Sur cette page
Non. De nombreuses machines CNC acceptent des programmes de type G-code, mais les commandes, cycles et fonctions machines pris en charge peuvent varier d’un système à l’autre. Certains automates proposent également des formats de programmation conversationnelle. Le fait d’appartenir à une même famille linguistique ne rend pas tous les programmes interchangeables.
Pour un acheteur de pièces, la distinction pratique réside entre la définition du design, les opérations d’usinage prévues et le programme établi pour une machine donnée.
Le G-code est un format courant, pas une implémentation universelle unique
Les programmes de type G-code organisent les instructions en blocs contenant des commandes et des valeurs. Ces blocs peuvent décrire des mouvements, des avances et d’autres actions d’usinage associées. LinuxCNC, par exemple, documente son langage comme étant fondé sur la norme RS274/NGC et explique comment les commandes G et M apparaissent dans ces blocs.
Les systèmes de commande peuvent partager des commandes familières tout en différant quant aux cycles pris en charge, aux variables, aux fonctions auxiliaires ou à la syntaxe. Un programmeur doit impérativement consulter la documentation relative au système de commande et à la machine ciblés. Notre guide sur la manière dont un système CNC contrôle le mouvement explique ce qui se produit une fois les instructions interprétées.
La programmation conversationnelle constitue une autre voie. Le manuel de la commande numérique HEIDENHAIN TNC 320 décrit à la fois son langage Klartext guidé par dialogue et sa programmation au format ISO. Il s’agit d’un exemple où une seule commande prend en charge plusieurs formats, et non d’une preuve que toutes les commandes acceptent les deux formats.
Un post-processeur prépare une sortie spécifique à la machine
Dans un flux de travail CAM, le programmeur définit les opérations, les outils et les trajectoires d’outils à partir de la géométrie de la pièce. Un postprocesseur convertit ensuite ces données de fabrication au format de programme propre à la machine cible. Il fait bien plus que modifier une extension de nom de fichier.
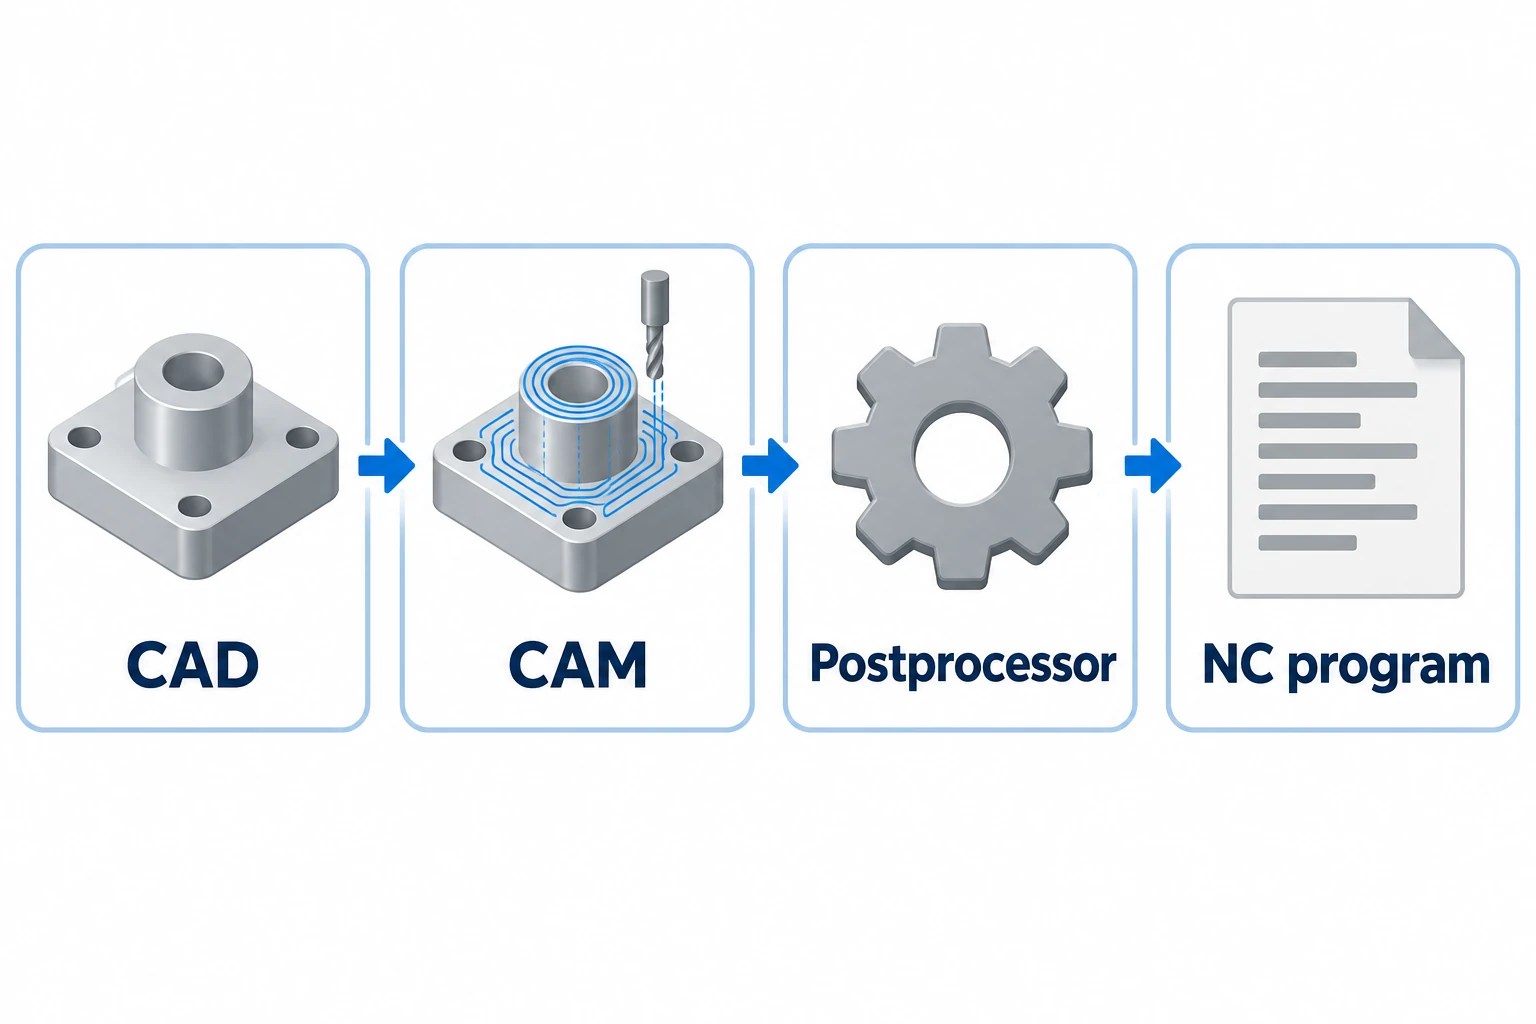
L’introduction d’Autodesk aux post-processeurs décrit une sortie spécifique à chaque machine ainsi qu’un traitement distinct des démarrages de programme, des changements d’outil et des mouvements. Sa bibliothèque de post-processeurs signale également qu’un post-processeur standard peut ne pas correspondre à une configuration CNC donnée. La sélection d’un nom de machine similaire constitue donc un point de départ pour la vérification.
| Couche | Ce qui doit correspondre | Ce qu’il ne démontre pas |
|---|---|---|
| Format de programme | Syntaxe, cycles et fonctions acceptés | La configuration physique est correcte |
| Configuration de la machine | Axes disponibles, options et actions auxiliaires | Une autre machine utilise un comportement identique |
| Configuration de l’usinage | Ensembles d’outils, décalages, brut et dispositifs de serrage | La pièce finie respecte son plan |
Le terme « programme NC » est encore utilisé pour désigner les fichiers exécutés par les commandes numériques modernes (CNC). L’explication NC contre CNC distingue cette terminologie des anciennes architectures de commande.
La même commande ne garantit pas une configuration réutilisable
Même au sein d’une même famille de commandes, la compatibilité doit être vérifiée. Le manuel du TNC 320 précise explicitement que les programmes provenant d’autres systèmes de commande de contourage HEIDENHAIN peuvent contenir des éléments qu’il n’accepte pas.
Il existe un second enjeu après la compatibilité linguistique : le travail physique. Si un dispositif de serrage élève la pièce, le repère de travail et le dégagement disponible doivent refléter cette nouvelle hauteur. La modification de l’ensemble d’outils peut également modifier les données outil. Aucun de ces changements ne nécessite nécessairement un langage de programmation différent.
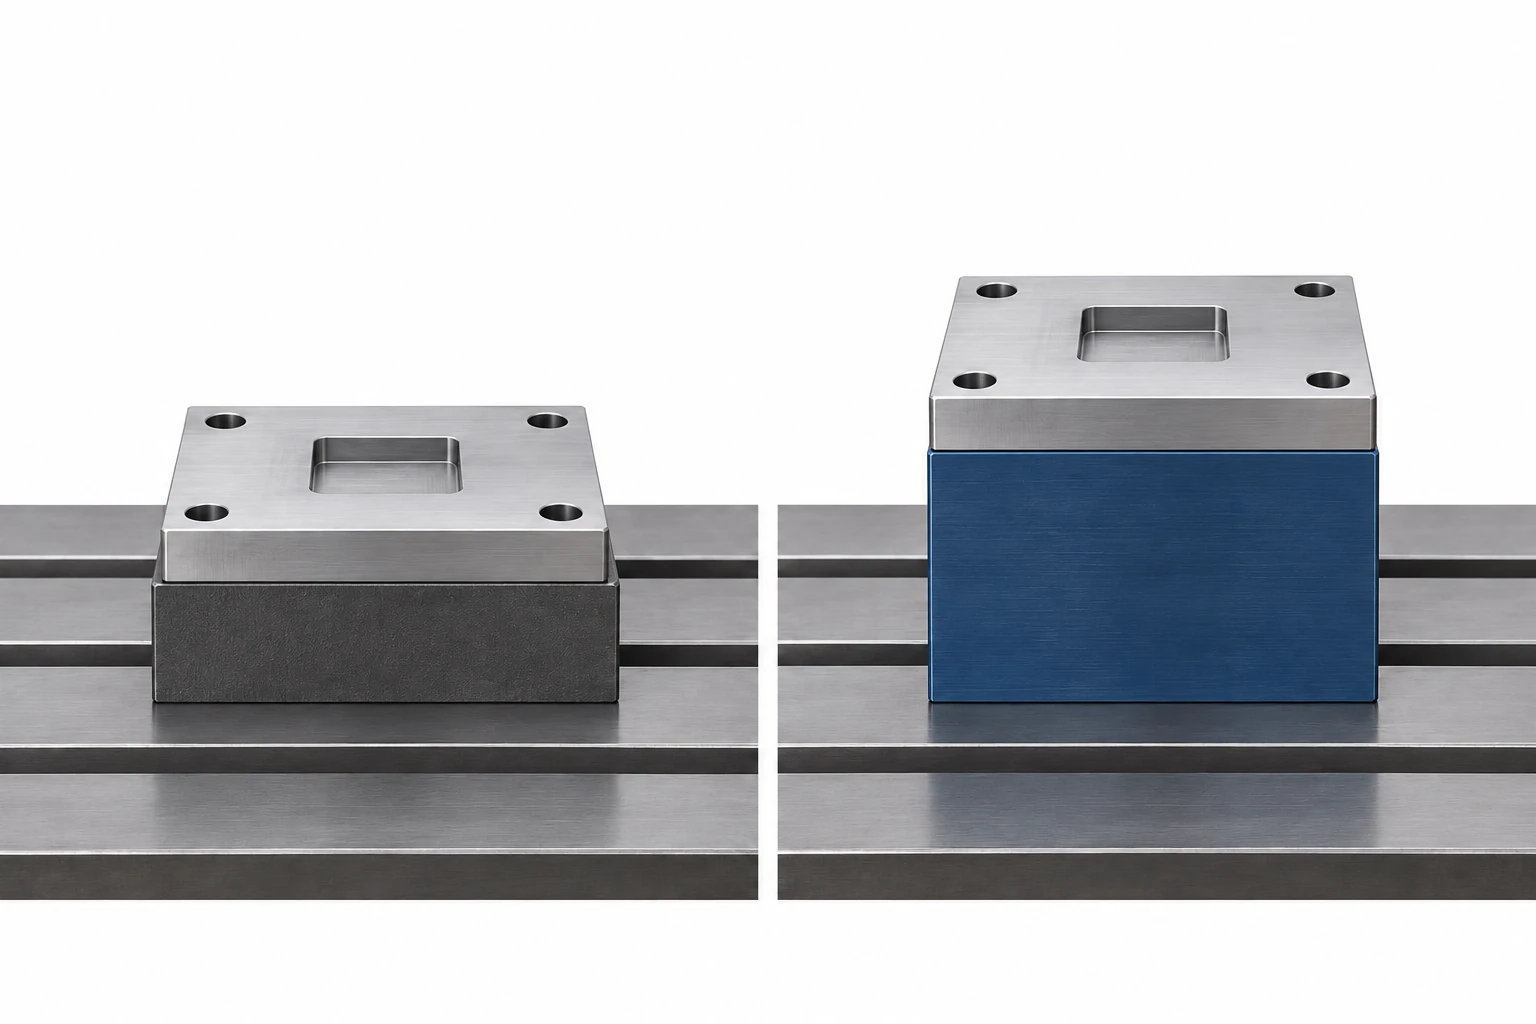
Un programme qui se charge sans erreur de syntaxe n’a passé qu’un seul contrôle. Ses trajectoires, ses outils et ses dégagements doivent encore être vérifiés par rapport à la configuration prévue. Cette distinction évite de confondre « le code est accepté » avec « l’usinage est prêt ».
Pour les pièces sous-traitées, fournissez la définition de la pièce
L’équipe de fabrication prépare habituellement le programme spécifique à la machine à partir de la géométrie et des exigences convenues. Un acheteur n’a généralement pas besoin de choisir un langage de commande. Fournissez la conception actuelle et les exigences d’acceptation à l’aide du guide RFQ pour l’usinage CNC.
Si le transfert d’un processus existant fait partie de la commande, identifiez-le séparément. Sa version de programme, la machine cible, ses outils et ses enregistrements de configuration sont aussi importants que le plan ; un ancien fichier NC à lui seul ne définit pas l’intégralité du processus de fabrication.
Questions fréquemment posées
Puis-je rendre un programme compatible en modifiant l’extension .nc en une autre extension ?
Non. Renommer un fichier ne traduit pas ses instructions ni ne modifie la configuration requise de la machine. La dénomination des fichiers et la syntaxe des programmes acceptés sont deux sujets distincts.
Un fichier STEP est-il un langage de programmation CNC ?
Non. Un modèle STEP ordinaire, utilisé pour l’échange de pièces, fournit des données de conception. Le flux de fabrication doit toutefois toujours définir les opérations et générer des instructions adaptées à la machine. Un modèle et un programme d’usinage exécutable remplissent des fonctions distinctes.
Est-ce que chaque programme CNC doit obligatoirement provenir d’un logiciel FAO ?
Non. Les programmes peuvent également être rédigés manuellement ou préparés via les fonctions conversationnelles prises en charge au niveau de la commande. Le FAO est utile pour de nombreux flux de travail, mais sa présence n’est pas ce qui fait d’une machine une machine à commande numérique (CNC).
Sources techniques
LinuxCNC, Aperçu du langage G-code, section 1. HEIDENHAIN, Manuel d’utilisation de la programmation Klartext TNC 320, logiciel NC 77185x-18, octobre 2023, page 80. Autodesk, Introduction aux post-processeurs dans Fusion, mise à jour du 4 septembre 2025, et Bibliothèque de post-processeurs pour Autodesk Fusion, informations de compatibilité.



