Tässä artikkelissa
Ei. Monet CNC-koneet hyväksyvät G-koodityylisiä ohjelmia, mutta niiden tuettavat komennot, kierrätyskäskyt ja konefunktiot voivat vaihdella. Joissakin ohjausjärjestelmissä on myös keskustelumuotoisia ohjelmointimuotoja. Yhteinen kieliperhe ei tee kaikista ohjelmista vaihtoehtoisia keskenään.
Osaostajan kannalta käytännöllinen ero on suunnittelumäärittelyn, suunniteltujen koneistustoimintojen ja tietylle koneelle valmistetun ohjelman välillä.
G-koodi on yleinen muoto, ei yhtenäinen universaali toteutus.
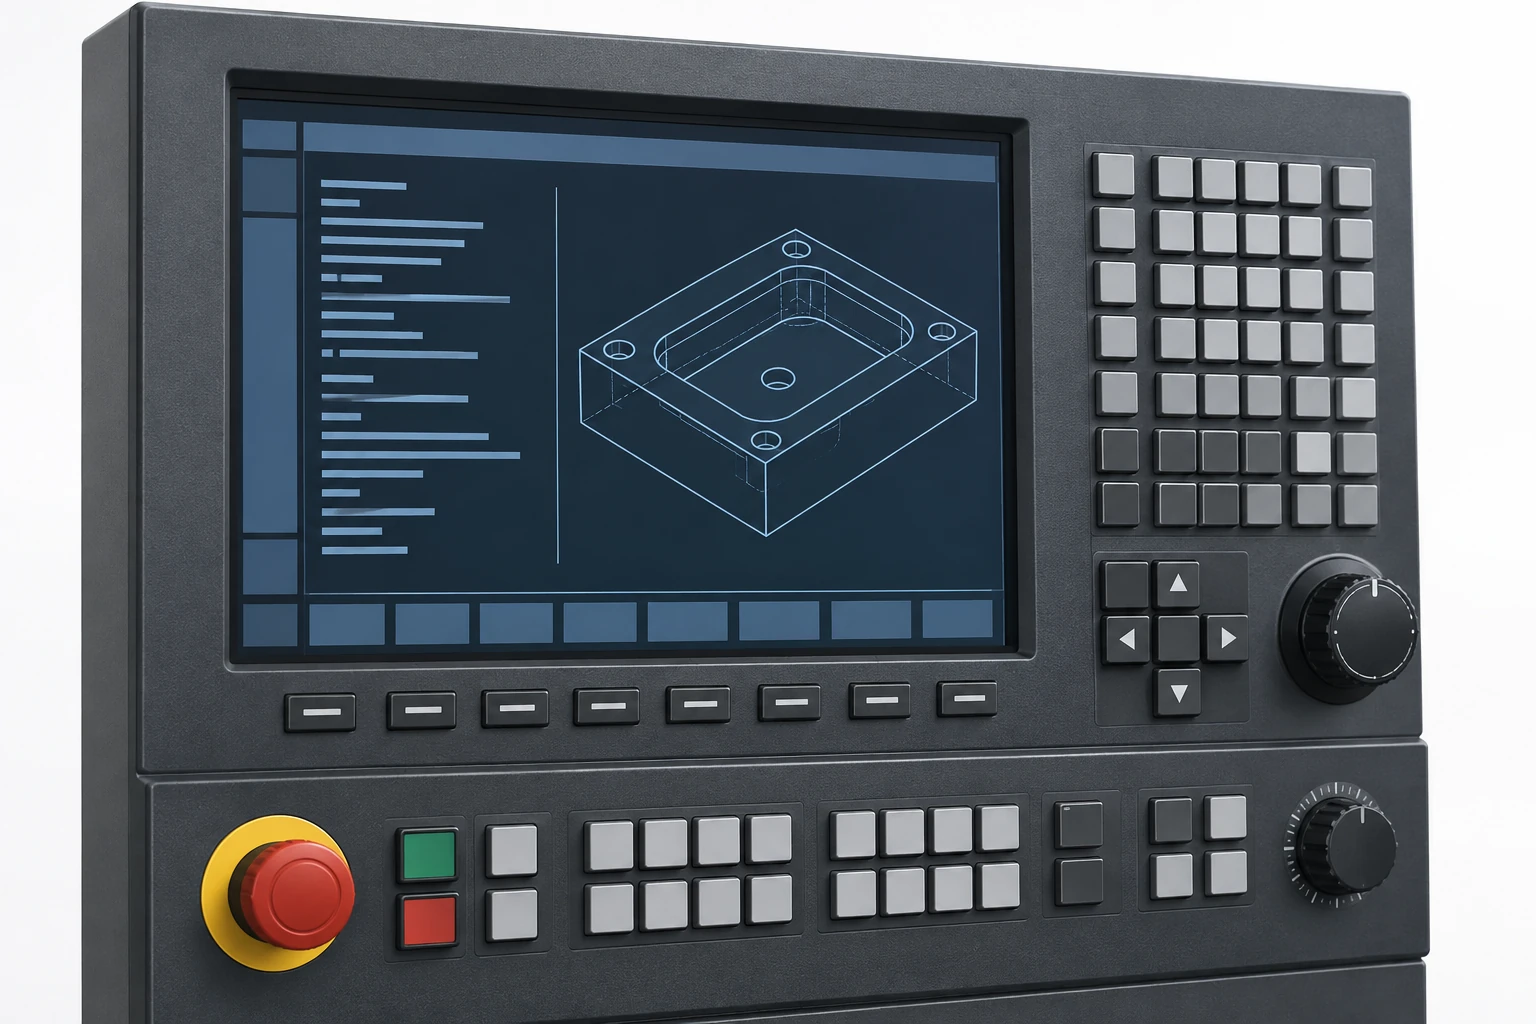
G-koodityyliset ohjelmat järjestävät ohjeet lohkoiksi, jotka sisältävät komentoja ja arvoja. Nämä voivat kuvata liikettä, syöttöä ja muita liittyviä koneistustoimintoja. LinuxCNC esimerkiksi dokumentoi kielen perustuvan RS274/NGC -standardiin ja selittää, miten G- ja M-komennot esiintyvät näissä lohkoissa.
Ohjausjärjestelmät voivat jakaa tuttuja komentoja, mutta niiden tuettavat kierrätyskäskyt, muuttujat, apufunktiot tai syntaksi voivat vaihdella. Ohjelmoijan on käytettävä kohdeohjaimen ja -koneen dokumentaatiota. Oppaamme siihen, kuinka CNC-järjestelmä ohjaa liikettä, selittää, mitä tapahtuu ohjeiden tulkinnan jälkeen.
Keskustelumuotoinen ohjelmointi on toinen vaihtoehto. HEIDENHAINin TNC 320 -käsikirja kuvaa sekä sen dialogiohjattua Klartext-kieltä että ISO-muotoista ohjelmointia. Tämä on esimerkki yhdestä ohjaimesta, joka tukee eri muotoja, ei todiste siitä, että kaikki ohjaimet hyväksyisivät molemmat muodot.
Postprosessori valmistelee konekohtaista tulostetta.
CAM-työnkulussa ohjelmoija määrittelee toiminnot, työkalut ja työpolut osan geometriasta. Postprosessori muuntaa sen jälkeen valmistusdatan kohdekoneen ohjelmaformaattiin. Se tekee enemmän kuin vaihtaa tiedostopäätettä.
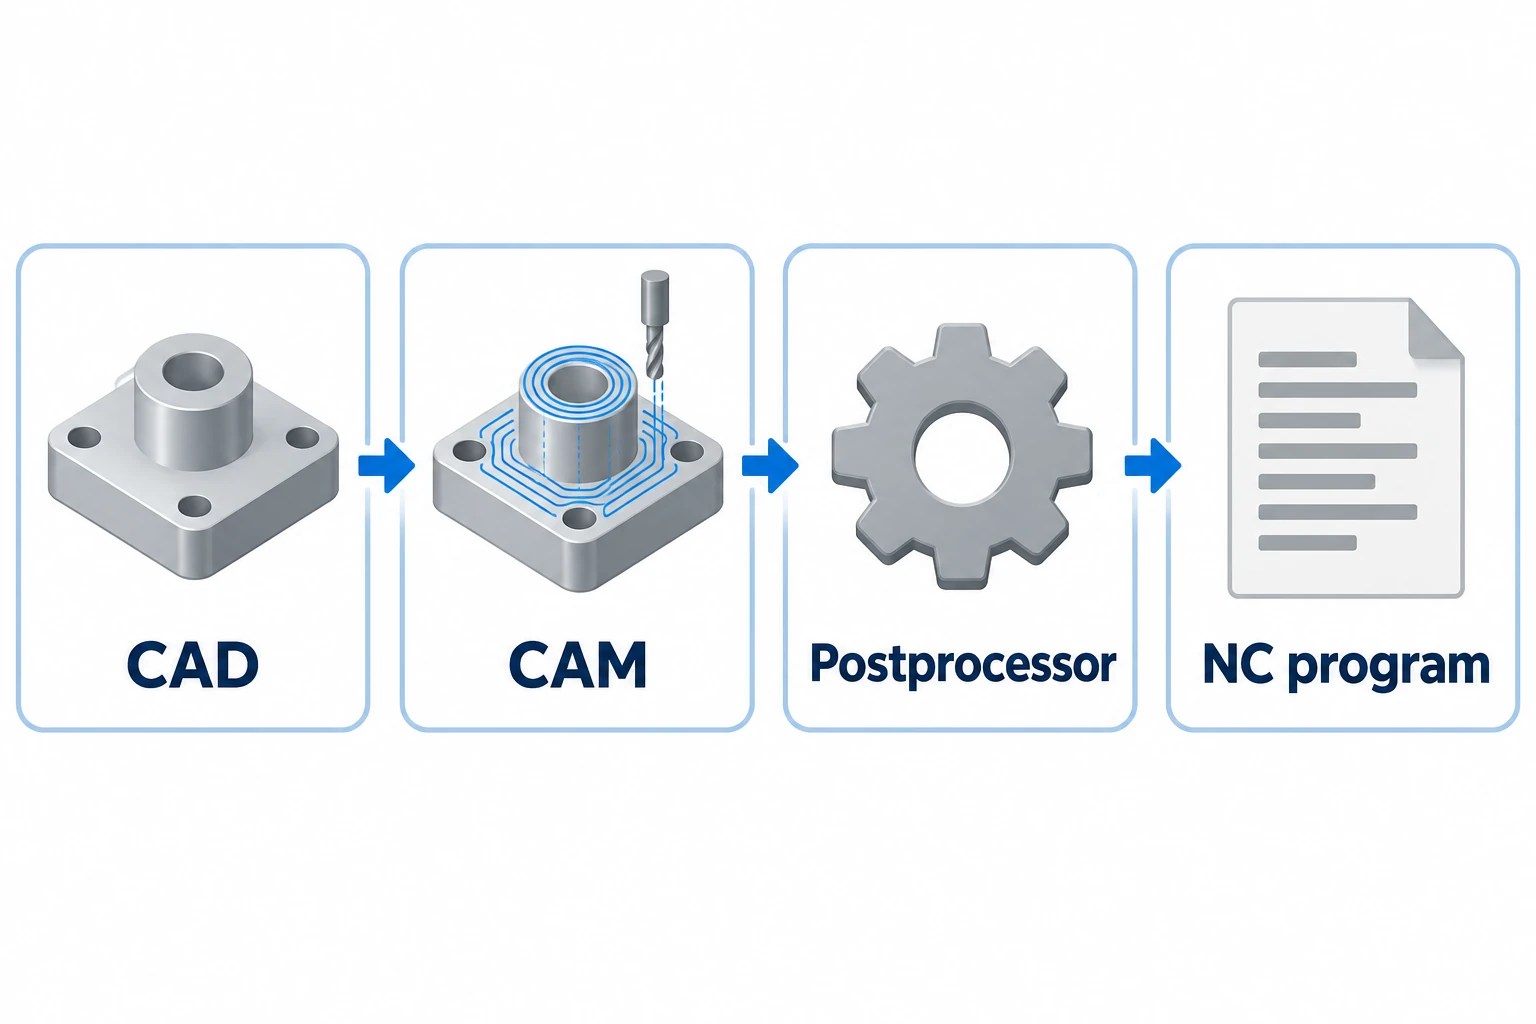
Autodeskin postprosessori-johdanto kuvaa konekohtaista tulostetta sekä erillistä käsittelyä ohjelman käynnistysvaiheessa, työkalunvaihdossa ja liikkeessä. Sen postprosessorikirjasto varoittaa myös siitä, että vakio-postprosessori ei välttämättä vastaa tiettyä CNC-konfiguraatiota. Samankaltaisen koneen nimen valinta on siksi varmistuksen lähtökohta.
| Kerros | Mitä täytyy vastata | Mikä sitä ei todista |
|---|---|---|
| Ohjelmaformaatti | Hyväksytty syntaksi, kierrätyskäskyt ja funktiot | Fyysinen asennus on oikein |
| Koneen konfiguraatio | Saatavilla olevat akselit, vaihtoehdot ja aputoiminnot | Toinen kone käyttää identtistä käyttäytymistä |
| Tehtävän asennus | Työkalukokoonpanot, korjausarvot, raaka-aine ja kiinnityslaitteet | Valmis osa täyttää piirustuksensa |
Termiä ”NC-ohjelma” käytetään edelleen tiedostoille, joita ajetaan nykyaikaisilla CNC-ohjausjärjestelmillä. NC- versus CNC-selitys erottaa tämän terminologian vanhemmista ohjausarkkitehtuureista.
Sama ohjain ei takaa uudelleenkäytettävää asetusta
Jopa saman ohjausperheen sisällä yhteensopivuus vaatii tarkistamista. TNC 320 -käsikirja huomauttaa erityisesti, että muista HEIDENHAIN:n muotoiluohjaimista peräisin olevat ohjelmat voivat sisältää elementtejä, joita se ei hyväksy.
Kielen yhteensopivuuden jälkeen on toinen kysymys: fyysinen tehtävä. Jos kiinnitin nostaa osaa, työviite ja saatavilla oleva varaväli pitää ottaa huomioon uudessa korkeudessa. Työkalukokoonpanon muuttaminen voi myös muuttaa työkalutietoja. Kumpikaan näistä muutoksista ei välttämättä vaadi eri ohjelmointikieltä.
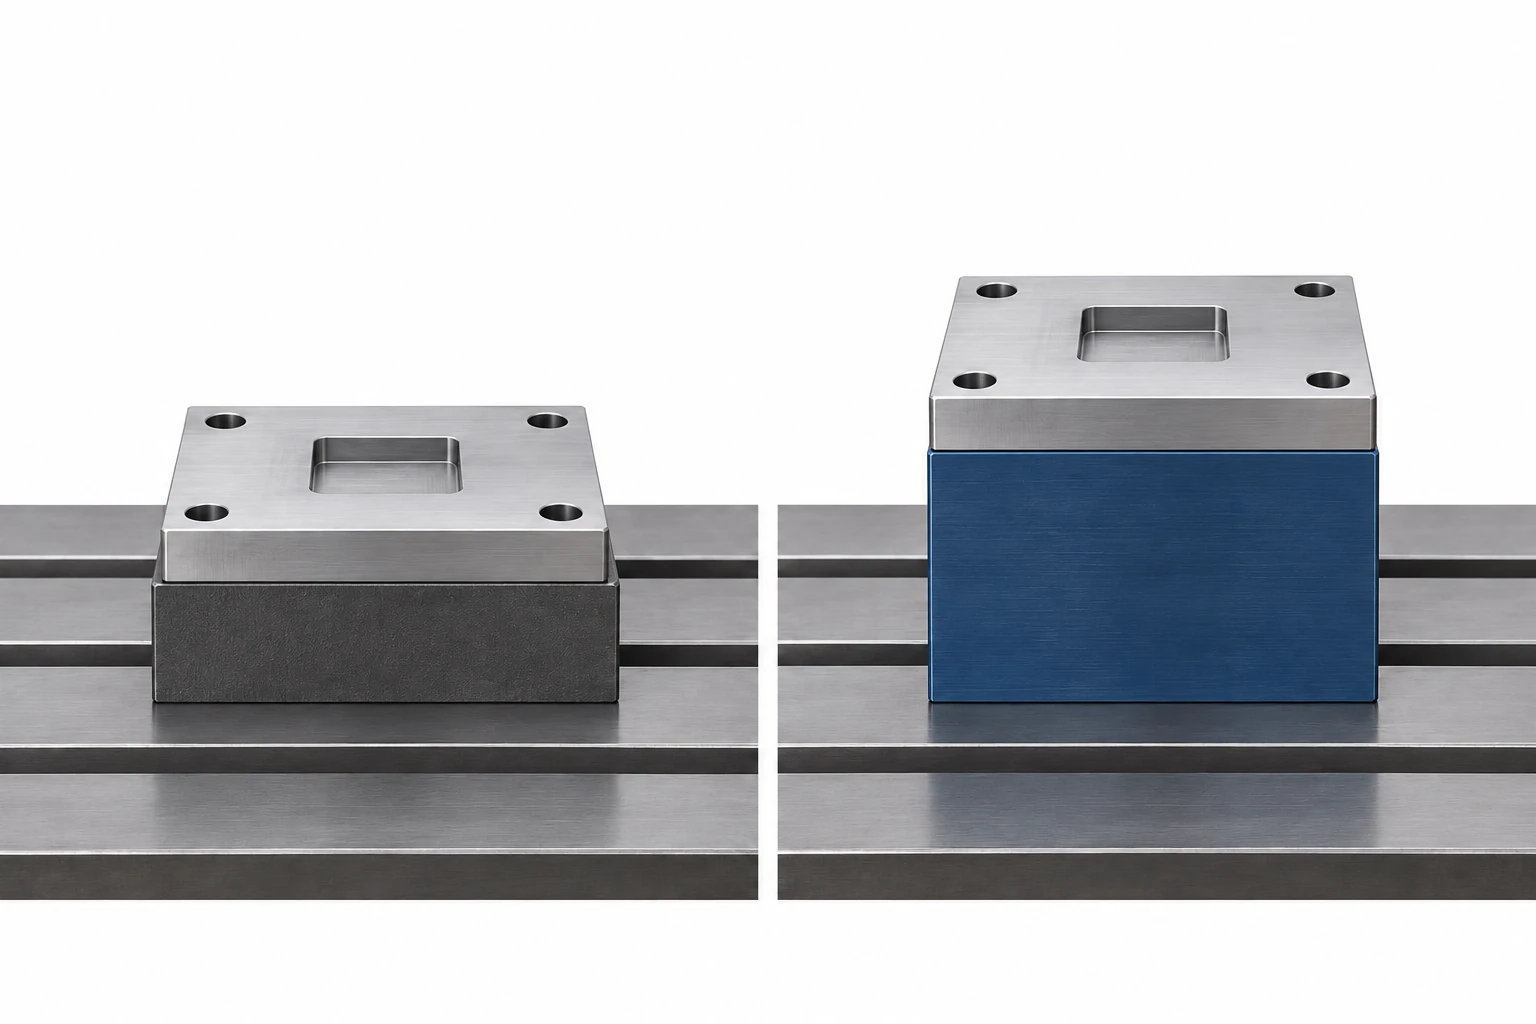
Ohjelma, joka latautuu ilman syntaksivirhettä, on läpäissyt vain yhden tarkistuksen. Sen liikkeet, työkalut ja varavälit edellyttävät edelleen tarkistusta suunnitellun asetuksen mukaisesti. Tämä eroilmaisu estää väärän käsityksen, jonka mukaan ”koodi on hyväksytty” tarkoittaisi ”tehtävä on valmis”.
Ulkopuolisesti valmistettavien osien osalta lähetä osan määritelmä
Valmistustiimi valmistaa yleensä konekohtaisen ohjelman sovitusta geometriasta ja vaatimuksista. Ostaja ei yleensä tarvitse valita ohjainkieltä. Toimita nykyinen suunnittelu ja hyväksyntävaatimukset käyttäen CNC-koneistus-RFQ-opasta.
Jos olemassa olevan prosessin siirtäminen kuuluu tilaukseen, se tulee merkitä erikseen. Sen ohjelman versio, kohdekone, työkalut ja asetustiedot ovat yhtä tärkeitä kuin piirustus; vanha NC-tiedosto yksinään ei määritä koko valmistusprosessia.
Usein kysytyt kysymykset
Voinko tehdä ohjelman yhteensopivaksi vaihtamalla .nc-tiedostopäätteen toiseen päätteeseen?
Ei. Tiedoston uudelleennimeäminen ei käännä sen ohjeita eikä muuta vaadittua konekonfiguraatiota. Tiedostonimet ja hyväksytyt ohjelmointisyntaksit ovat erillisiä asioita.
Onko STEP-tiedosto CNC-ohjelmointikieli?
Ei. Tavallinen STEP-malli, jota käytetään osien vaihtoon, toimittaa suunnittelutietoja. Valmistusprosessin työnkulun on edelleen määriteltävä koneistustoiminnot ja tuotettava koneelle sopivat ohjeet. Malli ja suoritettavissa oleva koneistusohjelma täyttävät eri tarkoituksia.
Onko jokainen CNC-ohjelma saatava CAM-ohjelmistosta?
Ei. Ohjelmat voidaan myös kirjoittaa manuaalisesti tai valmistaa tuettujen keskustelutoimintojen avulla ohjausyksikössä. CAM on hyödyllinen moniin työnkulkuun, mutta sen läsnäolo ei ole se, mikä tekee koneesta CNC-koneen.
Tekniset lähteet
LinuxCNC, G-koodin yleiskatsaus, luku 1. HEIDENHAIN, TNC 320 Klartext-ohjelmointikäyttäjän opas, NC-ohjelmisto 77185x-18, lokakuu 2023, sivu 80. Autodesk, Johdatus postprosesseihin Fusionissa, päivitetty 4. syyskuuta 2025, ja Autodesk Fusionin postkirjasto, yhteensopivuustiedot.



