このページについて
いいえ。多くのCNC工作機械はGコード形式のプログラムを受け付けますが、サポートされるコマンド、サイクル、機械機能は異なります。一部の制御装置では、対話形式によるプログラミングも提供されています。共通の言語ファミリであることは、すべてのプログラムが相互に交換可能であることを意味しません。
実用上の区別は、設計定義、計画された切削加工工程、および特定の工作機械向けに作成されたプログラムの間にある。
Gコードは共通のフォーマットであり、普遍的な実装ではありません。
Gコード形式のプログラムは、コマンドと値を含むブロック単位で命令を整理します。これらのブロックは、移動、送りおよび関連する切削加工動作を記述できます。たとえばLinuxCNCでは、その言語がRS274/NGCに基づいていると文書化されており、GコマンドおよびMコマンドがこれらのブロックにどのように出現するかが説明されています。[1]
制御装置は、よく知られたコマンドを共有しつつも、サポートされるサイクル、変数、補助機能、または構文が異なる場合があります。プログラマは、対象となる制御装置および工作機械の取扱説明書を必ず参照しなければなりません。当社のCNCシステムが機械運動を制御する仕組みに関するガイドでは、命令が解釈された後に何が起こるかを説明しています。
対話形式によるプログラミングは別の手法です。HEIDENHAIN社のTNC 320取扱説明書では、ダイアログガイド付きのKlartext言語とISOフォーマットによるプログラミングの両方が記載されています。これは、単一の制御装置が複数のフォーマットをサポートする例であり、すべての制御装置が両方のフォーマットを受け付けるという根拠にはなりません。[2]
ポストプロセッサは、工作機械固有の出力を生成します。
CAMワークフローにおいて、プログラマは部品の形状から加工工程、工具、ツールパスを定義します。ポストプロセッサはその後、この製造データを対象工作機械のプログラムフォーマットに変換します。これは単なるファイル拡張子の変更以上の処理です。
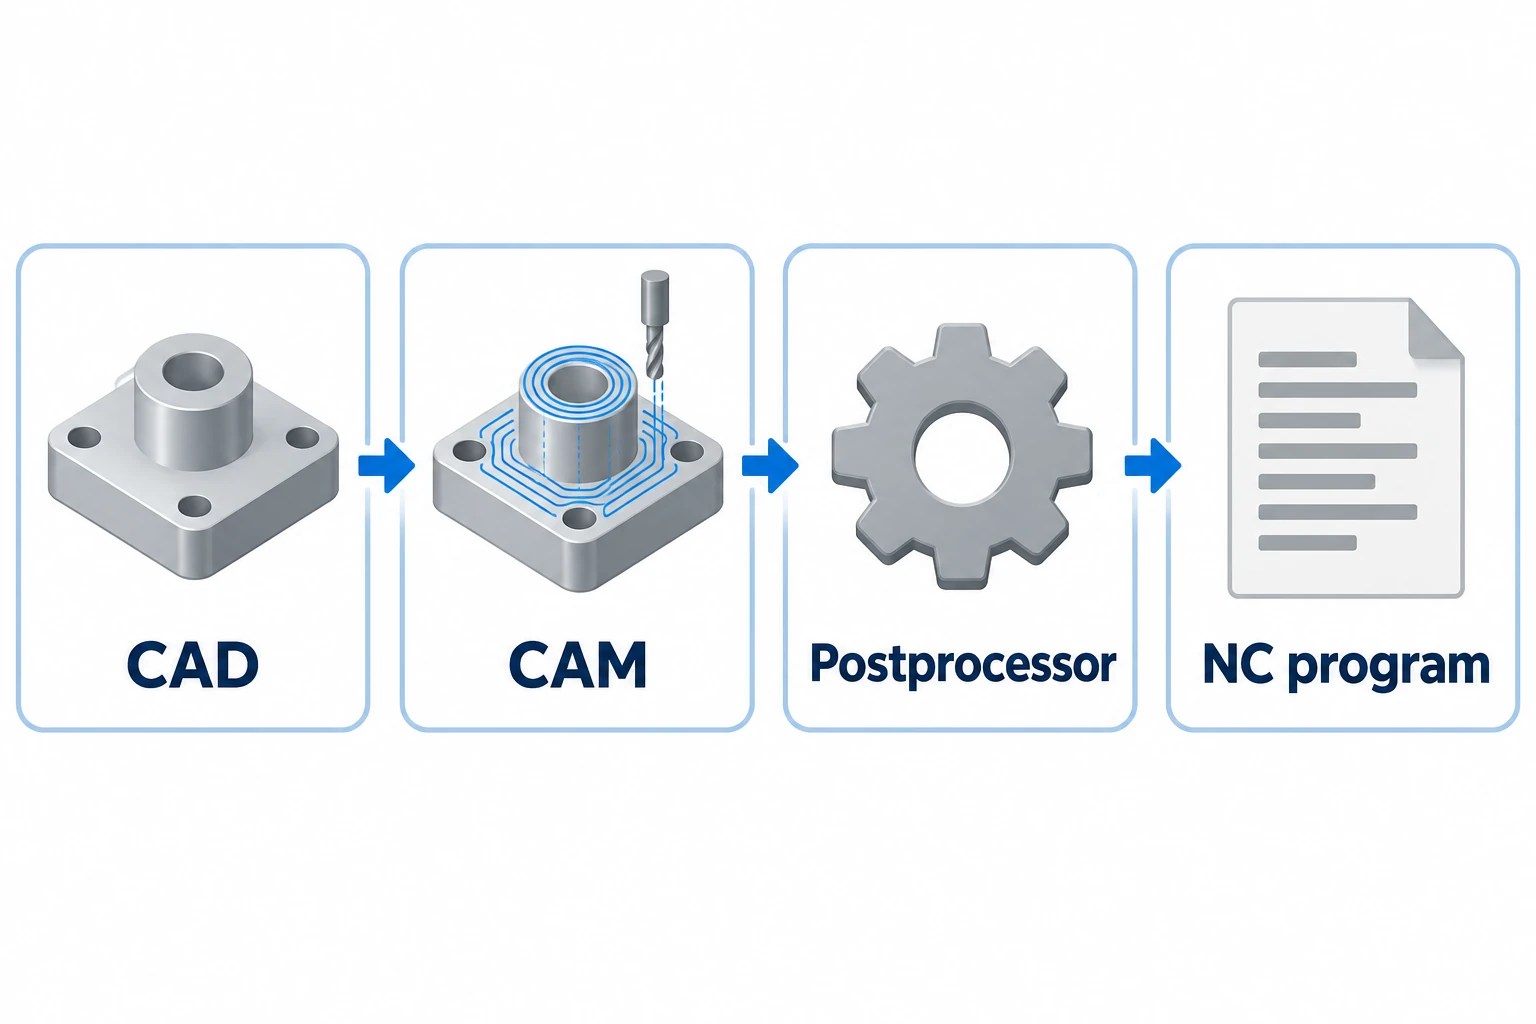
Autodesk社のポストプロセッサ導入資料では、工作機械固有の出力およびプログラム開始、工具交換、移動に対する個別の処理が説明されています。同社のポストライブラリでは、標準ポストが特定のCNC構成と一致しない可能性があると警告しています。したがって、類似の工作機械名を選択することは、検証の出発点にすぎません。[3]
| レイヤー | 一致させる必要があるもの | それが証明しないもの |
|---|---|---|
| プログラムフォーマット | 受け付けられる構文、サイクル、機能 | 物理的なセットアップが正しいこと |
| 工作機械の構成 | 利用可能な軸数、オプション、補助動作 | 他の工作機械が同一の挙動を示すこと |
| ジョブセットアップ | 工具アセンブリ、オフセット、材料(ストック)、治具 | 完成品が図面仕様を満たしていること |
「NCプログラム」という用語は、現代のCNC制御装置で実行されるファイルに対しても引き続き使用されています。NCとCNCの違いの解説では、この用語と旧来の制御装置アーキテクチャとの区別がなされています。
同じコントローラーを使用しても、再利用可能な段取りが保証されるわけではない
制御装置ファミリー内であっても、互換性の確認が必要である。TNC 320マニュアルには、他のHEIDENHAIN輪郭制御装置から作成されたプログラムに、当該装置が受け付けない要素が含まれる可能性があると明記されている。[2]
言語の互換性に続いて生じる第二の課題は、実際の加工作業である。治具によって部品の高さが変化した場合、ワーク基準点および確保可能なクリアランスはその新たな高さを反映しなければならない。工具アセンブリの変更によっても、工具データが変化する可能性がある。いずれの変更も、必ずしも異なるプログラミング言語を必要とするわけではない。
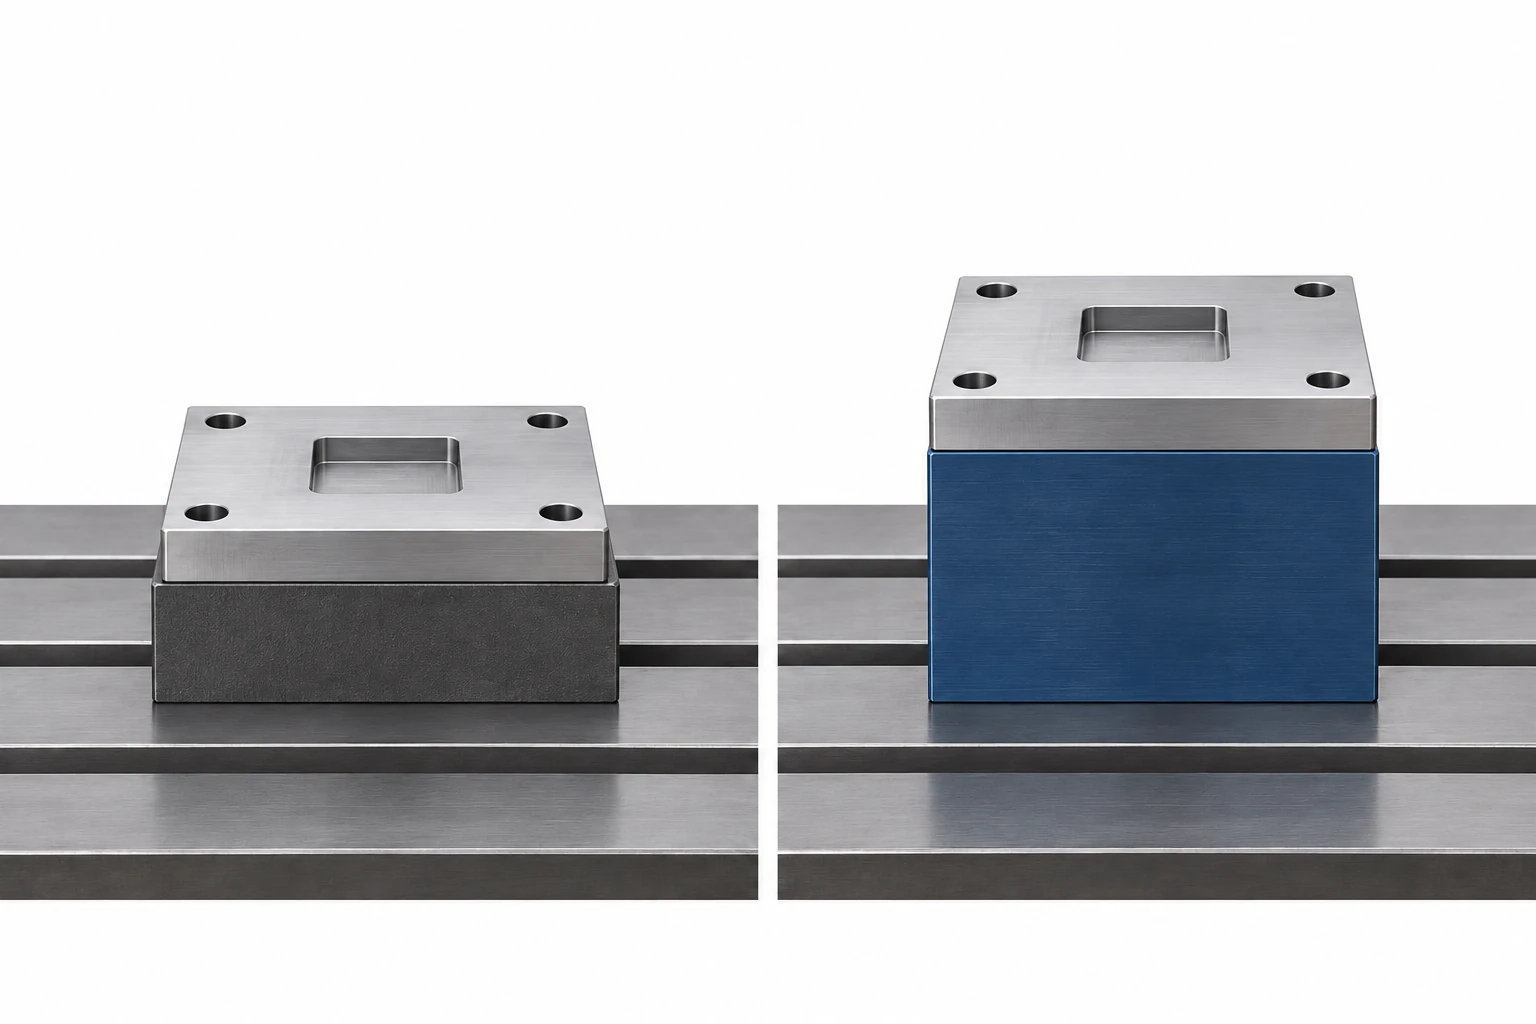
構文エラーなく読み込まれるプログラムは、単に「構文チェック」のみを通過したにすぎない。その運動指令、使用工具、およびクリアランスは、意図した段取りに対して依然として検証を要する。この区別により、「コードが受理された」という事実が、「加工作業が準備完了」と誤解されることを防ぐ。
設計ファイルと機械用プログラムは、それぞれ異なる役割を担う
図面およびモデルは要求される部品を定義するものであり、機械用プログラムは特定の段取りでその部品をどのように加工するかを記述する。加工作業が別の機械へ移管される場合、同一の設計であっても異なるプログラムが必要となる可能性がある。外注加工の場合、CNC加工RFQガイドが、製造チームが必要とする設計情報および受入条件を明示している。
既存プロセスの移管が発注内容に含まれる場合は、これを別途明記すること。プログラムの改訂番号、対象機械、工具、段取り記録は図面と同様に重要である。古いNCファイル単体では、完全な製造プロセスを定義できない。
よくあるご質問
.nc拡張子を他の拡張子に変更することで、プログラムの互換性を確保できますか?
いいえ。ファイル名を変更しても、その命令内容が翻訳されるわけでもなければ、必要な機械構成が変更されるわけでもない。ファイル命名と許容されるプログラム構文は、別個の事項である。
STEPファイルはCNCプログラミング言語ですか?
いいえ。部品交換用途で使用される通常のSTEPモデルは設計データを提供するにすぎない。製造ワークフローでは、依然として加工工程を定義し、当該機械に適合した指令を生成する必要がある。モデルと実行可能な加工プログラムは、それぞれ異なる目的を果たす。
すべてのCNCプログラムはCAMソフトウェアから生成されなければならないのですか?
いいえ。プログラムは手動で記述することも可能であり、またコントロール上でサポートされる対話型機能を用いて作成することもできる。CAMは多くのワークフローにおいて有用であるが、その存在が機械をCNCとするものではない。
技術資料
- LinuxCNC.Gコード概要,第1節.RS274/NGCフォーマットおよび命令ブロック。
- HEIDENHAIN.TNC 320 クラートテキストプログラミングユーザーズマニュアル,NCソフトウェア 77185x-18,2023年10月,p. 80.対応プログラミングフォーマットおよび他社制御装置との互換性。
- Autodesk.Fusionにおけるポストプロセッサ入門,2025年9月4日更新;Autodesk Fusion向けポストライブラリ.機種固有の出力および構成互換性。
VETCNCについて
VETCNCは、オンラインCNC調達に家族経営の製造バックグラウンドを活かしています。ケビンはCNC業界で十年の経験を持ち、中国の家族経営工場およびより広範なパートナー・ネットワークと連携しています。目的は、発注前に製造手配、技術的要件および責任分界を明確にすることです。
ケビンの物語を読む →


