このページについて
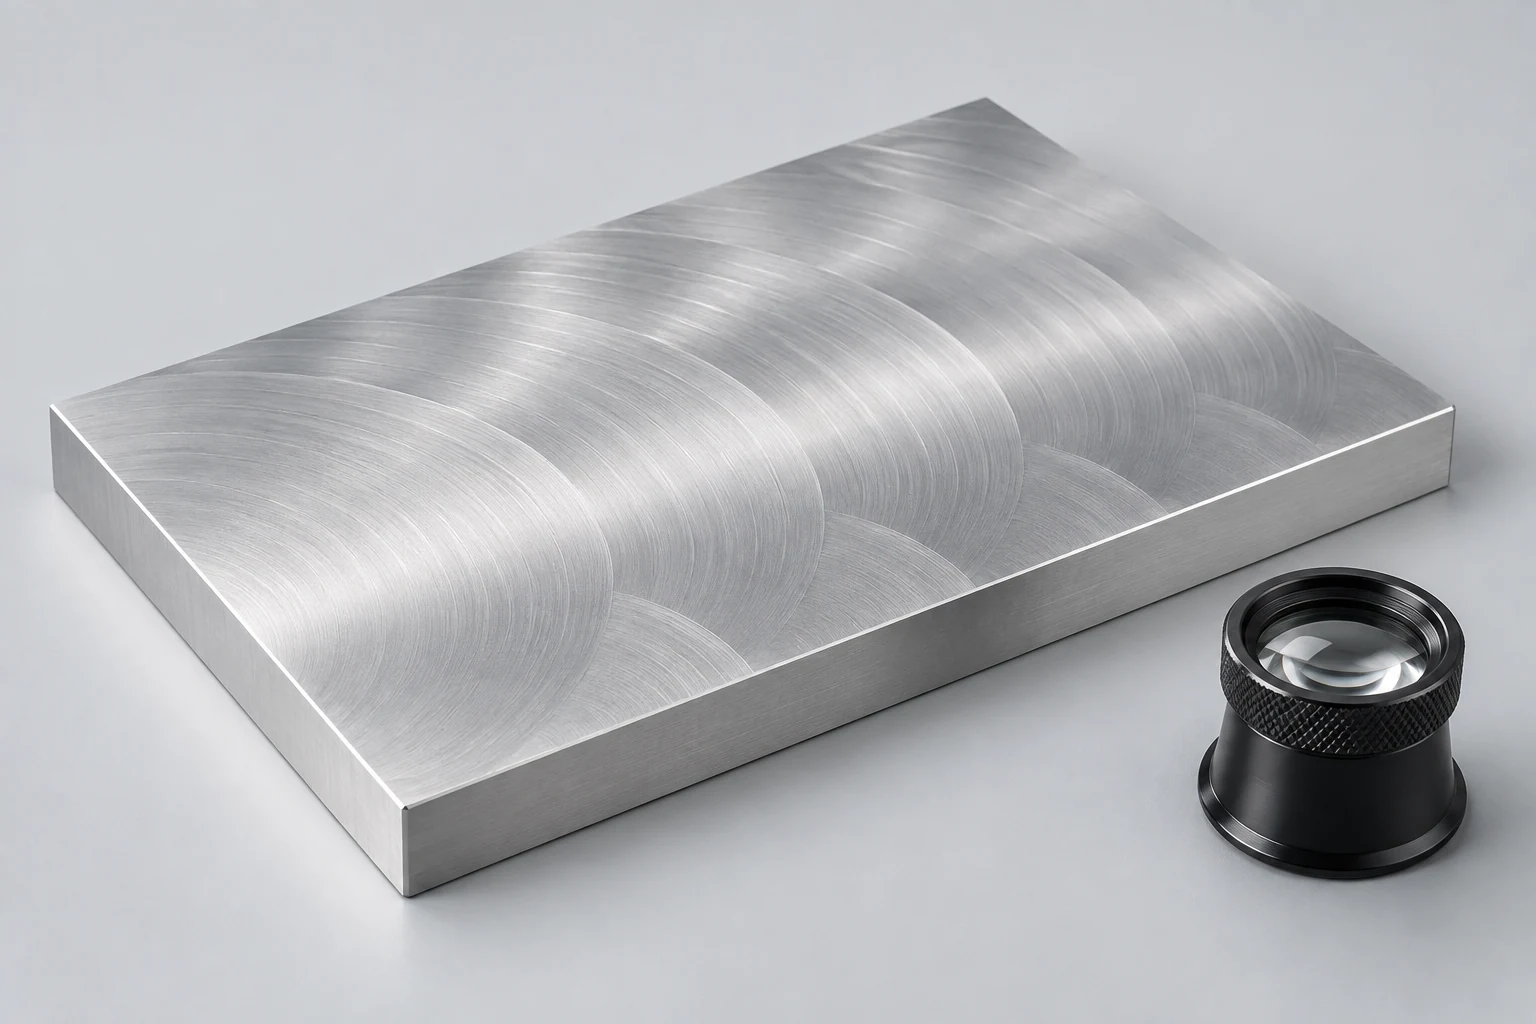
可視のフライス加工痕は、部品が寸法・幾何公差・表面粗さおよび合意済み外観要件を満たす場合に許容されます。規則的なカッターパターンは、自動的に欠陥とはなりません。作業面上に局所的な傷、盛り上がり、または質感の変化が見られる場合は、より詳細な確認が必要です。写真一枚だけでは原因の特定や受入判定を行うことはできません。
有用な判断とは、該当表面が既に要求仕様を満たしているか、追加検査が必要か、あるいは異なる仕上げの方が適しているかを判断することです。単に可視であるという理由で加工痕を除去すると、本来正しく仕上がっていた特徴を変更してしまう可能性があります。
表面を変更する前に、加工痕を読み取ります。
フライス加工は、複数の切削刃と切削パスが順次材料を除去することで表面を形成します。それらの重なりにより、円弧状・平行線状・パス間の遷移状のパターンが生じます。このパターンは、工具の幾何形状および切削条件によって影響を受けます。Sandvik Coromant社による「機械加工表面仕上げ」に関する解説では、可視の加工痕と要求される表面品質を明確に区別しています。当社のCNCフライス加工の仕組みに関するガイドでは、これらの痕跡を加工工程全体の中で位置づけています。[1]
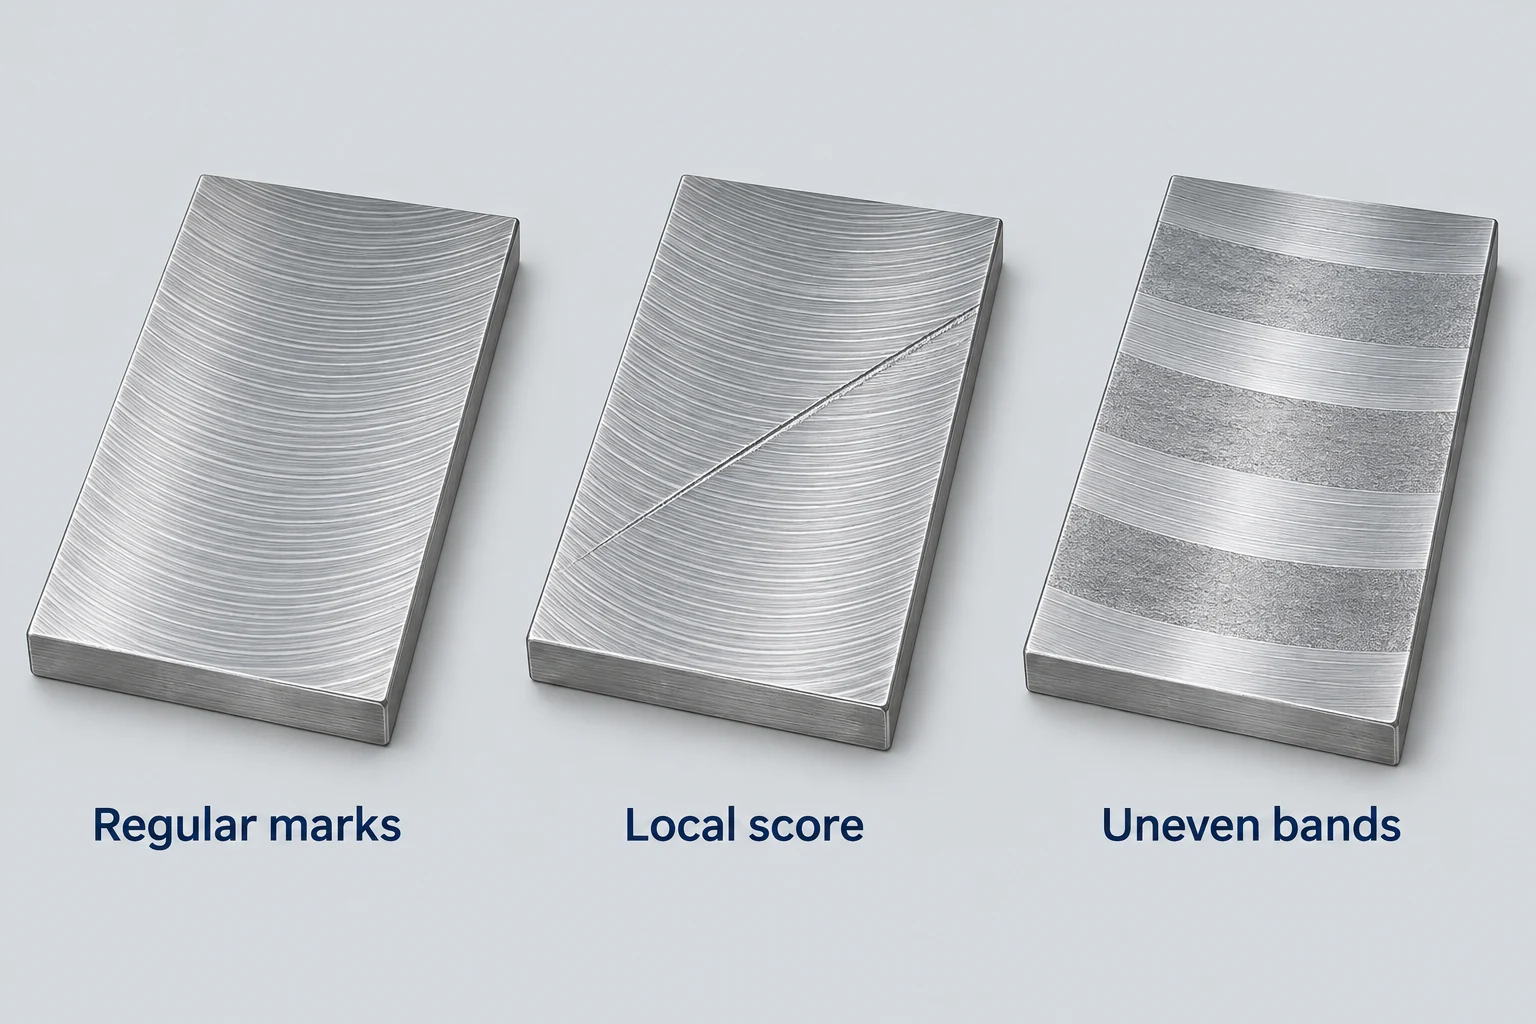
反復パターンと局所的中断(孤立した横断溝、引き裂かれたような斑点、盛り上がった縁、不均一な帯状領域など)との違いに注目してください。これらは記録すべき観察事項であり、診断ではありません。振動、切削刃の状態、その他の工程条件が表面に影響を与える可能性があり、同様の外観でも原因は異なる場合があります。[1]
一貫した照明条件下で、類似領域を比較します。反射により、本来目立たないパターンが顕著になる一方、別の角度では隠れてしまうことがあります。このような可視性の変化は記録しますが、いずれの視角も表面粗さの測定として扱ってはいけません。
研磨やブラスト処理を実施する前に、影響を受けた部位を図面に記載し、全体の面および局所的な加工痕を写真で記録してください。審査のために部品の識別情報および現状を保持します。外観上の問題と、粗さ・寸法・形状の問題とを区別するための検査項目を確認してください。特徴の位置情報なしの拡大写真は、はるかに有用性が低くなります。
該当表面の用途に基づいて判断します。
発行済み図面および合意済み発注要件(一般備考、参照仕様書、承認済み外観サンプルを含む)から始めます。個別の局所仕上げ指定がない表面でも、他の箇所で規定されている可能性があります。要求が欠落している、あるいは不明瞭な場合は、受入時に粗さ限界値を独自に設定するのではなく、責任技術者と協議して解決してください。
Ra(算術平均粗さ)は、評価長さにおける粗さプロファイルの平均線からの絶対高さ偏差の平均値です。これは外観等級でもなければ、キズの深さ制限でもなく、平面度の結果でもありません。測定方向および評価条件が重要であり、平均値はすべての局所的特徴を記述するものではありません。NISTの計測学ガイドラインではプロファイル評価について説明されており、Mitutoyo社の表面粗さに関する技術資料では、粗さ・ウェービネス・表面欠陥を明確に区別しています。[2]
| 影響を受けた表面 | 判断基準 | 有用な検査 | 処置 |
|---|---|---|---|
| 非重要内部面 | 規定された表面およびエッジ状態 | 適用可能な備考;局所的な盛り上がり | 要求仕様を満たす場合は、質感を維持します。 |
| 可視カバーフェース | 合意済み外観 | 参照サンプルおよび観察条件 | 外観が要件を満たさない場合、外観改善について協議します。 |
| 取付け面または座面 | 指定された形状および表面粗さ | 要求される平面度、向きおよび表面粗さ | 再加工前に該当する特性を測定する |
| シール面またはスライド面 | インタフェース固有の表面状態 | マークの位置、方向および適用可能な表面粗さ限界を明記する | その仕上げを変更する前にインタフェースを確認する |
| 密着性の高い穴(ボア) | 最終的な寸法、形状および表面粗さ | 影響を受けた領域における指定されたボア検査 | 適合性に対する除去または処置の評価 |
粗さの報告書には、対象の位置と測定条件を明記する必要がある。広い面の別の場所で得た測定プロファイルだけでは、孤立した一箇所の痕跡への懸念は解消できない。無関係な平均値で判断せず、問題となっている箇所の確認を依頼する。
同一の可視ラインでも、筐体壁とシール面では異なる対応が求められます。部品が指定Raを満たしているものの局所的な溝がある場合、別途定められた表面欠陥要件およびインタフェースの要件を確認してください。形状が公差範囲外である場合、見た目が良好な化粧仕上げであっても、この不適合は解消されません。
問題を解決できる仕上げを選択する
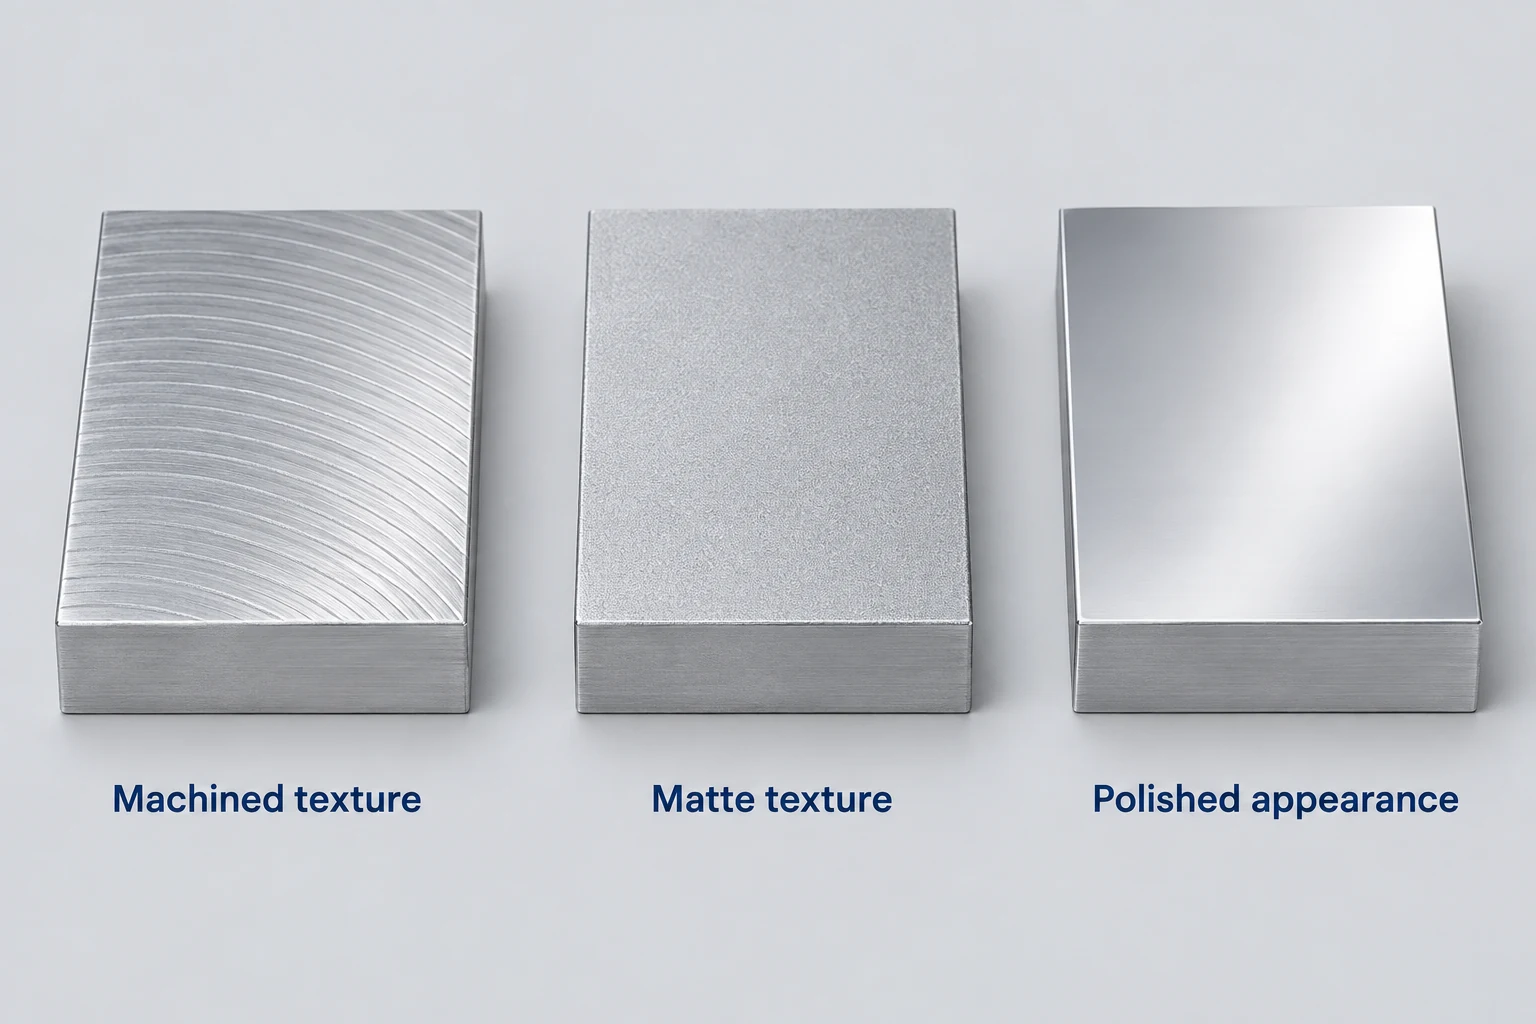
機械加工後のままの表面をそのまま採用する——それが所定の機能および外観要件を満たす場合。部品の見た目をより完成されたものにするために、単に切削痕をすべて消去する必要はありません。この判断には、指定されたエッジ処理および適用可能な表面制限も含まれます。
外観要件に対してマット仕上げを検討する。 アブラシブ・ブラスト処理は適した部品に異なる表面粗さを付与できますが、マット表面は基底の傷が除去された証拠にはなりません。外観が選択の主因となる場合は、実際の初期表面および代表的な処理済み試料を確認してください。プロセス名称のみを受入基準として承認しないでください。 [3]
材料を除去する必要がある場合、制御されたアブラシブ仕上げを検討する。 ポリッシングまたはブレンディングにより機械加工痕を低減できますが、材料を除去することは、受入対象となる表面そのものを変化させることにもなります。必要な除去量、残りの寸法およびエッジ形状によって、当該作業が適切かどうかが決まります。3M社の研磨材ガイドラインには、機械加工痕の除去およびエッジ面取り/R面取りの両方の用途が記載されており、境界線の重要性が示されています。 [4]
指定された表面特性およびアルミニウム材への外観効果を目的として陽極酸化処理を選択する。 しかし、これは許容できない機械加工表面を修正するものではありません。母材まで達する傷や掘れについては、個別の修正作業が必要です。酸化皮膜の再生ではこれを除去できません。また、コーティングは寸法にも影響を与えます。処理前の準備状態および最終状態について、あらかじめ合意してください。 [5]
当社のCNCフライス加工サービスでは、「機械加工後そのまま」、「ビードブラスト処理後」および「陽極酸化処理後」の納入状態を明確に区別しています。提案される仕上げは、対象とする問題および変更対象となる表面を明記する必要があります。
再加工前に機能面を保護する
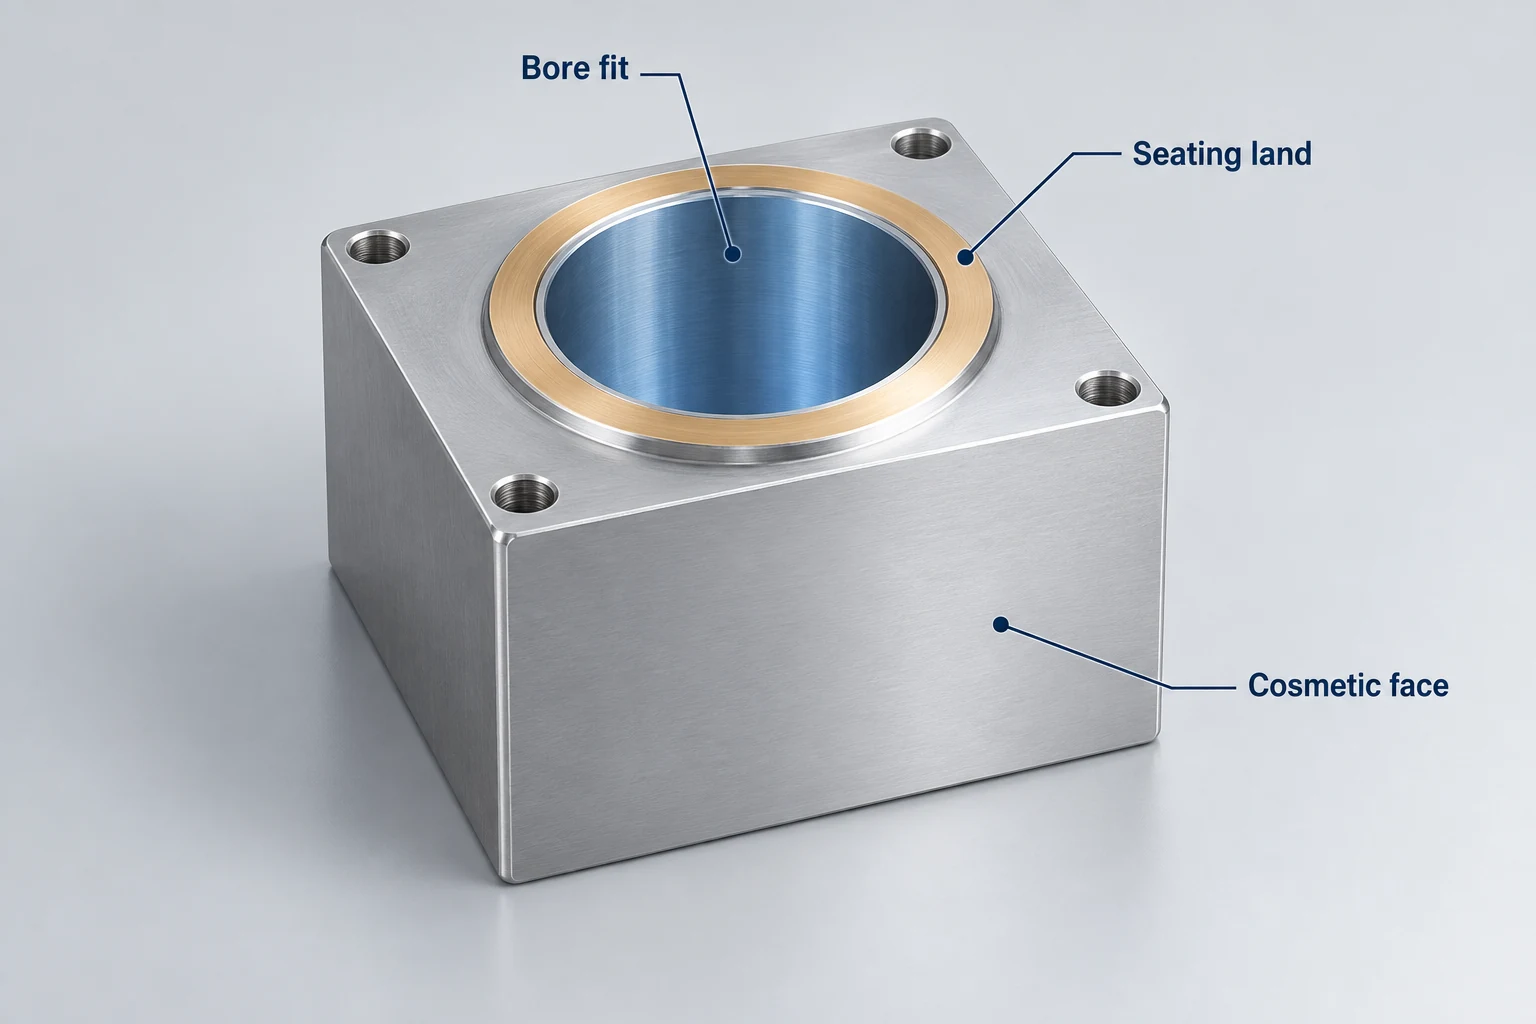
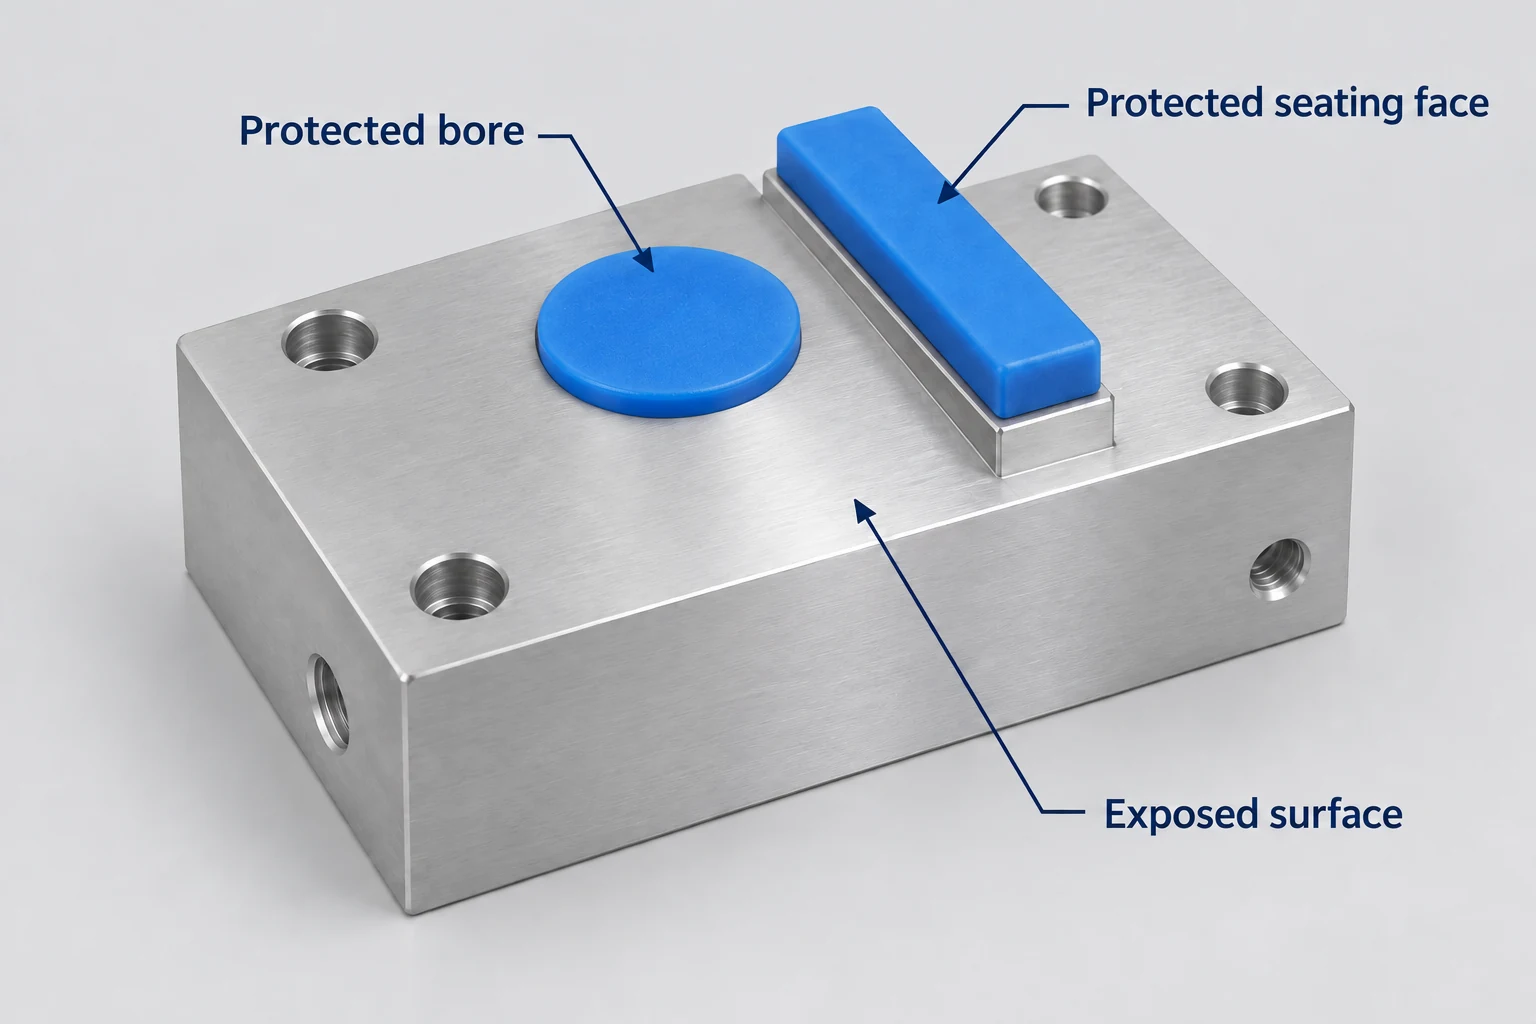
外装面の外観均一性が求められる一方で、ボアが他の部品を位置決めするハウジングを例に考えます。外装面の不具合という要請にもかかわらず、両領域を同一の方法で処理すると、ボアの寸法や形状が変化してしまう可能性があります。提案される作業の開始位置および終了位置を明確に定義し、どの座面、ねじ部、エッジまたは接触面が所定の状態を維持しなければならないかも特定してください。
材料を除去する加工においては、マークを滑らかに処理することに同意する前に、残りの寸法余裕およびエッジ形状を評価してください。アルマイト処理の場合には、皮膜厚および寸法変化(選択された領域のマスキングが必要かどうかを含む)に対応してください。マスキングは、処理業者と共同で検討すべき工程固有の提案であり、すべての保護境界が目立たなくなるという保証ではありません。[4] [5]
承認済みの変更を記録し、それが最終仕上げ条件に及ぼす可能性のある特性を確認してください。機能寸法またはエッジを損なうことなく表面を仕様に適合させられない場合、外観上の再加工では不十分な対応となります。設計レビューでは、部品の残存要件を明確に検討しなければなりません。
次回発注時には、これらの表面ゾーン、外観基準および最終検査条件を図面パッケージに反映させてください。CNC加工RFQガイドでは、この定義を調達範囲全体に統合する方法を示しています。
フライス加工痕に関するFAQ
Ra値が同じ二つの部品は、見た目が異なることがありますか?
はい。Raは表面粗さプロファイルの高さを要約したものであり、テクスチャのパターン、方向、間隔を完全に記述するものではありません。Ra値が同一であっても、部品の外観は異なり得ます。視覚的一貫性が重要である場合は、別途外観基準を設定してください。[2]
『機械加工直後(as-machined)』とは、あらゆるフライス加工痕が許容されることを意味しますか?
いいえ。これは納入時の表面状態を特定するものであり、図面要件を無視してよいという許可ではありません。サイズ、幾何公差、表面粗さ限界、エッジ状態および合意済みの外観基準は、引き続き適用されます。
爪による触診で、傷が合格と判断できますか?
いいえ。マークを指で感じることはその位置を特定する助けにはなりますが、深さを測定したり、指定された表面粗さまたは欠陥限界への適合性を確認したりするものではありません。影響を受ける要件に適した検査方法を用いてください。
部品全体に単一の外観仕上げを施すべきですか?
その仕上げが関連するすべての表面と互換性がある場合にのみ可能です。目立つ外装面、嵌合用ボア、電気的接触面では、それぞれ異なる処理境界が必要となることがあります。部品全体に外観仕上げを拡大するのではなく、対象ゾーンを明示的に指定してください。
技術資料
- Sandvik Coromant社. フライス加工—基本原理、「機械加工部品の表面仕上げ」、出版社プレビュー;および日常的なエンドミル加工課題の解決、Fastenal社刊、2026年3月9日。目に見える機械加工痕およびフライス加工結果に影響を与える要因。
- NIST。 表面仕上げ計測法入門(2010年)。プロファイル評価および粗さパラメータ。ミツトヨ。 表面粗さ測定、ブリュレット第1984号。表面構成要素および測定上の考慮事項。
- Herb Tobben氏、Clemco Industries社。 表面仕上げ:見た目がすべて、『The Shot Peener』誌、2004年秋号。ショットブラスト媒体、加工条件およびマット仕上げの応用。
- 3M社. Standard Abrasives — Coated, Bonded & Non-Woven Product Line. 機械加工痕の除去、研磨、エッジブレイクおよびR面形成の応用。
- アルミニウム陽極酸化協会(Aluminum Anodizers Council)『陽極酸化アルミニウムに関するFAQ』(英語版ウェブサイト):寸法変化、マスキングおよび母材内部まで及ぶ損傷。
VETCNCについて
VETCNCは、オンラインCNC調達に家族経営の製造バックグラウンドを活かしています。ケビンはCNC業界で十年の経験を持ち、中国の家族経営工場およびより広範なパートナー・ネットワークと連携しています。目的は、発注前に製造手配、技術的要件および責任分界を明確にすることです。
ケビンの物語を読む →


