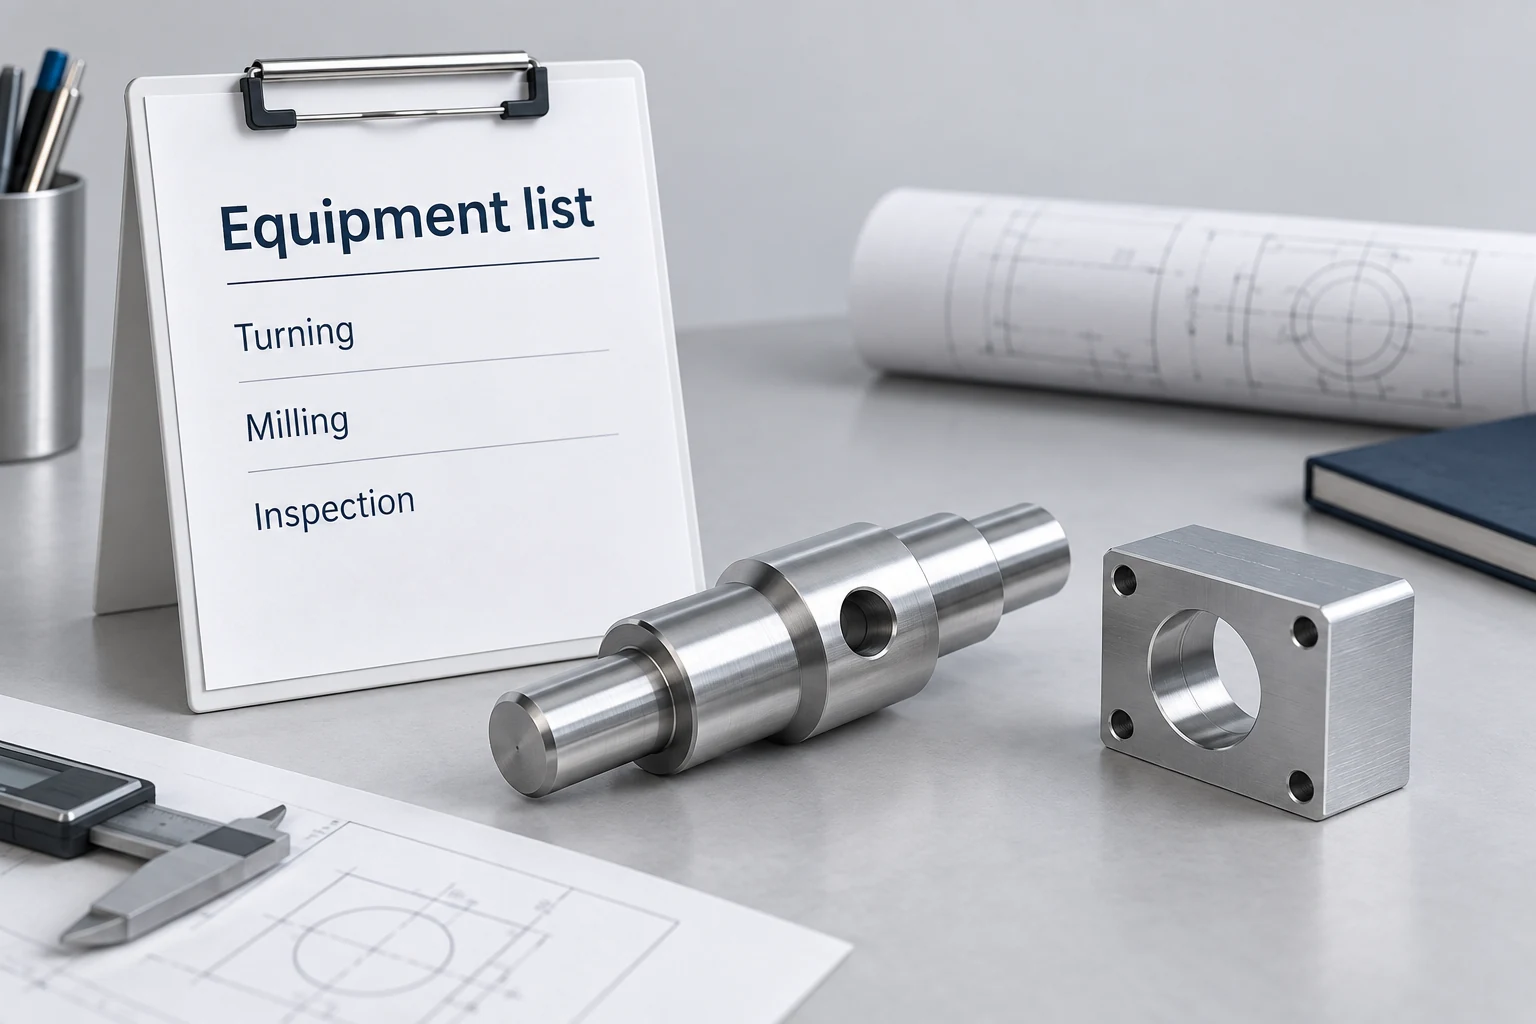
このページについて
機械加工工場の設備一覧は、お客様の部品加工を支援可能なリソースを示しています。CNC工作機械の能力を評価するには、一覧の各項目を図面仕様と照合し、一覧に明記された情報と、まだ確認が必要な構成、測定、利用可能性に関する事実を明確に区別します。よく知られた機種名は議論の範囲を絞り込む助けになりますが、その名称だけでは、いくつか重要な問いが未解決のまま残ります。
有用な成果物は、注釈付きの一覧です:この設備は、これらの形状に対して、この位置で、これら検証待ち項目を伴って候補となります。これにより、印象的な設備保有数が、部品全体に対する根拠のない結論へと誤解されることを防ぎます。
各行を部品の形状と照合してください。
軸方向の内径穴、外径、レンチ面および径方向の穴を有するアルミニウム製カップリングスリーブの仮想設備一覧を例に考えます。図面では、内径穴軸に対する端面の位置関係も規定されており、アノダイズ処理が指定されています。本演習の目的は、完成した製造計画を前提とせず、一覧の各項目を解釈することです。
サプライヤーが元々記載した説明文をそのまま可視化しておいてください。「CNC旋盤センター」という記載を「スリーブ全工程の機械加工」と書き換えると、一覧に一切明記されていない能力を無言のうちに追加することになります。機械加工プロセスガイドでは、これらの形状名称に対応する加工操作について説明しています。
| 一覧に記載された設備 | 関連する図面仕様 | 当該行が確立する事実 | 依然として必要な証拠 |
|---|---|---|---|
| 2軸旋盤センター — サイトA | 内径穴および外径 | 旋盤クラスの工作機械 | 装備済み工具;当該形状への適合性 |
| VMC — サイトA | レンチ面および径方向の穴 | フライス盤クラスの工作機械 | 治具保持方式;工具アクセス;形状間の幾何学的関係 |
| ロータリインデクサ — サイトA | 径方向の穴の向き | 一覧に記載されたロータリ付属装置 | 割り当てられたホスト機械;制御接続;使用可能なインデックスモード |
| ブリッジ型CMM — サイトA | 内径穴から端面までの幾何学的関係 | リストに記載された三次元測定機 | プローブの到達性;基準面設定方法;要求される不確かさに適合すること |
| 二台目の立形マシニングセンター — サイトB | 代替可能なフライス盤リソース | 他の拠点にある設備 | 構成;段取り移行;現在の稼働状況 |
| アルマイト処理 — 提携先 | 指定された表面処理状態 | 外部委託可能な工程 | 処理業者および対象範囲;要求される仕上げとの合金/熱処理状態の適合性;最終確認 |
未記載項目もまた未解決事項である。公開されている簡易設備一覧では、検査用付属品や外部サービスが省略される場合があるが、それらリソースが利用不可であることを意味するものではない。
第三列には、記載内容が実際に支持する情報を記録する。最終列には、本図面へのリンク欠落を特定する。サイトAの記載項目であっても、同種の機械が複数存在する完全な一覧に含まれる場合は、それぞれに最新の日付と資産識別番号が必要である。
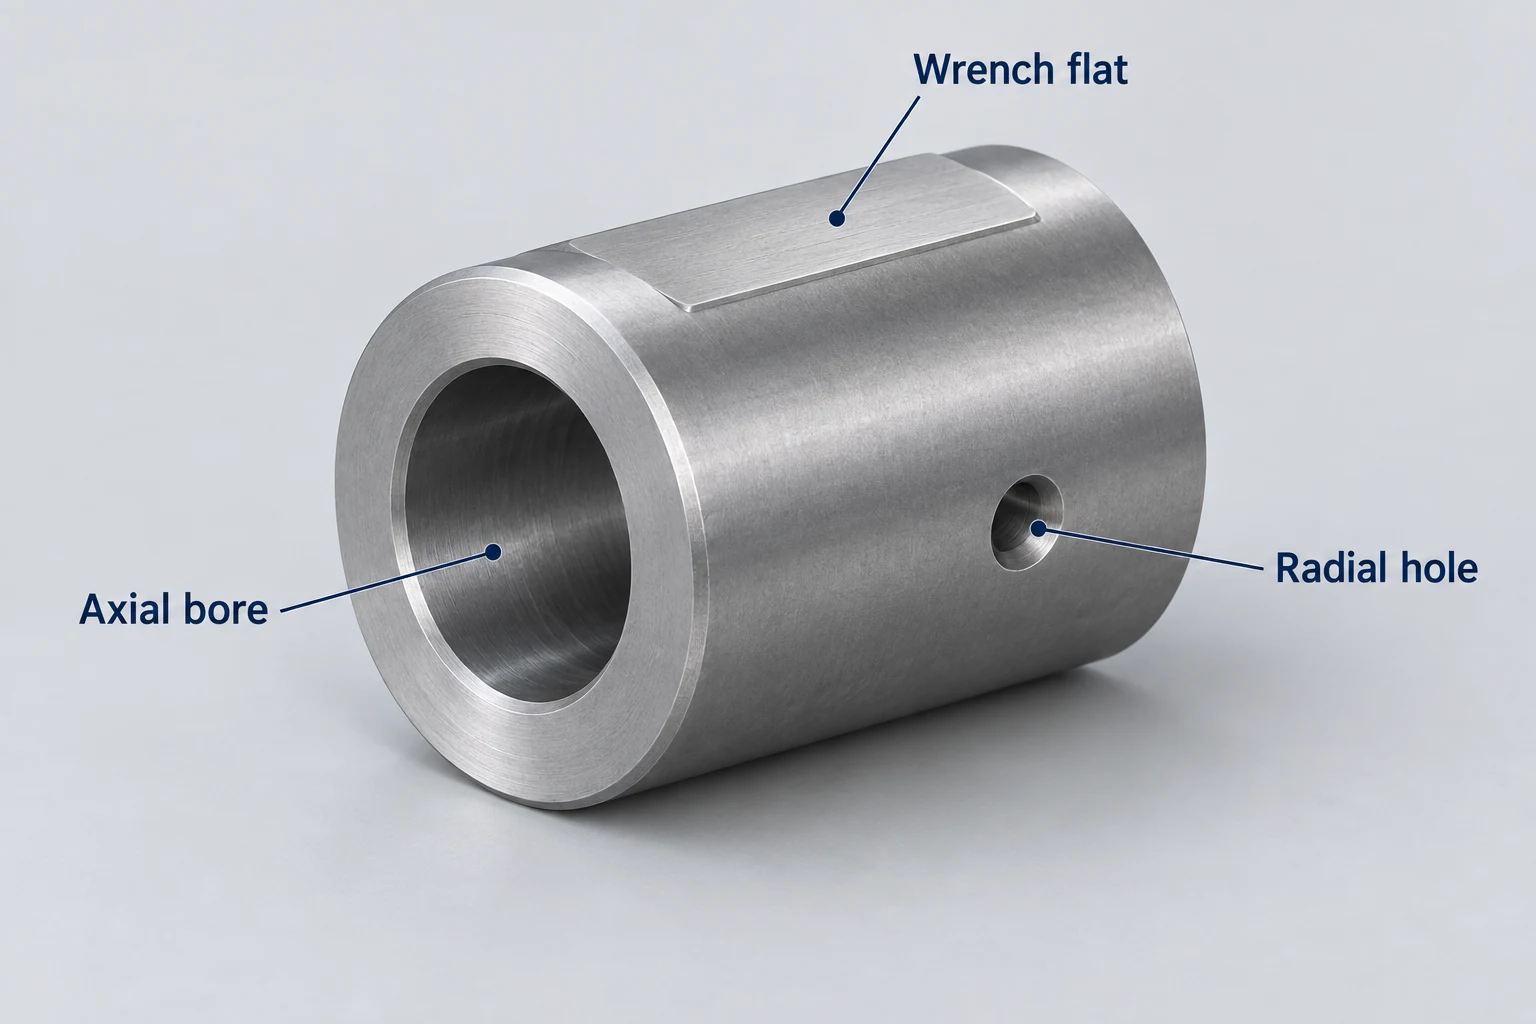
当該機械に装備されているオプションを確認する。
モデルファミリーは、スピンドル、軸数、タレット、およびその他のオプション機能が異なる場合がある。例えばHaas社の「Turrets & Live Tooling」ページでは、標準でライブツーリングを搭載する構成と、オプションとして選択可能なモデルとを明確に区別している。これは、カタログに掲載されているすべての機能を無条件に採用するのではなく、納入された機械の実際の構成を明確に把握する必要性を示す根拠である。[1]
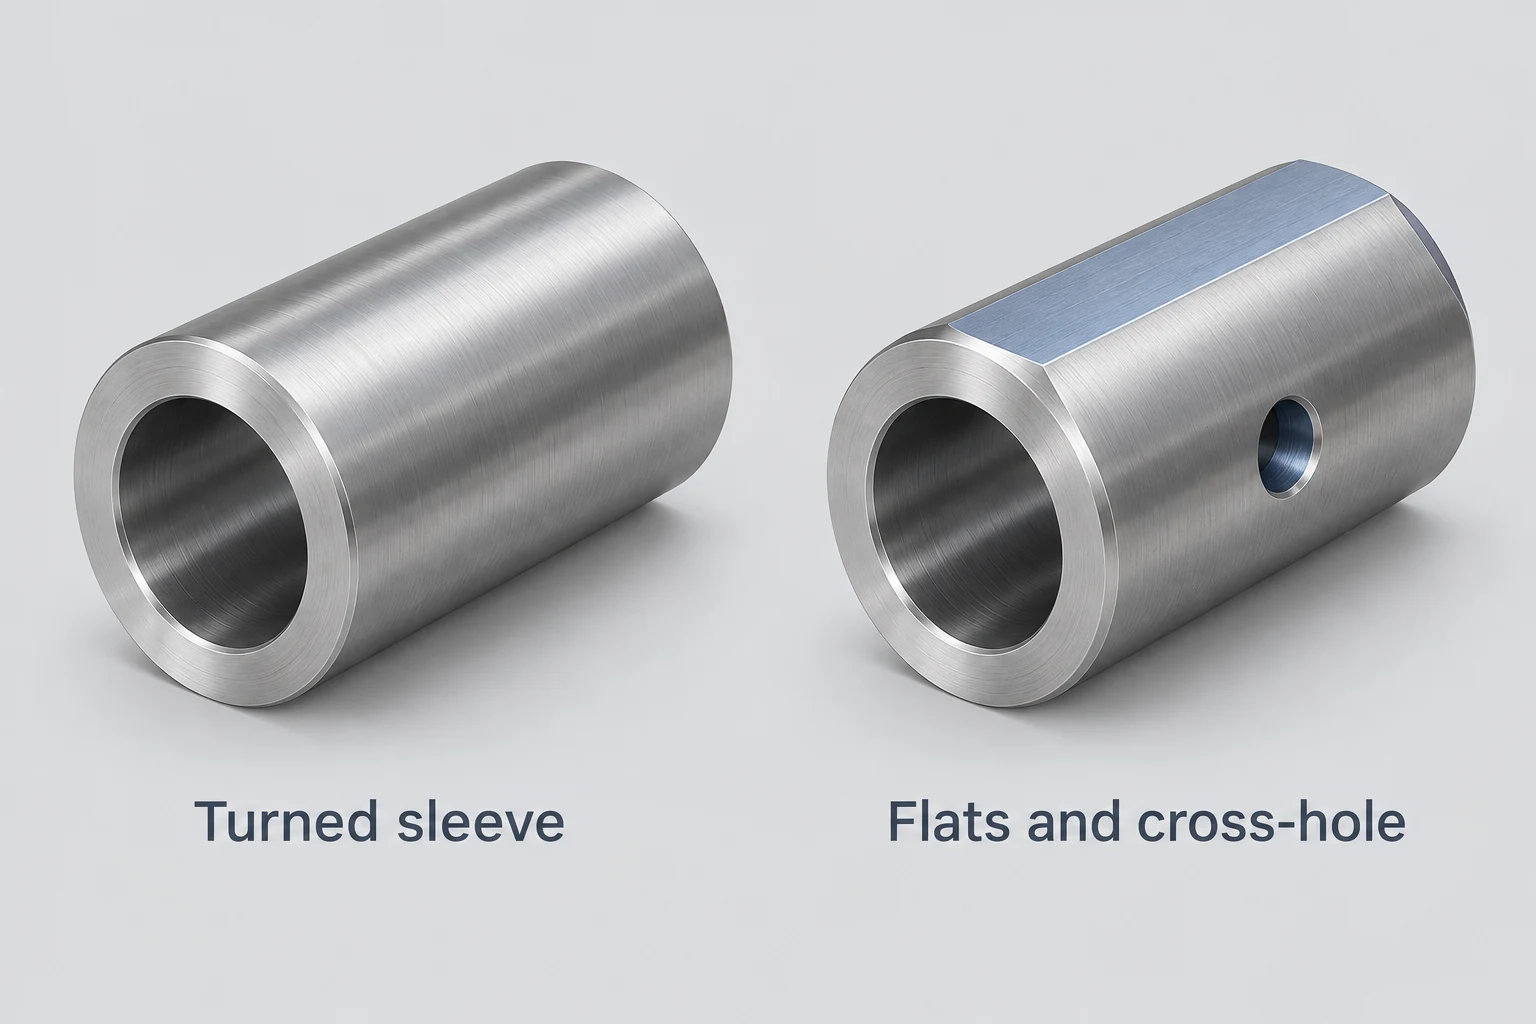
sleeve(スリーブ)の場合、旋盤の記載項目は内径および外径の検討を支援する。同一機械による径方向の穴加工またはフライス加工には、適切な駆動工具および位置決め機構が必要となる。カタログにそのオプションが記載されていても、リストに記載された資産が実際にそれを備えているとは限らない。
初回の証拠更新:サプライヤーがリスト記載の旋盤を特定し、駆動工具を備えていないことを確認した。当該行に「提案ルートでは旋削加工のみ可能」と注記する。平面部および径方向の穴は、引き続き提案中のフライス加工段取りに割り当てられるが、その設置場所およびアクセス可能性については、依然として検討が必要である。この新規事実は、一行の範囲を限定するものであり、工場全体の能力を否定するものでも、フライス加工段取りの成立を保証するものでもない。
個別に登録された回転装置についても、同じ手順で確認します。Haasの回転装置マニュアルでは、同期制御とセミ第四軸制御方式を区別しています。決められた角度位置で穴を加工する場合は、割り出しだけで足りることがあります。機器台帳上の二つの項目を一つの使用可能な構成とみなす前に、割り出し装置を接続するフライス盤と、その制御方式を記録します。 [2]
フライス盤が特定された後は、VMC仕様書の読み方により、行程、クリアランス、荷重および工具制限を確認する。これらの検討は選定された段取りに属するものであり、一覧表は評価対象資産を指し示すだけの役割を果たす。
検査欄を測定システムとして読む。
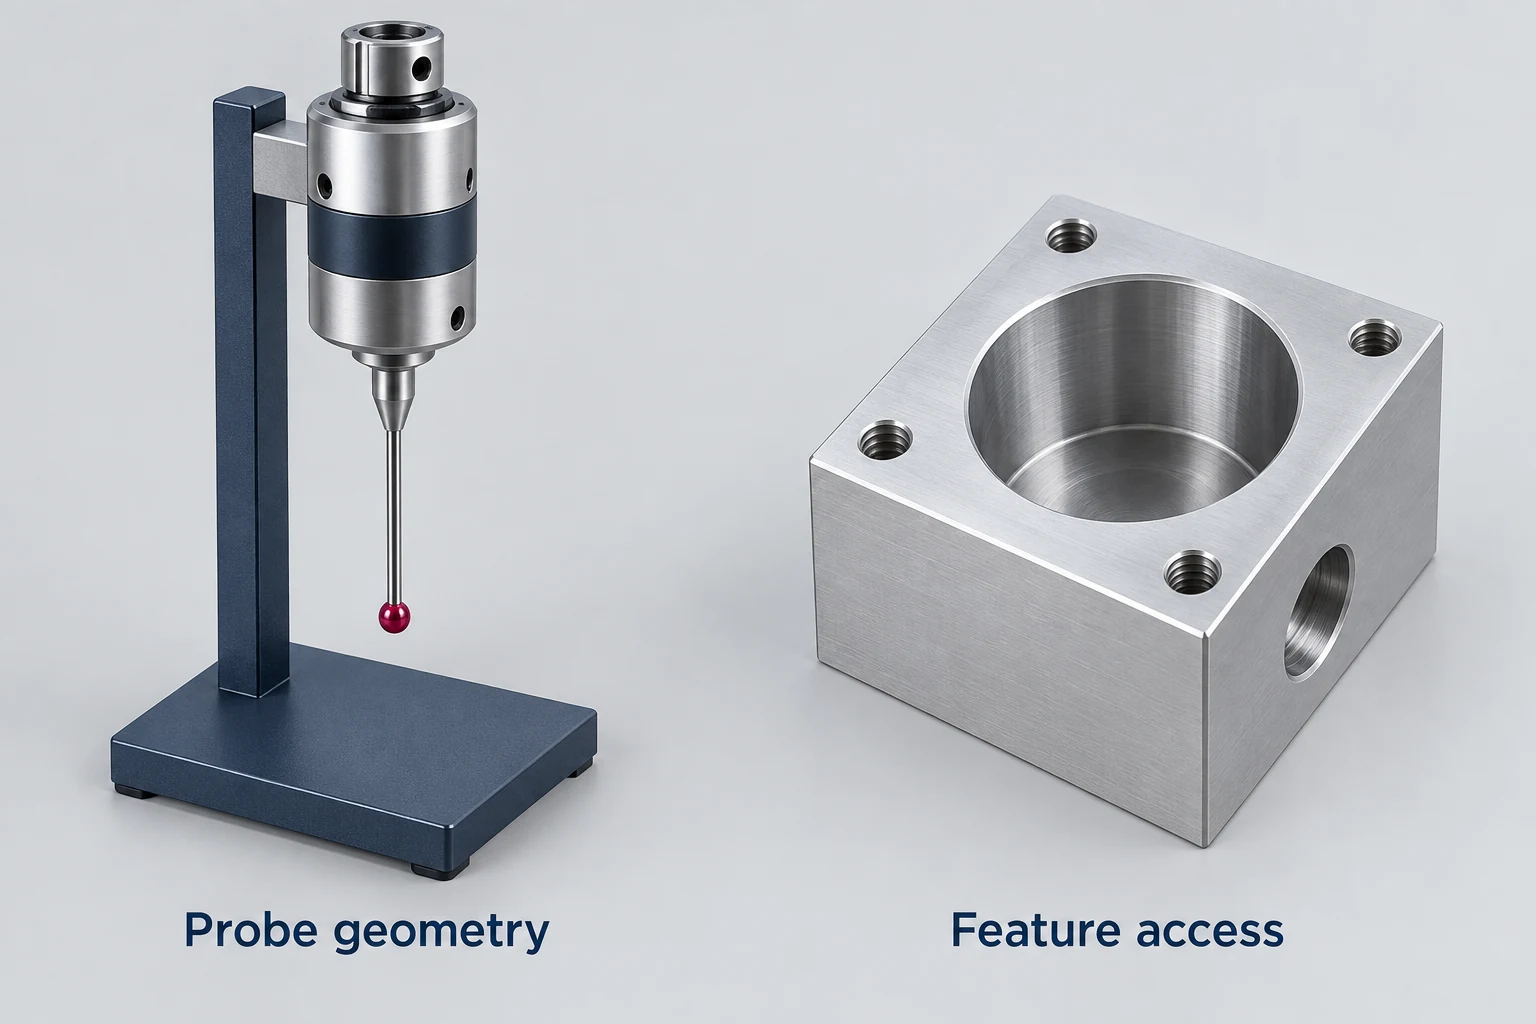
「ブリッジ型CMM」という記述は、スリーブの検査に貢献可能な設備を示すものであるが、プローブが内径および端面にどのように到達するか、基準軸がどのように設定されるか、および指定された関係性がどのように評価されるかについては明言していない。機械の測定範囲では、こうした個別の特徴レベルの問いに答えることはできない。
Renishaw社の『CMMサポート知識ベース:スタイラス』では、アクセス要件に応じた異なるスタイラス配置および延長部が説明されており、同時に構成および安定性に関する検討事項も特定されています。設置済みプローブ配置は、CMMの機種と同様に重要です。[3]
物理的アクセスと測定適合性を分けて考慮してください。スタイラスが表面に到達可能であっても、要求される特性に対して測定方法全体を依然として検討する必要があります。NISTによれば、CMMによる測定タスクは較正条件と大きく異なる場合があり、タスク固有の不確かさを考慮する必要があります。[4]
第二の証拠更新:サプライヤーは、提案されたスタイラス配置およびボアと端面にリンクされた測定計画を提供します。当該特性について「アクセスおよび方法が記述済み」と記録した後、指定された要求に対する当該方法の適合性を評価します。これは単にCMMの名称を提示するよりも強力な証拠です。ただし、これはまだ生産結果が存在しない段階における、提案された検査の記述にすぎません。
較正証明書は、計測器そのものおよびその較正に関する情報を追加的に提供します。NISTのトレーサビリティに関するガイドラインでは、較正のみではその後のすべての測定結果のトレーサビリティが確立されない理由、およびトレーサビリティが特定用途への適合性を保証しない理由が説明されています。主張は、実際の測定に密接に結びつけておく必要があります。[5]
各表項目には、場所および可用性をそれぞれ関連付けて記録してください。
二台目のVMCはサイトBに所属しています。これは有用な代替機となる可能性がありますが、場所を変更すると、別の治具、工具セット、プログラム準備、または測定配置が必要になる場合があります。同一モデル名の機械が二台あるだけでは、これらの依存関係は未解決のままです。設備総数を比較する際には、サイト欄を必ず保持してください。
陽極酸化処理ラインは、パートナー作業としてラベル付けされたまま、提案された調達範囲に含める必要があります。処理要件を受け取る主体および返却後の状態を確認する主体を明記してください。ISO/IAF監査実務グループが提供する外部供給者に関する教育用ガイダンスでは、仕様の移管および外部で提供される作業の検証について述べられていますが、パートナーの設備を機械加工工場自身の在庫に転換することはありません。[6]
最後に、可用性情報には日付を付与してください。技術的に適切な機械であっても、他のジョブで稼働中である場合や、段取り中・メンテナンス中である可能性があります。NISTのモデルベースエンタープライズ(MBE)プログラムでは、製品要件と工程能力の整合性の確認と、スケジューリングのためのリソース容量および可用性の管理を区別しています。[7] 提携予定の生産リソースおよびその現行の計画ステータスを、設備台数とは別に記録してください。
注釈付きリストを、レビュー対象となった図面改訂版とともにCNC加工RFQに持ち込んでください。各解決済み項目には、それを裏付ける情報源を明示し、各未解決項目は影響を受ける特徴、サイト、またはリソースに引き続き関連付けてください。
設備一覧FAQ
設備一覧には、すべての機械のシリアル番号を記載する必要がありますか?
初期レビューにおいては、明確な資産参照、機種、構成、および場所により、議論中のリソースを特定できます。より詳細な識別情報は、当該資産を構成記録、較正文書、または合意済みの生産割り当てに紐付ける際に有用になります。
新しい機械は自動的に優れた能力を提供しますか?
単なる機齢だけで部品への適合性が保証されるわけではありません。設置済み機能、状態、提案される段取り、および測定方法を、実際の要求と比較してください。新しい機種名であっても、これらのジョブ固有の事実は依然として未確定のままです。
同一機種の二台の機械を相互に代替機として使用できますか?
実際の構成および作業移管に必要な準備を確認した上で、可能かもしれません。治具、工具、プログラム、および検査配置は異なる場合があります。二台目の機械を実用可能な代替機としてカウントする前に、必要となる段取りまたは検証を記録してください。
日付のない設備一覧は何を示していますか?
これはサプライヤーのリソースについての概要説明を提供するものであり、記載された設備が当該拠点に現存していること、あるいは提案される部品加工に利用可能であることを保証するものではありません。ご自身の部品に影響を及ぼす行については、最新の確認を取得してください。
技術資料
- Haas Automation社。タレットおよびライブ・トゥーリング。標準およびオプション構成。
- Haas Automation社。ロータリー/テールストック – オペレーター・マニュアル補足:1 – ロータリー – はじめに。ロータリー制御構成。
- Renishaw社。CMMサポート知識ベース:スタイラス。スタイラスの構成、アクセス性および選定上の検討事項。
- NIST(米国国立標準技術研究所)。座標測定機およびその他の複雑な計測器に関するトレーサビリティ、校正、および測定不確かさの課題。出版社による抄録;タスク固有の不確かさ。
- NIST。 計量的トレーサビリティ:よくある質問とNIST方針、セクション5.1.1–5.1.4。
- ISO 9001監査実践グループ。外部プロバイダーに関するガイダンス(2016年)。教育目的の監査ガイダンス。
- NIST(米国国立標準技術研究所)。モデルベース企業プログラム(Model-Based Enterprise Program)。能力、生産能力および稼働可用性。
VETCNCについて
VETCNCは、オンラインCNC調達に家族経営の製造バックグラウンドを活かしています。ケビンはCNC業界で十年の経験を持ち、中国の家族経営工場およびより広範なパートナー・ネットワークと連携しています。目的は、発注前に製造手配、技術的要件および責任分界を明確にすることです。
ケビンの物語を読む →


