このページについて
深溝と oversized ブランク(過大な素材)は、CNC加工作業を異なる方法で増加させます。余分な素材(ストック)は除去すべき材料量を増やします。また、深溝は工具径を制限し、工具の突出長を長くする必要があり、チップの排出を困難にします。したがって、同一体積の金属でも、加工に要する時間は異なり得ます。
実用的な設計上の問いは、「部品が実際に必要とする作業」が何かです。機能的深さ、壁厚、インターフェースは固定したまま、変更可能な素材(ストック)または形状を特定します。
まず、チップとなるべき体積から始めます。
同一の完成部品に対して、より大きな実体ブランクは一般に除去すべき材料量を増やします。これは切削時間および材料使用量に影響を与えますが、総合的な価格を決定するものではありません。プログラミング、治具、仕上げ、検査は、機械加工コスト比較の一部として残ります。
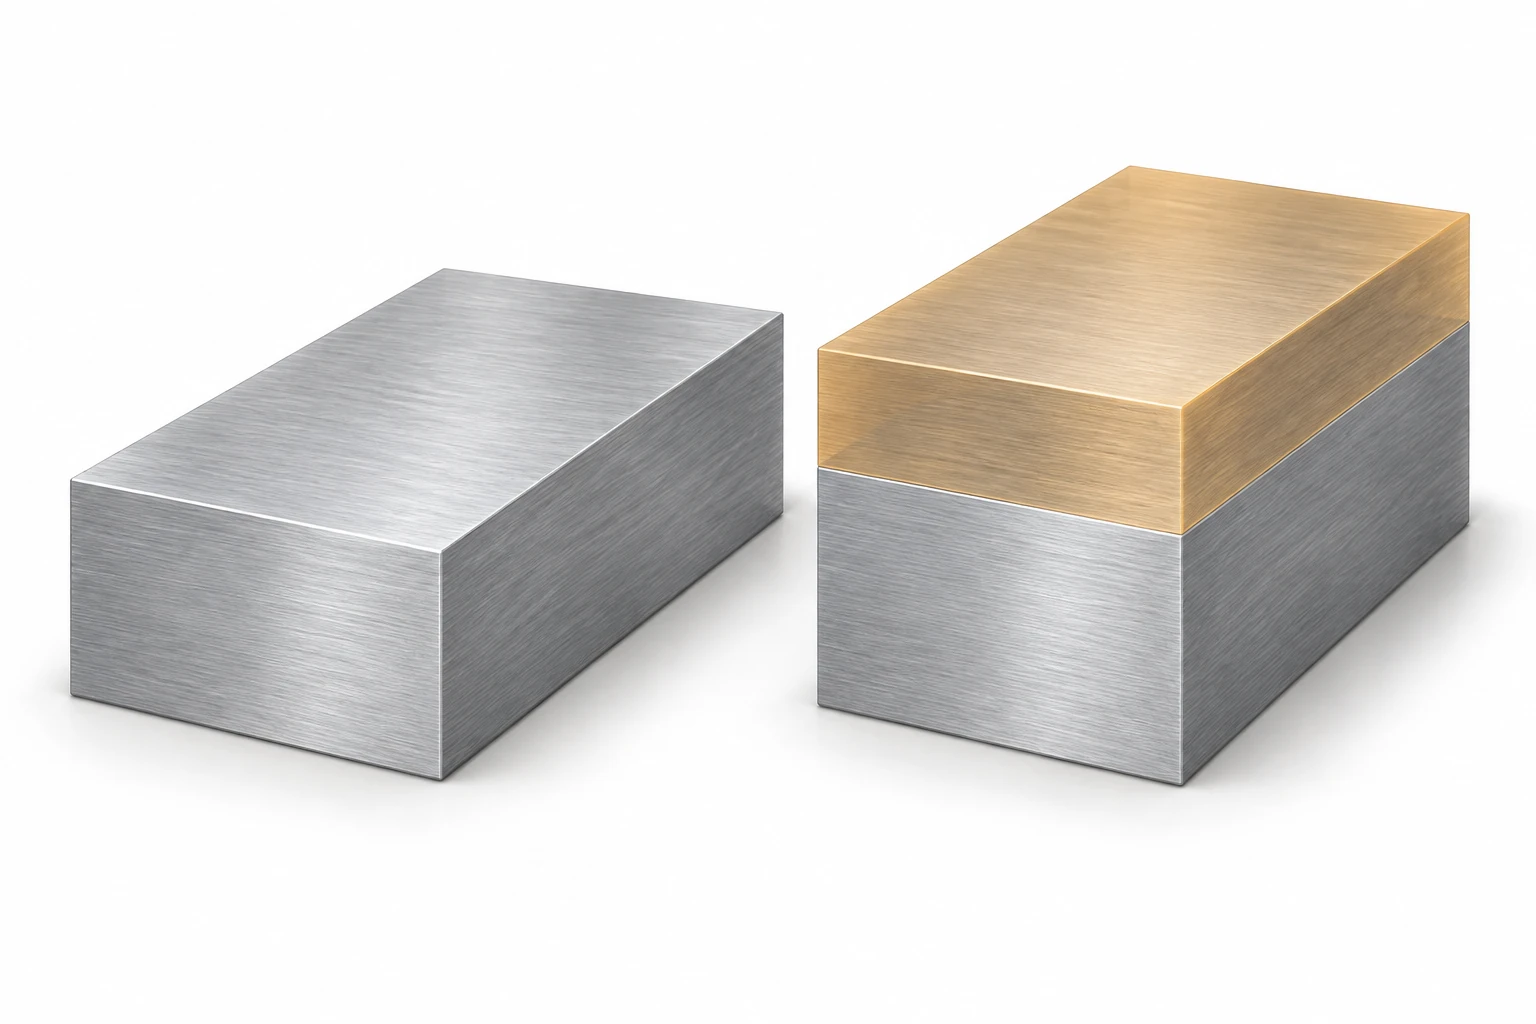
仮想的な比較として、120 × 80 × 40 mm および 120 × 80 × 30 mm のブランクを検討します。同一の合金および状態を仮定し、両ブランクとも同一部品およびそのワークホルダリングに必要な十分な素材を提供するとします。この余分な厚みが寄与するのは:
120 × 80 × 10 = 96,000 mm³ = 96 cm³ の追加ストックです。
仮定された平均切込み除去率 20 cm³/min では、この追加体積の除去には 96 ÷ 20 = 4.8 分 かかります。
これは、材料除去に費やされる追加時間のみの見積もりです。工具の進入・退避、工具交換、取扱い、および仕上げ・検査工程の変更は含まれません。Sandvik Coromant のフライス加工式では、除去率は切込み深さ、作業係合長、送りで表されます。実際の工具パスは、切削全体を通してこれらの条件を維持するとは限りません。[1]
深さの変化は、除去体積だけでなく工具アセンブリにも影響を与えます。
広く浅い凹みは、短い工具で到達できることが多いです。一方、狭く深い凹みでは、ホルダからより遠くまで突出する小さなカッタが必要になることがあります。この長い突出は剛性を低下させ、たわみおよび振動感受性を高める可能性があります。対応策としては、単に同一プログラムをより深く実行するのではなく、係合条件、工具、または工具パスを変更することが考えられます。
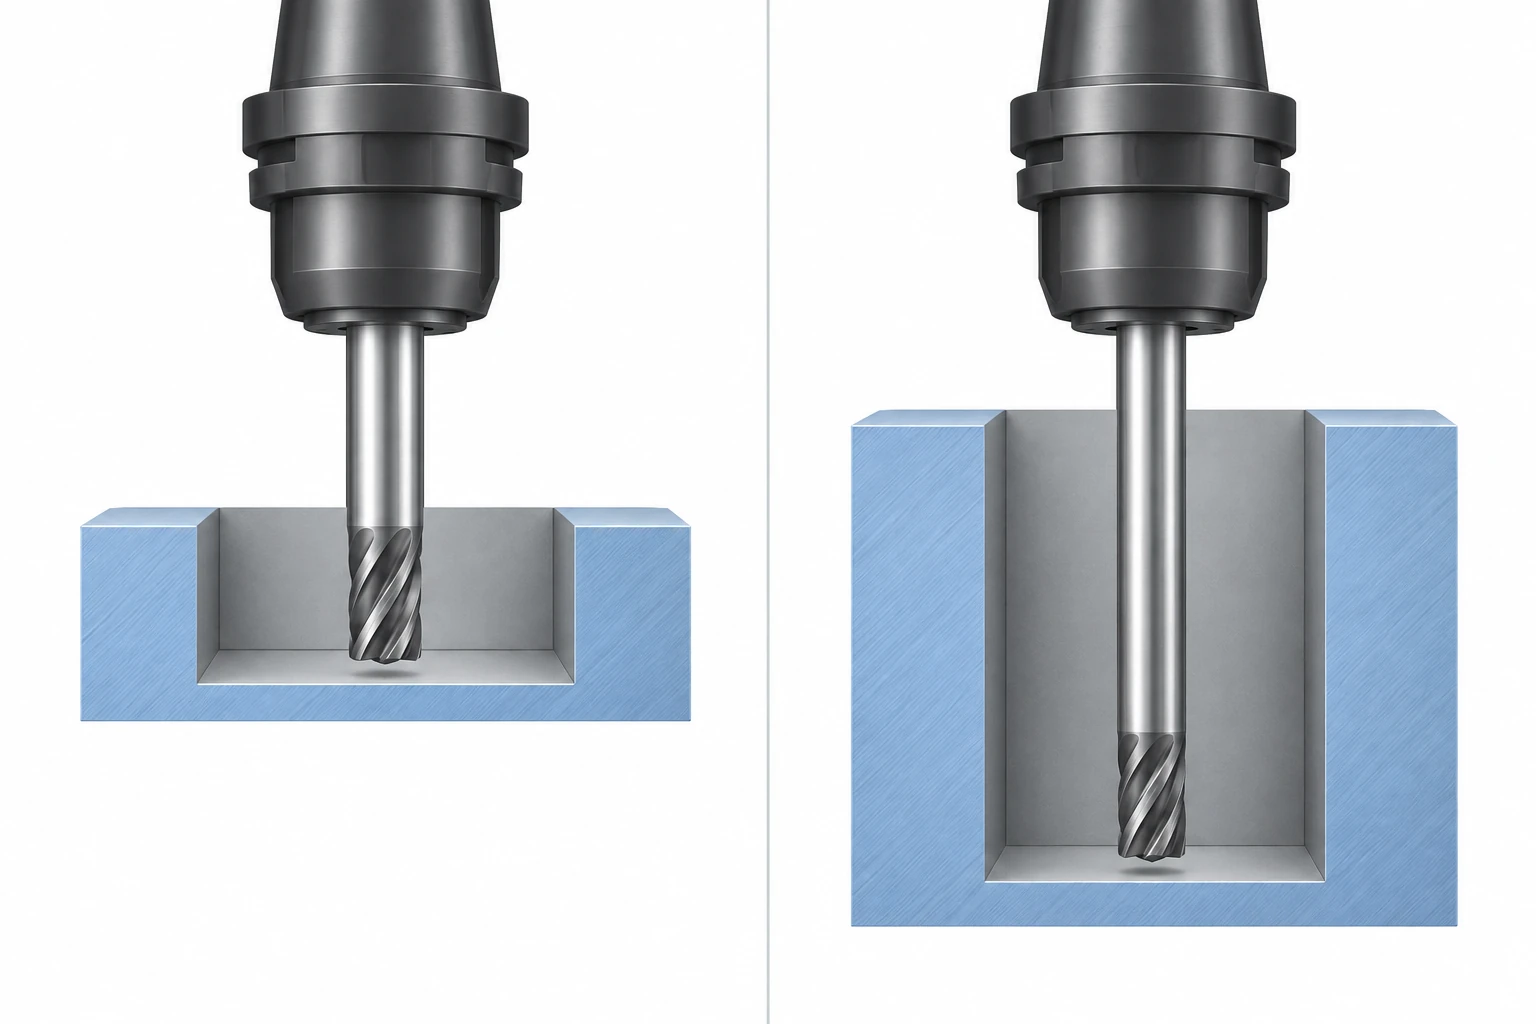
切削長とリーチ(到達長)は異なる要求事項です。リリーフネック工具は、短い切削ヘッドで低位置の特徴に到達できます。全露出長にわたって溝(フルート)を設ける必要はありません。ただし、ネックおよびホルダ周囲のクリアランスは依然として重要です。Harvey Performance の工具選定ガイドラインでは、不要な突出を最小限に抑えることを推奨しており、同社のエンドミル構造ガイドではリーチと切削長を明確に区別しています。[3]
小径の内角は、カッタ径を制限することで問題をさらに難しくします。開放部を大きな工具で荒加工し、内角を別途清掃するという手法が有効な場合もあります。ただし、これにより別の工程が追加されます。部品設計ガイドでは、内角およびアクセス変更を相手部品の要求事項と連携させる方法について説明しています。
ポケットにはチップを排出する手段が必要です。
キャビティ内に残留したチップは再切断されるか、工具周囲に詰まる可能性があります。これらを排出するには、適切な切削油または空気供給戦略、工具形状、アクセス方向、およびプログラムによる清掃動作が必要です。適切な方法は材料およびセットアップに依存します。主軸回転数を単に増加させても、チップ排出は実現しません。
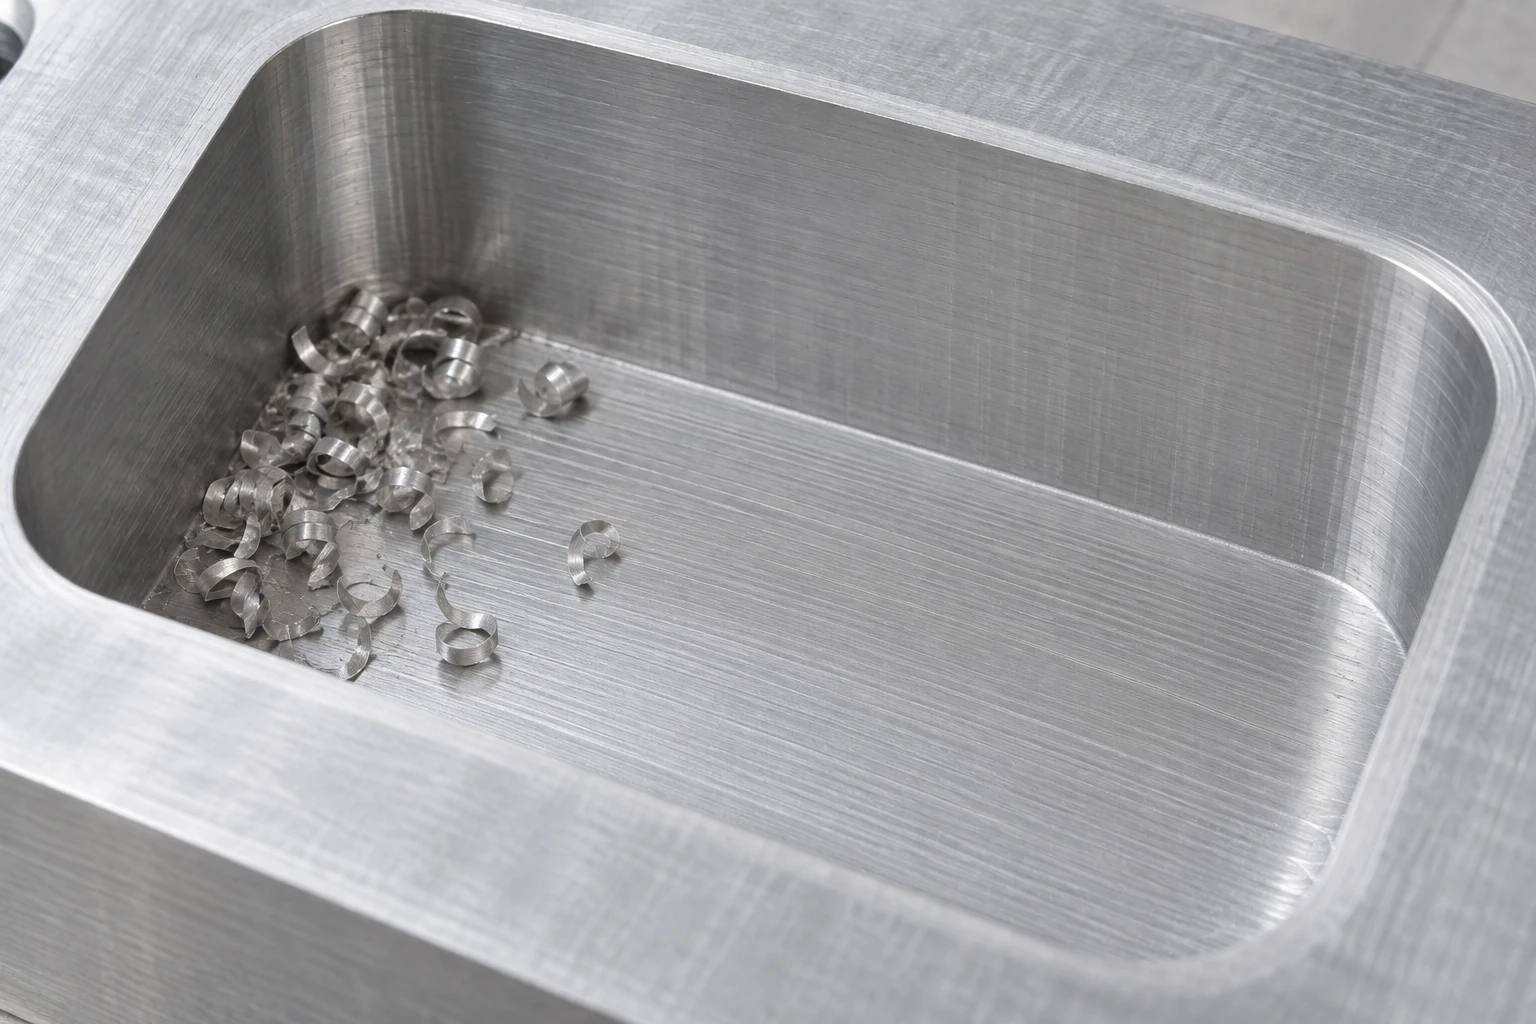
Sandvik Coromant のポケットフライス加工ガイドラインでは、チップ排出、長い突出、および残存内角ストックをそれぞれ独立した工程上の検討事項として扱っています。そのため、広く開放された凹みと深く狭いキャビティは、除去体積のみから信頼性のある価格設定が不可能です。それぞれが異なる平均切削速度および異なる非切削移動を必要とする可能性があります。[2]
追加作業の発生源に合わせて変更を行います。
| 可能な変更 | それが削減しうる作業です。 | 作業可能な状態を維持しなければならないもの |
|---|---|---|
| より近いサイズの素材を使用する | 大量の素材削り取り | 材質、仕上げ余肉、およびクランプ用余肉 |
| 機能しないポケットの深さを低減する | 削除体積および必要な工具到達長 | 内部クリアランスおよび必要なインターフェース |
| 許容される開口部またはコーナーを拡大する | 小径工具およびアクセス制限 | 対向部品との適合性および周囲の壁の機能 |
| 他の面からアクセスを確保する | 長尺工具によるアクセス | 追加の段取り、基準関係、およびシール要件 |
より近いサイズの素材が自動的に安価になるわけではない。入手しやすい標準サイズの素材は、特別に加工された素材よりも総合的にコストが低くなる場合がある。また、部品の位置決めや保持のために若干の余分な素材が必要となることもある。同様に、他の面からポケットを開口させることで工具到達長を短縮できる一方で、段取り作業や閉塞作業が追加される。すべての加工ルートを比較すること。
ハウジングの場合、組み込まれる部品が占める空洞空間、取付け面およびシール面、および初期モデルから単に継承された深さを特定する。これにより、CNCフライス加工のレビューが具体的になる:まず承認済みの形状を評価し、その後で実用的な代替案を個別に価格設定する。形状変更には設計承認が必要であり、削除体積の低減のみでは部品の品質向上は保証されない。
よくあるご質問
より深いポケットは常に高コストか?
いいえ。深さは、開口部のサイズ、材料、要求される表面、工具および段取りといった複数の影響要因の一つに過ぎない。しばしば作業量を増加させるが、良好なアクセス性を有する広く深い空洞は、非常に小径のエンドミルに限定された浅い特徴部よりも容易に加工できる場合がある。実際の形状および加工ルートを比較すること。
5軸加工によって深ポケット問題は解消されるか?
工具を傾斜させることで特徴部へのアクセス性が向上し、あるいはより短い工具を使用可能になる場合がある。しかし、工具またはホルダーが、その必要なクリアランスよりも狭い開口部を通過することはできない。また、切屑排出も解消されない。提案される工具姿勢は、周囲の部品と整合して動作しなければならない。
素材のすべての機械加工余肉を除去すべきか?
いいえ。余肉とは、仕上げ加工または後工程のために意図的に残された素材である。不要な大量の素材を削減することは、表面仕上げに必要な素材を完全に除去することとは異なる。選択された素材状態、ワークホルディング方法および加工順序に応じて、十分な素材を確保すること。
技術資料
- サンドビック コロマント社。 フライス加工の公式および定義 — メトリック。切込み深さ、被削れ角および送りから算出される切削体積率。
- サンドビック コロマント社。穴および空洞/ポケットのフライス加工;解説動画:長尺オーバーハング — 加工条件の最適化(公開された文字起こし版)。ポケット内の切屑排出および長尺工具の加工条件。
- Harvey Performance社。エンドミルの構造およびエンドミル選定前に確認すべき5つの質問。切り込み長さ、リーチ(工具突出長)、および不要なオーバーハング。
VETCNCについて
VETCNCは、オンラインCNC調達に家族経営の製造バックグラウンドを活かしています。ケビンはCNC業界で十年の経験を持ち、中国の家族経営工場およびより広範なパートナー・ネットワークと連携しています。目的は、発注前に製造手配、技術的要件および責任分界を明確にすることです。
ケビンの物語を読む →


