På denna sida
Djupa fickor och för stora råmaterialblock ökar CNC-bearbetningsarbetet på olika sätt. Överskott av råmaterial innebär mer material som måste avlägsnas. En djup ficka kan också begränsa verktygets diameter, kräva större verktygsutskjutning och göra det svårare att avlägsna spån. Samma metallvolym kan därför ta olika lång tid att bearbeta.
Den användbara konstruktionsfrågan är vilket arbete komponenten faktiskt kräver. Behåll funktionsdjup, väggtjocklek och gränssnitt oförändrade medan du identifierar råmaterial eller geometri som kan ändras.
Börja med den volym som måste omvandlas till spån
För samma färdiga komponent innebär ett större massivt råmaterialblock i allmänhet mer materialavtagning. Detta påverkar skärtiden och materialanvändningen, men bestämmer inte hela priset. Programmering, spännfack, efterbearbetning och kontroll utgör fortfarande en del av jämförelsen av bearbetningskostnader.
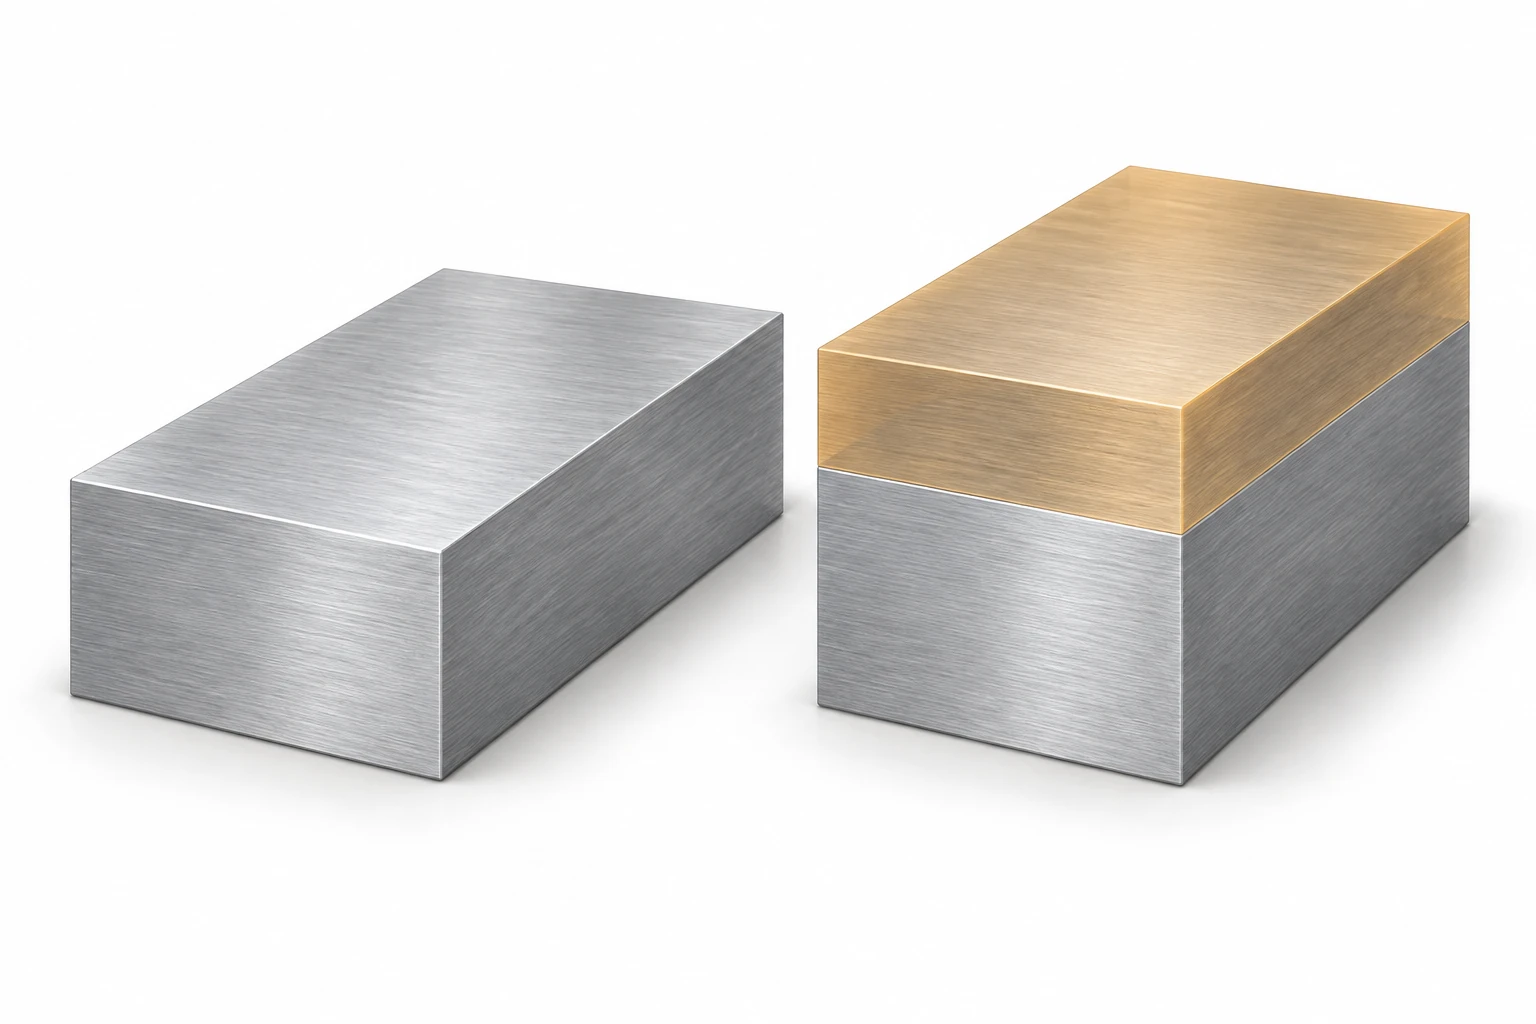
Överväg en hypotetisk jämförelse mellan 120 × 80 × 40 mm och 120 × 80 × 30 mm råmaterialblock. Anta samma legering och samma härdningstillstånd, samt att båda råmaterialblocken innehåller tillräckligt med material för samma komponent och dess spännning. Den extra tjockleken bidrar med:
120 × 80 × 10 = 96,000 mm³ = 96 cm³ extra råmaterial.
Vid en antagen genomsnittlig in-skärningsavtagningshastighet på 20 cm³/min tar det 96 ÷ 20 = 4.8 minuter att avlägsna den extra volymen. Hastigheten är en aritmetisk inmatning, inte en rekommenderad skärparameter eller VETCNC-produktionshastighet.
Detta uppskattar endast den ytterligare tiden som används för materialavtagning. Det inkluderar inte inmatningar, återdragningar, verktygsbyten, hantering eller någon ändring av efterbearbetnings- eller kontrollrutten. Sandvik Coromants fräsformel uttrycker avtagningshastigheten med hjälp av skärningsdjup, arbetsengagemang och matning; en faktisk skärväg behöver inte nödvändigtvis upprätthålla dessa förhållanden under hela skärningen.
Djupet påverkar verktygsmonteringen, inte bara volymen
En bred, grunt utskärning kan ofta nås med ett kort verktyg. En smal, djup utskärning kan kräva en mindre fräs som sticker ut längre från sitt fäste. Denna längre utstickande del minskar styvheten och kan öka böjning och känslighet för vibrationer. Lösningen kan innebära olika ingrepp, verktyg eller fräsbanor, snarare än att helt enkelt köra samma program djupare.
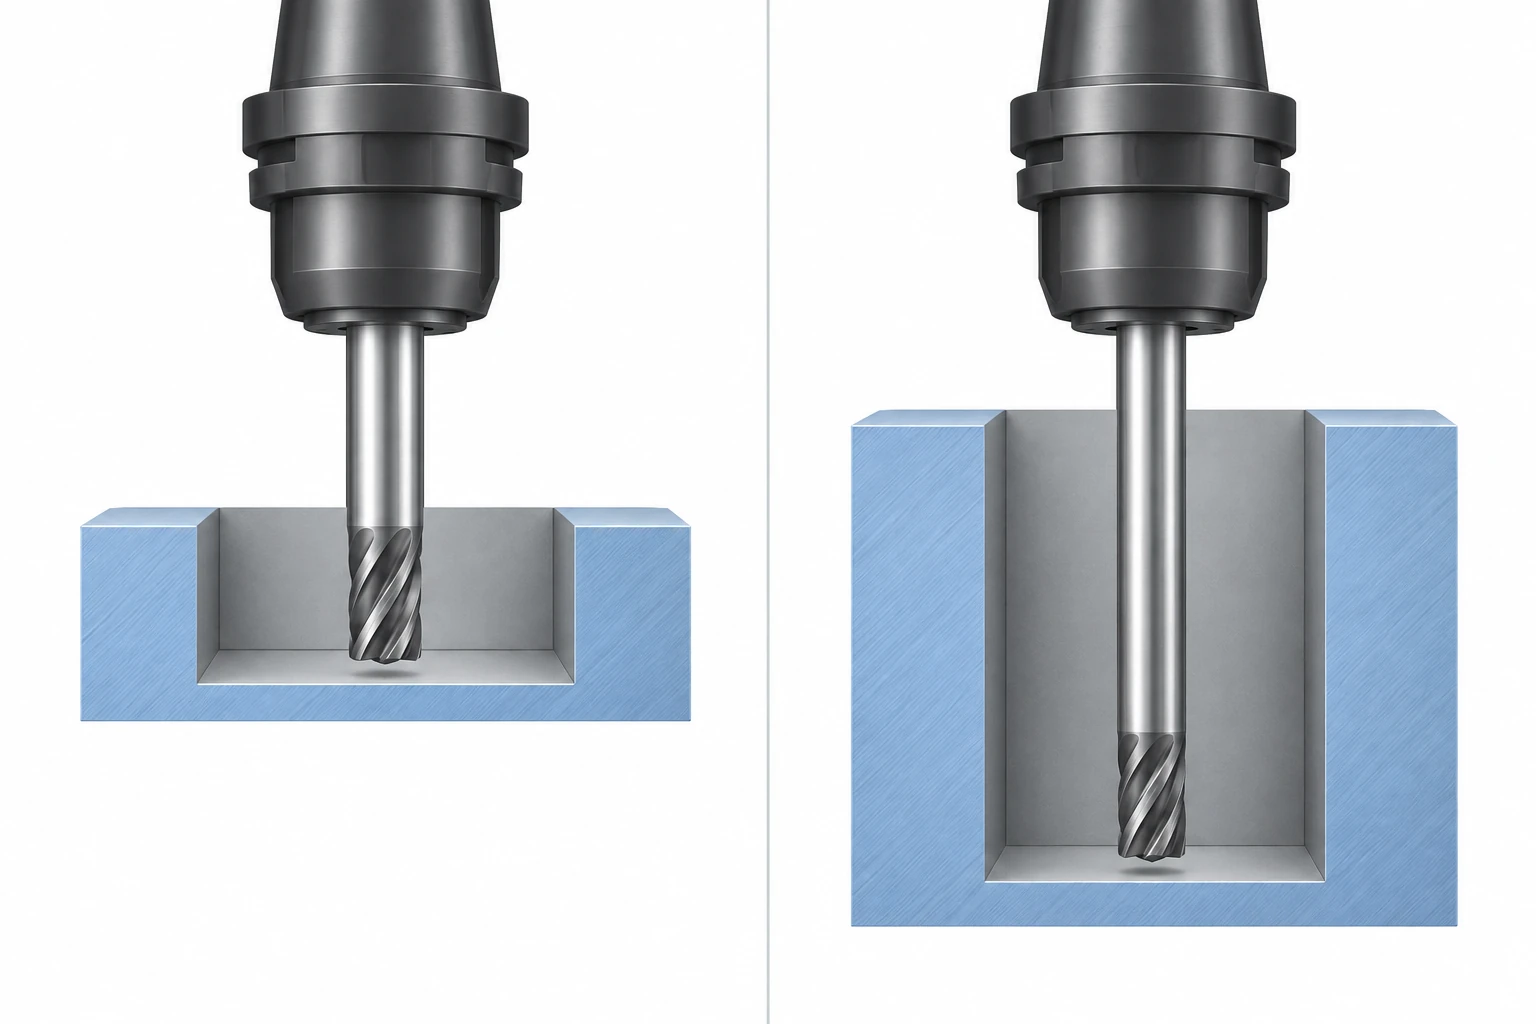
Skärningslängd och räckvidd är olika krav. Ett verktyg med avslutad hals kan nå en låg detalj med en kort skärhuvud; det behöver inte ha spånskåror över hela sin exponerade längd. Frihetsutrymmet runt halsen och fästet är fortfarande avgörande. Harvey Performance:s vägledning för verktygsval rekommenderar att minimera onödig överhänglängd, medan dess vägledning för fräsens anatomi skiljer mellan räckvidd och skärningslängd.
Små inre hörn kan göra problemet mer krävande genom att begränsa fräsens diameter. Att grovfräsa den öppna ytan med ett större verktyg och rengöra hörnen separat kan vara användbart. Det innebär dock även en extra bearbetningsoperation. delkonstruktionsguiden förklarar hur man kopplar ändringar av hörn och tillträde till kraven från den matchande komponenten.
En utskärning måste ha ett sätt att avlägsna spån.
Spån som hålls kvar i en hålighet kan skäras igen eller fastna runt verktyget. För att få bort dem kan det krävas en lämplig vätske- eller lufttillförselsstrategi, verktygsgeometri, tillvägagångssätt för tillträde samt programmerade rengöringsrörelser. Den lämpliga metoden beror på materialet och uppsättningen; att endast höja spindelhastigheten skapar inte automatiskt spånbortförsel.
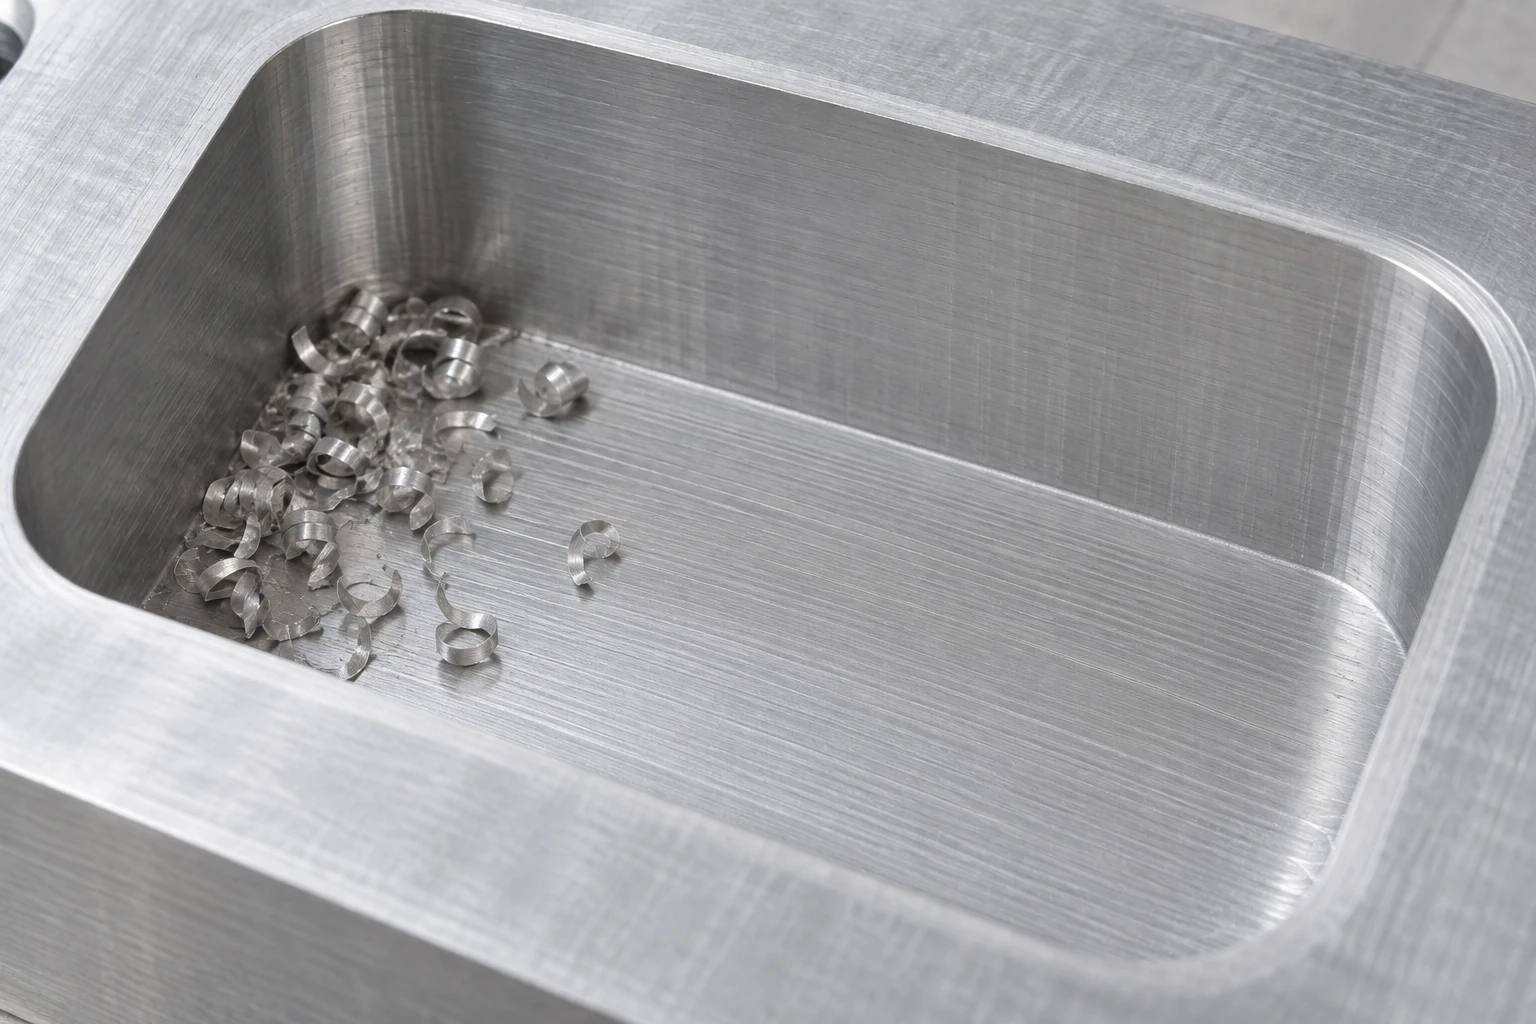
Sandvik Coromants vägledning för utskärningsfräsning behandlar spånbortförsel, långt överhäng och återstående material i hörn som separata processöverväganden. Därför kan inte en stor öppen utskärning och en djup smal hålighet prissättas tillförlitligt enbart utifrån volymen av borttaget material. Var och en kan kräva en annan genomsnittlig skärhastighet och andra icke-skärande rörelser.
Anpassa ändringen efter orsaken till den extra arbetsbelastningen
| Möjlig ändring | Arbete som den kan minska | Vad som måste förbli fungerande |
|---|---|---|
| Använd ett blank i närmare mått | Massivt materialborttag | Materialbeteckning, slutföringsutjämning och spännutrymme |
| Minska icke-funktionell utskärningsdjup | Borttagningsvolym och erforderlig räckvidd | Inre frihetsutrymmen och erforderliga gränssnitt |
| Öka storleken på en tillåten öppning eller ett hörn | Begränsningar för små verktyg och tillträde | Passning mellan matchande delar och funktionen hos omgivande väggar |
| Ge tillträde från en annan yta | Tillträde för långa verktyg | Tillagda inställningar, referensförhållanden och tätningskrav |
En närmare råmaterialbit är inte automatiskt billigare. En lättillgänglig standardstorlek kan totalt sett kosta mindre än en särskilt framställd råmaterialbit, och viss extra materialvolym kan behövas för att kunna positionera eller hålla fast delen. På samma sätt kan att öppna en ficka genom en annan yta korta verktygets nåbarhet samtidigt som det kräver ytterligare inställnings- eller avslutningsarbete. Jämför de fullständiga bearbetningsvägarna.
För ett hölje identifiera utrymmet i hålrummet som upptas av komponenter, monterings- och tätningsytorna samt eventuell djup som enbart är ärvt från en tidigare modell. Det gör en CNC fräsninggranskning specifik: utvärdera först den godkända geometrin, sedan prissätts användbara alternativ separat. En ändring av geometrin kräver konstruktionsgodkännande; en endast lägre borttagen volym innebär inte i sig en bättre del.
Vanliga frågor
Är en djupare ficka alltid dyrare?
Nej. Djup är en av flera inflytandesfaktorer, bland annat öppningsstorlek, material, krävda ytor, verktyg och inställning. Det innebär ofta mer arbete, men ett brett och djupt hålrum med bra tillgänglighet kan vara lättare att bearbeta än en mindre djup funktion som begränsas till ett mycket litet fräsverktyg. Jämför den faktiska geometrin och bearbetningsvägen.
Kommer femaxlig bearbetning att lösa problemet med djupa fickor?
Den kan förbättra tillgängligheten när lutning exponerar funktionen eller möjliggör ett kortare verktyg. Den kan dock inte få ett verktyg eller en spännkolv att passera genom en smalare öppning än den nödvändiga fria spelraden, och den eliminerar inte avlägsnandet av spån. Den föreslagna orienteringen måste fungera tillsammans med omgivande del.
Bör all bearbetningstillskott tas bort från råmaterialbiten?
Nej. Bearbetningstillskott är material som medvetet reserveras för efterbearbetning eller en senare operation. Att minska onödig massiv råmaterialvolym skiljer sig från att eliminera det material som krävs för att slutföra en yta. Behåll tillräckligt med material för den valda råmaterialkvaliteten, spännanordningen och bearbetningssekvensen.
Tekniska källor
Sandvik Coromant: Formler och definitioner för fräsning — metriska enheter; Fräsning av hål och hålrum/fickor; och Tipsfilm: Lång överhänglängd — optimera bearbetningsförhållandena (publicerad transkription). Harvey Performance: Anatomin hos ett fräsverktyg och 5 frågor att ställa innan du väljer ett fräsverktyg. De angivna råmaterialdimensionerna och borttagningshastigheten i beräkningen är hypotetiska indata.



