På denna sida
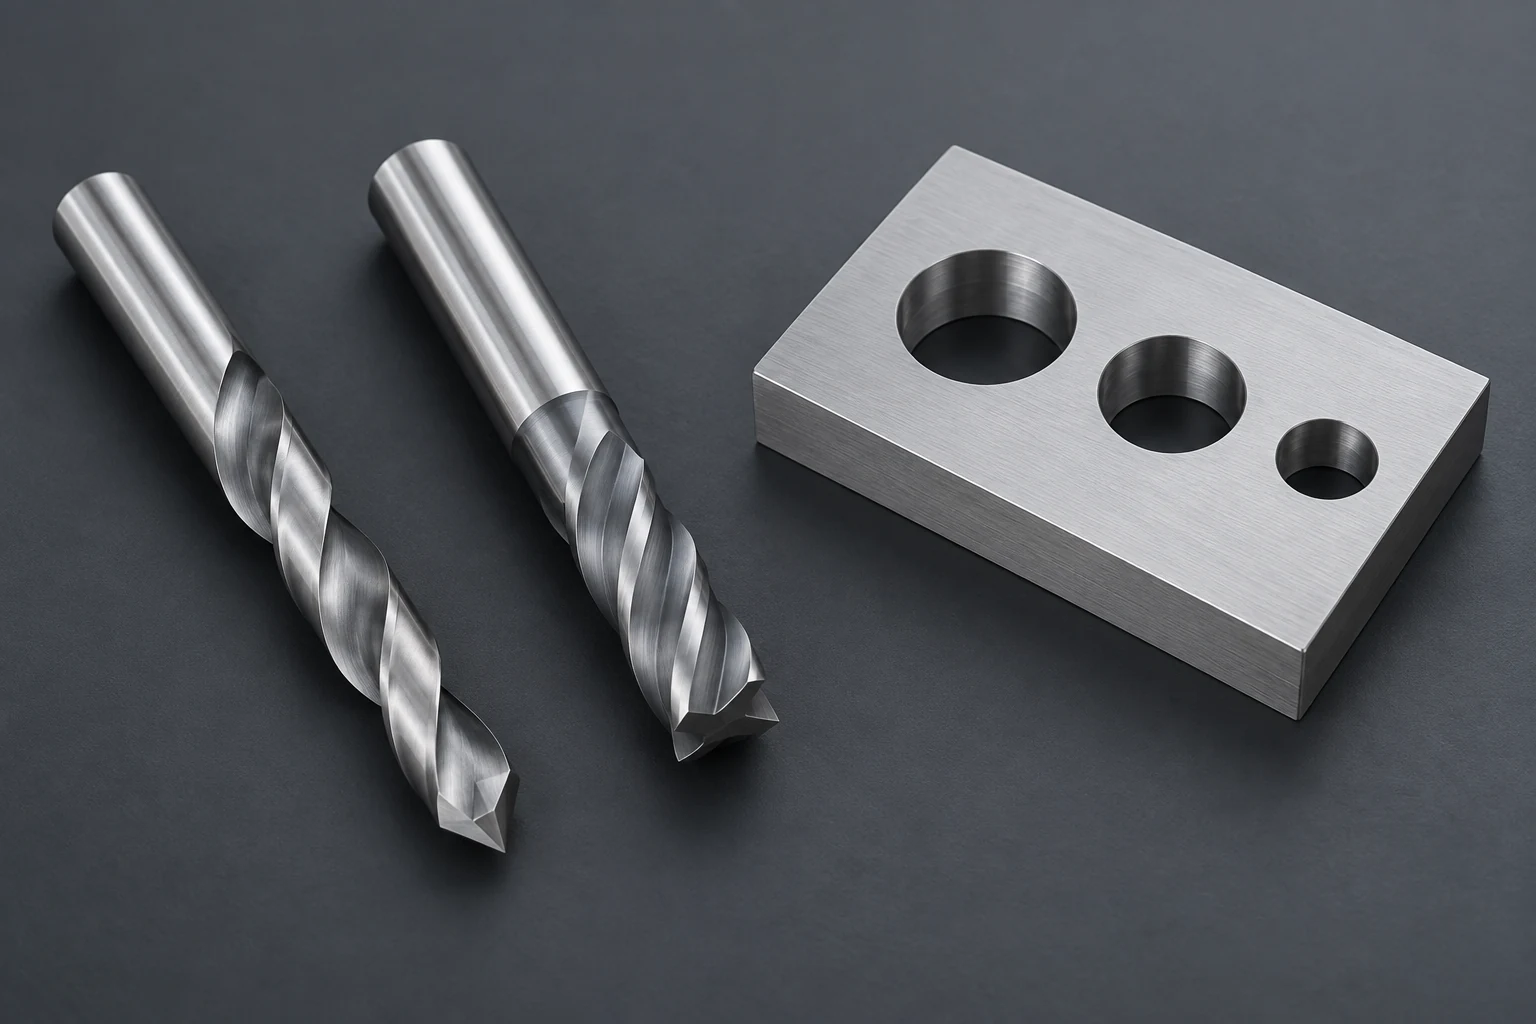
Borrning och fräsning kan båda producera ett cirkulärt hål, men de genererar det på olika sätt. En borrmaskin avancerar längs hålets axel, där dess skärdiameter bestämmer nominell håldiameter. Vid cirkulär hålfräsning rör sig en mindre fräs runt hålets centrum; vid helikal fräsning läggs en nedåtgående rörelse till denna cirkulära rörelse. Valet beror på diameter, bottenform, in- och utgående ytor, djup och de slutliga kraven.
En fräsmaskin kan utföra båda operationerna. Skillnaden ligger i verktyget och dess skärbana, inte i maskinens namn. Vår guide till hur CNC fräsning fungerar förklarar detta bredare samband.
Jämför skärningsrörelsen och inmatningsmetoden
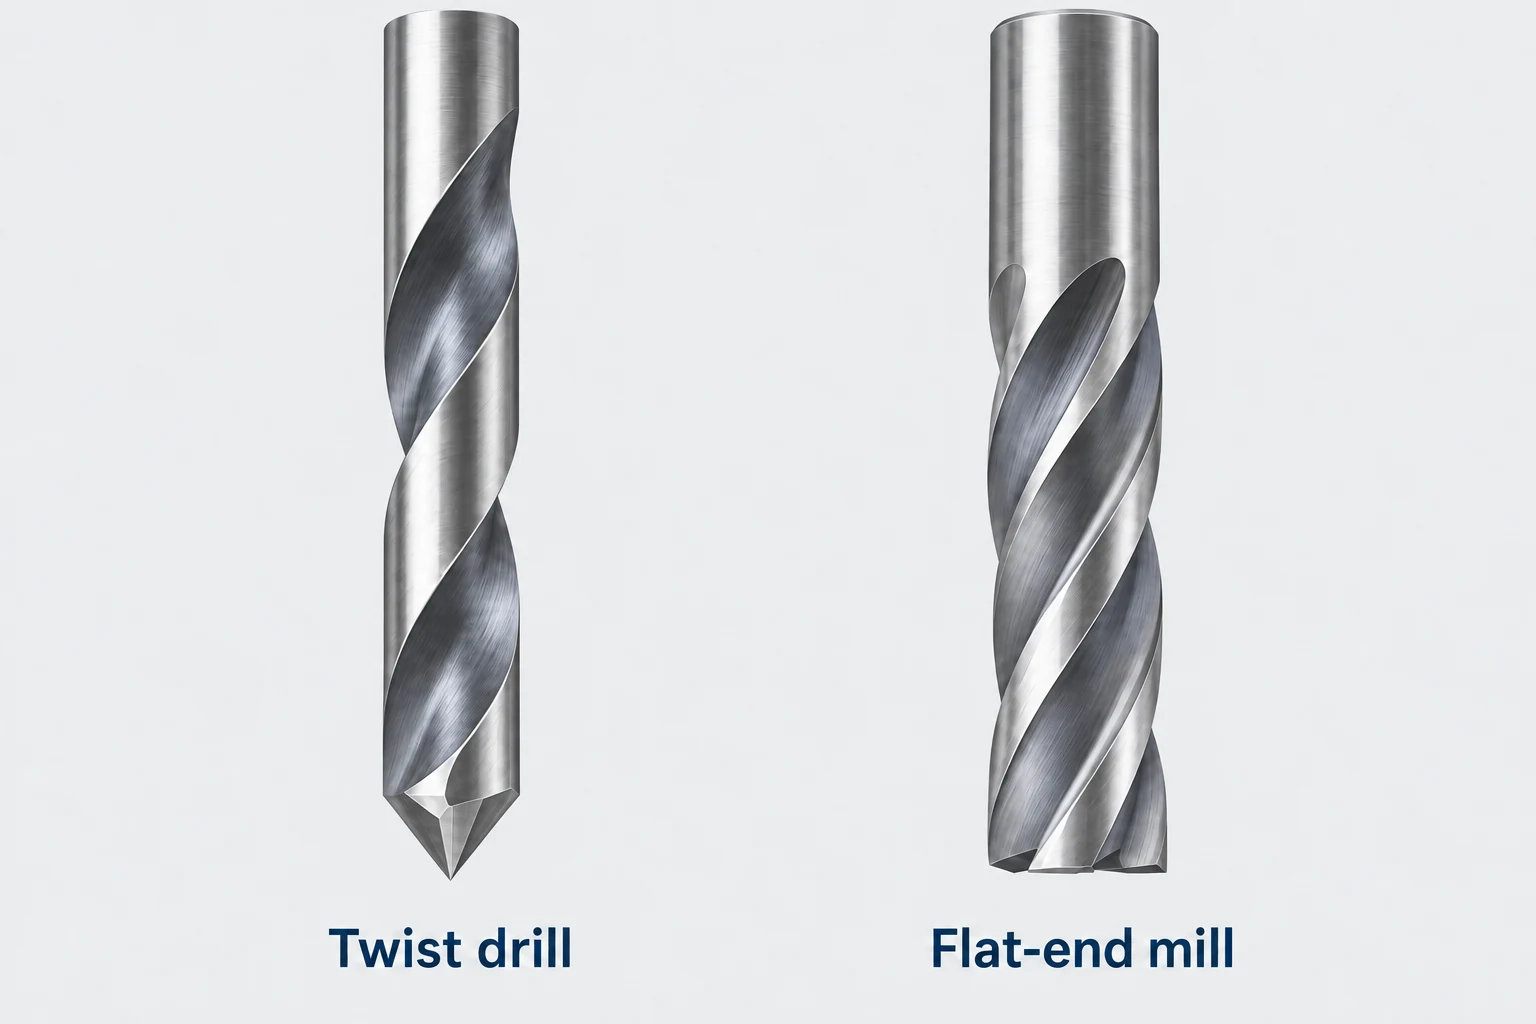
Vid vanlig borrning matas den roterande borrhuvudet axiellt in i materialet. Skärytan öppnar hålet, medan spångroovarna ger en väg för spån att avlägsnas. En vanlig spiralborr är utformad för denna axiala operation; den bör inte behandlas som en ändfräs för att öka hålets diameter.
Vid fräsning av ett hål roterar verktyget kring sin egen axel samtidigt som dess centrum rör sig runt hålets axel. En cirkulär gång på en given djupnivå kan bearbeta väggen i en befintlig öppning. En helikal bana kombinerar cirkulär rörelse med axial avancering, vilket gör att ett lämpligt verktyg kan tränga in i eller förlänga ett hål stegvis. [1]
Inmatningsmetoden måste anpassas till verktyget. Rakt nedstötning kräver lämplig centriskärande geometri. Rampning har också verktygsspecifika begränsningar; en olämplig kombination av verktyg och hål kan lämna en icke-skuren central kärna som stör verktyget. En förborrad inmatningsöppning kan behövas. [1] [2]
Håldiameter bestäms antingen av verktyget eller av verktygsvägen
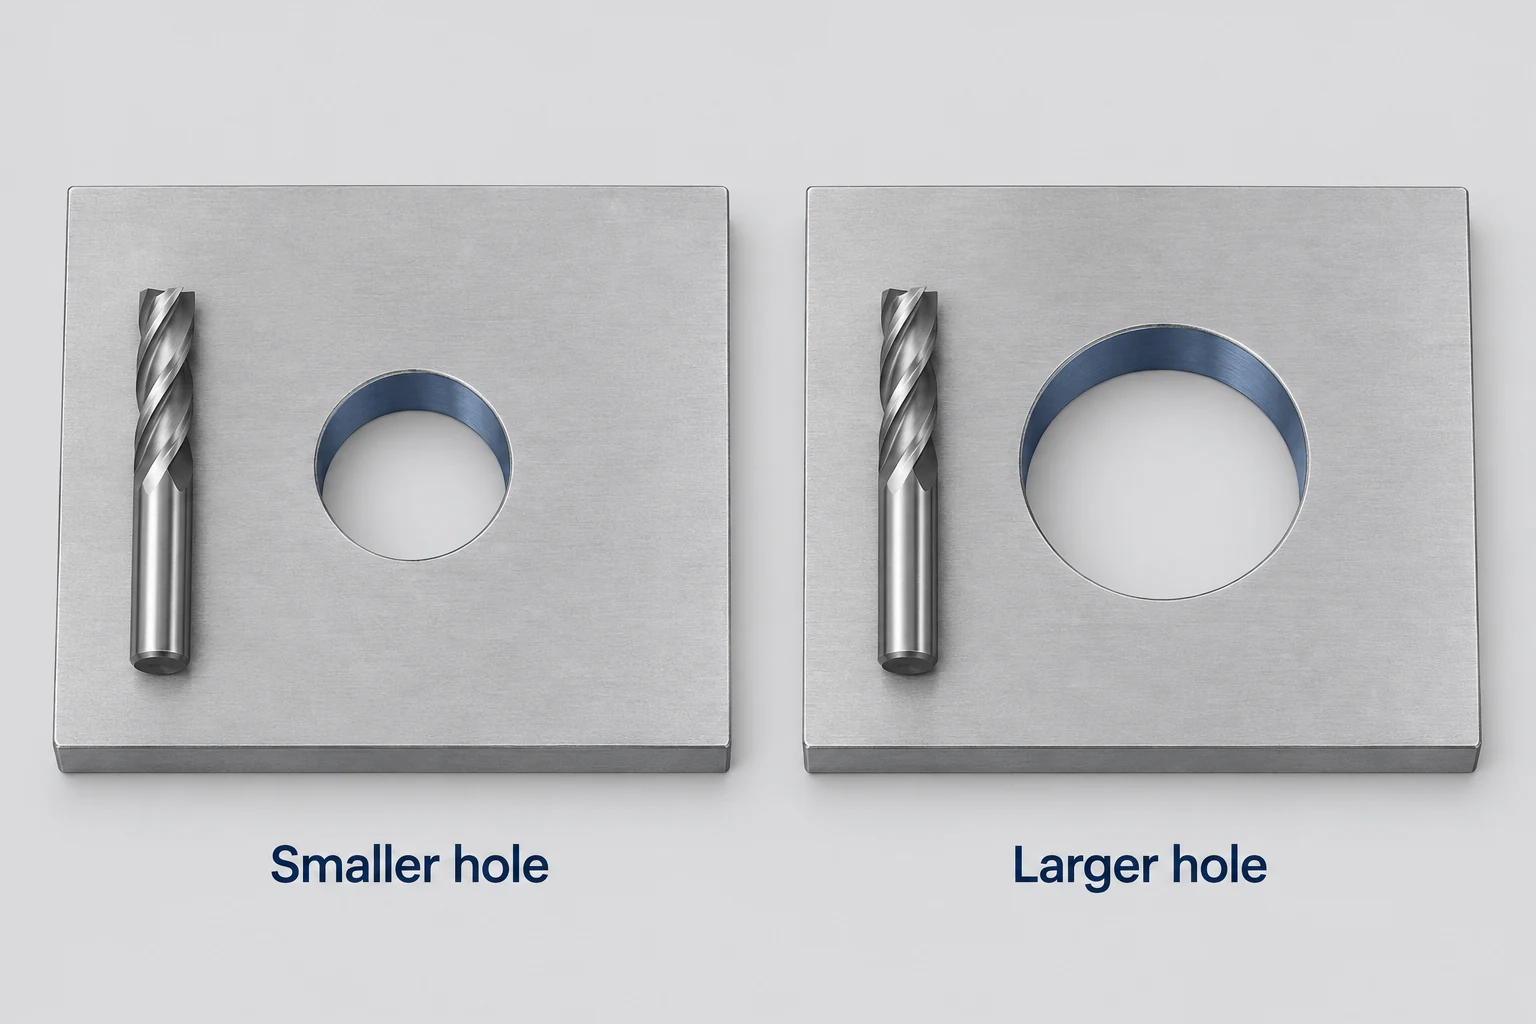
En bors diameter bestämmer till stor del den nominella diametern på det hål som den producerar. Att ändra den önskade diametern innebär vanligtvis att välja en annan bor eller att lägga till en förlängnings- eller slutföringsoperation.
Vid cirkulär fräsning är hålet bredare än fräsklingens diameter. För idealisk cylindrisk geometri är verktygscentrums bana en radie på (håldiameter − fräsklingens diameter) ÷ 2. Ökning av denna banradie ger en större gränsyta med samma fräskling. Detta är anledningen till att fräsning kan vara användbar för flera håldiametrar när det skulle vara besvärligt att byta specialfräsklingar. [3]
Överväg en platta med upprepade passningshål och en större lokaliseringsfördjupning. De upprepade hålen kan passa en borr, medan fördjupningen kan passa en mindre fräskling som färdas längs dess kontur. En enda del kan därför föredra olika metoder för intilliggande cirkulära funktioner. Enbart den större diametern rättfärdigar inte att ersätta varje borrat hål med ett fräsat hål.
Ekvationen beskriver den färdiga väggens geometri, inte en fullständig inmatningsstrategi. Den fastställer inte att fräsklingen kan passera centralt, utföra en ramp med vald stigning eller nå botten. Även om den programmerade diametern ändras garanterar detta inte att den mätta diametern blir densamma: verktygsdeformation, verklig skärdiameter och slutföringsförhållanden spelar fortfarande in. [6]
Välj runt det hål som måste behållas
| Hålets tillstånd | Väg att överväga | Tillstånd som kan påverka valet |
|---|---|---|
| Upprepade hål i en tillgänglig borrstorlek | Borrning | Inmatning, djup och krav på färdigt resultat är lämpliga för borren |
| Flertalet diametrar med tillgänglig, relativt grunt geometri | Cirkulär eller helikal fräsning | Fräskling, inmatningsbana och räckvidd är lämpliga för varje diameter |
| Blindhål med funktionsmässig plan botten | Lämplig plattbottnad fräskling eller bottenfräsning | Krävd bottengeometri och hörnavrundning |
| Djupt hål genom en liten öppning | Ändamålsanpassad borrningsväg | Spåntransport, ledning och användbar verktygslängd |
| Strängt kontrollerat borrhål eller krävande ytkrav | Skapande följt av godkänd slutföring | Storlek, form, läge och struktur måste alla hanteras separat |
En liten öppning kan lämna för lite utrymme för en användbar cirkulär inmatningsbana. I andra änden av skalan kan ett brett hål kräva flera avlämningspass innan dess kontur är färdigbearbetad. Jämför den faktiska materialborttagningsserien, inte bara den slutliga cirkeln som visas i modellen.
Detta är utgångspunkter, inte en hastighetsrankning. Jämför samma material, mängd och slutliga tillstånd, inklusive verktygsbyten och eventuella avslutande bearbetningspass. Ett borrat starthål följt av fräsning kan också vara en rimlig kombination. När borrning eller kalibrering ingår i processen förklarar jämförelsen av bearbetningsprocesser dess separata roll.
Separera bottenformen från in- och utträdsvillkoren.
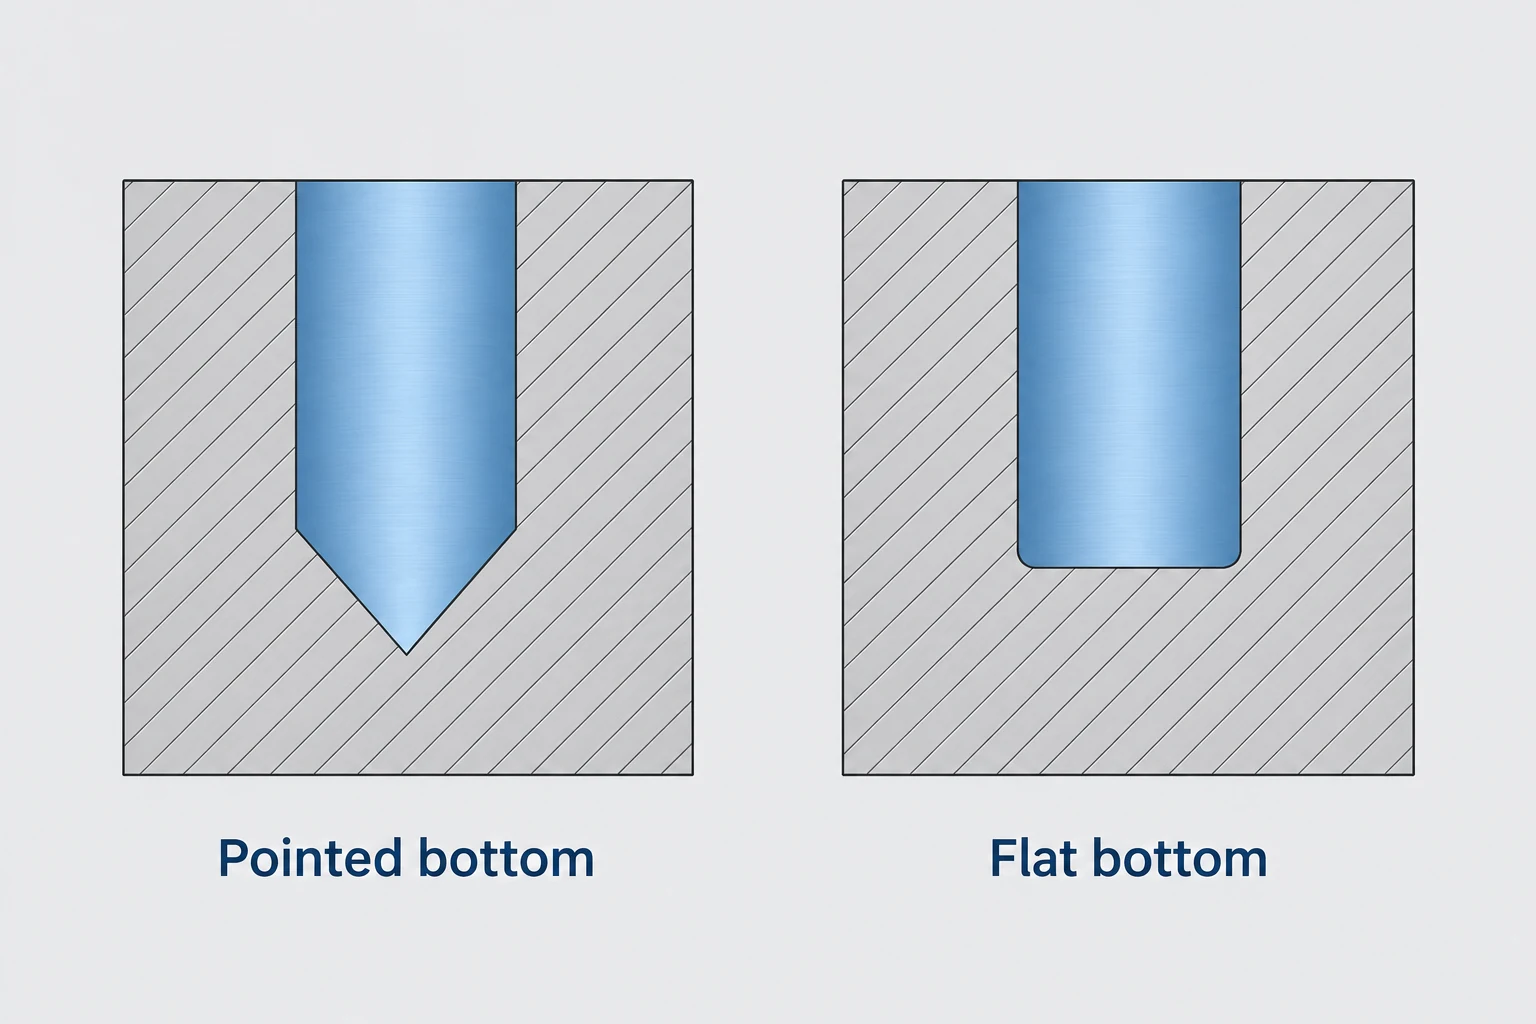
En konventionell spetsborr lämnar en konisk botten i ett blindhål. Djupet till fullt diameter skiljer sig därför från djupet till borrspetsen. Den här skillnaden är avgörande när en pin kräver en angiven längd på cylindrisk ingrepp eller när den återstående väggen under hålet är begränsad.
En plan botten kan framställas med lämplig fräsning eller specialanpassad verktygsutrustning för platt botten. Att enbart sänka en vanlig ändfräs garanterar inte en plan botten: konkavitet på fräsens ändyta kan ge en icke-plan botten. Fräsens geometri samt en bottenrenings- eller avslutningsbana måste producera den önskade ytan. En plan botten innebär dessutom inte ett perfekt skarpt hörn mellan vägg och botten; ange den tillåtna rundningen där detta påverkar monteringsytan. [4]
För en komponent som sitter mot botten bör monteringsplanet skiljas från den omgivande cylindriska passningen. En komponent kan nå korrekt axiellt djup men ändå stöta emot i hörnet. Omvänt kan en pin som aldrig når botten ändå endast kräva tillräckligt ingrepp i rakt väggssegment och fria utrymmen under dess ände.
Ytan vid öppningen utgör ett annat problem. På en lutning, krökt yta eller delvis kant kan skärningens ingrepp börja ojämnt, och en spetsborr kan tendera att avvika från det avsedda inträdet. En förberedd plan yta eller ett särskilt anpassat verktyg kan hjälpa. En vinklad utgång eller ett skärande hål förändrar ingreppet på nytt; att byta till fräsning tar inte bort behovet av att granska stöd och materialbristning vid utgången. [4] [7]
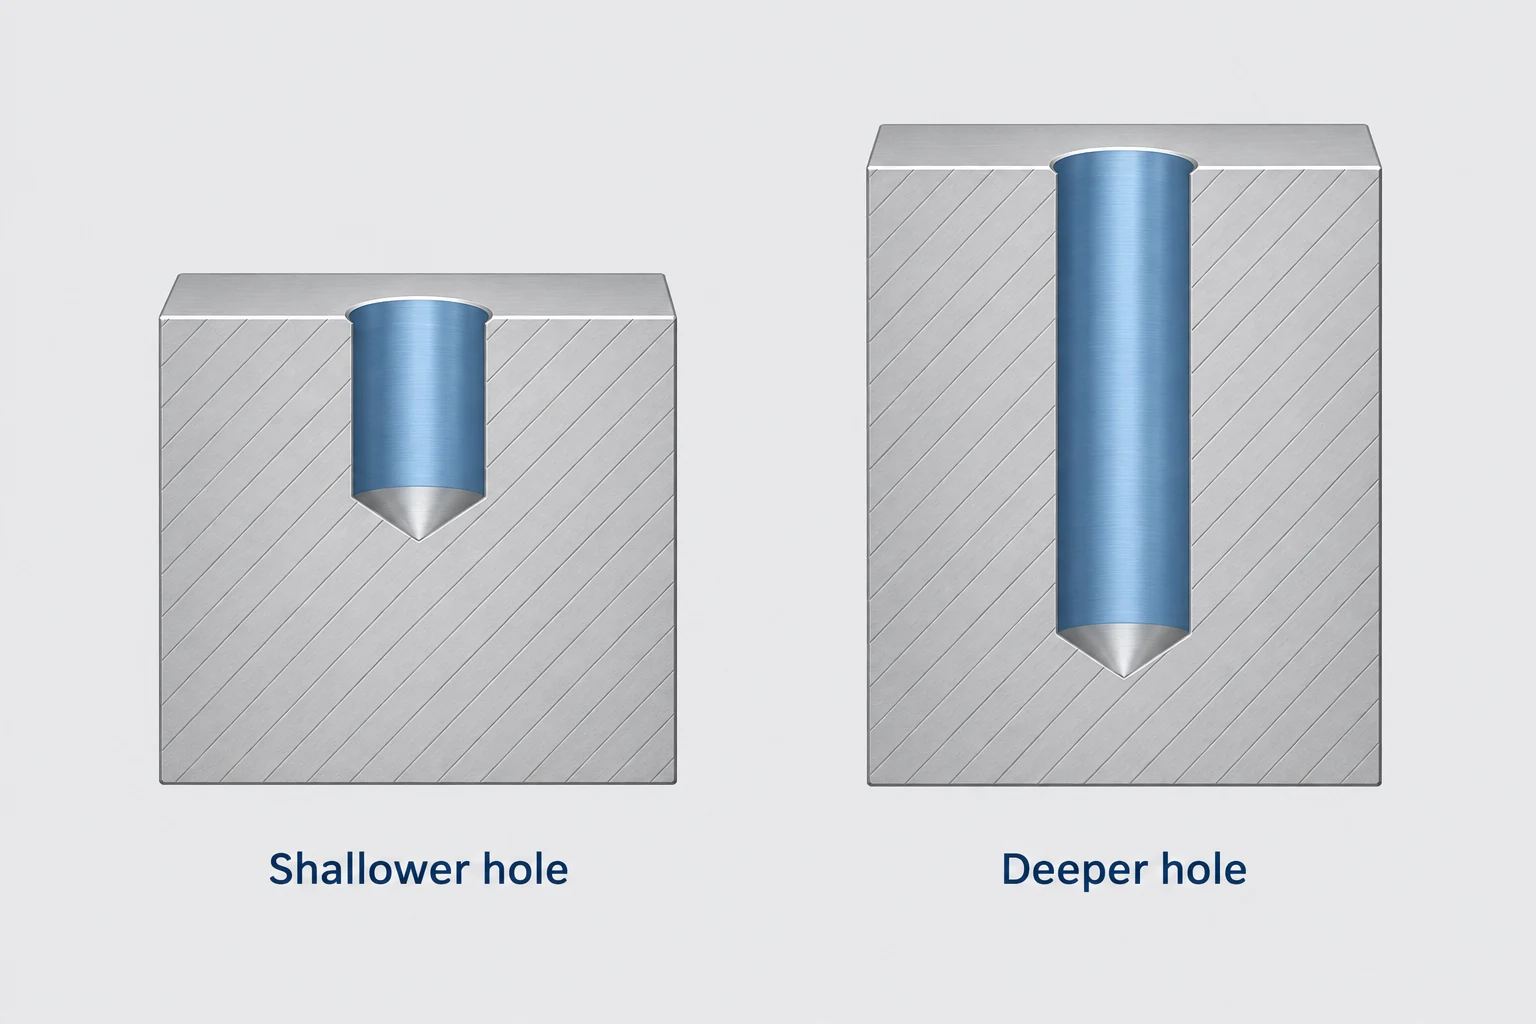
Djupet påverkar tillgänglighet och avlämning av spån.
Två hål med samma öppningsdiameter kan kräva olika bearbetningsvägar om deras djup skiljer sig åt. Vid borrning måste spånen transporteras ut längs de tillgängliga spånrännornas utrymme. Material, spånform och kylmedelsförsörjning påverkar denna transport; packade eller återfräsade spån kan skada verktyget och hålytan. [5]
Fräsning lämnar ett utrymme runt en mindre fräskling, men det innebär inte att avfallsbortförsel sker automatiskt. Ett djupt blindhål fänger fortfarande material under öppningen. Ökad räckvidd ökar också vikten av verktygets styvhet, skärlängd och hållarutrymme. Bedömningen av djupet bör styras av den valda verktygets applikationsdata, snarare än en universell gräns för borrning kontra fräsning när det gäller djup. [3] [6]
Avslutningsvis: skilj mellan att skapa öppningen och att fullborda borrningen. En avslutande bearbetning kan justera en fräsdiameter, men den kan inte ensam garantera rundhet, position eller ytyta. Ange dessa funktionella krav separat. För en del med relaterade hål, fickor och monteringsytor erbjuder vår CNC frästjänst nästa steg för granskning av hela geometrin och tillverkningsvägen.
Vanliga frågor om borrning och hålfräsning
Kan en slutfräs borra rakt in i massivt material?
Endast om dess geometri och applikationsanvisningar tillåter detta inmatningssätt. Centrumfräsande geometri krävs för vanlig rätlinjig nedmatning, men materialet, djupet och avfallsbortförselsförhållandena måste också vara lämpliga för verktyget.
Är spiralfräsning samma sak som cirkulär fräsning?
Spiralfräsning adderar en axiell förflyttning till cirkulär rörelse. En cirkulär gång på fast djup kan bearbeta en befintlig hålvägg; en lämplig spiralbana kan däremot framdriva bearbetningen in i materialet.
Måste ett hål med platt botten alltid fräsas?
Nej. Specialiserade borr med platt botten och andra lämpliga verktyg kan åstadkomma denna geometri. De krävda villkoren för botten, hörn och inmatning avgör valet.
Är ett fräst hål alltid mer exakt än ett borrat hål?
Nej. Resultatet beror på verktyg, maskinrörelse, stöd, material och avslutande bearbetning. En kontrollerbar verktygsväg är användbar, men den färdiga diametern, geometrin och ytan måste ändå uppfylla sina specificerade krav.
Tekniska källor
- Sandvik Coromant. Rampning: linjär och cirkulär rörelse i två axlar. Spiralrörelse, inmatningsgeometri och begränsningar för centrumutrymme.
- Harvey Performance Company. De vanligaste metoderna för verktygsinmatning. Lämplighet för rätlinjig nedmatning och rampinmatning.
- Sandvik Coromant. Fräsning av hål och utrymmen/fickor. Villkor som gör hålfräsning aktuell.
- Harvey Performance Company. 10 Skäl att använda verktyg med platt botten. Borrspetsens bottenform, slutfräsens konkava botten och särskilda inmatningsförhållanden.
- Sandvik Coromant. Borra ett hål. Håldimensioner, spåntransport och monteringsöverväganden.
- Autodesk Fusion Help. Borrreferens. Spiralgång, diameterkompensation och slutföringskontroller.
- Sandvik Coromant. Borrning i ojämn yta. Ojämn in- och utgång, tvärhål och verktygsstabilitet.



