Sur cette page
Le perçage et le fraisage peuvent tous deux produire un trou circulaire, mais ils le réalisent différemment. Une mèche avance axialement le long de l’axe du trou, son diamètre de coupe définissant la dimension nominale du trou. Dans le fraisage circulaire de trou, une fraise plus petite se déplace autour du centre du trou ; le fraisage hélicoïdal ajoute à ce mouvement circulaire un déplacement axial vers le bas. Le choix dépend du diamètre, de la forme du fond, des surfaces d’entrée et de sortie, de la profondeur et des exigences de finition.
Une fraiseuse peut effectuer l’une ou l’autre opération. La distinction réside dans l’outil utilisé et son parcours de coupe, non dans la dénomination de la machine. Notre guide sur comment fonctionne le CNC fraisage explique cette relation plus large.
Comparez le mouvement de coupe et la méthode d’entrée
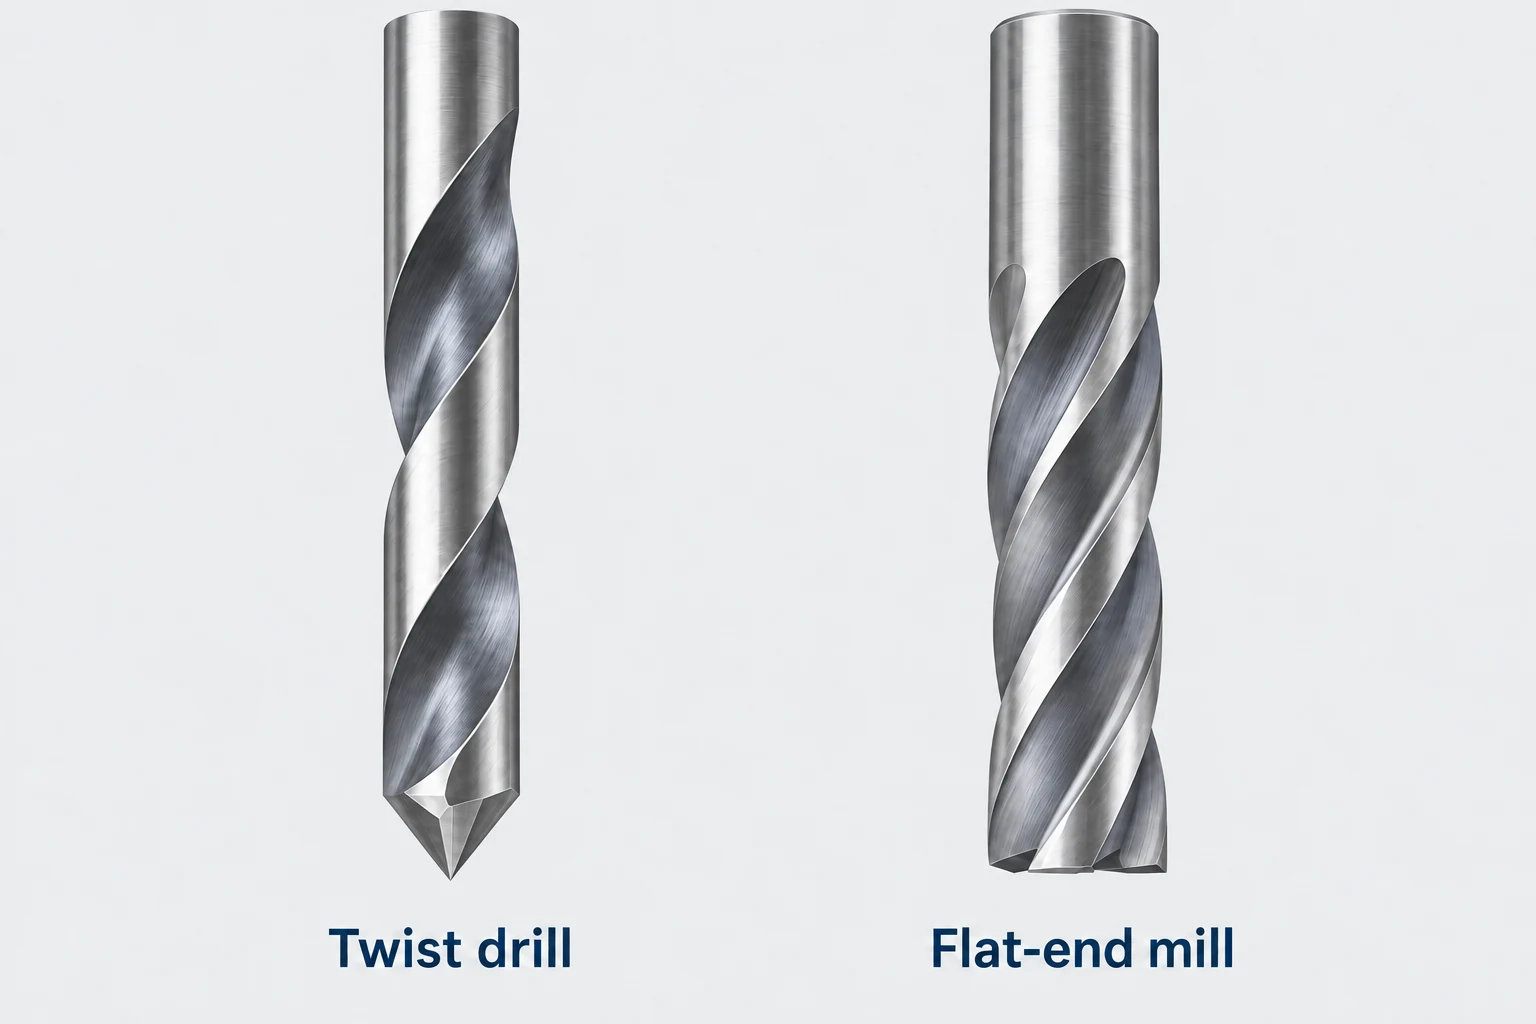
Lors d’un perçage ordinaire, la mèche en rotation s’enfonce axialement dans la matière. Son extrémité coupante ouvre le trou, tandis que les rainures assurent l’évacuation des copeaux. Une mèche à spirale classique est conçue pour ce fonctionnement axial ; elle ne doit pas être utilisée comme une fraise de bout pour élargir le trou latéralement.
Pour un trou usiné par fraisage, la fraise tourne autour de son propre axe tandis que son centre décrit une trajectoire autour de l’axe du trou. Un passage circulaire à une profondeur donnée permet de réaliser la paroi d’une ouverture existante. Un parcours hélicoïdal combine un mouvement circulaire à une avance axiale, permettant à une fraise adaptée d’entrer ou d’élargir progressivement un trou. [1]
La méthode d’entrée doit être compatible avec la fraise utilisée. Une entrée en plongée directe exige une géométrie de coupe centrale appropriée. L’entrée en rampe comporte également des limites spécifiques à l’outil ; une combinaison inadaptée entre fraise et trou peut laisser un noyau central non usiné, gênant le fonctionnement de l’outil. Un pré-perçage peut alors s’avérer nécessaire. [1] [2]
Le diamètre du trou dépend soit de l’outil, soit du parcours de l’outil
Le diamètre d’une mèche fixe largement la dimension nominale du trou qu’elle produit. Modifier le diamètre requis implique généralement de choisir une autre mèche ou d’ajouter une opération d’élargissement ou de finition.
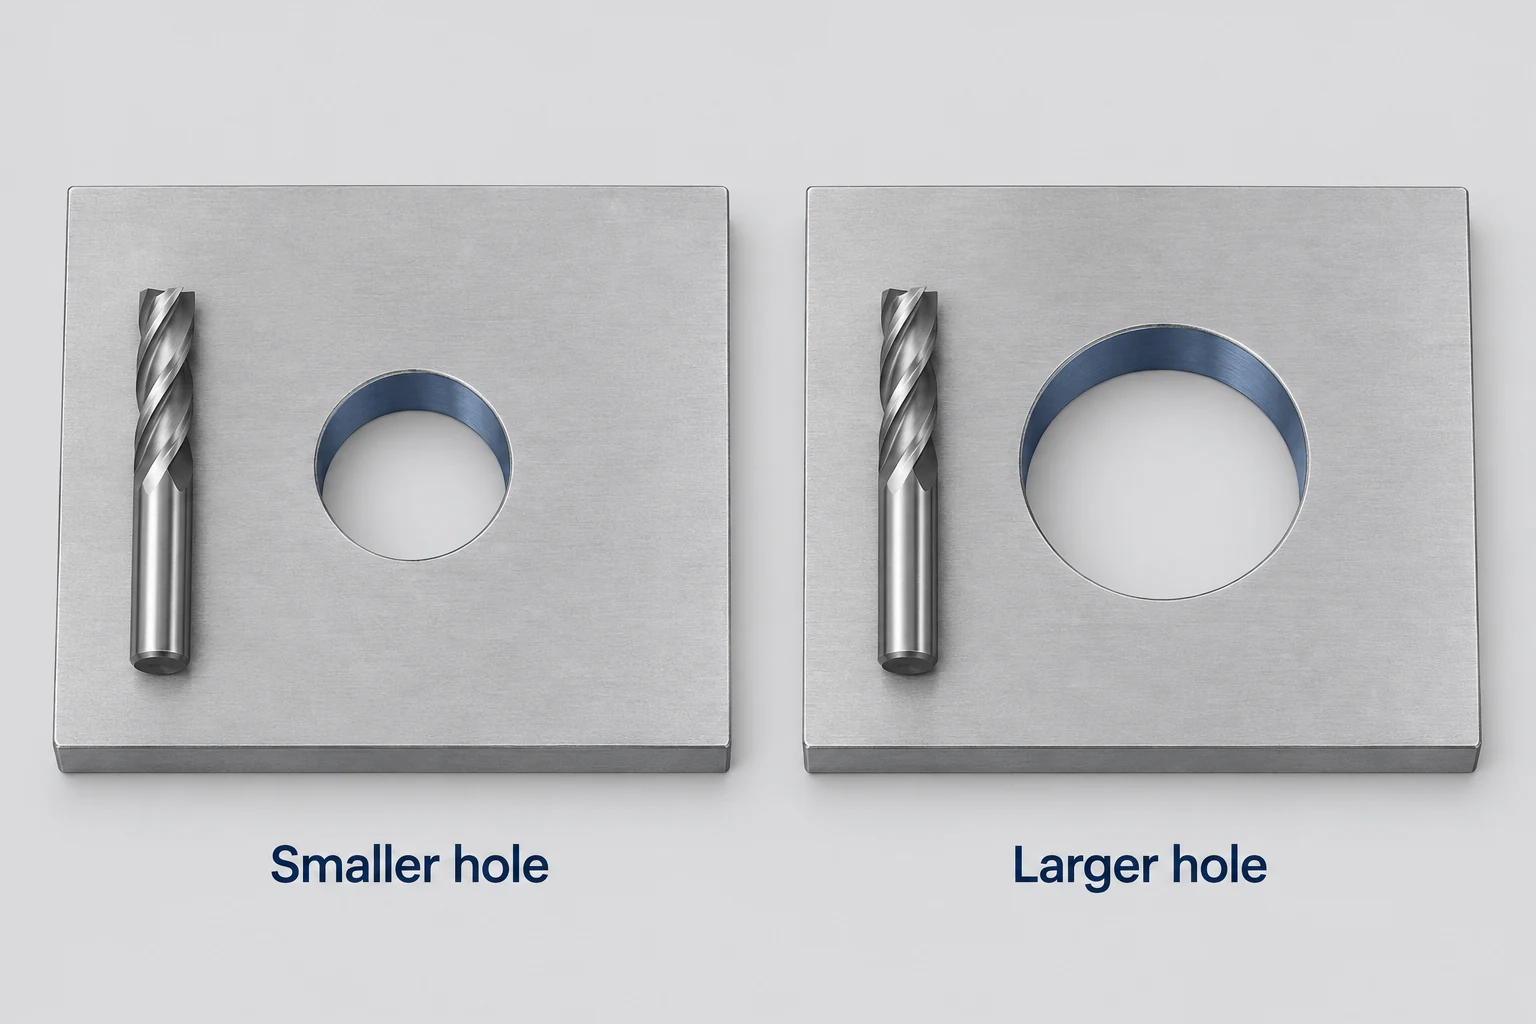
Dans l’usinage circulaire, le trou est plus large que l’outil. Pour obtenir une géométrie cylindrique idéale, le rayon de la trajectoire du centre de l’outil est (diamètre du trou − diamètre de l’outil) ÷ 2. Augmenter ce rayon de trajectoire produit une frontière plus grande avec le même outil. C’est pourquoi l’usinage peut s’avérer utile pour plusieurs diamètres de trous lorsque le remplacement d’outils dédiés serait gênant. [3]
Considérez une plaque comportant des trous de dégagement répétés et une cavité de positionnement plus grande. Les trous répétés peuvent convenir à une seule foreuse, tandis que la cavité peut nécessiter un fraiseur plus petit suivant sa périphérie. Un seul composant peut donc privilégier des méthodes différentes pour des caractéristiques circulaires adjacentes. Le diamètre plus grand à lui seul ne justifie pas le remplacement systématique de chaque trou percé par un trou fraisé.
L’équation décrit la géométrie de la paroi finie, et non une stratégie complète d’entrée. Elle n’établit pas que l’outil peut dégager le centre, effectuer une rampe avec le pas choisi ou atteindre le fond. De même, modifier le diamètre programmé ne garantit pas le diamètre mesuré : la déformation de l’outil, le diamètre réel de coupe et les conditions de finition restent déterminants. [6]
Choisissez le contour autour du trou qui doit rester
| État du trou | Itinéraire à envisager | Condition susceptible de modifier le choix |
|---|---|---|
| Trous répétés au diamètre d’une foreuse disponible | Perçage | Les exigences d’entrée, de profondeur et de finition conviennent à la foreuse |
| Plusieurs diamètres avec une géométrie accessible et relativement peu profonde | Fraisage circulaire ou hélicoïdal | L’outil, la trajectoire d’entrée et la longueur utile conviennent à chaque diamètre |
| Trou borgne avec un fond plat fonctionnel | Outils adaptés au fond plat ou fraisage du fond | Géométrie requise du fond et raccord des angles |
| Trou profond traversant une ouverture étroite | Itinéraire de perçage adapté à la fonction | Évacuation des copeaux, guidage et longueur utile de l’outil |
| Alésage étroitement contrôlé ou exigence exigeante de surface | Création suivie d’une finition qualifiée | Chacun des paramètres — dimension, forme, position et texture — doit être traité séparément |
Une ouverture étroite peut ne pas laisser suffisamment d’espace pour une trajectoire d’entrée circulaire efficace. À l’opposé, un trou très large peut nécessiter plusieurs passes d’ébauche avant que sa périphérie ne soit achevée. Comparez la séquence réelle d’enlèvement de matière, et non seulement le cercle final affiché dans le modèle.
Il s’agit de points de départ, non d’un classement par vitesse. Comparez le même matériau, la même quantité et l’état final identique, y compris les changements d’outil et tout passage de finition. Un trou de démarrage percé suivi d’un fraisage peut également constituer une combinaison judicieuse. Lorsque le alésage ou le lamage intervient dans le procédé, la comparaison des procédés d’usinage explique son rôle spécifique.
Distinguez la forme du fond de la pièce des conditions d’entrée et de sortie.
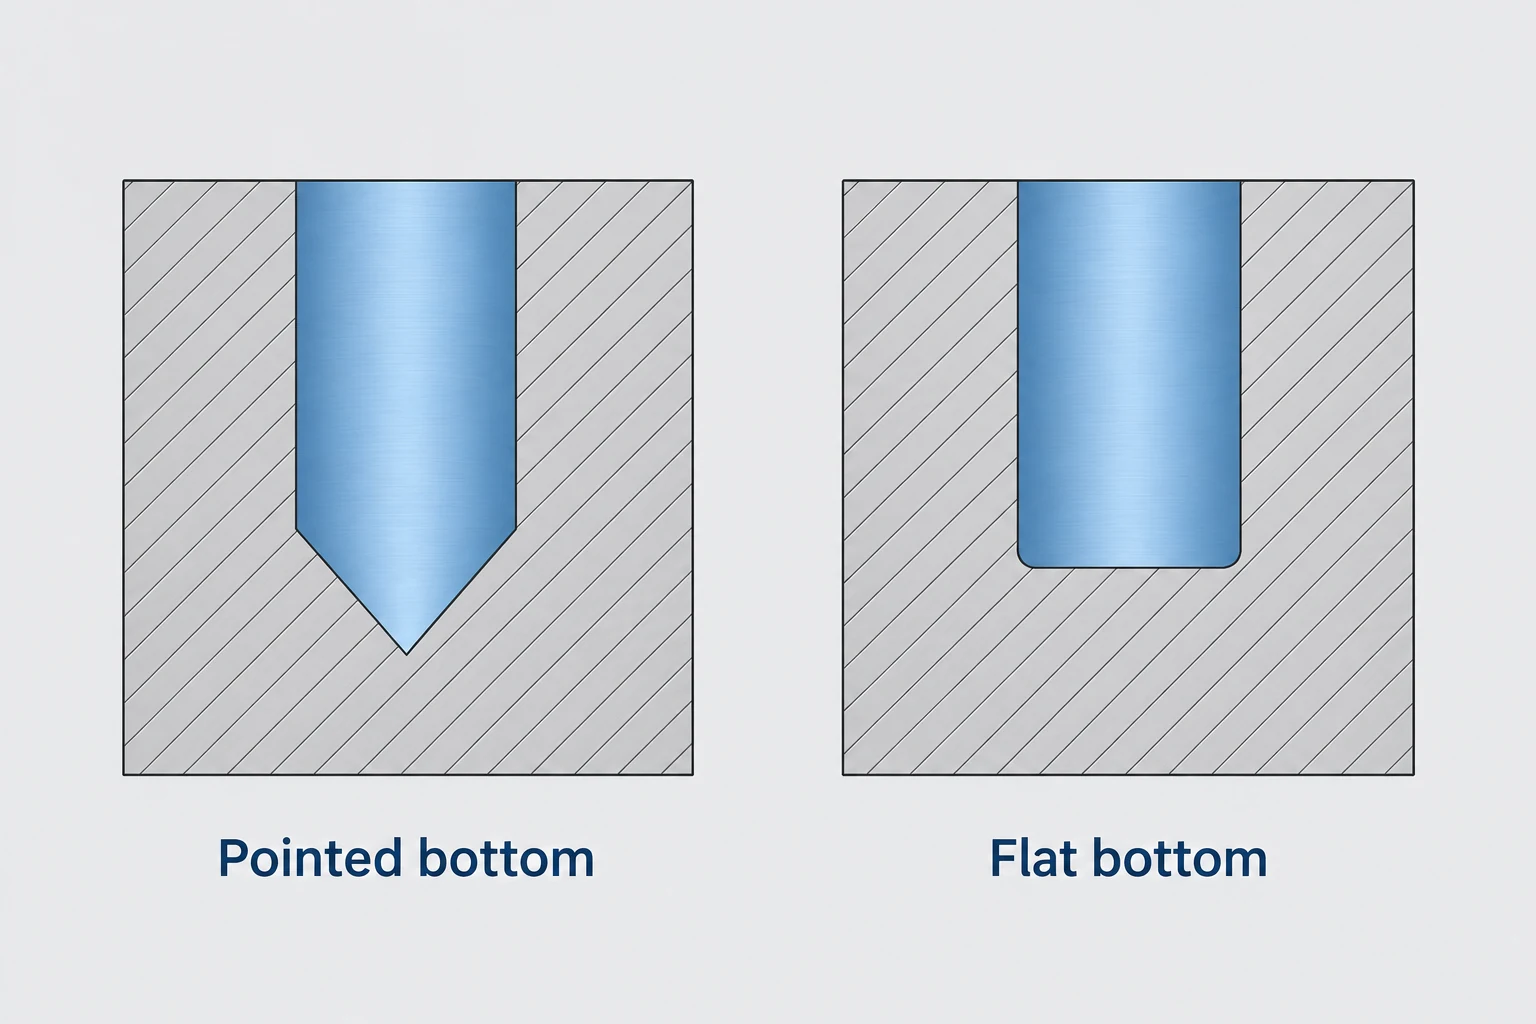
Une mèche classique à pointe conique laisse un fond conique dans un trou borgne. La profondeur à diamètre complet diffère donc de la profondeur jusqu’à la pointe de la mèche. Cette distinction est cruciale lorsqu’une goupille exige une longueur donnée d’engagement cylindrique, ou lorsque l’épaisseur restante de paroi sous le trou est limitée.
Un fond plat peut être obtenu soit par un fraisage adapté, soit à l’aide d’un outil spécialisé à fond plat. Une simple plongée avec une fraise cylindrique ordinaire n’en garantit pas l’obtention : la courbure de la face de coupe peut produire un fond non plan. La géométrie de l’outil ainsi qu’un parcours d’épuration ou de finition du fond doivent assurer la surface requise. Un fond plat n’implique pas non plus un angle parfaitement vif entre la paroi et le fond ; précisez le raccord autorisé là où celui-ci affecte le positionnement. [4]
Pour un composant reposant sur le fond du trou, distinguez le plan de positionnement de l’ajustement cylindrique environnant. Un composant peut atteindre la profondeur axiale correcte tout en provoquant une interférence au niveau de l’angle. Inversement, une goupille qui ne touche jamais le fond peut ne nécessiter qu’un engagement suffisant sur la paroi droite et un dégagement adéquat sous son extrémité.
La surface à l’ouverture pose un autre problème. Sur une pente, une surface courbe ou un bord partiel, l’engagement de coupe peut débuter de façon inégale, et une mèche à pointe risque de dévier de son point d’entrée prévu. Une surface plane préparée ou un outil spécifiquement adapté peut aider. Une sortie inclinée ou un trou intersectant modifie à nouveau l’engagement ; passer au fraisage n’élimine pas la nécessité de réexaminer le support et le phénomène d’éclatement. [4] [7]
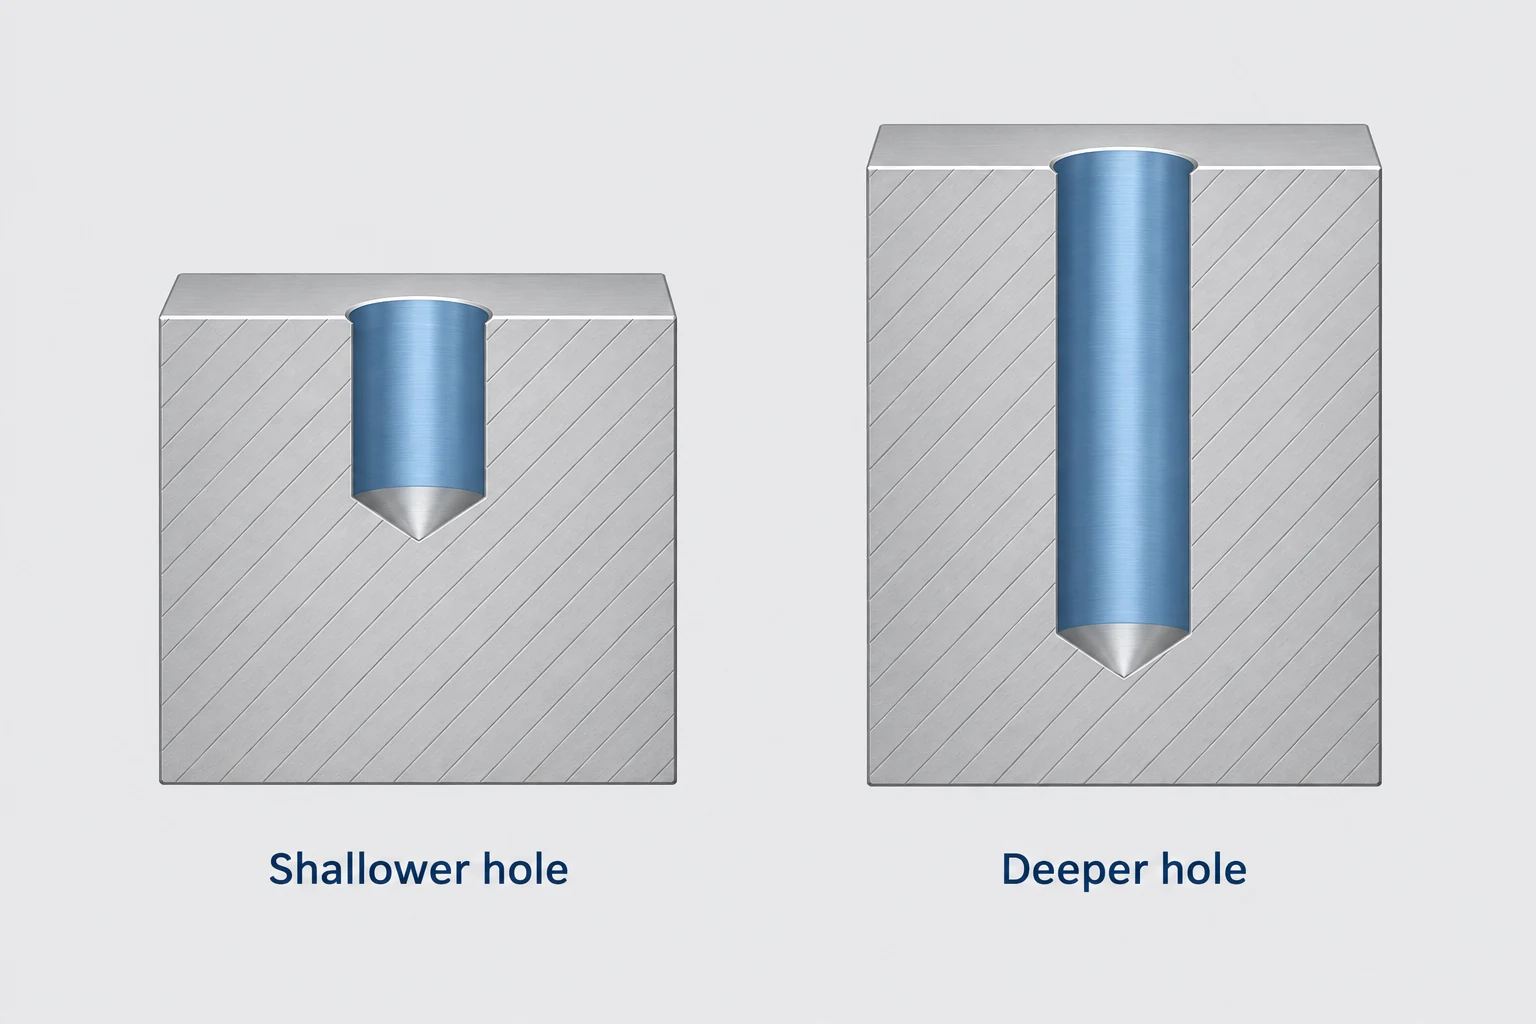
La profondeur modifie l’accès et l’évacuation des copeaux.
Deux trous présentant le même diamètre d’ouverture peuvent nécessiter des procédés différents si leurs profondeurs varient. Le perçage exige que les copeaux soient évacués le long de l’espace disponible dans les rainures de la mèche. Le matériau, la forme des copeaux et la distribution du liquide de coupe influencent cette évacuation ; des copeaux compactés ou re-coupés peuvent endommager l’outil et la surface du trou. [5]
Le fraisage laisse un jeu autour d’une fraise plus petite, mais cela ne rend pas l’évacuation des copeaux automatique. Un trou borgne profond retient tout de même des matériaux sous l’ouverture. Une plus grande longueur de dépassement augmente également l’importance de la rigidité de l’outil, de la longueur de coupe et du dégagement du porte-outil. Les données d’application de l’outil sélectionné doivent guider l’évaluation de la profondeur, plutôt qu’une limite universelle de profondeur entre perçage et fraisage. [3] [6]
Enfin, distinguez la réalisation de l’ouverture de l’achèvement du perçage. Une passe de finition peut ajuster un diamètre usiné par fraisage, mais elle ne permet pas à elle seule de garantir la circularité, la position ou la texture de surface. Énoncez ces exigences fonctionnelles séparément. Pour une pièce comportant des trous, des poches et des faces de montage associés, notre service d’usinage CNC constitue l’étape suivante pour examiner l’ensemble de la géométrie et du parcours de fabrication.
FAQ sur le perçage et le fraisage de trous
Une fraise cylindrique peut-elle pénétrer directement dans un matériau massif ?
Uniquement lorsque sa géométrie et les recommandations d’application le permettent. Une géométrie coupante au centre est nécessaire pour une plongée verticale ordinaire, mais le matériau, la profondeur et les conditions d’évacuation des copeaux doivent également convenir à l’outil.
Le fraisage hélicoïdal est-il identique au fraisage circulaire ?
Le fraisage hélicoïdal ajoute un déplacement axial au mouvement circulaire. Un passage circulaire à profondeur fixe peut usiner la paroi d’un trou existant ; un trajet hélicoïdal adapté permet quant à lui de progresser dans le matériau.
Un trou à fond plat doit-il obligatoirement être fraisé ?
Non. Des forets spécialisés à fond plat et d’autres outils adaptés peuvent produire cette géométrie. Les conditions requises au niveau du fond, de l’arrondi d’angle et de l’entrée déterminent le choix.
Un trou fraisé est-il toujours plus précis qu’un trou percé ?
Non. Le résultat dépend des outils, du mouvement de la machine, du support, du matériau et des opérations de finition. Un parcours d’outil contrôlable est utile, mais le diamètre final, la géométrie et la surface doivent néanmoins répondre aux exigences spécifiées.
Sources techniques
- Sandvik Coromant. Rampe : mouvement linéaire et circulaire à deux axes. Mouvement hélicoïdal, géométrie d’entrée et contraintes d’évidement central.
- Harvey Performance Company. Méthodes les plus courantes d’entrée d’outil. Adéquation de la plongée verticale et de l’entrée en rampe.
- Sandvik Coromant. Fraisage de trous et de cavités/poches. Motifs conditionnels justifiant la considération du fraisage de trous.
- Harvey Performance Company. 10 Raisons d’utiliser des outils à fond plat. Forme de pointe de foret, creusement de fraise cylindrique et conditions spécifiques d’entrée.
- Sandvik Coromant. Perçage d’un trou. Dimensions du trou, évacuation des copeaux et considérations de montage.
- Autodesk Fusion Help. Référence d’alésage. Pas hélicoïdal, compensation de diamètre et paramètres de finition.
- Sandvik Coromant. Perçage sur surface irrégulière. Entrée et sortie inégales, trous croisés et stabilité de l’outil.



