Nesta página
Tanto a furação quanto a fresagem podem produzir um furo redondo, mas o geram de maneira distinta. Uma broca avança ao longo do eixo do furo, sendo seu diâmetro de corte que define o tamanho nominal do furo. Na fresagem circular de furos, uma ferramenta menor desloca-se ao redor do centro do furo; na fresagem helicoidal, adiciona-se um movimento descendente a esse movimento circular. A escolha depende do diâmetro, da forma do fundo, das superfícies de entrada e saída, da profundidade e dos requisitos de acabamento final.
Uma fresadora pode executar ambas as operações. A distinção reside na ferramenta e em sua trajetória de corte, não no nome da máquina. Nosso guia sobre como funciona a CNC fresagem explica essa relação mais ampla.
Compare o movimento de corte e o método de entrada
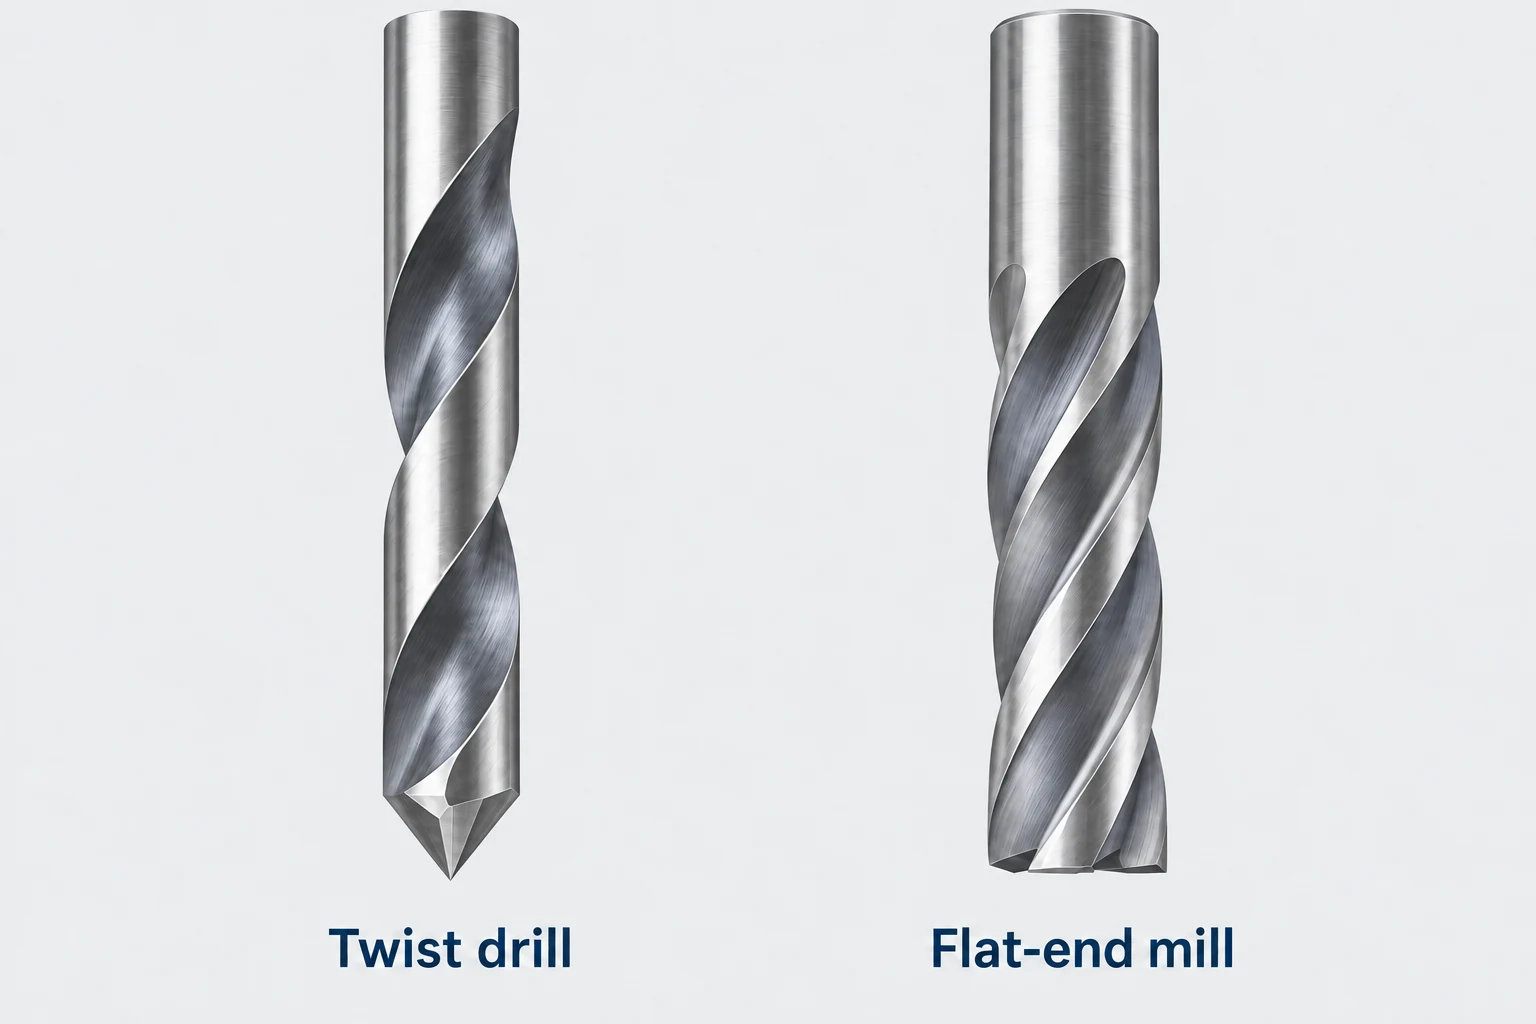
Na furação convencional, a broca giratória avança axialmente para dentro do material. Sua ponta cortante abre o furo, enquanto as canais fornecem um caminho para a remoção das cavacos. Uma broca helicoidal convencional é projetada especificamente para essa operação axial; ela não deve ser tratada como uma fresa de topo para alargar o furo lateralmente.
Para um furo fresado, a ferramenta gira em torno de seu próprio eixo, enquanto seu centro desloca-se ao redor do eixo do furo. Um passe circular em uma única profundidade pode usinar a parede de uma abertura já existente. Uma trajetória helicoidal combina movimento circular com avanço axial, permitindo que uma ferramenta adequada entre ou alargue o furo de forma progressiva. [1]
O método de entrada deve ser compatível com a ferramenta. O mergulho reto exige geometria de corte central adequada. A rampa também possui limites específicos à ferramenta; uma combinação inadequada entre ferramenta e furo pode deixar um núcleo central não usinado que interfere na ferramenta. Pode ser necessário um furo pré-furado para entrada. [1] [2]
O diâmetro do furo segue ou a ferramenta ou a trajetória da ferramenta
O diâmetro de uma broca define, em grande parte, o diâmetro nominal do furo que ela produz. Alterar o diâmetro exigido normalmente significa selecionar outra broca ou adicionar uma operação de alargamento ou acabamento.
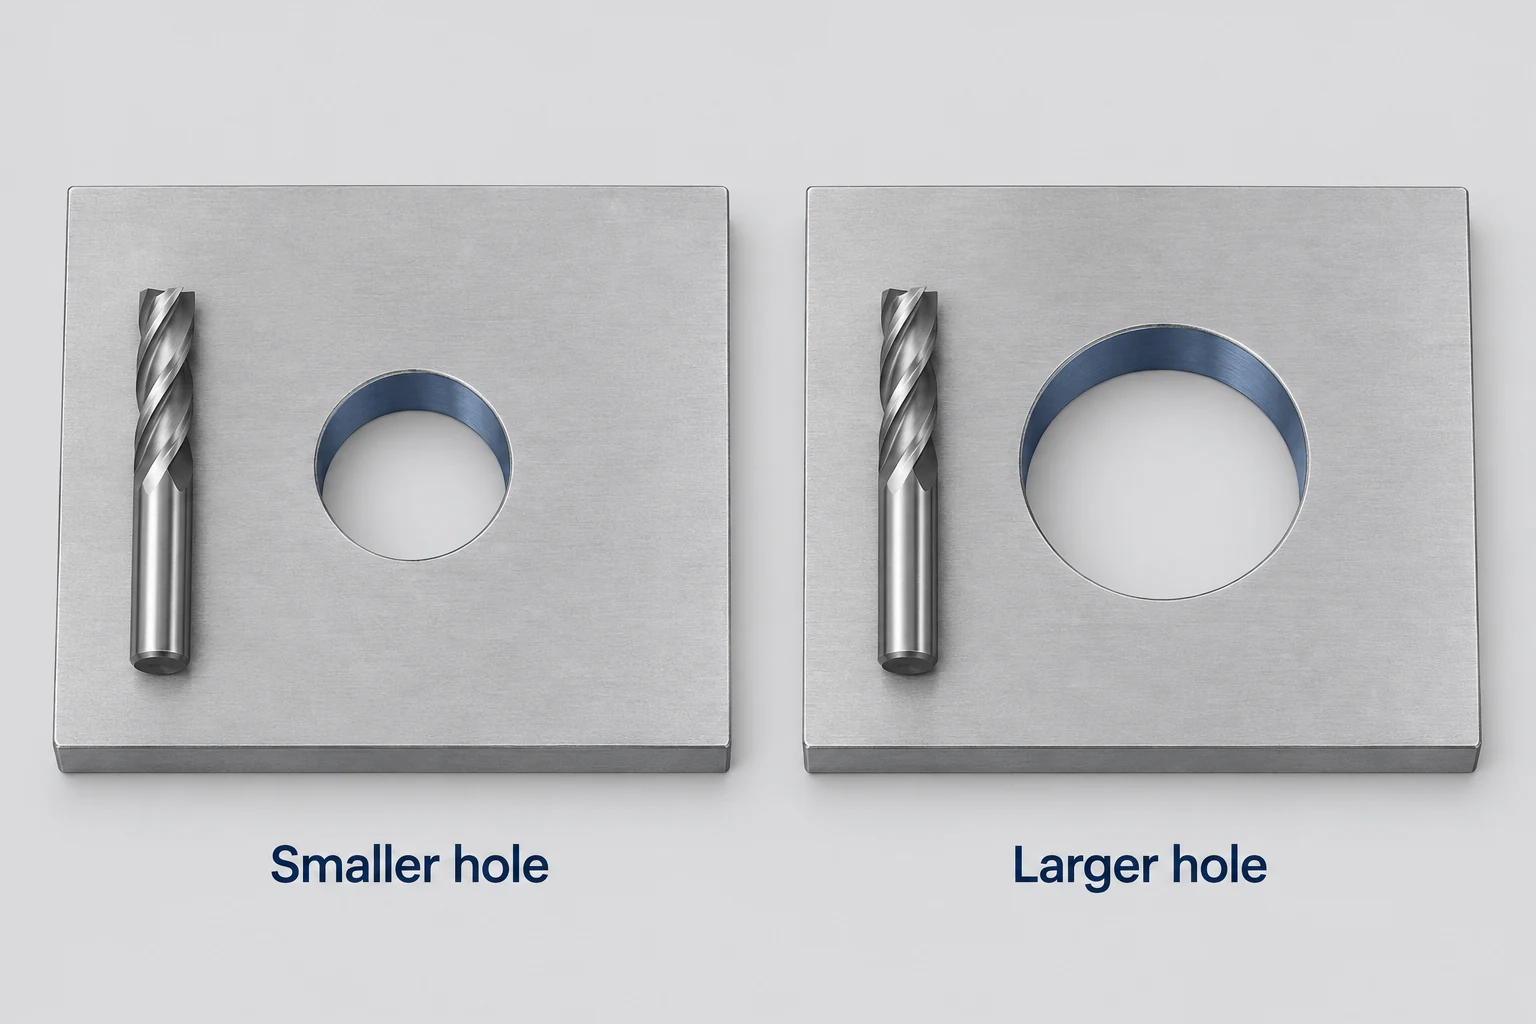
Na fresagem circular, o furo é mais largo do que a fresa. Para uma geometria cilíndrica ideal, o raio da trajetória do centro da ferramenta é (diâmetro do furo − diâmetro da fresa) ÷ 2. Aumentar esse raio de trajetória produz um contorno maior com a mesma fresa. É por isso que a fresagem pode ser útil para diversos diâmetros de furo quando trocar ferramentas dedicadas seria inconveniente. [3]
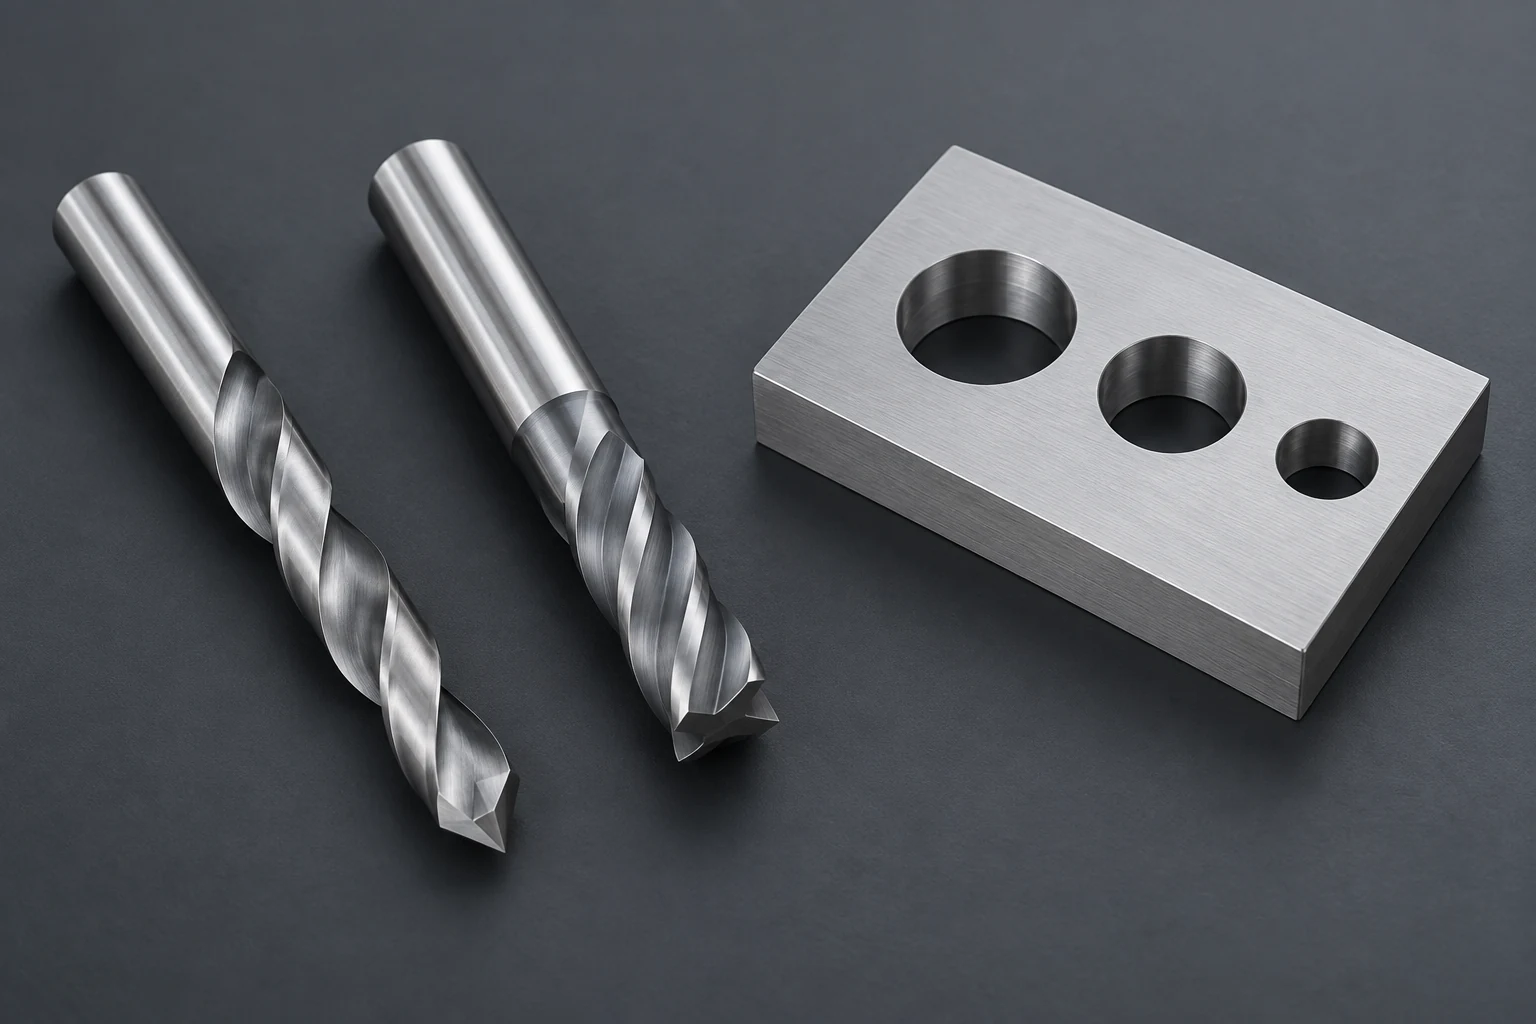
Considere uma chapa com furos de folga repetidos e um recesso de localização maior. Os furos repetidos podem ser adequados para uma broca, enquanto o recesso pode ser adequado para uma fresa menor que percorre seu contorno. Assim, uma única peça pode favorecer métodos diferentes para características circulares adjacentes. O maior diâmetro isoladamente não justifica substituir todos os furos broqueados por furos fresados.
A equação descreve a geometria da parede finalizada, não uma estratégia completa de entrada. Ela não garante que a fresa consiga limpar o centro, realize rampa com o passo escolhido ou atinja o fundo. Além disso, alterar o diâmetro programado não garante que o diâmetro medido corresponda: a deflexão da ferramenta, o diâmetro real de corte e as condições de acabamento ainda são fatores relevantes. [6]
Escolha ao redor do furo que deve permanecer
| Condição do furo | Rota a considerar | Condição que pode alterar a escolha |
|---|---|---|
| Furos repetidos em um único tamanho de broca disponível | Furação | Requisitos de entrada, profundidade e acabamento são compatíveis com a broca |
| Vários diâmetros com geometria acessível e relativamente rasa | Fresagem circular ou helicoidal | Fresa, trajetória de entrada e alcance são adequados a cada diâmetro |
| Furo cego com fundo plano funcional | Ferramentas adequadas de fundo plano ou fresagem do fundo | Geometria exigida do fundo e arredondamento dos cantos |
| Furo profundo através de uma abertura pequena | Rota de broqueamento adequada à finalidade | Evacuação de cavacos, guia e comprimento útil da ferramenta |
| Furo cilíndrico rigorosamente controlado ou requisito exigente de superfície | Criação seguida de acabamento qualificado | Tamanho, forma, posição e textura devem ser tratados individualmente |
Uma abertura pequena pode deixar espaço insuficiente para uma trajetória de entrada circular útil. No outro extremo, um furo amplo pode exigir várias passes de desbaste antes que seu contorno seja concluído. Compare a sequência real de remoção de material, não apenas o círculo final mostrado no modelo.
Esses são pontos de partida, não uma classificação de velocidade. Compare o mesmo material, quantidade e condição final, incluindo trocas de ferramenta e quaisquer passes de acabamento. Um furo inicial perfurado seguido de fresagem também pode ser uma combinação sensata. Quando o mandrilamento ou a alargamento entram na rota, a comparação de processos de usinagem explica seu papel distinto.
Separe a forma do fundo das condições de entrada e saída.
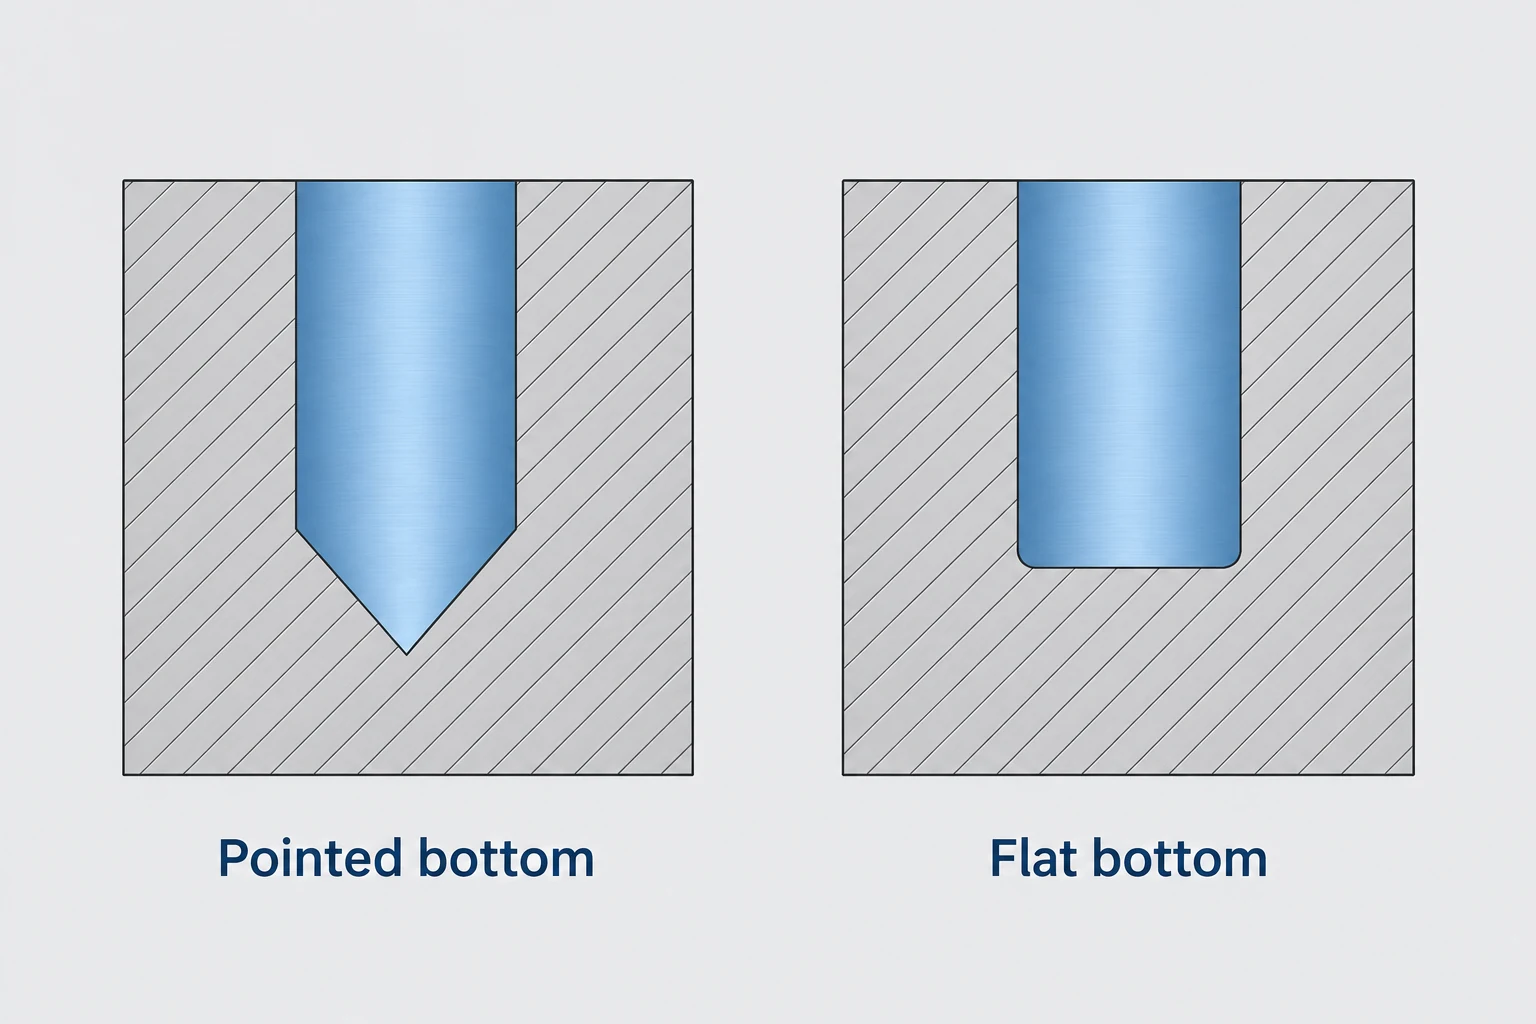
Uma broca convencional pontiaguda deixa um fundo cônico em um furo cego. Assim, a profundidade de diâmetro total difere da profundidade até a ponta da broca. Essa distinção é importante quando um pino exige um comprimento específico de engajamento cilíndrico ou quando a espessura restante da parede sob o furo é limitada.
Um fundo plano pode ser produzido com fresagem adequada ou com ferramentas especializadas de fundo plano. Simplesmente mergulhar uma fresa de topo comum não garante esse resultado: a concavidade da face de corte pode deixar um fundo não plano. A geometria da ferramenta e um trajeto de limpeza ou acabamento do fundo devem produzir a superfície exigida. Um fundo plano também não implica um canto perfeitamente nítido entre parede e fundo; especifique o raio de concordância permitido, sempre que isso afete o assentamento. [4]
Para um componente assentado no fundo, distinga o plano de assentamento do ajuste cilíndrico circundante. Um componente pode atingir a profundidade axial correta, mas ainda causar interferência no canto. Inversamente, um pino que nunca toca o fundo pode exigir apenas um engajamento adequado na parede reta e folga suficiente abaixo de sua extremidade.
A superfície na abertura apresenta outro problema. Em uma inclinação, superfície curva ou borda parcial, o engajamento de corte pode começar de forma desigual e uma broca pontiaguda pode tender a desviar-se de sua entrada pretendida. Uma superfície plana pré-preparada ou uma ferramenta adequada ao caso pode ajudar. Uma saída angular ou um furo intersectante altera novamente o engajamento; mudar para fresagem não elimina a necessidade de rever o suporte e o rompimento. [4] [7]
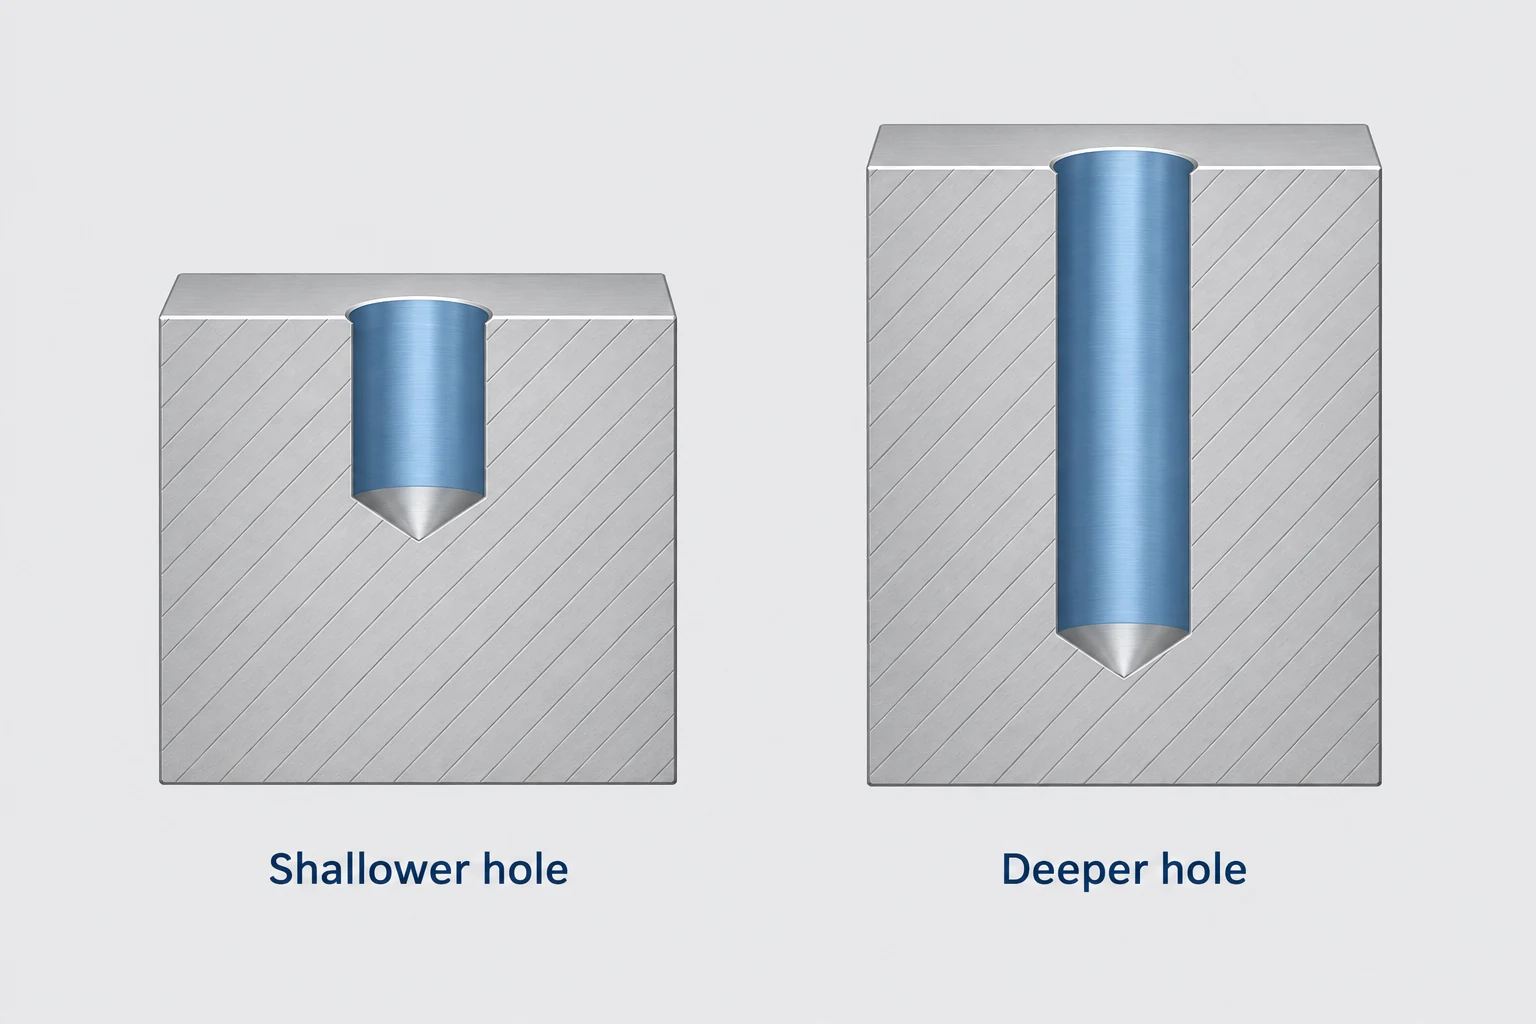
A profundidade altera o acesso e a evacuação de cavacos.
Dois furos com o mesmo diâmetro de abertura podem exigir rotas diferentes quando suas profundidades diferem. A perfuração exige que os cavacos sejam evacuados ao longo do espaço disponível nas canaletas. O material, a forma dos cavacos e a aplicação de fluido de corte afetam essa evacuação; cavacos compactados ou re-cortados podem danificar a ferramenta e a superfície do furo. [5]
A fresagem deixa folga ao redor de uma fresa menor, mas isso não torna a evacuação de cavacos automática. Um furo cego profundo ainda aprisiona material abaixo da abertura. Maior alcance também aumenta a importância da rigidez da ferramenta, do comprimento de corte e da folga do porta-ferramenta. Os dados de aplicação da ferramenta selecionada devem orientar a avaliação da profundidade, em vez de um limite universal de profundidade entre furação e fresagem. [3] [6]
Por fim, distinga a criação da abertura da conclusão do furo. Uma passagem de acabamento pode ajustar um diâmetro fresado, mas não pode, por si só, comprovar a circularidade, a localização ou a textura superficial. Declare esses requisitos funcionais separadamente. Para uma peça com furos relacionados, recessos e faces de montagem, nosso Serviço de fresamento CNC fornece o próximo passo para revisar a geometria completa e a rota de fabricação.
Perguntas frequentes sobre furação e fresagem de furos
Uma fresa de topo pode perfurar diretamente em material maciço?
Apenas quando sua geometria e orientações de aplicação permitirem essa entrada. A geometria de corte central é necessária para a penetração direta comum, mas o material, a profundidade e as condições de remoção de cavacos também devem ser adequadas à ferramenta.
A fresagem helicoidal é a mesma coisa que a fresagem circular?
A fresagem helicoidal adiciona avanço axial ao movimento circular. Uma passagem circular em profundidade fixa pode usinar a parede de um furo já existente; um caminho helicoidal adequado pode progredir para dentro do material.
Um furo com fundo plano precisa necessariamente ser fresado?
Não. Brocas especializadas de fundo plano e outras ferramentas adequadas podem produzir essa geometria. As condições exigidas no fundo, nos cantos e na entrada determinam a escolha.
Um furo fresado é sempre mais preciso do que um furo furado?
Não. O resultado depende das ferramentas, do movimento da máquina, do suporte, do material e do acabamento. Um trajeto de ferramenta controlável é útil, mas o diâmetro final, a geometria e a superfície ainda precisam atender aos seus requisitos especificados.
Fontes técnicas
- Sandvik Coromant. Rampa: movimento linear e circular em dois eixos. Movimento helicoidal, geometria de entrada e restrições de limpeza central.
- Harvey Performance Company. Métodos mais comuns de entrada da ferramenta. Adequação da penetração direta e da entrada em rampa.
- Sandvik Coromant. Fresagem de furos e cavidades/recessos. Motivos condicionais para considerar a fresagem de furos.
- Harvey Performance Company. 10 Motivos para usar ferramentas de fundo plano. Fundos com ponta de broca, concavidade de fresa de topo e condições especiais de entrada.
- Sandvik Coromant. Drilling a hole. Dimensões do furo, evacuação de cavacos e considerações de fixação.
- Autodesk Fusion Help. Bore reference. Passo helicoidal, compensação de diâmetro e controles de acabamento.
- Sandvik Coromant. Irregular surface drilling. Entrada e saída irregulares, furos cruzados e estabilidade da ferramenta.



