In questa pagina
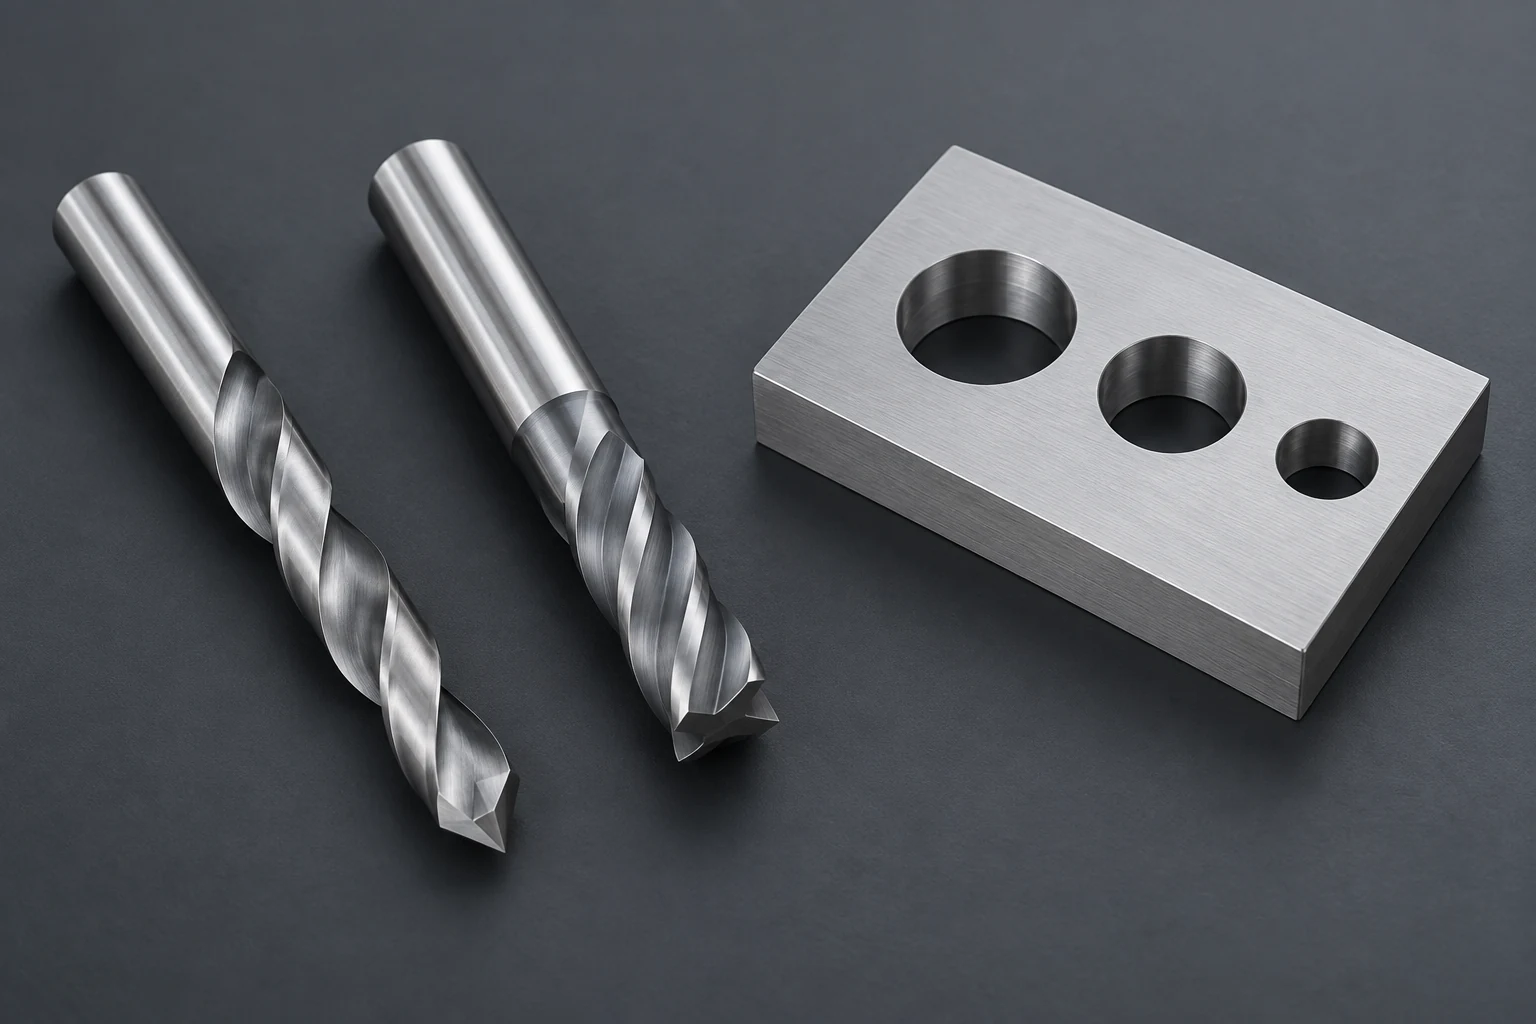
Sia la foratura che la fresatura possono produrre un foro circolare, ma lo generano in modo diverso. Una punta avanza lungo l’asse del foro, e il suo diametro di taglio stabilisce la dimensione nominale del foro. Nella fresatura circolare di un foro, una fresa più piccola si muove attorno al centro del foro; nella fresatura elicoidale, a tale moto circolare si aggiunge un avanzamento verso il basso. La scelta dipende dal diametro, dalla forma del fondo, dalle superfici di ingresso ed uscita, dalla profondità e dai requisiti di finitura.
Una fresatrice può eseguire entrambe le operazioni. La distinzione risiede nello strumento e nel suo percorso di taglio, non nel nome della macchina. La nostra guida su come funziona la fresatura CNC spiega tale relazione più ampia.
Confronta il moto di taglio e il metodo di ingresso
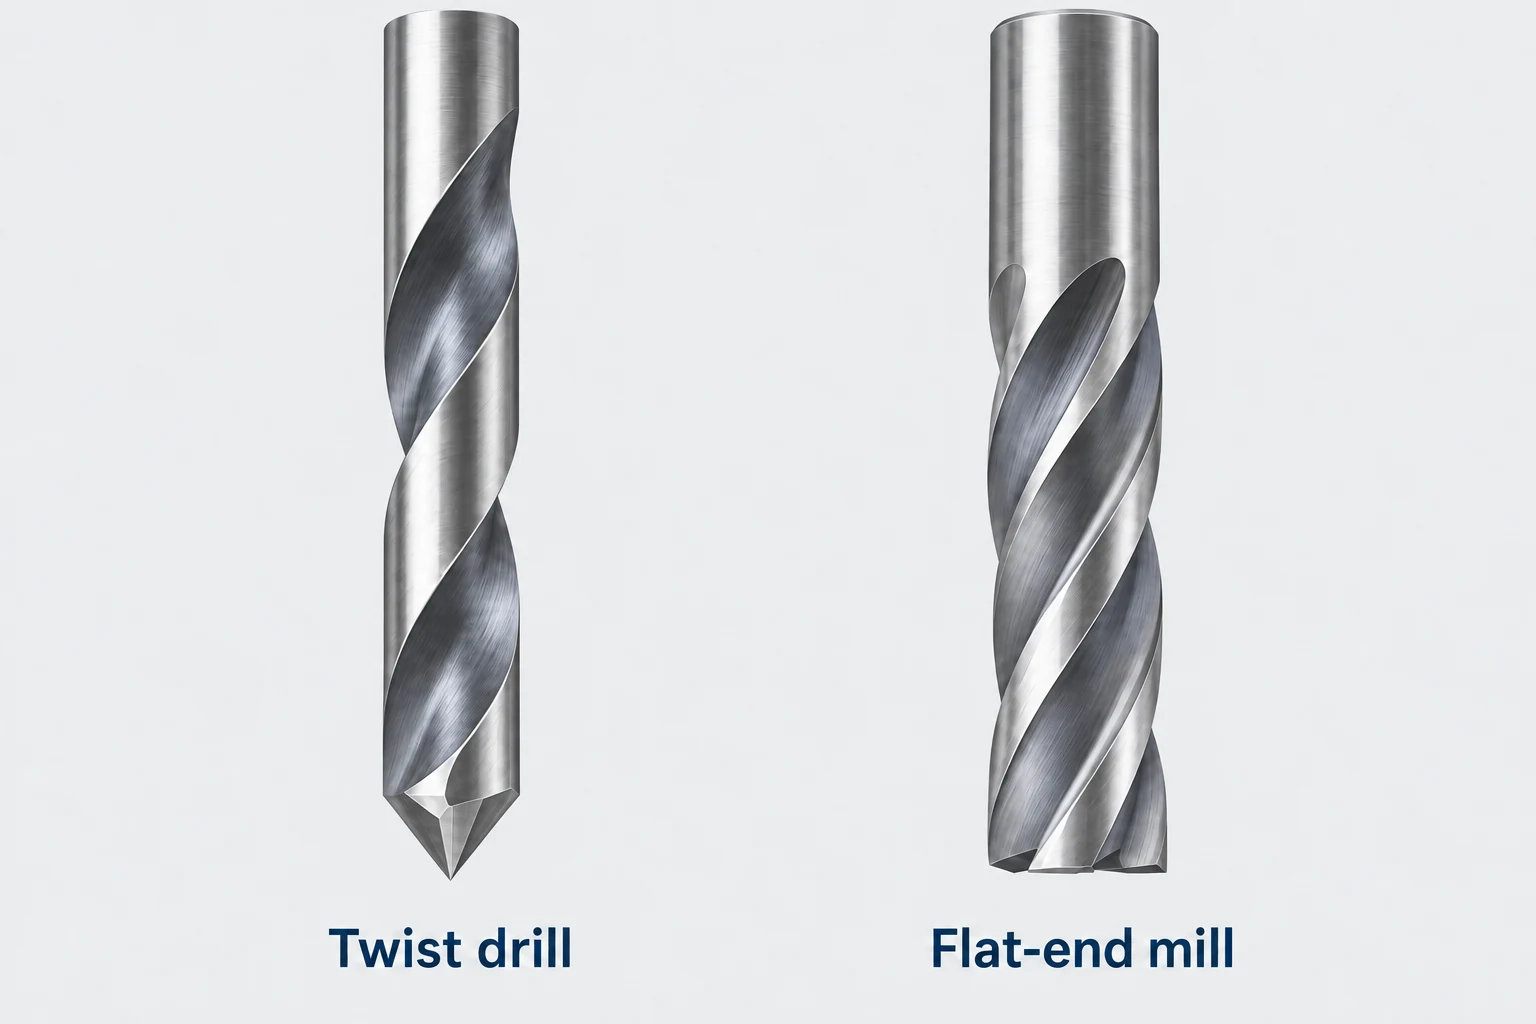
Nella foratura ordinaria, la punta rotante avanza assialmente nel materiale. L’estremità tagliente apre il foro, mentre le scanalature forniscono un percorso per l’espulsione dei trucioli. Una punta elicoidale convenzionale è progettata per questa operazione assiale; non deve essere considerata una fresa frontale per allargare lateralmente il foro.
Per un foro fresato, la fresa ruota attorno al proprio asse mentre il suo centro descrive una traiettoria attorno all’asse del foro. Un passaggio circolare a una singola profondità può lavorare la parete di un’apertura già esistente. Una traiettoria elicoidale combina il moto circolare con un avanzamento assiale, consentendo a una fresa idonea di entrare o allargare progressivamente un foro. [1]
Il metodo di ingresso deve essere compatibile con la fresa. L’immersione diretta richiede una geometria di taglio centrale adeguata. Anche la rampa ha limiti specifici per ogni utensile; una combinazione inadeguata tra fresa e foro può lasciare un nocciolo centrale non lavorato che interferisce con l’utensile. Potrebbe essere necessario un foro preliminare. [1] [2]
Il diametro del foro dipende o dall’utensile o dal percorso di lavorazione
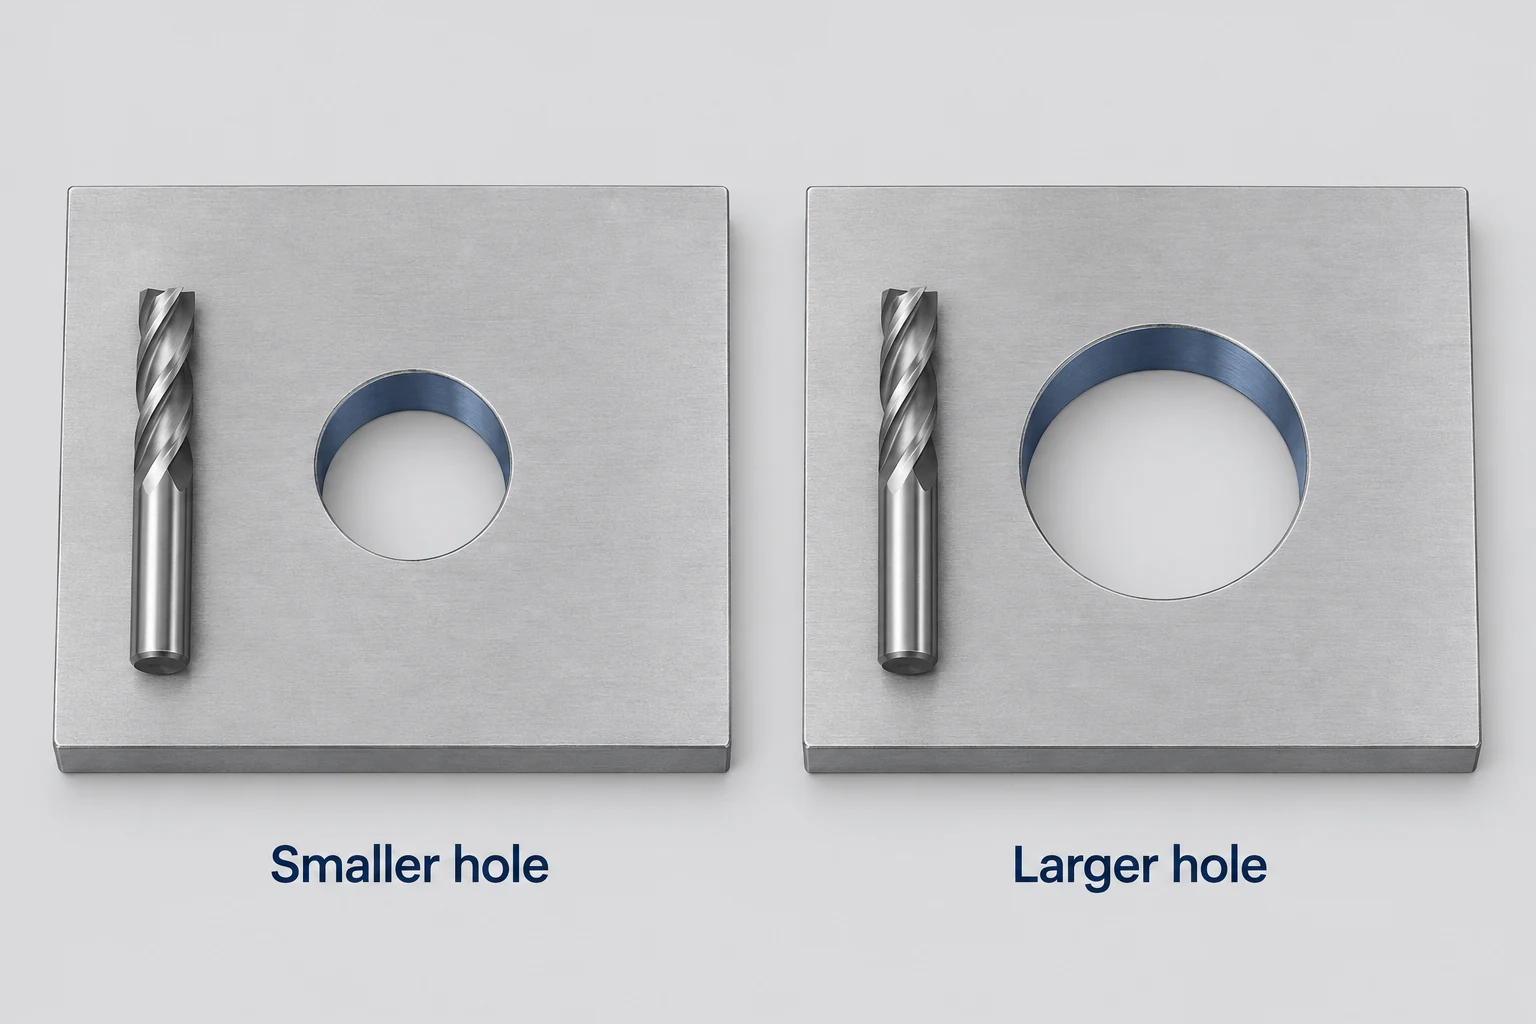
Il diametro di una punta determina in larga misura il diametro nominale del foro da essa prodotto. Modificare il diametro richiesto comporta generalmente la selezione di un’altra punta oppure l’aggiunta di un’operazione di allargamento o finitura.
Nella fresatura circolare, il foro è più largo della fresa. Per ottenere una geometria cilindrica ideale, il raggio del percorso del centro utensile è (diametro del foro − diametro della fresa) ÷ 2. Aumentando tale raggio di percorso si ottiene un contorno più grande con la stessa fresa. Questo è il motivo per cui la fresatura può risultare utile per diversi diametri di foro quando sostituire utensili dedicati risulterebbe scomodo. [3]
Si consideri una piastra con fori di passaggio ripetuti e una tasca di posizionamento più grande. I fori ripetuti potrebbero essere adatti a una sola punta da trapano, mentre la tasca potrebbe richiedere una fresa più piccola che segue il suo contorno. Un singolo componente può quindi richiedere metodi diversi per caratteristiche circolari adiacenti. Il semplice fatto che il diametro sia maggiore non giustifica la sostituzione di ogni foro realizzato mediante foratura con uno fresato.
L’equazione descrive la geometria della parete finita, non un’intera strategia di ingresso. Non stabilisce che la fresa possa raggiungere il centro, eseguire una rampa con il passo scelto o arrivare fino al fondo. Inoltre, modificare il diametro programmato non garantisce che il diametro misurato corrisponda: la deformazione dell’utensile, il diametro effettivo di taglio e le condizioni di finitura rimangono fattori determinanti. [6]
Scegli in base al diametro, alla profondità e alla forma del fondo
| Condizione del foro | Percorso da valutare | Condizione che può influenzare la scelta |
|---|---|---|
| Fori ripetuti di un unico diametro disponibile per la foratura | Foratura | Requisiti di ingresso, profondità e finitura sono compatibili con la punta da trapano |
| Diversi diametri con geometria accessibile e relativamente poco profonda | Fresatura circolare o elicoidale | La fresa, il percorso di ingresso e la sua lunghezza utile sono adatti a ciascun diametro |
| Foro cieco con fondo piano funzionale | Utensili idonei per fondi piani oppure fresatura del fondo | Geometria richiesta del fondo e raccordo degli spigoli |
| Foro profondo attraverso un’apertura ridotta | Percorso di foratura specificamente progettato per lo scopo | Espulsione dei trucioli, guida dell’utensile e lunghezza utile disponibile |
| Alesatura con tolleranze stringenti o requisiti elevati sulla superficie | Realizzazione seguita da finitura qualificata | Dimensione, forma, posizione e rugosità devono essere tutti considerati |
Un’apertura ridotta potrebbe lasciare spazio insufficiente per un utile percorso circolare di ingresso. All’estremo opposto, un foro ampio potrebbe richiedere diversi passaggi di sgrossatura prima che il suo contorno sia completato. Un foro realizzato mediante foratura e uno realizzato mediante fresatura possono apparire identici nel modello 3D; ciò che li differenzia è la sequenza di rimozione del materiale utilizzata per produrli.
Questi sono punti di partenza, non una classifica di velocità. Confronta lo stesso materiale, la stessa quantità e le stesse condizioni finali, inclusi i cambi utensile e qualsiasi passaggio di finitura. Un foro di avviamento realizzato mediante foratura seguito da fresatura può essere anch’esso una combinazione ragionevole. Quando nella sequenza di lavorazione entrano la mandrinatura o l’alesatura, il confronto tra processi di lavorazione ne spiega il ruolo distinto.
Distingui la forma del fondo dalla condizione di ingresso e di uscita.
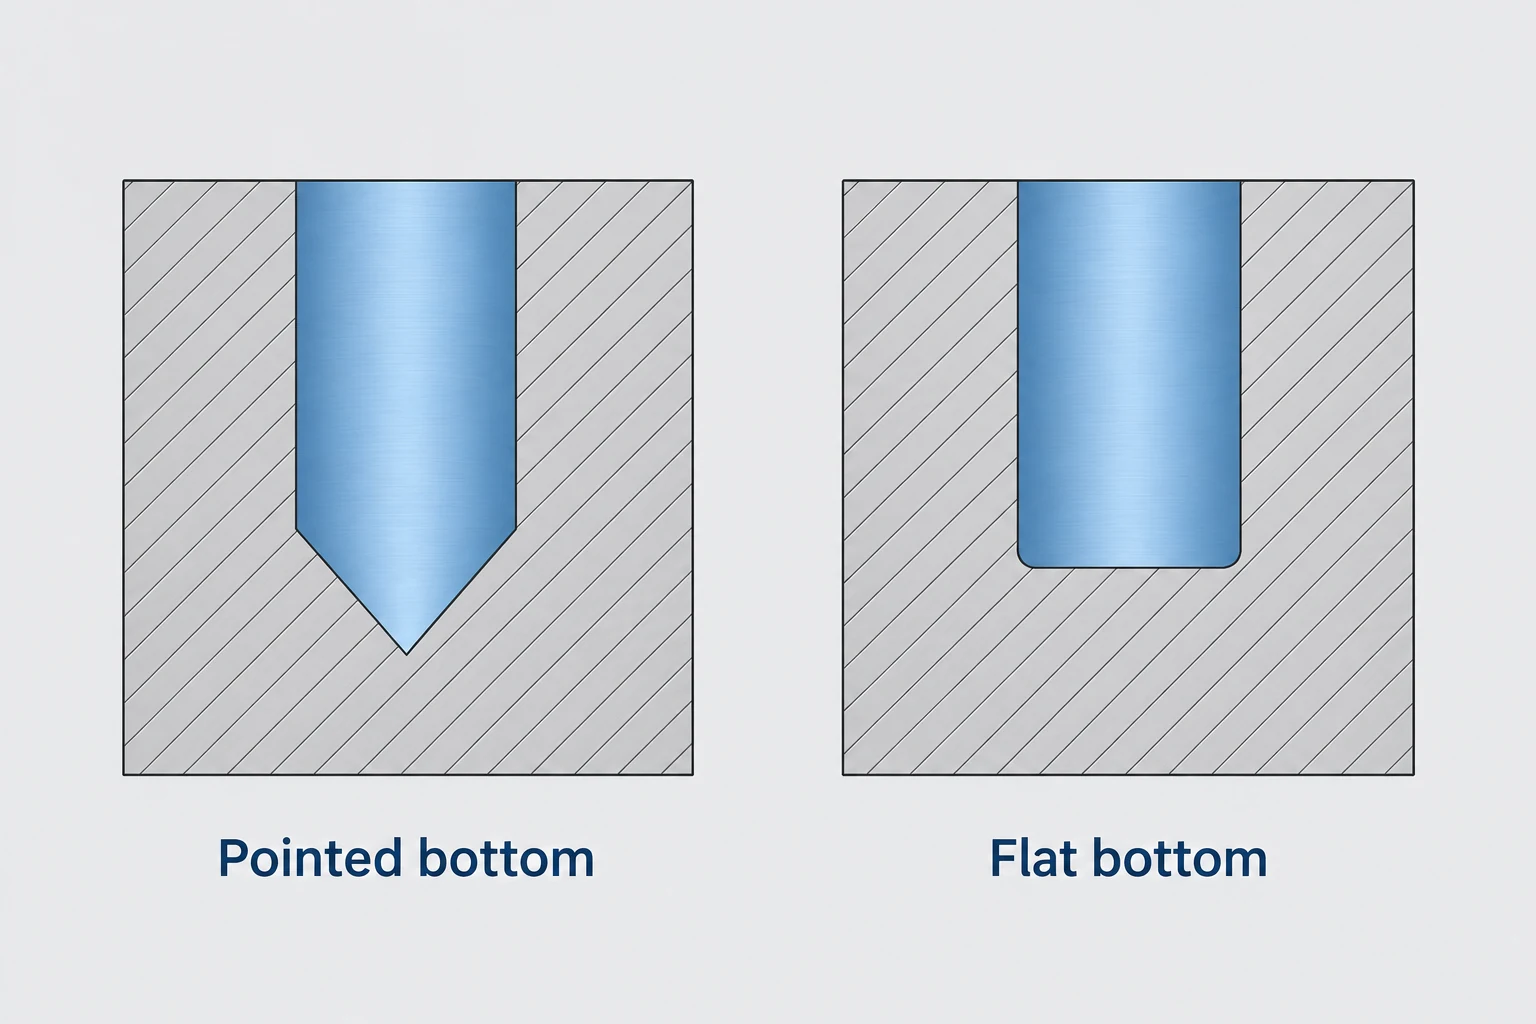
Una punta da trapano convenzionale lascia un fondo conico in un foro cieco. La profondità a diametro completo risulta quindi diversa dalla profondità misurata fino alla punta della punta da trapano. Questa distinzione è rilevante quando un perno richiede una lunghezza specificata di accoppiamento cilindrico oppure quando lo spessore residuo della parete sottostante il foro è limitato.
Un fondo piano può essere ottenuto mediante fresatura adeguata o con utensili specializzati per fondi piani. Una semplice immersione con una fresa frontale standard non garantisce tale risultato: la curvatura della faccia di taglio può produrre un fondo non piano. La geometria dell’utensile e un percorso di sgrossatura o finitura dedicato al fondo devono generare la superficie richiesta. Un fondo piano non implica necessariamente uno spigolo perfettamente vivente tra parete e fondo; specifica il raccordo ammesso laddove influisca sul posizionamento. [4]
Per un componente che si appoggia sul fondo, distingui il piano di appoggio dalla zona cilindrica circostante di accoppiamento. Un componente può raggiungere la profondità assiale corretta ma interferire allo spigolo. Viceversa, un perno che non tocca mai il fondo potrebbe richiedere soltanto un accoppiamento sufficiente sulla parete cilindrica e un gioco adeguato sotto la sua estremità.
La superficie all’apertura rappresenta un ulteriore problema. Su una superficie inclinata, curva o su un bordo parziale, l’ingresso dell’utensile può avvenire in modo irregolare e una punta da trapano può tendere a deviare dalla traiettoria prevista. Una superficie piana preparata o un utensile specificamente adatto possono aiutare. Un’uscita angolata o un foro intersecante modificano nuovamente le condizioni di ingresso; passare alla fresatura non elimina la necessità di riesaminare il supporto e il fenomeno di rottura (breakout). [4] [7]
La profondità influenza l’accessibilità e l’espulsione dei trucioli.
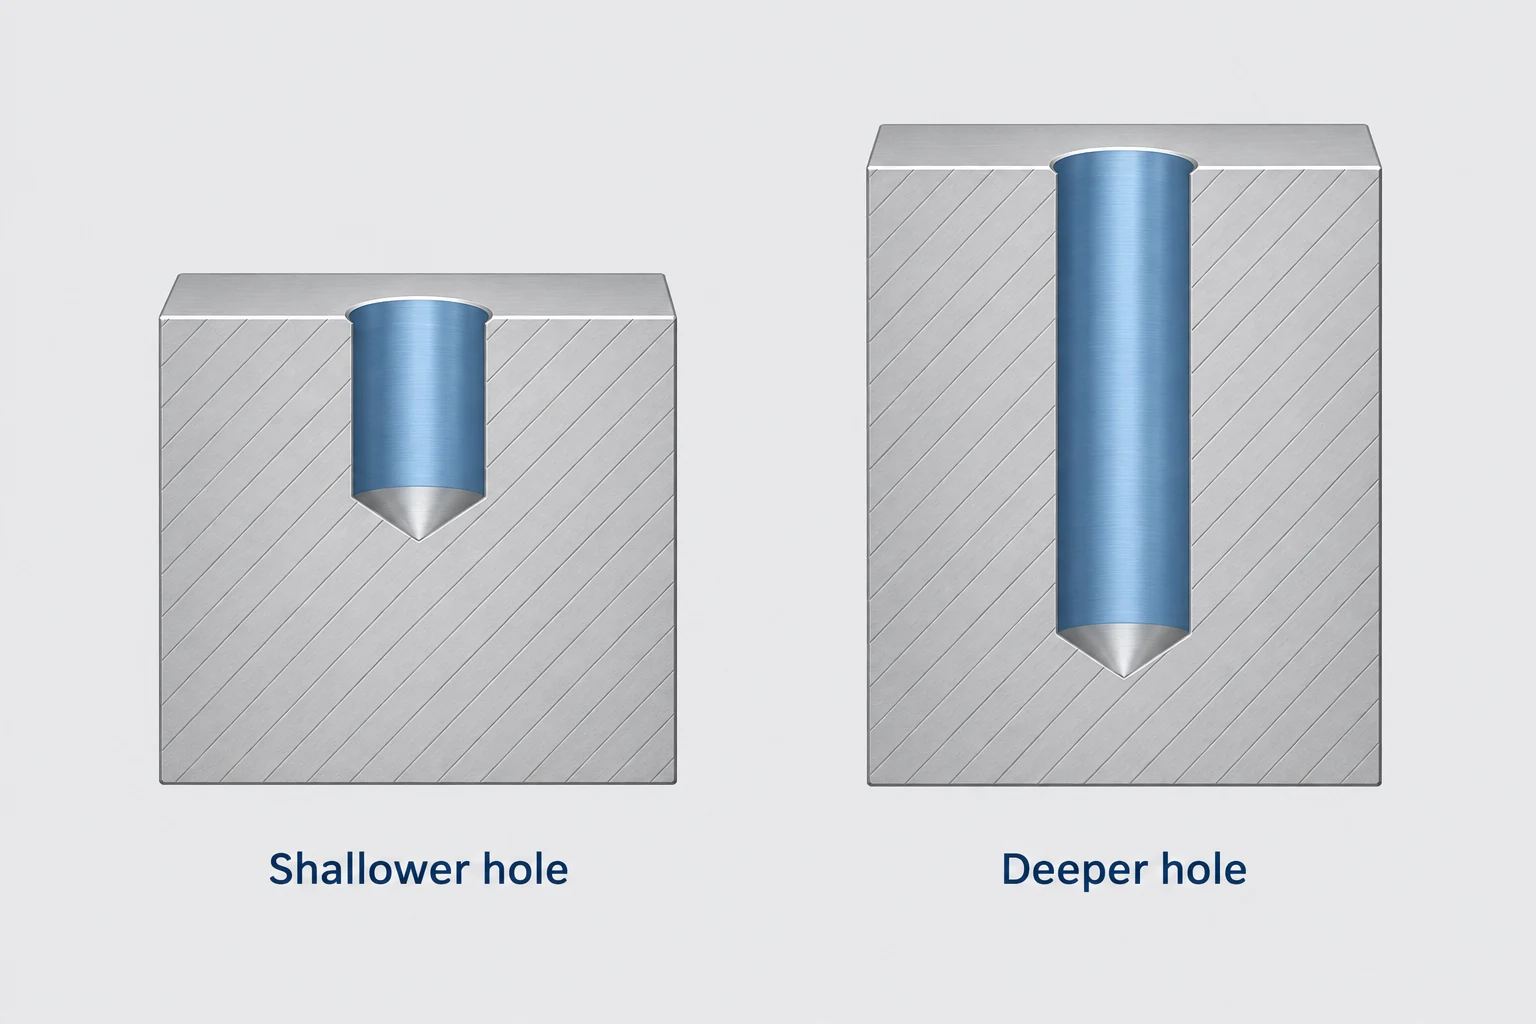
Due fori con lo stesso diametro di apertura possono richiedere percorsi di lavorazione diversi se le loro profondità differiscono. Nella foratura i trucioli devono fuoriuscire lungo lo spazio disponibile nei canali di evacuazione. Materiale, forma dei trucioli e distribuzione del lubrorefrigerante influenzano tale espulsione; trucioli compattati o ritagliati possono danneggiare sia l’utensile sia la superficie del foro. [5]
La fresatura lascia uno spazio di risguardo intorno a una fresa più piccola, ma ciò non rende automatica l’evacuazione dei trucioli. Un foro cieco profondo intrappola comunque materiale al di sotto dell’apertura. Una maggiore lunghezza di lavoro aumenta inoltre l’importanza della rigidità dell’utensile, della lunghezza di taglio e del gioco tra portautensile e pezzo. La valutazione della profondità deve basarsi sui dati applicativi dell’utensile selezionato, anziché su un limite universale di profondità che distingua punte da fresature. [3] [6]
Realizzare l’apertura e rifinire il foro possono essere operazioni distinte. Nella fresatura CNC, una passata di finitura può correggere il diametro del foro, mentre rotondità, posizionamento e rugosità della superficie rimangono requisiti separati da verificare. La foratura seguita da fresatura o da un altro metodo di finitura può quindi costituire un percorso completo per la realizzazione di un singolo foro.
FAQ su foratura e fresatura di fori
Una fresa frontale può entrare verticalmente in materiale pieno?
Solo quando la sua geometria e le indicazioni applicative lo consentono. Una geometria centrale tagliente è necessaria per l’immersione verticale ordinaria, ma anche materiale, profondità e condizioni di evacuazione dei trucioli devono essere compatibili con l’utensile.
La fresatura elicoidale è la stessa cosa della fresatura circolare?
La fresatura elicoidale aggiunge un avanzamento assiale al movimento circolare. Una passata circolare a profondità fissa può lavorare la parete di un foro già esistente; un percorso elicoidale adeguato può invece procedere nell’intero materiale.
Un foro con fondo piatto deve necessariamente essere fresato?
No. Trapani specializzati con fondo piatto e altri utensili idonei possono realizzare tale geometria. Le condizioni richieste per il fondo, gli spigoli e l’ingresso determinano la scelta.
Un foro fresato è sempre più preciso di un foro trapanato?
No. Il risultato dipende da utensili, movimenti della macchina, supporto, materiale e finitura. Un percorso utensile controllabile è utile, ma il diametro finale, la geometria e la superficie devono comunque soddisfare i requisiti specificati.
Fonti tecniche
- Sandvik Coromant. Rampa: movimento lineare e circolare su due assi. Moto elicoidale, geometria di ingresso e vincoli di sgombero al centro.
- Harvey Performance Company. Metodi più comuni di ingresso utensile. Idoneità dell’immersione verticale e dell’ingresso a rampa.
- Sandvik Coromant. Fresatura di fori e cavità/tasche. Motivi condizionati per considerare la fresatura di fori.
- Harvey Performance Company. 10 Motivi per utilizzare utensili con fondo piatto. Fondi con punta da trapano, concavità da fresa frontale e condizioni particolari di ingresso.
- Sandvik Coromant. Drilling a hole. Dimensioni del foro, evacuazione dei trucioli e considerazioni relative al montaggio.
- Autodesk Fusion Help. Bore reference. Passo elicoidale, compensazione del diametro e controlli di finitura.
- Sandvik Coromant. Irregular surface drilling. Entrata e uscita irregolari, fori trasversali e stabilità dell’utensile.



