Nesta página
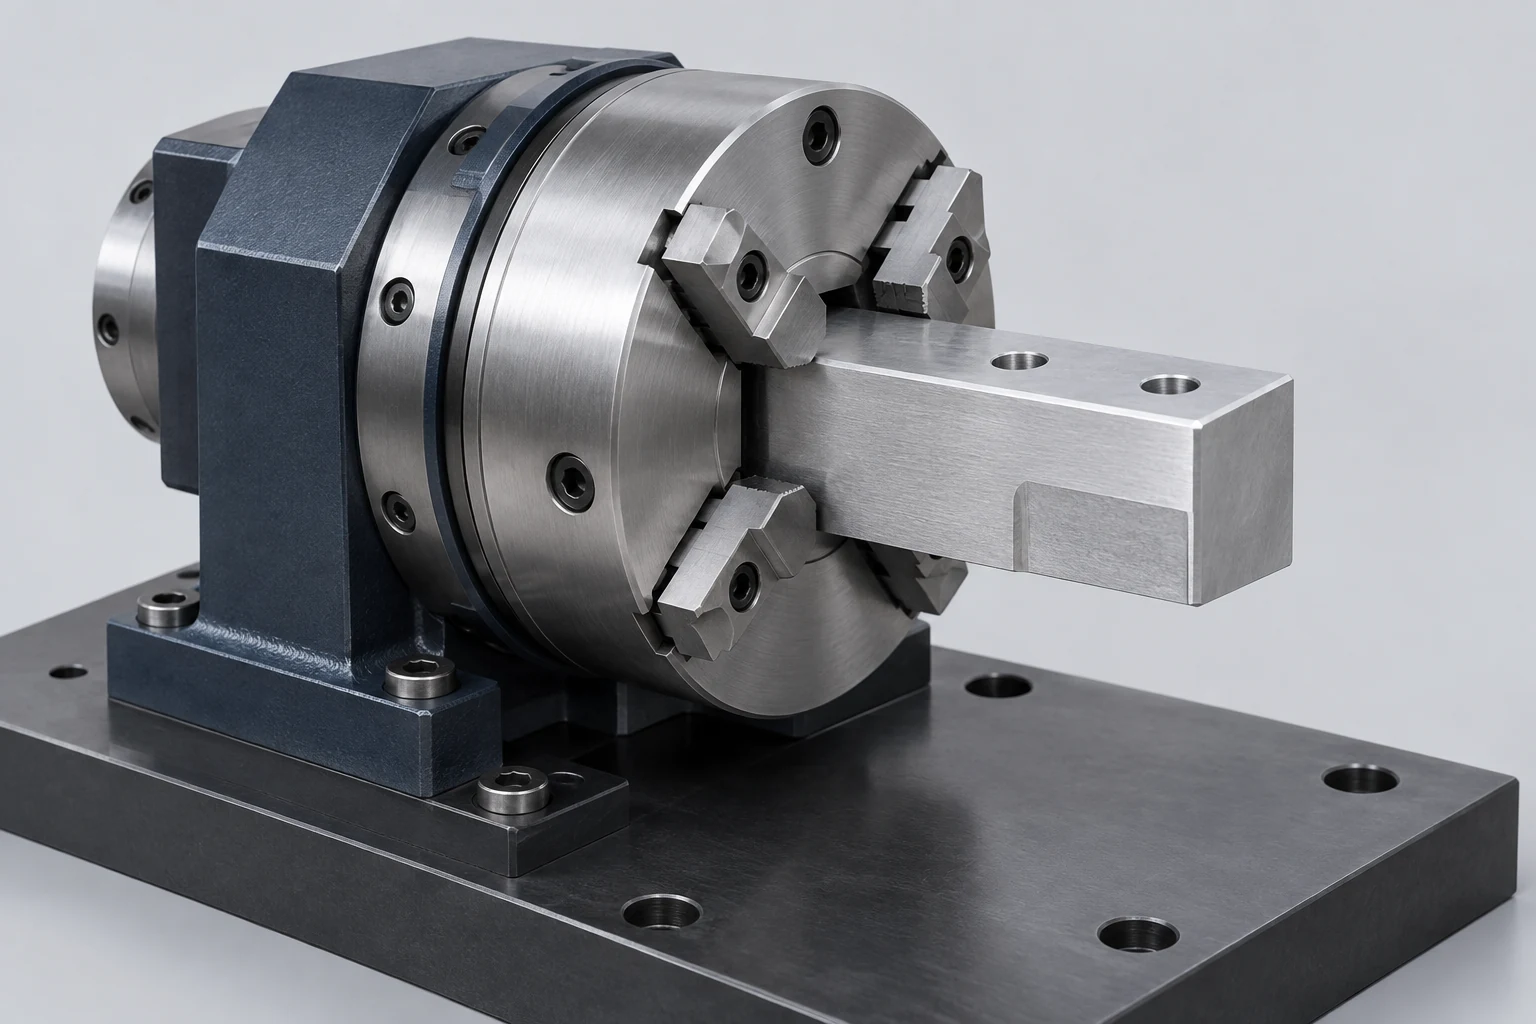
Uma configuração no quarto eixo exige mais do que uma fixação segura. Ela exige uma linha central conhecida, uma posição axial e, quando novas características devem alinhar-se com geometria existente, uma orientação angular conhecida. O arranjo de fixação deve preservar essas referências, ao mesmo tempo em que deixa espaço para usinagem, rotação e qualquer suporte final.
Comece pelas superfícies que localizam a peça acabada em seu conjunto. Em seguida, decida quais delas também podem localizar a operação de usinagem, quais podem receber contato e quais devem permanecer acessíveis. A comparação entre usinagem de três, quatro e cinco eixos explica os movimentos disponíveis; aqui, a tarefa é tornar uma única configuração rotativa utilizável.
Localize a linha central, o comprimento e o ângulo inicial
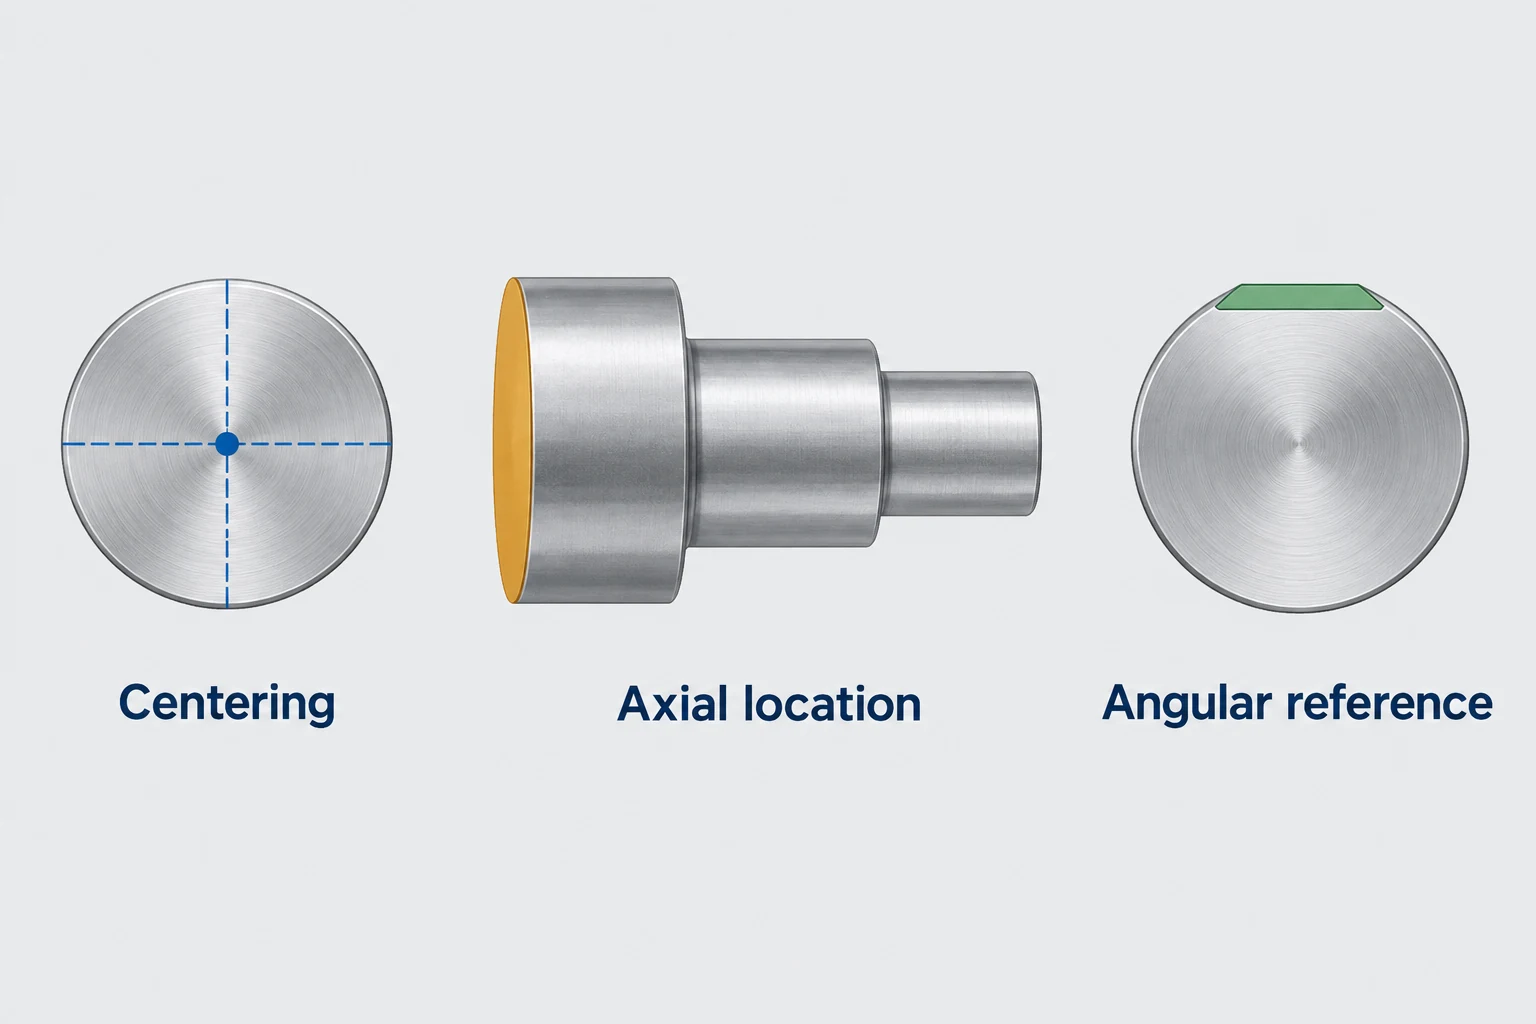
Considere um eixo que já possui um journal de rolamento, um ombro e uma face plana, e que agora necessita de furos radiais. Três questões distintas de localização determinam como esses furos se relacionam com as características existentes:
- Centralização radial: qual superfície cilíndrica ou outra referência posiciona o eixo da peça exigido sobre a linha central rotativa? Fixar um diâmetro externo não comprova que um furo funcional diferente ou um journal seja concêntrico com ele.
- Localização axial: qual face final ou ombro apoia-se contra um batente? Uma profundidade variável de inserção desloca o padrão de furos ao longo do eixo, mesmo que a peça esteja bem centrada.
- Orientação angular: qual face plana, rasgo de chaveta, furo ou localizador do dispositivo estabelece o ângulo inicial? Isso é frequentemente chamado de “clocking”. Um aperto circular isolado não identifica a posição angular de uma face plana existente.
Os localizadores estabelecem a posição pretendida; a fixação mantém a peça contra eles e resiste às cargas de usinagem. Os Princípios de Localização & Fixação da Carr Lane tratam essas funções separadamente. [1]
Uma peça bruta simetricamente rotacional pode não exigir um ângulo inicial específico para sua primeira característica. Assim que outra característica precisar alinhar-se com essa primeira, a relação angular passa a ser relevante. Definir a tela rotativa como zero não resolve uma orientação desconhecida da peça.
Escolha o dispositivo de fixação com base nas referências utilizáveis
Um plato, um mandril e uma fixação dedicada resolvem diferentes problemas de contato. Compare-os com base nas características reais de localização e nas cargas de usinagem, em vez de atribuir a um deles uma vantagem universal de precisão.
| Abordagem de fixação | Geometria inicial útil | Localização ainda a ser estabelecida | Acesso consumido |
|---|---|---|---|
| Plato com mordentes adequados | Uma empunhadura cilíndrica, um boss preparado ou um perfil que os mordentes selecionados possam segurar | Alinhamento dos mordentes ao eixo exigido; batente axial; referência angular de características existentes | Comprimento da zona empunhada e espaço ao redor das extremidades dos mordentes |
| Mandril compatível com a peça bruta | Uma seção de empunhadura redonda ou com formato especial compatível com a faixa especificada do mandril | Assentamento consistente contra um batente adequado; referência angular, quando necessária | Seção de empunhadura envolvida e folga próxima ao ombro |
| Fixação rotativa dedicada | Uma peça irregular com furos utilizáveis, recursos de montagem ou faces de localização | Contatos definidos vinculados às referências do desenho; restrição contra as cargas de usinagem | Espaço ocupado pelo corpo da fixação, pelos localizadores e pelos grampos |
Os manuais manuais de quarto eixo da Tormach descrevem arranjos com plato, mandril e placa de fixação; cada um depende de uma interface de montagem e localização compatível. [7]
O fechamento do mandril pode afetar o assentamento axial. O guia de mandril-plato da Royal Products CNC ilustra a distinção entre projetos de puxão e projetos destinados a manter a posição axial durante o fechamento. Verifique como o mecanismo selecionado localiza a peça e como ele interage com seu batente. A orientação de mordentes superiores moles da SCHUNK vincula igualmente a usinagem dos mordentes ao diâmetro de empunhadura exigido. [2] [6]
Uma fixação dedicada pode utilizar referências funcionais mais úteis do que a forma externa da peça bruta. Ela também pode tornar-se o maior objeto rotativo na montagem; inclua a fixação na análise de folgas.
Suporte do comprimento exposto sem perder o acesso necessário
Uma seção longa exposta pode exigir suporte além do plato. Um contra-ponto é uma opção quando a peça possui um furo central adequado e o arranjo permite esse contato na extremidade. O contra-ponto deve estar alinhado com o eixo rotativo; adicionar suporte não corrige uma empunhadura incorretamente localizada.
As instruções de contra-ponto da Haas tratam o alinhamento e a força aplicada como requisitos de montagem. Seus limites de pressão e extensão pertencem ao equipamento especificado. O comprimento da peça isoladamente não é suficiente para selecionar uma força universal de contra-ponto ou um vão sem suporte. [3]
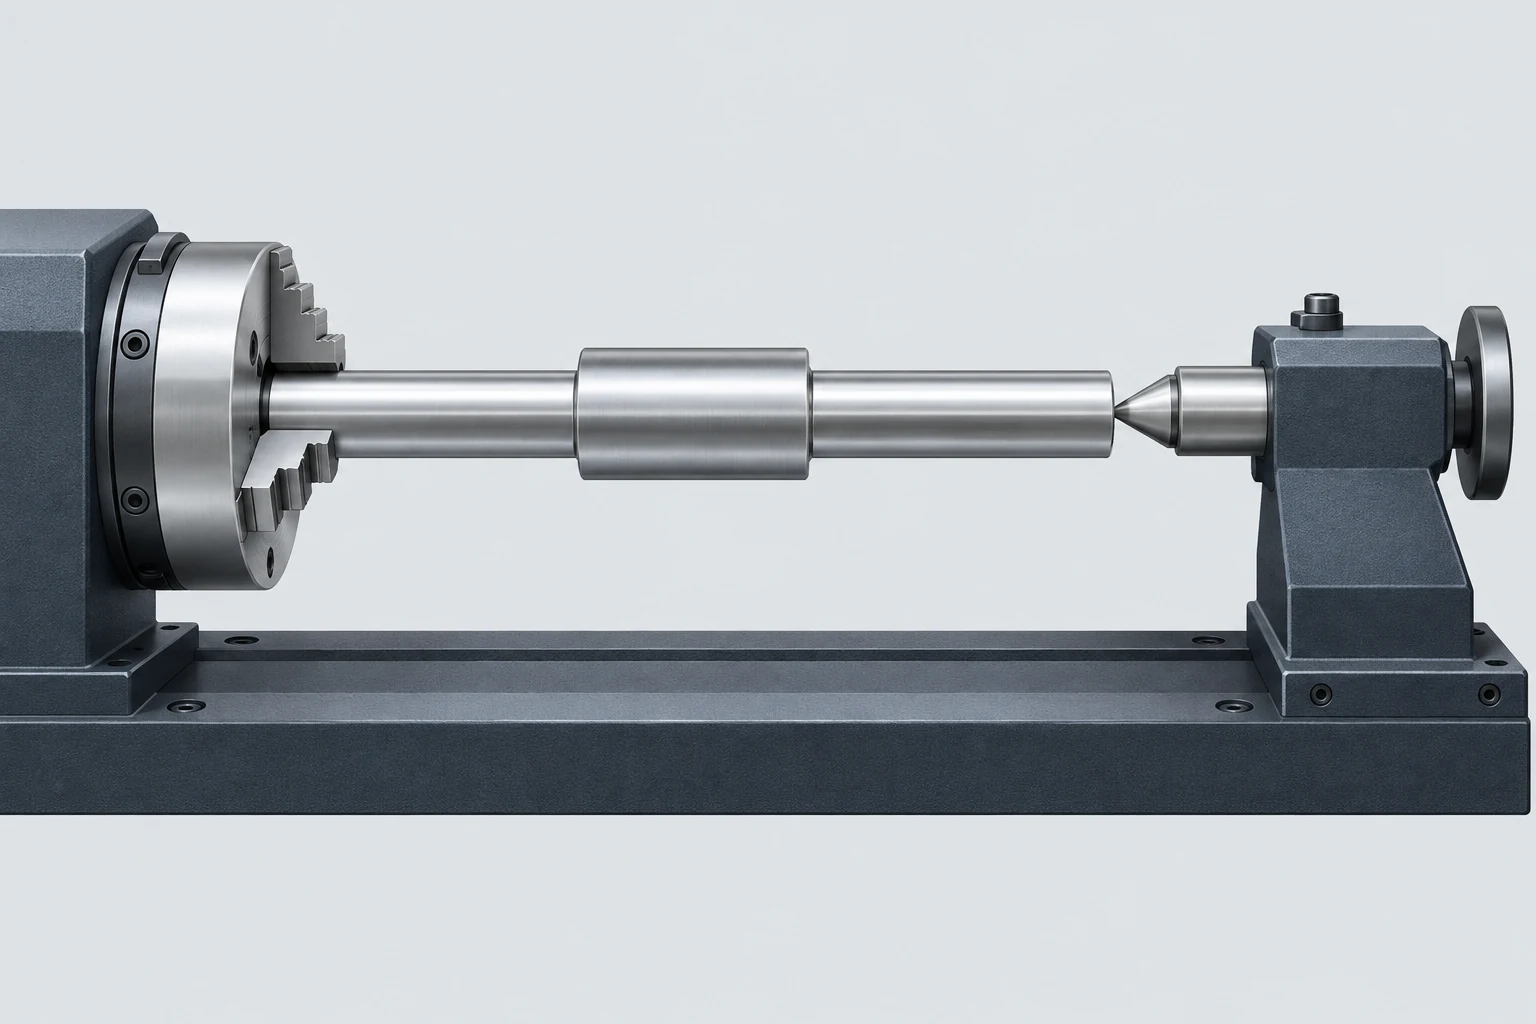
Mantenha esse espaço ocupado no plano da característica. Um furo axial final, uma face que exija acabamento ou uma superfície incapaz de reter um furo de centro podem exigir outro arranjo de suporte ou uma operação posterior. Mover o contra-ponto também altera o suporte durante essa operação.
Se a fresagem deixar um pescoço ou parede fina entre os suportes, revise tanto a estrutura remanescente quanto a peça bruta original. O guia de materiais e projeto de peças conecta a rigidez da parede e a fixação à condição em que as dimensões acabadas são verificadas.
Verifique os cantos durante toda a rotação.
Uma seção retangular pode limpar a mesa ao repousar plana, mas colidir com ela ao girar. Seus cantos percorrem uma distância maior da linha central do que o meio de um lado. Para um retângulo centrado executando uma rotação completa, o diâmetro varrido pela peça equivale à sua diagonal, não à sua largura ou altura.
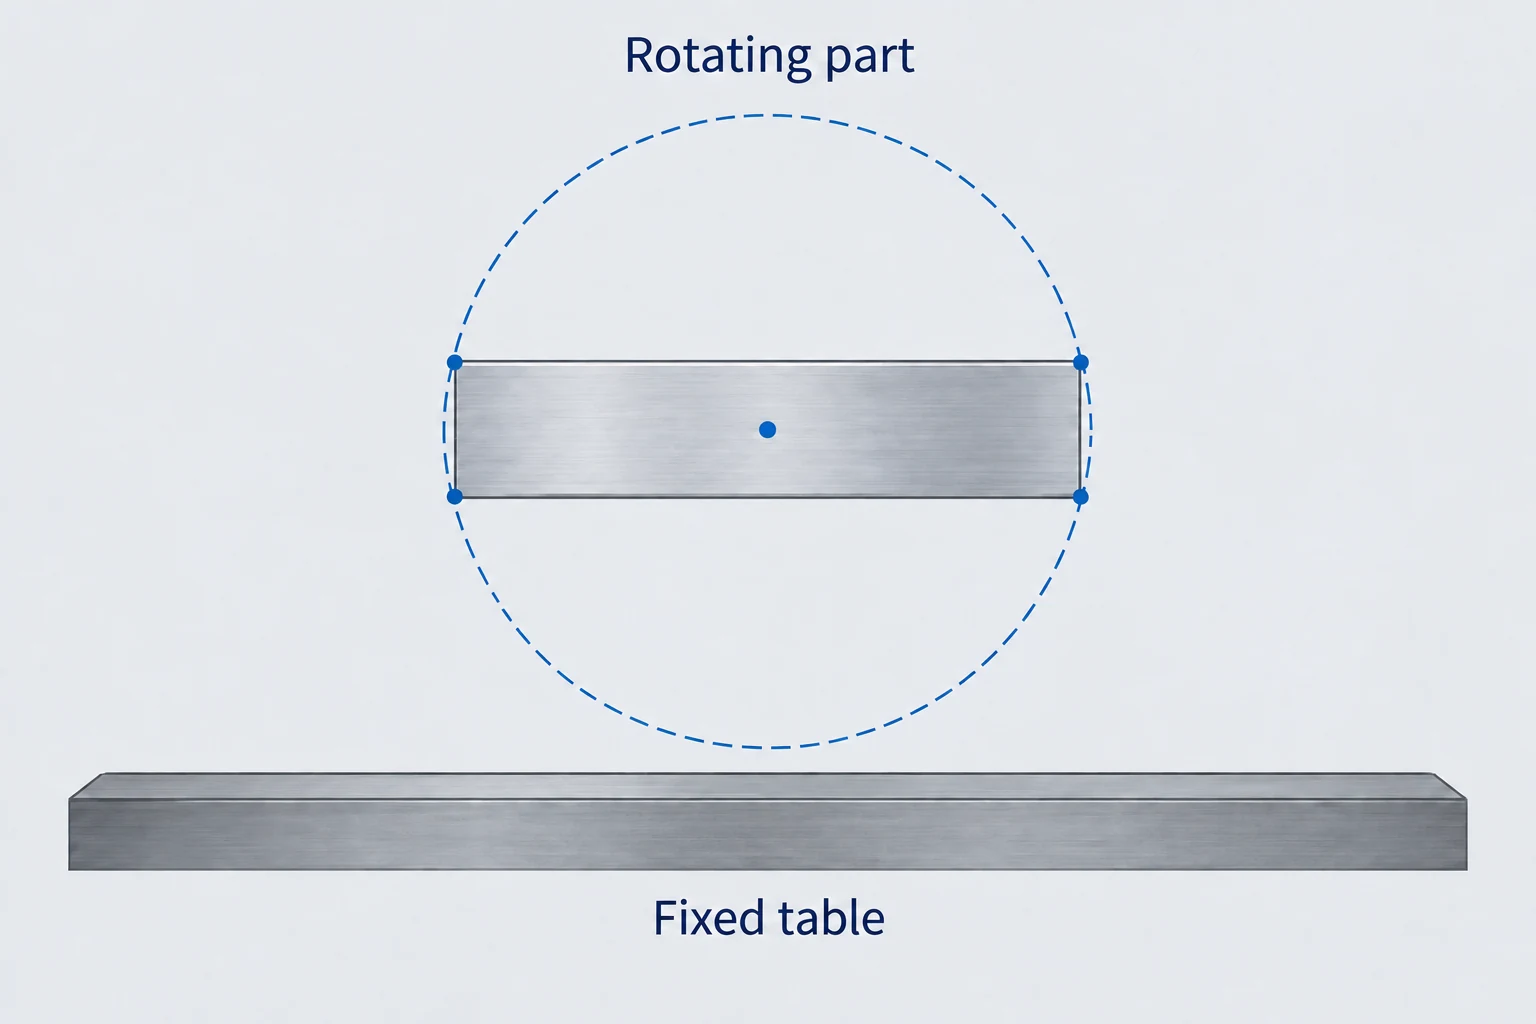
Utilize a faixa real de rotação e inclua a peça bruta antes da remoção do material. Em seguida, adicione tudo o que gira junto com ela: mordentes salientes, parafusos de fixação, placas de fixação e qualquer montagem excêntrica. Verifique a trajetória entre as posições indexadas, bem como as posições onde ocorre a usinagem. A orientação da Haas sobre fixação rotativa exige explicitamente um dispositivo de fixação totalmente assentado e rotação sem interferências. [4]
A ferramenta e o porta-ferramenta adicionam um envelope móvel distinto. Um modelo de verificação deve representar o movimento relevante da máquina, o estoque atual e a geometria da fixação. A Autodesk distingue a simulação com modelo de máquina e sua cinemática da simulação de ferramenta e estoque; apenas observar uma animação não equivale ao resultado da verificação de colisão. [5]
Defina zonas de contato antes de concluir os munhões.
Em um eixo escalonado, três zonas de contato merecem decisões separadas. [1]
- Extensão de fixação sacrificável: Pode aceitar impressões das mordentes, desde que o material marcado seja removido posteriormente.
- Munhão de rolamento acabado: Suas dimensões especificadas e condição superficial devem ser preservadas.
- Eixo de apoio usado como batente axial: Deve assentar de forma consistente; uma cavilha ou dano por contato elevado pode afetar tanto o assentamento quanto a interface acabada.
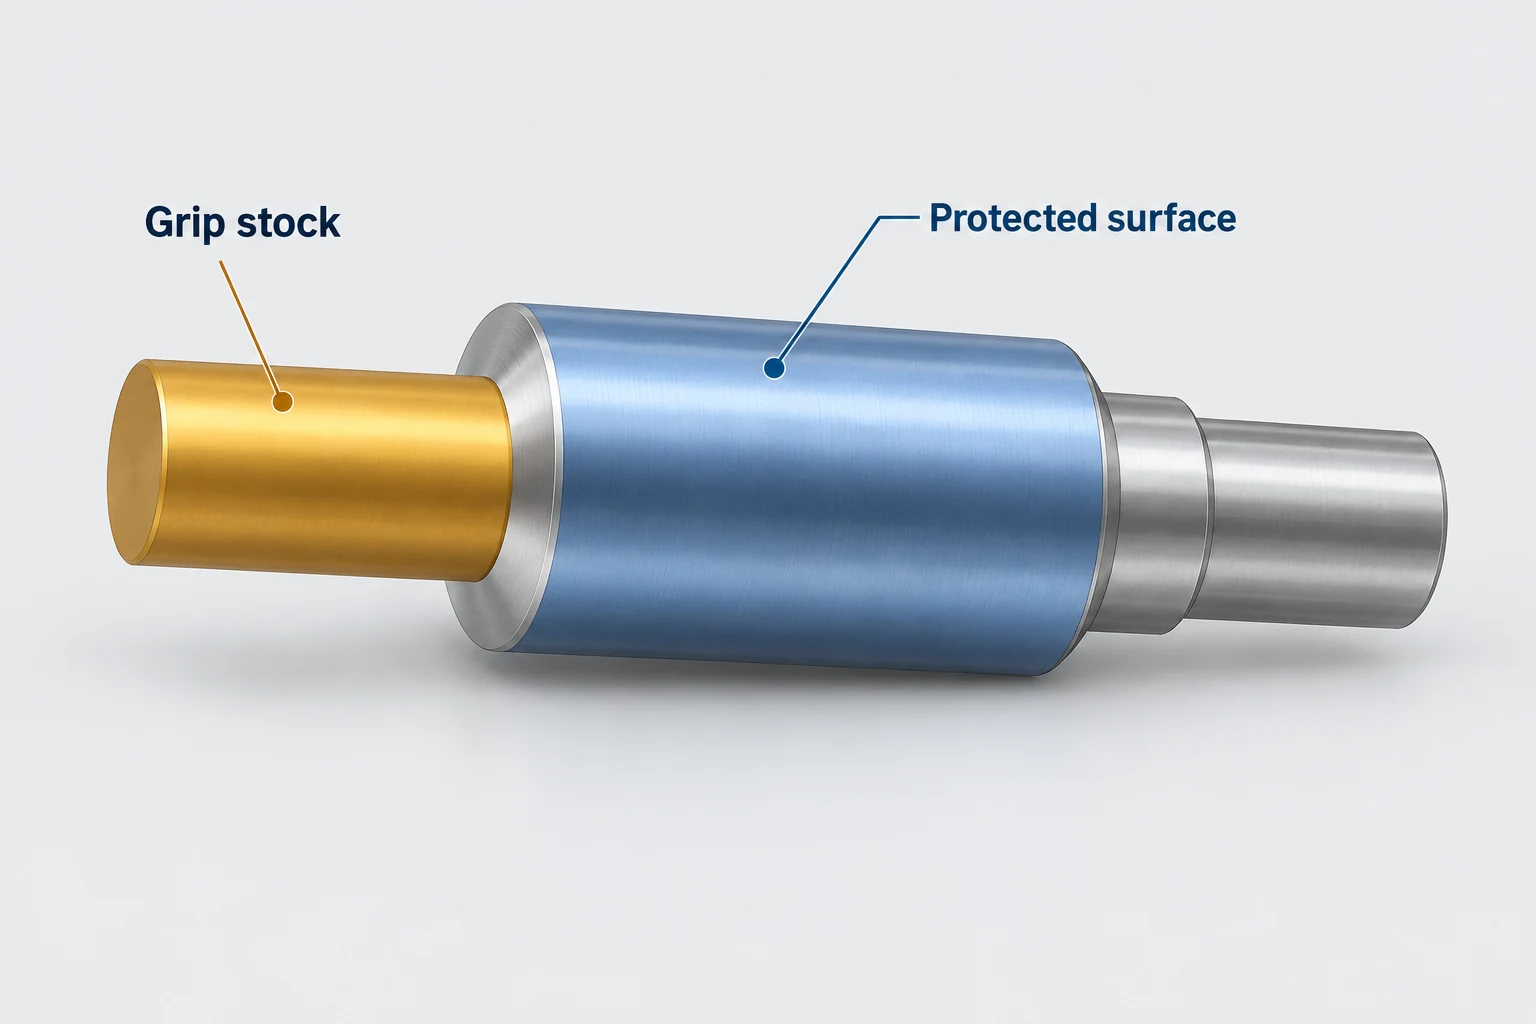
O plano de referência angular é outro ponto de contato, mesmo que suporte pouca carga de fixação. Decida se seu elemento localizador pode tocar a superfície final ou se é necessário um recurso intermediário. A indicação «marcas de fixação permitidas» deve identificar a região permitida e a condição de aceitação, não implicando permissão para danificar toda superfície sujeita à ação das garras.
Quando nenhuma marca de contato é permitida na área disponível para fixação, revise a geometria do contato, a carga aplicada, a limpeza e a sequência de acabamento. Simplesmente substituir mandris macios não garante um resultado aceitável. Se a extensão da fixação for removida em uma configuração posterior, preserve uma referência axial e angular utilizável para quaisquer características remanescentes.
Para uma análise específica da peça, as informações úteis são as referências funcionais do desenho, as zonas de contato aceitáveis, as características finais e os requisitos finais de superfície. O serviço de usinagem CNC da VETCNC fornece o próximo passo para discutir esses requisitos com a geometria completa da peça.
Perguntas frequentes sobre fixação em 4º eixo
Um plato autocentrante define o ângulo inicial da peça?
Não. Centralizar um perfil externo compatível e referenciar angularmente um recurso existente são tarefas distintas. Uma peça cilíndrica com um plano de referência angular ou uma ranhura de chaveta requer uma referência angular quando novas características devem estar alinhadas com ela.
Uma bucha é sempre mais precisa que um plato?
Nenhuma classificação universal determina o resultado final. A geometria da fixação, as superfícies de localização, o estado do porta-peça, o alinhamento, as cargas e o assentamento são todos fatores relevantes. Compare a configuração proposta com as relações exigidas pela peça.
Toda peça longa exige um contra-ponto?
Nenhuma regra única baseada apenas no comprimento se aplica. A rigidez da seção, o comprimento exposto, as cargas de corte e a geometria de contato disponível determinam a necessidade de apoio. Um contra-ponto é uma opção, e seu ponto de contato deve permanecer compatível com as características finais da peça.
Todas as marcas de fixação podem permanecer na peça acabada?
Apenas onde os requisitos acordados o permitirem. Diferencie o material em bruto removível da fixação dos eixos acabados, ombros de localização, faces de vedação e zonas de aparência. Uma marca visualmente pequena ainda pode ser inaceitável em uma interface funcional.
Fontes técnicas
- Carr Lane Manufacturing. Princípios de Localização & Fixação para Projetos de Dispositivos de Usinagem & Fixação. Funções de localização, apoio, contato e deformação da peça.
- Royal Products. Buças CNC Royal. Formas de fixação, ajuste da bucha e arranjos com puxamento versus comprimento fixo.
- Haas Automation. Rotary/Tailstock — Suplemento do Manual do Operador, Tailstock — Operação/Configuração. Alinhamento, suporte e requisitos específicos de força do equipamento.
- Haas Automation. Rotary — Fixação de Peças, Seção 7.6. Verificação de assentamento e interferência.
- Ajuda do Autodesk Fusion. Simulação para manufatura. Modelos de máquina, cinemática, verificações de colisão e verificação.
- SCHUNK. Mandíbulas de topo macio. Usinagem do contato da mandíbula até o diâmetro de fixação exigido.
- Tormach. Manual de Instalação do 4º Eixo — 6 in. e 8 in. 4º Eixo para M/MX. Arranjos de fixação de peças e interfaces de localização compatíveis.



