Nesta página
Bolsos profundos e tarugos superdimensionados aumentam o trabalho de usinagem CNC de maneiras distintas. O estoque adicional acrescenta material a ser removido. Um bolso profundo também pode restringir o diâmetro da ferramenta, exigir maior saliência da ferramenta e dificultar a evacuação dos cavacos. Assim, o mesmo volume de metal pode levar tempos diferentes para ser usinado.
A pergunta útil de projeto é qual trabalho a peça realmente necessita. Mantenha fixas a profundidade funcional, a espessura das paredes e as interfaces, ao identificar estoque ou geometria passíveis de alteração.
Comece com o volume que deve se tornar cavacos
Para a mesma peça acabada, um tarugo maciço maior geralmente significa mais remoção de material. Isso afeta o tempo de corte e o consumo de material, mas não determina integralmente o preço final. Programação, dispositivos de fixação, acabamento e inspeção continuam fazendo parte da comparação de custos de usinagem.
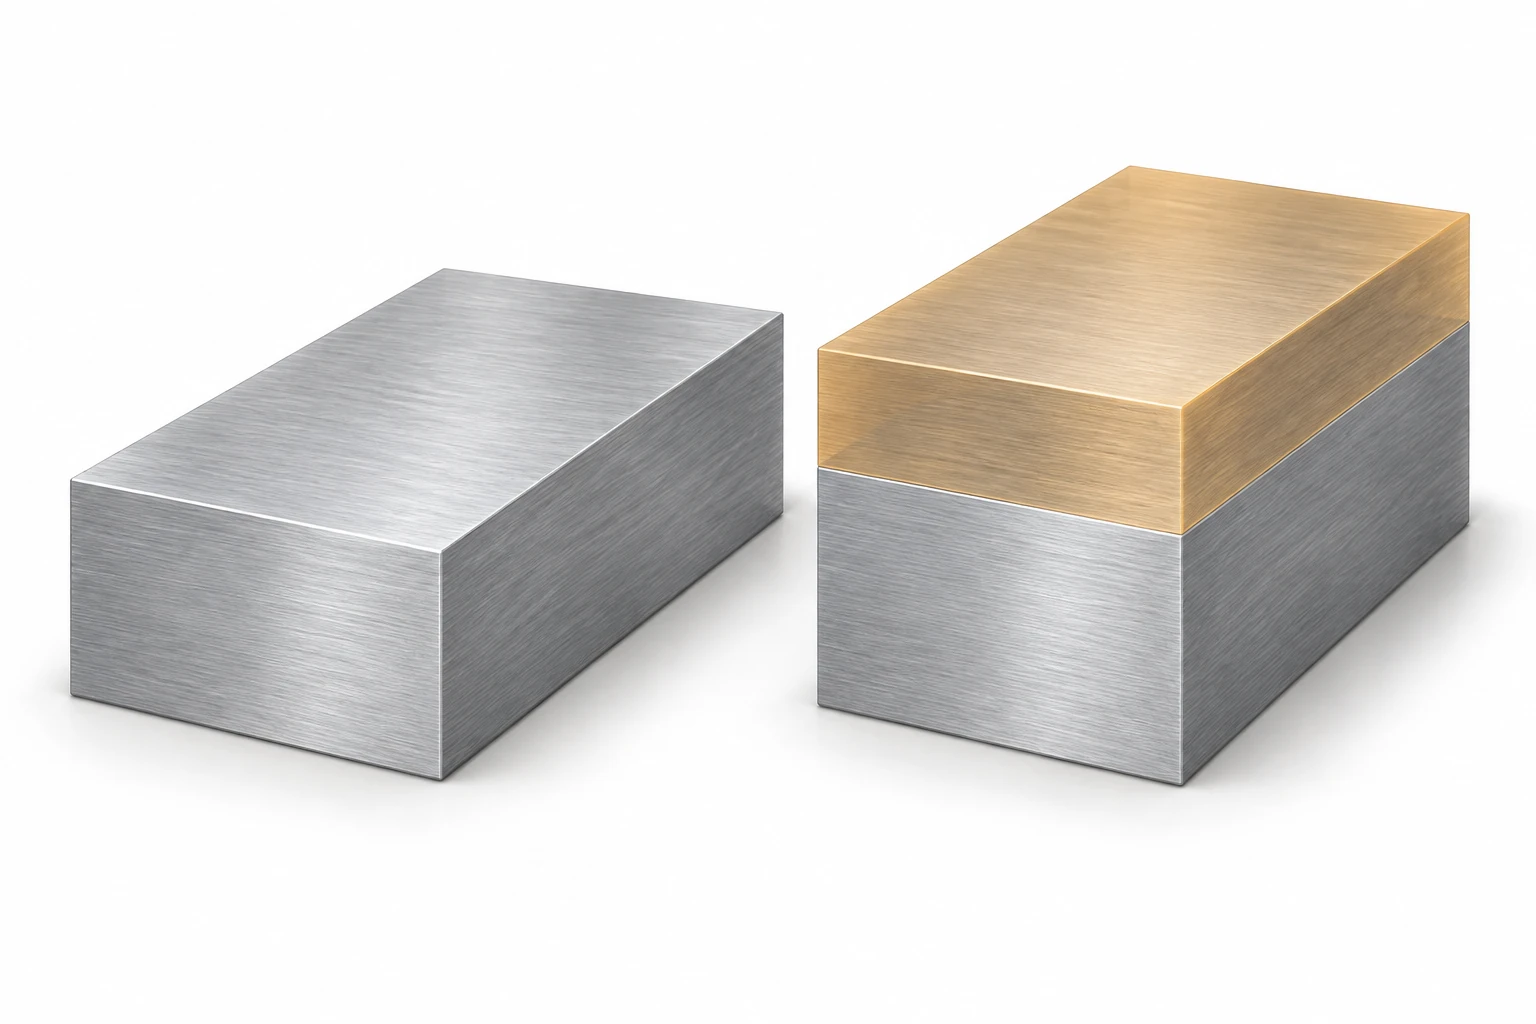
Considere uma comparação hipotética entre tarugos de 120 × 80 × 40 mm e 120 × 80 × 30 mm. Suponha a mesma liga e condição, e que ambos os tarugos fornecem material suficiente para a mesma peça e sua fixação. A espessura adicional contribui com:
120 × 80 × 10 = 96,000 mm³ = 96 cm³ de estoque adicional.
Com uma taxa média assumida de remoção em corte de 20 cm³/min, remover esse volume adicional leva 96 ÷ 20 = 4.8 minutos. Essa taxa é uma entrada aritmética, não um parâmetro de corte recomendado nem uma taxa de produção VETCNC.
Esta estimativa considera apenas o tempo adicional gasto na remoção de material. Ela exclui entradas, retracoes, trocas de ferramenta, manuseio e quaisquer alterações na rota de acabamento ou inspeção. A fórmula de fresagem da Sandvik Coromant expressa a taxa de remoção usando profundidade de corte, engajamento ativo e avanço; um caminho real não mantém necessariamente essas condições durante todo o corte.
A profundidade altera o conjunto de ferramentas, não apenas o volume
Um recesso largo e raso pode frequentemente ser alcançado com uma ferramenta curta. Um recesso estreito e profundo pode exigir uma fresa menor projetando-se mais distante de seu porta-ferramenta. Essa projeção maior reduz a rigidez e pode aumentar a deflexão e a sensibilidade à vibração. A resposta pode envolver diferentes condições de engajamento, ferramentas ou trajetórias de corte, em vez de simplesmente executar o mesmo programa com maior profundidade.
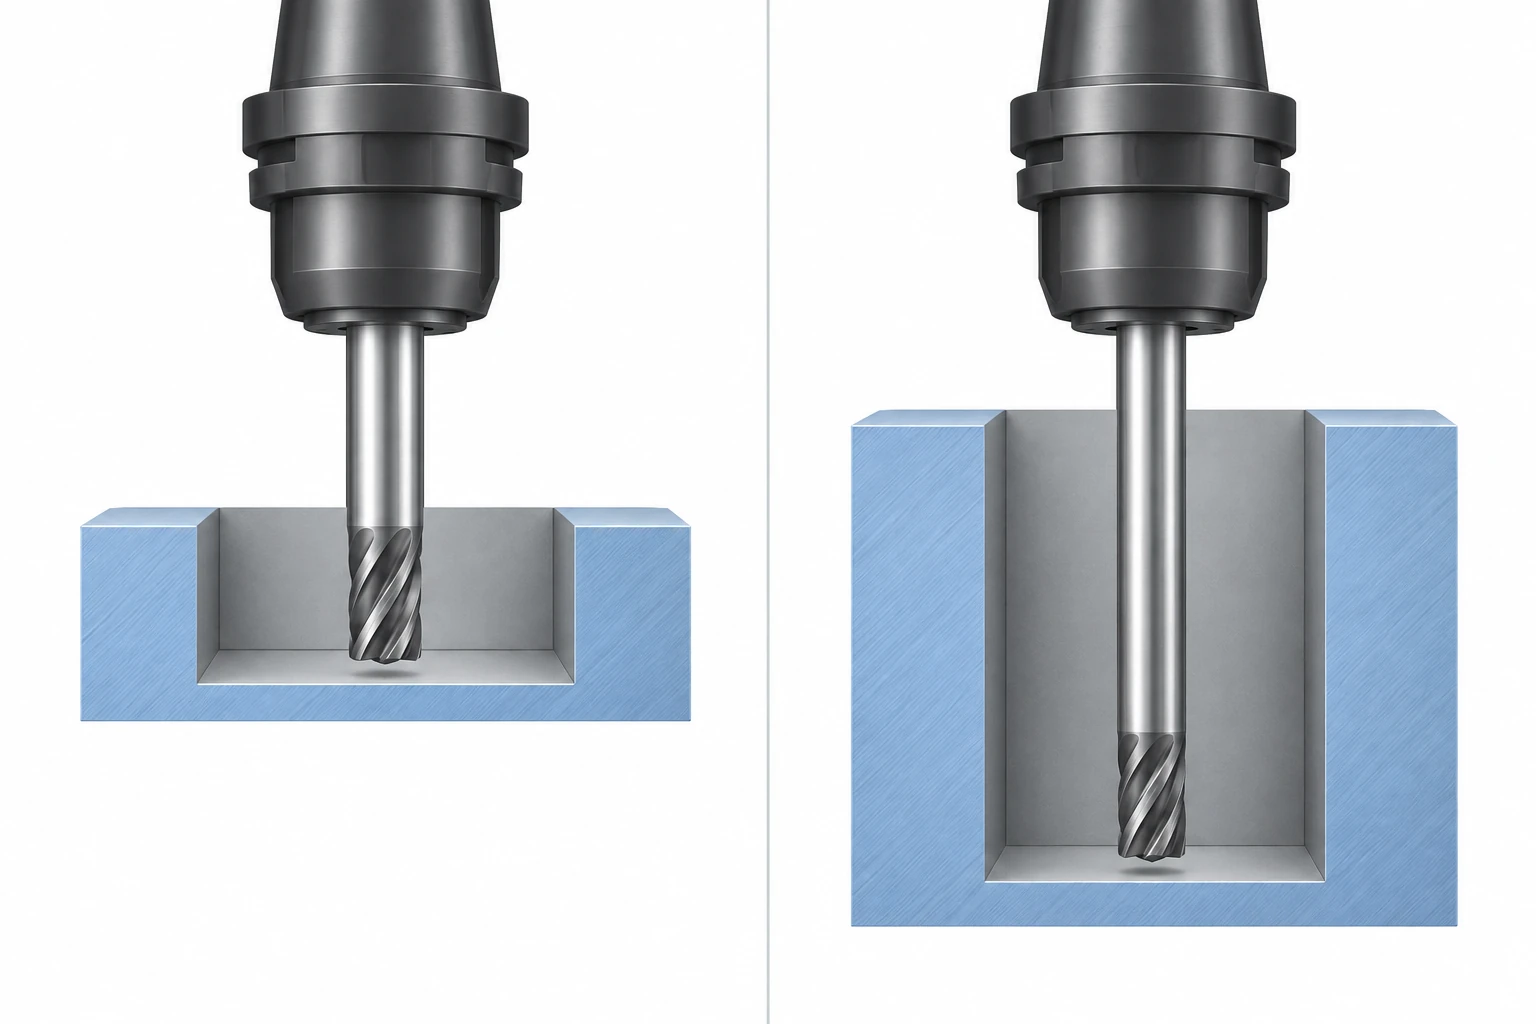
Comprimento de corte e alcance são requisitos distintos. Uma ferramenta com pescoço desaliviado pode alcançar um recurso baixo com uma cabeça de corte curta; não é necessário que as canais se estendam por todo o comprimento exposto. O folga ao redor do pescoço e do porta-ferramenta continua sendo relevante. As orientações de seleção de ferramentas da Harvey Performance recomendam minimizar o balanço desnecessário, enquanto seu guia sobre anatomia de fresas distingue claramente alcance de comprimento de corte.
Cantos internos pequenos podem tornar o problema mais exigente, restringindo o diâmetro da fresa. Desbastar a área aberta com uma ferramenta maior e limpar os cantos separadamente pode ser útil. Isso também adiciona outra operação. O guia de projeto de peças explica como vincular alterações nos cantos e no acesso às exigências do componente acoplado.
Um recesso precisa de um meio para evacuar as aparas.
Aparas retidas em uma cavidade podem ser recortadas ou entupir ao redor da ferramenta. Removê-las pode exigir uma estratégia adequada de fluido ou jato de ar, geometria da ferramenta, direção de acesso e movimentos programados de limpeza. O método apropriado depende do material e da configuração; aumentar apenas a velocidade do eixo principal não garante a evacuação das aparas.
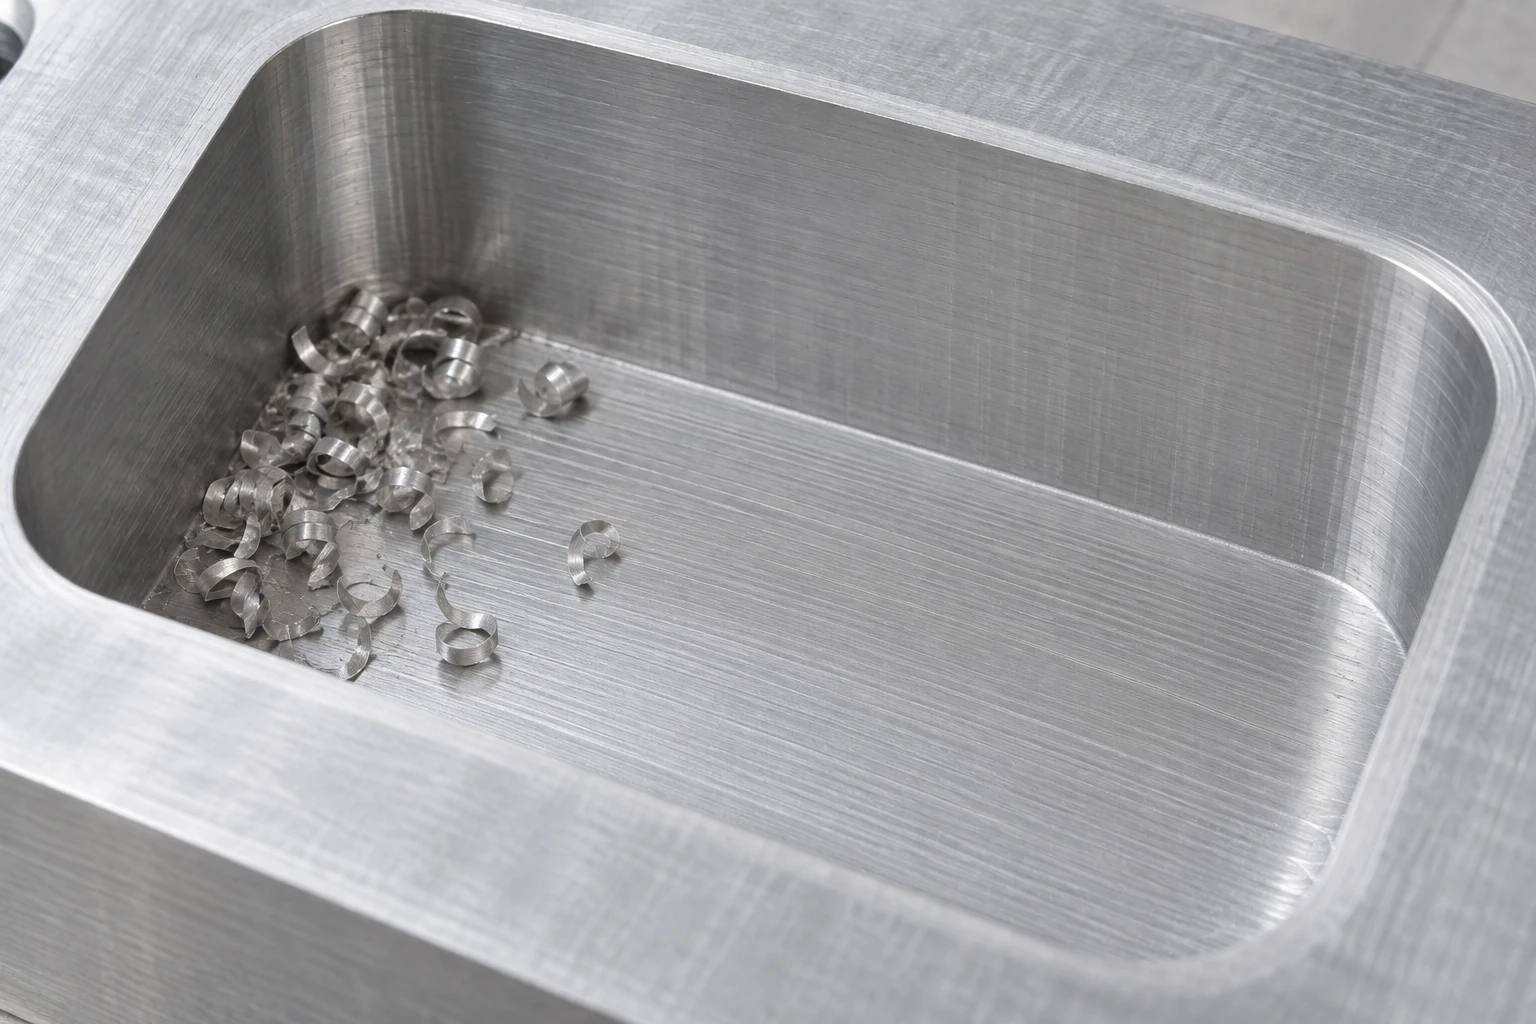
As orientações da Sandvik Coromant para fresagem de recessos tratam a evacuação de aparas, o grande balanço e o sobremetal residual nos cantos como considerações de processo distintas. É por isso que um recesso amplo e aberto e uma cavidade estreita e profunda não podem ter seus custos estimados de forma confiável apenas com base no volume removido. Cada um pode exigir uma taxa média de corte diferente e diferentes movimentos sem corte.
Alinhe a alteração à origem do trabalho adicional.
| Alteração possível | Trabalho que ela pode reduzir | O que deve permanecer viável |
|---|---|---|
| Utilize um tarugo de dimensões mais próximas | Remoção em bloco do sobremetal | Grau do material, sobremetal para acabamento e sobremetal para fixação |
| Reduza a profundidade não funcional do recesso | Volume de remoção e alcance exigido | Folga interna e interfaces exigidas |
| Amplie uma abertura ou canto permitidos | Restrições de ferramentas pequenas e de acesso | Encaixe com a peça acoplada e função das paredes adjacentes |
| Forneça acesso por outra face | Acesso com ferramenta longa | Adicionadas a configuração, as relações de referência (datum) e as necessidades de vedação |
Um pré-formado mais próximo das dimensões finais não é automaticamente mais barato. Um tamanho padrão de estoque prontamente disponível pode custar menos no total do que um pré-formado especialmente preparado, e pode ser necessário material adicional para localizar ou fixar a peça. Da mesma forma, abrir um rebaixo através de outra face pode reduzir o comprimento de projeção da ferramenta, mas acrescenta trabalho de configuração ou fechamento. Compare todas as rotas completas.
Para uma carcaça, identifique o volume interno ocupado pelos componentes, as superfícies de fixação e vedação, bem como qualquer profundidade que seja meramente herdada de um modelo anterior. Isso torna uma CNC revisão de fresagem específica: avalie primeiro a geometria aprovada, depois cotando alternativas úteis separadamente. Uma alteração geométrica exige aprovação de projeto; uma simples redução no volume removido não caracteriza, por si só, uma peça melhor.
Perguntas frequentes
Um rebaixo mais profundo é sempre mais caro?
Não. A profundidade é apenas uma das influências, entre o tamanho da abertura, o material, as superfícies exigidas, as ferramentas e a configuração. Ela frequentemente acrescenta trabalho, mas uma cavidade profunda e larga com bom acesso pode ser mais fácil de usinar do que um recurso menos profundo restrito a uma fresa muito pequena. Compare a geometria real e a rota de usinagem.
A usinagem em cinco eixos resolve o problema dos rebaixos profundos?
Ela pode melhorar o acesso quando a inclinação expõe o recurso ou permite o uso de uma ferramenta mais curta. No entanto, não permite que uma fresa ou seu porta-ferramenta atravessem uma abertura mais estreita do que sua folga mínima exigida, nem elimina a remoção de cavacos. A orientação proposta deve ser compatível com a geometria da peça ao redor.
Todo o sobremetal deve ser removido do pré-formado?
Não. O sobremetal é material deliberadamente reservado para acabamento ou para uma operação posterior. Reduzir excesso desnecessário de estoque difere de eliminar o material necessário para concluir uma superfície. Mantenha quantidade suficiente de material conforme a condição escolhida do pré-formado, o sistema de fixação e a sequência de usinagem.
Fontes técnicas
Sandvik Coromant: Fórmulas e definições para fresagem — Sistema métrico; Fresagem de furos e cavidades/rebaixos; e Vídeo-tutorial: Grande saliência — otimização das condições de usinagem (transcrição publicada). Harvey Performance: Anatomia de uma fresa de topo e 5 perguntas a fazer antes de selecionar uma fresa de topo. As dimensões do pré-formado e a taxa de remoção no cálculo são entradas hipotéticas.



