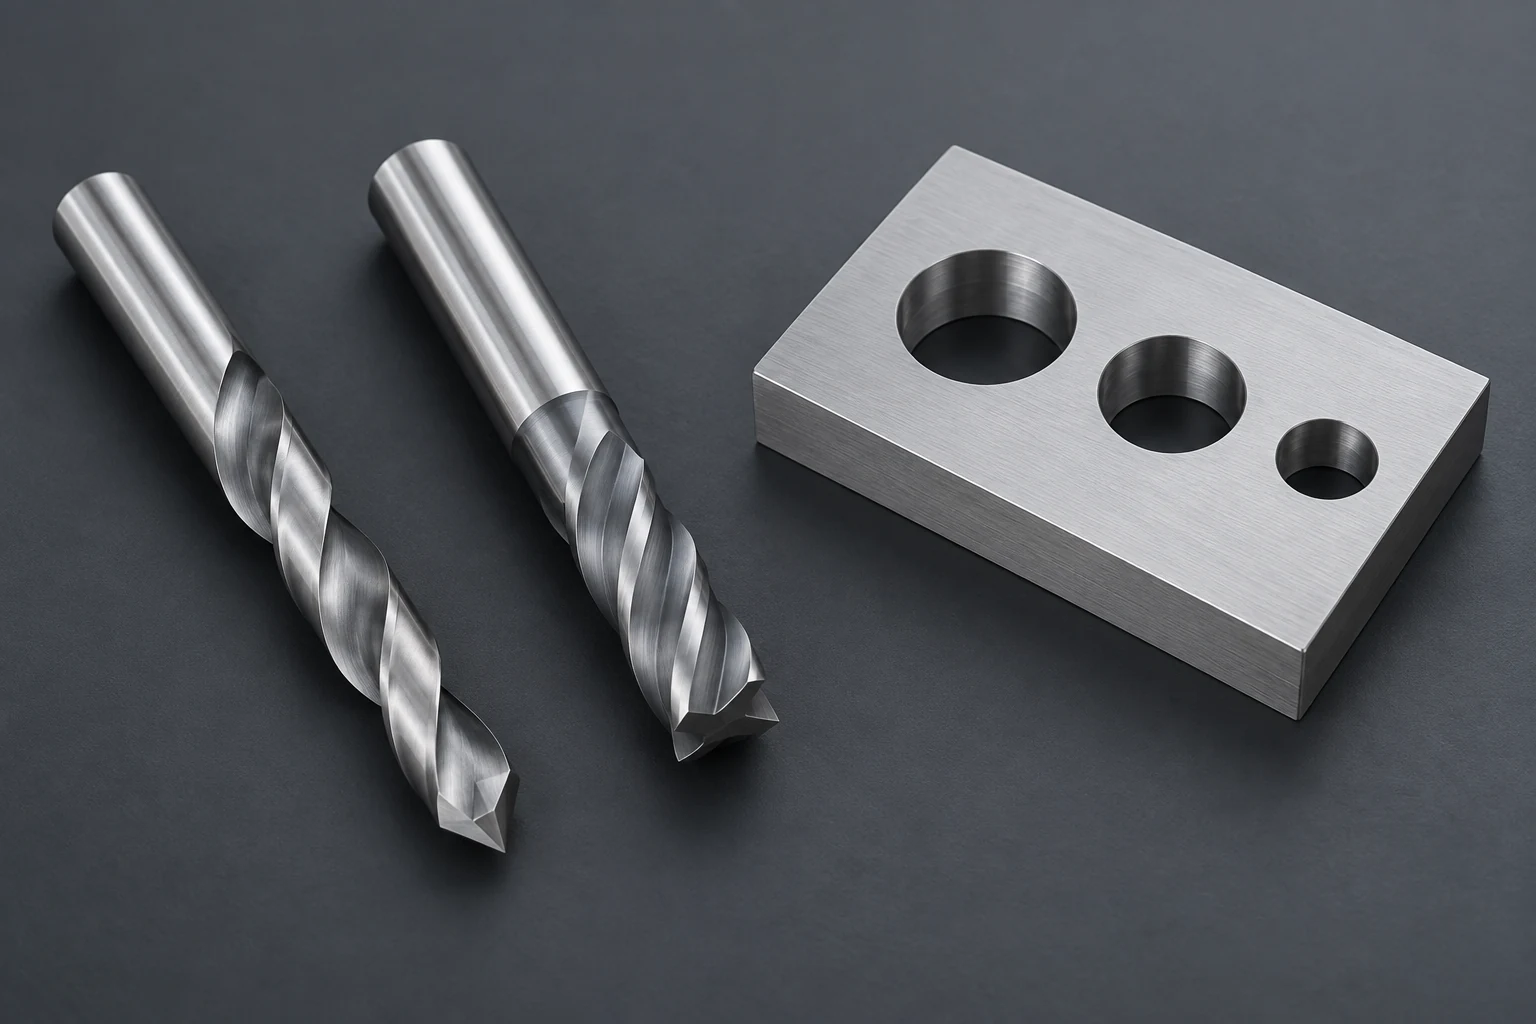
このページについて
ドリル加工とフライス加工の両方で円形の穴を形成できますが、その生成方法は異なります。ドリルは穴の軸方向に送り進み、その切削直径が名目上の穴径を決定します。円形穴フライス加工では、より小径のフライス工具が穴中心の周囲を回転移動します。ヘリカルフライス加工では、この円形運動に加えて軸方向への送り運動が付与されます。加工方法の選択は、穴径、底面形状、入刀面および逃げ面、深さ、および仕上げ要件に依存します。
フライス盤はどちらの加工も実行可能です。区別は工具とその切削パスにあり、機械の名称には関係ありません。当社のCNCフライス加工の仕組みに関するガイドでは、この広範な関係性について説明しています。
切削運動と入刀方法を比較してください。
通常のドリル加工では、回転するドリルが材料に対して軸方向に送り込まれます。切削刃先端が穴を開き、溝(フルート)が切屑の排出路を提供します。従来のねじ切りドリルはこの軸方向加工を前提として設計されており、穴の横方向拡大に用いるエンドミルとして扱ってはなりません。
フライス加工による穴では、工具は自軸を中心に回転すると同時に、その中心が穴軸の周囲を移動します。一定の深さでの円形パスにより、既存の開口部の内壁を加工できます。ヘリカルパスは円形運動と軸方向送りを組み合わせたものであり、適切な工具を用いて、段階的に穴への入刀または拡大が可能です。[1]
入刀方法は工具に適合していなければなりません。ストレートプラング(垂直降下)には、中心切削可能な幾何形状が必要です。ランプ(傾斜入刀)にも工具固有の制限があり、不適切な工具と穴の組み合わせでは、工具干渉を引き起こす未加工の中央コアが残ることがあります。事前にドリルで入刀孔をあける必要がある場合があります。[1] [2]
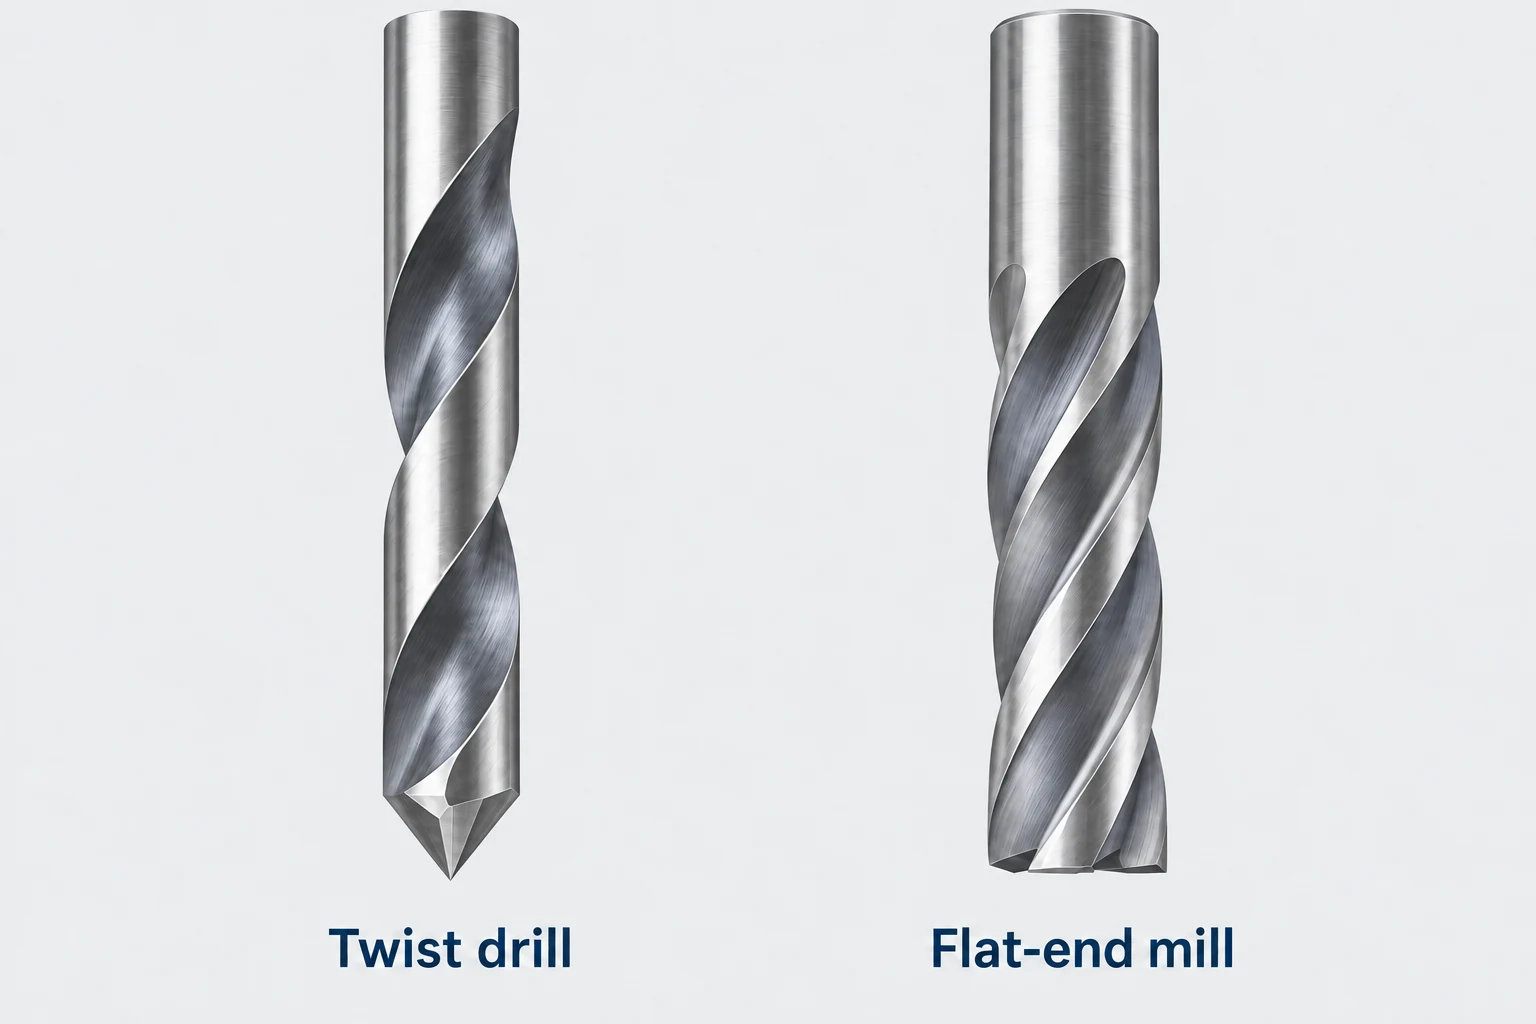
穴径は、工具または工具パスのいずれかに従います。
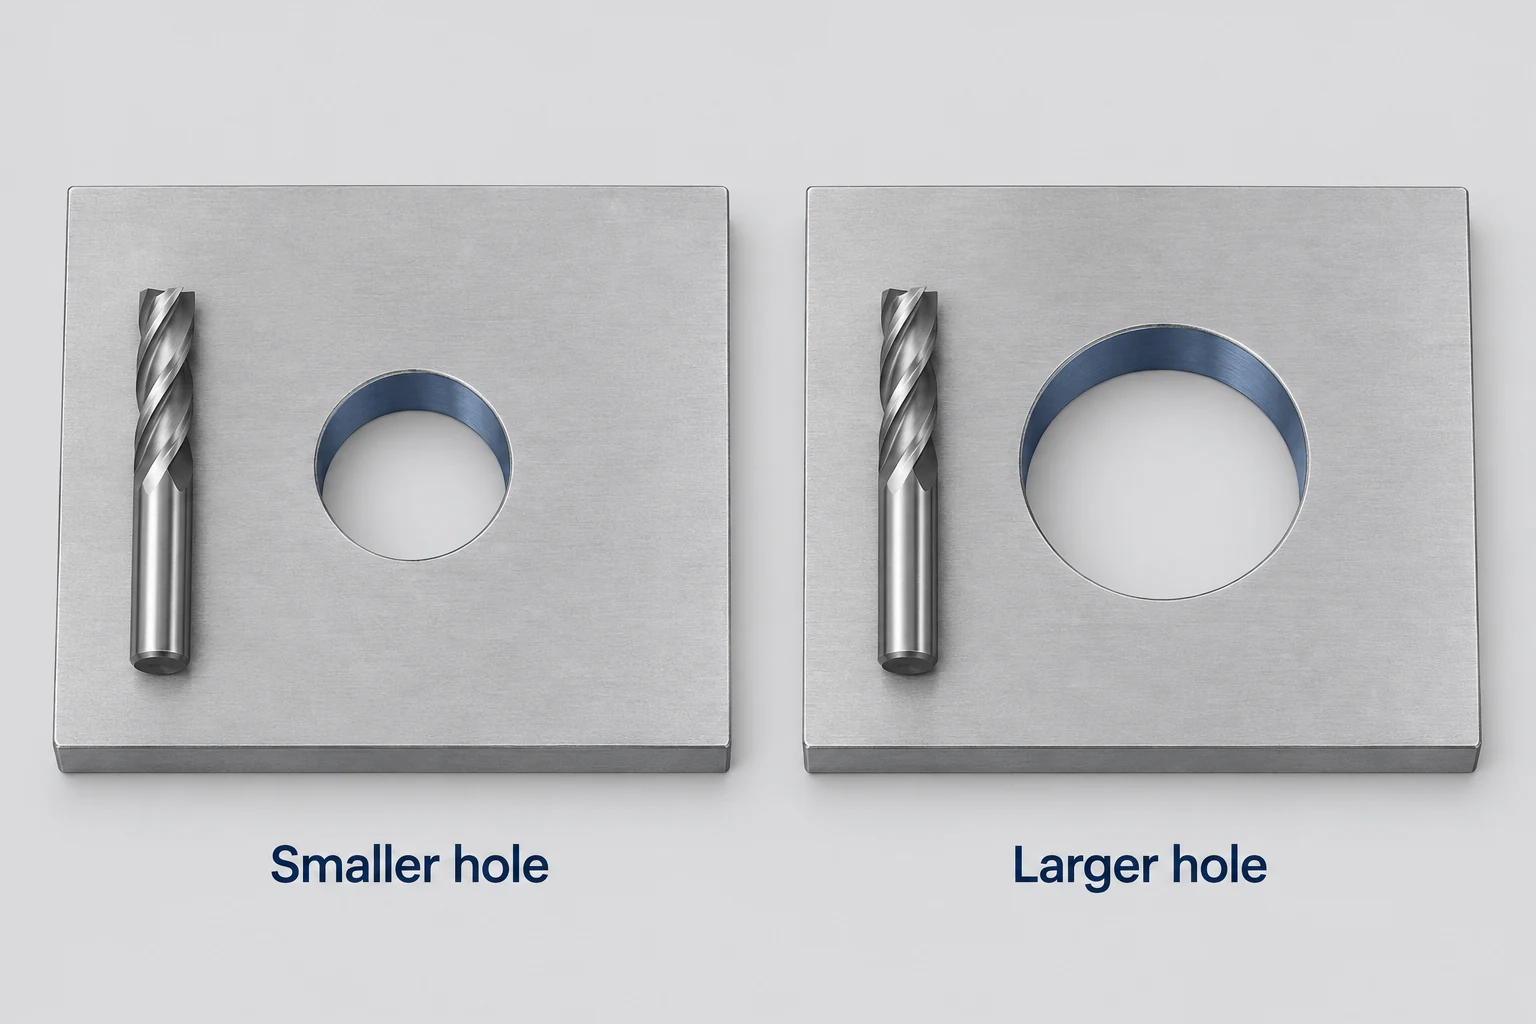
ドリルの直径は、それが生成する名目上の穴径をほぼ固定します。要求される穴径を変更するには、通常、別のドリルを選定するか、拡径または仕上げ加工を追加する必要があります。
円形フライス加工では、穴径は工具径よりも大きくなります。理想的な円筒形状を得るためには、工具中心のパス半径は(穴径 − 工具径)÷ 2となります。このパス半径を増加させることで、同一工具を用いてより大きな境界を形成できます。このため、専用工具の交換が煩雑な場合に、複数の穴径に対応するのにフライス加工が有効となるのです。[3]
例えば、繰り返し配置されたクリアランス穴と、より大きな位置決め用リセスを備えたプレートを想定します。繰り返し穴には一つのドリルが適している一方、リセスには、その境界に沿って移動する小径のフライス工具が適しています。したがって、単一の部品において隣接する円形特徴に対して異なる加工方法が推奨されることがあります。単に穴径が大きいという理由だけで、すべてのドリル穴をフライス加工に置き換えるべきではありません。
この式は完成後の内壁の幾何形状を記述したものであり、完全な入刀戦略を規定するものではありません。工具が中心を除去可能であること、選択したピッチでランプ可能であること、あるいは底部まで到達可能であることは保証されません。また、プログラム上の直径を変更しても、測定された直径が必ずしも変化するわけではありません:工具のたわみ、実際の切削直径、仕上げ条件なども依然として影響を及ぼします。[6]
穴径、深さ、底面形状に基づいて選択してください。
| 穴の状態 | 検討すべき工程ルート | 選択を変更しうる条件 |
|---|---|---|
| 利用可能な一つのドリルサイズで加工可能な繰り返し穴 | ドリル加工 | 入刀、深さ、仕上げ要件がドリルに適合していること |
| アクセス可能で比較的浅い幾何形状を有する複数の穴径 | 円形またはヘリカルミリング | カッター、入刀パス、および到達距離は、それぞれの穴径に適合する。 |
| 機能的な平底を有する盲孔。 | 適切な平底用工具または底面フライス加工。 | 要求される底面形状およびコーナーのブレンド。 |
| 小口径の開口部を貫通する深孔。 | 用途に応じて最適化されたドリル加工ルート。 | チップ排出、ガイド性能、および実用可能な工具長。 |
| 寸法精度が厳密に要求されるボーリングまたは表面品質が厳しい要求。 | 粗加工後の、資格認定済みの仕上げ加工。 | サイズ、形状、位置、および表面粗さの各項目について、それぞれ対応が必要である。 |
小口径の開口部では、実用的な円形入刀パスを確保するのに十分な空間が得られない場合がある。逆に、大口径の穴では、境界線の仕上げ完了前に複数回のクリアランスパスが必要となる場合がある。3Dモデル上では、ドリル加工による穴とフライス加工による穴は外観が同一に見えるが、両者の違いは、それらを製造するために採用される材料除去手順にある。
これらは速度比較のランキングではなく、出発点にすぎない。同一材質、同一数量、同一最終仕上げ状態(工具交換および仕上げパスを含む)で比較すること。ドリル加工による下穴形成後にフライス加工を行うという組み合わせも、合理的な選択肢となり得る。ボーリングまたはリーマ加工が工程に導入される場合は、機械加工プロセス比較にて、それぞれの独立した役割が説明されている。
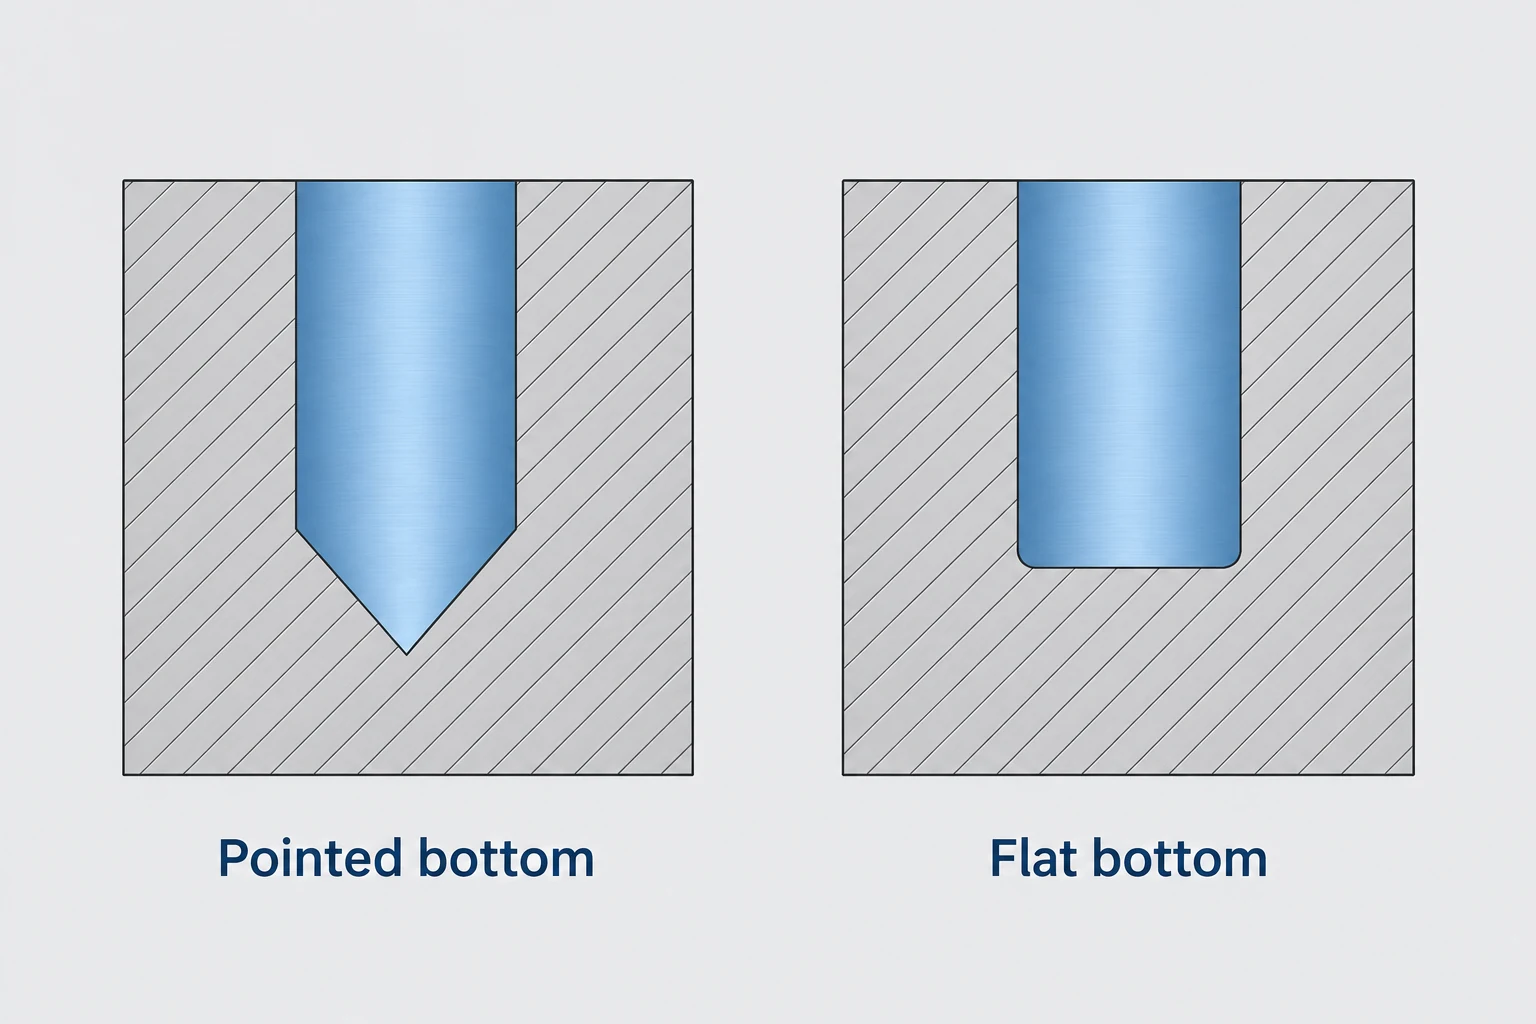
底面形状を、入刀条件および退出条件から明確に分離すること。
従来型の先端尖鋭ドリルを用いると、盲孔の底部には円錐形の凹みが残る。このため、全径深さはドリル先端までの深さとは異なる。この差異は、ピンの円筒部における所定の嵌合長さや、穴底部下方に残る壁厚が制限されている場合などにおいて重要となる。
平底は、適切なフライス加工または専用の平底用工具により形成可能である。ただし、通常のエンドミルを単純にプラング加工しても、必ずしも平底が得られるわけではない。エンドフェイスのディッシュ(くぼみ)により、非平面の底面が生じる可能性がある。所定の表面を実現するには、カッターの幾何形状および底面クリアランス/仕上げパスが必須である。また、平底であることは、壁面と底面の接合部が完全にシャープな角であることを意味しない。座り(シーティング)に影響を与える場合、許容されるブレンドを明示すること。[4]
底部に座る部品については、座り面と周囲の円筒嵌合面とを明確に区別すること。部品が所定の軸方向深さに到達したとしても、コーナー部で干渉を起こす可能性がある。逆に、底部に一切接触しないピンであっても、直壁部での十分な嵌合長さおよび先端下方のクリアランスが確保されていれば十分である。
開口部の表面は別の課題を呈する。傾斜面、曲面、あるいは部分的なエッジ上では、切削開始時の刃先接触が不均一になりやすく、先端尖鋭ドリルは意図した入刀位置から逸脱する傾向がある。あらかじめ設けられたフラット面または用途に応じて最適化された工具が有効な対策となる場合がある。また、斜めの退出部や交差する穴が存在すると、接触状態はさらに変化する。フライス加工への切り替えを行ったとしても、支持およびブレイクアウト(破断)に関する再検討は不可欠である。[4] [7]
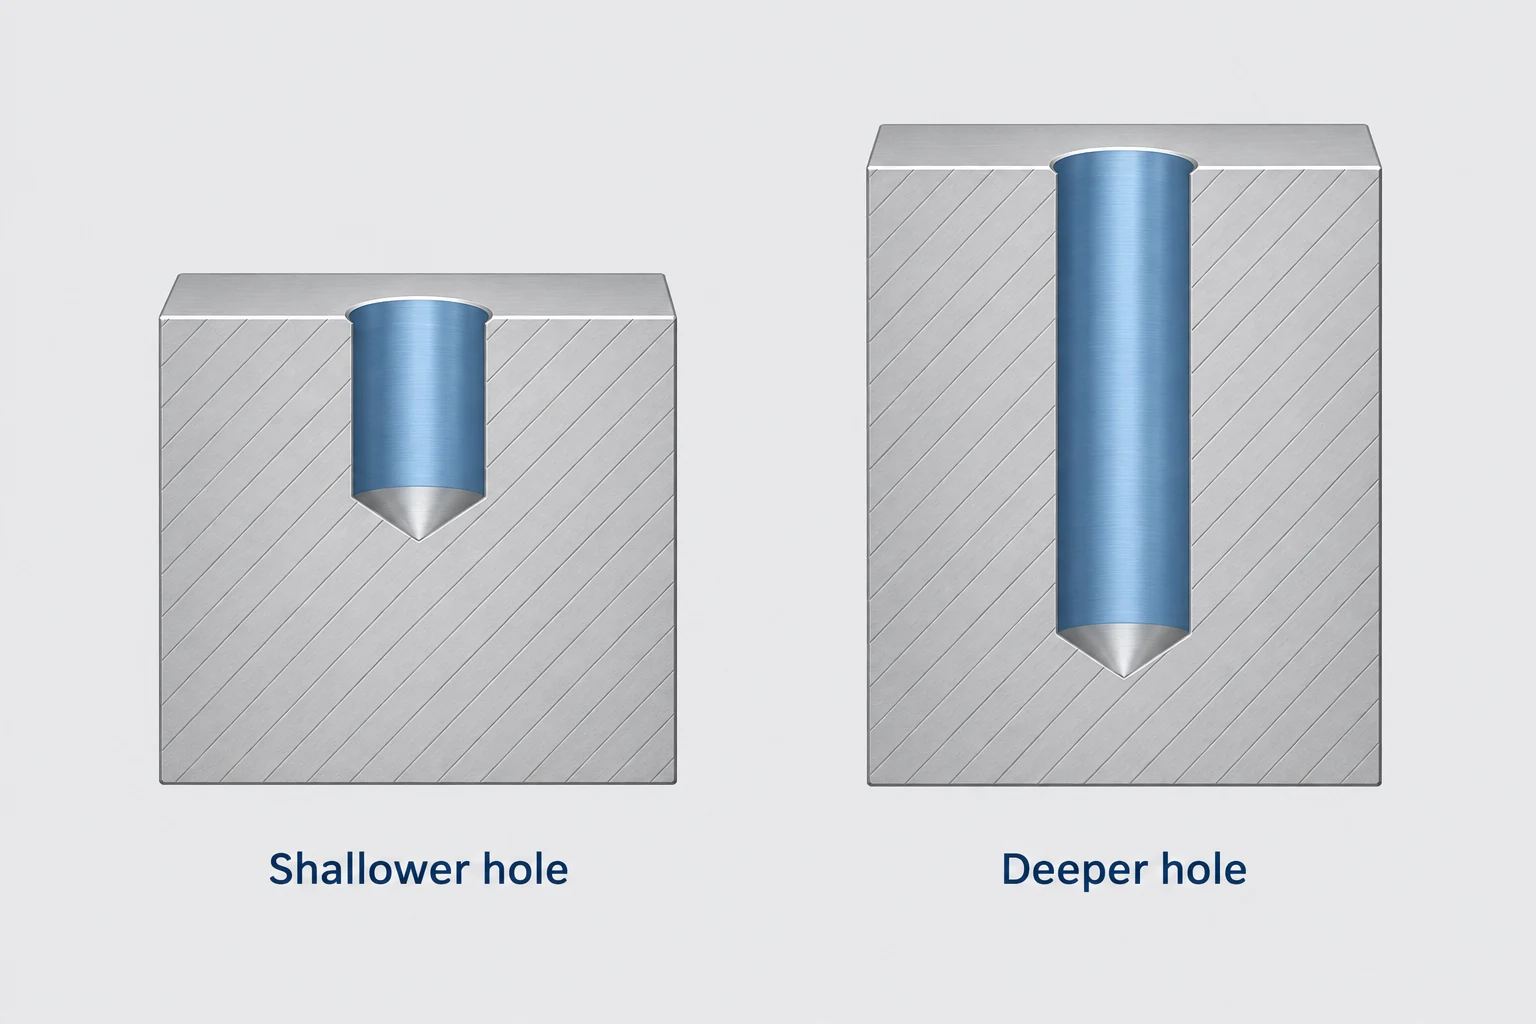
深さの変化は、工具の到達性およびチップ排出性に影響を与える。
開口径が同一の二つの穴であっても、その深さが異なる場合には、異なる加工ルートが必要となる場合がある。ドリル加工では、チップがフルーク空間を通じて外部へ排出される必要がある。被削材、チップ形状、および冷却液供給状況がこの排出に影響を与え、詰まりや再切断されたチップは工具および穴表面を損傷する可能性がある。[5]
フライス加工では、小径カッターの周囲にクリアランスが確保されるが、これによりチップ排出が自動的に保証されるわけではない。深く閉じた盲孔では、開口部下方に依然として材料が閉じ込められる。また、到達距離が増大すれば、工具の剛性、切削長、およびホルダーのクリアランスの重要性も高まる。深さの評価は、汎用的な「ドリル vs フライス」の深さ限界ではなく、選定した工具の適用データに基づいて行うべきである。[3] [6]
開口とボーリングの仕上げは、別々の工程として実行できます。CNCフライス加工では、仕上げパスによって穴の直径を調整できますが、円形度、位置精度、表面粗さはそれぞれ独立して検証される要件です。したがって、ドリル加工に続いてフライス加工またはその他の仕上げ方法を適用することは、単一の穴に対して完全な製造ルートとなり得ます。
ドリル加工と穴フライス加工に関するFAQ
エンドミルは、実質的な材料に垂直に切り込むことができますか?
その工具形状および使用条件が、この切入りを許容する場合にのみ可能です。通常の垂直プラング加工には、中心切り出し可能な形状が必須ですが、加工対象材料、穴深さ、切屑排出条件もまた工具に適合している必要があります。
ヘリカルフライス加工は、円形フライス加工と同じですか?
ヘリカルフライス加工は、円形運動に軸方向の送りを付加します。固定された深さで円形パスを実行すれば既存の穴壁を加工できますが、適切なヘリカルパスを用いれば材料内部へ段階的に侵入することも可能です。
平底穴は必ずフライス加工で作成しなければなりませんか?
いいえ。専用の平底ドリルやその他の適切な工具でもこの形状を実現できます。必要な底面形状、コーナー形状、切入り条件によって加工方法が決定されます。
フライス加工で作成した穴は、常にドリル加工で作成した穴よりも高精度ですか?
いいえ。結果は工具、工作機械の運動精度、支持剛性、材料特性および仕上げ条件に依存します。制御可能なツールパスは有用ですが、最終的な直径、幾何形状および表面状態は、それぞれ規定された仕様を満たす必要があります。
技術資料
- Sandvik Coromant. ラッピング:2軸の直線および円形運動。 ヘリカル運動、切入り形状および中心部クリアランスの制約。
- Harvey Performance Company. 工具切入りの最も一般的な方法。 垂直プラング切入りおよびラムプ切入りの適用性。
- Sandvik Coromant. 穴および空洞/ポケットのフライス加工。 穴フライス加工を検討すべき条件付き理由。
- Harvey Performance Company. 平底工具を用いる10の理由。 ドリル先端形状による底面、エンドミルのディッシュ形状、および特殊な切入り条件。
- Sandvik Coromant. 穴のドリル加工。 穴寸法、切屑排出および段取りに関する検討事項。
- Autodesk Fusion Help. ボーリング参照。 ヘリカルピッチ、直径補正および仕上げ制御。
- Sandvik Coromant. 不規則な表面へのドリル加工。 不均一な切入り・抜き、交差穴および工具の安定性。
VETCNCについて
VETCNCは、オンラインCNC調達に家族経営の製造バックグラウンドを活かしています。ケビンはCNC業界で十年の経験を持ち、中国の家族経営工場およびより広範なパートナー・ネットワークと連携しています。目的は、発注前に製造手配、技術的要件および責任分界を明確にすることです。
ケビンの物語を読む →


