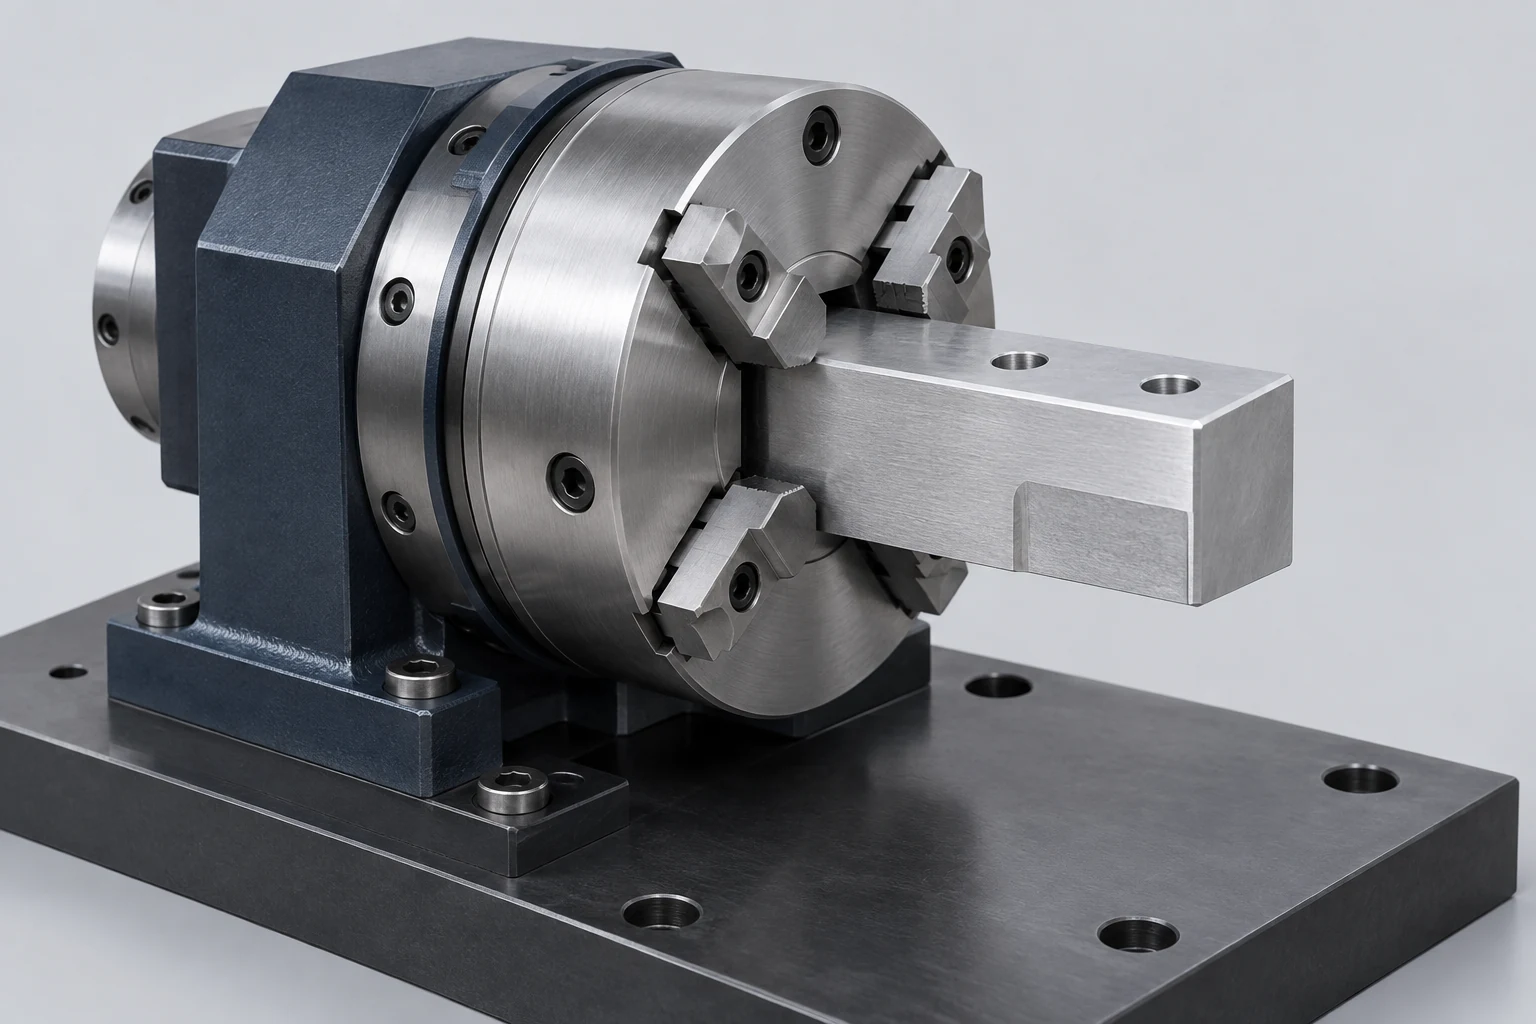
このページについて
第四軸の段取りでは、確実な把持に加え、中心線と軸方向の位置を把握し、新たな加工形状を既存の形状に合わせる場合には角度の向きも把握する必要があります。保持方法はこれらの基準を維持しつつ、切削、回転、端部の支持に必要な空間を確保できるものとします。
完成品を組立時に位置決めする面を起点として、加工時の位置決めも兼ねられる面、接触を許容できる面、アクセスを確保する面を判断します。三・四・五軸加工の比較では利用できる動きを説明しています。ここでは一度の回転段取りを実用に供せるようにすることが課題です。
中心線、全長、および開始角度を定位します。
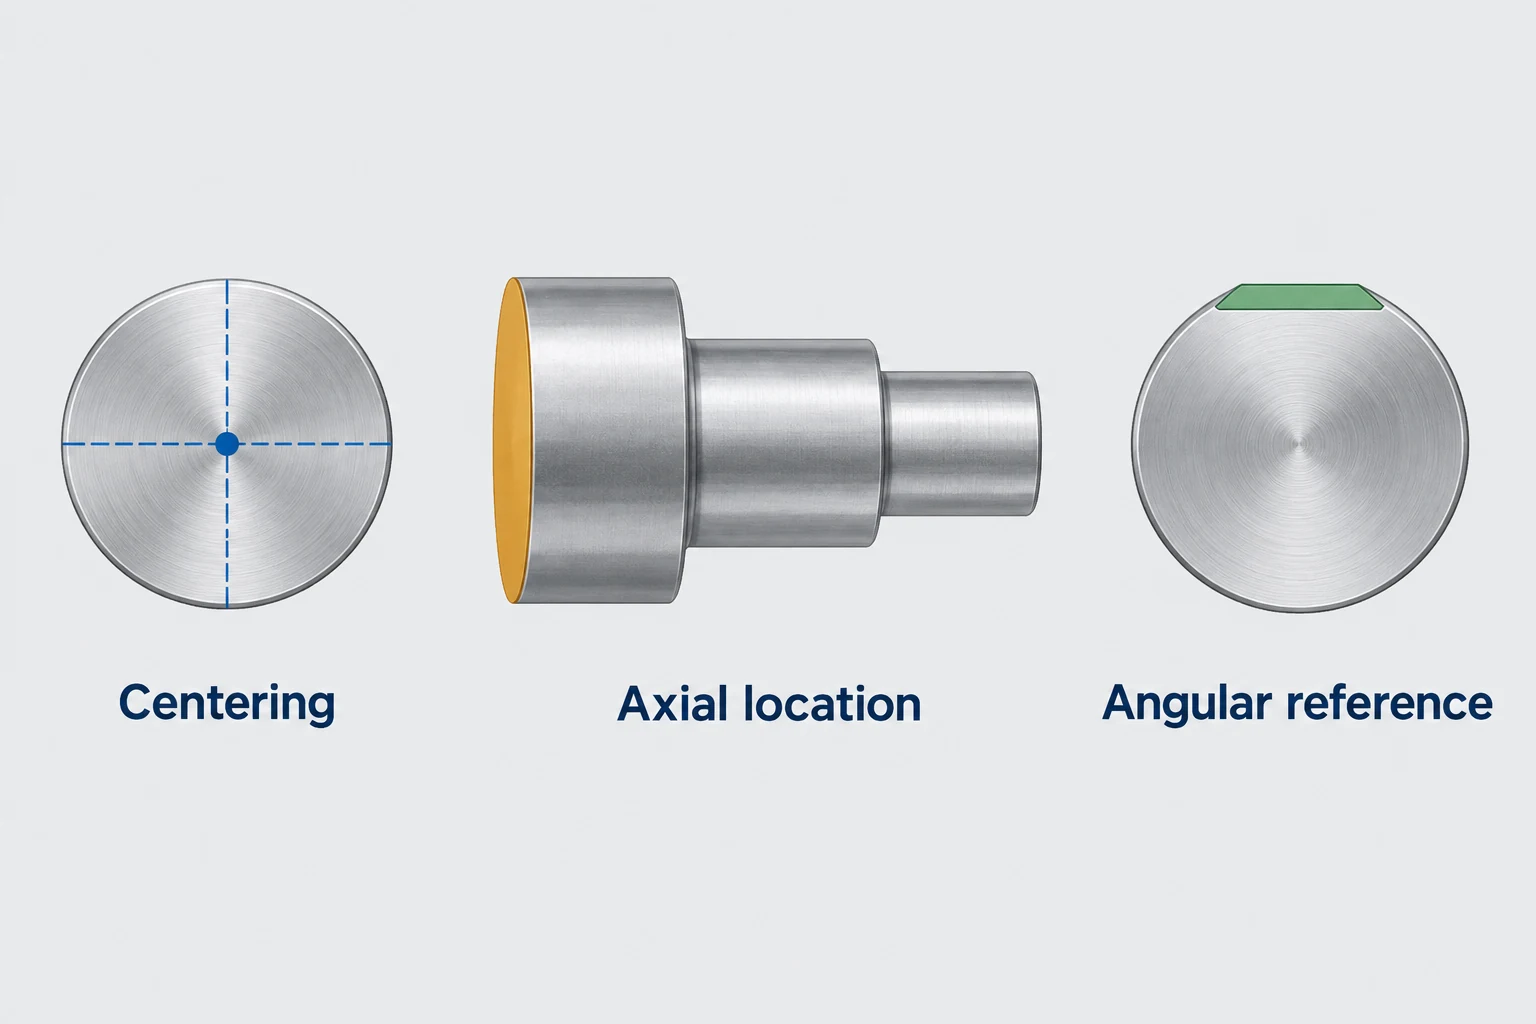
すでにベアリングジャーナル、ショルダー、および平面を有するシャフトがあり、さらに放射状の穴を加工する必要がある場合を考えてみましょう。これらの穴が既存の形状とどのように関係づけられるかを決定するには、以下の三つの独立した定位に関する問いが重要です。
- 放射状中心決め: どの円筒面または他の基準によって、要求される部品軸を回転中心線上に配置しますか? 外径を把持しても、異なる機能的な内径またはジャーナルがそれに同心であるとは限りません。
- 軸方向定位: どの端面またはショルダーがストップ面に当接しますか? 挿入深さが変化すると、部品が正確に中心決めされていても、穴パターンがシャフト軸方向にずれます。
- 角度方向定位: どの平面、キーウェイ、穴、または治具用ロケータが開始角度を定めますか? これはしばしば「クロッキング(clocking)」と呼ばれます。丸い把持面のみでは、既存の平面の角度位置を特定できません。
ロケータは所定の位置を決定し、クランプは部品をそれらに対して固定して加工荷重に抵抗します。Carr Lane社の Locating & Clamping Principles では、これらを別個の機能として扱っています。[1]
回転対称性を持つ素材では、最初の加工部品に対して特別な開始角度は不要な場合があります。しかし、他の加工部品がその最初の部品と整合する必要が生じた時点で、角度関係が重要になります。回転表示をゼロに設定しても、部品の未知の向きを解消することはできません。
利用可能な定位基準に合わせて保持装置を選択します。
チャック、コレット、専用治具は、それぞれ異なる接触問題を解決します。それらを、単一の汎用精度優位性を割り当てることなく、実際の定位特徴および切削荷重に対して比較検討してください。
| 保持方式 | 有効な初期形状 | まだ定位されていない部位 | 占有されるアクセス領域 |
|---|---|---|---|
| 適切なジャウを備えたチャック | 選択されたジャウで把持可能な円筒状の把持面、あらかじめ加工されたボス、またはプロファイル | 要求される軸に対するジャウの整列;軸方向ストップ;既存形状のクロッキング | 把持長さおよびジャウ端部周辺のスペース |
| 素材に適合したコレット | コレットの指定範囲内にある、互換性のある円形または特殊形状のグリップ部 | 適切なストップ面に対する一貫した座り;必要に応じて角度基準 | 囲まれたグリップ部およびその近傍のショルダークリアランス |
| 専用回転治具 | 利用可能なボア、取付特徴部、または位置決め面を有する不規則形状の部品 | 図面基準に紐付けられた明確な接触点;切削荷重に対する拘束 | 治具本体、位置決め部およびクランプが占める空間 |
Tormachの第四軸マニュアルでは、チャック、コレット、治具プレートを使う構成を示しています。どの構成にも、適合する取付け面と位置決め用のインターフェースが必要です。 [7]
コレットの閉じ込みは軸方向の座りに影響を与える可能性がある。Royal Products社のCNCコレットチャックガイドでは、プルバック方式と閉じ込み時に軸方向位置を維持することを意図した設計との区別を示している。選択した機構が部品をどのように位置決めし、ストップとどのように連携するかを確認すること。SCHUNK社のソフトトップジャウイントガイドもまた、ジャウ加工を所定のグリップ径に結びつけている。[2] [6]
専用治具は、外周の素材形状よりも実用的な機能基準を用いることができる。また、この治具はセットアップ内で最も大きな回転物体となる可能性があるため、クリアランス検討には治具を含めること。
必要なアクセスを損なわず、露出長を支持すること
長い露出部にはチャックを超えた支持が必要となる場合がある。部品に適切なセンター穴があり、その配置で端面接触が可能であれば、テールストックセンターが一つの選択肢となる。センターは回転軸と正確に同軸でなければならない。支持を追加しても、不適切に位置決められたグリップの修正にはならない。
Haas社のテールストック取扱説明書では、同軸性および印加荷重をセットアップ要件として扱っている。規定された装置に固有の圧力および突出限界値である。部品長のみでは、汎用のテールストック荷重や非支持スパンを選定することはできない。[3]
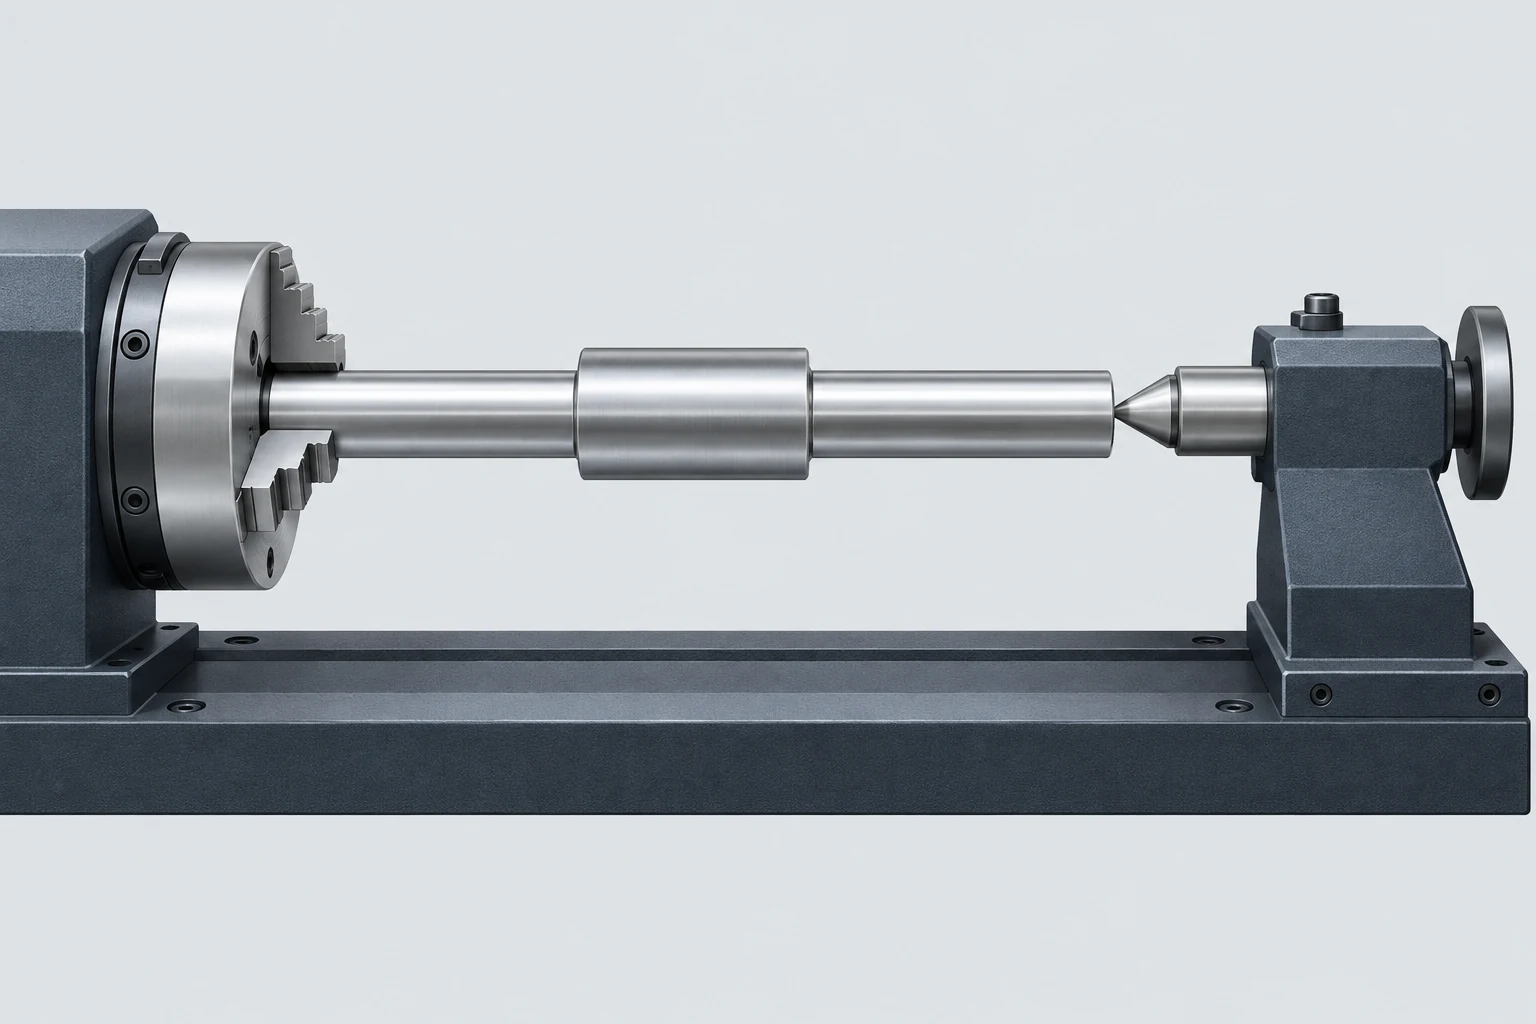
この占有空間を特徴計画に反映させること。軸方向端面穴、仕上げを要する面、またはセンター穴を保持できない表面については、別の支持構成または後工程が必要となる場合がある。テールストックを離すことで、当該工程中の支持状態も変化する。
フライス加工により支持間の細いネック部または壁部が残る場合、元のブランクに加えて、残存構造も検討すること。 材料および部品設計ガイド では、壁の剛性およびクランプと、最終寸法が測定される状態との関係を説明している。
全回転範囲を通じて角部を確認すること
長方形断面の部品は、平置きではテーブルに干渉しなくても、回転中にぶつかることがあります。角の回転軌跡は、辺の中央よりも中心線から遠くなります。長方形の中心を軸に一回転させたときの回転包絡の直径は、幅や高さではなく対角線の長さに等しくなります。
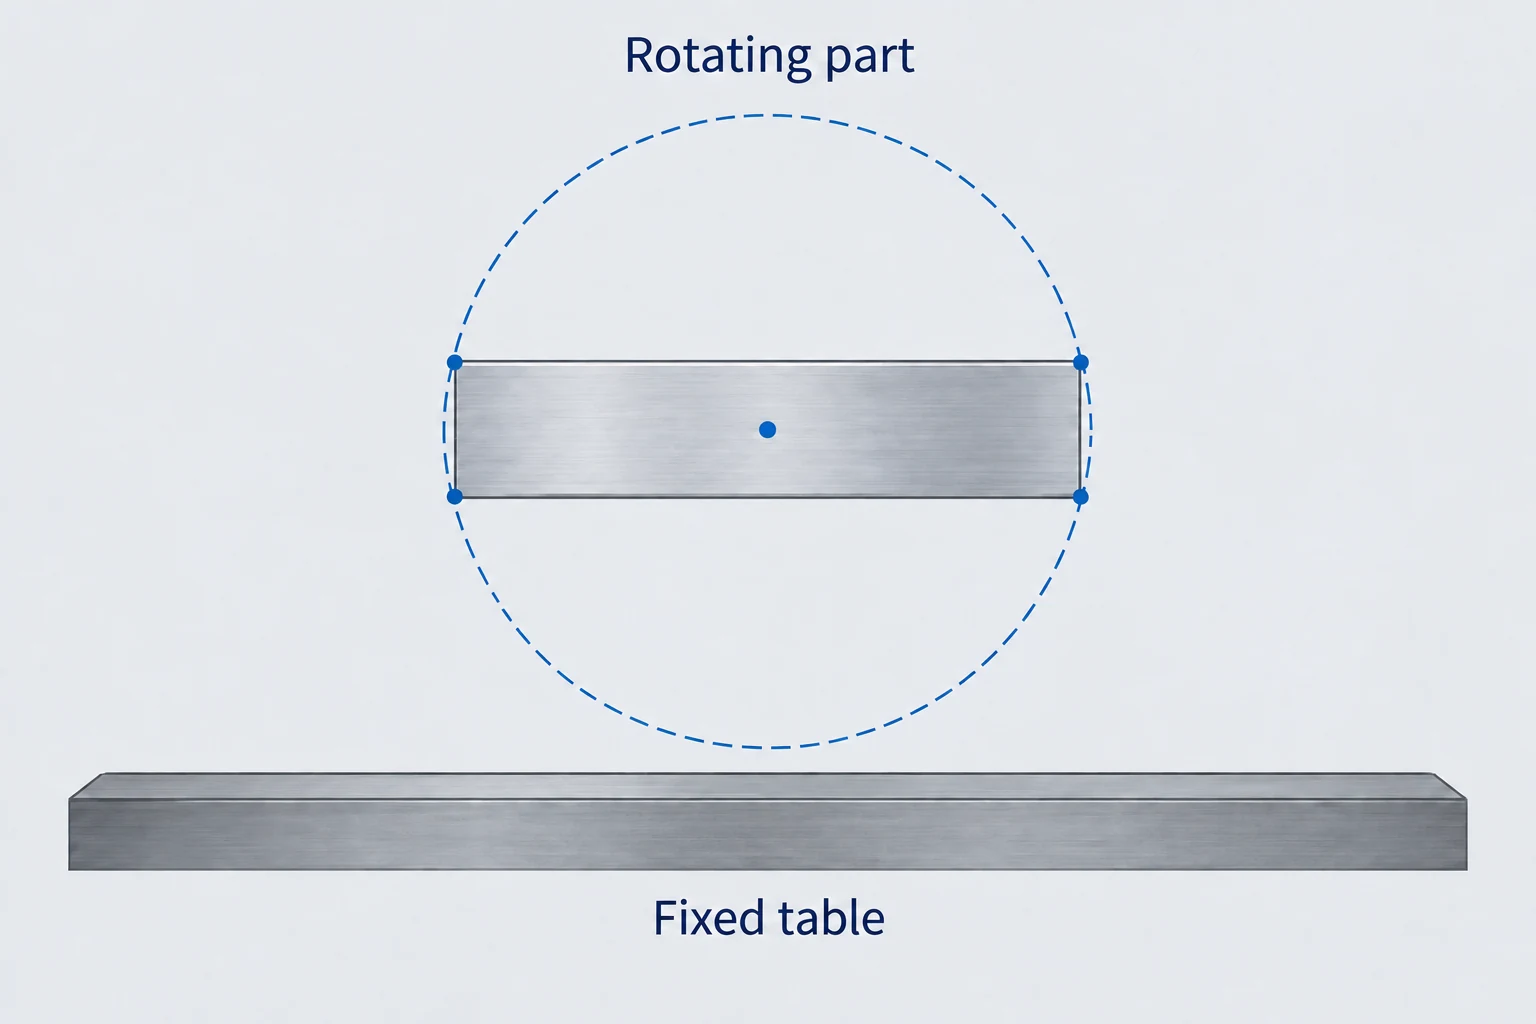
実際の回転範囲を用い、材料除去前のブランクを含めて検討すること。その後、それに伴って回転するすべての要素——突出ジャウ、クランプねじ、治具プレートおよび偏心取付部——を加えること。インデックス位置間の経路および切削が行われる位置の両方を検討すること。Haas社の回転ワークホルディングガイドでは、完全に座らせたワークホルディング装置と干渉のない回転を明示的に要求している。[4]
工具およびホルダーは、別個の可動包絡線を形成する。検証モデルは、関連する機械運動、現在のブランクおよび治具の幾何形状を表現すべきである。Autodesk社では、機械モデルおよびその運動学を用いたシミュレーションと、工具・ブランクシミュレーションとを区別している。アニメーションを単に視認するだけでは、干渉チェックの結果とはならない。[5]
ジャーナルの仕上げ前に接触ゾーンを定義すること
段付きシャフトでは、三つの接触範囲について個別に判断する必要があります。 [1]
- 犠牲的なグリップ延長部:マークされた材料を後工程で除去する場合、ジャワの痕跡を受け入れることができます。
- 仕上げ済みベアリングジャーナル:その指定寸法および表面状態は必ず保持しなければなりません。
- 軸方向ストップとして使用されるショルダー:一貫した座り具合が必須です。切粉や接触面の突起による損傷は、座り具合および最終的な界面の両方に影響を及ぼします。
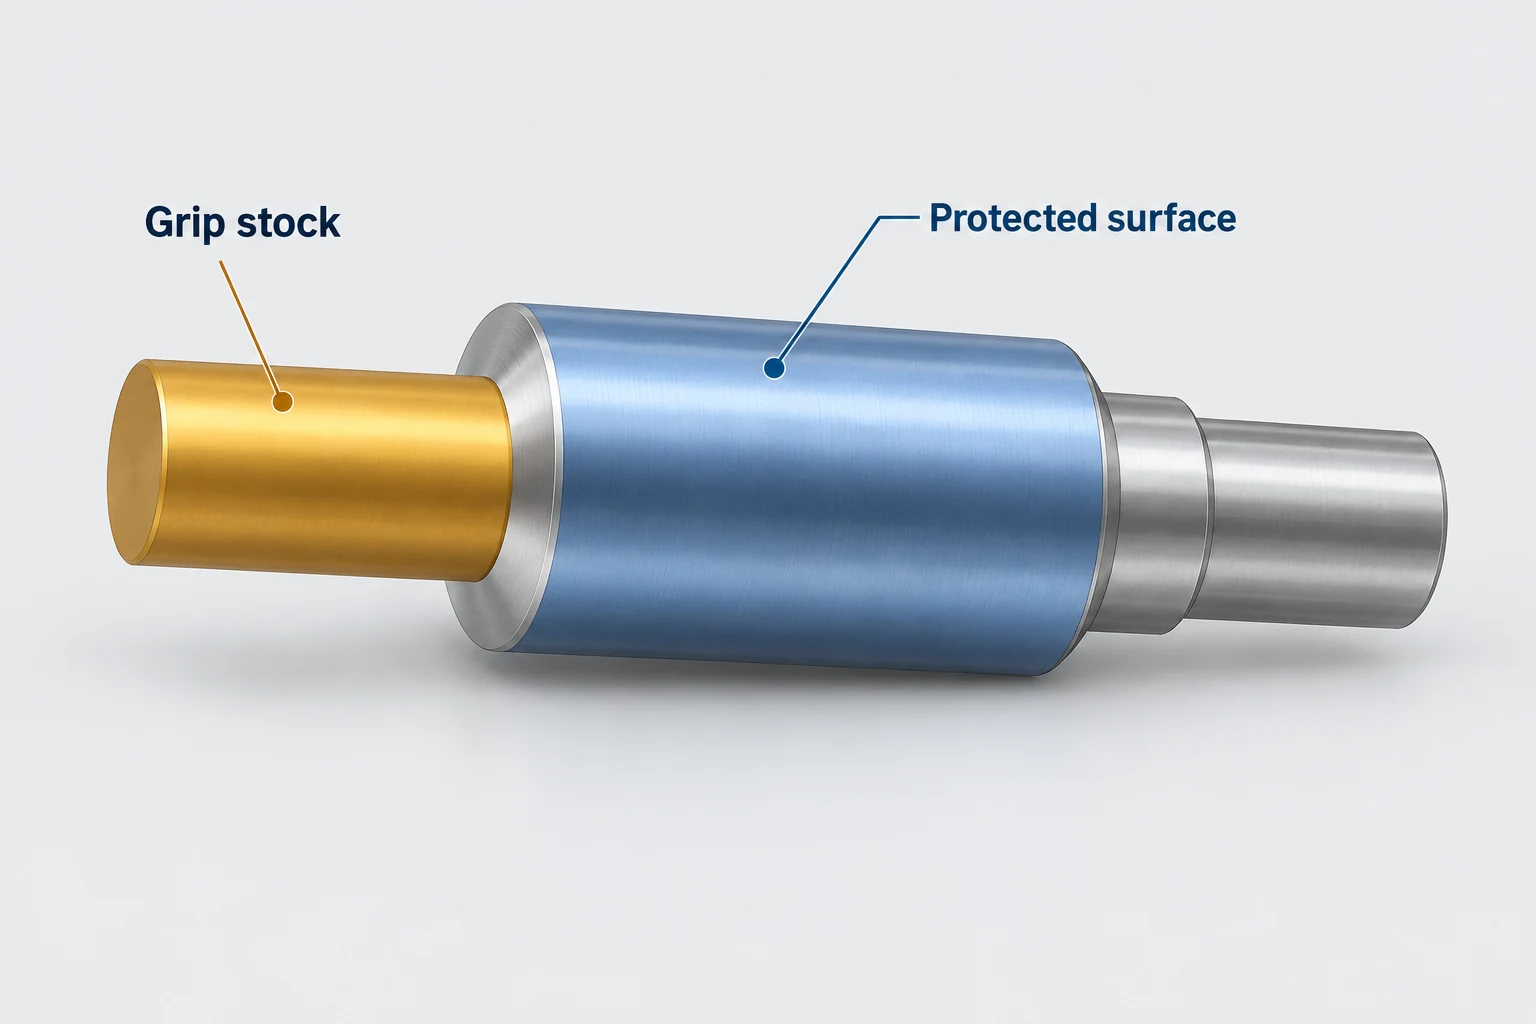
クロッキングフラットもまた接触面の一つであり、たとえクランプ荷重が小さくても同様です。このロケータが最終表面に接触してよいか、あるいは中間形状を設ける必要があるかを判断してください。「クランプ痕の許容」は、許容される領域および受入条件を明示するものであり、すべてのグリップ面を損傷してよいという意味ではありません。
利用可能なグリップ面に接触痕が一切許されない場合、接触幾何形状、荷重、清浄度および仕上げ工程順序を検討してください。単にソフトジャワに交換しても、受容可能な結果が得られるとは限りません。グリップ延長部が後工程の段取りで除去される場合、残存する特徴に対して使用可能な軸方向および角方向の基準を確保しなければなりません。
中心線、軸方向ストッパー、必要な回転角の基準によって、第四軸を使うCNCフライス加工の段取りと加工形状の計画を結び付けます。回転、材料の除去、後工程で把持用延長部を切り落とした後も、これらの基準を使用できることを確かめます。
4軸ワークホルディングに関するFAQ
自己定心チャックは、部品の開始角度を決定しますか?
いいえ。互換性のある外周形状の定心と既存特徴のクロッキングは、異なる作業です。平面またはキーウェイを有する円筒部品では、新規特徴がこれと整合する必要がある場合、角方向基準が必要です。
コレットは常にチャックより高精度ですか?
完成品の精度を一意に規定する普遍的な評価基準はありません。グリップ幾何形状、ロケート面、ホルダの状態、アライメント、荷重および座り具合のすべてが重要です。提案される段取りを、部品に要求される関係性と比較してください。
すべての長尺部品にはテールストックが必要ですか?
単一の長さ基準は適用されません。断面剛性、露出長、切削荷重および利用可能な接触幾何形状によって支持要件が決まります。テールストックはその一例であり、その接触面は端部特徴と互換性を保つ必要があります。
すべてのクランプ痕を仕上げ部品上に残すことができますか?
合意された要求がこれを許容する場合にのみ可能です。除去可能なグリップ材と仕上げ済みジャーナル、ロケート用ショルダー、シール面および外観ゾーンを明確に区別してください。視認性が低い痕であっても、機能的界面では不許容となる場合があります。
技術資料
- Carr Lane Manufacturing。治具およびフイクスチャ設計のための定位・クランプ原理。定位機能、支持、接触、および部品の変形。
- ロイヤル・プロダクツ。 ロイヤル CNC コレットチャック。グリップ形状、コレットの適合性、およびプルバック方式と固定長方式の比較。
- Haas Automation。 ロータリ/テールストック — オペレーターズマニュアル補足資料:テールストック — 操作/セットアップ。アライメント、サポート、および機器固有の力要件。
- Haas Automation。 ロータリ― — ワークホルディング、セクション7.6。 セッティングおよび干渉チェック。
- Autodesk Fusion ヘルプ。 製造向けシミュレーション。 機械モデル、運動学、干渉チェックおよび検証。
- SCHUNK. ソフトトップチャック jaws。チャック jaw 接触面を所定のクランプ直径に機械加工すること。
- Tormach。 第四軸取付マニュアル — M/MX用6インチおよび8インチの第四軸装置。 ワーク保持の構成と、それに適合する位置決めインターフェースを説明しています。
VETCNCについて
VETCNCは、オンラインCNC調達に家族経営の製造バックグラウンドを活かしています。ケビンはCNC業界で十年の経験を持ち、中国の家族経営工場およびより広範なパートナー・ネットワークと連携しています。目的は、発注前に製造手配、技術的要件および責任分界を明確にすることです。
ケビンの物語を読む →


