Auf dieser Seite
Sichtbare Frässpuren können akzeptabel sein, wenn das Teil seine dimensional-, geometrie-, oberflächentextur- und vereinbarten optischen Anforderungen erfüllt. Ein regelmäßiges Fräsermuster ist nicht automatisch ein Mangel. Eine lokale Kerbe, aufgeworfenes Material oder eine Texturänderung auf einer funktionalen Oberfläche erfordert eine genauere Prüfung; allein ein Foto kann die Ursache nicht feststellen oder die Akzeptanz entscheiden.
Die sinnvolle Entscheidung ist, ob die betroffene Oberfläche ihre Anforderungen bereits erfüllt, einer weiteren Prüfung bedarf oder von einer anderen Oberflächenbearbeitung profitieren würde. Das Entfernen von Bearbeitungsspuren allein aufgrund ihrer Sichtbarkeit kann ein ansonsten korrektes Merkmal verändern.
Lesen Sie die Frässpuren, bevor Sie die Oberfläche verändern
Fräsen erzeugt eine Oberfläche, während aufeinanderfolgende Schneiden und Bearbeitungsgänge Material abtragen. Ihre Überlappung kann Bögen, parallele Linien oder Übergänge zwischen den Bahnen ergeben. Die Geometrie des Fräsers und die Schnittbedingungen beeinflussen dieses Muster. Die Diskussion von Sandvik Coromant zur Oberflächenbeschaffenheit bearbeiteter Werkstücke unterscheidet sichtbare Spuren von der geforderten Oberflächenqualität; unser Leitfaden zu wie CNC-Fräsen funktioniert ordnet sie in die Bearbeitungssequenz ein.[1]
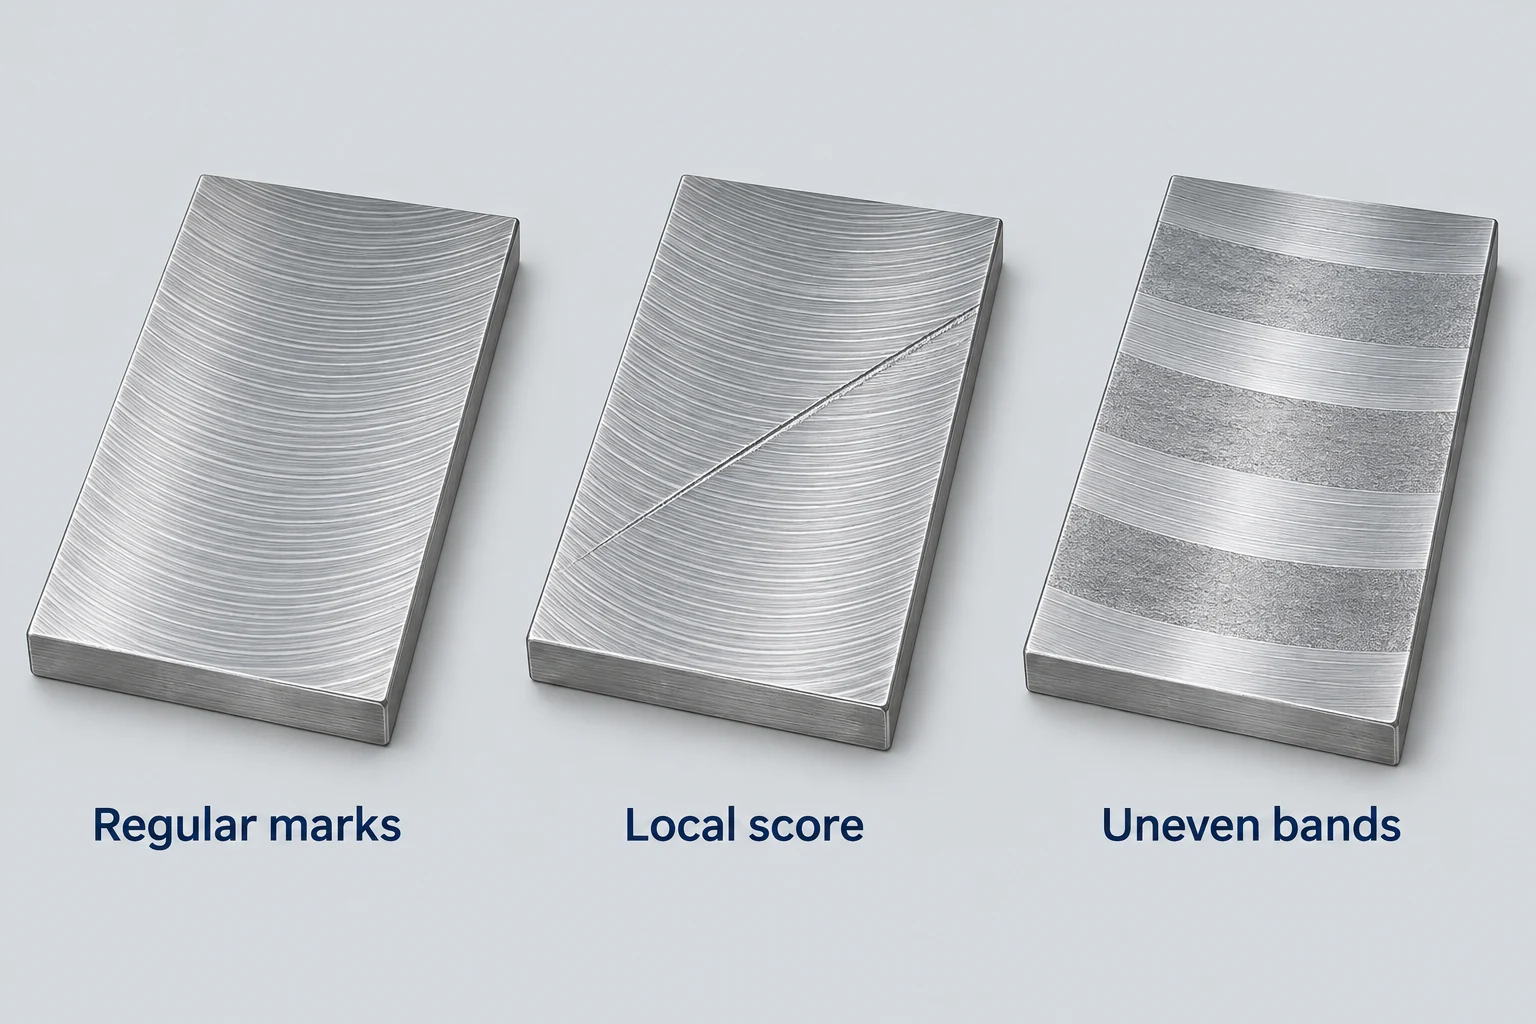
Achten Sie auf einen Unterschied zwischen einem sich wiederholenden Muster und einer lokalisierten Unterbrechung: einer isolierten Nut, die das Muster kreuzt, einem zerrissenen Fleck, einer erhabenen Kante oder ungleichmäßigen Streifen. Dies sind Beobachtungen, die dokumentiert werden sollen – keine Diagnosen. Vibrationen, der Zustand der Schneidkante und andere Prozessbedingungen können die Oberfläche beeinflussen; ähnliche Erscheinungsbilder können unterschiedliche Ursachen haben.[1]
Vergleichen Sie vergleichbare Bereiche bei konstanter Beleuchtung. Eine Reflexion kann ein ansonsten subtiles Muster deutlich hervorheben, während ein anderer Blickwinkel es verbergen kann. Dokumentieren Sie diese Änderung der Sichtbarkeit, ohne einen der beiden Ansichten als Rauheitsmessung zu interpretieren.
Bevor Sie irgendetwas polieren oder sandstrahlen, notieren Sie die betroffene Stelle in der Zeichnung und fertigen Sie Fotos der gesamten Fläche sowie der lokalen Spur an. Bewahren Sie die Identität des Teils und seinen aktuellen Zustand für die Prüfung auf. Klären Sie, welcher Prüfschritt eine optische Unstimmigkeit von einem Problem der Textur, Größe oder Form unterscheidet. Eine Nahaufnahme ohne Angabe der Lage der Merkmalsstelle ist deutlich weniger aussagekräftig.
Beurteilen Sie die betroffene Oberfläche anhand ihrer Funktion.
Beginnen Sie mit der freigegebenen Zeichnung und den vereinbarten Auftragsanforderungen, einschließlich allgemeiner Hinweise, referenzierter Spezifikationen und etwaiger genehmigter Optikmuster. Eine Fläche ohne eigene lokale Oberflächenangabe kann dennoch an anderer Stelle geregelt sein. Ist die Anforderung fehlend oder unklar, klären Sie dies mit dem zuständigen Konstrukteur – erfinden Sie beim Wareneingang keine Rauheitsgrenzwerte.
Ra ist der arithmetische Mittelwert der absoluten Abweichungen eines Rauheitsprofils von seiner Mittellinie über die Auswertelänge. Es handelt sich weder um eine visuelle Güteklasse, eine Kratztiefenbegrenzung noch um ein Ergebnis der Ebenheit. Richtung und Bedingungen der Messung sind entscheidend, und ein Mittelwert beschreibt nicht jedes lokale Merkmal. Die Metrologie-Anleitung des NIST erläutert die Profilauswertung, während die Oberflächenrauheits-Broschüre von Mitutoyo Rauheit, Welligkeit und Oberflächenfehler voneinander unterscheidet.[2]
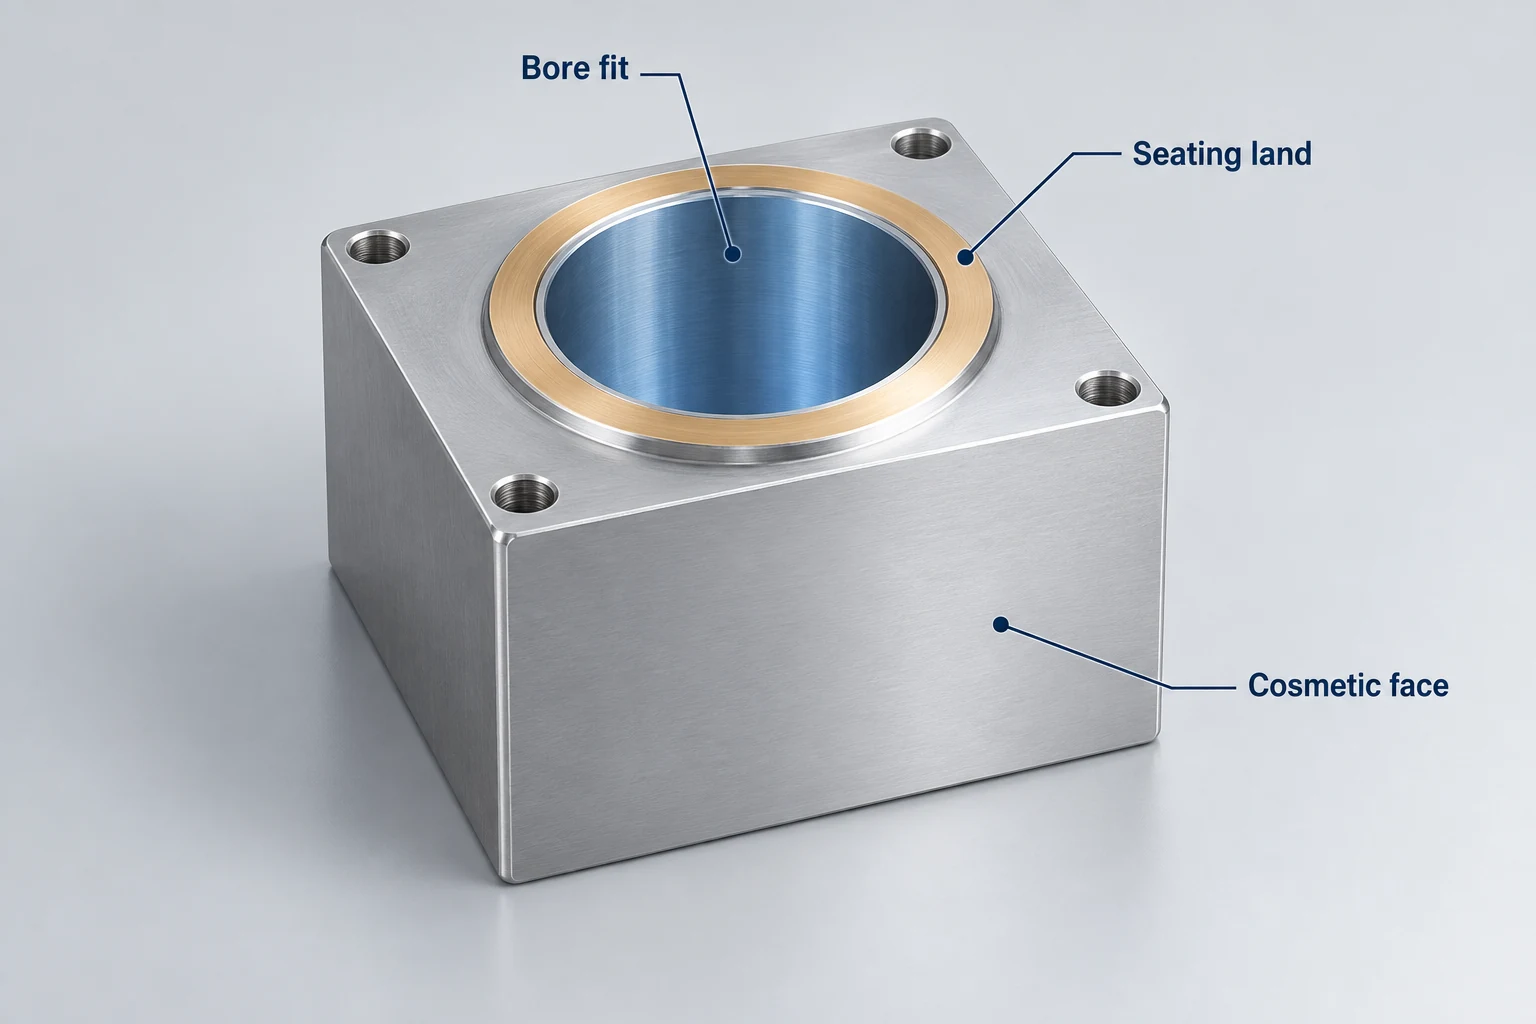
| Betroffene Fläche | Anforderungsentscheidung | Nützliche Prüfung | Disposition |
|---|---|---|---|
| Nichtkritische innere Fläche | Vorgegebener Oberflächen- und Kantenzustand | Anwendbare Hinweise; lokal aufgeworfenes Material | Die Textur beibehalten, falls die Anforderungen erfüllt sind |
| Sichtbare Abdeckfläche | Vereinbartes Erscheinungsbild | Referenzmuster und Betrachtungsbedingungen | Bei unzureichendem Erscheinungsbild eine optische Nachbearbeitung besprechen |
| Montier- oder Auflagefläche | Vorgegebene Geometrie und Textur | Ebenheit, Lage und Textur gemäß Anforderung | Die relevante Merkmalsgröße vor einer Nacharbeit messen |
| Dicht- oder Gleitfläche | Oberflächenzustand spezifisch für die Schnittstelle | Lage, Richtung und zulässige Texturgrenzen kennzeichnen | Die Fügefläche vor Änderung ihrer Oberflächenbeschaffenheit prüfen |
| Passbohrung | Endgültige Abmessung, Form und Textur | Vorgeschriebene Bohrungsprüfungen im betroffenen Bereich | Entfernung oder Behandlung hinsichtlich der Passung bewerten |
Ein Rauheitsgutachten muss sich ebenfalls auf die jeweils relevante Stelle und die Messbedingungen beziehen. Eine Messkurve, die an anderer Stelle einer breiten Fläche aufgenommen wurde, kann allein keine Bedenken bezüglich einer einzelnen, isolierten Markierung ausräumen. Fordern Sie stattdessen die Prüfung des strittigen Bereichs an, anstatt einen nicht zusammenhängenden Durchschnittswert als Antwort heranzuziehen.
Derselbe sichtbare Strich kann daher unterschiedliche Maßnahmen an einer Gehäusewand und einer Dichtfläche erfordern. Wenn ein Teil den vorgegebenen Ra-Wert erfüllt, aber eine lokale Nut aufweist, sind etwaige gesonderte Anforderungen an Oberflächendefekte sowie die Anforderungen der Schnittstelle zu prüfen. Liegt die Geometrie außerhalb der Toleranz, löst ein ansprechendes optisches Finish diesen Mangel nicht.
Wählen Sie eine Oberflächenfinish nach dem Problem aus, das sie lösen kann.
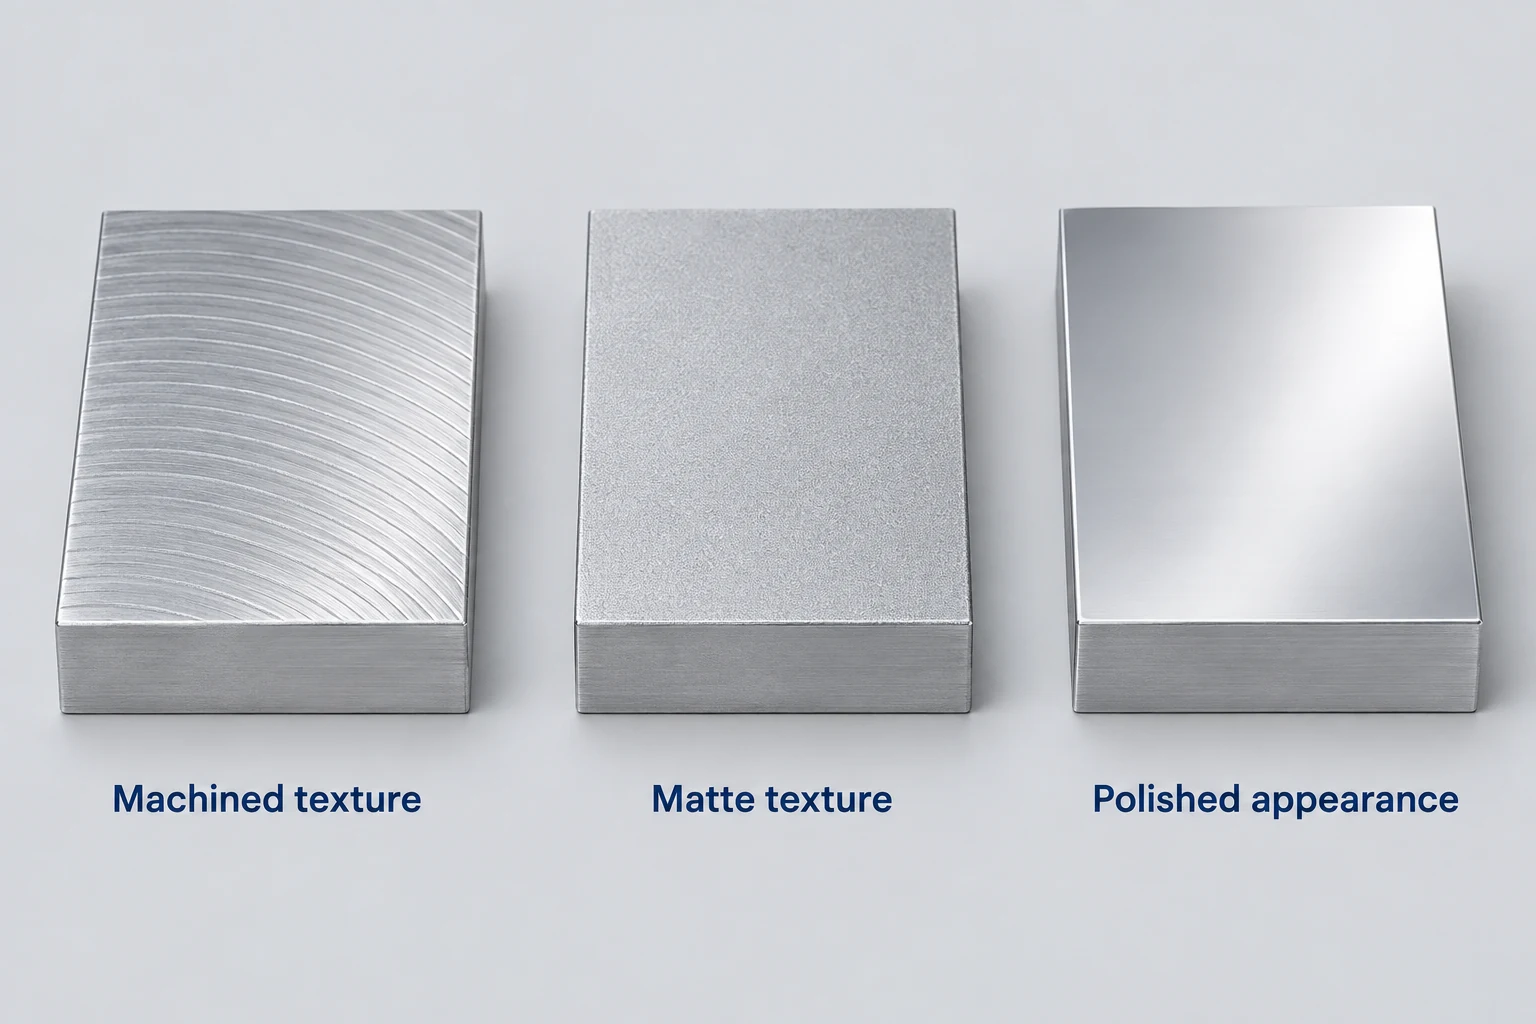
Die spanabhebend hergestellte Oberfläche beibehalten, sofern sie die geforderte Funktion und das geforderte Erscheinungsbild erfüllt. Es besteht keine Notwendigkeit, sämtliche Spuren der Zerspanung lediglich aus optischen Gründen zu beseitigen. Diese Entscheidung umfasst weiterhin die vorgeschriebene Kantenbearbeitung sowie alle geltenden Oberflächeneinschränkungen.
Für optische Anforderungen eine Mattierung in Betracht ziehen. Sandstrahlen kann bei geeigneten Teilen eine andere Textur erzeugen; eine matte Oberfläche ist jedoch kein Nachweis dafür, dass eine darunterliegende Kerbe entfernt wurde. Bei optisch getriebener Auswahl die tatsächliche Ausgangsoberfläche sowie ein repräsentatives behandeltes Muster prüfen. Den Prozessnamen allein darf nicht als Freigabekriterium genehmigt werden.[3]
Berücksichtigen Sie eine kontrollierte abrasive Oberflächenbearbeitung, wenn Material abgetragen werden muss. Polieren oder Angleichen kann Bearbeitungsspuren reduzieren, doch das Abtragen von Material verändert ebenfalls die zu akzeptierende Oberfläche. Die erforderliche Abtragmenge, die verbleibenden Abmessungen und die Kantenform bestimmen, ob der Vorgang geeignet ist. Die Anwendungsrichtlinien von 3M für abrasive Produkte listen sowohl die Entfernung von Maschinenspuren als auch Kantenschlag- oder Abrundungsanwendungen auf – dies verdeutlicht, warum die Abgrenzung entscheidend ist.[4]
Wählen Sie das Eloxalverfahren wegen seiner spezifizierten Oberflächeneigenschaften und des optischen Erscheinungsbilds bei geeignetem Aluminium. Es ist kein Ersatz für die Korrektur einer unzulässigen bearbeiteten Oberfläche. Ein Kratzer oder eine Kerbe, die bis ins Grundmetall reicht, erfordert eine eigene korrigierende Maßnahme; die Erneuerung der Oxidschicht entfernt sie nicht. Die Beschichtung beeinflusst zudem die Abmessungen. Vereinbaren Sie die Vorbehandlung und den Endzustand als Teil des Behandlungsprozesses.[5]
Unser CNC-Fräsdienst unterscheidet zwischen lieferbaren Zuständen „wie bearbeitet“, „gestrahlt“ und „eloxiert“. Ein vorgeschlagener Oberflächenfinish sollte das zu lösende Problem benennen und angeben, welche Oberflächen verändert werden.
Schützen Sie funktionale Merkmale vor einer Nachbearbeitung.
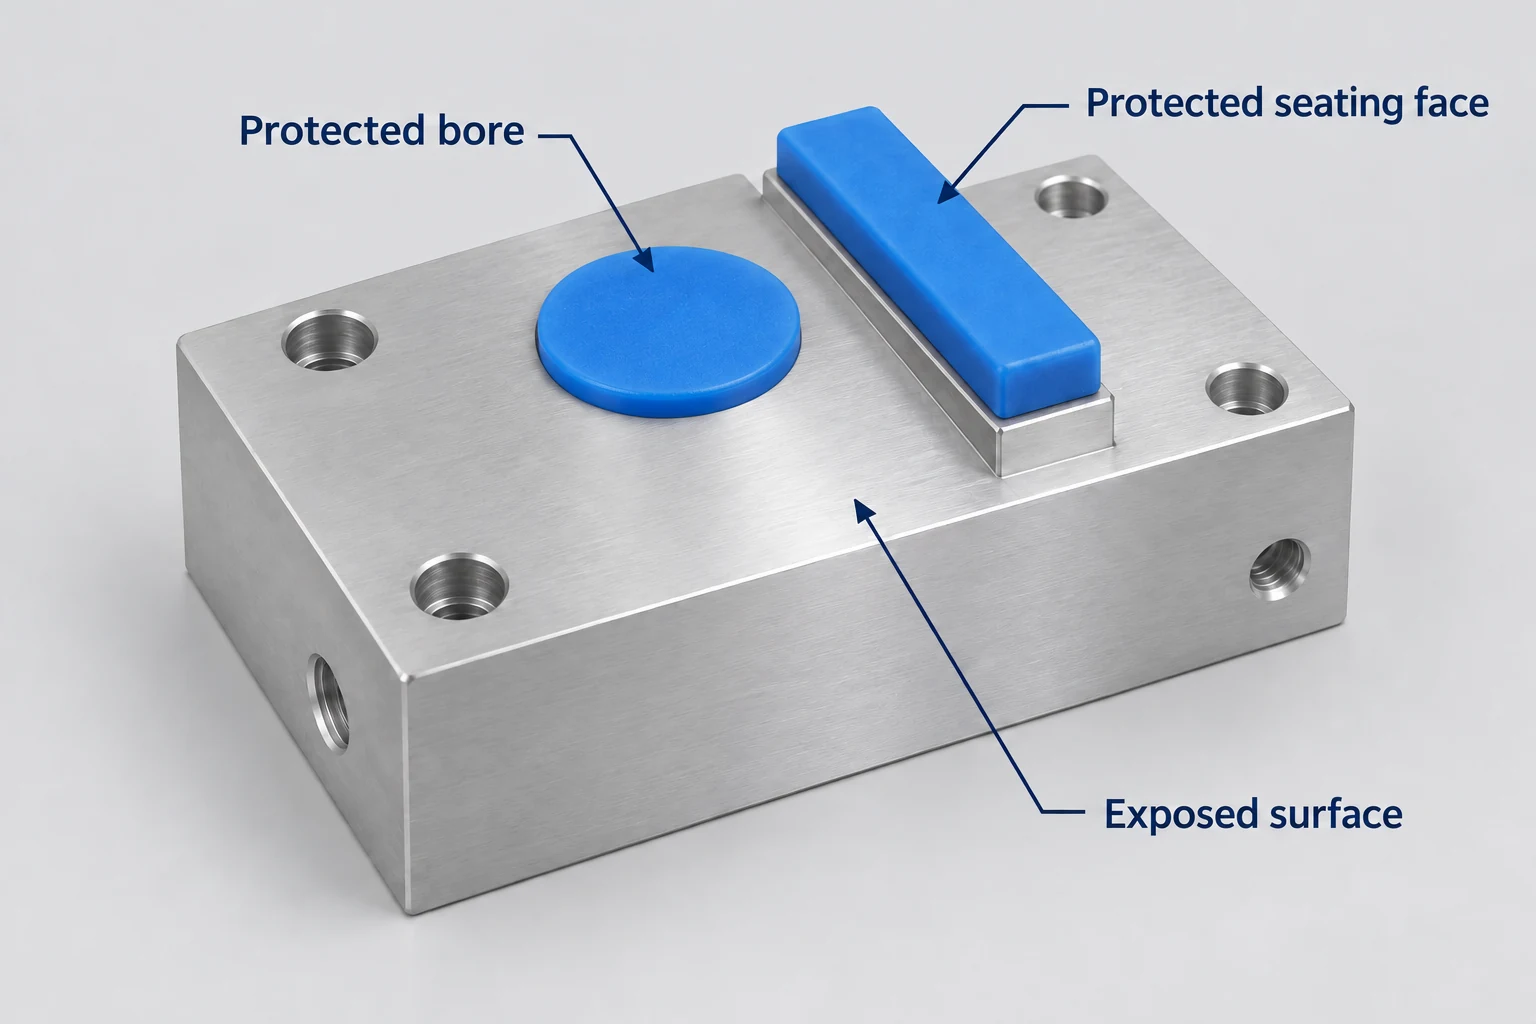
Betrachten Sie ein Gehäuse, dessen Außenseite ein einheitlicheres Erscheinungsbild benötigt, während seine Bohrung ein anderes Bauteil positioniert. Eine identische Behandlung beider Bereiche könnte die Bohrung verändern, obwohl die Beanstandung sich ausschließlich auf die Außenseite bezieht. Definieren Sie genau, wo die vorgeschlagene Bearbeitung beginnt und endet, sowie welche Anschlagflächen, Gewinde, Kanten oder Kontaktbereiche ihren geforderten Zustand beibehalten müssen.
Bei materialabtragenden Arbeiten bewerten Sie vor der Zustimmung zum Angleichen einer Spur die verbleibende maßliche Spielweite und die Kantenform. Bei der Eloxierung klären Sie Dicke und maßliche Auswirkung der Beschichtung, einschließlich der Frage, ob ausgewählte Bereiche maskiert werden müssen. Maskierung ist ein prozessspezifischer Vorschlag, der mit dem Beschichter zu besprechen ist – sie stellt keine Zusicherung dar, dass jede geschützte Begrenzung unsichtbar bleibt.[4] [5]
Dokumentieren Sie die genehmigte Änderung und überprüfen Sie die Eigenschaften, die sie im geforderten Endzustand beeinflussen kann. Falls die Oberfläche nicht konform gebracht werden kann, ohne eine funktionale Abmessung oder Kante einzubüßen, ist eine kosmetische Nacharbeit keine ausreichende Disposition. Die technische Prüfung muss die verbleibenden Anforderungen am Bauteil berücksichtigen.
Für die nächste Bestellung übernehmen Sie diese Oberflächenzonen, Erscheinungsreferenzen und Endprüfbedingungen in das Zeichnungspaket. Der CNC-Bearbeitungs-RFQ-Leitfaden zeigt, wie diese Definition mit dem übrigen Beschaffungsumfang verknüpft wird.
FAQ zu Frässtellen
Können zwei Teile mit dem gleichen Ra-Wert unterschiedlich aussehen?
Ja. Ra fasst die Profilhöhen zusammen; es beschreibt jedoch nicht vollständig Muster, Richtung oder Abstand der Oberflächentextur. Teile können denselben Ra-Wert aufweisen und dennoch unterschiedlich aussehen. Verwenden Sie eine separate Erscheinungsreferenz, wenn visuelle Konsistenz erforderlich ist.[2]
Bedeutet „as-machined“ („wie bearbeitet“), dass jegliche Frässpuren akzeptabel sind?
Nein. Damit wird ein gelieferter Oberflächenzustand festgelegt – nicht die Genehmigung, zeichnungsseitige Anforderungen zu ignorieren. Grösse, Geometrie, Oberflächentexturgrenzwerte, Kantenbedingung sowie alle vereinbarten Erscheinungskriterien bleiben weiterhin gültig.
Kann ein Fingernageltest entscheiden, ob eine Kratzerstelle zulässig ist?
Nein. Das Aufspüren einer Markierung durch Abtasten mit dem Fingernagel kann deren Lage helfen, ihre Tiefe jedoch nicht messen oder die Einhaltung einer vorgegebenen Textur- oder Defektgrenze nachweisen. Wenden Sie die für die betroffene Anforderung geeignete Prüfmethode an.
Soll das gesamte Teil mit einer einzigen kosmetischen Oberflächenbehandlung versehen werden?
Nur dann, wenn diese Behandlung mit allen betroffenen Oberflächen kompatibel ist. Eine sichtbare Aussenseite, eine Passbohrung und ein elektrischer Kontakt können unterschiedliche Behandlungsgrenzen erfordern. Geben Sie stattdessen die jeweiligen Zonen explizit an, anstatt eine kosmetische Änderung über das gesamte Teil auszudehnen.
Technische Quellen
- Sandvik Coromant. Fräsen – Grundlagen, „Oberflächenqualität eines bearbeiteten Teils“, Vorschau des Herausgebers; sowie Lösung alltäglicher Herausforderungen beim Stirnfräsen, veröffentlicht von Fastenal, 9. März 2026. Sichtbare Maschinenmarkierungen und Faktoren, die Fräsergebnisse beeinflussen.
- NIST. Einführung in die Oberflächenfinish-Metrologie (2010). Profilbewertung und Rauheitsparameter. Mitutoyo. Oberflächenrauheitsmessung, Bulletin Nr. 1984. Oberflächenkomponenten und Messüberlegungen.
- Herb Tobben, Clemco Industries. Oberflächenveredelung: Es geht nur um das Aussehen, The Shot Peener, Herbst 2004. Strahlmittel, Prozessbedingungen und Anwendung einer Matt-Oberfläche.
- 3M. Standard-Abrasives – Beschichtete, gebundene und nichtgewebte Produktlinie. Entfernung von Maschinenmarkierungen, Polieren, Kantenabrunden und Abrunden von Radien.
- Aluminium-Anodisierer-Rat. Häufig gestellte Fragen zu anodisiertem Aluminium. Maßliche Auswirkungen, Maskierung und Schäden, die in das Grundmetall eindringen.



