Sur cette page
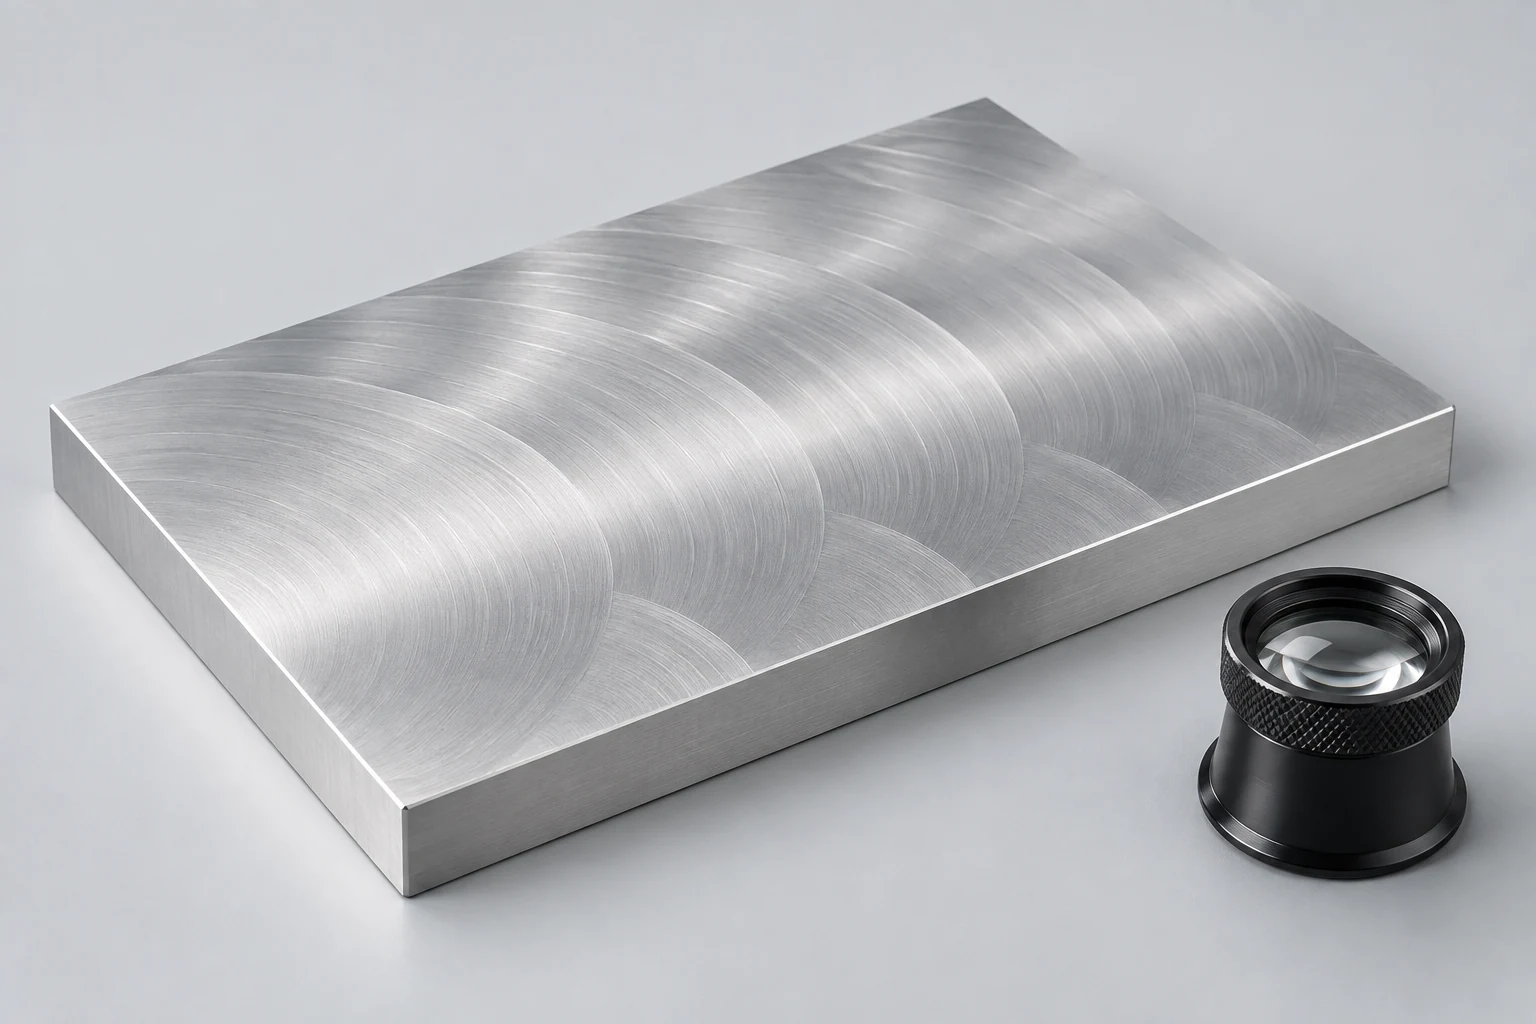
Les marques visibles de fraisage peuvent être acceptables lorsque la pièce répond à ses exigences dimensionnelles, géométriques, de texture de surface et d’apparence convenue. Un motif régulier de passage d’outil n’est pas automatiquement un défaut. Une rayure locale, un matériau soulevé ou une modification de la texture sur une surface fonctionnelle nécessite un examen plus approfondi ; une simple photographie ne permet pas d’établir la cause ni de trancher sur l’acceptabilité.
La décision utile consiste à déterminer si la surface concernée satisfait déjà ses exigences, nécessite un contrôle supplémentaire ou bénéficierait d’une finition différente. Supprimer des marques uniquement parce qu’elles sont visibles peut modifier une caractéristique qui était par ailleurs conforme.
Lisez les marques avant de modifier la surface
Le fraisage laisse une surface tandis que des arêtes de coupe successives et des passes enlèvent le matériau. Leur chevauchement peut produire des arcs, des lignes parallèles ou des transitions entre les trajectoires. La géométrie de l’outil et les conditions de coupe influencent ce motif. La discussion de Sandvik Coromant sur la finition des surfaces usinées distingue les marques visibles de la qualité de surface requise ; notre guide sur le fonctionnement du fraisage CNC les intègre dans la séquence d’usinage.[1]
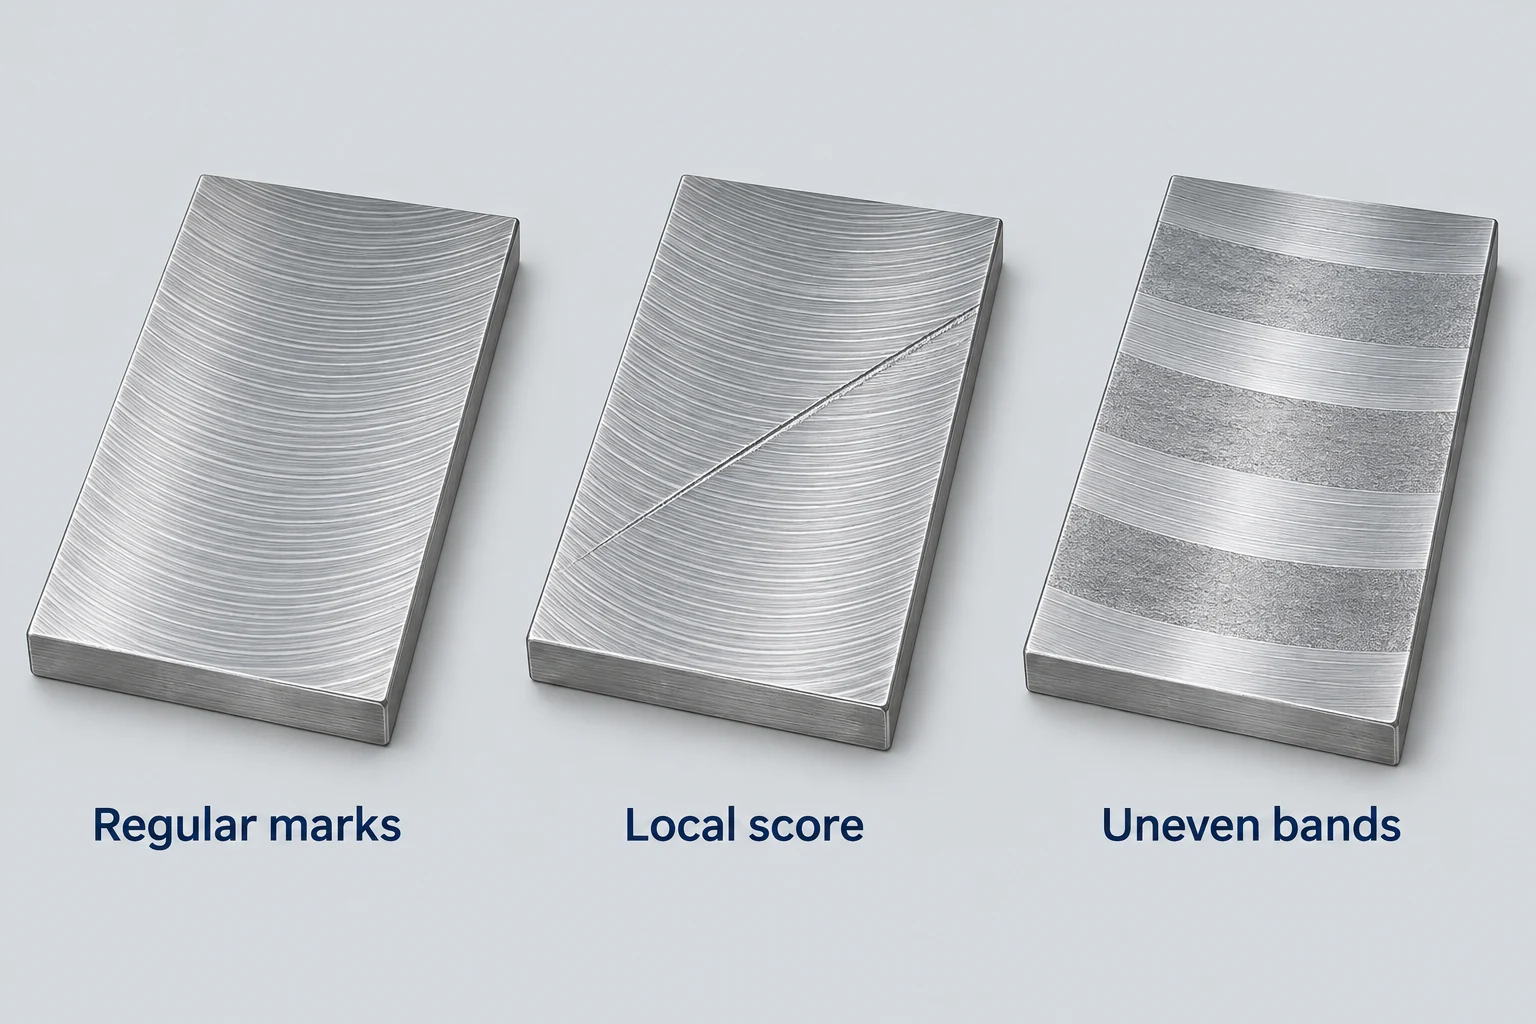
Recherchez une différence entre un motif répétitif et une interruption localisée : une rainure isolée traversant le motif, une zone déchirée, un bord surélevé ou des bandes irrégulières. Il s’agit d’observations à consigner, non de diagnostics. Les vibrations, l’état de l’arête de coupe et d’autres conditions de procédé peuvent affecter la surface ; des aspects similaires peuvent avoir des causes différentes.[1]
Comparez des zones similaires sous un éclairage constant. Un reflet peut rendre un motif autrement subtil nettement plus apparent, tandis qu’un autre angle peut le masquer. Notez cette variation de visibilité sans considérer aucune de ces vues comme une mesure de rugosité.
Avant tout polissage ou sablage, indiquez sur le plan l’emplacement concerné et prenez une photo de la face entière ainsi que de la marque locale. Conservez l’identité de la pièce et son état actuel pour l’examen. Demandez quel contrôle permettrait de distinguer un problème d’apparence d’un problème de texture, de dimension ou de forme. Un gros plan sans indication de l’emplacement de la caractéristique est nettement moins utile.
Évaluez la surface concernée en fonction de sa fonction.
Commencez par le plan validé et les exigences convenues de la commande, y compris les notes générales, les spécifications référencées et tout échantillon d’apparence approuvé. Une surface ne comportant pas d’indication locale de finition peut néanmoins être couverte ailleurs. Lorsque l’exigence fait défaut ou est imprécise, clarifiez-la avec l’ingénieur responsable plutôt que d’imposer une limite de rugosité à la réception.
Ra correspond à la moyenne des écarts absolus de hauteur d’un profil de rugosité par rapport à sa ligne moyenne sur la longueur évaluée. Ce n’est ni une note visuelle, ni une limite de profondeur de rayure, ni un résultat de planéité. La direction de mesure et les conditions d’évaluation sont déterminantes, et une valeur moyenne ne décrit pas chaque caractéristique locale. Les recommandations métrologiques du NIST expliquent l’évaluation des profils, tandis que la note technique de Mitutoyo sur la rugosité de surface distingue rugosité, ondulation et défauts de surface.[2]
| Surface concernée | Détermination de l’exigence | Vérification utile | Disposition |
|---|---|---|---|
| Face interne non critique | État spécifié de la surface et du bord | Notes applicables ; matière localement surélevée | Conserver la texture si les exigences sont satisfaites |
| Face visible de couverture | Apparence convenue | Échantillon de référence et conditions d’observation | Discuter d’une modification esthétique si l’apparence est insuffisante |
| Face de montage ou d’appui | Géométrie et texture spécifiées | Planéité, orientation et texture conformes aux exigences | Mesurer la caractéristique pertinente avant toute reprise |
| Face d’étanchéité ou de glissement | État de surface spécifique à l’interface | Indiquer l’emplacement, la direction et les limites de texture applicables | Examiner l’interface avant de modifier sa finition |
| Alésage à ajustement serré | Dimensions finales, forme et texture | Vérifications de l’alésage spécifié dans la zone concernée | Évaluer l’enlèvement ou le traitement au regard de l’ajustement |
Un rapport de rugosité doit également mentionner l’emplacement pertinent et les conditions de mesure. Un relevé effectué ailleurs sur une face étendue ne peut, à lui seul, lever une inquiétude relative à une marque isolée. Demandez la vérification portant précisément sur la zone litigieuse, plutôt que d’utiliser une moyenne non corrélée comme réponse.
La même ligne visible peut donc nécessiter des actions différentes sur une paroi de boîtier et sur une surface d’étanchéité. Si une pièce respecte la valeur Ra spécifiée mais présente une rainure locale, vérifiez toute exigence distincte relative aux défauts de surface ainsi que les besoins de l’interface. Si la géométrie est hors tolérance, une finition cosmétique attrayante ne résout pas ce défaut.
Choisissez une finition en fonction du problème qu’elle permet de résoudre
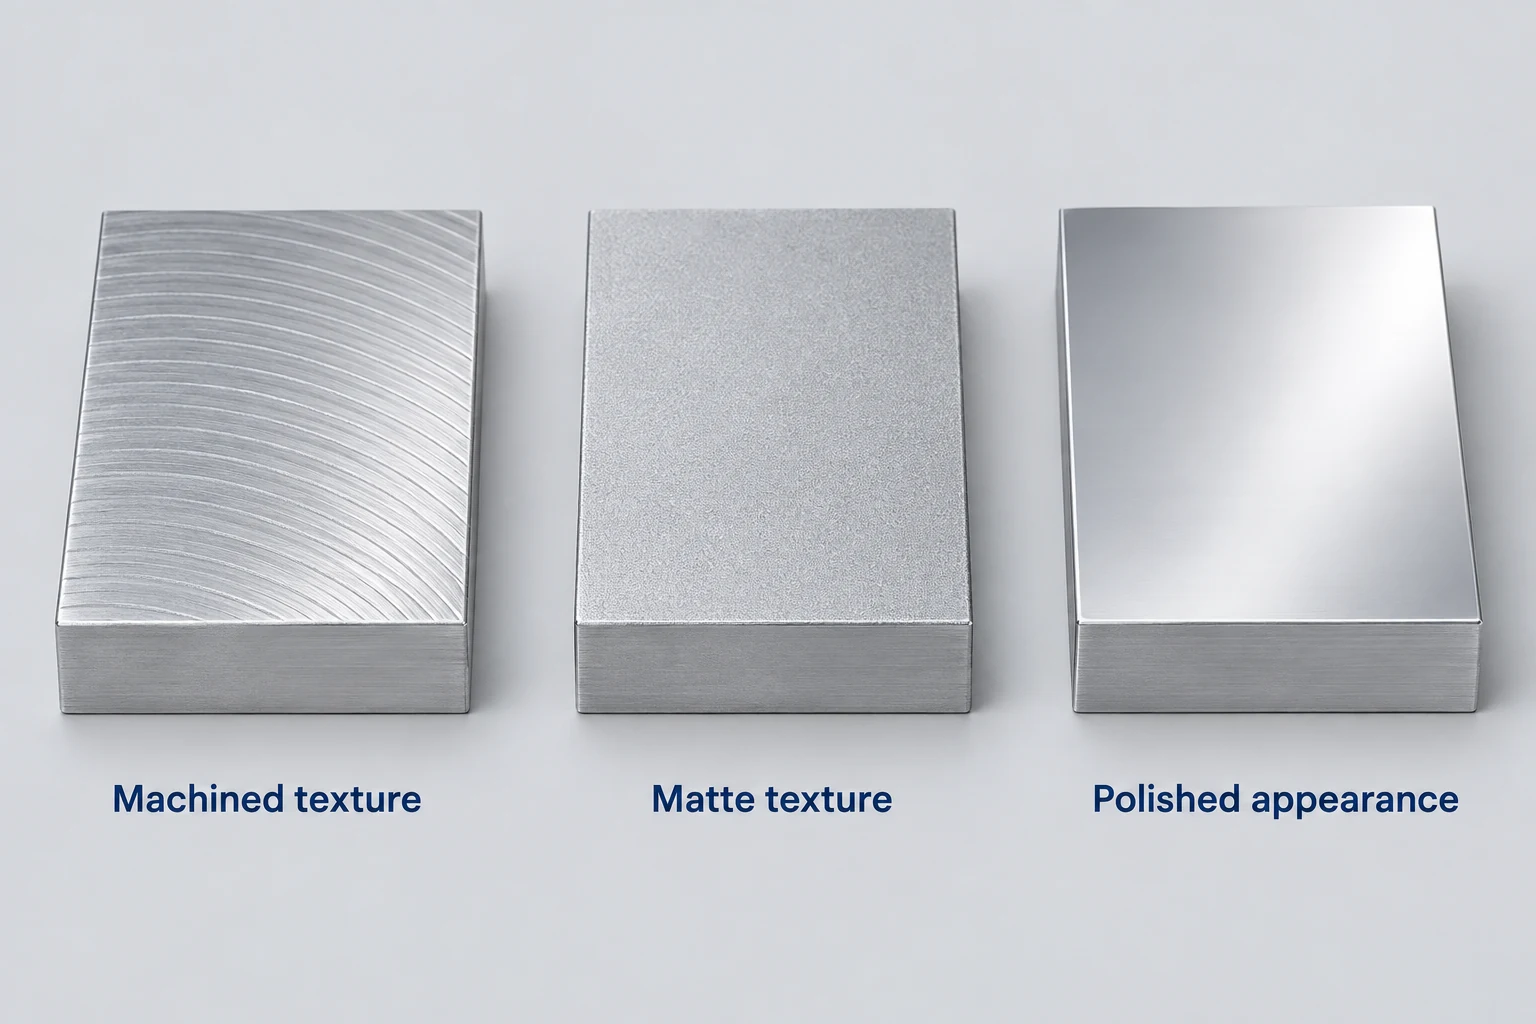
Conserver la surface telle que usinée lorsqu’elle satisfait la fonction requise et l’apparence attendue. Il n’est pas nécessaire d’éliminer toutes les traces d’usinage uniquement pour donner à la pièce un aspect plus fini. Cette décision inclut toutefois le traitement de chanfrein ou d’arrondi spécifié ainsi que toute restriction de surface applicable.
Envisager un traitement mat pour répondre à une exigence d’apparence. Le sablage abrasif peut créer une texture différente sur des pièces adaptées, mais une surface mate ne constitue pas une preuve que l’entaille sous-jacente a été éliminée. Examinez la surface initiale réelle et un échantillon représentatif traité lorsque l’apparence détermine le choix. N’approuvez pas le nom du procédé seul comme critère d’acceptation.[3]
Envisager un finissage abrasif contrôlé lorsque du matériau doit être enlevé. Le polissage ou le lissage peut atténuer les marques d’usinage, mais l’enlèvement de matière modifie également la surface soumise à acceptation. L’importance de l’enlèvement requis, les cotes restantes et la forme des bords déterminent si l’opération est adaptée. Les recommandations techniques de 3M concernant ses produits abrasifs mentionnent à la fois l’élimination des marques d’usinage et les applications de débouchage ou d’arrondissement des bords, illustrant pourquoi cette distinction est essentielle.[4]
Choisir l’anodisation pour ses propriétés de surface spécifiées et son aspect sur des alliages d’aluminium adaptés. Elle ne remplace pas la correction d’une surface usinée inacceptable. Une rayure ou une entaille pénétrant dans le métal de base nécessite sa propre opération corrective ; le renouvellement de la couche d’oxyde ne permet pas de l’éliminer. Le revêtement affecte également les cotes. Convenez des conditions de préparation et de l’état final dans le cadre du traitement.[5]
Notre service de fraisage CNC distingue les états de livraison « tel que usiné », « sablé » et « anodisé ». Une finition proposée doit préciser le problème qu’elle vise à résoudre ainsi que les surfaces qu’elle modifie.
Protégez les caractéristiques fonctionnelles avant toute reprise d’usinage
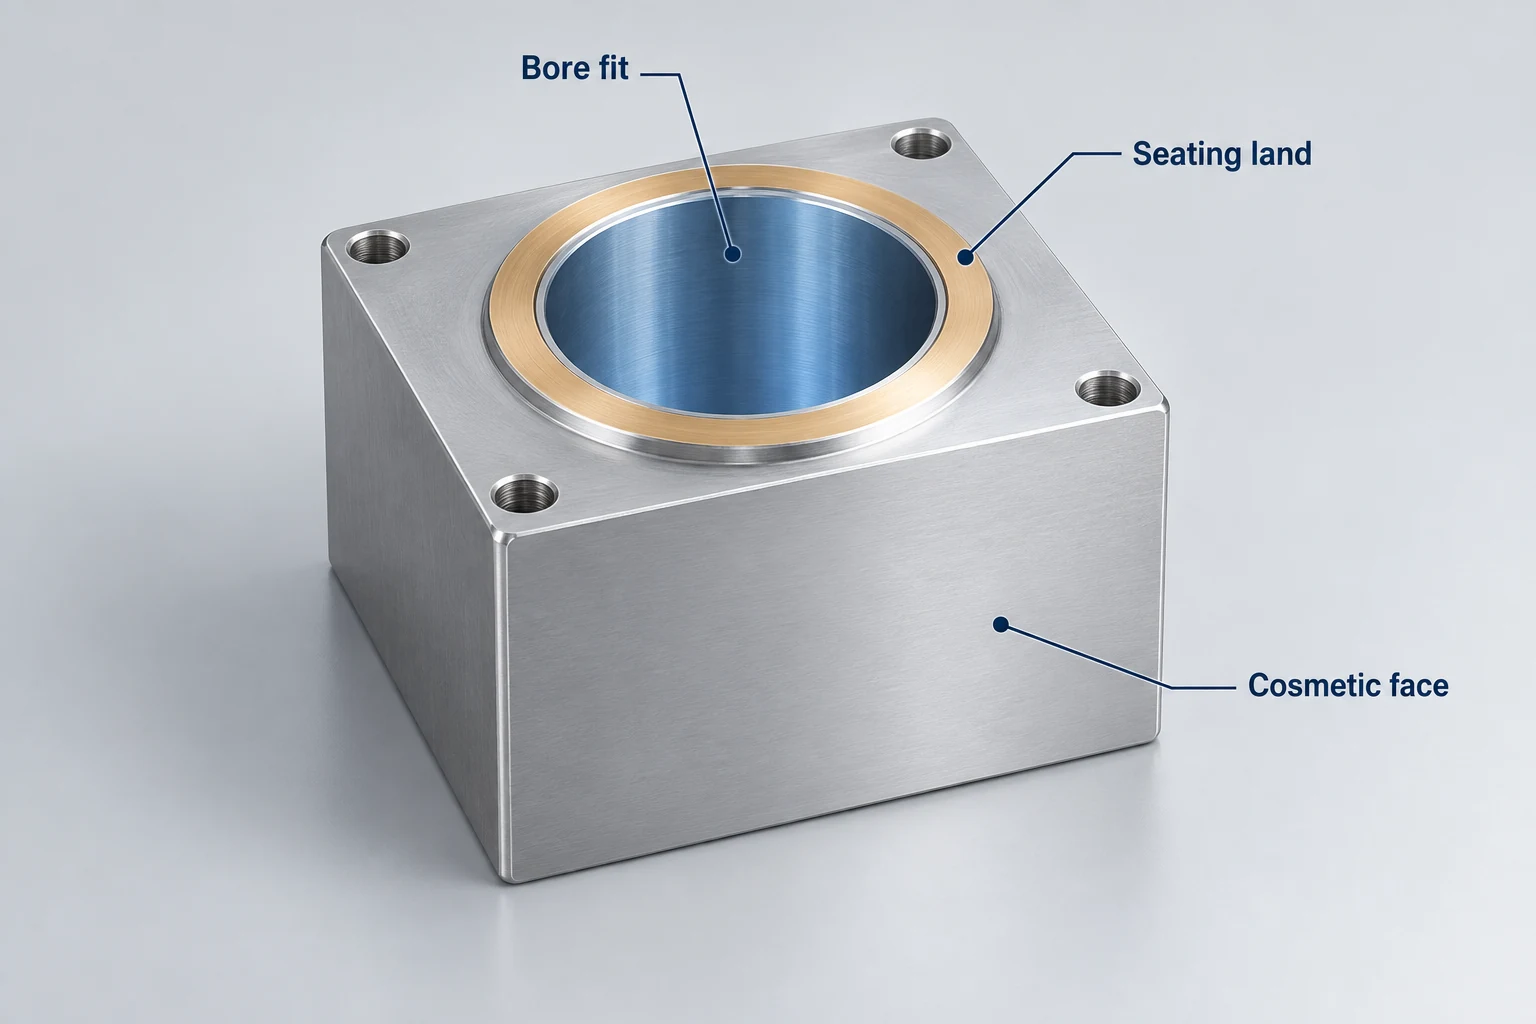
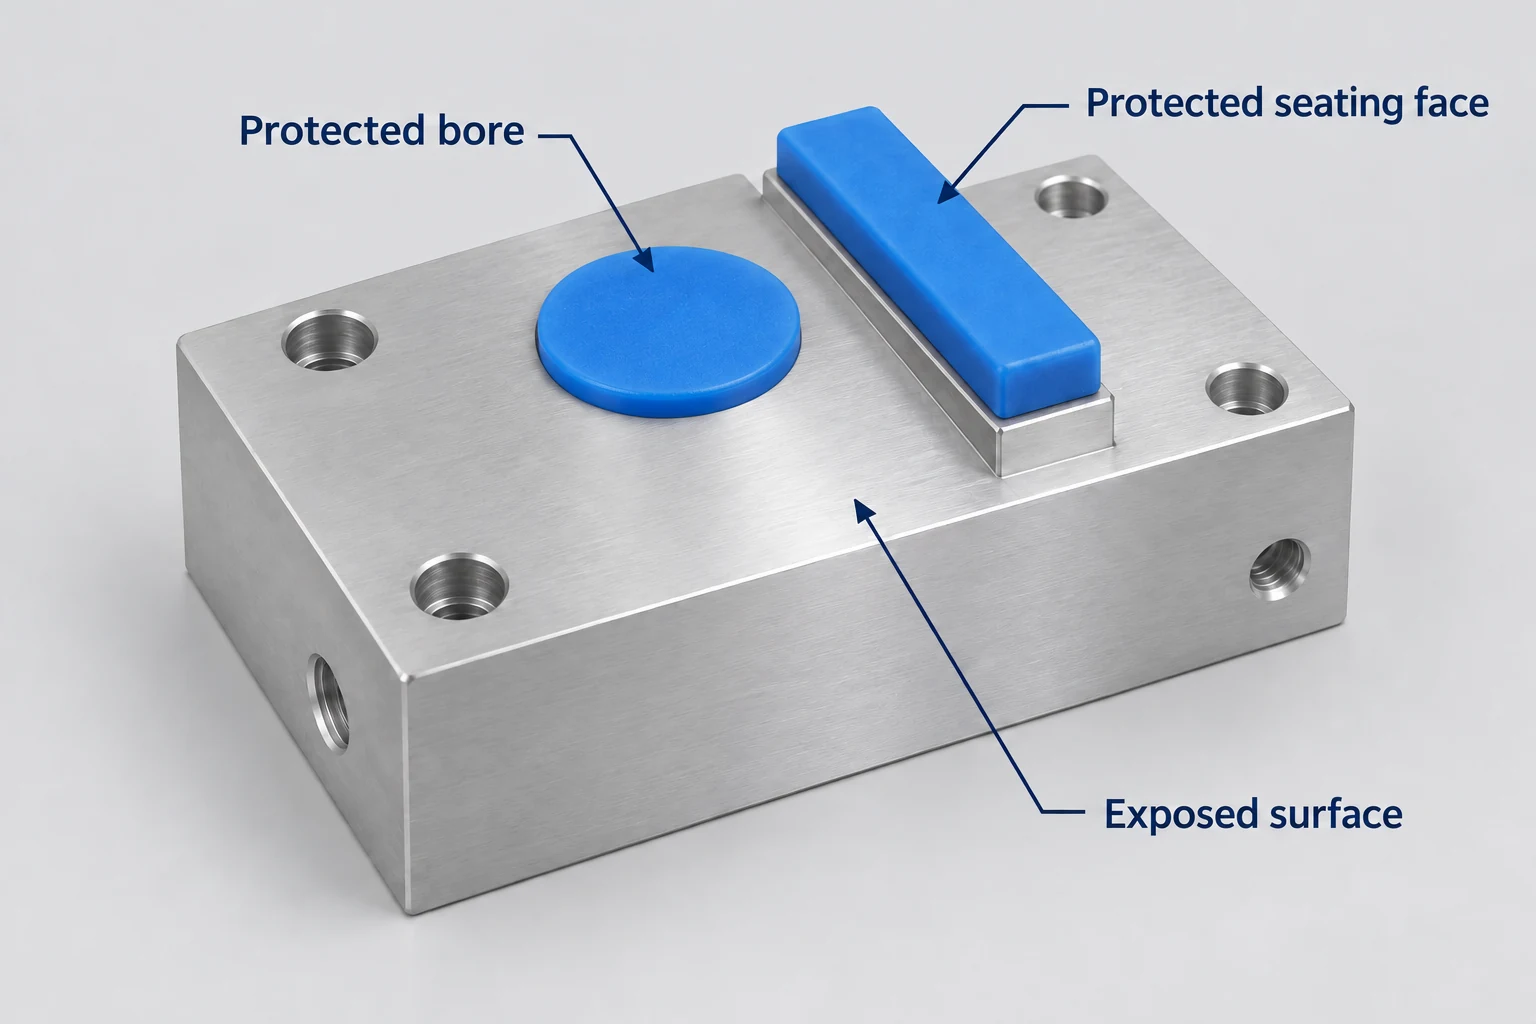
Envisagez un boîtier dont l’extérieur nécessite une apparence plus uniforme, tandis que son alésage sert au positionnement d’un autre composant. Traiter les deux zones de la même manière pourrait modifier l’alésage, bien que le problème signalé concerne uniquement l’extérieur. Définissez précisément où les travaux proposés commencent et se terminent, ainsi que les portées d’appui, les filetages, les bords ou les zones de contact devant conserver leur état requis.
Pour les opérations d’enlèvement de matière, évaluez l’ajustage dimensionnel restant et la forme des bords avant d’accepter d’estomper une marque. Pour l’anodisation, prenez en compte l’épaisseur du revêtement et la variation dimensionnelle induite, y compris la nécessité ou non de masquer certaines zones. Le masquage est une proposition spécifique au procédé, à examiner avec le prestataire de traitement, et non une garantie que chaque limite protégée restera invisible.[4] [5]
Enregistrez la modification approuvée et vérifiez les caractéristiques qu’elle peut affecter dans l’état final requis. Si la surface ne peut être mise en conformité sans perdre une cote fonctionnelle ou un bord fonctionnel, une retouche cosmétique ne constitue pas une disposition adéquate. L’analyse technique doit traiter l’ensemble des exigences restantes applicables à la pièce.
Pour la prochaine commande, intégrez ces zones de surface, ces références d’apparence et ces conditions d’inspection finale dans le dossier de plans. Ce Guide de demande de devis pour l’usinage CNC montre comment relier cette définition au reste du périmètre d’achat.
FAQ sur les marques d’usinage par fraisage
Deux pièces présentant la même valeur Ra peuvent-elles avoir un aspect différent ?
Oui. La valeur Ra résume les hauteurs du profil, mais ne décrit pas entièrement le motif, la direction ni l’espacement de la texture. Des pièces peuvent partager une même valeur Ra tout en présentant des aspects différents. Utilisez une référence d’apparence distincte lorsque la cohérence visuelle est requise.[2]
« À l’état usiné » signifie-t-il que toute trace de fraisage est acceptable ?
Non. Ce terme désigne un état de surface livré, et non une autorisation d’ignorer les exigences du plan. Les tolérances dimensionnelles et géométriques, les limites de rugosité, l’état des bords ainsi que tout critère d’apparence convenu restent applicables.
Un test à l’ongle permet-il de déterminer si une rayure est acceptable ?
Non. Le fait de percevoir une marque au toucher peut aider à la localiser, mais ne mesure pas sa profondeur ni n’établit sa conformité à une rugosité ou une limite de défaut spécifiée. Utilisez la méthode d’inspection adaptée à l’exigence concernée.
L’ensemble de la pièce doit-il recevoir une seule finition cosmétique ?
Uniquement lorsque ce traitement est compatible avec toutes les surfaces concernées. Une face extérieure visible, un alésage d’ajustement et un contact électrique peuvent nécessiter des limites de traitement différentes. Précisez les zones plutôt que d’étendre une modification cosmétique à l’ensemble de la pièce.
Sources techniques
- Sandvik Coromant. Fraisage — Principes, « État de surface d’une pièce usinée », aperçu éditeur ; et Résolution des défis courants en fraisage avec fraises à bout, publié par Fastenal, le 9 mars 2026. Traces d’usinage visibles et facteurs influençant les résultats de fraisage.
- NIST. Introduction à la métrologie de l’état de surface (2010). Évaluation du profil et paramètres de rugosité. Mitutoyo. Mesure de la rugosité de surface, Bulletin n° 1984. Composants de la surface et considérations liées à la mesure.
- Herb Tobben, Clemco Industries. Finition de surface : tout repose sur l’apparence, The Shot Peener, automne 2004. Médias de grenaillage, conditions de traitement et application d’un fini mat.
- 3M. Standard Abrasives — Gamme de produits abrasifs revêtus, liés et non tissés. Suppression des traces d’usinage, polissage, chanfreinage et arrondissage des bords.
- Conseil des anodiseurs d’aluminium. FAQ sur l’aluminium anodisé. Effets dimensionnels, masquage et dommages s’étendant jusqu’au métal de base.



