このページについて
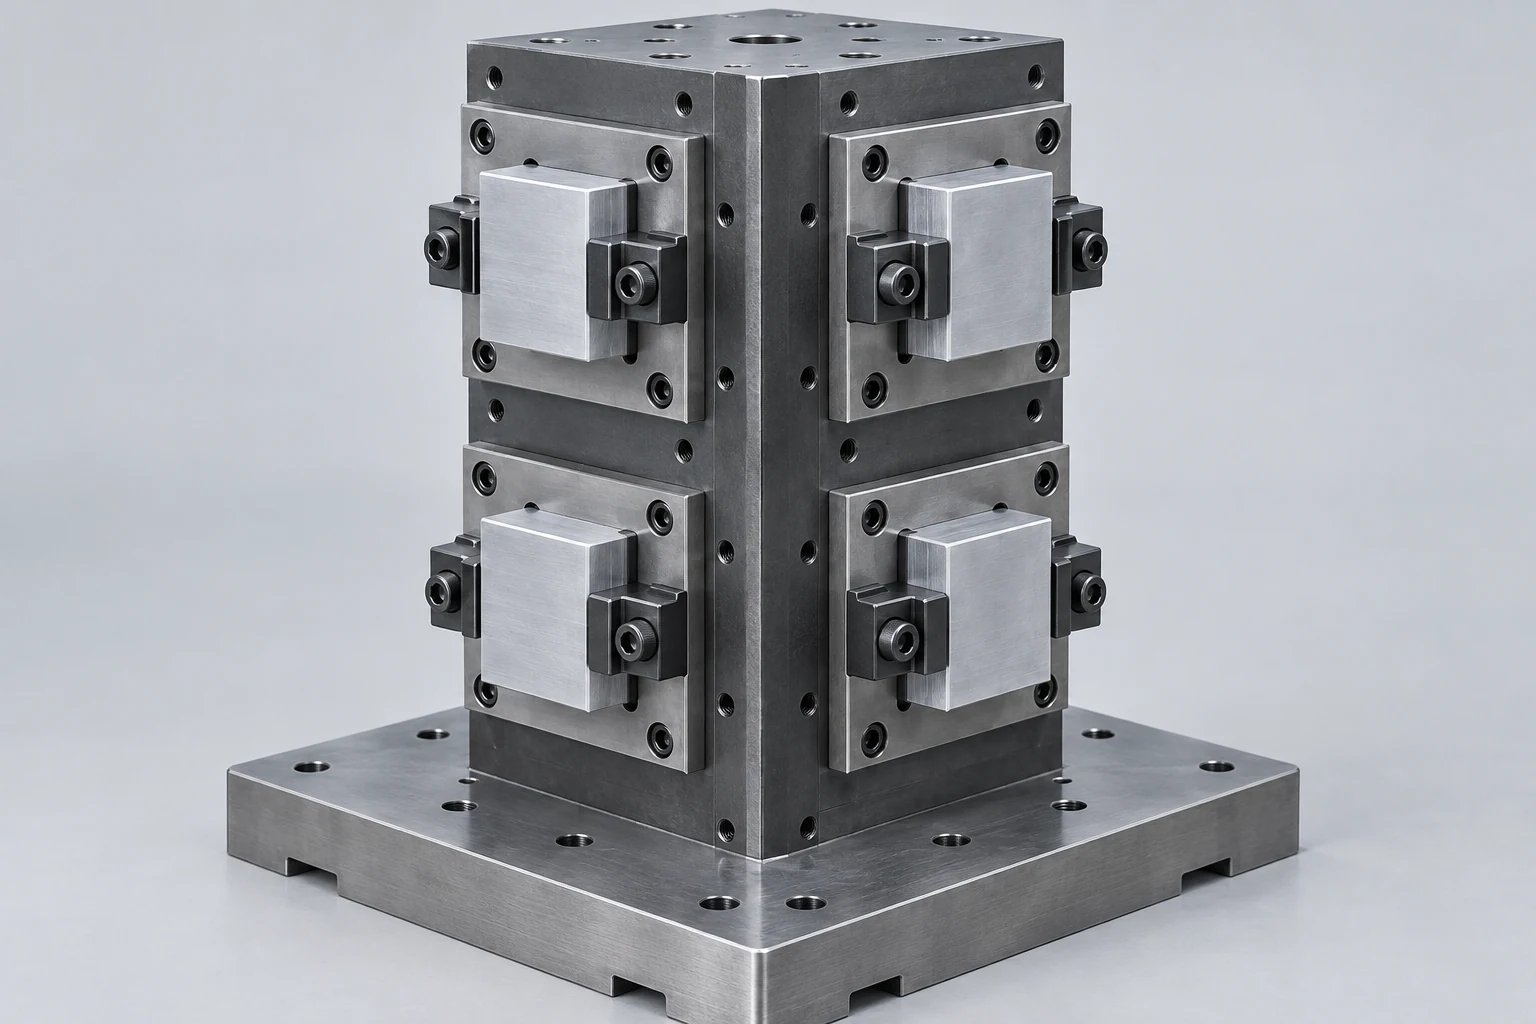
CNC金属加工において、トゥームストーンは、ワーク保持具や部品を各面に取り付ける直立型の多面治具です。独立した種類のCNC工作機械ではありません。その目的は、複数の部品を一つの搭載構成にまとめ、各ステーションで工具が適切に届くようにすることです。単主軸マシニングセンタでは、ステーションごとのプログラムで部品を順番に加工します。部品を取り付ける面を増やしても、切削用の主軸が増えるわけではありません。 [1]
実用的なトゥームストーン計画は、「何個の素材(ブランク)が収容可能か」という単純な情報以上の内容を明示します。すなわち、各ステーションが何を保持するか、部品がどのように位置決めされるか、どのNCプログラム座標系が当該ステーションをアドレス指定するか、そして加工サイクル終了時に治具から取り外されるものが何かを明記します。
トゥームストーンのステーションとサイクル当たりの部品数
トゥームストーンは、通常、水平マシニングセンターに設置され、適切な回転テーブルがその各面をスピンドルに向けて提示する構成で用いられます。縦形対横形フライス盤加工の比較によって、この配置が説明されます。ここで重要な単位は「ステーション」であり、これはワークピースを一連の加工工程を通じて保持するための定義された位置を指します。
AからDまでの四つの面が使える、正方形のトゥームストーンを仮定します。各面に二つのステーションがあり、A1とA2は面Aに属し、同じ命名をD2まで続けます。各ステーションに部品を一個ずつ載せるとすると、部品を装着した位置は4 × 2 = 8か所です。この数だけでは、サイクル当たりの完成部品数は分かりません。
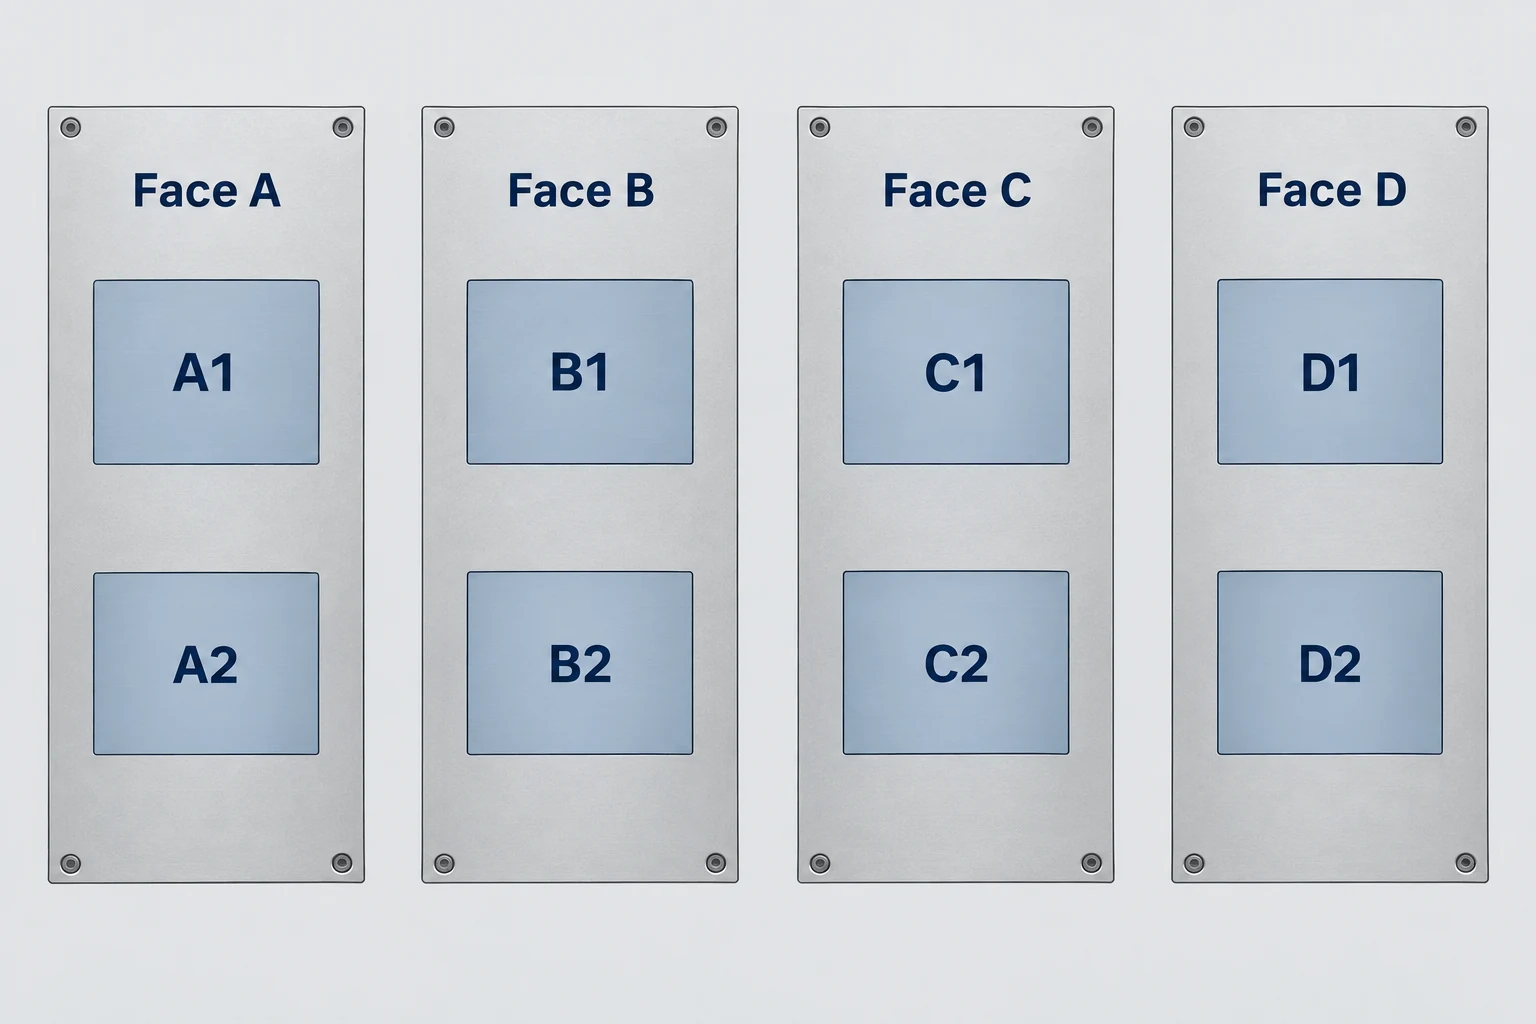
すべての八つの位置で同一の加工工程を実行することも可能です。あるいは、一部の位置にはブランクを配置し、他の位置にはすでに別の面で加工済みの部品を配置することもできます。後者の配置では、占有されているステーション内にほぼ完成品が存在するとは限りません。工程計画では、初回加工の出力と最終完成品の出力を明確に区別する必要があります。
加工順序も重要です。CAMシステムでは、ワークフローおよびポストプロセッサに応じて、段取り・加工工程・工具のいずれかに基づいて反復作業を並べ替えることができます。ある工具の作業を複数のステーションにまたがってまとめて実行すれば工具交換回数を減らせるものの、部品間の移動距離が増加します。工具交換回数の削減は、総合的なサイクルタイムを保証するものではありません。[2]
位置決めピン、クランプ、ワークオフセット
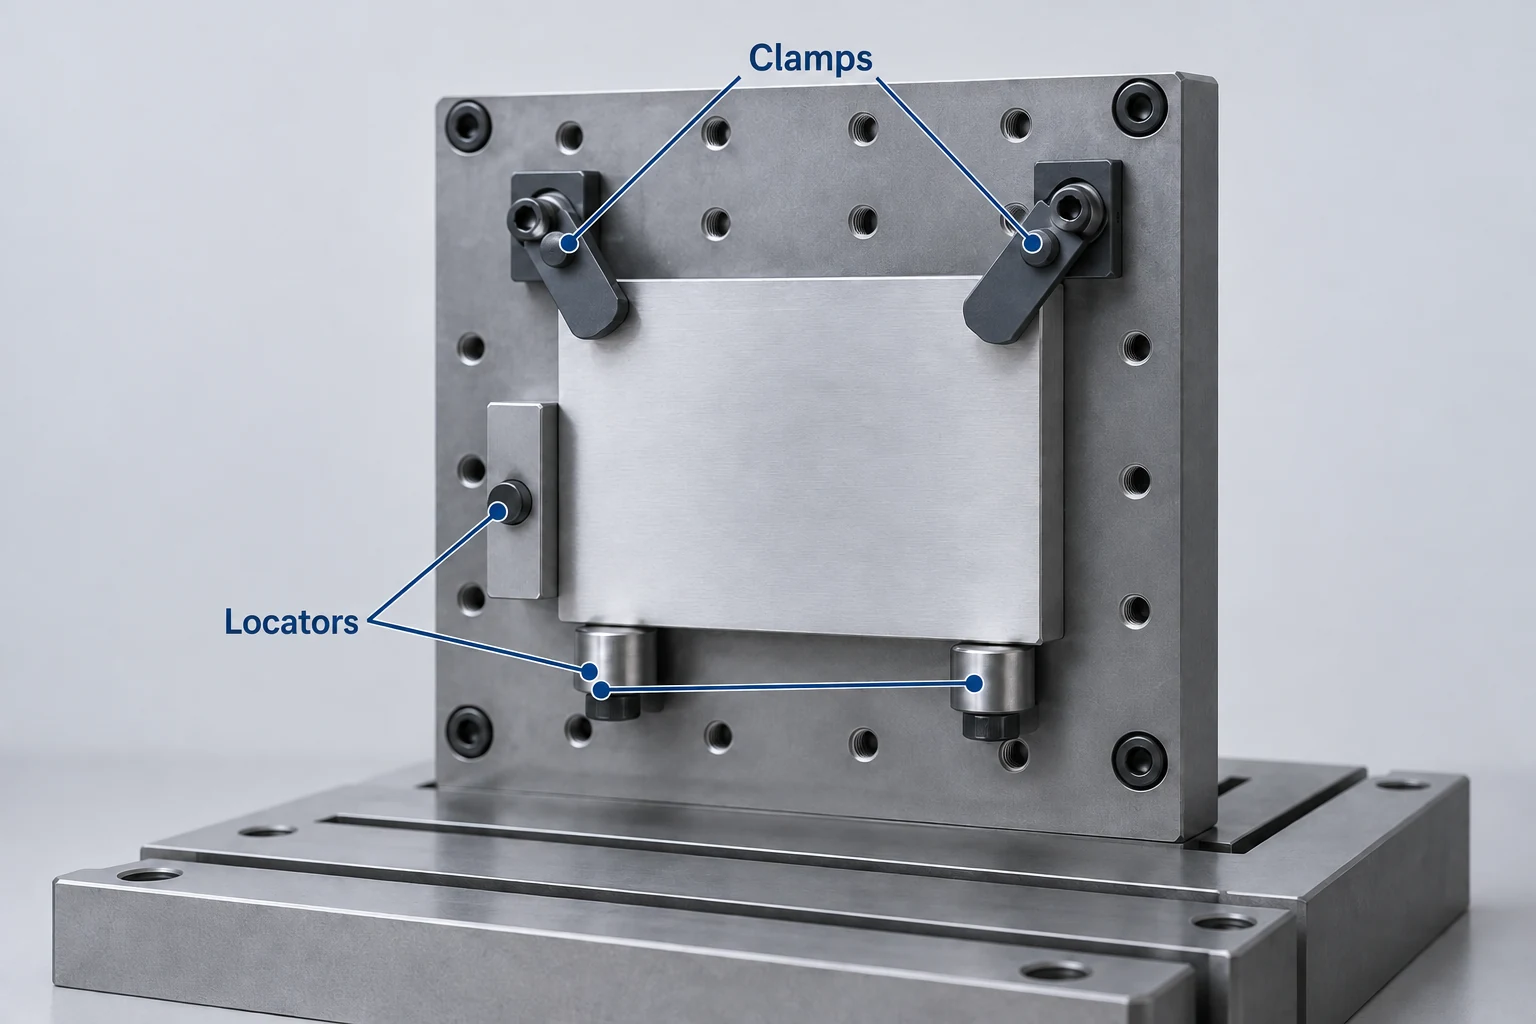
トゥームストーンは共通のキャリアを提供しますが、各工作物には依然として明確に定義された位置決め接触点および拘束機構が必要です。位置決めピンは工作物の位置を決定します。クランプは工作物を所定の接触点に対して保持し、加工中に発生する荷重に抵抗します。ハードウェアの配置に便利なマウント穴グリッドは有用ですが、それ自体では完成品の機能的特徴の位置決めを保証しません。[3]
機械インターフェースからトゥームストーン、さらにステーション治具、そして工作物へと基準点の連鎖を追跡してください。再現性のあるキャリア接続が、素材(ブランク)がその専用ネストに正しく seating されていることを保証するものではありません。バリ、切屑、または誤ったローディング方向が、最後の接触点でこの連鎖を断ち切る可能性があります。
A1などのステーションラベルは物理的なアドレスです。一方、ワークオフセットはCNCプログラムで使用される座標基準を定義します。両者の対応関係(必要なインデックス付き向きを含む)を記録してください。同一の部品プログラムを異なるオフセットで繰り返し実行することが可能ですが、その制御装置およびポストプロセッサが選択した配置をサポートしている必要があります。オフセットは、誤って seating された部品や切削中に移動する部品を補正することはできません。[2] [4]
| ステーション記録 | 明示すべき事項 | 回避できる混乱 |
|---|---|---|
| 実際の住所 | 面および位置(例:A1) | 誤ったネストを確認すること |
| 部品および工程 | 部品番号、改訂番号、および入荷時の状態 | 完成品または一部加工済みの部品を素材としてロードすること |
| 定位コンタクト | 座面、ストップ、および向き決め用特徴部 | クランプはされているが正しく座っていない部品を受け入れること |
| プログラム参照 | 座標割り当ておよびインデックス付き向き | 誤ったステーションで正しい加工パスを実行すること |
| アンロード状態 | 次の工程または完成品の搬送先 | 進行中の作業と完成品を混在させること |
ステーション記録を、実際の治具、プログラム改訂版、および検査計画と整合させる。
ロードされた外形寸法、工具クリアランス、およびチップ排出経路
素材およびクランプを装着した状態で空間レビューを実施する。突出するすべてのファスナー、ロケータ、隣接するワークピース、およびトゥームストーン本体を含める。単独では到達可能なステーションでも、隣接する位置が埋まると干渉を受ける可能性がある。
工具アセンブリ全体を確認する。カッターが加工対象に到達可能であっても、より幅広いホルダーが隣接する部品またはクランプに接近する場合がある。工具の進入・退避・ステーション間移動経路に加え、ロード済み治具のインデックス動作に使用される経路もレビューする。二つの面で切削位置が確保されていても、その間の移動経路が確保されているとは限らない。[5]
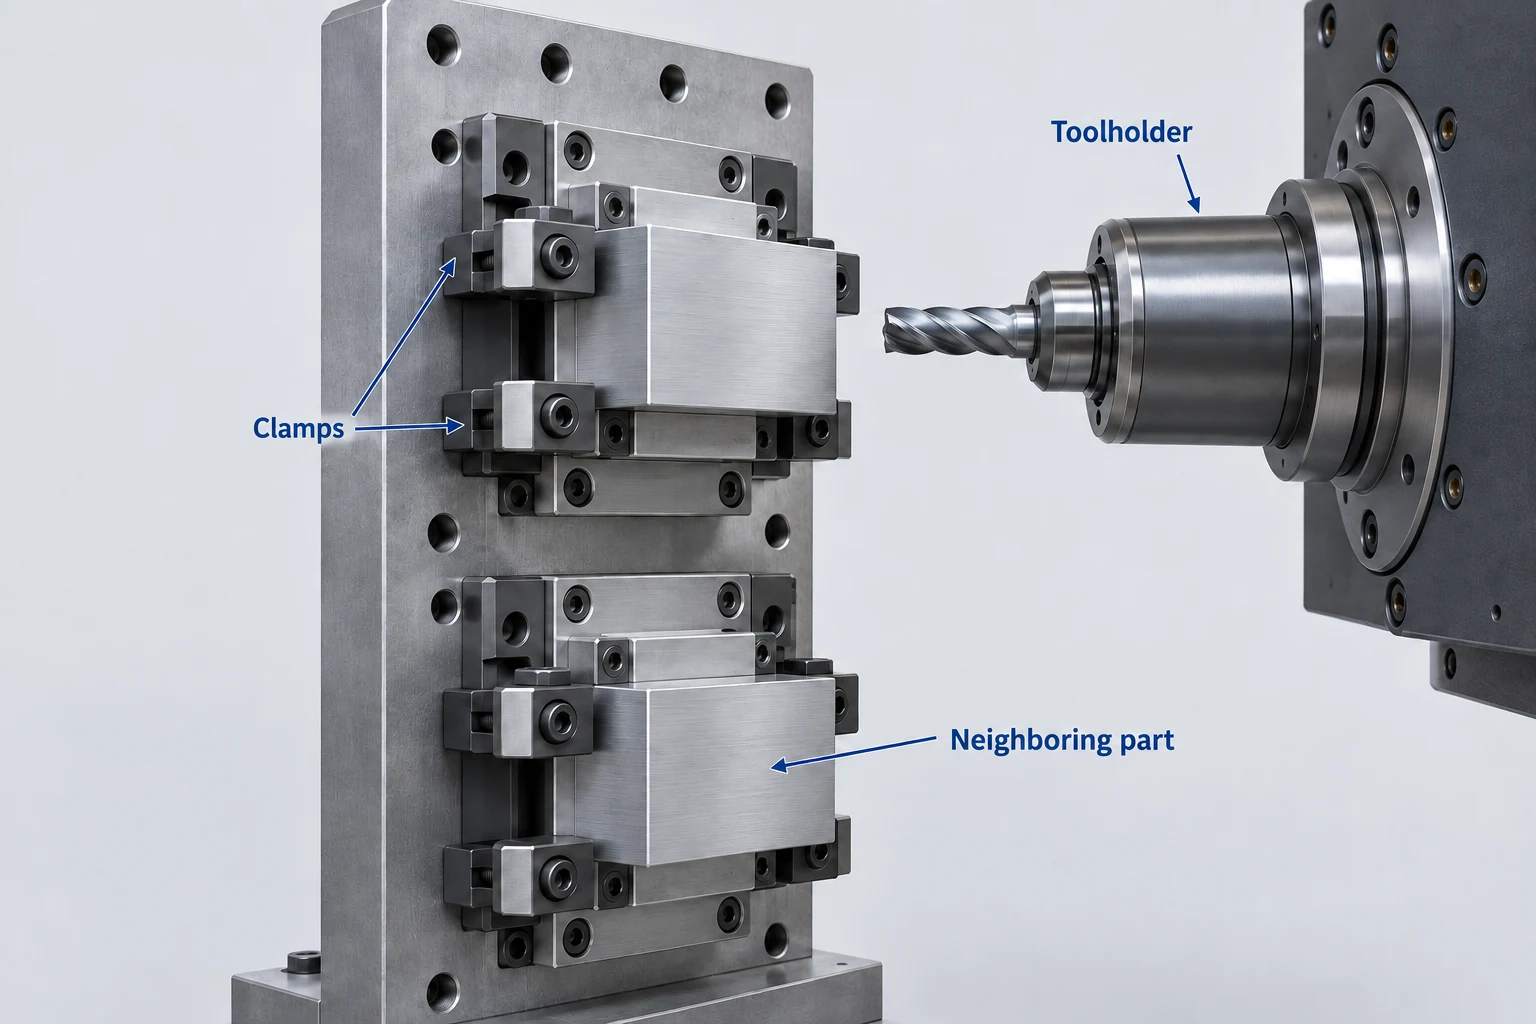
ロードレビューにはキャリア、すべてのワークホールディング、および部品が含まれる。例えばHaas社のパレットプール関連文書では、ペイロードを「ワークピース+ワークホールディング」の合計で規定し、治具とワークピースの外形寸法を定義している。実際の機械、回転テーブル、およびパレット配置に対応する限界値およびロード条件を適用する。[6]当社のマシニングセンター仕様の読み方に関するガイドでは、行程とロード定格が異なる問いに答える理由を説明している。
チップ排出のための信頼性のある出口を確保し、ロケーション接触面の清掃へのアクセスを確保する。垂直に立てる部品はチップの落下を助けるが、段差や下層のステーションではチップが堆積する可能性がある。したがって、カッターパスが適合していても、より密に配置された部品は清掃および座り具合の問題を引き起こすことがある。Carr Lane社の治具設計ガイドラインでは、チップクリアランスと再現性のあるロケーションを相互に関連付けた設計課題として扱っている。[3]
ロード順序およびステーションのトレーサビリティ
指定されたロード位置におけるステーションマップを中心に、機械の規定された運転手順に従ってロード手順を計画する。これは、アクティブな加工サイクル中に機械内部へ作業アクセスできるという意味ではない。
- 割り当てられた出力を取り外す。
- seating コンタクトを清掃します。
- 正しい入荷部品を配置します。
- その seating 状態およびクランプ状態を確認します。
互換性のあるパレットシステムは、独自のプログラムおよびスケジューリング制御を備えた別個のローディングステーションを提供する場合があります。トゥームストーン単体では、そのようなステーションを提供せず、無人運転生産を保証しません。[6]
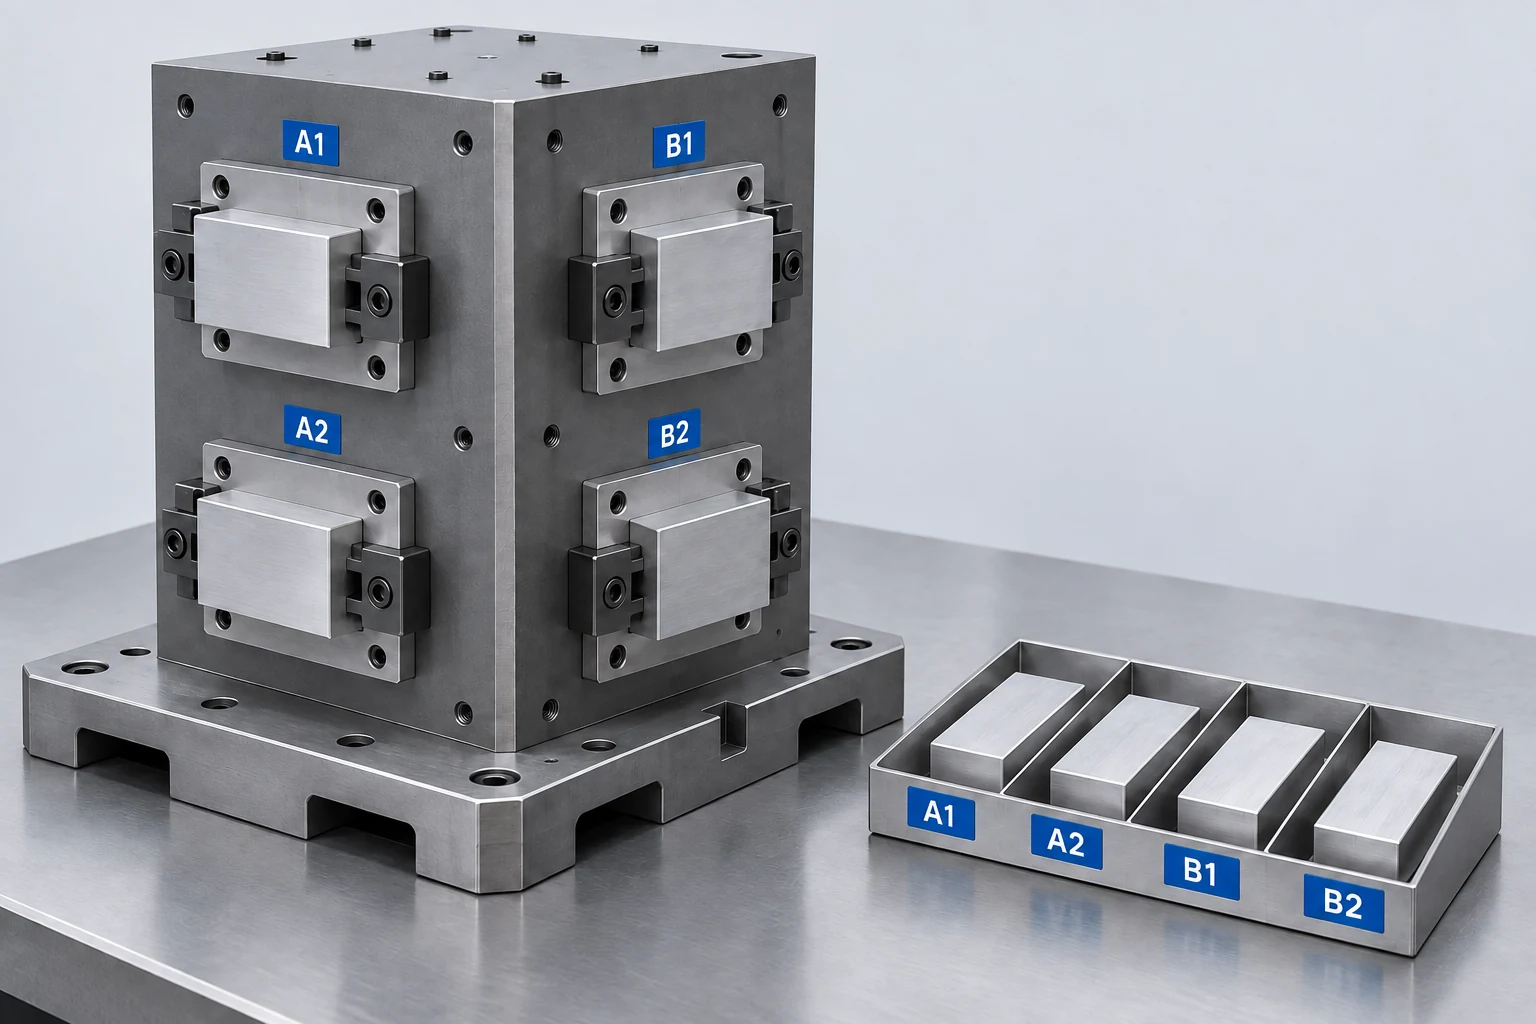
ジョブ実行前に、欠落したブランクまたは無効化されたステーションの処理方法を決定してください。物理的なロードと選択されたプログラムは一致していなければなりません。単に位置を空欄のままにするだけでは、制御装置が当該ステーションの加工工程を省略するとは限りません。中間の移動すべてが無害であると仮定して、省略を即興で行わないでください。[2]
結果の調査時には、ステーションの識別子を保持してください。A2 に関連する問題が繰り返し発生し、他のステーションは一貫して正常である場合、このパターンは A2 のコンタクト、座標系の割り当て、およびローディング状態への検査を導きます。ただし、このパターン単独では原因を診断できません。同様に、次の工程を待っている部品と最終検査を待っている部品は明確に区別してください。
CNC ミリングでは、ステーションマップ、定位方式、アンロード記録が治具レイアウトとその出力を結びつけます。これらは、各ロード位置で完了される加工工程およびまだ別の段取りを必要とする部品を示します。
CNC トゥームストーン FAQ
トゥームストーンは縦形マシニングセンターで使用できますか?
はい。機械および治具の配置が所定のアクセス性、支持性およびクリアランスを確保できる場合に限ります。垂直方向に設置された多面体治具では、ダウンワード指向スピンドルに対してすべての面が露出するわけではなく、各所定表面に到達可能な適切なセットアップが必要です。[7]
異なる品番の部品を一つのトゥームストーンで保持できますか。
治具、プログラム、工具セットおよびローディング計画がその組み合わせをサポートする場合に限ります。各ステーションの部品番号、リビジョンおよび加工工程は明示的に管理してください。外観が類似しているからといって、同じネストに収まるからといって、部品を相互に交換可能とはみなしません。
八つのステーションを持つトゥームストーンで、サイクル当たり八個の部品が完成しますか。
そのサイクル内で、部品を装着した八か所すべてが必要な加工工程を完了する場合に限ります。中間工程を担当するステーションからは仕掛品が出ます。空き位置、検査結果、後続工程も完成数量に影響します。
トゥームストーンの各面には、一つのワーク座標オフセットがあれば十分ですか。
各面のオフセットを一つとする一律のルールはありません。プログラムで指定する個々の加工箇所に正しい座標定義が必要です。オフセットの数と使い方は、治具の配置、CAMの出力、制御装置の機能によって変わります。ステーションの配置図は、実際の設定と一致させます。 [2]
技術資料
- Hennig. Stallion Tombstones. 多面体ワークホルディング構造および回転アクセス。
- Autodesk Fusion Help. Post Process tab reference. ワーク座標インスタンスおよび加工工程の順序。
- Carr Lane Manufacturing. Guide To Locating & Clamping Principles. 定位、拘束およびチップ排出。
- Haas Automation社。 ミルオペレーターズマニュアル — パートセットアップ、第8.5–8.6節。ワークおよび回転座標基準。
- Rana Udayveer Singh氏、Autodesk。How to Leverage Collision Detection During Machine Simulation in Autodesk Fusion。シミュレートされた運動による機械、材料(stock)、ホルダーおよび治具のチェック。
- Haas Automation社。6+1 Pallet Pool。完全なペイロード、ロード済みエンベロープ、およびパレットスケジューリング。
- Carr Lane Manufacturing。3+1、3+2、および同時5軸加工。インデックスアクセスおよび互換性のある回転構成。
VETCNCについて
VETCNCは、オンラインCNC調達に家族経営の製造バックグラウンドを活かしています。ケビンはCNC業界で十年の経験を持ち、中国の家族経営工場およびより広範なパートナー・ネットワークと連携しています。目的は、発注前に製造手配、技術的要件および責任分界を明確にすることです。
ケビンの物語を読む →


