In questa pagina
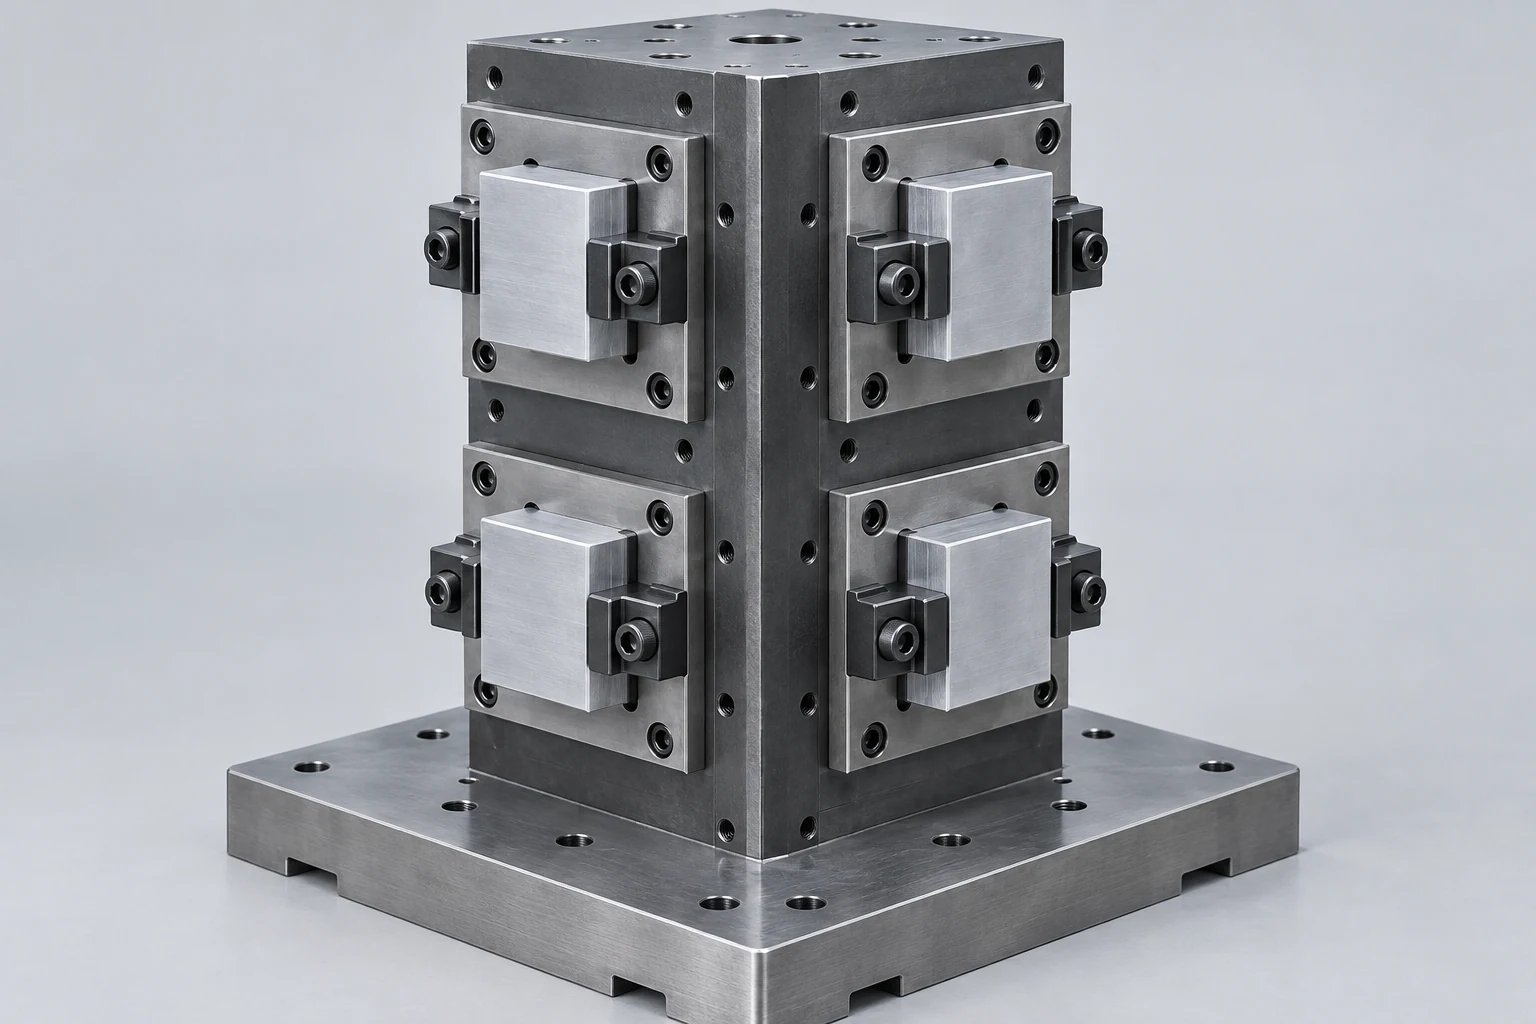
Nella lavorazione CNC dei metalli, un tombstone è una staffa verticale a più facce che supporta i dispositivi di fissaggio e i pezzi sulle sue superfici. Non è un tipo distinto di macchina CNC. La sua funzione è organizzare diversi pezzi in un’unica configurazione caricata, garantendo un accesso adeguato a ciascuna stazione. Su un centro di lavoro a singolo mandrino, un programma stazione-per-stazione taglia i pezzi in sequenza; riempire ulteriori facce non comporta la creazione di ulteriori mandrini di taglio.[1]
Un efficace piano di fissaggio su tombstone illustra più che il numero di grezzi che vi possono essere alloggiati. Individua cosa contiene ciascuna stazione, come il pezzo è posizionato, quali coordinate del programma lo indirizzano e quali componenti vengono rimossi dalla basetta al termine del ciclo.
Stazioni tombstone e parti per ciclo
Un tombstone compare comunemente su un centro di lavoro orizzontale, dove un tavolo rotante adeguato presenta le sue facce al mandrino. Il confronto tra fresatura verticale e fresatura orizzontale spiega tale orientamento. In questo contesto, l’unità fondamentale è la stazione: un punto definito per il fissaggio del pezzo durante un’operazione.
Si consideri una tombstone quadrata ipotetica con quattro facce utilizzabili, indicate con le lettere A-D, e due stazioni per faccia. A1 e A2 appartengono alla faccia A; la stessa convenzione di denominazione prosegue fino a D2. Ciò fornisce 4 × 2 = 8 posizioni di caricamento pezzi, supponendo che ogni stazione contenga un singolo pezzo. Non viene ancora specificato alcun numero di pezzi completati per ciclo.
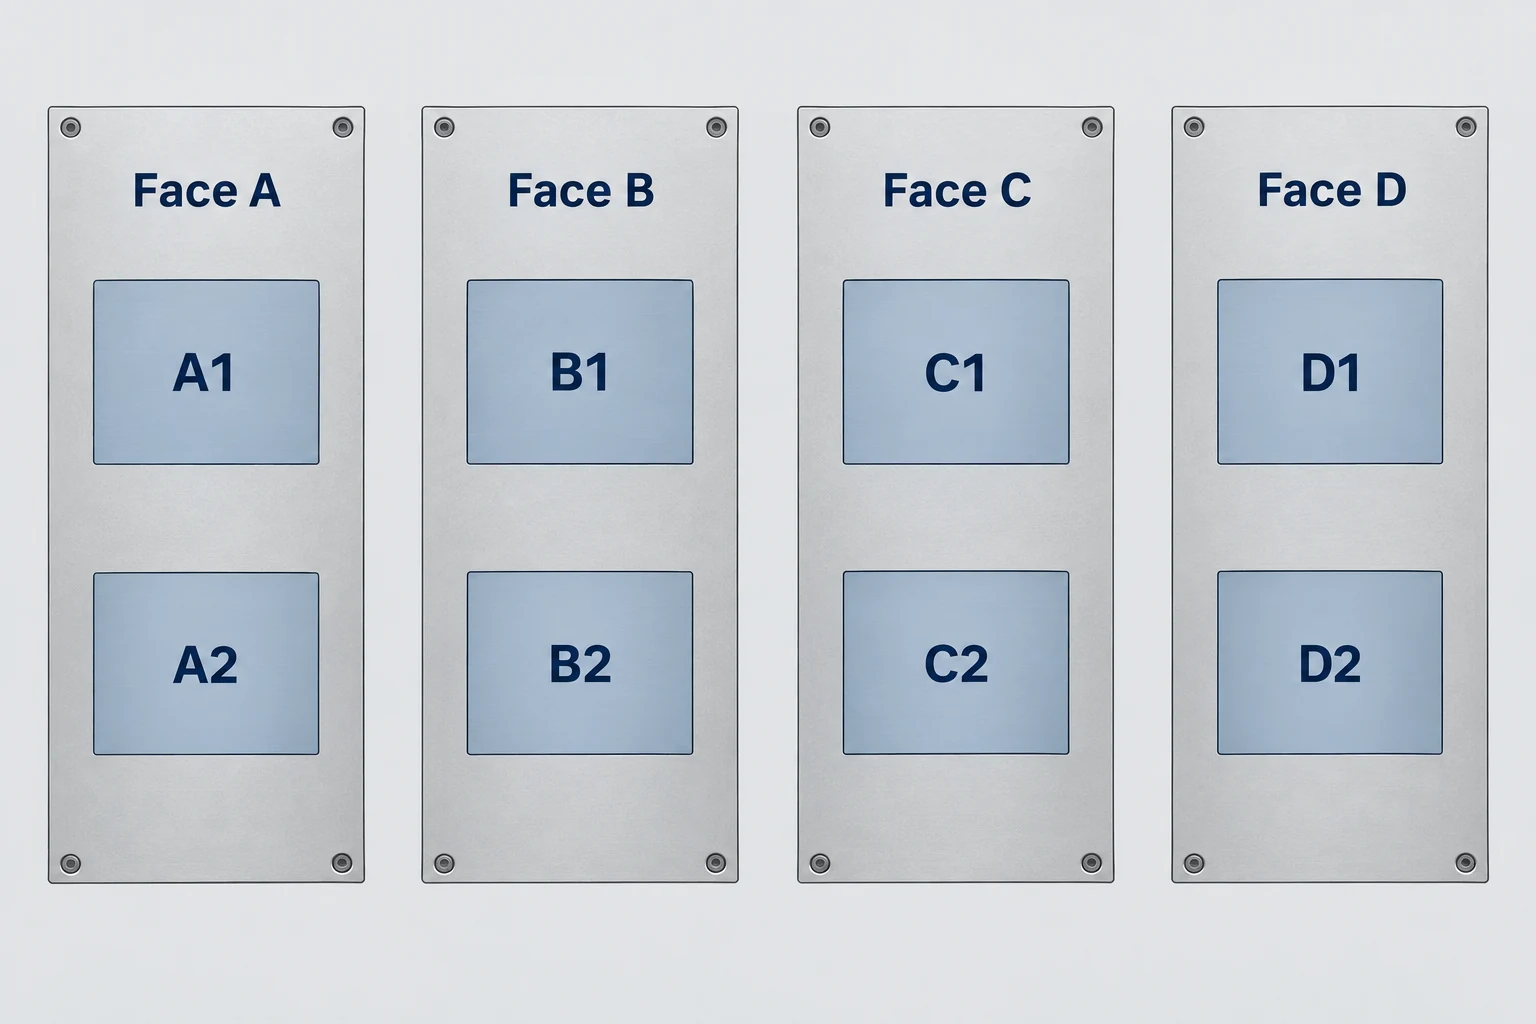
Tutte e otto le posizioni potrebbero eseguire la stessa operazione. In alternativa, alcune potrebbero contenere semilavorati, mentre altre contengono pezzi già lavorati su un altro lato. Nella seconda configurazione, una stazione occupata non contiene necessariamente un pezzo quasi finito. Il piano di processo deve distinguere l’output della prima operazione dall’output finito.
Anche la sequenza è importante. I sistemi CAM possono ordinare i lavori ripetuti in base al setup, all’operazione o all’utensile, a seconda del flusso di lavoro e del postprocessore. Raggruppare il lavoro di un utensile su diverse stazioni può ridurre il numero di cambi utensile, ma comporta ulteriori spostamenti tra i pezzi. Un minor numero di cambi utensile non determina il tempo totale di ciclo. [2]
Localizzatori, morsetti e offset di lavoro
Il tombstone fornisce un supporto comune; ogni pezzo in lavorazione richiede comunque contatti di posizionamento definiti e un sistema di ritenuta. I locatori stabiliscono la posizione. Le morse tengono il pezzo contro i contatti previsti e resistono ai carichi di lavorazione. Una griglia di fori per il fissaggio è utile per disporre gli accessori, ma da sola non definisce la posizione delle caratteristiche funzionali del pezzo finito.[3]
Seguire la catena di riferimento dall’interfaccia macchina al tombstone, quindi al dispositivo di fissaggio della stazione e infine al pezzo. Una connessione ripetibile del supporto non garantisce che il grezzo sia correttamente inserito nel proprio alloggiamento. Burrature, trucioli o un’orientazione errata durante il caricamento possono interrompere tale catena all’ultimo punto di contatto.
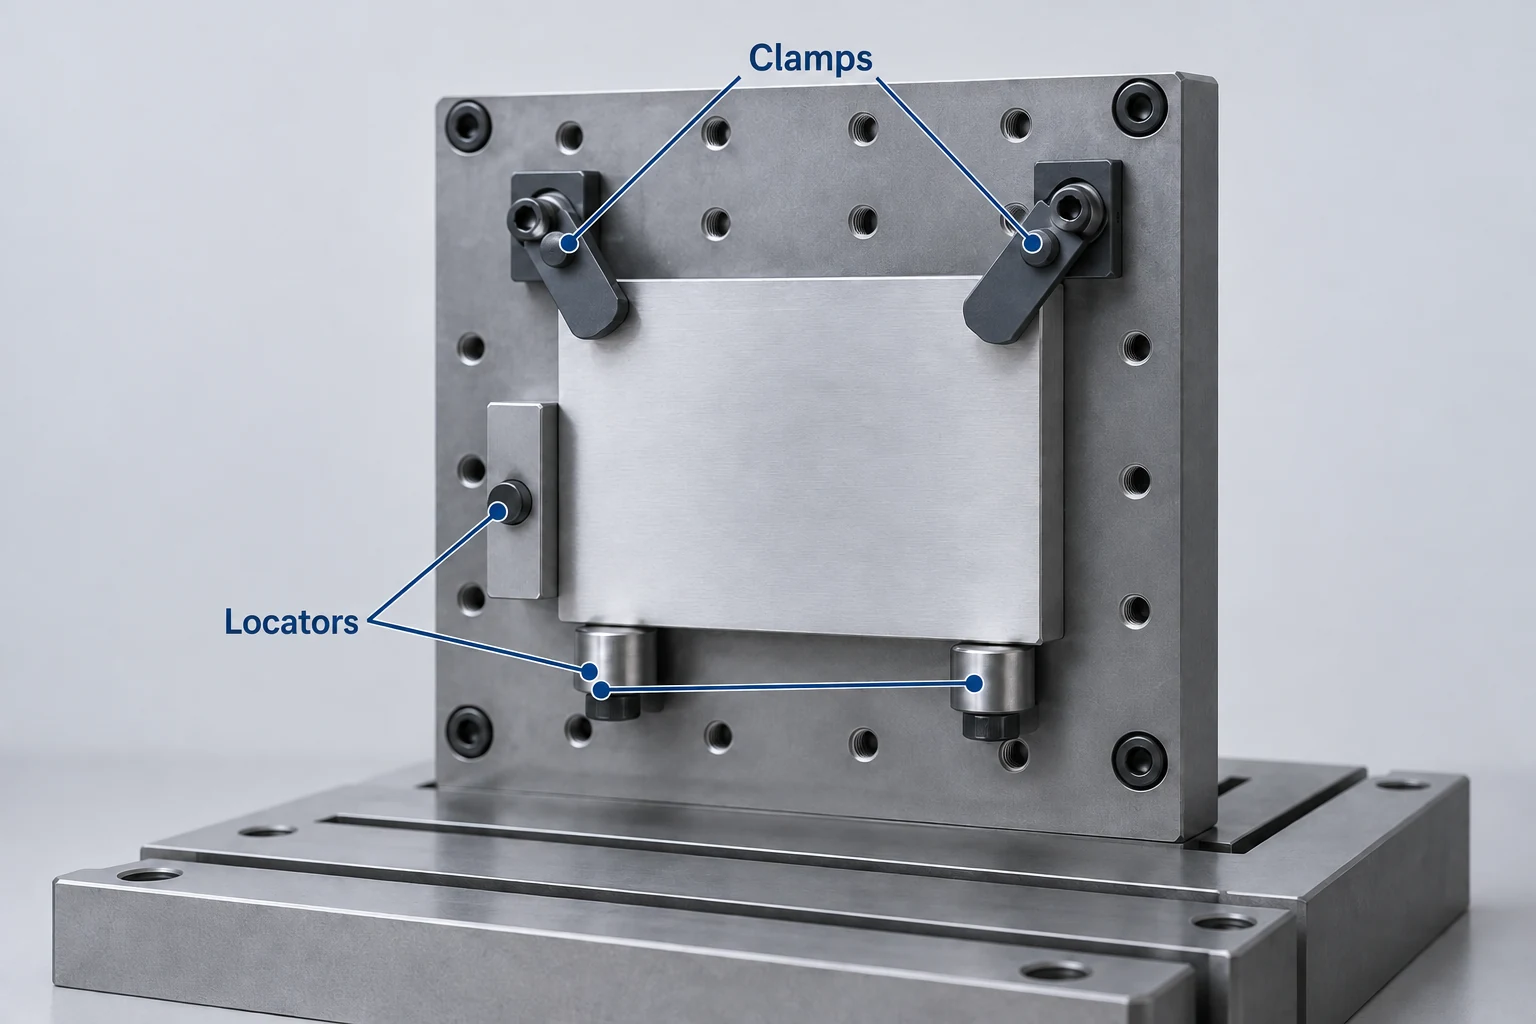
Un’etichetta di stazione come A1 costituisce un indirizzo fisico. Un offset di lavoro definisce un riferimento di coordinate utilizzato dal programma CNC. Registrare correttamente la corrispondenza tra i due, inclusa l’orientazione indicizzata richiesta. Lo stesso programma per il pezzo può essere ripetuto con offset diversi, ma il controllo numerico e il postprocessore devono supportare la configurazione scelta. Un offset non può correggere un pezzo mal posizionato o che si sposta durante la lavorazione.[2] [4]
| Registro stazione | Cosa rendere esplicito | Confusione che evita |
|---|---|---|
| Indirizzo fisico | Faccia e posizione, ad esempio A1 | Verifica dell’alloggiamento sbagliato |
| Pezzo e operazione | Numero di parte, revisione e stato in ingresso | Caricamento di un pezzo finito o parzialmente finito come grezzo |
| Contatti di posizionamento | Faccia di appoggio, fermi e caratteristica di orientamento | Accettazione di un pezzo bloccato ma posizionato in modo errato |
| Riferimento programma | Assegnazione delle coordinate e orientazione indicizzata | Esecuzione del percorso corretto sulla stazione sbagliata |
| Stato di scarico | Operazione successiva o destinazione del pezzo finito | Mescolanza di parti in lavorazione con parti finite |
Mantenere il record della stazione coerente con la vera attrezzatura, la revisione del programma e il piano di ispezione.
Involucro caricato, spazio libero utensile e percorsi dei trucioli
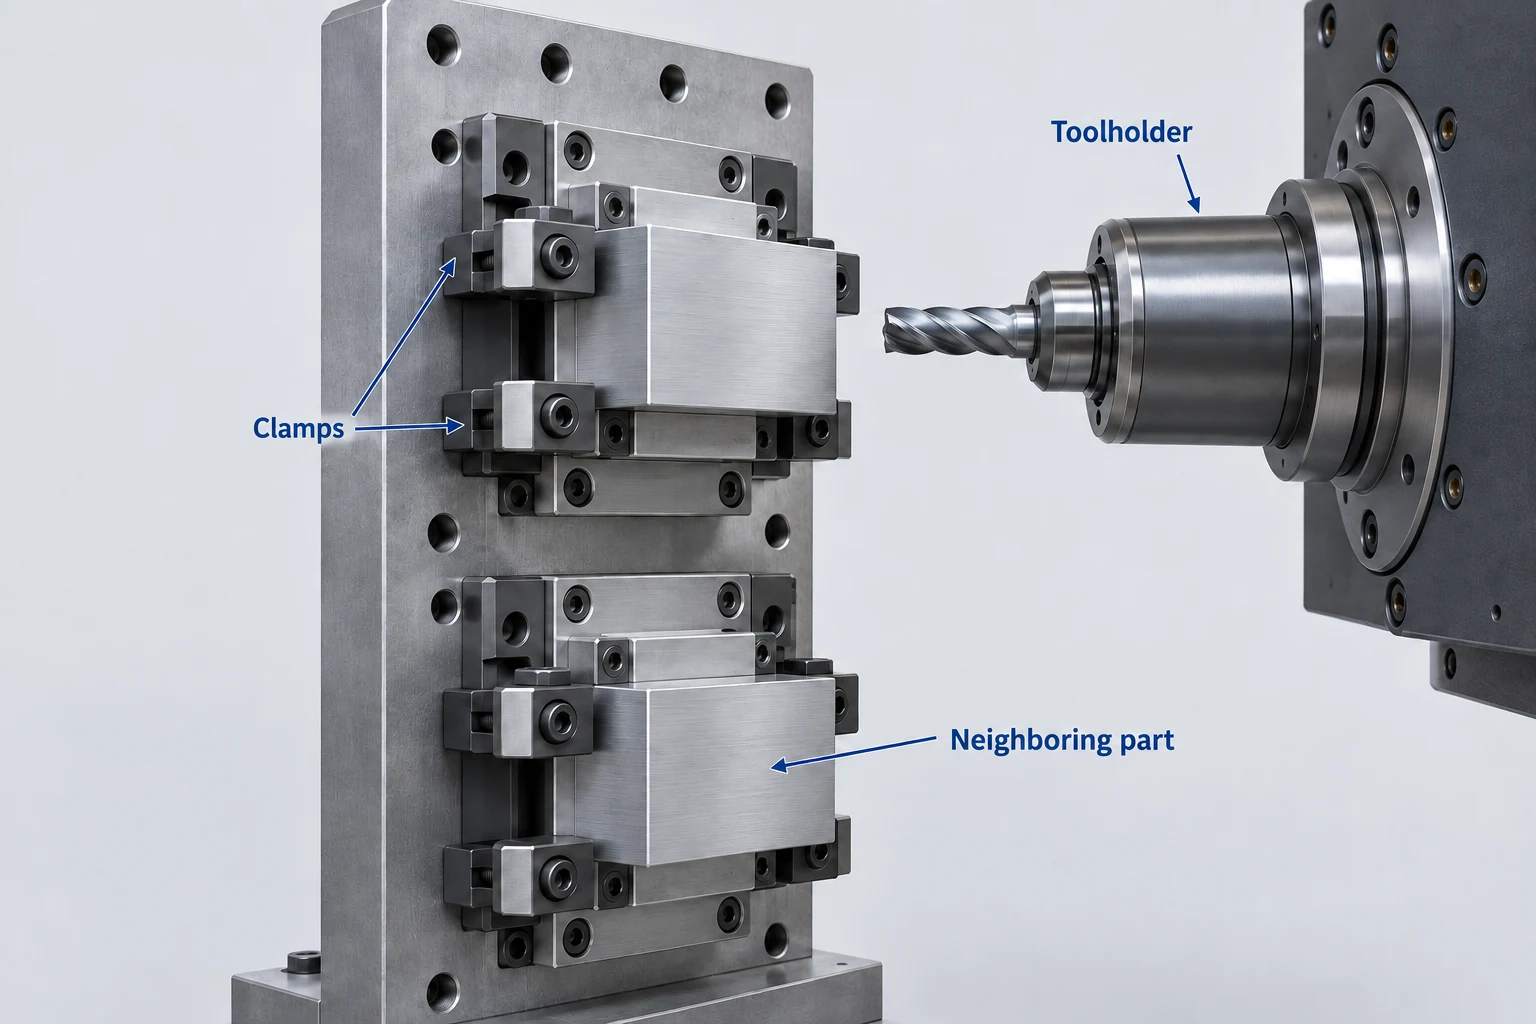
Eseguire la verifica dello spazio con grezzi e morse installati. Includere ogni elemento sporgente (vite, locatore, pezzo vicino) nonché il corpo del tombstone. Una stazione può risultare accessibile in isolamento, ma diventare ostruita non appena viene occupata la posizione adiacente.
Verificare l’intero insieme utensile. La fresa potrebbe raggiungere una caratteristica mentre il portautensile più ingombrante si avvicina a un pezzo adiacente o a una morsa. Esaminare l’ingresso, l’uscita e il movimento tra le stazioni, oltre al percorso utilizzato per l’indicizzazione del dispositivo di fissaggio caricato. L’assenza di interferenze nelle posizioni di taglio su due facce non garantisce che il movimento intermedio sia libero da ostacoli.[5]
La verifica del carico comprende anche il supporto e tutti gli elementi di fissaggio, non solo i pezzi. Ad esempio, la documentazione del pallet-pool Haas specifica il carico massimo in termini di pezzo in lavorazione più dispositivi di fissaggio e definisce un volume complessivo (envelope) che include sia il dispositivo che il pezzo. Utilizzare i limiti e le condizioni di carico previsti per la macchina effettiva, nonché per il sistema rotativo e il pallet impiegati.[6] La nostra guida su lettura delle specifiche dei centri di lavoro spiega perché le specifiche di corsa e di carico rispondono a domande diverse.
Lasciare uno sbocco affidabile per i trucioli e garantire l’accessibilità per la pulizia dei contatti di posizionamento. I pezzi montati in verticale possono favorire la caduta dei trucioli, ma sporgenze e stazioni inferiori possono invece accumularli. Una disposizione più serrata dei pezzi può quindi generare problemi di pulizia e di corretto posizionamento, anche quando i percorsi della fresa risultano compatibili. Le linee guida Carr Lane sui dispositivi di fissaggio considerano lo smaltimento dei trucioli e la ripetibilità del posizionamento come aspetti progettuali interconnessi.[3]
Sequenza di caricamento e tracciabilità della stazione
Pianificare la procedura di caricamento sulla base della mappa delle stazioni, in una posizione di caricamento prestabilita e nel rispetto della procedura operativa prescritta dalla macchina. Ciò non implica la possibilità di intervenire all’interno del ciclo di lavorazione attivo.
- Rimuovere l’output assegnato.
- Pulire i contatti di posizionamento.
- Posizionare il pezzo in entrata corretto.
- Verificare il corretto posizionamento e lo stato di serraggio.
Un sistema di pallet compatibile può fornire una stazione di caricamento separata, dotata di propri programmi e controlli di pianificazione. Un tombstone da solo non fornisce tale stazione né garantisce la produzione ininterrotta.[6]
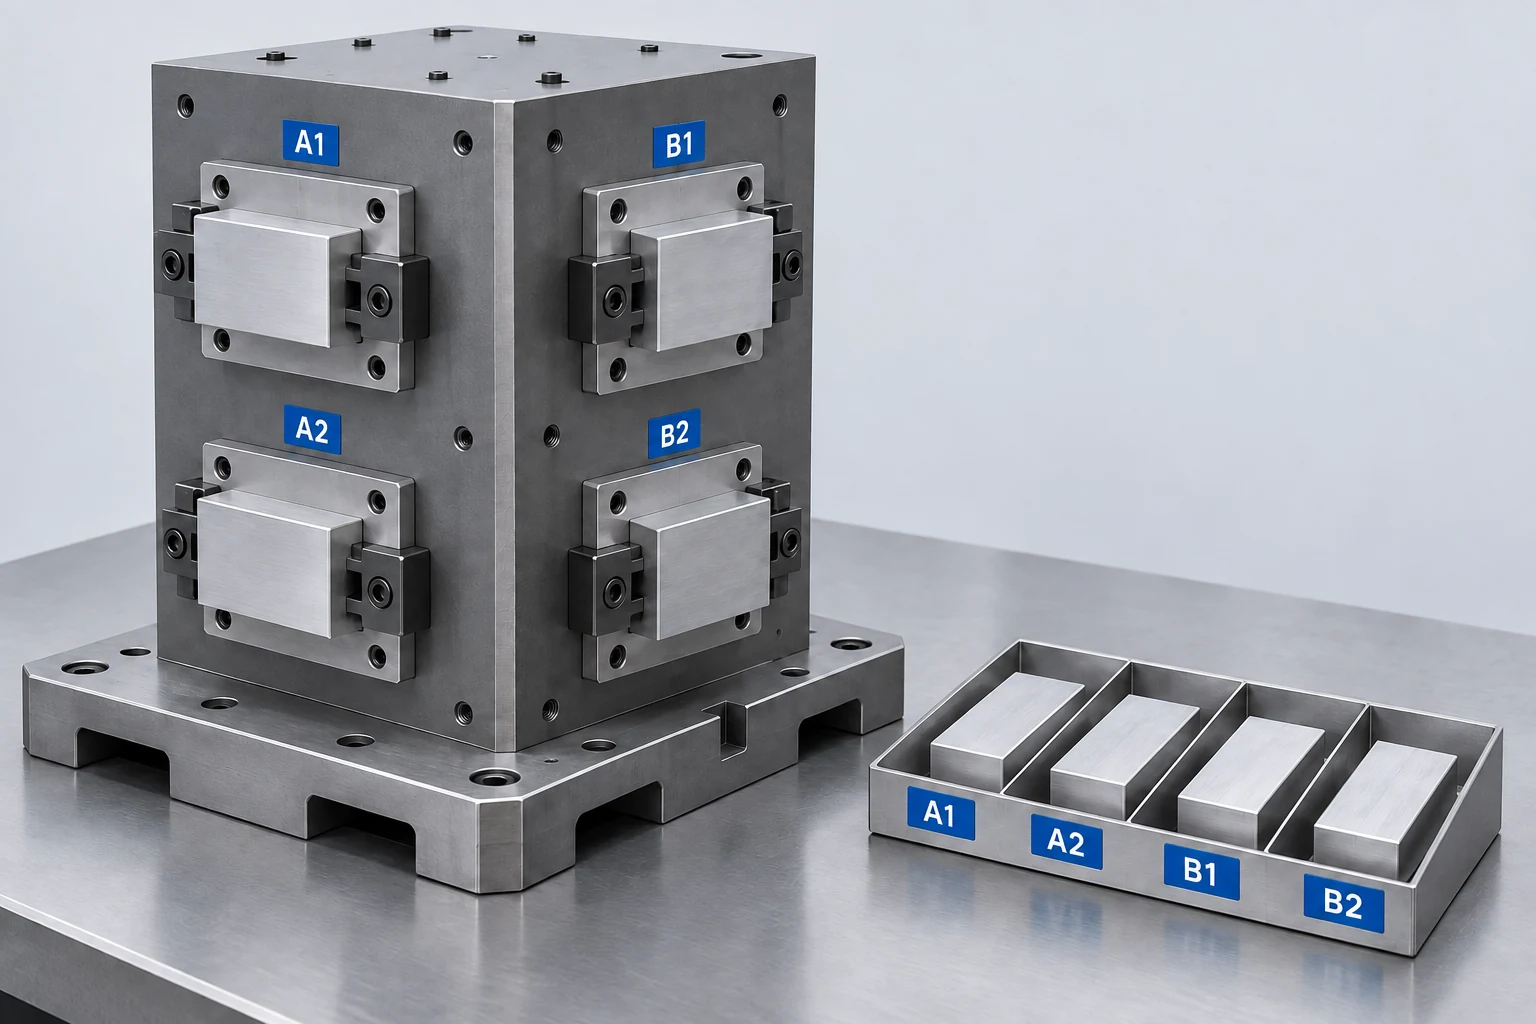
Decidere in anticipo come gestire un posizionamento mancante o una stazione disabilitata prima di avviare il ciclo di lavoro. Il carico fisico e il programma selezionato devono corrispondersi: lasciare semplicemente vuota una posizione non indica al controllo di saltare le operazioni relative a quella stazione. Non improvvisare l’omissione assumendo che ogni movimento intermedio sia privo di rischi.[2]
Conservare l’identità della stazione durante l’analisi di un risultato. Se un problema legato alla posizione si ripete sistematicamente sulla stazione A2, mentre le altre stazioni restano stabili, tale schema orienta i controlli verso i contatti di A2, l’assegnazione dei sistemi di coordinate e le condizioni di caricamento. Tuttavia, da solo non consente di diagnosticare la causa. Analogamente, separare i pezzi in attesa di un’ulteriore lavorazione da quelli pronti per l’ispezione finale.
Nella fresatura fresatura CNC, la mappa della stazione, lo schema di localizzazione e il record di scarico collegano la disposizione dell’attrezzatura al suo output. Mostrano quali operazioni vengono eseguite da ciascuna posizione caricata e quali parti richiedono ancora un ulteriore allestimento.
FAQ sul tombstone CNC
È possibile utilizzare una tombstone su un centro di lavoro verticale?
Sì, purché la configurazione macchina–fixture garantisca l’accesso, il supporto e lo spazio libero richiesti. Una fixture multi-faccia verticale non presenta automaticamente tutte le sue facce verso un mandrino orientato verso il basso; l’impostazione deve prevedere un modo adeguato per raggiungere ciascuna superficie richiesta.[7]
È possibile che pezzi con numeri di riferimento diversi condividano una stessa tombstone?
Sì, purché fixture, programma, set utensili e piano di caricamento supportino tale combinazione. Mantenere espliciti, per ogni stazione, il numero di riferimento del pezzo, la sua revisione e l’operazione assegnata. Pezzi simili nell’aspetto non sono intercambiabili solo perché si inseriscono nello stesso alloggiamento.
Una tombstone a otto stazioni produce otto pezzi finiti per ciclo?
Solo se tutte e otto le posizioni caricate completano il loro percorso di lavorazione richiesto entro quel ciclo. Le stazioni assegnate a operazioni intermedie producono semilavorati. Anche le posizioni vuote, i risultati delle ispezioni e le operazioni successive influenzano la quantità di pezzi completati.
Ogni faccia di una tombstone richiede un solo offset di lavoro?
Non esiste una regola universale che preveda un offset per ogni faccia. Ogni istanza programmata richiede la corretta definizione delle coordinate. Numero e utilizzo degli offset dipendono dalla disposizione della fixture, dall’output CAM e dalle funzionalità del controllore; la mappa delle stazioni deve corrispondere a tale implementazione.[2]
Fonti tecniche
- Hennig. Stallion Tombstones. Strutture multi-faccia per il fissaggio dei pezzi e accesso rotatorio.
- Guida di Autodesk Fusion. Riferimento della scheda Post Process. Istanze di coordinate di lavoro e ordinamento delle operazioni.
- Carr Lane Manufacturing. Guida ai principi di localizzazione& e serraggio. Localizzazione, vincolo e evacuazione dei trucioli.
- Haas Automation. Manuale dell’operatore per fresatrici — Impostazione del pezzo, Sezioni 8.5–8.6. Riferimenti di coordinate di lavoro e rotatorie.
- Rana Udayveer Singh, Autodesk. Come sfruttare il rilevamento delle collisioni durante la simulazione macchina in Autodesk Fusion. Verifica di macchina, grezzo, portautensile e fixture mediante movimento simulato.
- Haas Automation. Pallet Pool 6+1. Carico completo, ingombro con carico applicato e pianificazione dei pallet.
- Carr Lane Manufacturing. Lavorazione a 3+1 assi, 3+2 assi e a 5 assi simultanei. Accesso per indice e configurazioni rotatorie compatibili.



