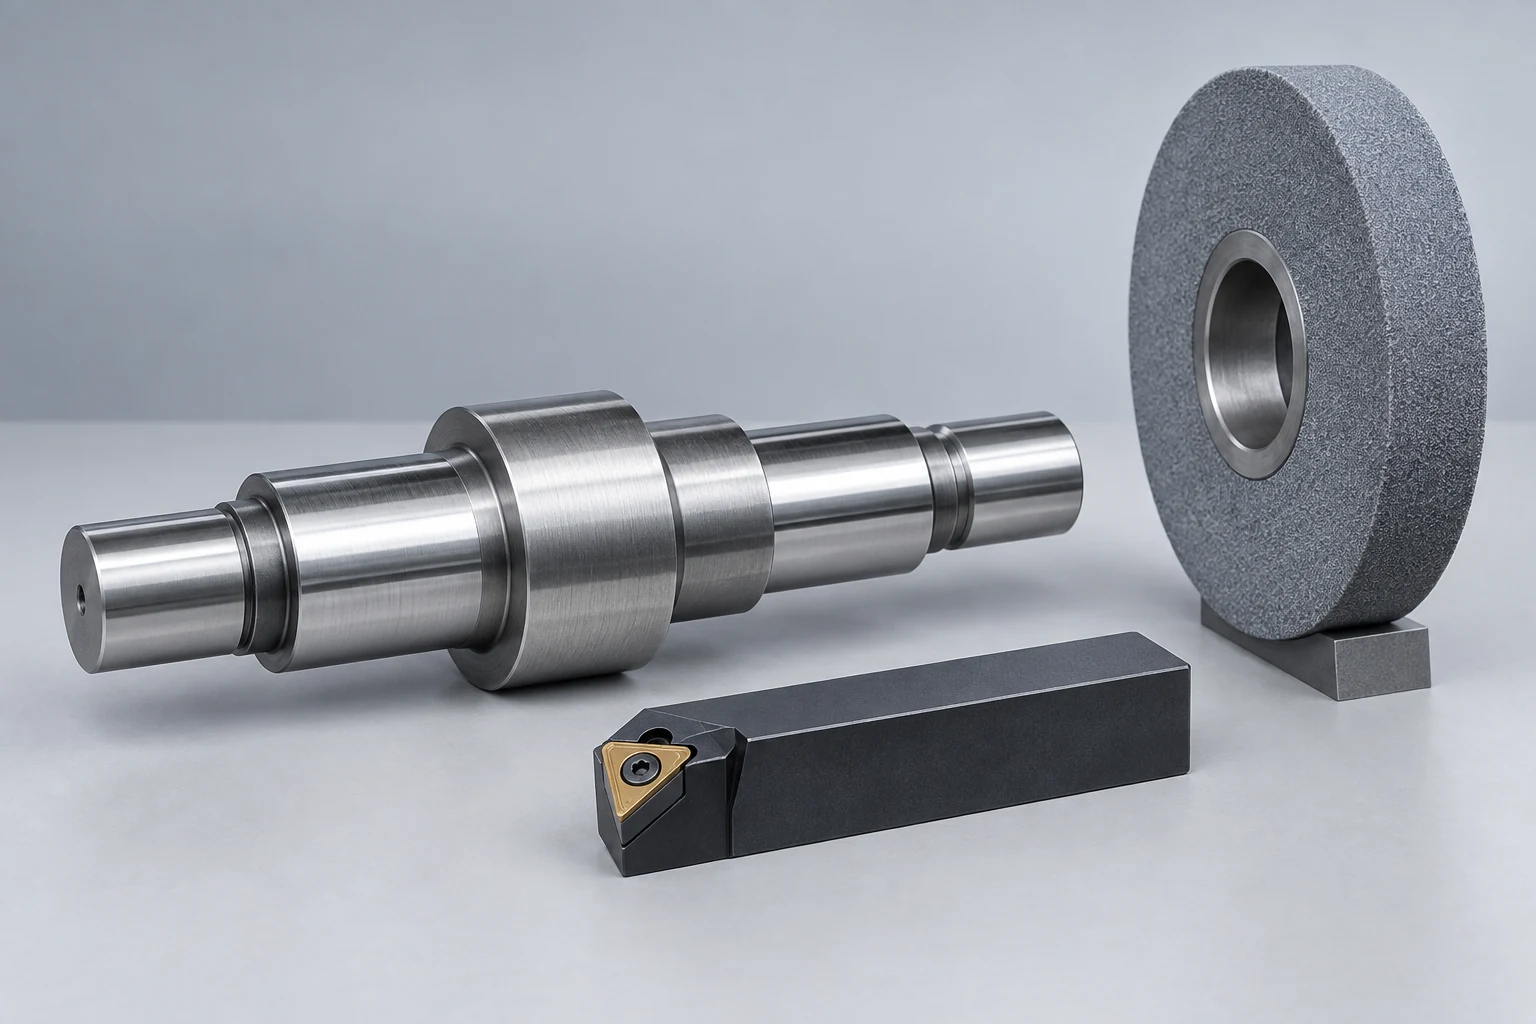
このページについて
研削およびハードターニングの両方とも、硬化鋼製のジャーナル、ボア、面の仕上げが可能です。選択は、どちらの工程が加工面に到達し、所定の形状、表面粗さおよび材料状態を実現できるかに依存します。ハードターニングは、安定したセットアップでアクセス可能な回転部品に対して適用候補となります。一方、特定の工具アクセス性や認定済みの表面状態が部品に適合する場合、研削は依然として有効です。いずれの工程も、すべての比較項目で優位となるわけではありません。
同一の硬化表面について比較してください。
ハードターニングでは、明確に定義された切削刃を用いて、回転中の硬化ワークピースから材料を除去します。研削では、砥石上の研磨粒によって材料を除去します。「CNC」という表記は機械制御を意味するものであり、この二つの切削機構を等価なものとするものではありません。当社のCNC旋盤加工サービスで取り扱う直径・ボア・面の各加工は、よく知られた特徴群ですが、ワークピースの硬化状態により工具および工程の要求が変化します。[1] [2]
同一の鋼種、実際の熱処理状態、入荷時の形状および仕上げ要件から始めます。全体硬化されたジャーナルと表面硬化されたジャーナル、あるいは短い開放直径と深いボアを比較しても、工程選択という要素を単一に切り離すことはできません。硬度のみでは、工具のアクセス性、支持条件、および加工面の機能を記述することはできません。
段付きシャフトにおいて、ベアリング座、肩面、シールトラックはそれぞれ異なる要件を持つことがあります。ベアリング座の仕上げを成功裏に完了できたとしても、シールトラックへの適用性は別途確認する必要があります。同様に、所定の直径を達成できたとしても、基準となるダミーに対する円形度やランアウトが保証されるわけではありません。
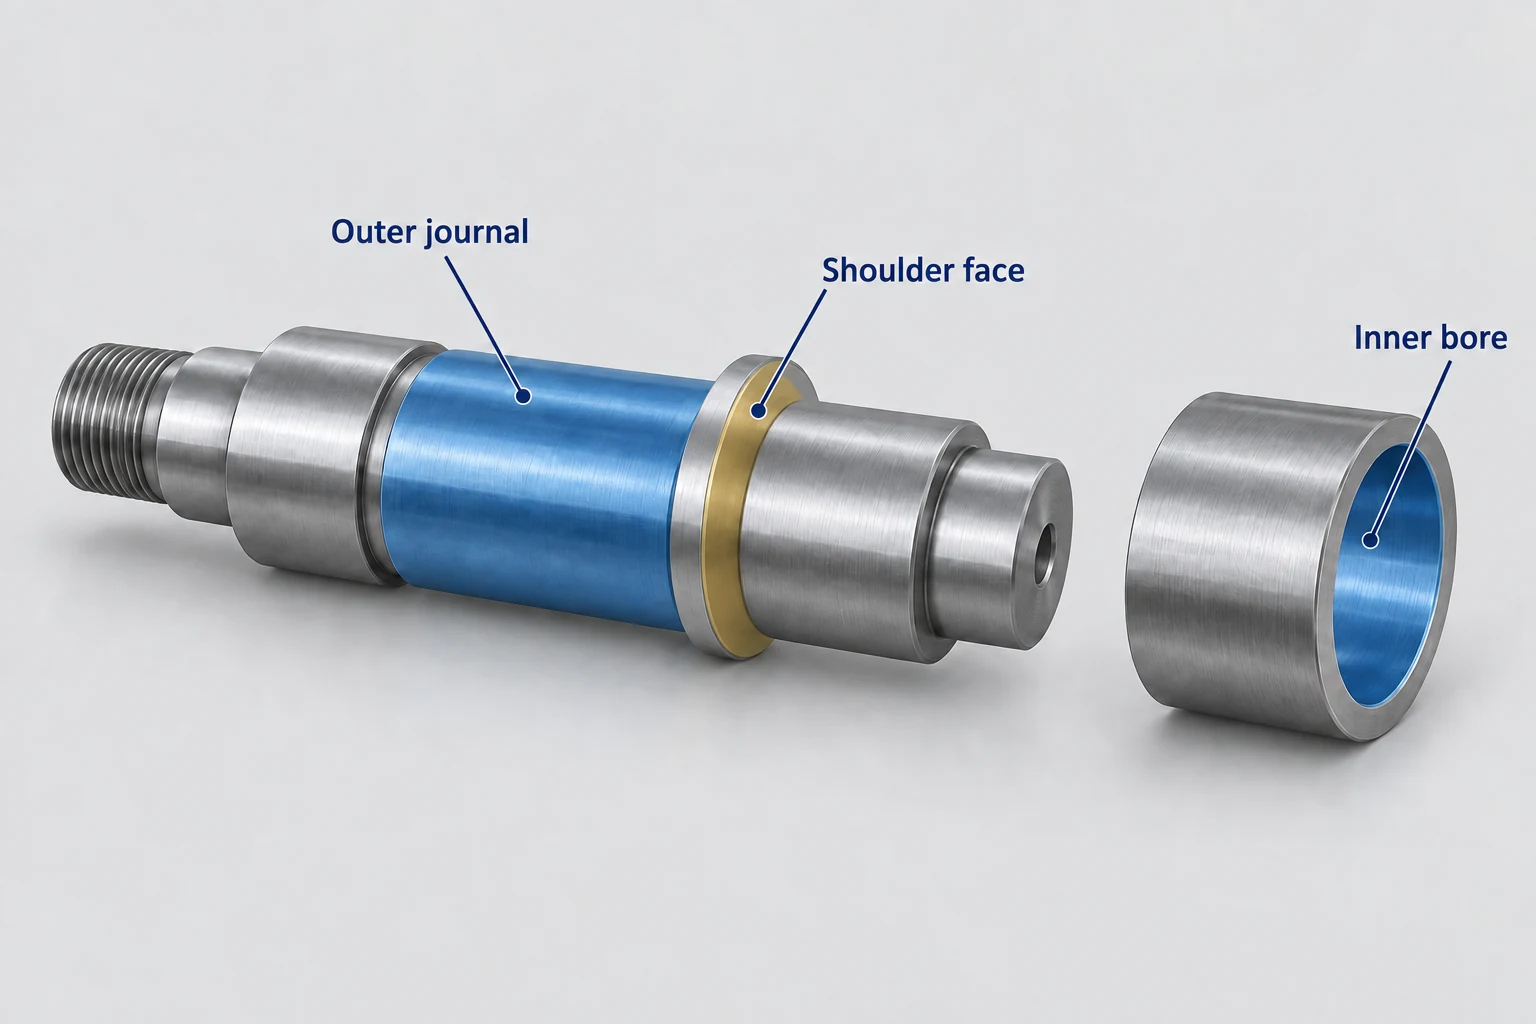
工具のアクセス性および切削の中断を確認してください。
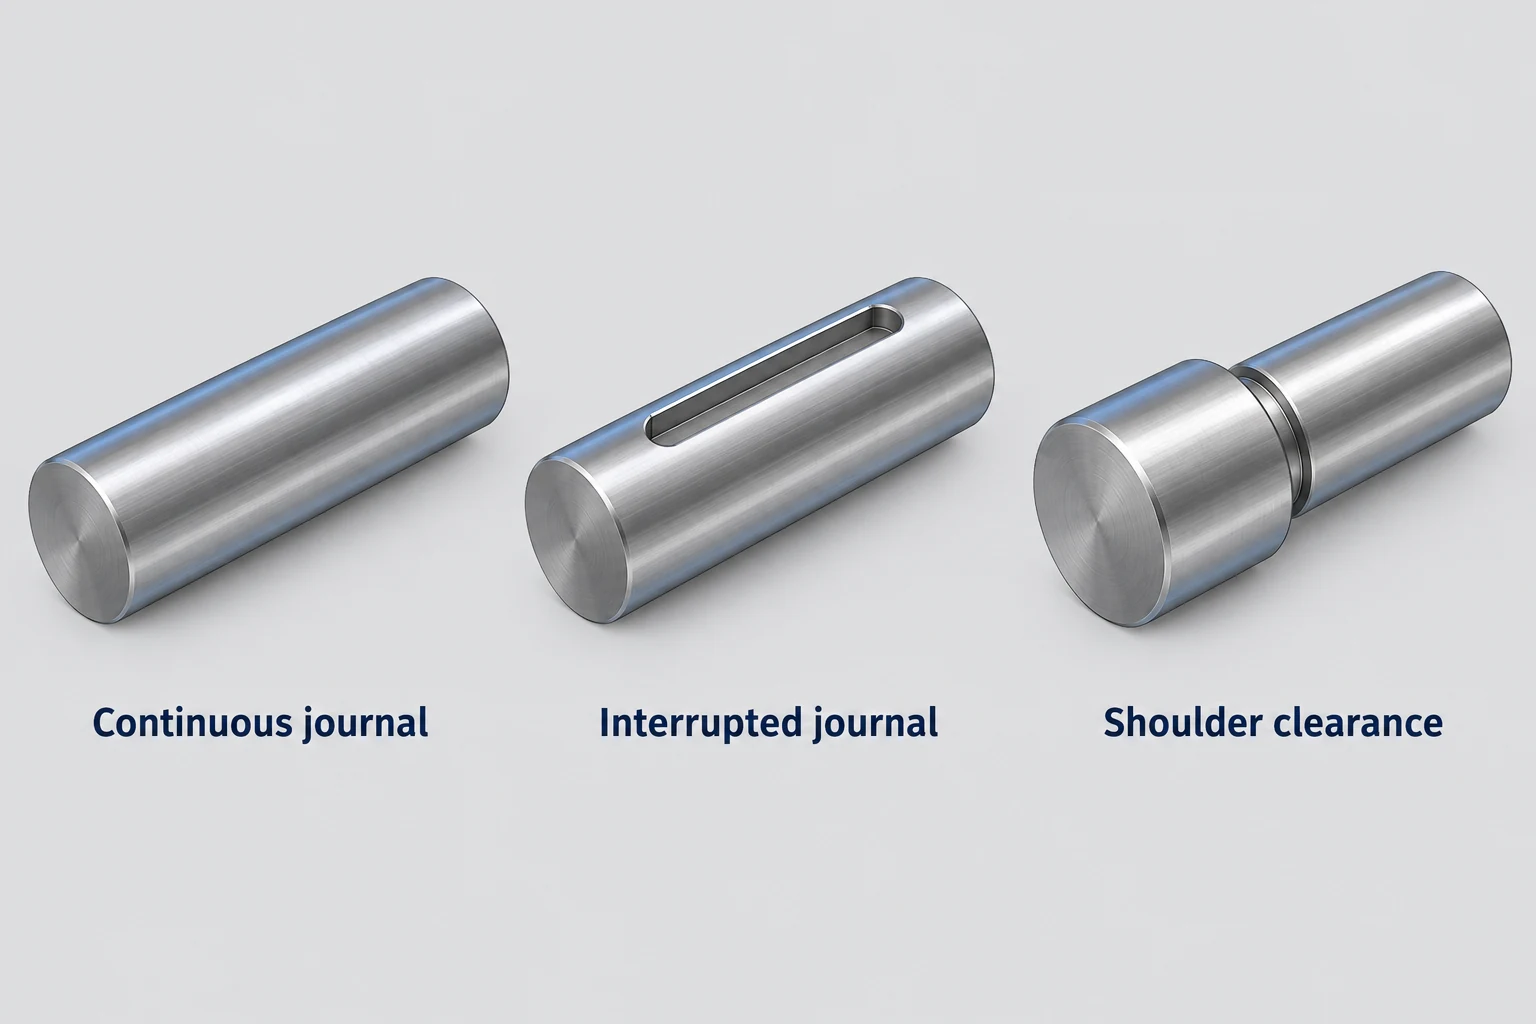
旋削インサートは、複数のアクセス可能な直径および面に沿って追随できますが、そのホルダーにはクリアランスが必要であり、切削刃には支持が必要です。ボア内部では、バーのオーバーハングが増加すると振動制御が困難になります。一方、研削提案には異なるアクセスの課題があります:砥石、スピンドルおよびアプローチがボア内に収まるか、隣接する肩をクリアできる必要があります。切断先端または砥石直径だけではなく、工具アセンブリ全体を比較してください。[2] [8]
小さな旋削刃が無制限のアクセスを意味するわけではありません。肩がホルダーの動きを妨げ、インサートが所定の加工面に到達する前に干渉することがあります。逆に、ジャーナルの研削に適した砥石でも、肩近傍での端面クリアランスが必要となる場合があります。隣接する形状によって、仕上げ後の直径が同一であっても、実行可能な工程ルートが変化する可能性があります。
キーワイがジャーナルを横切ると、旋削切削が中断されます。切削刃は材料から繰り返し離脱・再突入するため、連続仕上げを前提とした工具は自動的に適用可能とは限りません。Sandvik社のハードターニングガイドでは、連続切削、軽微な中断切削、重度の中断切削という分類を、異なるグレードおよび切削刃の状態で区別しています。したがって、切削の中断は工具および工程の選定を要する事象であり、ハードターニングを原則的に排除するものではありません。[1]
| 表面または状態 | ハードターニングにおける検討事項 | 研削における検討事項 |
|---|---|---|
| 開放ジャーナルおよび隣接肩 | インサートのパスおよびホルダークリアランスにより、連続的な仕上げが可能となる場合があります。 | 砥石のプロファイルおよびアプローチは、各指定面に到達可能である必要があります。 |
| 深いまたは制限されたボア | ボーリングバーの到達距離および剛性が、安定した切削を制限する可能性があります。 | 砥石およびスピンドルのアクセス性が、利用可能な配置を制限する可能性があります。 |
| キーワイで横切られたジャーナル | 繰り返しの突入には、適切なグレードおよび切削刃が必要です。 | 研削提案においても、切削の中断を伴う形状に対応する必要があります。 |
| ラジアルシャフトシールトラック | 表面粗さ以外の要因についても、送りに関連する方向性を評価する必要があります。 | SKFが引用するシール関連ガイドラインでは、突き込み研削(プラング・グラインディング)が推奨されていますが、その適用可否はあくまで個別の用途に依存します。 |
| 表面整合性(サrfェス・インテグリティ)に要求がある表面 | 切削条件および工具摩耗により、近表面層の材料状態が変化する可能性があります。 | 砥石の状態および研削熱により、近表面層の材料状態が変化する可能性があります。 |
この表は、特徴名称から加工工程を自動的に割り当てるのではなく、候補工程同士を比較しています。当社の高精度研削サービスでは、外径研削、内径研削、平面研削を別々に分類しています。これは、それぞれの作業においてアクセス方法および治具保持要件が異なるためです。一方、広い平版(ブロード・フラット・プレート)は、本稿で対象としている回転作業面との比較範囲外です。
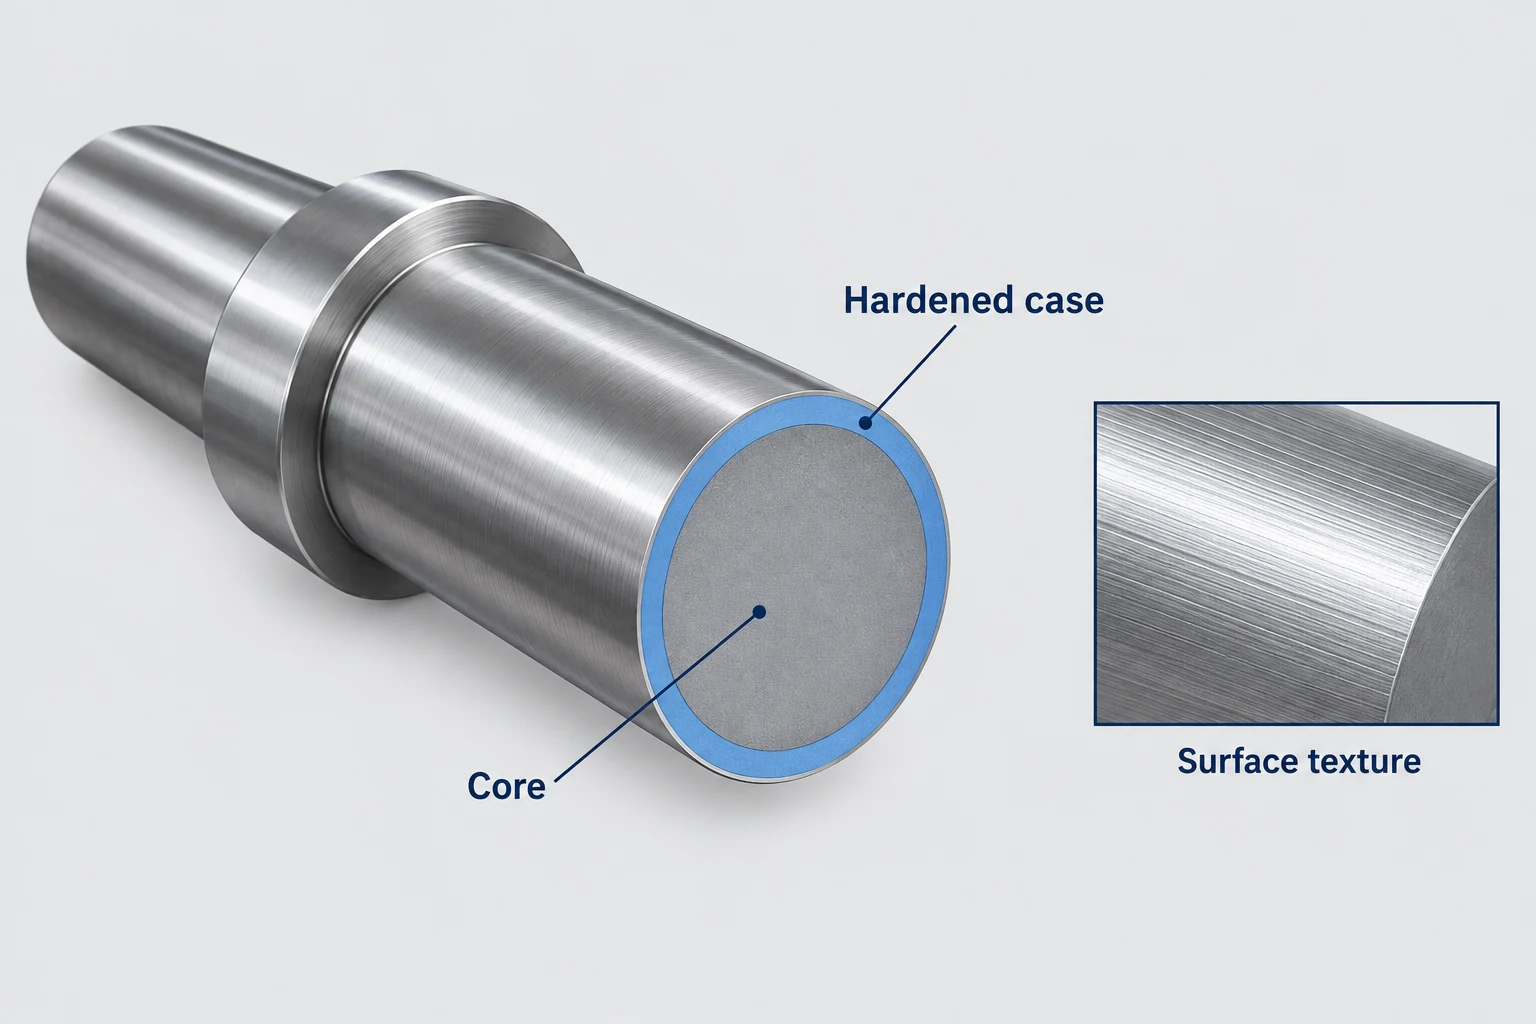
表面粗さ(テクスチャー)と表面整合性を比較する
二つの面が同じRaの上限を満たしていても、表面性状が等しいとは限らない。Raは、定められた測定・評価条件で、輪郭の高さの偏差を表す指標である。この指標だけでは、加工目の方向、局所的な欠陥、表面の下の材料までは説明できない。 [4]
ラジアルシャフトシールのトラック(接触面)は、この点の重要性を示す好例です。SKFの産業用シャフトシールガイドラインでは、表面の方向性を持つ微細な形状が、シャフトの回転方向に応じて漏れを引き起こす可能性があると警告しており、シャフトの対向面(カウンターフェイス)に対しては突き込み研削を推奨しています。この推奨は、該当ガイドに記載されたシール界面に関するものであり、すべての焼入ジャーナル(ジャーナル軸部)に普遍的に適用されるものではありません。硬質旋削(ハード・ターニング)による代替案を検討する際には、当該界面のリード(ねじ山の導程)および表面粗さ(テクスチャー)要件に対応する必要があります。Ra値の一致のみでは、この問題は解決されません。また、「研削済み」という表記から、リードが存在しないと自動的に判断してはなりません。[6]
両工程とも、近表面層の材料状態を変化させる可能性があります。ノートン社は、鈍った砥粒、摩擦、砥石のトゥルーニング(修正)、冷却液供給の各要因が研削熱および熱的損傷に及ぼす影響を説明しています。AISI 52100鋼の硬質旋削に関する研究では、工具摩耗および切削条件が残留応力および変質表面層に影響を与えることが示されています。これらの結果は、使用条件に強く依存しており、すべての鋼種に共通する受入基準を確立するものではありません。[3] [5]
表面整合性(サrfェス・インテグリティ)に指定がある表面では、寸法および表面粗さの測定結果に加えて、関連する材料評価を併せて実施する必要があります。光沢仕上げ(ブライト・フィニッシュ)だけでは、この問いに答えることはできません。
仕上げ余肉、複合加工経路およびコスト
両工程とも材料を除去します。浸炭硬化部品の場合、この材料除去量は、最終的な作業面に所定の浸炭層および硬度を残す必要があります。ボディコート社の浸炭硬化ガイドラインでは、研削余肉と浸炭深さ仕様との関係が明記されています。硬質旋削を提案する場合にも、同様の材料除去制約が適用されます。つまり、先行する熱処理記録があるからといって、仕上げ後の残存浸炭層が保証されるわけではありません。[7]
場合によっては、両工程を組み合わせた提案が最も実用的です。硬質旋削でアクセス可能な回転形状を粗加工し、所定の作業面(ワーキング・ランド)については研削用の余肉を残すという手法です。ただし、これは自動的にコスト削減を保証するものではなく、追加の段取り、基準面の移設、最終的な材料除去が総合的に妥当であるかを評価する必要があります。図面または承認済み工程で研削が明示的に要求されている場合は、代替案の採用には責任ある承認が必要です。
候補となる加工経路の評価は、完成品の最終仕上がり状態を通じて行う必要があります。段取り、インサートまたは砥石の準備、機械加工、必要に応じた追加仕上げ、および所定の検査を含めて比較します。切削サイクル時間が短縮されても、所定の表面仕上がりを達成するために他の工程が依然として必要であれば、その短縮効果は限定的です。当社のCNC機械加工RFQガイドでは、見積書間で最終仕上がり条件および報告範囲を一貫して維持する方法について説明しています。
候補となる加工経路については、指定寸法、幾何公差および表面粗さ(テクスチャー)をそれぞれ個別に検証し、必要に応じて材料整合性または浸炭層の確認も行います。これにより、加工工程の比較が、実際にアセンブリ内で機能する表面へと結びつきます。
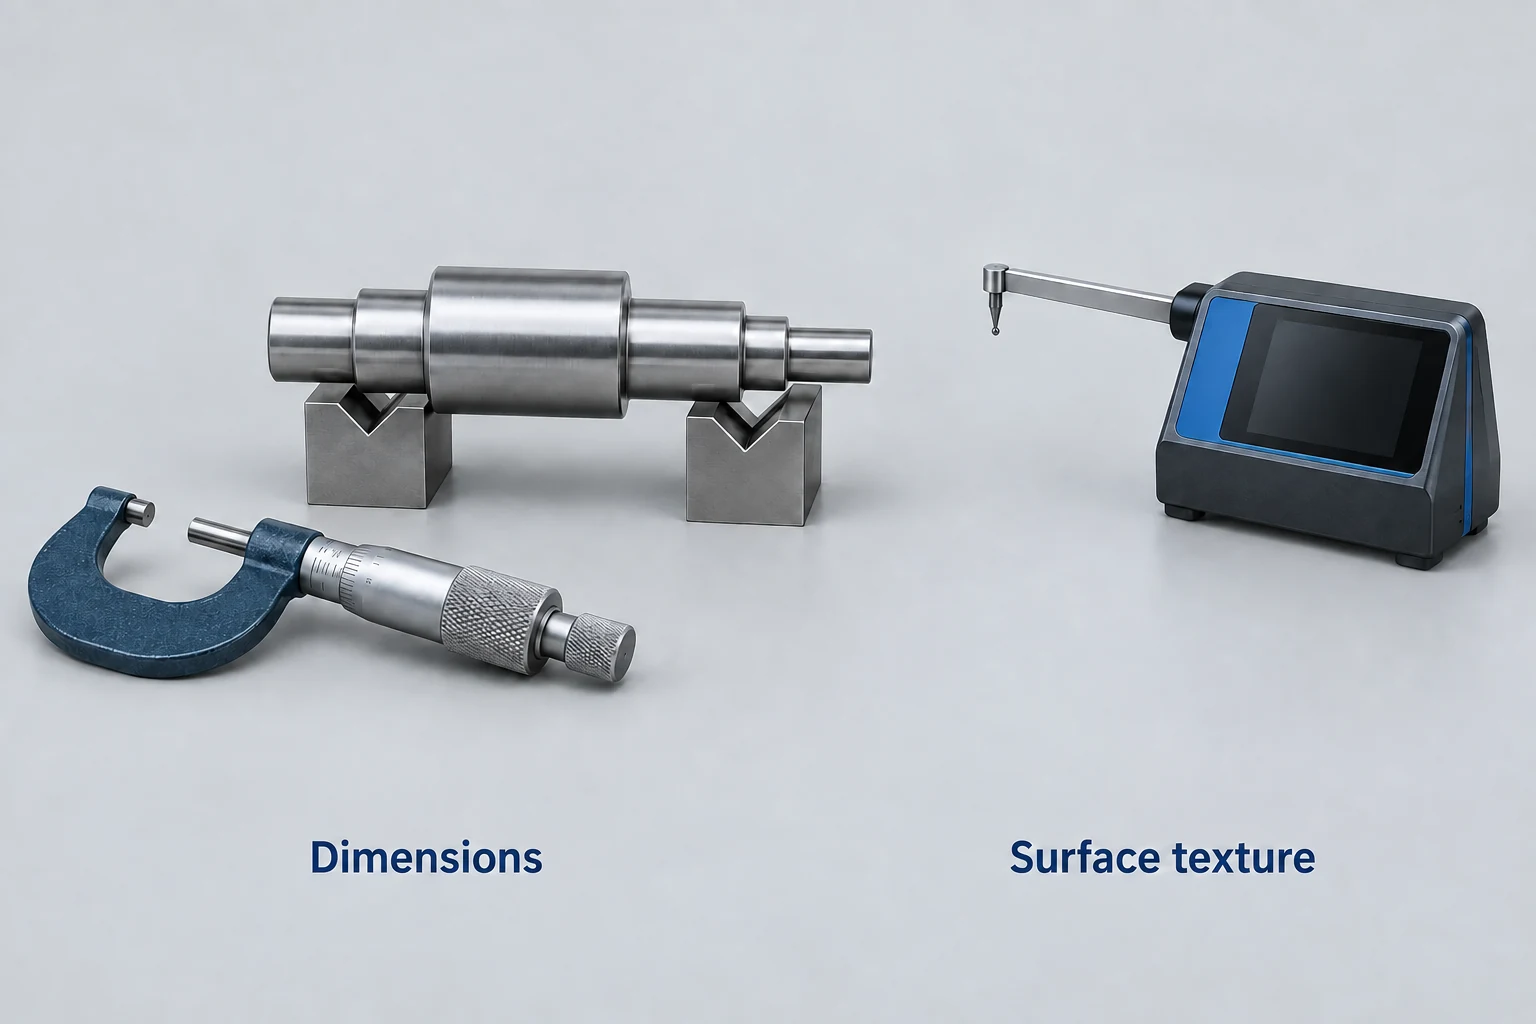
研削および硬質旋削に関するFAQ
硬質旋削は、すべての研削工程を置き換えることができますか?
いいえ。硬質旋削は、適切な工具アクセスおよび支持が確保できる回転対称面に対して適用可能な加工法です。要求される表面粗さ、形状、材料状態、または規定された工程により、研削が必要とされる場合があります。平面研削作業も、本比較と同一視することはできません。
キー溝は硬質旋削を排除しますか?
いいえ。キー溝は断続切削を生じさせ、切刃にかかる負荷条件を変化させます。異なる断続度に応じて、適切な工具材質および切刃状態が存在しますが、連続切削用工具が自動的に適用可能であるとは限りません。[1]
硬質旋削と研削を同一表面に対して併用できますか?
硬質旋削後に最終研削に必要な残り加工量(ストック)が確保できる場合、両工程を連続して実施できます。最終工程は依然として表面仕上げ要件を満たす必要があります。また、総除去量は、必要とされる浸炭層(ケース)の厚みを維持しなければなりません。追加のセットアップを含む全工程ルートを比較してください。
良好なRa値は、硬化表面の健全性を保証しますか?
いいえ。Raは測定された表面粗さの特性を記述するパラメータであり、形状精度、熱的損傷の有無、残留応力状態、あるいは残存浸炭層厚みを保証するものではありません。別途規定された材料要件については、適切な検査方法で個別に確認してください。
技術資料
- Sandvik Coromant社。新世代CBN材質による高硬度部品の旋削、C-1040:225 en-US、2018年、pp. 2–3。連続切削および断続切削向けの工具材質および切刃状態について。
- ISCAR社。ISCARによる機械加工 — PCBN・PCD・セラミックインサート、「研削 vs. 硬質旋削」と「工作機械・ワークピース・工具ホルダの剛性および安定性」。加工幾何学およびセットアップの安定性。
- Arianna Smith氏、Norton Abrasives社。 表面研削の品質向上のためのヒント。砥石の状態、トゥルーニング、冷却および熱的損傷に関する表面研削のガイドライン。
- T. V. Vorburger氏(米国国立標準技術研究所:NIST)。表面仕上げ計測学入門、2010年、第1–2節。表面プロファイルパラメータおよび評価条件。
- ホセイニら ベイナイトおよびマルテンサイト組織を有するAISI 52100鋼のハードターニングにより誘起される表面完全性の評価、Procedia CIRP 1巻、2012年、pp. 494–499。規定された実験条件下における工具摩耗、残留応力および変質層。
- SKF。 産業用シャフトシール、「表面仕上げ」、p. 81。記載されたラジアルシャフトシール用途における方向性およびシャフト対向面の仕上げ要件。
- Bodycote社。 浸炭および炭素窒化による表面硬化処理(FS-CH/2014、p. 2)。浸炭層厚みの仕様、研削余肉および過剰除去の影響について。
- Sandvik Coromant。 旋削ハンドブック—一般旋削・切り分け・溝入れ・ねじ切り、「内径旋削」、p. 48。ボーリングバーの突出長、安定性および振動。
VETCNCについて
VETCNCは、オンラインCNC調達に家族経営の製造バックグラウンドを活かしています。ケビンはCNC業界で十年の経験を持ち、中国の家族経営工場およびより広範なパートナー・ネットワークと連携しています。目的は、発注前に製造手配、技術的要件および責任分界を明確にすることです。
ケビンの物語を読む →


