このページについて
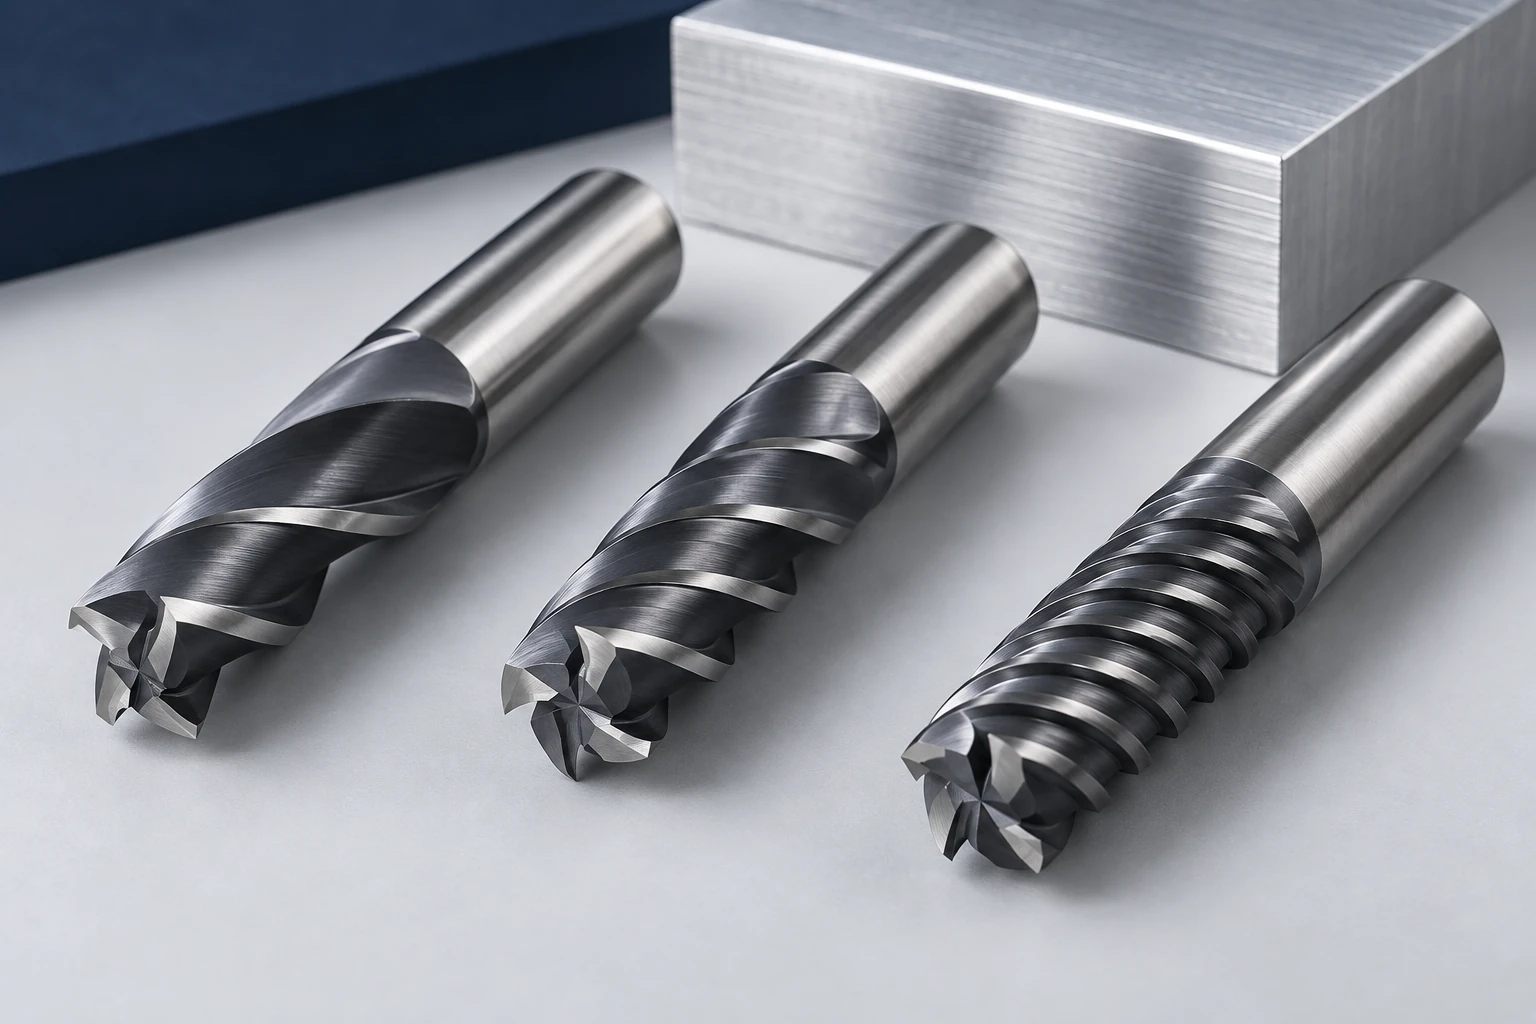
エンドミルのフルーと数は、切屑が排出されるためのスペースの大きさおよび切削刃が切削部を通過する頻度に影響を与えます。より多くのフルーとを備えた工具は、仕上げ加工や軽い接触量での加工という生産性の高い戦略をサポートできますが、同時にチップの排出スペースを制限することもあります。最適な選択は、加工対象材質、工具の幾何形状、および加工工程によって決まります。
部品設計者にとって、これはスロットの底部を掘り出すために使用されるカッターと、その側面を仕上げるために使用されるカッターが異なる理由を説明します。仕上げ表面の品質を規定するには、フルーと数だけでは不十分です。
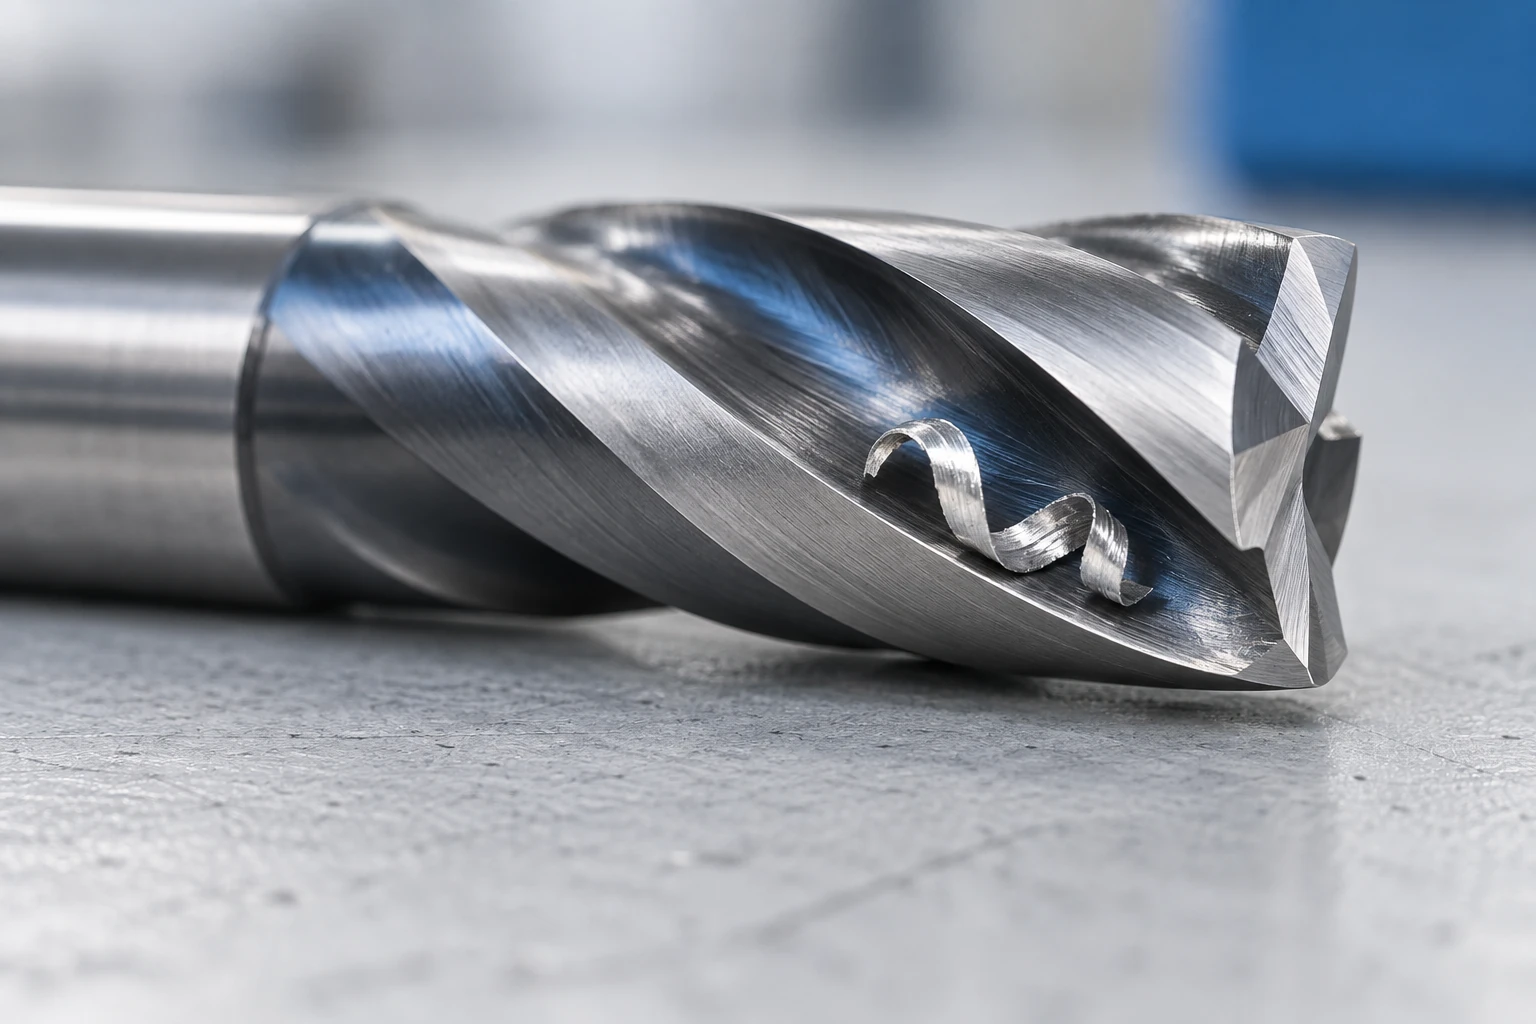
フルーとは、切屑の排出スペースを確保するとともに、切削刃を提供する構造です。
フルーとは、切削刃に沿って設けられた溝です。同一直径の比較可能な工具において、フルーと数を増やすと、一般的に谷部(バレー)が小さくなり、中央のコアが太くなります。太いコアは剛性を向上させますが、小さな谷部は切屑の排出スペースを制限します。実際の幾何形状は、工具シリーズごとに異なります。
Harvey Performance社の Flute Countの重要性(Why Flute Count Matters)は、このトレードオフを説明しています。チップ詰まり(Chip packing)は、加工中に発生するチップ量が、工具およびチップ排出機構の処理能力を上回った場合に問題となります。CNCマilling工程ガイドでは、エンドミルが加工対象形状を通過する際に、切削刃の被削材との接触状態(engagement)がどのように変化するかが解説されています。[1]
材質と切削条件を適切に組み合わせてください。
材質およびエンゲージメントによって、最初に評価すべき工具シリーズが限定されます。Harvey Performance社は、材質および加工工程別の例として以下のフルーと数範囲を提示しています。切削条件を設定する前に、選定した工具の適用データを必ず確認してください。[1]
| 材質および加工工程 | 検討すべきフルーと数の範囲 | 範囲が変化する理由 |
|---|---|---|
| アルミニウムまたはその他の非鉄金属材、従来型スロッティング加工 | 出発点として2フルーと | 大きなフルーと谷部により、全幅エンゲージメント時でも切屑の排出スペースが確保されます。 |
| アルミニウムまたはその他の非鉄金属材、仕上げ加工または軽いラジアル方向フライス加工 | 検討すべき3フルーと | 工具が依然として切屑を排出できる場合、追加の切削刃が有効になります。 |
| 鋼材、従来型粗加工 | 溝数は3–5 | 選定された切込み深さおよび切込み幅において、コアの支持力とチップ排出スペースのバランスを取ること。 |
| 鋼材、軽いラジアル方向エンゲージメントによる高効率フライス加工 | 5–7条の溝 | ラジアル方向の切込み量を小さくすることで、切屑の排出路を確保しつつ、より多くの切削刃を活用できます。 |
| 鋼材、残りの被削材が少ない状態での仕上げ加工 | 5–14条の溝(フルート) | 切屑体積が小さいため、広範な仕上げ用エンドミルのファミリーが可能となるが、ランアウトと残りの被削材量は依然として支配的要因である |
軽い径方向被削量を想定して選定された高フルート数工具は、必ずしも全幅スロット加工に自動的に適しているわけではない。マイクロ径では、コアの剛性およびランアウトがこれらの広範な範囲を上回る場合がある。選定した工具は、切屑スペースを確保するためにより浅い軸方向切込み深さを必要とする可能性がある。[3]
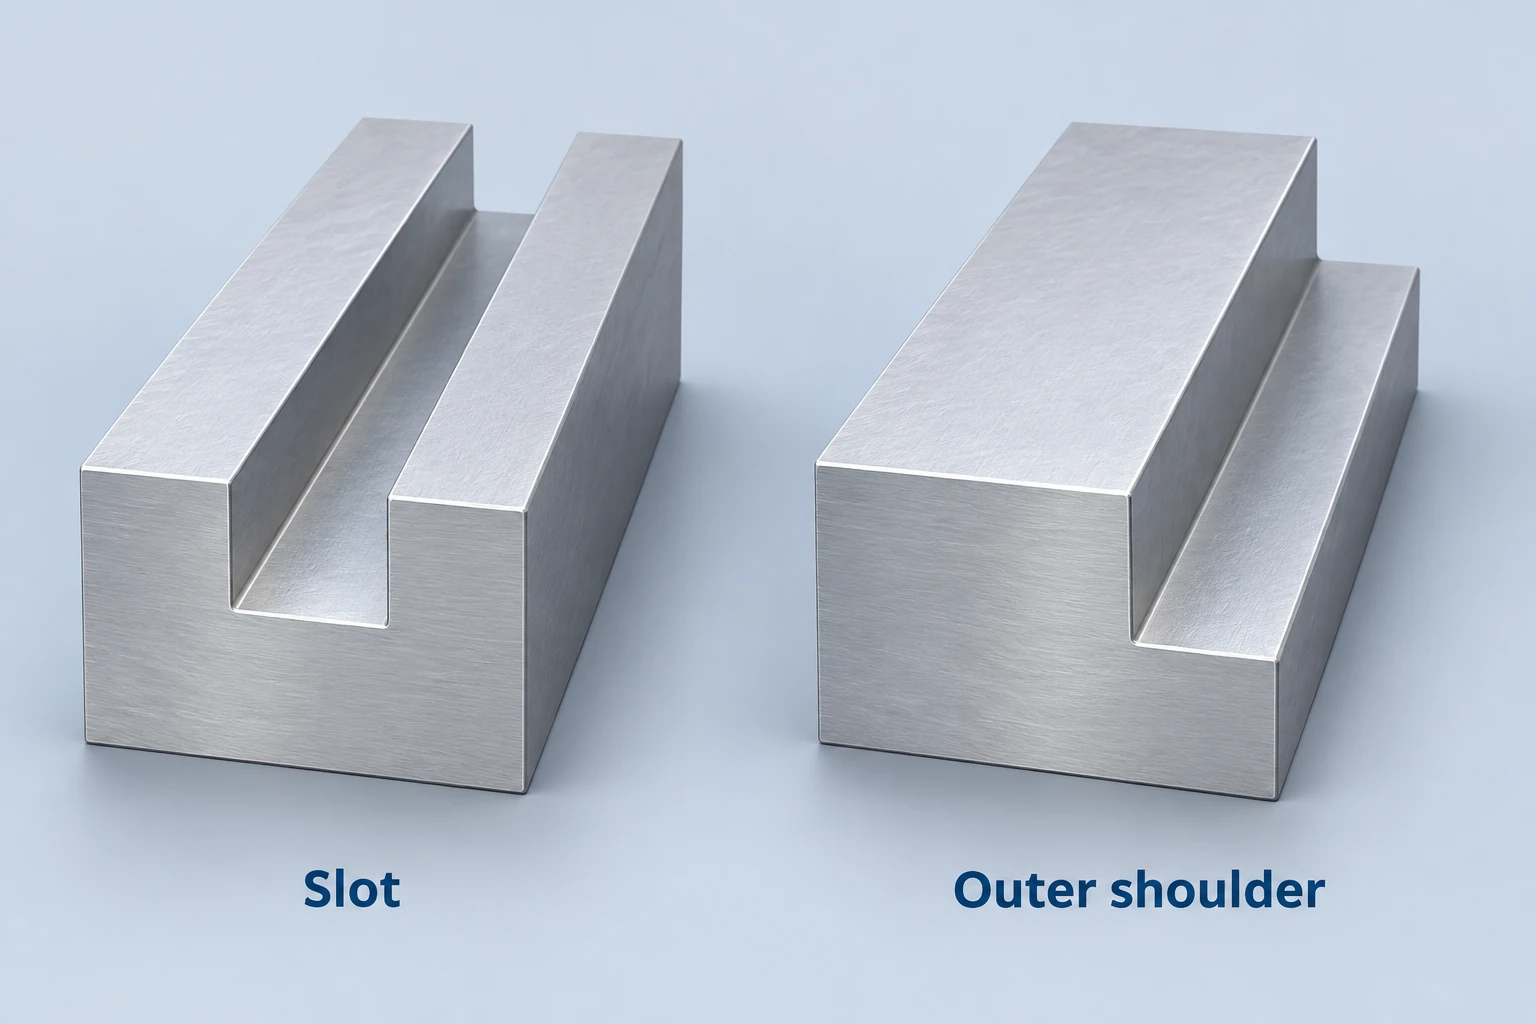
より広い開口部またはアクセス可能な外壁があれば、狭く閉じた形状とは異なる工具経路が可能になる。 部品設計ガイド は、部品が必要とするインターフェースを維持しながら、アクセス性の変更を評価するのに役立つ。
フルート数を変更すると、送り速度の計算式も変化する
各溝に外周の有効切れ刃が一つある一般的なエンドミルでは、刃当たり送りはテーブル送り速度 ÷ (主軸回転速度 × 溝数)です。Sandvik Coromantのフライス加工の計算式では、より一般的な用語として「有効刃数」が使われます。 [2]
6,000 rpm、600 mm/minと仮定して比較すると、三枚刃の工具の公称刃当たり送りは0.033 mm/歯、六枚刃の工具では0.017 mm/歯です。どちらも丸めた値で、丸める前の値では後者が前者の半分です。これらの数値は関係を示すための例であり、切削条件の推奨値ではありません。
元の刃当たり送りを維持するには、テーブル送り速度を二倍にする必要があります。ただし、その計算だけでは、工具、切りくず処理、ワーク保持、工作機械がその条件に対応できるかは分かりません。また、刃当たり送りは瞬間切りくず厚さとは異なります。瞬間切りくず厚さは、切れ刃の形状と被削材へのかかり方で決まります。
切刃数が多いからといって、必ずしも表面粗さが改善されるわけではない
ランアウトにより、各切刃が不均等に切削負荷を分担することになる。振動および切刃の状態も表面仕上げに影響を与える。公称歯送りを無限に小さくしていくと、有効な切削ではなく摩擦によるこすり現象が生じる。これらの影響は、特にマイクロ径工具において顕著である。[3]
CNCフライス加工では、スロットの除去と壁面の仕上げに、それぞれの被削量および切屑排出要件の違いから、異なる工具およびパスを用いることができる。フルート数はその選択に寄与するが、要求される表面品質は依然としてランアウト、剛性、切刃状態および適切な切削条件に依存する。
よくあるご質問
四枚刃のエンドミルはアルミニウム加工に不向きですか。
必ずしもそうではない。適合性は、工具のジオメトリ、コーティングおよび想定用途に加え、切屑排出性および被削量によって決まる。フルート数のみに基づいて判断せず、アルミニウム専用の適用データを参照すべきである。
プログラムを変更せずにフルート数を変更することは可能か?
既存の切削条件が引き続き適切であると想定してはならない。工具直径が変わらなくても、同一の主軸回転数およびテーブル送りでは、公称歯送りが異なる値となる。工具および加工工程については、新たに切削条件を見直す必要がある。
フルート数は最小ポケット角を決定するか?
いいえ。従来型のエンドミル加工では、垂直壁間に形成される凹角は、工具の回転直径によって幾何学的に制約される。フルート数は切削挙動に影響を与えるが、この幾何学的制限を取り除くことはできない。
技術資料
- Harvey Performance社.フルート数が重要な理由およびエンドミル選定前に確認すべき5つの質問.切屑スペース、コア幾何形状、材料/加工条件の選定。
- Harvey Performance社. Speeds and Feeds 101;Sandvik Coromant社. Formulas and definitions for milling — Metricおよび公開資料『The Importance of Chip Thinning in Machining』の序論。歯送り量および被削材との接触状態に依存するチップ厚さ。
- Harvey Performance社. マイクロエンドミルの性能最適化方法(How to Optimize Miniature End Mill Performance)。ランアウト、チップ厚さ、およびマイクロスロッティング。
VETCNCについて
VETCNCは、オンラインCNC調達に家族経営の製造バックグラウンドを活かしています。ケビンはCNC業界で十年の経験を持ち、中国の家族経営工場およびより広範なパートナー・ネットワークと連携しています。目的は、発注前に製造手配、技術的要件および責任分界を明確にすることです。
ケビンの物語を読む →


