En esta página
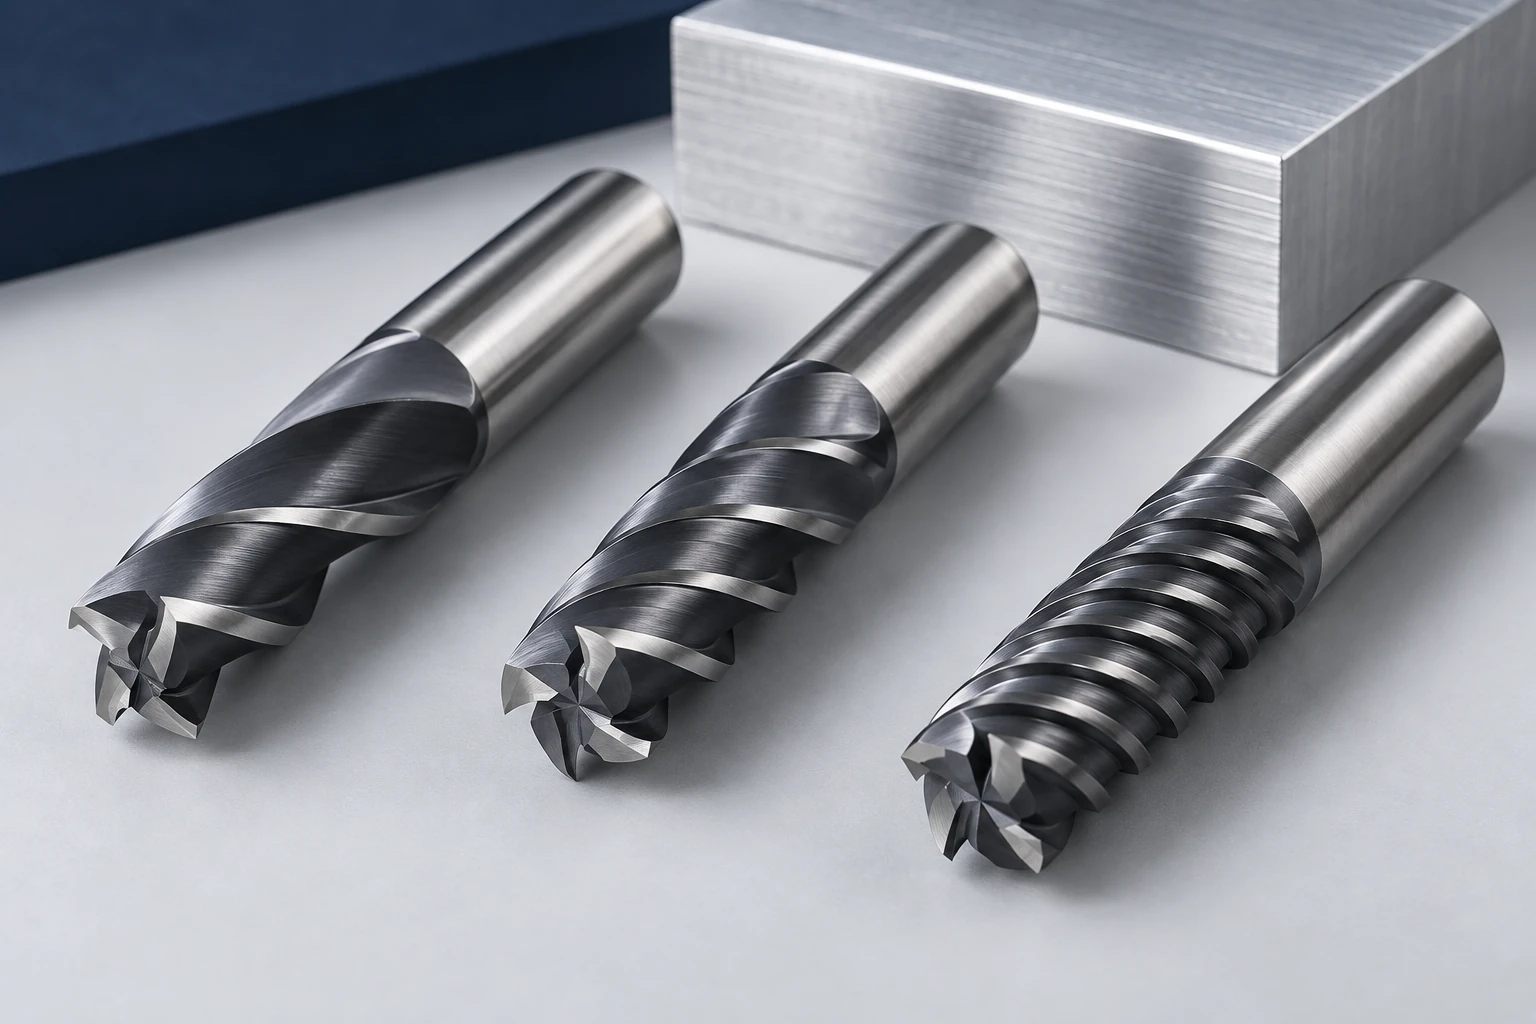
El número de ranuras de una fresa de extremo influye tanto en el volumen disponible para la evacuación de virutas como en la frecuencia con que cada filo cortante pasa a través del material. Un mayor número de ranuras puede favorecer estrategias productivas de acabado o con baja participación de corte, pero también puede restringir el espacio para virutas. La elección adecuada depende del material, la geometría de la herramienta y la operación específica.
Para el diseñador de piezas, esto explica por qué la fresa empleada para desbaste de una ranura puede diferir de la utilizada para el acabado de sus paredes. El número de ranuras, por sí solo, no determina el acabado superficial final.
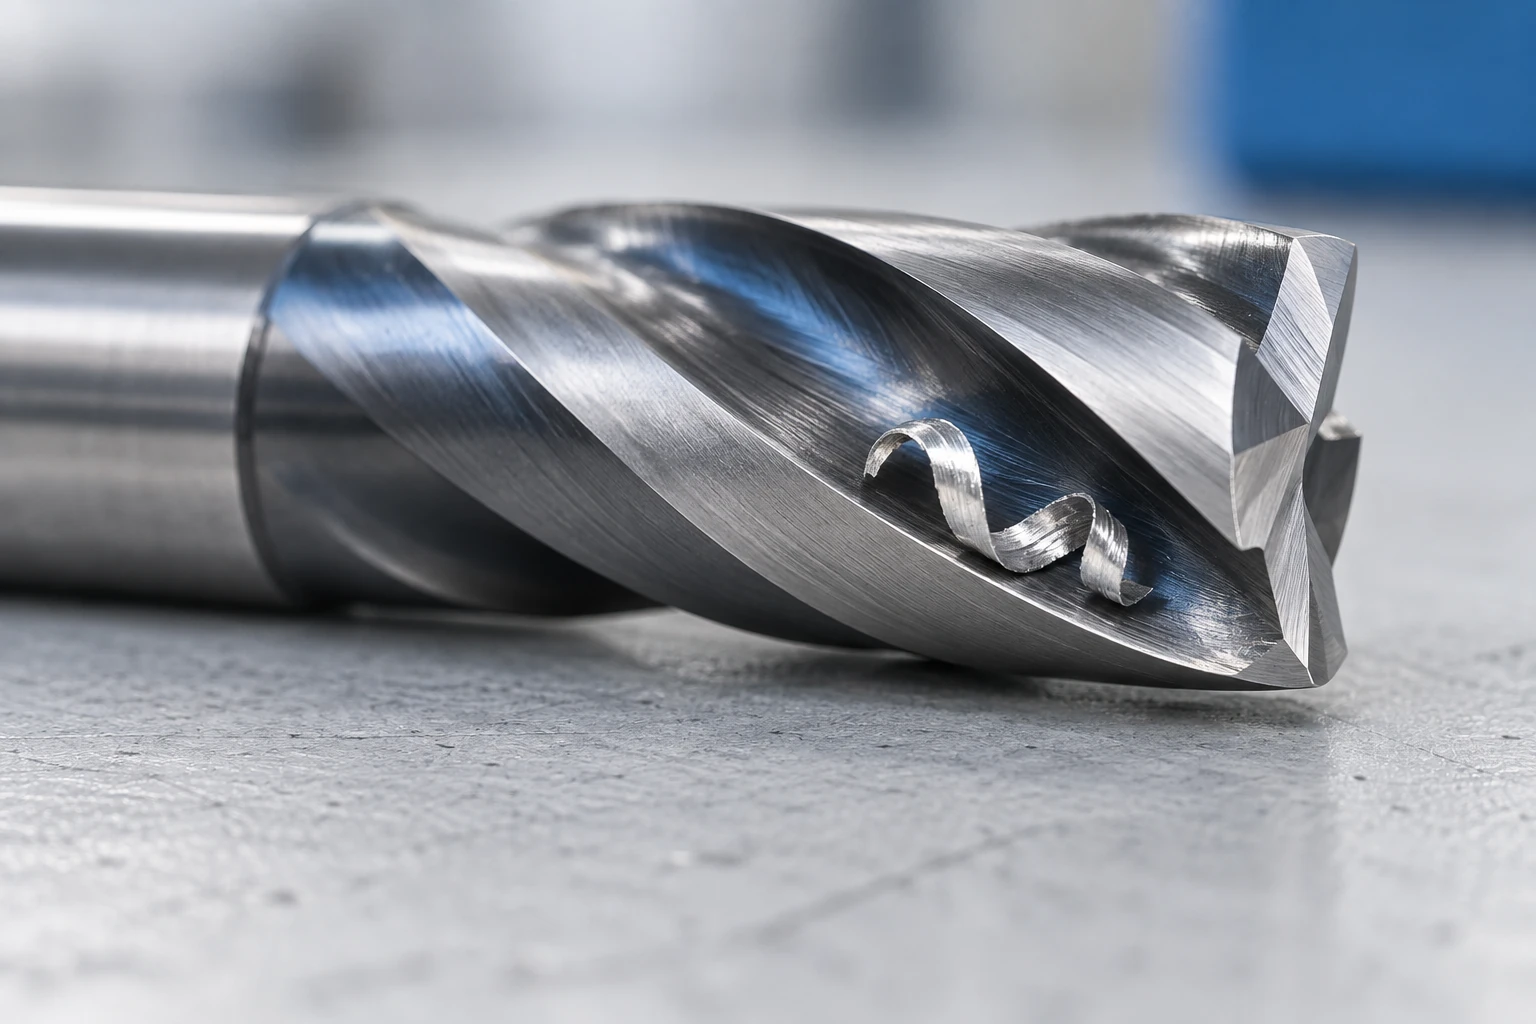
Las ranuras proporcionan tanto espacio para virutas como filos cortantes.
Una ranura es una acanaladura adyacente a un filo cortante. En herramientas comparables del mismo diámetro, incrementar el número de ranuras generalmente reduce el tamaño de los valles (espacios entre ranuras) y aumenta el diámetro del núcleo central. Un núcleo más grueso mejora la rigidez, mientras que valles más estrechos limitan el espacio disponible para las virutas. La geometría real varía entre familias de herramientas.
El artículo de Harvey Performance ¿Por qué importa el número de ranuras? describe este compromiso. La acumulación de virutas se convierte en un problema cuando la operación genera más virutas de las que la herramienta y su sistema de evacuación pueden extraer eficazmente. La guía del proceso de fresado CNC explica cómo varía la participación de corte conforme la fresa avanza a través de una característica geométrica.
Ajuste el material y la operación de mecanizado conjuntamente.
Las fresas de dos y tres ranuras son opciones comunes para aluminio y otras aplicaciones no ferrosas. Este es un punto de partida, no una regla que excluya números superiores. En aceros, el rango de opciones es más amplio, y una herramienta diseñada para acabado ligero puede resultar inadecuada para desbastar una ranura a ancho completo.
| Situación de corte | Prioridad de selección | Condición relevante |
|---|---|---|
| Ranurado a ancho completo | Espacio y evacuación de virutas | Profundidad de corte, material y salida disponible para virutas |
| Baja participación radial | Equilibrio entre mayor número de filos y capacidad de evacuación de virutas | Límites específicos de avance y participación según la herramienta |
| Acabado de paredes | Filos estables y control preciso del sobremetal remanente | Desviación de giro, rigidez y requisito de acabado superficial |
| Características miniatura | Resistencia del núcleo y comportamiento de herramientas pequeñas | Desviación de giro relativa al tamaño de la herramienta y a la geometría del filo |
El fresado de alta eficiencia utiliza una participación radial controlada y ligera para hacer útiles los fresas de mayor número de dientes en algunas aplicaciones de desbaste. Por tanto, la afirmación «el desbaste siempre requiere pocos dientes» es demasiado general. Por el contrario, una fresa miniatura puede necesitar mayor soporte del núcleo incluso al fresar ranuras; las indicaciones del fabricante pueden recomendar reducir la profundidad de corte para preservar el espacio de evacuación de virutas.
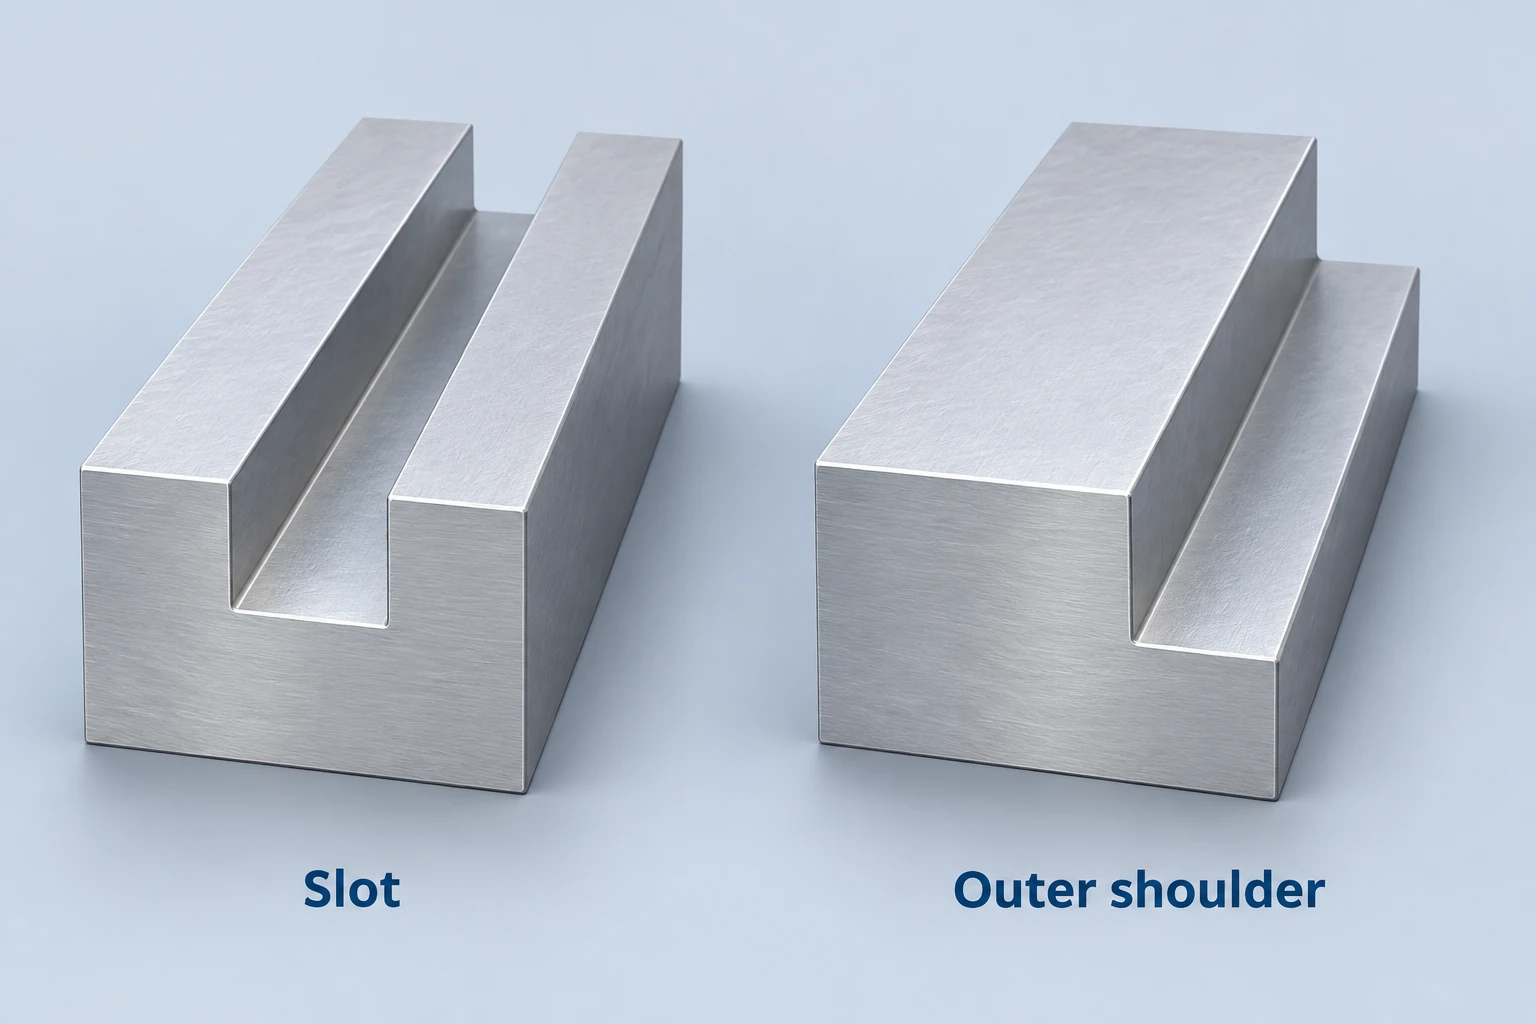
Una abertura más ancha o una pared exterior accesible pueden permitir una trayectoria de herramienta distinta a la de una característica estrecha y cerrada. La guía de diseño de piezas ayuda a evaluar los cambios de accesibilidad manteniendo intactas las interfaces que requiere la pieza.
Modificar el número de dientes modifica el cálculo del avance.
En una fresa convencional con un único filo periférico efectivo por diente, el avance por diente es avance de mesa ÷ (velocidad de giro × número de dientes). Las fórmulas de fresado de Sandvik Coromant emplean el término más general «número de dientes efectivos».
En una comparación hipotética a 6 000 rpm y 600 mm/min, una fresa de tres dientes tiene un avance nominal de 0,033 mm/diente; una fresa de seis dientes tiene 0,017 mm/diente, redondeado. El segundo valor es la mitad del primero antes del redondeo. Estos valores ilustran la relación; no constituyen recomendaciones de corte.
Mantener el avance original por diente requeriría duplicar el avance de mesa, pero ese cálculo aritmético no garantiza que la herramienta, las virutas, el dispositivo de sujeción ni la máquina puedan soportarlo. Asimismo, el avance por diente difiere del espesor instantáneo de viruta, que depende de la geometría de corte y de la participación.
Un mayor número de filos no garantiza un mejor acabado superficial.
La desviación de giro hace que los filos de corte asuman la carga de forma desigual. La vibración y el estado del filo también influyen en la superficie; reducir indefinidamente el avance nominal por diente puede provocar rozamiento en lugar de un corte efectivo. Estos efectos son especialmente significativos con herramientas miniatura.
Defina la superficie requerida en el plano en lugar de especificar un número de dientes como sustituto. Para una revisión de fresado CNC, identifique el material y su estado, la profundidad de la característica y las superficies que controlan la funcionalidad. A continuación, el proceso podrá combinar herramientas y pasadas en torno a esos requisitos.
Preguntas frecuentes
¿Es inadecuada una fresa de cuatro dientes para aluminio?
No necesariamente. La idoneidad depende de la geometría, el recubrimiento y la aplicación prevista de la fresa, junto con la evacuación de virutas y la participación del corte. Utilice los datos de aplicación específicos para aluminio en lugar de decidir únicamente en función del número de ranuras.
¿Puedo cambiar el número de ranuras sin modificar el programa?
No asuma que los parámetros de corte existentes siguen siendo adecuados. Incluso cuando el diámetro de la fresa no cambia, la misma velocidad de husillo y avance de mesa producen un avance nominal por diente distinto. La fresa y la operación requieren una revisión actualizada de los parámetros.
¿Determina el número de ranuras la esquina más pequeña de una cavidad?
No. En el fresado convencional, el diámetro giratorio de la fresa limita la esquina cóncava entre paredes verticales. El número de ranuras afecta el comportamiento de corte, pero no elimina ese límite geométrico.
Fuentes técnicas
Harvey Performance: Por qué el número de ranuras es importante; 5 preguntas que debe formularse antes de seleccionar una fresa de extremo; Velocidades y avances 101; y Cómo optimizar el rendimiento de fresas de extremo miniatura, especialmente en lo relativo a la desviación de giro, el espesor de viruta y el ranurado miniatura. Sandvik Coromant: Fórmulas y definiciones para fresado — Sistema métrico y la introducción publicada a La importancia del adelgazamiento de viruta en el mecanizado. Los rangos de selección constituyen orientaciones aplicativas, no ajustes universales.



