Nesta página
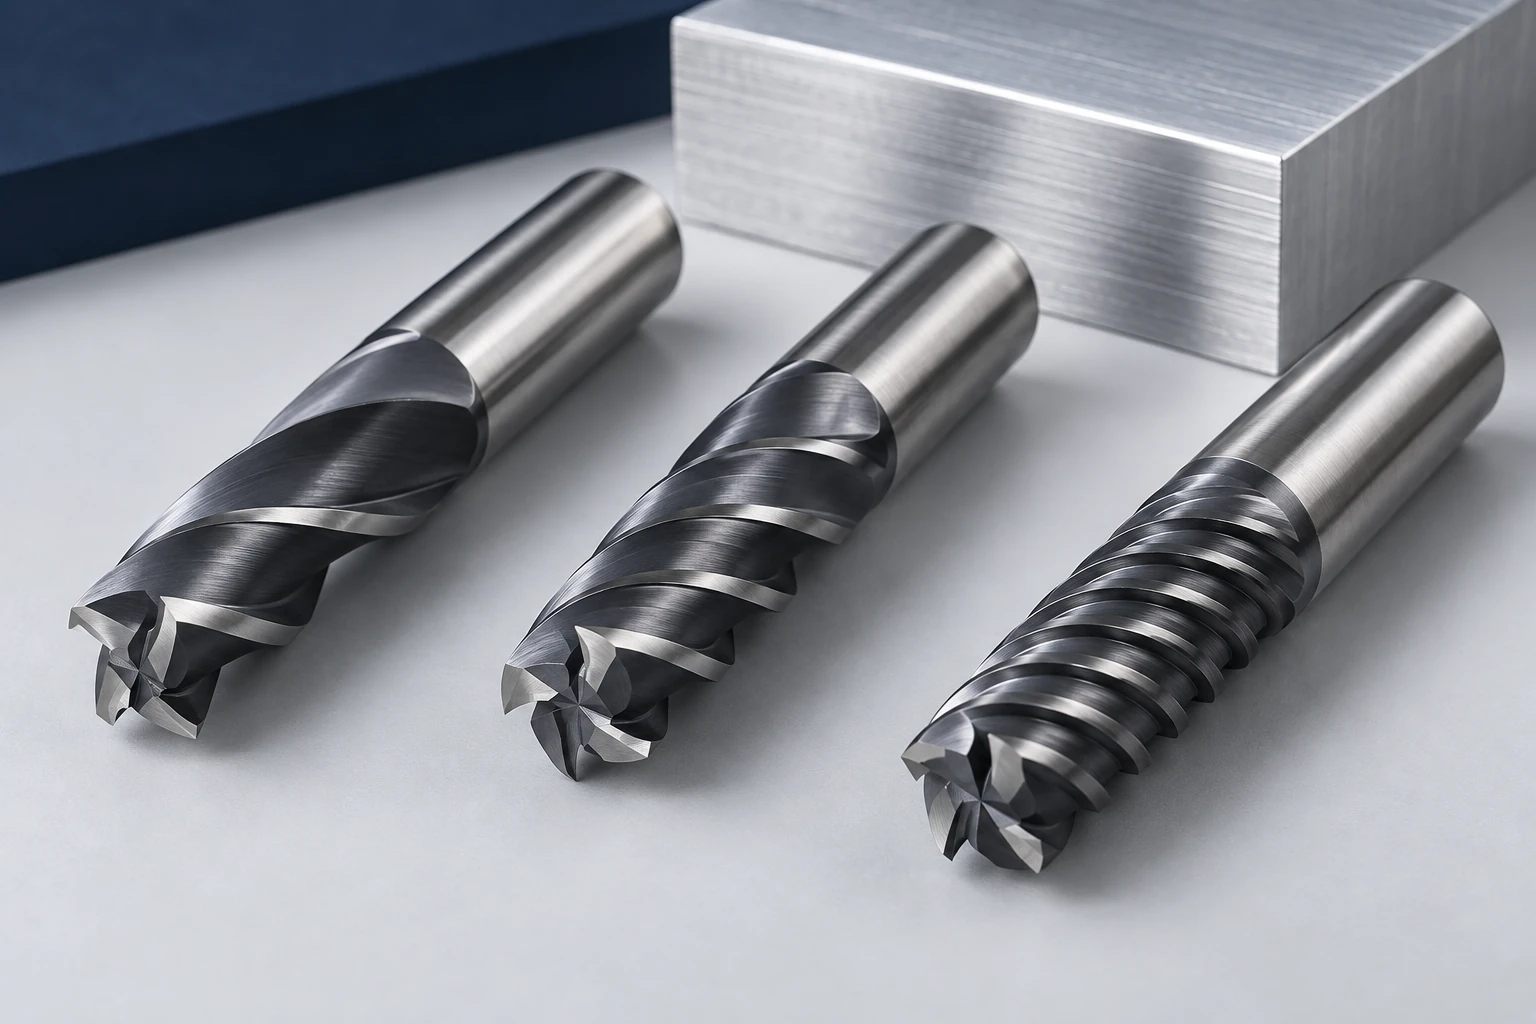
O número de canais de uma fresa de ponta afeta tanto a quantidade de espaço disponível para a saída dos cavacos quanto a frequência com que uma aresta cortante passa pela região usinada. Um maior número de canais pode sustentar uma estratégia produtiva de acabamento ou de baixa participação, mas também pode restringir o espaço para os cavacos. A escolha adequada depende do material, da geometria da ferramenta e da operação.
Para um projetista de peças, isso explica por que a fresa utilizada para desbaste de um rasgo pode diferir daquela empregada para o acabamento de suas paredes. O número de canais isoladamente não define o acabamento superficial final.
Os canais fornecem tanto espaço para cavacos quanto arestas cortantes.
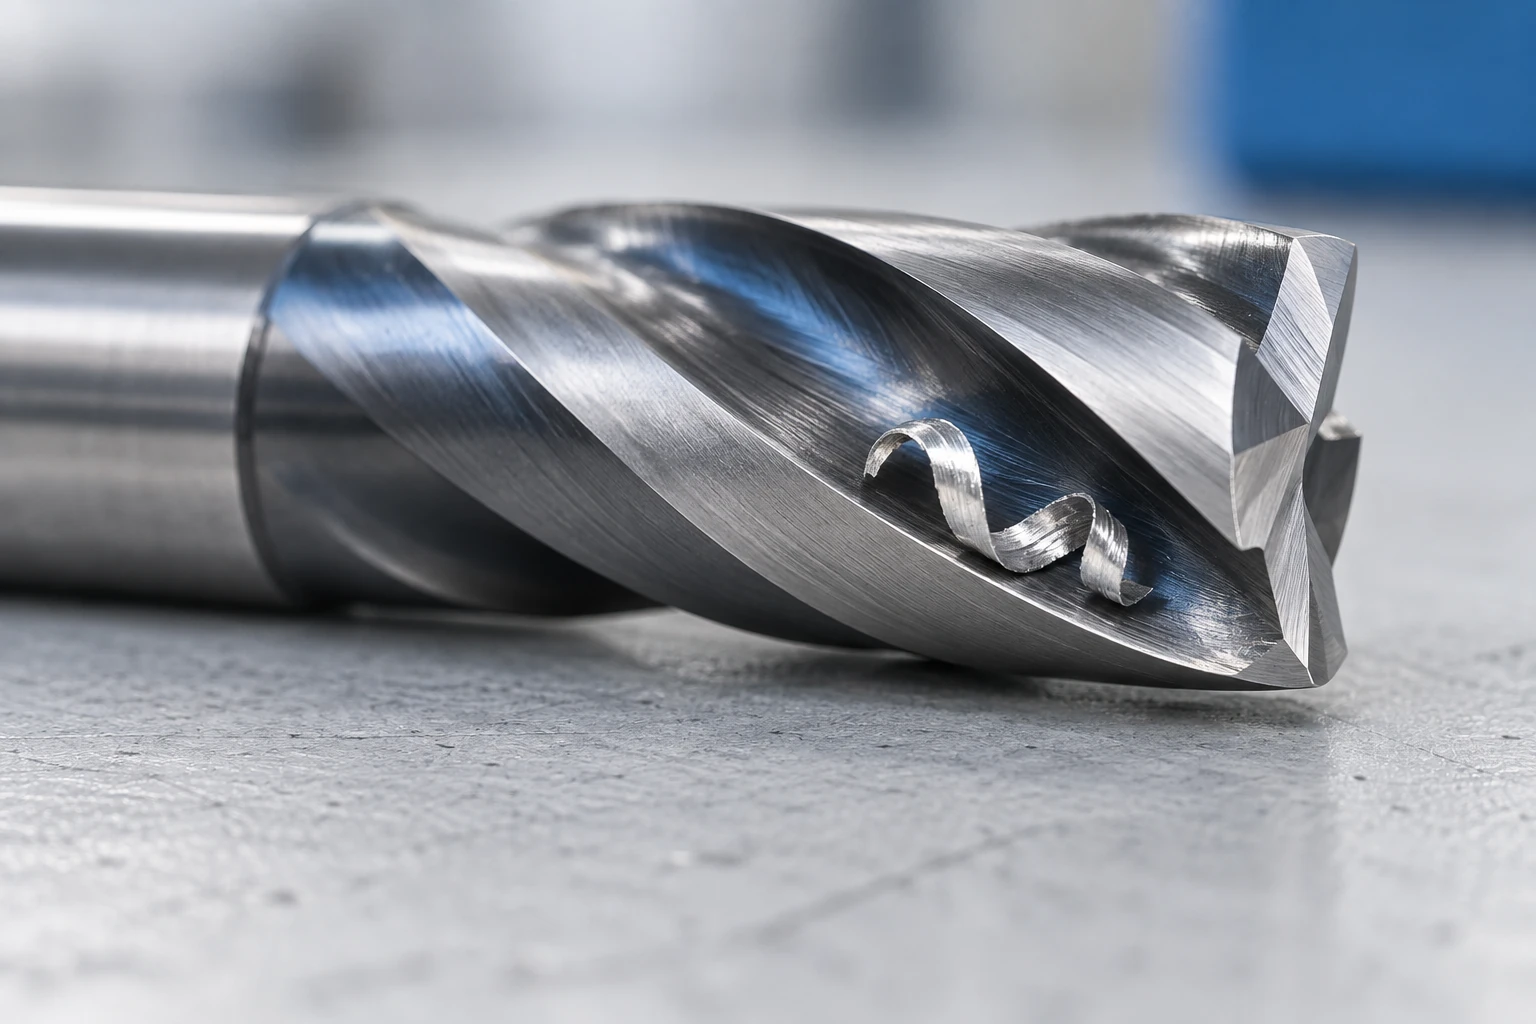
Um canal é um sulco ao longo de uma aresta cortante. Em ferramentas comparáveis de mesmo diâmetro, o acréscimo de canais geralmente resulta em vales menores e um núcleo central maior. Esse núcleo maior pode melhorar a rigidez, enquanto os vales menores limitam o espaço disponível para os cavacos. A geometria real varia entre famílias de ferramentas.
O artigo da Harvey Performance Por que o Número de Canais é Importante descreve essa compensação. O empacotamento de cavacos torna-se uma preocupação quando a operação gera mais cavacos do que a ferramenta e o sistema de remoção conseguem evacuar. O guia do processo de fresagem CNC explica como a participação na usinagem muda à medida que a fresa se desloca através de uma característica da peça.
Ajuste o material à operação de usinagem.
Ferramentas de dois e três canais são opções comuns para alumínio e outras aplicações não ferrosas. Trata-se de um ponto de partida, não de uma regra que exclua contagens superiores. As ferramentas para aço abrangem uma faixa mais ampla, e uma ferramenta destinada ao acabamento leve pode ser inadequada para o desbaste de um rasgo de largura total.
| Situação de corte | Prioridade de seleção | Condição relevante |
|---|---|---|
| Desbaste de rasgo de largura total | Espaço e evacuação de cavacos | Profundidade de corte, material e saída disponível para cavacos |
| Baixa participação radial | Equilibrar maior número de arestas com capacidade de evacuação de cavacos | Limites específicos da ferramenta para avanço e participação |
| Acabamento de paredes | Arestas estáveis e sobremetal controlado | Eccentricidade (runout), rigidez e requisito de acabamento superficial |
| Recursos miniatura | Resistência do núcleo e comportamento de ferramentas pequenas | Eccentricidade (runout) relativa ao tamanho da ferramenta e à geometria da aresta |
A fresagem de alta eficiência utiliza um engajamento radial controlado e leve para tornar contagens mais elevadas de gumes úteis em algumas aplicações de desbaste. A afirmação “o desbaste sempre exige poucos gumes” é, portanto, excessivamente genérica. Inversamente, uma ferramenta miniatura pode necessitar de maior suporte do núcleo mesmo em ranhuramento; as orientações do fabricante podem exigir redução da profundidade de corte para preservar a saída de cavacos.
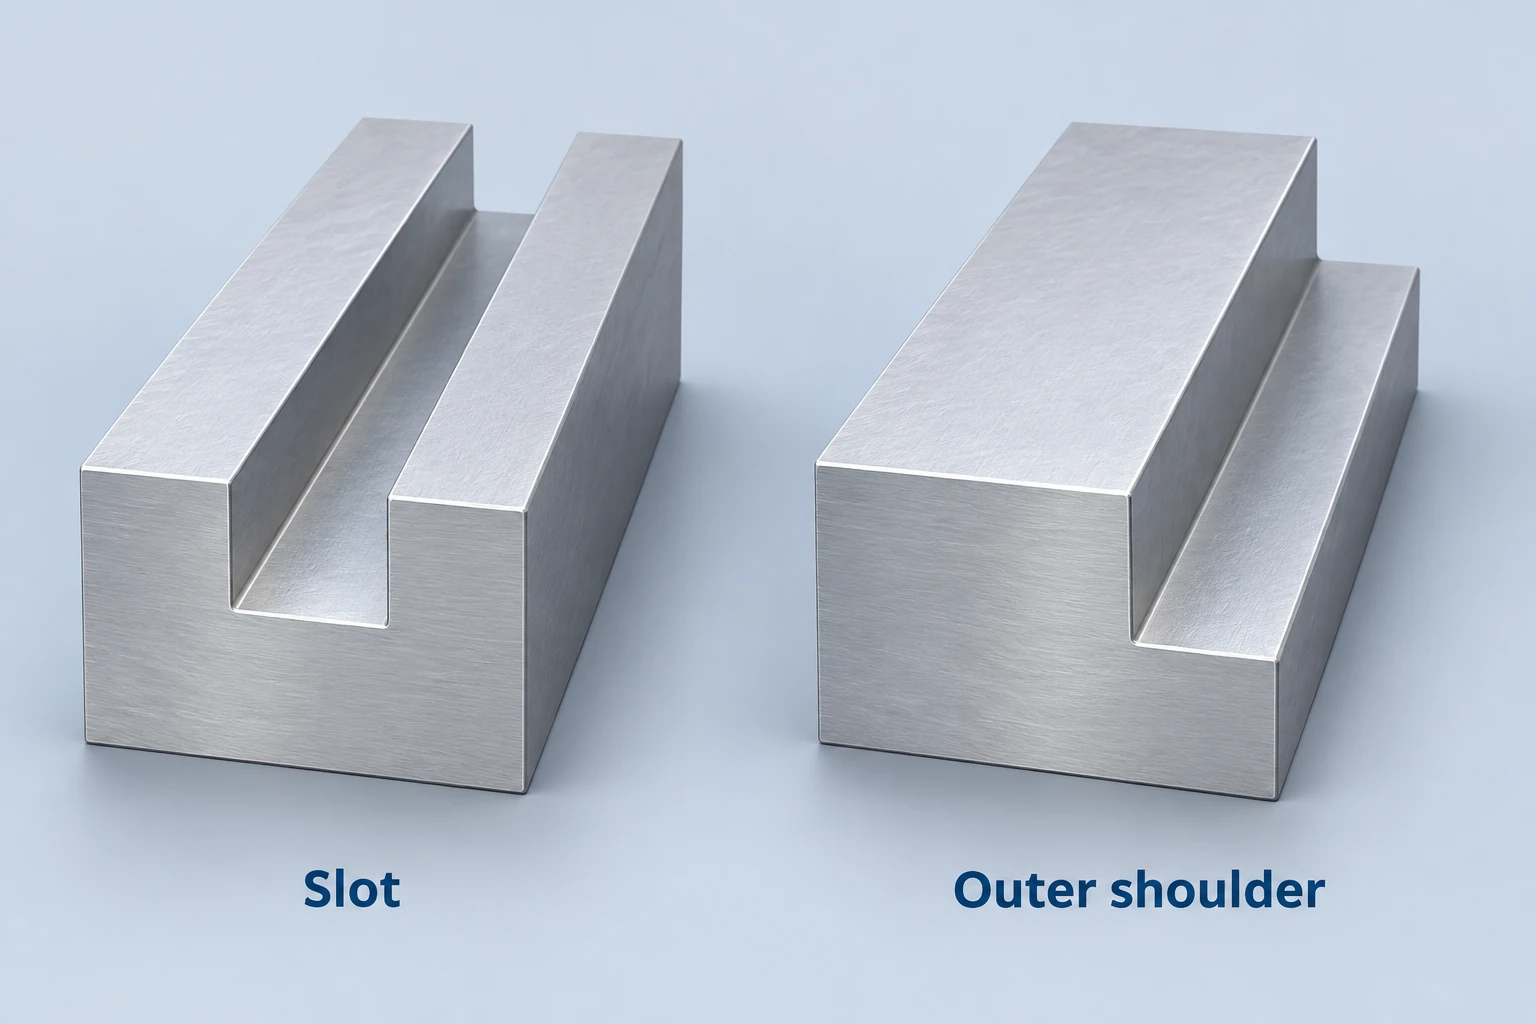
Uma abertura mais larga ou uma parede externa acessível pode permitir um caminho-ferramenta diferente de uma característica estreita e fechada. O guia de projeto de peças ajuda a avaliar alterações de acessibilidade, preservando simultaneamente as interfaces exigidas pela peça.
Alterar a contagem de gumes modifica o cálculo da avanço.
Para uma fresa convencional com uma única aresta de corte periférica efetiva por gume, o avanço por dente é avanço da mesa ÷ (rotação do eixo-árvore × contagem de gumes). As fórmulas de fresagem da Sandvik Coromant utilizam o termo mais geral “número de dentes efetivos”.
Em uma comparação hipotética a 6.000 rpm e 600 mm/min, uma ferramenta de três gumes apresenta um avanço nominal de 0,033 mm/dente; uma ferramenta de seis gumes apresenta 0,017 mm/dente, arredondado. O segundo valor equivale à metade do primeiro antes do arredondamento. Esses números ilustram a relação entre as variáveis; não constituem recomendações de corte.
Manter o avanço original por dente exigiria o dobro do avanço da mesa, mas esse cálculo aritmético não garante que a ferramenta, os cavacos, o sistema de fixação ou a máquina possam acomodá-lo. O avanço por dente também difere da espessura instantânea do cavaco, que depende da geometria de corte e do engajamento.
Mais arestas de corte não garantem, por si só, um acabamento superficial melhor.
A excentricidade faz com que as arestas de corte dividam o trabalho de forma desigual. A vibração e o estado das arestas também influenciam a superfície; reduzir indefinidamente o avanço nominal por dente pode levar ao atrito em vez de um corte efetivo. Esses efeitos são particularmente significativos em ferramentas miniatura.
Defina a superfície exigida no desenho técnico, em vez de especificar uma contagem de gumes como substituto. Para uma revisão de fresagem CNC, identifique o material e sua condição, a profundidade da característica e as superfícies que controlam a funcionalidade. O processo poderá então combinar ferramentas e passes em torno desses requisitos.
Perguntas frequentes
Uma fresa de quatro gumes é inadequada para alumínio?
Não necessariamente. A adequação depende da geometria, do revestimento e da aplicação pretendida da ferramenta, além da evacuação de cavacos e do engajamento. Utilize os dados específicos para alumínio dessa ferramenta, em vez de decidir com base apenas na quantidade de gumes.
Posso alterar a quantidade de gumes sem modificar o programa?
Não assuma que os parâmetros de corte existentes continuam adequados. Mesmo quando o diâmetro da ferramenta permanece inalterado, a mesma velocidade do eixo-árvore e avanço da mesa produzem uma alimentação nominal diferente por dente. A ferramenta e a operação exigem uma nova avaliação dos parâmetros.
A quantidade de gumes determina o menor raio de concordância em um rebaixo?
Não. No fresamento convencional de topo, o diâmetro rotativo da fresa limita o raio de concordância côncavo entre paredes verticais. A quantidade de gumes afeta o comportamento de corte, mas não elimina esse limite geométrico.
Fontes técnicas
Harvey Performance: Por que o número de gumes é importante; 5 perguntas a fazer antes de selecionar uma fresa de topo; Velocidades e avanços 101; e Como otimizar o desempenho de fresas de topo miniatura, especialmente desalinhamento (runout), espessura de cavaco e ranhuramento miniatura. Sandvik Coromant: Fórmulas e definições para fresamento — Métrico e a introdução publicada sobre A importância do afinamento de cavaco na usinagem. As faixas de seleção são orientações por aplicação, não configurações universais.



