Nesta página
A inspeção do primeiro artigo, a inspeção de 100 % e a amostragem respondem a perguntas diferentes. Uma inspeção do primeiro artigo verifica se o resultado inicial da produção atende aos requisitos acordados. A inspeção de cada unidade verifica características especificadas em todas as peças. A amostragem de aceitação utiliza unidades selecionadas para decidir se um lote definido deve ser aceito. Um pedido CNC pode empregar os três métodos: uma verificação inicial, inspeções de cada unidade em interfaces importantes e um plano de amostragem para outros requisitos.
A decisão de compra útil, portanto, não é simplesmente “qual inspeção é a melhor?”. Trata-se de identificar quais evidências são necessárias para cada característica, em qual estágio da produção e o que ocorre quando um resultado falha.
O que cada abordagem de inspeção estabelece
| Abordagem | Pergunta principal | Aplicação útil | O que deixa em aberto |
|---|---|---|---|
| Inspeção do primeiro artigo | O resultado da produção inicial atende aos requisitos de projeto acordados? | Nova peça, novo roteiro de fabricação ou uma alteração relevante | Variação ao longo do lote restante e de pedidos posteriores |
| Inspeção de 100 % de características nomeadas | Cada unidade passa por essas verificações especificadas? | Interfaces ou condições selecionadas que exigem evidência em cada unidade | Características não medidas e erros no método de inspeção |
| Amostragem de aceitação | Este lote atende à regra de aceitação acordada? | Liberação de lote em que o risco de amostragem é aceitável | Conformidade individual de cada unidade não amostrada |
Uma verificação de primeira peça no chão de fábrica pode abranger apenas as características afetadas por uma única configuração. Um pacote formal de primeira peça pode ter um escopo muito mais amplo, incluindo características do desenho e registros complementares de materiais ou processos. Defina explicitamente o entregável. A norma SAE AS9102C trata da execução e documentação da inspeção de primeira peça (FAI); ela não torna um formato de relatório aeroespacial um requisito padrão para toda compra de peças usinadas em CNC. [1]
Antes de escolher a cobertura, defina claramente a peça: revisão, condição do material, interfaces funcionais e condição após o acabamento. O guia de materiais e projeto conecta esses requisitos ao componente acabado.
Tornar a “inspeção de 100 %” específica
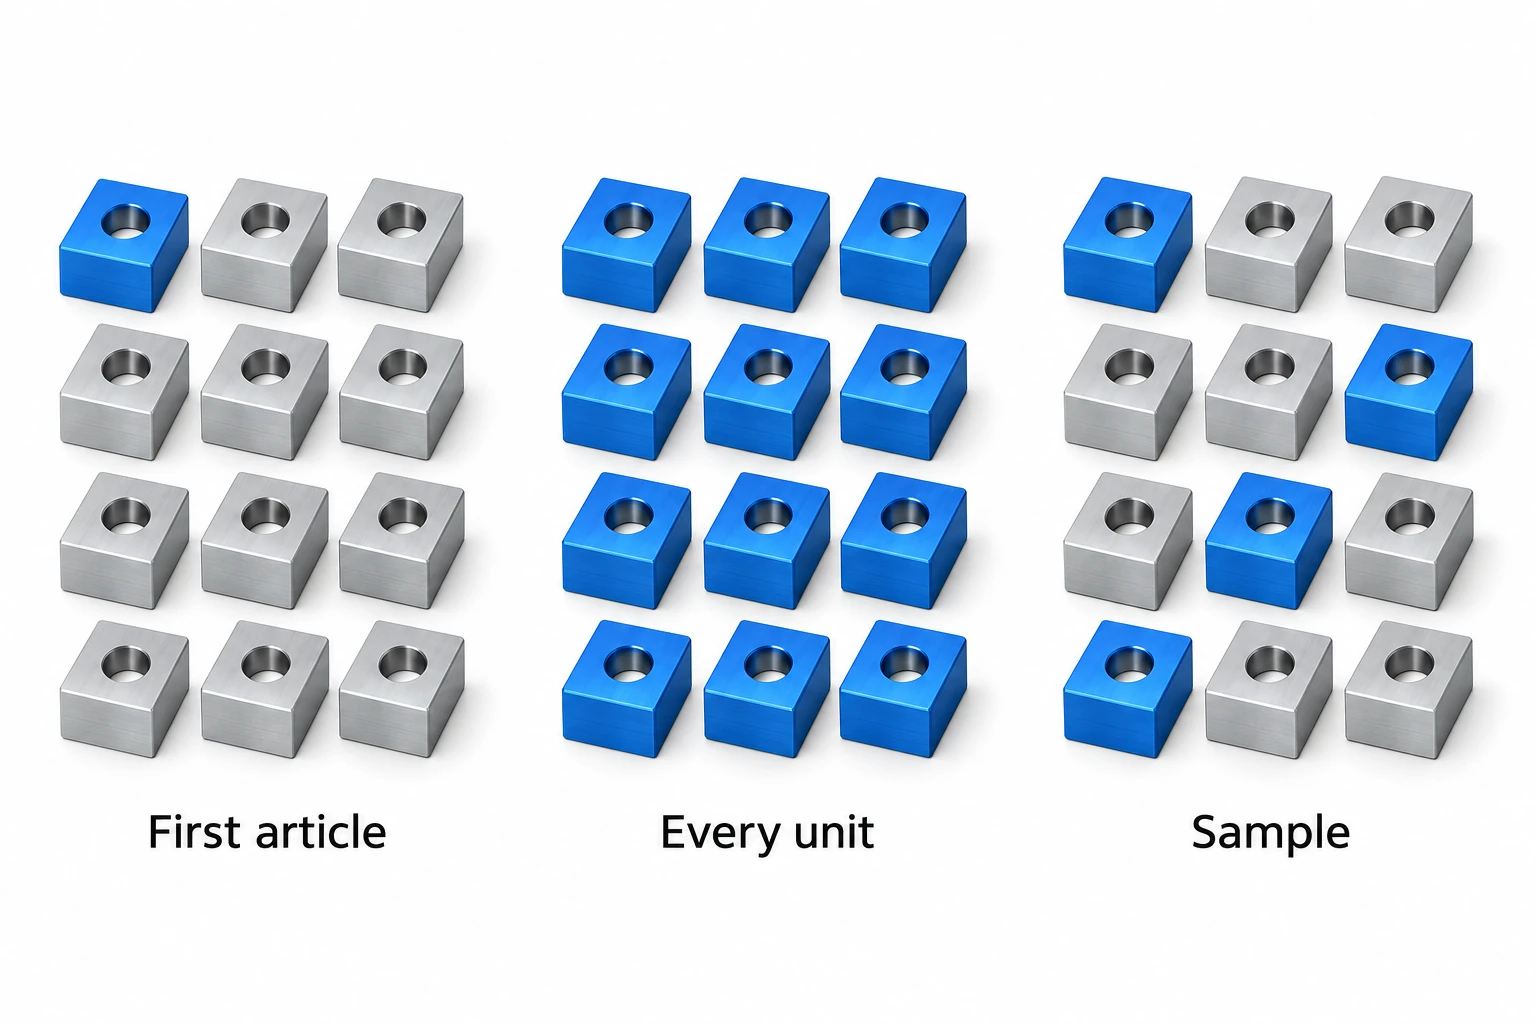
Há duas quantidades independentes: o número de peças inspecionadas e o número de características verificadas. Medir todas as características do desenho em uma única peça não equivale a medir um único diâmetro em todas as peças.
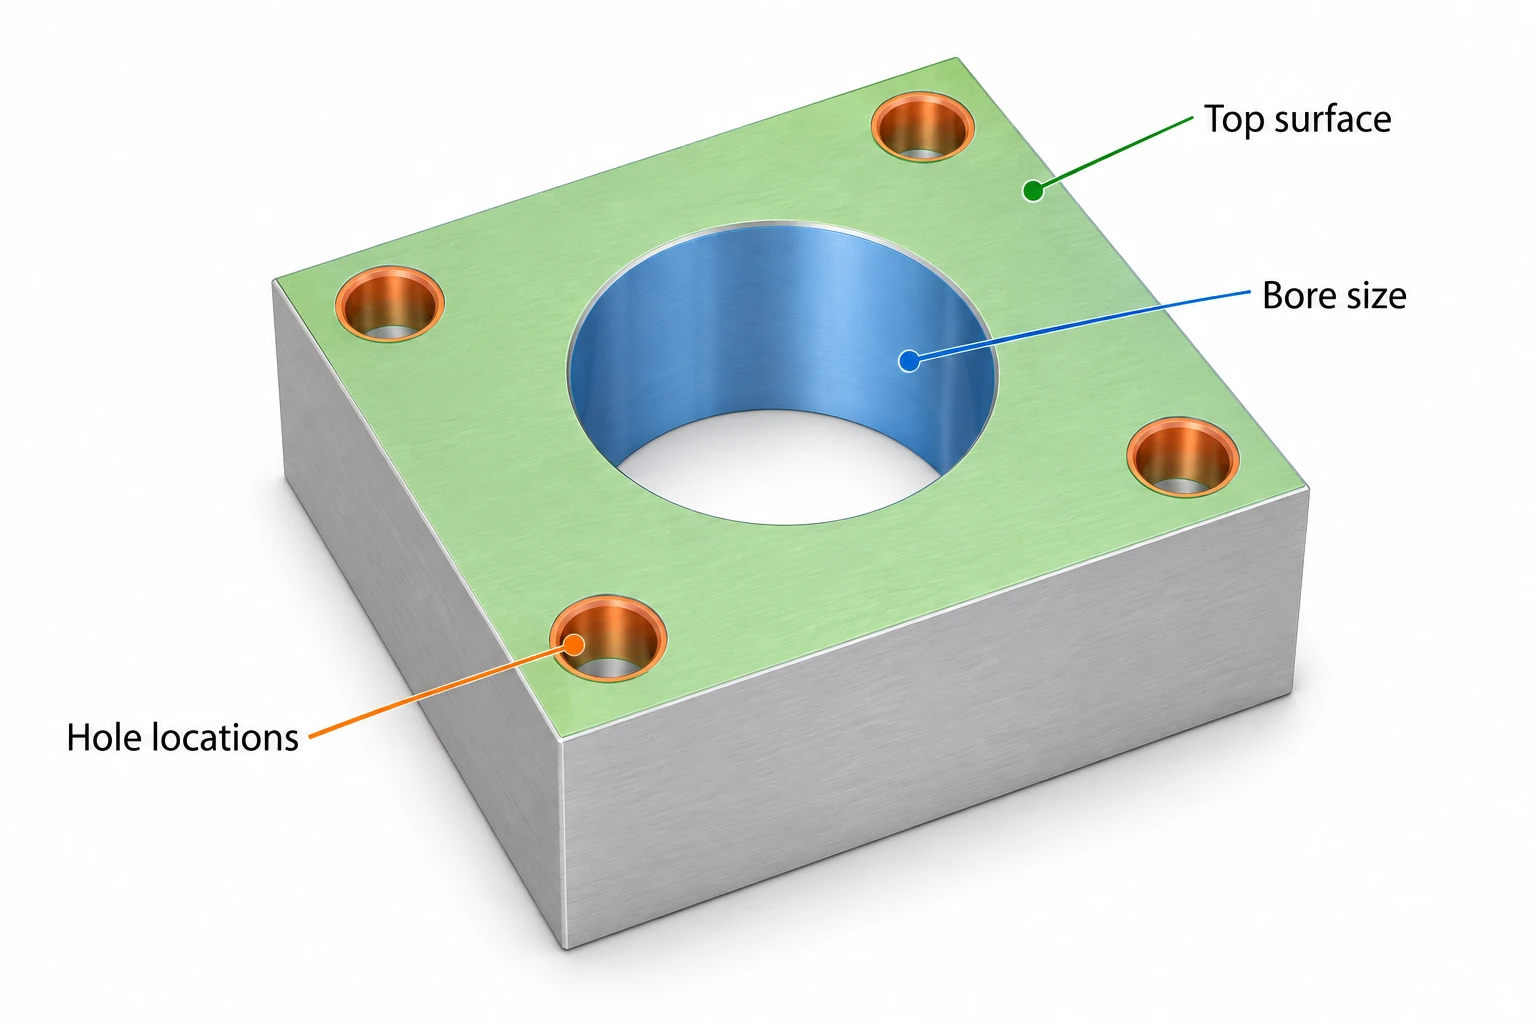
Para um bloco de montagem, o diâmetro do furo, a posição dos furos de fixação e a planicidade da face de assentamento são requisitos distintos. Verificar o furo em cada unidade não atesta os outros dois. Registre a característica, seus limites no desenho, o método utilizado, a condição entregue e se são exigidas leituras reais ou apenas resultados de aprovação/reprovação.
O método deve ser adequado à característica. Uma verificação do diâmetro de um furo não pode substituir uma avaliação da posição do furo em relação a um datum. Da mesma forma, mais medições não corrigem uma configuração incorreta ou um instrumento de medição inadequado. Para usinagem CNC de precisão, vincule o escopo de inspeção às interfaces que controlam o encaixe e a montagem, em vez de a uma etiqueta genérica.
A inspeção de cada unidade é especialmente recomendada quando a consequência de uma falha não detectada é alta e uma verificação não destrutiva adequada é viável. Ela ainda exige controles de processo. Ensaios destrutivos exigem uma estratégia diferente, pois uma unidade ensaiada pode deixar de ser entregável.
A amostragem exige uma regra de decisão, não uma porcentagem
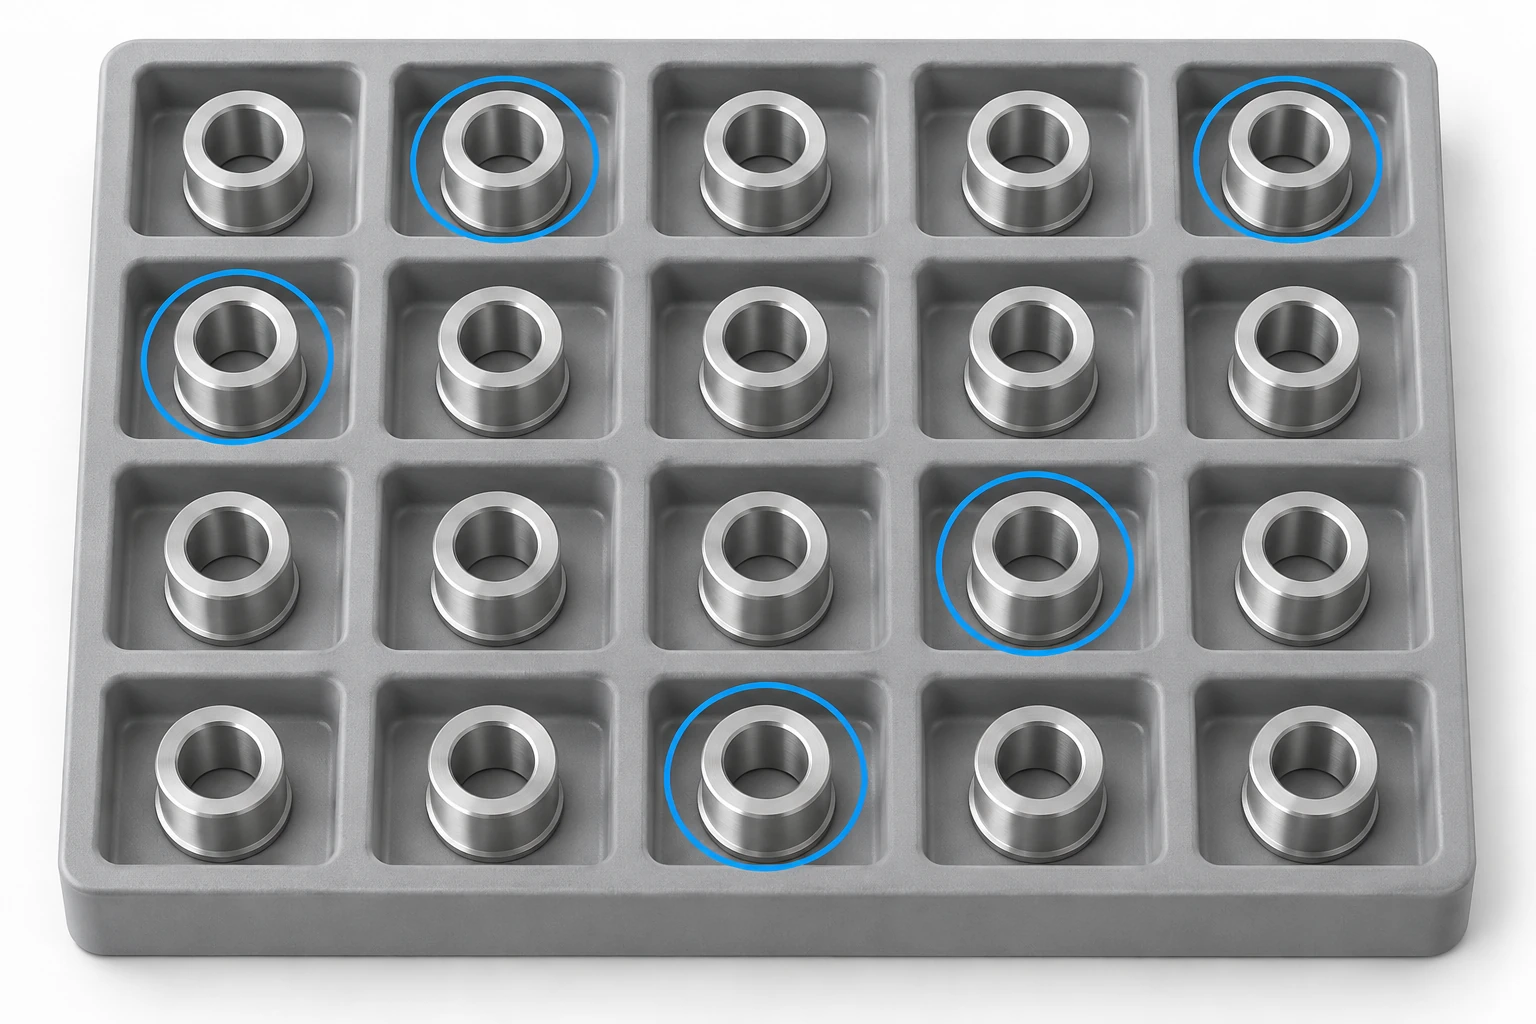
“Verificar 5%” não define um plano de aceitação. O plano precisa de uma definição de lote, um método de seleção, um tamanho de amostra, critérios de aceitação e rejeição, bem como instruções para o caso de resultado falhado. Selecionar apenas as partes mais fáceis da parte superior de uma caixa não fornece uma amostra aleatória da remessa.
O NIST descreve os planos de aceitação de lote como regras que utilizam os resultados de amostras para determinar a destinação do lote. Tais planos podem aceitar um lote indesejável ou rejeitar um lote aceitável; suas curvas características de operação descrevem essa compensação. [2] Um sistema baseado em NQA, como a norma ANSI/ASQ Z1.4, inclui também inspeções normais, intensificadas e reduzidas, com regras de alternância para uma série contínua de lotes. Utilize o sistema e a edição acordados, em vez de selecionar uma linha conveniente de uma tabela não relacionada. [3]
Um exemplo hipotético mostra por que “nada falhou” é uma evidência limitada. Suponha que um lote contenha 100 peças, exatamente três delas falhem em uma característica especificada e que uma amostra aleatória seja extraída sem reposição. Assuma que a inspeção detecte todas as peças defeituosas incluídas na amostra.
| Tamanho da amostra | Probabilidade de não encontrar nenhuma das três peças com falha |
|---|---|
| 5 peças | 85.6% |
| 20 peças | 50.8% |
O cálculo é C(97, n) / C(100, n), em que C conta combinações e n é o tamanho da amostra. Essas são probabilidades ilustrativas para uma composição de lote conhecida, não planos de amostragem recomendados nem estimativas da qualidade de um fornecedor. Mesmo um plano com número de aceitação igual a zero não pode estabelecer que todas as unidades não amostradas estão conformes.
Combine as abordagens conforme os riscos da peça
Considere um pedido ilustrativo de 100 blocos de montagem com um furo de localização, um padrão de furos e faces externas não funcionais. As opções a seguir são exemplos de planejamento; as equipes de engenharia e qualidade devem definir os requisitos reais e o risco aceitável.
| Requisito | Cobertura possível | Acordo antes da produção |
|---|---|---|
| Resultado inicial da produção | Escopo documentado do primeiro artigo | Rota de fabricação representativa, revisão do desenho e etapa de aprovação |
| Furo de localização | Verificação do tamanho em cada unidade, se o risco justificar isso | Limites, método de medição, estágio final do tratamento e registros |
| Padrão de furos | Cobertura selecionada para o risco de montagem | Avaliação e verificações baseadas em referências após alterações relevantes na configuração |
| Aparência exterior | Amostragem acordada, quando apropriado | Exemplos de aceitação, condições de visualização e regra de rejeição |
Não reduza uma funcionalidade operacional apenas porque o fornecedor entregou uma única amostra satisfatória. Inversamente, documentar todas as superfícies não funcionais em cada unidade pode consumir tempo sem mitigar o risco de montagem. Compare o custo do trabalho de inspeção especificado, possíveis refugos e uma falha em etapa posterior, utilizando o mesmo escopo; o guia de custos e seleção de fornecedores explica por que um preço unitário bruto é incompleto.
Concordar o que acontece após uma verificação falhada
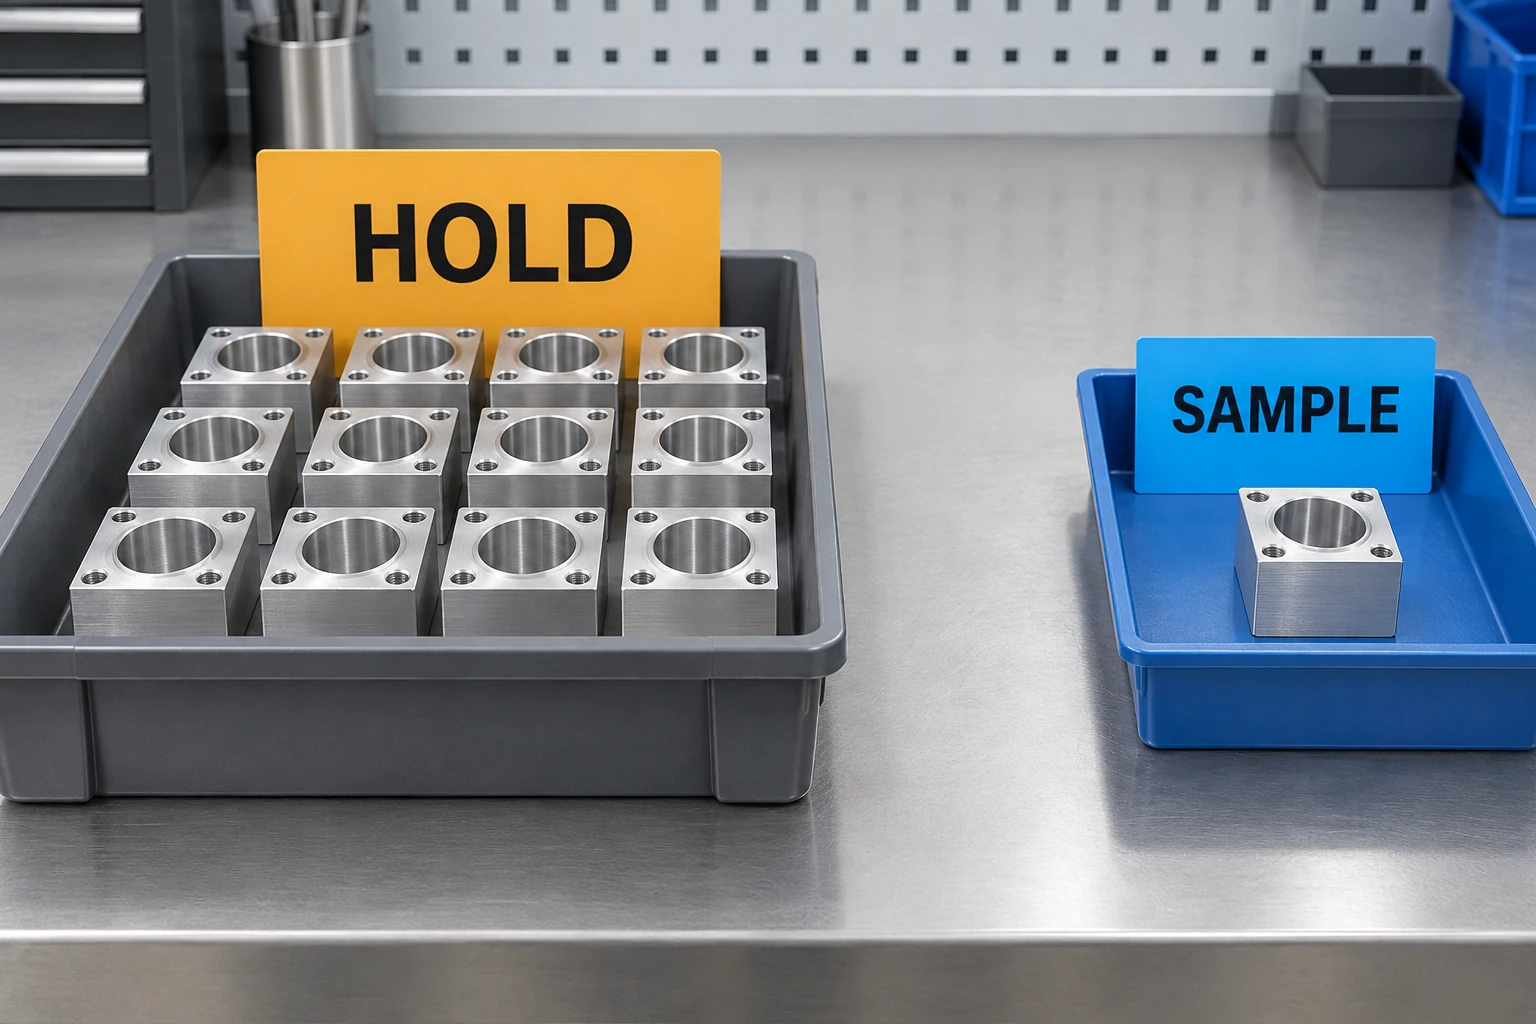
Uma amostra reprovada deve acionar a destinação do lote acordada, e não uma busca informal por peças de reposição até que a amostra seja aprovada. Mantenha o lote afetado identificável e em espera enquanto a discrepância for avaliada. Siga as regras de rejeição ou de amostragem adicional previstas no plano; caso contrário, obtenha uma destinação autorizada.
Em caso de falha durante a produção, investigue quais peças anteriores podem ser afetadas. Uma verificação anterior aprovada ajuda a estabelecer o histórico, mas não libera automaticamente todas as peças fabricadas desde então. A classificação, retrabalho ou inspeção adicional exigem cobertura definida e uma decisão de liberação registrada.
Incorpore estes requisitos de inspeção no pedido:
- Peça e revisão, e identidade do lote.
- Características a inspecionar, estágios de inspeção e métodos.
- Regras de seleção e aceitação de amostras.
- Registros de inspeção obrigatórios.
- Autoridade para aprovar uma derrogação ou liberar uma retenção.
A lista de verificação de RFQ para usinagem CNC ajuda a manter esse escopo alinhado ao desenho e aos requisitos de compras.
Perguntas sobre planejamento de inspeção
A aprovação do primeiro artigo libera todo o lote de produção?
Não por si só. A aprovação do primeiro artigo aborda a verificação inicial definida. A liberação do lote ainda depende das inspeções de produção acordadas, dos critérios de aceitação e dos registros. Especifique se a aprovação é exigida antes de prosseguir com a produção, antes do embarque ou em outra etapa acordada.
A inspeção de 100 % é uma garantia de zero defeitos?
Não. Descreve a cobertura unitária para verificações específicas. Erros de medição, métodos inadequados ou características omitidas ainda podem permitir que um defeito passe despercebido. Defina as verificações e sua confiabilidade, bem como o número de unidades inspecionadas.
Uma AQL permite essa porcentagem de peças defeituosas no meu pedido?
Não. O AQL é uma entrada para um sistema de amostragem, não uma autorização para embarcar uma porcentagem fixa de peças não conformes. Siga os requisitos contratuais e as regras de aceitação do plano selecionado; uma decisão baseada em amostragem não certifica cada item não amostrado.
Um pedido repetido deve utilizar o mesmo plano de inspeção?
Revise as alterações na revisão do desenho, no material, na rota de fabricação, nas ferramentas, no tratamento e nos resultados anteriores de qualidade. Aplique o contrato e quaisquer regras de alternância do sistema de amostragem. Um número de peça repetido isoladamente não estabelece condições de produção inalteradas.
Fontes técnicas
- SAE International. AS9102C: Série Aeroespacial — Requisitos de Inspeção de Primeiro Artigo, junho de 2023. Escopo público; aplicar a edição exigida pelo pedido.
- NIST/SEMATECH. Manual de Estatística para Engenharia, Seção 6.2.2: Planos de Amostragem para Aceitação de Lotes. Decisões sobre lotes e riscos associados à amostragem.
- ASQ. Normas de Qualidade ASQ/ANSI Z1.4 e Z1.9. Escopo dos sistemas de amostragem para aceitação; este artigo não reproduz suas tabelas de amostragem.



