Op deze pagina
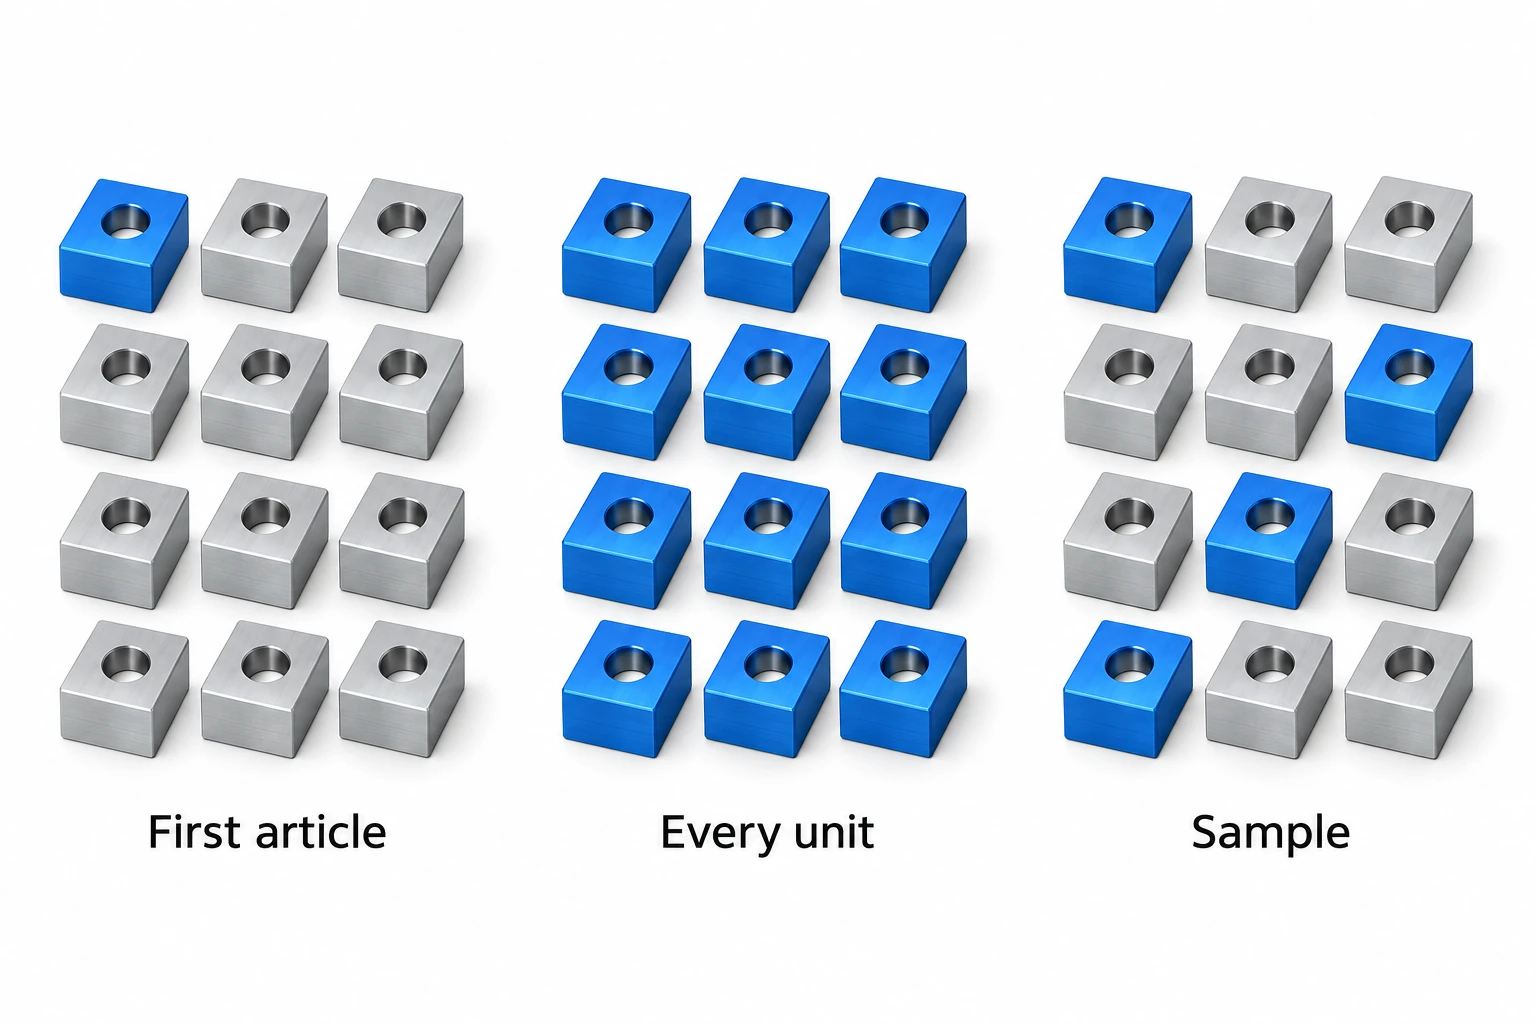
Eerste-artikelinspectie, 100%-inspectie en steekproefinspectie beantwoorden verschillende vragen. Een eerste artikel controleert of het initiële productieresultaat voldoet aan de overeengekomen eisen. Bij inspectie van elk onderdeel worden specifieke kenmerken gecontroleerd op elk afzonderlijk onderdeel. Bij acceptatie-steekproefinspectie worden geselecteerde onderdelen gebruikt om te beslissen of een gedefinieerde partij wordt geaccepteerd. Een CNC-opdracht kan alle drie de methoden toepassen: een initiële verificatie, controle van elk onderdeel voor belangrijke interfaces en een steekproefplan voor andere eisen.
Het nuttige aankoopbesluit is daarom niet eenvoudigweg ‘welke inspectie is het beste?’, maar welk bewijs nodig is voor elke afzonderlijke functie, op welk productiestadium en wat er gebeurt wanneer een resultaat niet voldoet.
Wat elke inspectieaanpak vaststelt
| Aanpak | Belangrijkste vraag | Nuttige toepassing | Wat het openlaat |
|---|---|---|---|
| Eerste-artikelinspectie | Voldoet het eerste productievoorbeeld aan de overeengekomen ontwerpvereisten? | Nieuw onderdeel, nieuwe productieroute of een relevante wijziging | Variatie binnen de resterende partij en latere bestellingen |
| 100%-inspectie van de genoemde kenmerken | Gaat elke eenheid deze gespecificeerde controles met succes door? | Geselecteerde interfaces of voorwaarden die bewijs op elk onderdeel vereisen | Niet-gemeten kenmerken en fouten in de inspectiemethode |
| Steekproefinspectie | Voldoet deze partij aan de overeengekomen acceptatieregel? | Lotfreigave waarbij het steekproefrisico aanvaardbaar is | Individuele conformiteit van elke niet-gecontroleerde eenheid |
Een eerste-controle op de werkvloer kan zich beperken tot de kenmerken die door één opspanning worden beïnvloed. Een formele eerste-artikelinspectie kan een veel ruimere reikwijdte hebben, inclusief tekeningskenmerken en ondersteunend materiaal- of procesregistratie. Definieer het leverbare product expliciet. SAE AS9102C regelt het uitvoeren en documenteren van FAI; het stelt niet automatisch een lucht- en ruimtevaartrapportageformaat vast als standaardvereiste voor elke CNC-aankoop. [1]
Voordat u kiest voor een inspectiemethode, moet u eerst de onderdeeldefinitie vastleggen: revisie, materiaaltoestand, functionele interfaces en de toestand na afwerking. De gids voor materialen en constructie legt deze eisen vast in relatie tot het afgewerkte onderdeel.
Maak „100 % inspectie” specifiek
Er zijn twee onafhankelijke grootheden: het aantal geïnspecteerde onderdelen en het aantal gecontroleerde kenmerken. Het meten van elk tekeningskenmerk op één onderdeel is niet hetzelfde als het meten van één diameter op elk onderdeel.
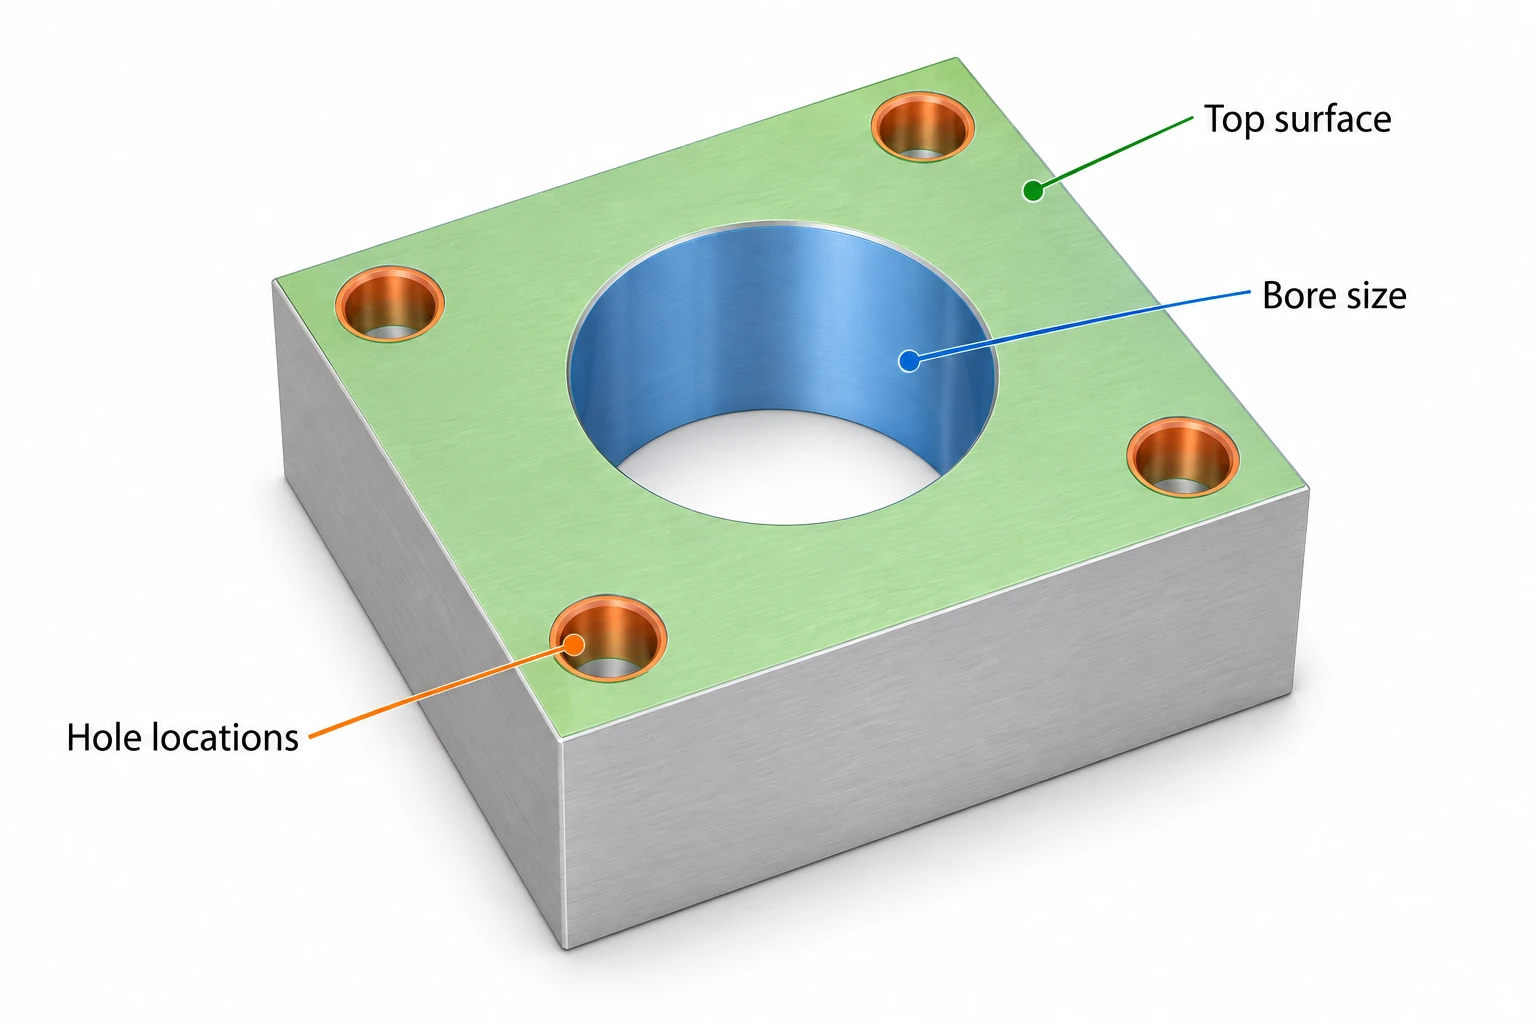
Voor een montageblok zijn de boringdiameter, de positie van de montagegaten en de vlakheid van de aansluitvlakken verschillende eisen. Het controleren van de boring op elke eenheid stelt de andere twee eisen niet vast. Noteer het kenmerk, de toleranties ervan volgens de tekening, de meetmethode, de geleverde toestand en of daadwerkelijke meetwaarden of alleen een goedgekeurd/afgekeurd-resultaat vereist zijn.
De methode moet geschikt zijn voor het kenmerk. Een controle van de boringdiameter kan niet dienen als vervanging voor een evaluatie van de positie van een gat ten opzichte van een referentievlak. Evenzo lossen meer metingen niet het probleem van een verkeerde opstelling of een ongeschikt meetinstrument. Voor precisie CNC-verspaning dient het inspectiebereik te worden gekoppeld aan de interfaces die de pasvorm en montage beheersen, in plaats van aan een algemene aanduiding.
Inspectie van elke afzonderlijke eenheid is met name overweging waard wanneer de gevolgen van een onopgemerkte fout hoog zijn en een geschikte niet-destructieve controle haalbaar is. Er zijn nog steeds procescontroles vereist. Destructieve tests vereisen een andere strategie, omdat een geteste eenheid mogelijk niet meer leverbaar is.
Bemonstering vereist een beslissingsregel, geen percentage
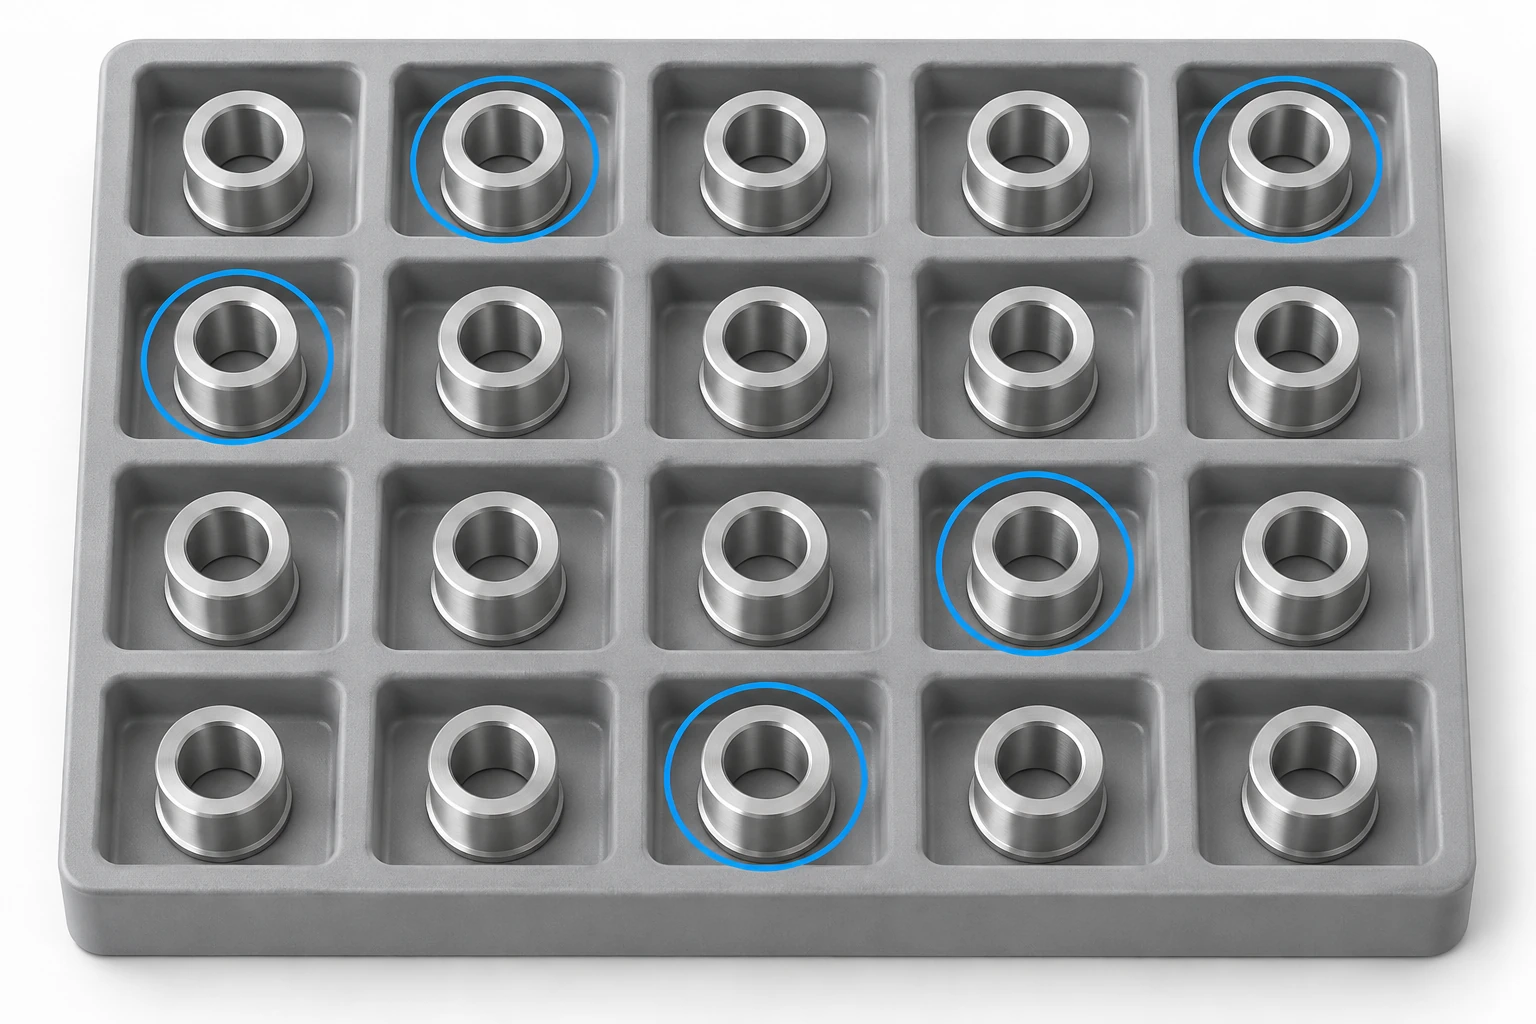
“Controleer 5 %” definieert geen acceptatieplan. Het plan vereist een duidelijke definitie van de partij, een selectiemethode, een steekproefomvang, acceptatie- en afkeurcriteria, en instructies voor het geval van een mislukte controle. Alleen de makkelijkst toegankelijke onderdelen van de bovenkant van één doos nemen levert geen willekeurige steekproef van de zending op.
Het NIST beschrijft lotacceptatieplannen als regels die gebruikmaken van steekproefresultaten om de afhandeling van het lot te bepalen. Dergelijke plannen kunnen een onaanvaardbaar lot accepteren of een aanvaardbaar lot afkeuren; hun werkkarakteristieke curven beschrijven deze afweging. [2] Een op AQL gebaseerd systeem zoals ANSI/ASQ Z1.4 omvat ook normale, verscherpte en verminderde inspectie met overschakelregels voor een voortdurende reeks loten. Gebruik het overeengekomen systeem en de overeengekomen editie, in plaats van een handige rij te kiezen uit een niet-gerelateerde tabel. [3]
Een hypothetisch voorbeeld laat zien waarom „niets is misgegaan“ beperkt bewijs is. Stel dat een partij 100 onderdelen bevat, precies drie daarvan voldoen niet aan één gespecificeerde eigenschap, en er wordt een willekeurige steekproef zonder teruglegging getrokken. Neem aan dat de inspectie elk afwijkend onderdeel in de steekproef detecteert.
| Steekproefomvang | Kans om geen van de drie defecte onderdelen te vinden |
|---|---|
| 5 onderdelen | 85.6% |
| 20 onderdelen | 50.8% |
De berekening is C(97, n) / C(100, n), waarbij C het aantal combinaties telt en n de steekproefomvang is. Dit zijn illustratieve kansen voor een bekende partij-samenstelling, geen aanbevolen steekproefplannen of schattingen van de kwaliteit van een leverancier. Zelfs een steekproefplan met nul toegestane afwijkingen kan niet aantonen dat alle niet-gecontroleerde onderdelen conform zijn.
Combineer de aanpakken rond de risico’s van het onderdeel
Overweeg een illustratieve bestelling van 100 montageblokken met een positioneringsboring, een gatenpatroon en niet-functionele buitenzijden. De volgende keuzes zijn voorbeelden van planning; de engineering- en kwaliteitsteams moeten de daadwerkelijke eisen en aanvaardbare risico’s vaststellen.
| Vereiste | Mogelijke dekking | Overeenkomst vóór productie |
|---|---|---|
| Eerste productieresultaat | Gedocumenteerde eerste-artikelomvang | Representatieve productieroute, tekeningsrevisie en goedkeuringspoort |
| Positioneringsboring | Controle van de afmetingen per onderdeel indien het risico dit vereist | Grenswaarden, meetmethode, eindbehandelingsfase en registraties |
| Gatpatroon | Dekking geselecteerd voor montage-risico | Datumgebaseerde evaluatie en controles na relevante instellingwijzigingen |
| Buitenkant | Overeengekomen steekproefcontrole waar van toepassing | Voorbeelden van acceptatie, kijkomstandigheden en afkeurregel |
Verlaag geen functioneel kenmerk alleen omdat de leverancier één goed monster heeft geleverd. Omgekeerd kan het documenteren van elk niet-functioneel oppervlak op elke eenheid tijd kosten zonder het montage risico aan te pakken. Vergelijk de kosten van het gespecificeerde inspectiewerk, mogelijke afvalproductie en een downstreamstoring met dezelfde reikwijdte; de gids voor kosten en leverancierselectie legt uit waarom een basis eenheidsprijs onvolledig is.
Stem overeen wat er gebeurt na een mislukte controle
Een mislukte steekproef moet leiden tot de overeengekomen lotafhandeling, niet tot een informele zoektocht naar vervangende onderdelen totdat de steekproef voldoet. Houd het betrokken lot identificeerbaar en in afwachting terwijl de afwijking wordt beoordeeld. Volg de regels voor afkeuring of verdere bemonstering uit het plan; anders verkrijg een geautoriseerde afhandeling.
Bij een fout tijdens de productie onderzoekt u welke eerder vervaardigde onderdelen mogelijk zijn getroffen. Een eerdere goedgekeurde controle helpt bij het vastleggen van de geschiedenis, maar geeft niet automatisch vrijstelling voor alle daarna vervaardigde onderdelen. Sortering, nabewerking of aanvullende inspectie vereisen een gedefinieerde dekking en een gedocumenteerde vrijgavebeslissing.
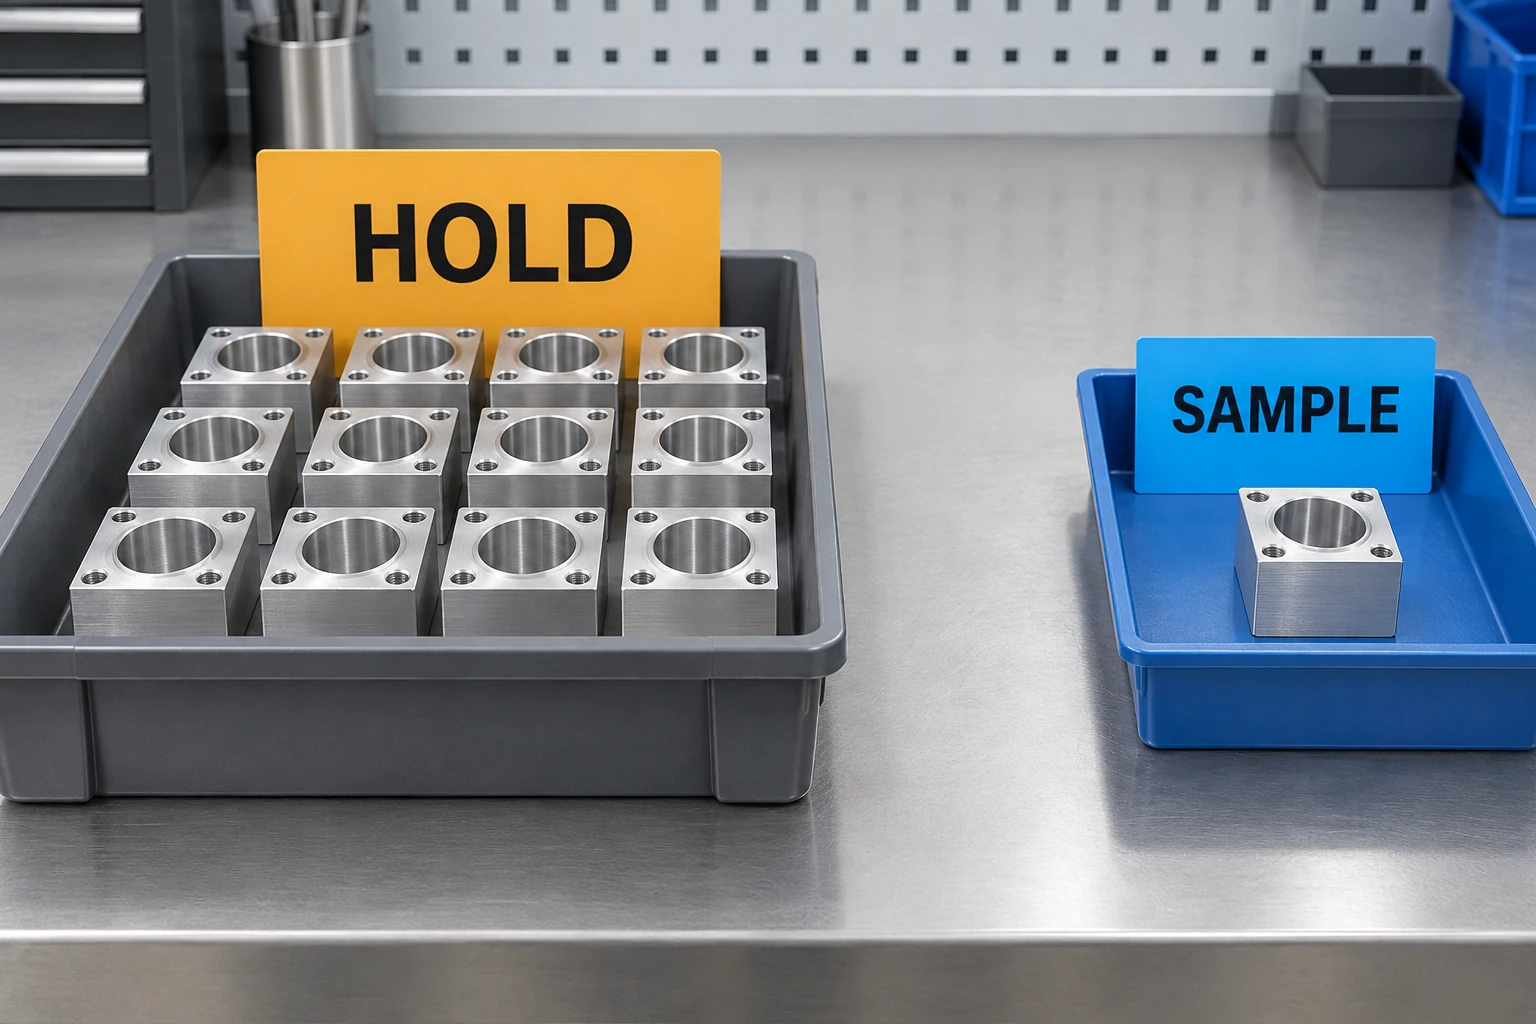
Neem deze inspectievereisten mee in de bestelling:
- Onderdeel en revisie, en partijidentiteit.
- Te inspecteren kenmerken, inspectiefases en inspectiemethoden.
- Regels voor steekproefselectie en acceptatie.
- Vereiste inspectiedocumentatie.
- Bevoegdheid om een afwijking goed te keuren of een blokkering op te heffen.
De checklist voor een RFQ voor CNC-verspaning helpt om die scope in overeenstemming te houden met de tekening en de inkoopvereisten.
Vragen over inspectieplanning
Vrijgeeft de goedkeuring van het eerste artikel de gehele productiebatch?
Niet op zichzelf. De goedkeuring van het eerste artikel heeft betrekking op de gedefinieerde initiële verificatie. De batchfreigabe is nog steeds afhankelijk van de overeengekomen productiecontroles, acceptatiecriteria en registraties. Geef aan of goedkeuring vereist is vóór het voortzetten van de productie, vóór verzending of op een andere overeengekomen fase.
Is 100 % inspectie een garantie voor nul fouten?
Nee. Het beschrijft de eenheiddekkingsgraad voor de gespecificeerde controles. Meetfouten, ongeschikte methoden of weggelaten kenmerken kunnen nog steeds leiden tot een onopgemerkte afwijking. Definieer de controles en hun betrouwbaarheid, evenals het aantal geïnspecteerde eenheden.
Staat een AQL toe dat percentage defecte onderdelen in mijn bestelling?
Nee. AQL is een invoer voor een steekproefsystematiek, geen toestemming om een vast percentage niet-conforme onderdelen te verzenden. Volg de contractuele vereisten en de acceptatieregels van het gekozen steekproefplan; een steekproefbeslissing certificeert niet elk niet-gecontroleerd onderdeel.
Moet een herbestelling hetzelfde inspectieplan gebruiken?
Bekijk wijzigingen in de tekeningsrevisie, het materiaal, de productieroute, de gereedschappen, de behandeling en de eerdere kwaliteitsresultaten. Pas het contract en eventuele regels voor overschakelen tussen steekproefsystemen toe. Een herhaald onderdeelnummer alleen stelt nog geen ongewijzigde productieomstandigheden vast.
Technische bronnen
- SAE International. AS9102C: Lucht- en ruimtevaartreeks — Eisen voor eerste-artikelinspectie, juni 2023. Openbaar toepassingsgebied; pas de editie toe die vereist is door de order.
- NIST/SEMATECH. Engineering Statistics Handbook, 6.2.2: Steekproefgebaseerde lotgoedkeuringsplannen. Beslissingen over lots en steekproefrisico’s.
- ASQ. ASQ/ANSI-kwaliteitsnormen Z1.4 en Z1.9. Toepassingsgebied van de acceptatiebemonsteringssystemen; dit artikel reproduceert hun bemonsteringstabellen niet.



