このページについて
いいえ。自動化は、そのハンドリングまたは機械稼働時間の削減が、追加の段取りおよび運用コストを上回る場合にのみ、小ロットCNC加工のコストを低下させます。また、初回ロットのコストを高めつつ、変更のない再現ロットのコストを低下させることも可能です。有用な比較では、同一部品をローディング、機械加工、次工程への段取り準備という一連の流れで追跡し、機械での時間短縮とオペレーターによる時間短縮とを明確に区別します。
ハンドリング作業を特定します。
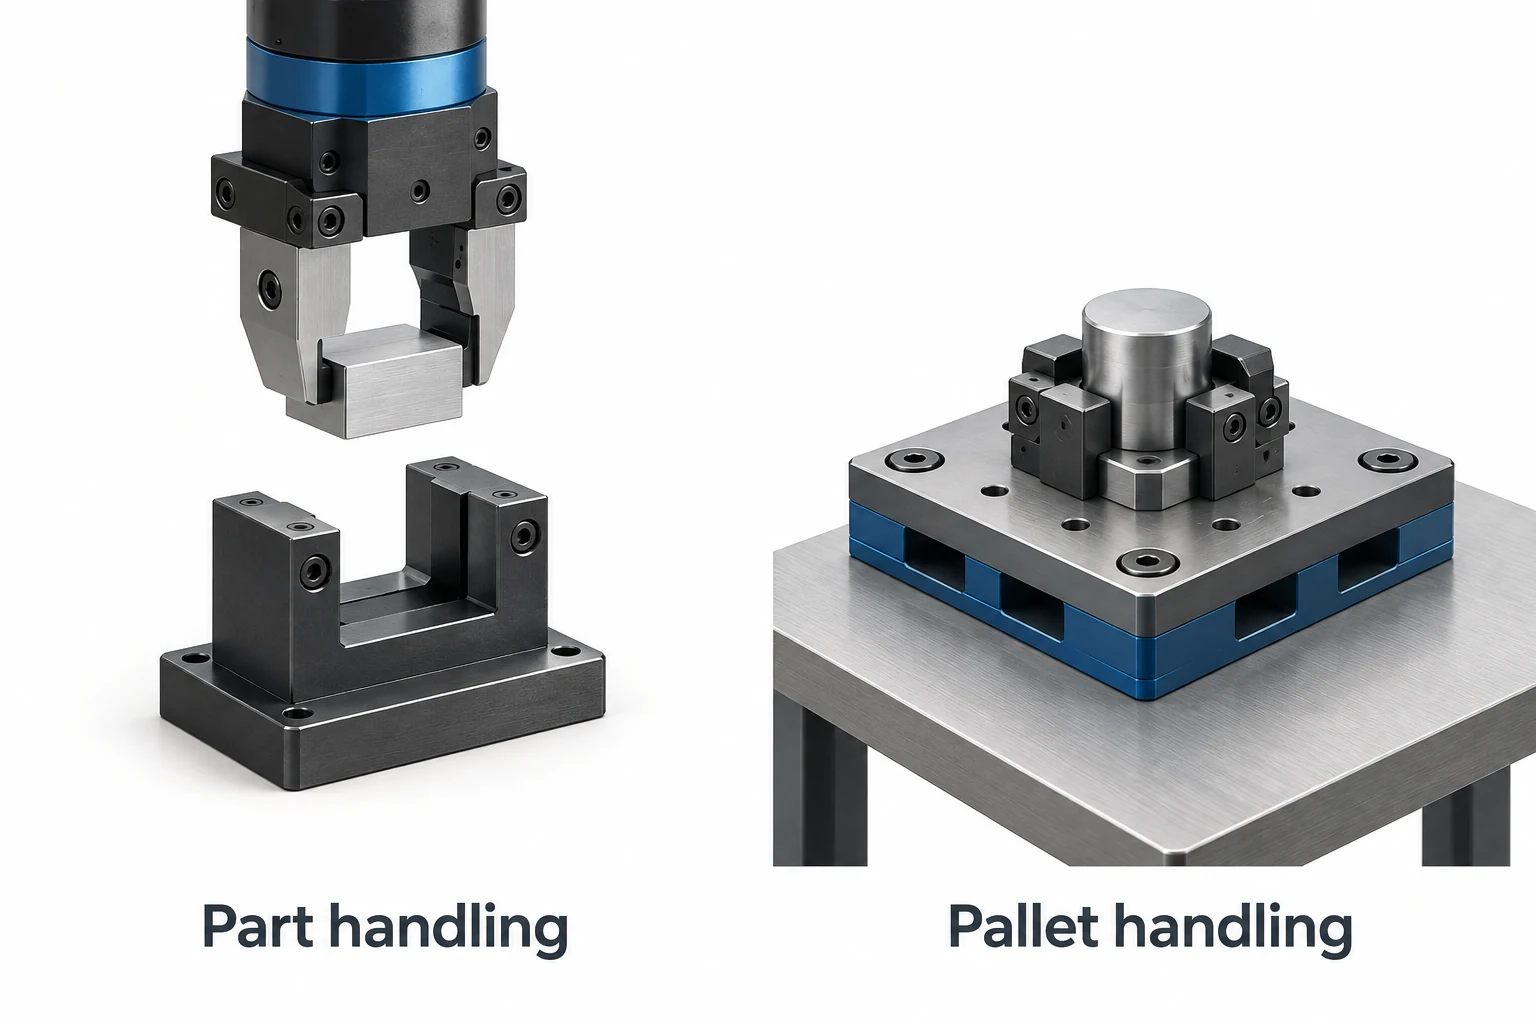
『自動化CNC』という表現は、実際には非常に異なる構成を指すことがあります。部品ローダーは個別のブランク材および加工済み部品を移送します。パレットチェンジャーは、すでに機械加工のための準備が完了した治具を含むパレットを移送します。この準備作業自体は、依然として手動である可能性があります。単にCNC制御の切削プログラムがあるだけでは、どのローディング、清掃、検査作業が自動で実行されるかは判断できません。[1] [2]
この区別は小ロット注文において重要です。ロボットによるローディング提案では、適切なグリップ面、ローディング位置、および信頼性の高いブランク材供給が必要となる場合があります。一方、パレット提案では、オペレーターの段取り作業を機械から離れた場所へ移動させ、他の部品の切削中に並行して実施できるようになります。この第二の構成では、オペレーターの作業を完全に排除することなく、機械の待機時間を短縮できます。Fastems社は、自動パレット交換と自動ワークピースローディングを明確に区別しています。[3]
ハンドリングの変更を分離する前に、同一の承認済み部品、数量、材料、仕上げ範囲を比較します。より広範な見積もり基準については、CNCコストおよびサプライヤー選定ガイドをご参照ください。本稿では、単一の小規模生産ロット内で自動化がもたらす変化について考察します。
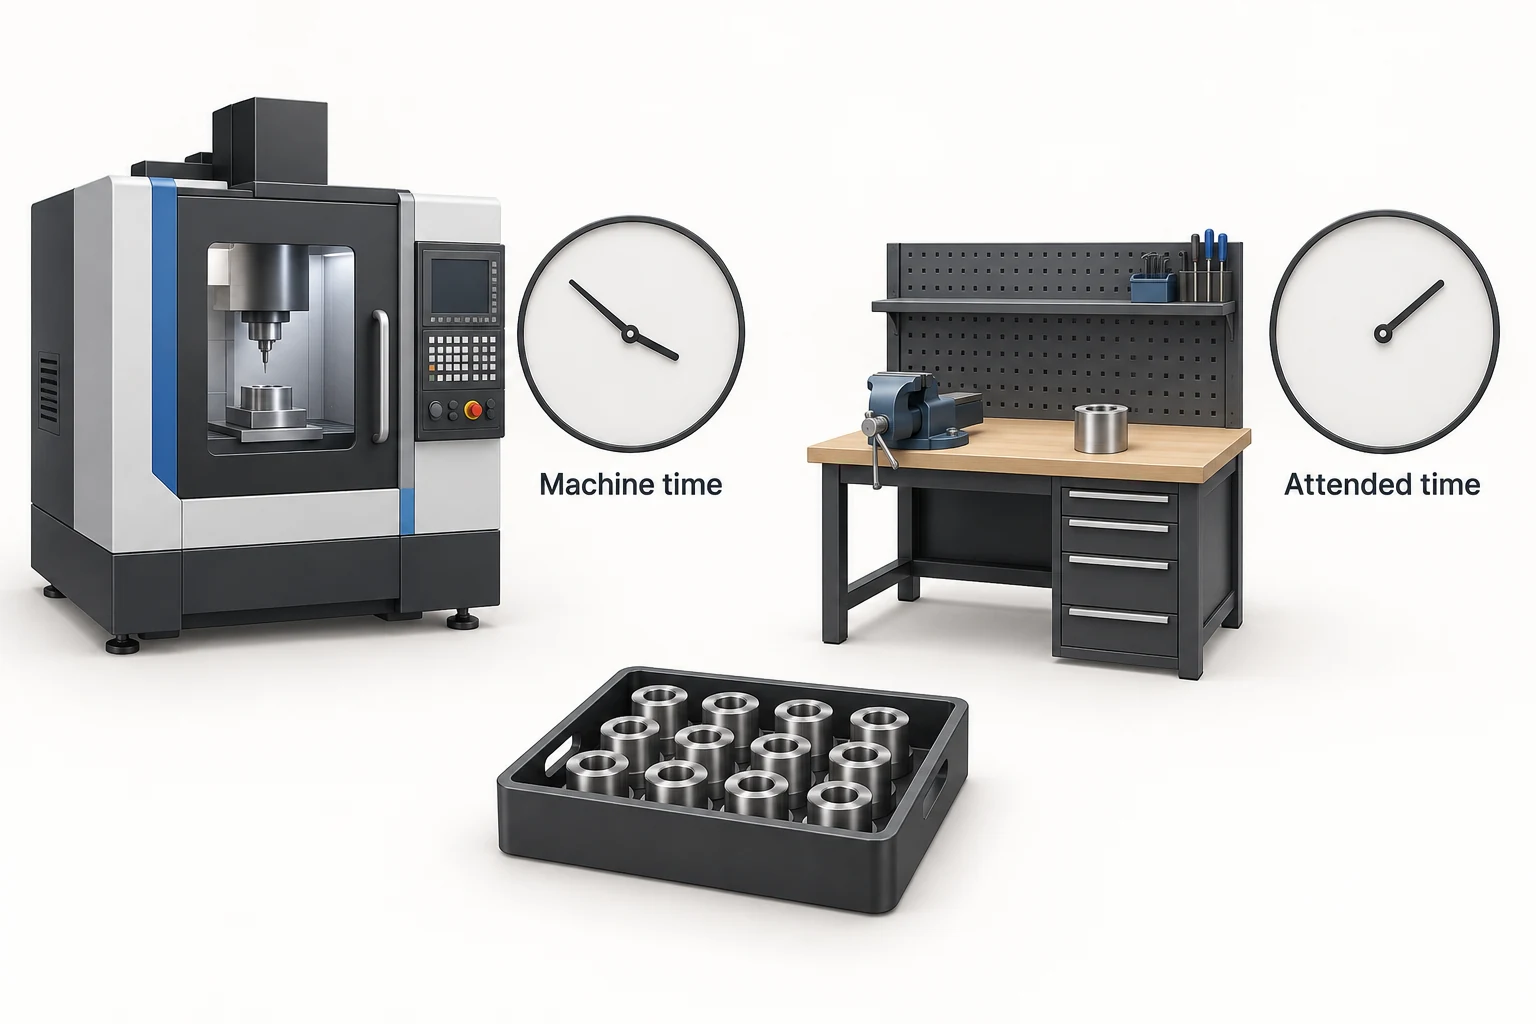
機械稼働時間とオペレーターの注意時間を分離します。
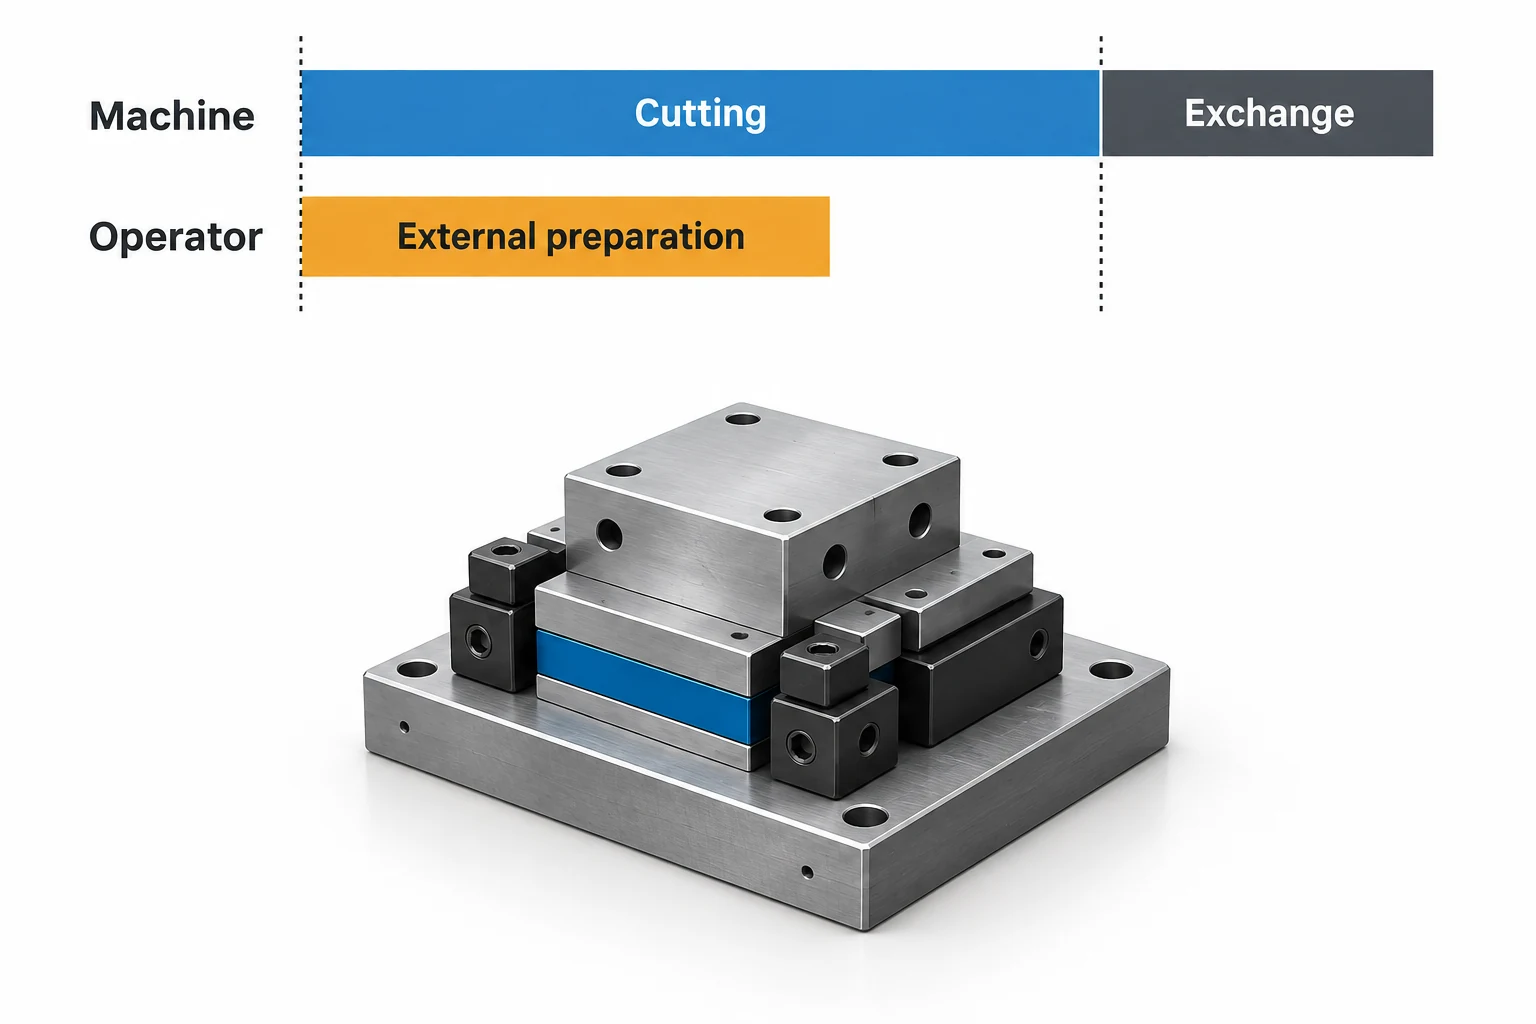
加工時間が10 min で変わらない二枚パレット方式を例に考えます。治具から部品を外して清掃するのに1 min 、次の部品を載せるのに1 min とします。手動で切り替える場合、機械はその間2 min 待機します。準備済みパレットを交換する方式では、同じ作業を加工中に機外で行います。自動交換には0.5 min かかり、作業者の追加対応は不要です。表は両方のパレットが循環してからの定常時の間隔を示します。
| 仮定された一定間隔 | 手動ローディング | 準備済みパレット交換 |
|---|---|---|
| 機械加工 | 10 min | 10 min |
| 機械加工を停止させるハンドリング | 2 min | 0.5 min自動交換 |
| オペレーターによる段取り作業 | 機械停止中の2分 | 切削と重複する2分 |
| 連続する機械加工開始間の時間 | 12 min | 10.5 min |
| 切替ごとの有人ハンドリング | 2 min | 2 min |
機械の稼働間隔は1.5 min 短くなりますが、作業者が担当する取扱時間は減りません。機外で行う作業にも人件費がかかり、工程上の実施時点が変わるだけです。10.5 min の稼働間隔を算出した後に、機外作業の2 min をさらに差し引いてはいけません。
この重複作業には、適切な別個のローディング位置と、交換が必要になる前に準備作業を完了できる可用性のあるオペレーターが必要である。準備作業が機械加工間隔を超えて実施された場合、機械は次のパレット到着まで待機する。同一人物が他の部品の検査や他の機械への対応も行う必要がある場合、その競合もまた、一見すると存在する重複時間を消費してしまう可能性がある。[3]
自動部品ローダーを導入すれば異なる結果が得られる可能性がある:有人作業量は減少するが、機械の中断時間が延長される。ドア開閉、把持、交換動作は、トランスファ時間とともに、この比較に含めるべき要素である。単にローダーの移動速度が速いという事実だけでは、完全なチェンジオーバー時間が短縮されるとは限らない。[1]
これらは連続稼働間隔であり、全バッチの総所要時間ではない。最初のロード、最終的なアンロード、およびジョブ開始前の初期準備作業は引き続き存在する。これらの工程は、僅か数個の部品のみがこの工程配置を通過する場合に特に顕著となる。
初回バッチと再実施バッチを比較する。
次に、合格品10個を加工し、加工開始と次の加工開始の間に九回の切替があるとします。手動方式では切替に機械時間を9 × 2 = 18 min 使い、パレット交換方式では9 × 0.5 = 4.5 min 使います。差は機械時間の13.5 min です。二枚パレット方式では、最初の切削中に部品2を載せ(1 min)、切削2–9の間に取外しと取付けを行い(8 × 2 min)、切削10の間に部品9を外します(1 min)。作業者が関与する時間も合計18 min です。両方式に共通する、部品1の最初の取付けと部品10の最後の取外しは比較の範囲外です。
本仮想コスト比較では、いずれの方式においても設備のみの単価を時給60ドルと仮定する。これは設備コストを含むが、オペレーター人件費は除く。機械稼働時間の差は13.5 ÷ 60 × $60 = $13.50である。人件費は単価および所要時間ともに同一であるため、その差額はゼロである。
初回ロード、最終アンロードおよびその他の端点コストは等しいと仮定し、不良品、再加工およびその他のコスト差異はないとする。これらの共通項目は差分計算から除外される。全サイクルにわたるオペレーター監視は想定されておらず、取扱い以外に必要な監視作業については別途手当が必要となる。以下に示す別個の準備作業費用は、稼働間隔外および既にカウント済みの有人取扱い作業以外の作業を対象とする。すべての金額は米ドル(USD)で表示する。
| 10個部品のリリース | 手動による準備 | 自動化方式による準備 | 機械稼働時間の削減 | 自動化方式コスト-手動方式コスト |
|---|---|---|---|---|
| 初回バッチ | $20 | $60 | $13.50 | $26.50高 |
| 変更なしの再実施バッチ | $20 | $20 | $13.50 | $13.50安 |
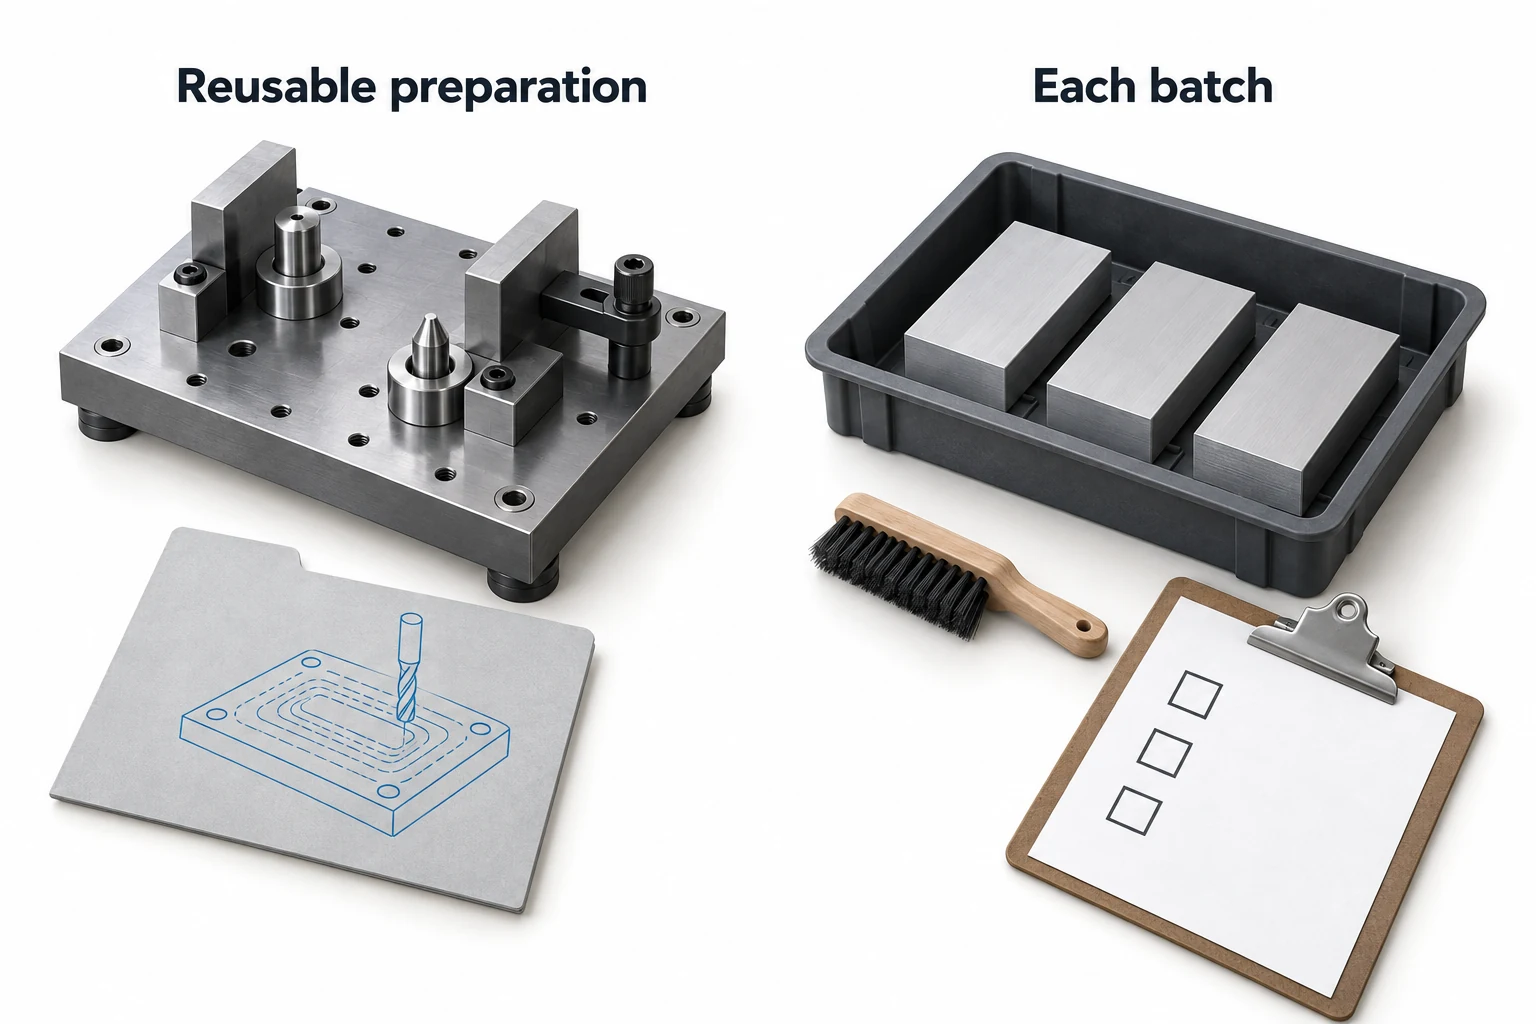
結果が逆転するのは、想定されていた初回作業の追加準備作業が実際には発生しないためである。再現準備は依然として20ドルであり、ゼロではない。実際には、プログラムのロードやグリッピング/治具配置の互換性などにより、一部の準備作業が再利用可能となる場合があるが、材料のロード、作業の確認、セットアップの検査といった手順は引き続き毎回実施される。素材の変更、グリッピングインターフェースの変更、または設計変更(リビジョン)があれば、新たな準備作業が必要となる。[1] [4]
当社のプロトタイプおよび量産サービスでは、初回納入と再発注供給を明確に区別している。見積もり比較時には、数量および継続利用可能な準備作業を明示的に記載すること。
各コストは一度だけ計上すること。
この例では、意図的に設備費と人件費を分離して算出している。サプライヤーの時間単価には、すでにオペレーターの人件費、工具費、その他の支援コストが含まれている場合がある。このような「負荷付単価」に対して、さらにフルアテンデッド人件費を加算すると、同一コストを二重に計上してしまう可能性がある。別途の時間短縮を適用する前に、提示された単価に含まれる範囲を必ず確認すること。
自動化はまた、作業が準備完了状態であることに依存する:適切なプログラム、材料、工具、ハンドリング配置がすべて揃っている必要がある。保存済みのロードジョブは有効だが、それだけで全てのリソースが確実に存在することや、次回運転で検証が不要であるとは限らない。工具交換、切屑除去、冷却液管理は引き続き工程上の必須タスクである。自動プロービングや工具チェックが導入されている場合、それらに要する時間および必要な対応も工程ルートに含める必要がある。[6] [7] Fastems社のリソースガイドラインは、小ロット向け自動化とこうした準備作業との関係を明示している。[5]
最後に、機械稼働時間が空く=自動的に現金が節約される、あるいは提示価格が下がる、というわけではない。「CNCコスト最適化実践ガイド」では、この点の違いについてさらに詳しく説明している。本発注において有用な成果とは、比較可能な初回ロット価格と明確に定義された再発注ロット価格であり、その中には、異なる立ち上げコスト、アテンダンスコスト、設備コスト、検査コストをそれぞれ一回のみ含めるものとする。
小ロットCNC自動化FAQ
CNC制御による切削とは、ロット全体が完全自動化されることを意味するか?
いいえ。部品のロード、治具の準備、清掃、材料供給、検査などは、依然として人的介入を要する場合がある。時間・コスト削減を特定のハンドリング作業に帰属させる前に、実際に自動化される具体的な作業内容を明確に特定すること。
パレットチェンジャーを導入すれば、人的作業時間の短縮なしにコスト削減が可能か?
可能である。準備作業が機械の占有時間外で実施され、その結果得られる機械稼働時間の増益が、追加コストを上回る場合である。演習例のように、オペレーターが各部品の準備に要する時間は、従来通り変わらない場合もある。
変更のない再発注では、セットアップコストは発生しないか?
いいえ。保持されたプログラムや治具により準備作業が簡略化される場合もあるが、ジョブの復元および確認、材料の準備、システムへのロードなどには依然として作業が伴う。初回セットアップが決して再発生しないと仮定するのではなく、明示的な再発注単価を比較すること。
初回発注の正当化のために、年間予測を自動化導入根拠として用いるべきか?
現在の発注数量は、将来のロットと明確に分離して管理すること。初回発注で支払われる内容と、実際に再利用可能な準備作業を特定すること。単なる予測では、将来的な発注によって初期費用が回収されることが保証されない。
技術資料
- Haas Automation. Lathe – APL – Operator’s Manual Supplement — 6 – Lathe APL – Operation. ロードジョブの定義、グリッピングおよび位置決め、ジョブファイルの保存または復元。
- Haas Automation社。 パレットプール – オペレーターズマニュアル補足 — 6 – パレットプール – 操作。パレットのスケジューリング、ロード準備および加工プログラム間での交換。
- Fastems. 小ロットを経済的に加工する(1/3):部品の治具装着から機械への取り付け. 外部での事前準備およびパレット交換とワークピース装着の区別。
- Fastems。 小ロットを経済的に加工する(2/3):ロボットによるハンドリングとグリッピング。グリッピングインターフェースおよび互換性のあるワークピース間での再利用。
- Fastems。 小ロットを経済的に加工する(3/3):NCプログラミングおよび資源管理。プログラムの事前準備および生産資源の可用性。
- Haas Automation社。 マシニングセンターオペレーターズマニュアル — 3 – マシニングセンター – 安全、第3.1節、第3.4節および第3.11節。工具・切屑・切削油に関する定期的な作業、監視およびセッティング確認。
- Renishaw。 Automation solutions for CNC machining: Precision manufacturing and process control、2022年。工程設定、工具チェック、加工中の制御および最終検証。
VETCNCについて
VETCNCは、オンラインCNC調達に家族経営の製造バックグラウンドを活かしています。ケビンはCNC業界で十年の経験を持ち、中国の家族経営工場およびより広範なパートナー・ネットワークと連携しています。目的は、発注前に製造手配、技術的要件および責任分界を明確にすることです。
ケビンの物語を読む →


