Tässä artikkelissa
Ei. Automaatio voi alentaa pienen CNC-erän kustannuksia, jos se säästää käsittelyä tai koneaikaa enemmän kuin sen lisävalmistelu- ja käyttökustannukset ovat. Se voi myös tehdä ensimmäisestä erästä kalliimman samalla kun toistettava, muuttumaton erä tulee edullisemmaksi. Hyödyllinen vertailu seuraa samaa osaa ladauksesta, koneistuksesta ja seuraavan syklin valmistelusta – ja erottaa koneessa säästetyn ajan operaattorin säästämästä ajasta.
Tunnista käsittelytehtävä
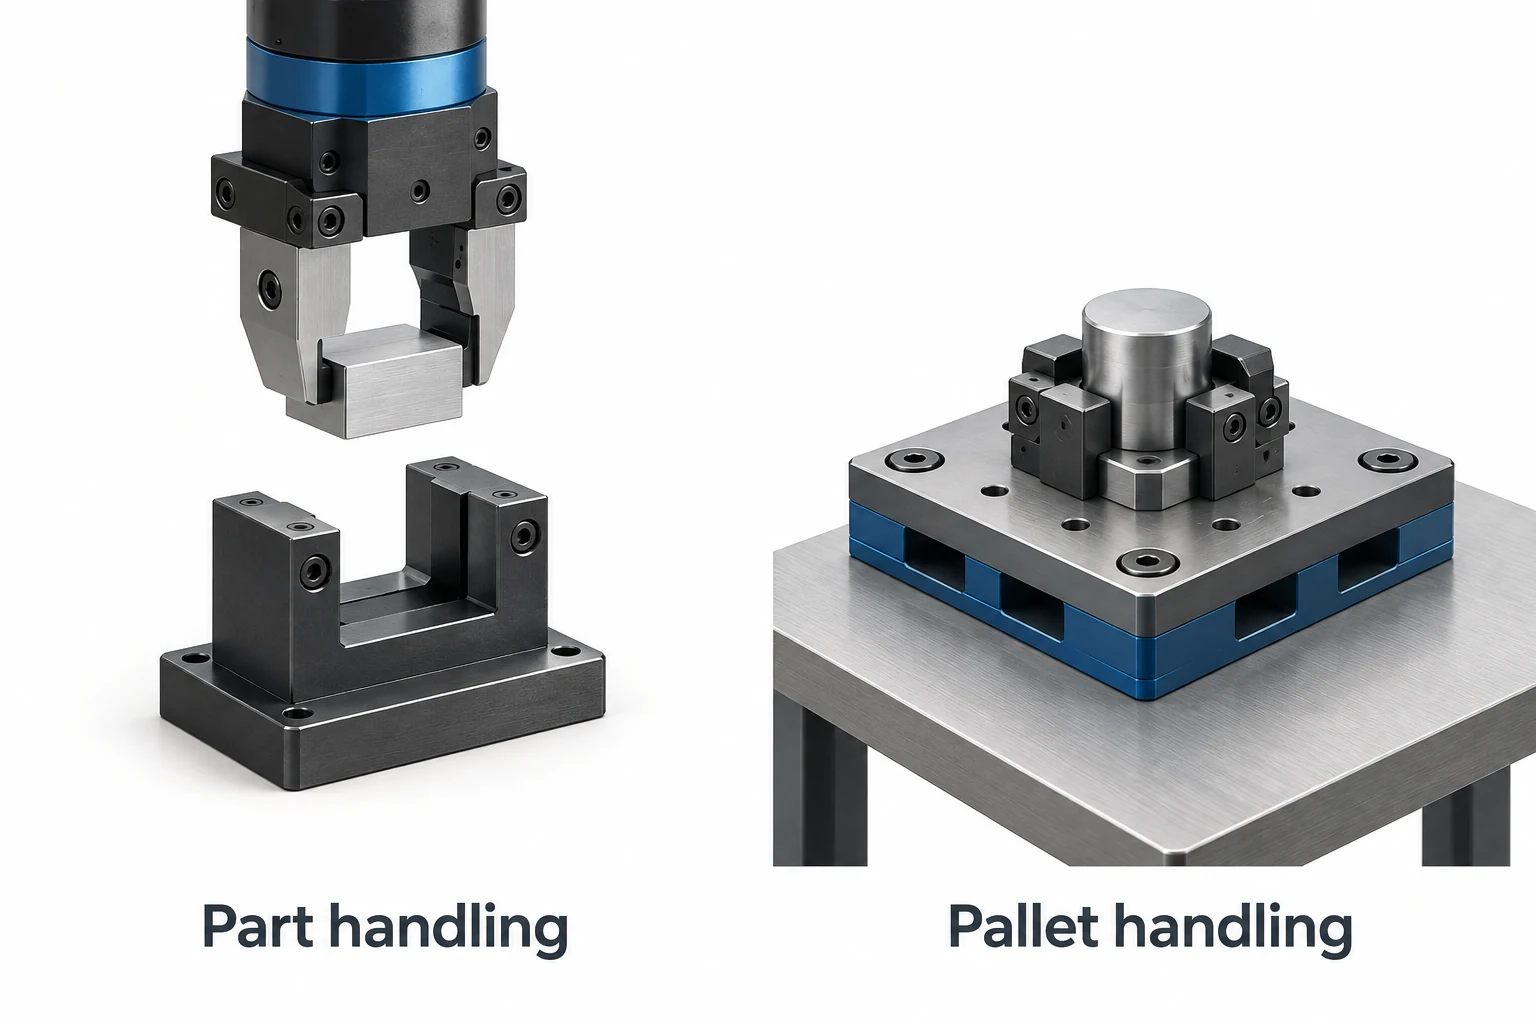
«Automaattinen CNC» voi kuvata hyvin erilaisia järjestelmiä. Osienlataaja siirtää yksittäisiä raaka-aineosia ja koneistettuja osia. Paletinvaihtaja siirtää kiinnitinpaletin, joka kuljettaa jo koneistukseen valmisteltua työkappaletta. Tämä valmistelu voi edelleen olla manuaalista. Yksinään CNC-ohjattu leikkuuohjelma ei kerro, mitkä käsittely-, puhdistus- tai tarkastustehtävät tapahtuvat automaattisesti. [1] [2]
Tämä ero on merkityksellinen pienelle tilaukselle. Robottilatausehdotus saattaa vaatia sopivia tarttumapintoja, latausasentoja ja luotettavaa raaka-aineosien toimitusta. Palettiehdotus puolestaan voi siirtää operaattorin valmistelutehtävän pois koneelta, mikä mahdollistaa sen suorittamisen samanaikaisesti, kun toinen osa on leikattavana. Toinen järjestelmä voi vähentää koneen odotusaikaa ilman, että operaattorin työtä poistetaan kokonaan. Fastems erottaa nimenomaisesti automaattisen paletinvaihdon automaattisesta työkappaleen latauksesta. [3]
Vertaa samaa hyväksyttyä osaa, määrää, materiaalia ja viimeistelylaajuutta ennen kuin eristät käsittelymuutoksen. CNC-kustannus- ja toimittajavalintaa ohjaava opas kattaa tämän laajemman tarjousperustan. Tässä kyseessä on se, miten automaatio muuttaa yhtä pientä tuotantovapautusta.
Erota koneaika operaattorin huomiosta
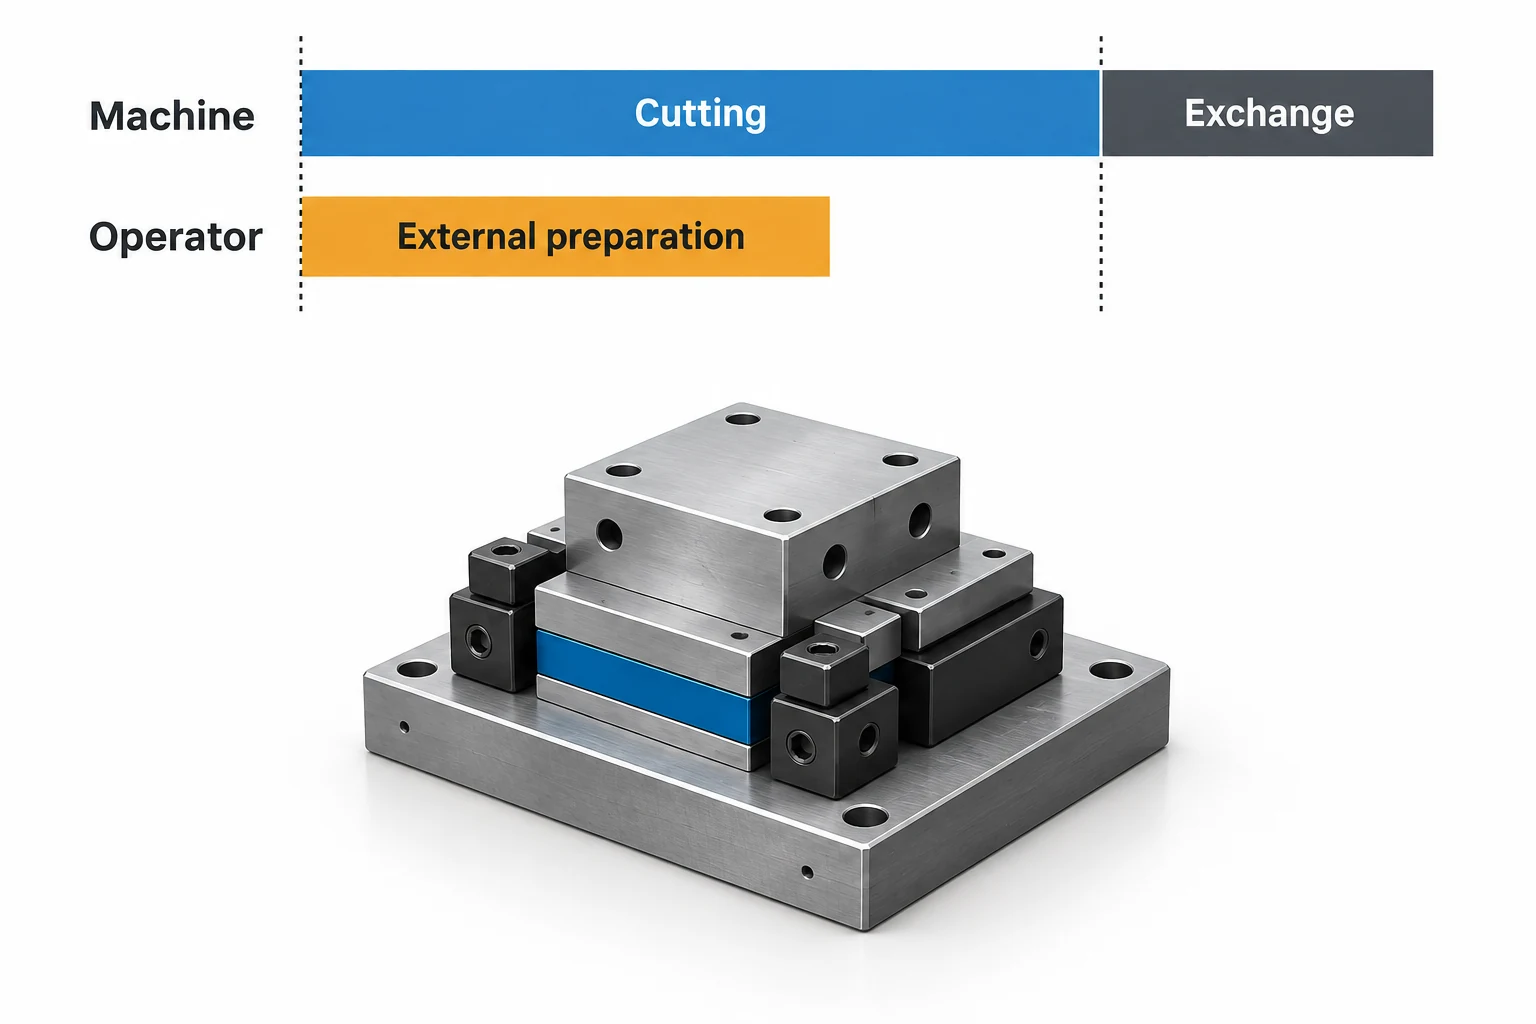
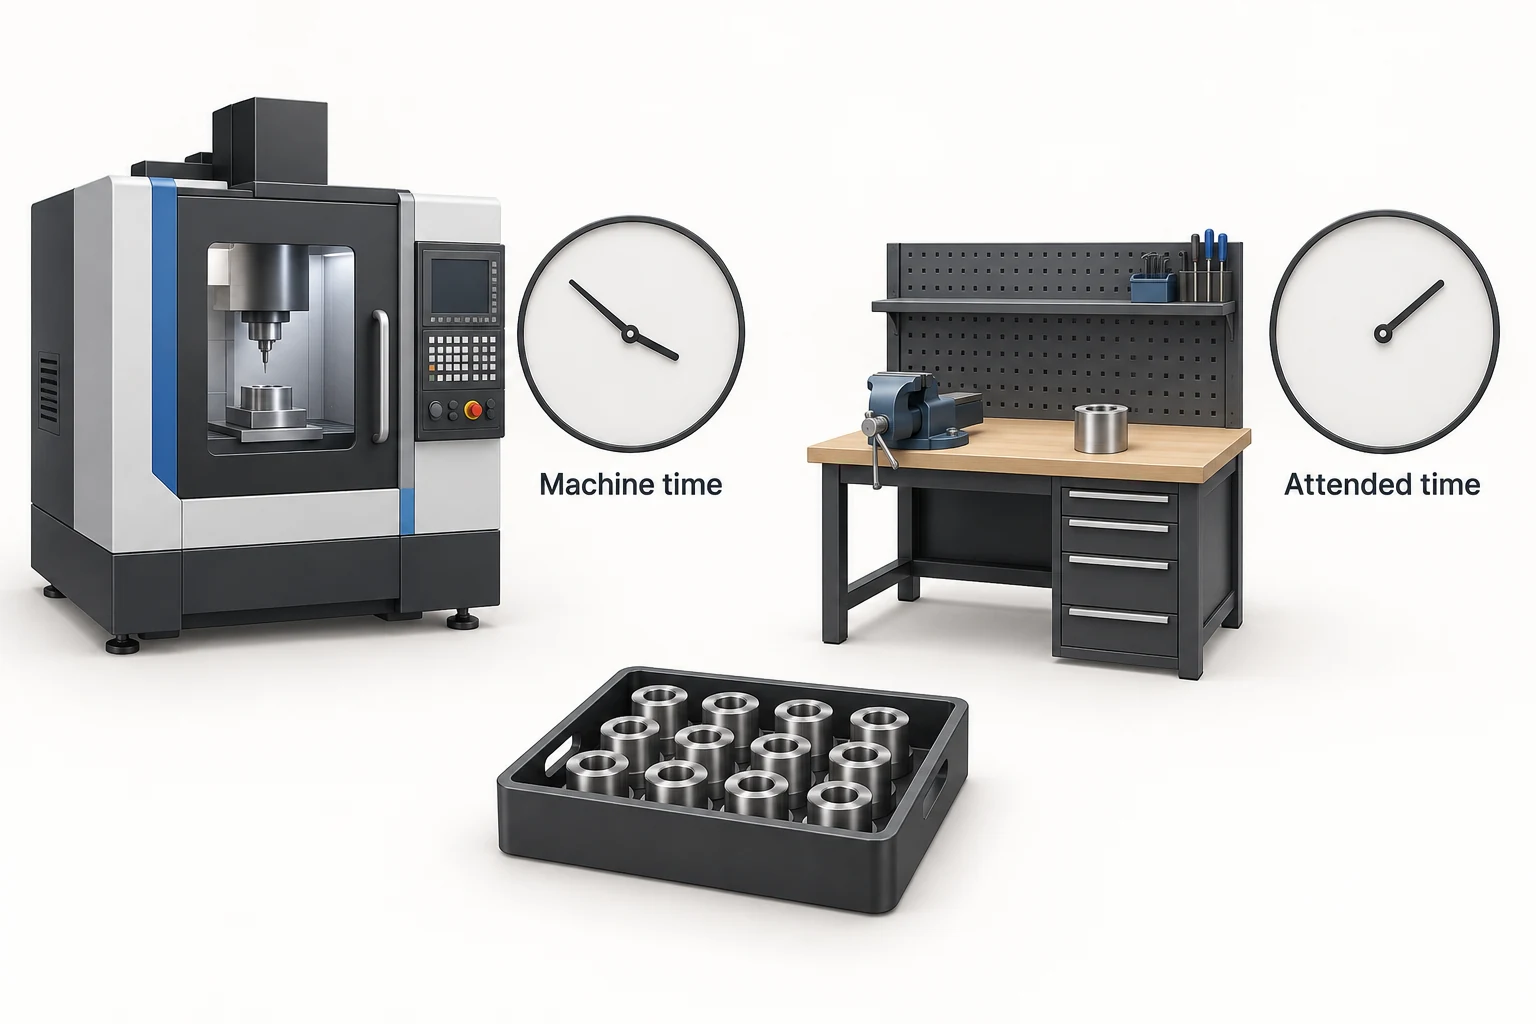
Tarkastellaan havainnollistavaa kahden paletin järjestelyä, jossa muuttumaton koneistusaika on 10 minuuttia. Varaa 1 minuutti osan poistamiseen ja kiinnittimen puhdistamiseen sekä 1 minuutti seuraavan osan lataamiseen. Manuaalinen vaihto kestää siten 2 minuuttia koneen odottaessa. Valmiiksi valmisteltujen palettien vaihdossa sama työ tehdään koneen ulkopuolella koneistuksen aikana. Automaattinen vaihto kestää 0.5 minuuttia ilman operaattorin lisähuomiota. Taulukko esittää vakiintuneen aikavälin, kun molemmat paletit ovat kierrossa.
| Oletettu tasainen väli | Manuaalinen lataus | Valmiiden palettien vaihto |
|---|---|---|
| Koneistus | 10 min | 10 min |
| Koneistusta keskeyttävä käsittely | 2 min | 0.5 min automaattinen vaihto |
| Koneen käyttäjän valmistautuminen | 2 min koneen pysähtymisen aikana | 2 min päällekkäinen koneistus |
| Peräkkäisten koneistusten aloitusten välinen aika | 12 min | 10.5 min |
| Käyttäjän suorittama käsittely vaihtoa kohden | 2 min | 2 min |
Koneen työvaiheiden välinen aikaväli lyhenee 1.5 minuuttia; operaattorin käsittelyaika ei lyhene lainkaan. Koneen ulkopuolella tehtävä työ on edelleen palkallista työtä. Sen paikka aikataulussa on muuttunut. Älä vähennä sen 2 minuuttia uudelleen sen jälkeen, kun olet laskenut 10.5 minuutin aikavälin.
Tämä päällekkäisyys edellyttää sopivaa erillistä latausasemaa ja saatavilla olevaa käyttäjää, joka saa valmistelun valmiiksi ennen vaihtoa. Jos valmistelu kestää pidempään kuin koneistusväli, kone odottaa seuraavaa palettia. Jos sama henkilö on myös tarkastettava toinen osa tai huollettava toinen kone, tämä konflikti voi myös kuluttaa näennäisen päällekkäisyyden. [3]
Automaattinen osienlataaja voisi tuottaa eri tuloksen: vähemmän käyttäjän suorittamaa työtä, mutta pidempi koneen keskeytys. Oven avaaminen ja sulkeminen, puristusliikkeet ja vaihtoliikkeet kuuluvat tähän vertailuun yhdessä siirtomäisen ajan kanssa. Nopeammin liikkuva lataaja yksin ei takaa lyhyempää kokonaismuutosaikaa. [1]
Nämä ovat käyttöaikoja, ei koko-erän kestoa. Ensimmäinen lastaus, viimeinen purkaminen ja työn aloitustiedot pysyvät edelleen. Ne tulevat erityisen näkyviksi, kun vain muutama osa kulkee järjestelyn läpi.
Vertaa ensimmäistä ja toistettuja eriä
Tarkastellaan nyt 10 hyväksyttyä osaa ja yhdeksää vaihtoa peräkkäisten koneistuksen aloitusten välillä. Manuaalisessa vaihtoehdossa näihin vaihtoihin kuluu 9 × 2 = 18 minuuttia koneaikaa; palettivaihdossa kuluu 9 × 0.5 = 4.5 minuuttia. Ero on 13.5 minuuttia koneaikaa. Kahden paletin vaihtoehdossa lataa osa 2 ensimmäisen lastuamisen aikana (1 minuutti), poista osa ja lataa seuraava lastuamisten 2–9 aikana (8 × 2 minuuttia) ja poista sitten osa 9 lastuamisen 10 aikana (1 minuutti). Näin saadaan myös 18 minuuttia operaattorin käsittelyaikaa. Osan 1 yhteinen ensimmäinen lataus ja osan 10 lopullinen poisto eivät kuulu tähän vertailuun.
Tässä hypoteettisessa kustannusvertailussa oletetaan laitteistoon perustuva kustannusasteikko $60 tunnissa kummallekin reitille, mukaan lukien laitteiston kustannukset mutta ilman operaattorin työvoimakustannuksia. Koneaikaeron arvo on 13.5 ÷ 60 × $60 = $13.50. Työvoimakustannuksilla on sama kustannusasteikko ja kesto, joten niiden erotus on nolla.
Oletetaan yhtäläiset ensimmäisen lastauksen, viimeisen purkamisen ja muiden päätepisteiden kustannukset ilman hylkäyksiä, korjattavia osia tai muita kustannuseroja. Nämä yhteiset kustannukset on suljettu pois erotuslaskelmasta. Koko sykliajan kestävää operaattorin valvontaa ei oleteta; mikä tahansa lisävalvonta, joka ylittää käsittelyyn liittyvän, vaatii omaa varausosuuttaan. Alla mainitut erilliset valmistelukustannukset kattavat työt, jotka tehdään käyttöaikojen ulkopuolella ja joita ei ole jo laskettu valvottujen käsittelyjen osaksi. Kaikki summat ovat esimerkkiarvoja USD:ssa, eivätkä ne ole markkinahintoja tai VETCNC tarjousta.
| Kymmenen osan erä | Manuaalinen valmistelu | Automaattinen reitin valmistelu | Koneaikasäästö | Automaattinen miinus manuaalinen kustannus |
|---|---|---|---|---|
| Ensimmäinen erä | $20 | $60 | $13.50 | 26,50 € enemmän |
| Muuttumaton toistoaikaerä | $20 | $20 | $13.50 | 13,50 € vähemmän |
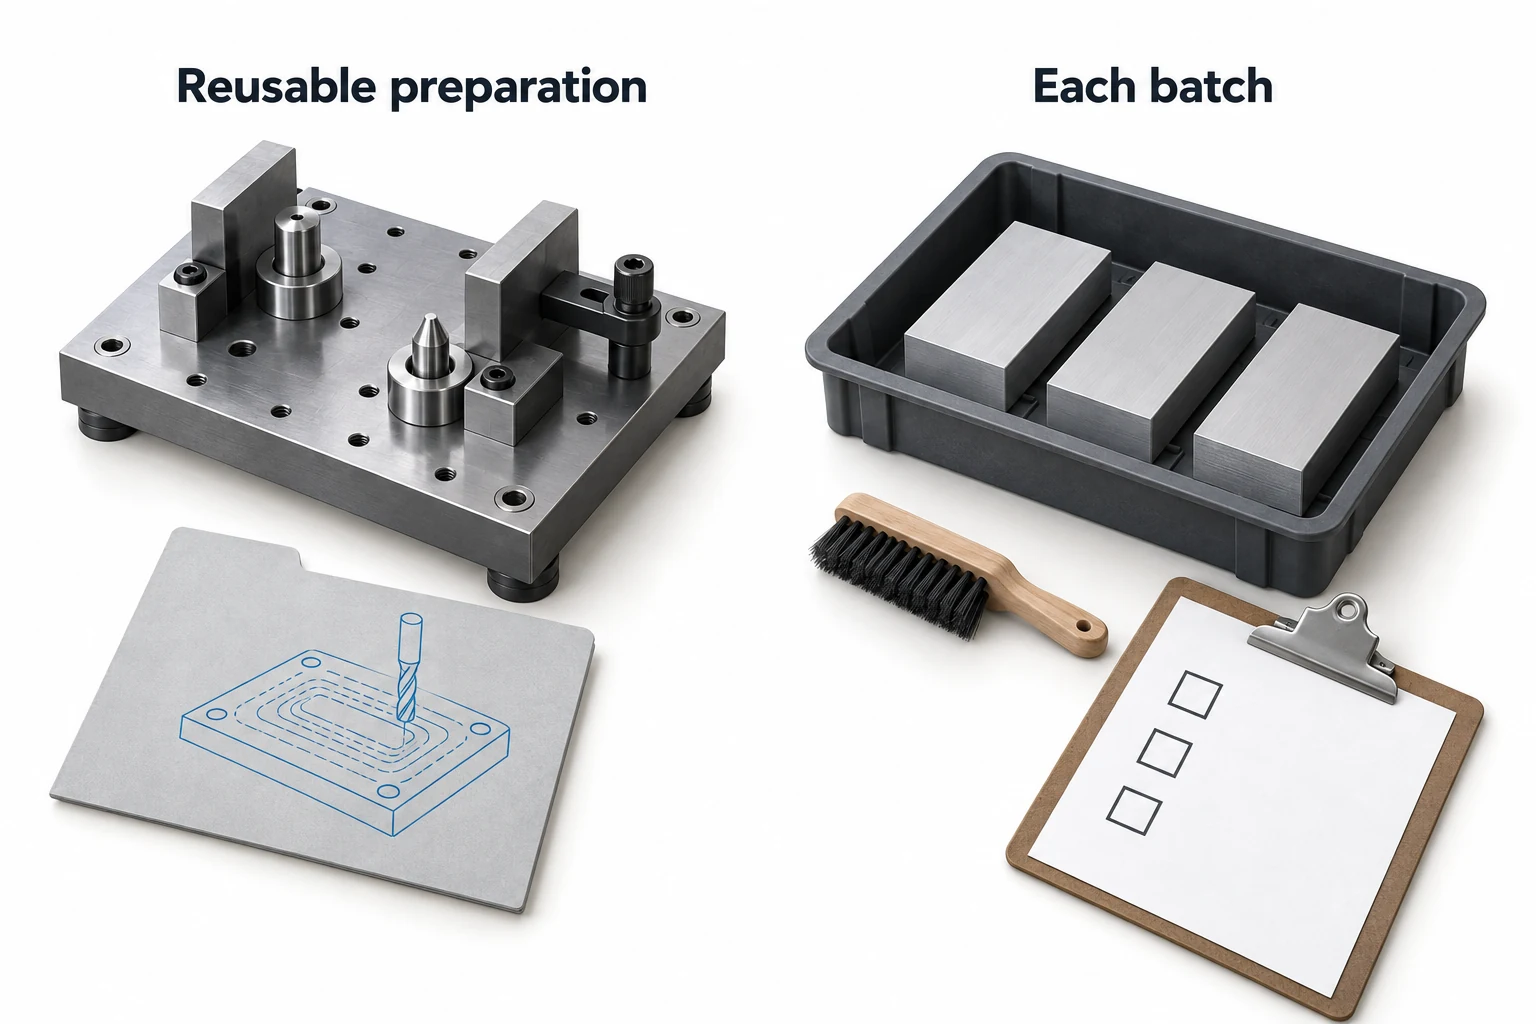
Tulos kääntyy, koska oletettu lisävalmistelu ensimmäiselle työlle häviää. Toistovalmistelu on edelleen 20 €, ei nolla. Käytännössä tallennettujen ohjelmien lataaminen ja yhteensopivat kiinnitys- tai kiinnityslaitteistojärjestelyt voivat olla uudelleenkäytettäviä, kun taas raaka-aineen lataaminen, työn vahvistaminen ja asennuksen tarkistaminen toistuvat edelleen. Muuttunut puolivalmisosa, kiinnityspinta tai versio voi vaatia uutta valmistelua. [1] [4]
Meidän prototyyppi- ja tuotantopalvelumme erottaa ensimmäisen tuotantokerran toistotuotannosta. Pidä nämä määrät ja säilytetty valmistelu selkeinä, kun vertaat tarjouksia.
Laske jokainen kustannus vain kerran.
Esimerkissä käytetään tarkoituksellisesti erillisiä laitteisto- ja työvoimakustannuksia. Toimittajan tuntihinta saattaa jo sisältää käyttäjätyövoiman, työkalut tai muun tukipalvelun. Jos lisäät täyden henkilöllä valvotun työvoimakustannuksen tähän laskettuun hintaan, saatat laskea saman kustannuksen kahdesti. Vertaa tarjottujen hintojen kattavuutta ennen kuin sovelletaan erillistä aikasäästöä.
Automaatio riippuu myös siitä, että työ on valmis: oikea ohjelma, materiaali, työkalut ja käsittelyjärjestelyt täytyy olla saatavilla. Tallennettu lastausprosessi on hyödyllinen, mutta se ei takaa, että kaikki resurssit ovat paikalla tai että seuraava tuotantokerta ei vaadi tarkistusta. Työkalujen vaihto, lastunpoisto ja jäähdytysnesteiden huolto pysyvät prosessitehtävinä. Jos käytetään automatisoitua mittaus- tai työkalutarkistusta, niiden aika ja vaaditut toimet kuuluvat myös valmistusreittiin. [6] [7] Fastemsin resurssiohjeet yhdistävät pienien erien automaation tähän valmisteluun. [5]
Lopuksi vapautettu kone-tunti ei automaattisesti tarkoita säästöä rahassa tai alennettua tarjottua hintaa. CNC kustannusten optimointiopas selittää tätä eroa tarkemmin. Tässä tilauksessa hyödyllinen tulos on vertailukelpoinen ensimmäisen erän hinta ja määritelty toistotuotannon tarjous, johon sisällytetään kerran kaikki erilaiset käynnistys-, valvonta-, laitteisto- ja tarkastuskustannukset.
Pienten erien CNC automaatio – UKK
Tarkoittaako CNC-ohjattu leikkaus sitä, että erä on täysin automatisoitu?
Ei. Osien lataus, kiinnityslaitteen valmistelu, puhdistus, materiaalin tarjoaminen ja tarkastus voivat edelleen vaatia ihmistyötä. Tunnista tarkalleen, mikä käsittelytehtävä on automatisoitu, ennen kuin liität siihen aika- tai kustannussäästöjä.
Voiko palettimuuttaja vähentää kustannuksia ilman työaikasäästöä?
Kyllä, jos valmistelutyö siirtyy koneen varattujen aikojen ulkopuolelle ja saavutettava koneaikahyöty ylittää kaikki lisäkustannukset. Operaattori voi edelleen käyttää saman verran aikaa jokaisen osan valmisteluun, kuten esimerkissä käsitellään.
Eikö muuttamaton toistotilaus sisällä asennuskustannuksia?
Ei. Tallennettu ohjelma tai kiinnityslaite voi vähentää valmistelua, mutta työn palauttaminen ja tarkistaminen, raaka-aineen valmistelu sekä järjestelmän lataaminen voivat edelleen vaatia työtä. Vertaa erityisesti toistotilaukseen liittyvää maksua sen sijaan, että olettaisit ensimmäisen asennuksen ei toistuvan koskaan.
Pitäisikö vuosittaisen ennusteen perusteella perustella automaatio ensimmäiselle tilaukselle?
Pidä nykyinen hyväksytty määrä erillään mahdollisista myöhempistä eristä. Määritä, mitä ensimmäinen tilaus kattaa ja mitä valmistelua voidaan todella käyttää uudelleen. Yksi pelkkä ennuste ei riitä perustelemaan sitä, että tulevat tilaukset kattaisivat alkuinvestoinnin.
Tekniset lähteet
- Haas Automation. Sorvauskone – APL – Käyttäjän käsikirjan lisäosa — 6 – Sorvauskonetta APL – Käyttö. Työtehtävän määrittäminen, työkappaleen kiinnitys ja asennot sekä työtiedostojen tallentaminen tai palauttaminen.
- Haas Automation. Pallet-pool – Käyttäjän käsikirjan lisäosa — 6 – Pallet-pool – Käyttö. Palettipohjaisten työtehtävien aikataulutus, ladattavuusvalmius ja vaihto eri koneistusohjelmien välillä.
- Fastems. Käytä pienempiä eriä taloudellisesti (1/3): Osan kiinnitys koneeseen. Ulkoinen valmistelu sekä paletin vaihdon ja työkappaleen latauksen ero.
- Fastems. Käytä pienempiä eriä taloudellisesti (2/3): Robotin käsittely ja kiinnitys. Kiinnitysliitännät ja niiden uudelleenkäyttö yhteensopivissa työkappaleissa.
- Fastems. Käytä pienempiä eriä taloudellisesti (3/3): NC-ohjelmointi ja resurssien hallinta. Ohjelmien valmistelu ja tuotantoresurssien saatavuus.
- Haas Automation. Jyrsimen käyttäjän käsikirja — 3 – Jyrsin – Turvallisuus, kohdat 3.1, 3.4 ja 3.11. Toistuvat työkalu-, lastu- ja jäähdytysnesteetä koskevat tehtävät; valvonta ja asennustarkastukset.
- Renishaw. Automaatiolösökset CNC-koneistukseen: Tarkka valmistus ja prosessin valvonta, 2022. Prosessin asettaminen, työkalutarkastukset, prosessin aikainen valvonta ja lopullinen tarkastus.



