Tässä artikkelissa
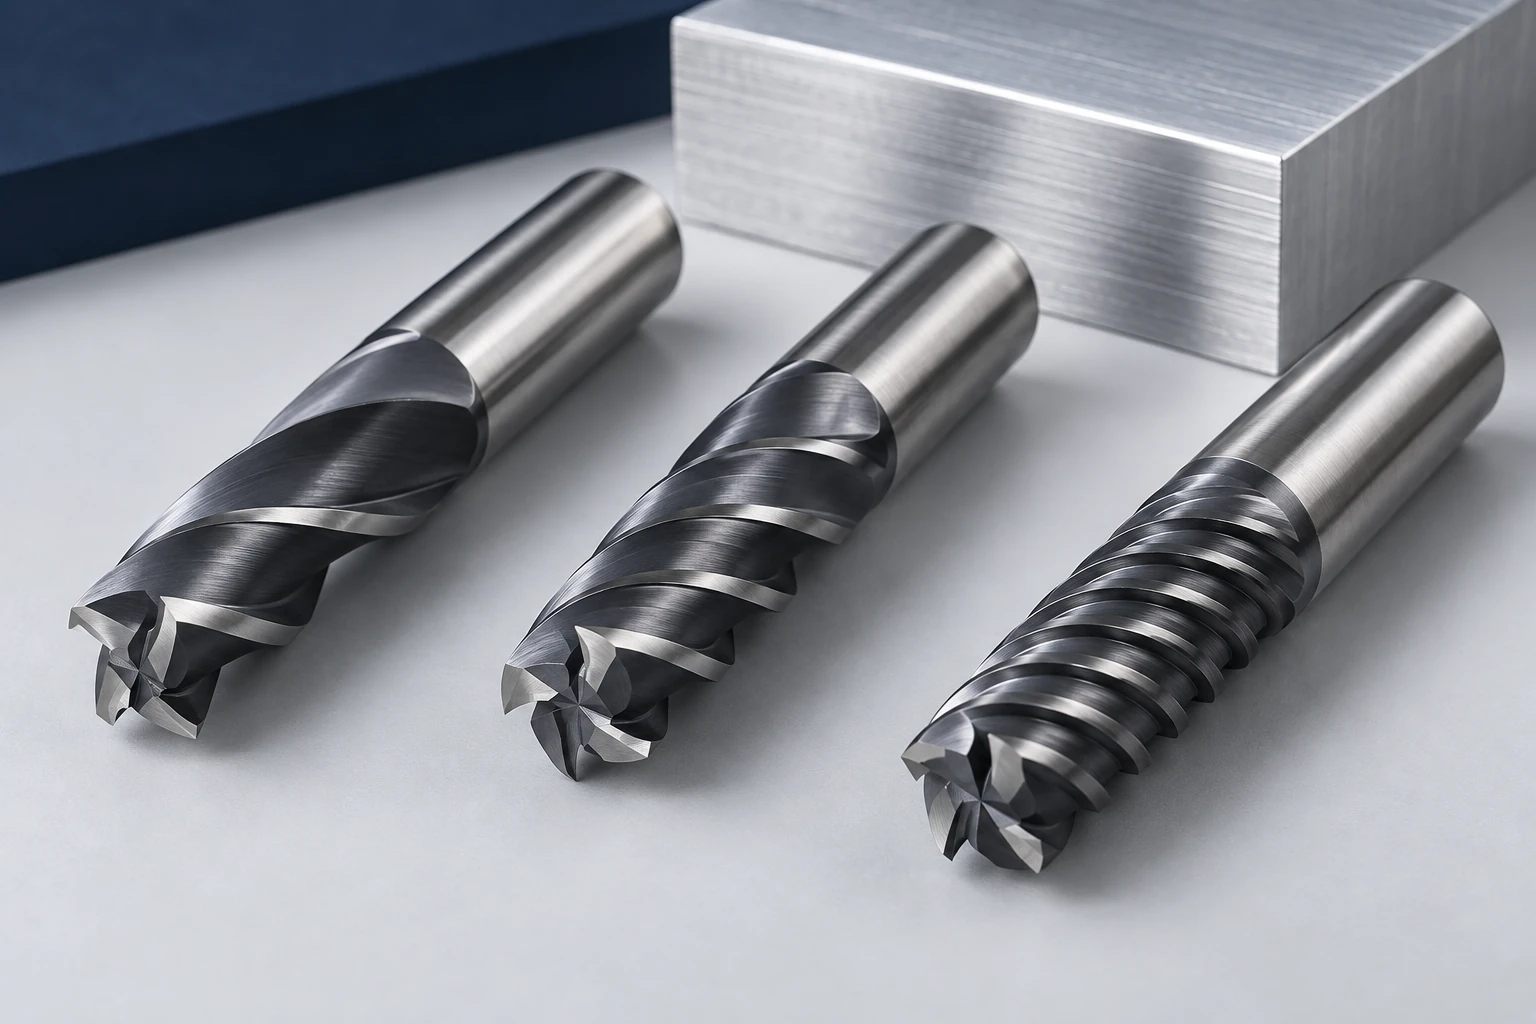
Päätyjyrsimen kiertävien teräpintojen lukumäärä vaikuttaa siihen, kuinka paljon tilaa lastuilla on poistua ja kuinka usein leikkausterä kulkee työstöalueen läpi. Enemmän kiertäviä teräpintoja voi tukea tuottavaa viimeistelyä tai kevyen työstösyvyyden strategiaa, mutta ne voivat myös rajoittaa lastaus tilaa. Hyödyllinen valinta riippuu materiaalista, työkalun geometriasta ja työstömenetelmästä.
Osaan suunnittelijalle tämä selittää, miksi uran tyhjentämiseen käytetty työkalu voi olla erilainen kuin sen seinien viimeistelyyn käytetty työkalu. Kiertävien teräpintojen lukumäärä yksinään ei määritä valmiin pinnan laatua.
Kiertävät teräpinnat tarjoavat sekä lastaus tilaa että leikkausteriä.
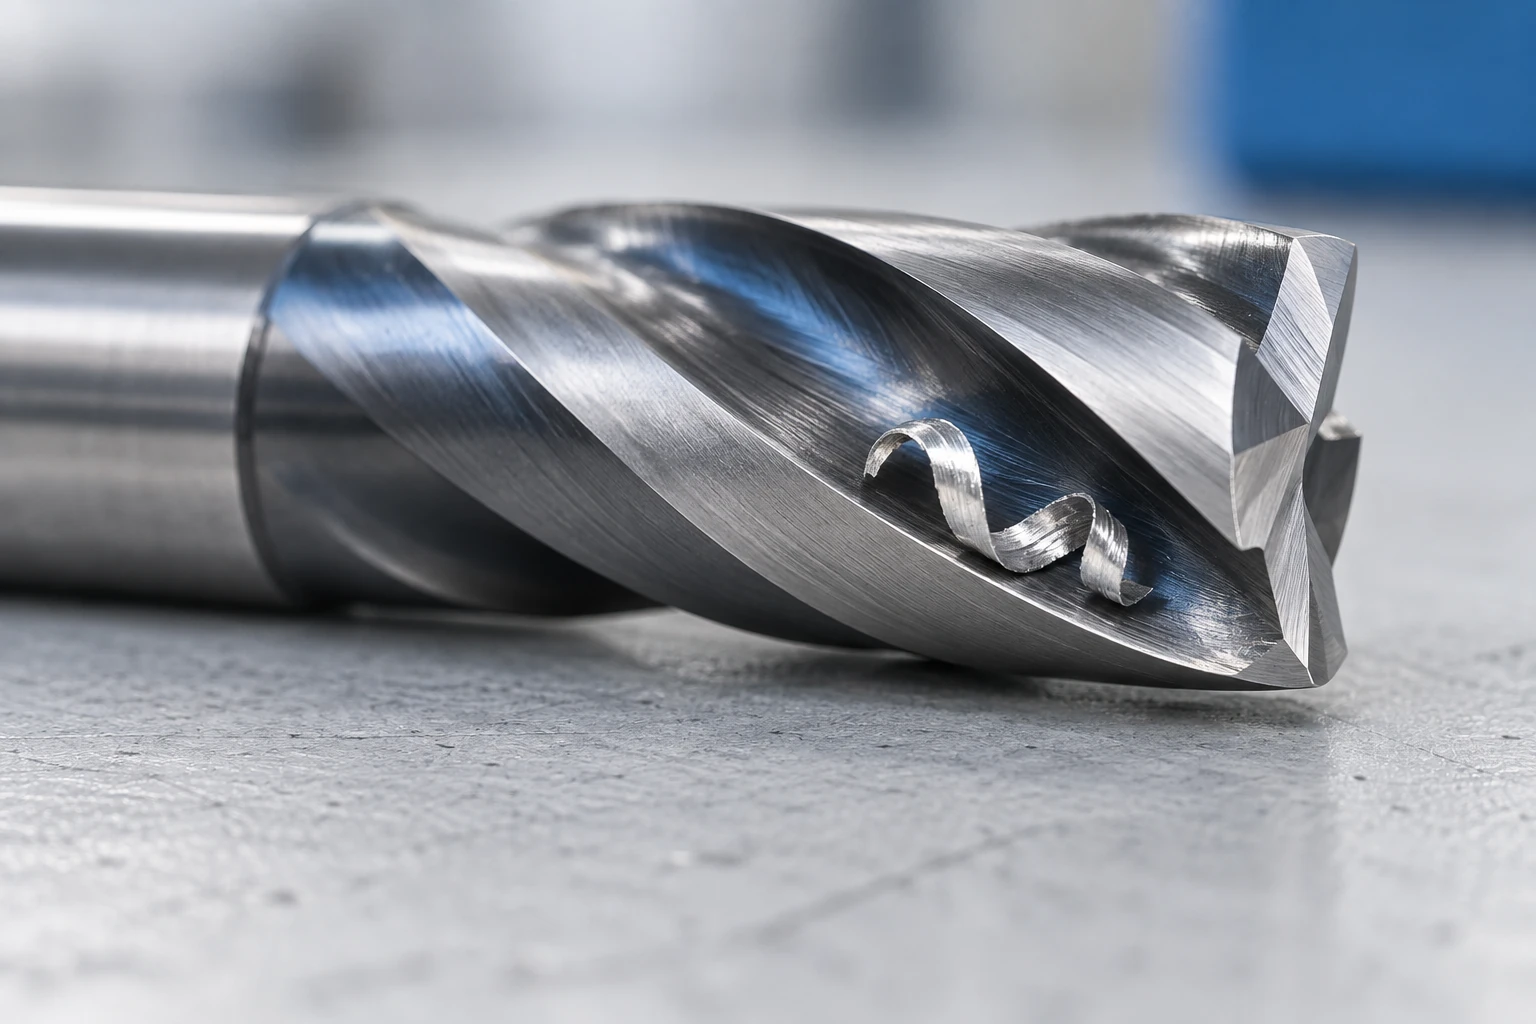
Kiertävä teräpinta on ura leikkausterän vieressä. Saman halkaisijan omaavissa vertailukelpoisissa työkaluissa kiertävien teräpintojen lisääminen pienentää yleensä urien kokoa ja kasvattaa keskustan ytimen kokoa. Suurempi ydin voi parantaa jäykkyyttä, kun taas pienempien urien tila rajoittaa lastujen käytettävissä olevaa tilaa. Todellinen geometria vaihtelee eri työkaluperheiden välillä.
Harvey Performance -yrityksen Miksi kiertävien teräpintojen lukumäärä on tärkeä kuvailee tätä kompromissia. Lastujen tiukkeneminen muodostuu huolenaiheeksi, kun työstö tuottaa enemmän lastuja kuin työkalu ja sen lastujen poistojärjestelmä kykenevät poistamaan. CNC-jyrsintäprosessin opas selittää, miten työstösyvyys muuttuu, kun työkalu liikkuu työstettävän osan rakenteen läpi.
Sovita materiaali ja leikkaus toisiinsa
Kahden- ja kolmen terän työkalut ovat yleisiä valintoja alumiinille ja muille ei-rautaisille materiaaleille. Tämä on lähtökohta, ei sääntö, joka sulkee pois suuremmat terälukumäärät. Terästyökalut kattavat laajemman skaalan, ja kevyen pinnanviimeistelyyn tarkoitettu työkalu voi olla epäsovelias täysileveysurien poistoon.
| Leikkaustilanne | Valintaprioriteetti | Merkitsevä ehto |
|---|---|---|
| Täysileveysurien tekeminen | Lastun tila ja poisto | Leikkaussyvyys, materiaali ja saatavilla oleva lastunpoistoreitti |
| Pieni säteellinen syöttösyvyys | Tasapainota useampia leikkuureunoja lastunpoiston kanssa | Työkalukohtaiset syöttö- ja syöttösyvyyden rajat |
| Seinämien viimeistely | Vakaa leikkuureuna ja hallittu jäljelle jäänyt materiaali | Pyörivän työkalun epäkeskisyys, jäykkyys ja pinnan vaatimukset |
| Mikropiirteet | Ytimen lujuus ja pienien työkalujen käyttäytyminen | Tyyppivirhe suhteessa työkalun kokoonsa ja leikkuureunaan |
Korkean tehon jyrsintä käyttää ohjattua, kevyttä säteellistä leikkuusyvyyttä, mikä tekee korkeamman jyrsinleikkuureunan lukumäärän hyödylliseksi joissakin karkeajyrsintäsovelluksissa. Lause “karkeajyrsintään tarvitaan aina vähän leikkuureunoja” on siksi liian yleistä. Toisaalta mikrotyökalulla saattaa olla tarve lisätä ytimen tukea jopa urakkaussovelluksissa; sen valmistajan ohjeet voivat vaatia leikkuusyvyyden pienentämistä lastunpoiston varmistamiseksi.
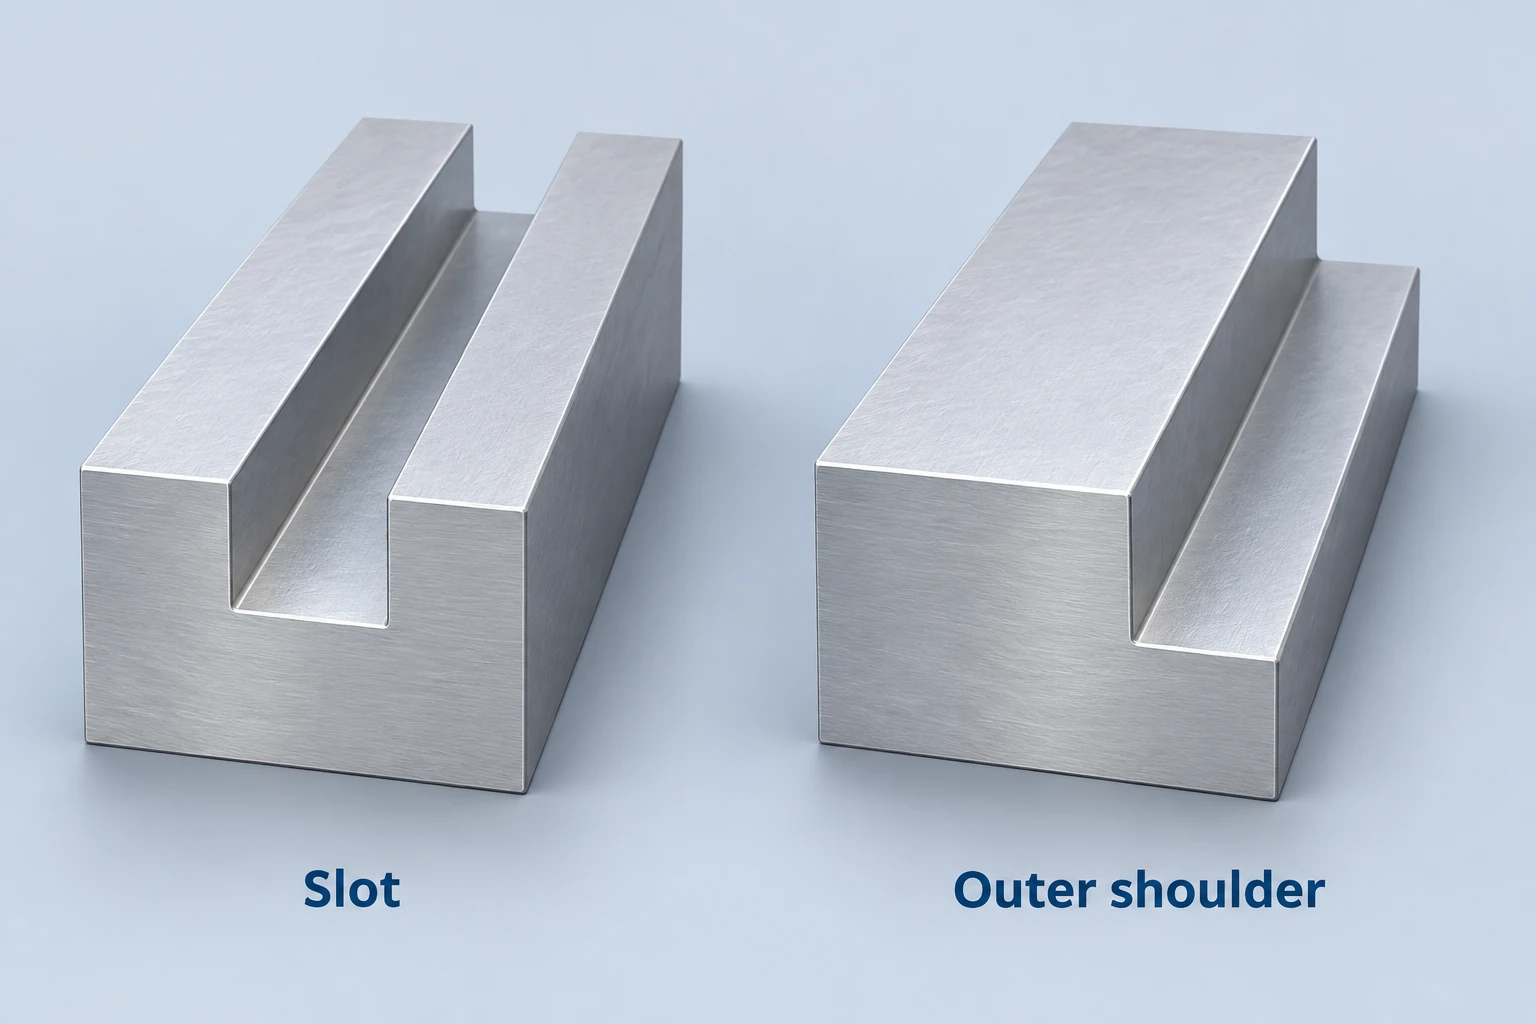
Laajempi aukeama tai päästävä ulkoseinä voi sallia erilaisen työpolun verrattuna kapeaan suljettuun rakenteeseen. Osa-alueen suunnittelukäsikirja auttaa arvioimaan pääsyn muutoksia samalla kun säilytetään osan tarvitsemat rajapinnat.
Leikkuureunojen lukumäärän muuttaminen muuttaa syöttönopeuden laskentaa
Perinteiselle päätyjyrsimelle, jossa on yksi tehokas kehän leikkuureuna per leikkuureuna, syöttö hammasta kohden on pöytäsyöttö ÷ (pyörähdysnopeus × leikkuureunojen lukumäärä). Sandvik Coromantin jyrsintäkaavat käyttävät yleisempää termiä “tehokkaiden hampaiden lukumäärä”.
Hypoteettisessa vertailussa 6,000 rpm ja 600 mm/min kolmireunoisella työkalulla on nimellinen syöttö 0.033 mm/hammas; kuusireunoisella työkalulla on 0.017 mm/hammas, pyöristetty. Toinen arvo on puolet ensimmäisestä ennen pyöristystä. Nämä luvut havainnollistavat suhdetta; ne eivät ole leikkuusuosituksia.
Alkuperäisen syöttön per hammas säilyttäminen vaatisi kaksinkertaisen pöytäsyöttön, mutta tämä laskutoimitus ei takaa, että työkalu, lastut, työkappaleen kiinnitys tai kone pystyvät sen käsittelemään. Syöttö per hammas eroaa myös hetkellisestä lastunpaksuudesta, joka riippuu leikkuugeometriasta ja leikkuusyvyydestä.
Enemmän leikkuureunoja ei takaa parempaa pinnanlaatua
Täristys aiheuttaa epätasaisen työnjakautuman leikkuureunojen kesken. Värähtely ja leikkuureunan kunto vaikuttavat myös pinnanlaatuun; nimellisen syöttönopeuden vähentäminen hammasta kohden rajatta voi johtaa kitkaukseen eikä tehokkaaseen leikkaukseen. Nämä vaikutukset ovat erityisen merkittäviä pienikokoisilla työkaluilla.
Määritä vaadittu pinta piirustukseen sen sijaan, että määriteltäisiin hampaiden lukumäärä korvaavana tiedona. CNC-jyrsintätarkistukseen tunnistetaan materiaali ja sen tila, piirrospinnan syvyys sekä toiminnallisuutta ohjaavat pinnat. Prosessi voi sitten yhdistää työkalut ja käynnit näiden vaatimusten ympärille.
Usein kysytyt kysymykset
Onko nelihampainen jyrsin sopimaton alumiinille?
Ei välttämättä. Soveltuvuus riippuu työkalun geometriasta, pinnoitteesta ja tarkoitetusta käyttötavasta sekä lastunpoistosta ja leikkuuprosessin osuudesta. Käytä alumiinille tarkoitettuja sovellustietoja eikä ota päätöstä pelkästään hampaiden lukumäärän perusteella.
Voinko vaihtaa hampaiden lukumäärää muuttamatta ohjelmaa?
Älä oleta, että nykyiset leikkausparametrit säilyvät sopivina. Vaikka työkalun halkaisija ei muutu, sama karan pyörimisnopeus ja pöydän syöttönopeus tuottavat eri nimellisen syöttönopeuden hammasta kohden. Työkalun ja leikkausprosessin parametrit on tarkistettava uudelleen.
Määrittääkö hampaiden lukumäärä pienimmän taskun kulman?
Ei. Perinteisessä päätyjyrsinnässä työkalun pyörivä halkaisija rajoittaa koveraa kulmaa pystysuorien seinämien välillä. Teräleikkausten lukumäärä vaikuttaa leikkauskäyttäytymiseen; se ei kuitenkaan poista tätä geometristä rajoitetta.
Tekniset lähteet
Harvey Performance: Miksi teräleikkausten lukumäärä on tärkeä; 5 kysymystä, jotka kannattaa esittää ennen päätyjyrsimen valintaa; Kierrosnopeudet ja syöttönopeudet 101; sekä Miten optimoida pienikokoisten päätyjyrsinten suorituskykyä, erityisesti runout, lastunpaksuus ja pienikokoisen uran jyrsintä. Sandvik Coromant: Kaavat ja määritelmät jyrsintään — metriset yksiköt ja julkaistu johdanto teokseen Lastun ohentuminen koneistuksessa. Valintavälit ovat sovellusohjeita, eivätkä ne ole yleispäteviä asetuksia.



