Tässä artikkelissa
Sekä hionta että kovasorvaus voivat valmistaa kovennettuja teräspintoja, kuten akselipintoja, reikiä ja pintoja. Valinta riippuu siitä, kumpi prosessi pääsee työpinnalle ja saavuttaa vaaditun geometrian, pintarakenteen ja materiaalitilan. Kovasorvaus on mahdollinen vaihtoehto helposti päästävissä pyörivissä osissa vakavassa asennuksessa. Hionta säilyy merkityksellisenä siellä, missä sen erityinen pääsy tai vaadittu pintatila sopii osaan. Kumpikaan prosessi ei voita kaikkia vertailukohtia.
Vertaa samaa kovennettua pintaa
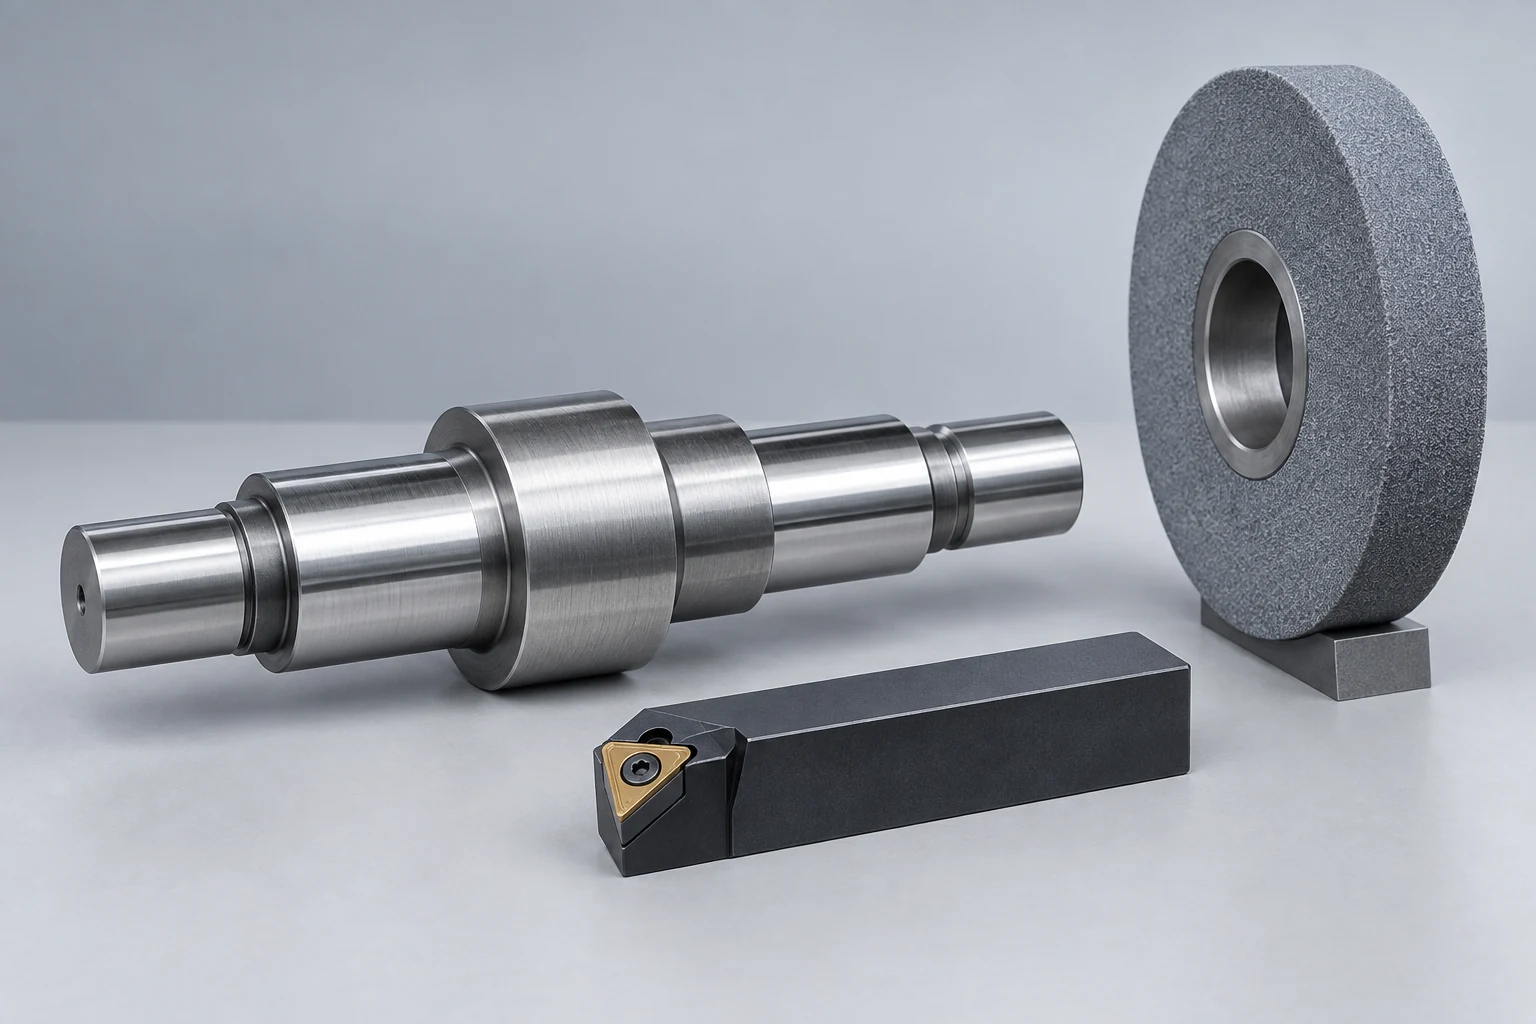
Kovasorvaus käyttää määriteltyä leikkausreunaa poistamaan materiaalia pyörivästä, kovennetusta työkappaleesta. Hionta poistaa materiaalia hiomakiven abrasiivisilla jyvillä. “CNC” kuvaa koneen ohjausta; se ei tee kahta leikkausmekanismia yhtäpitäviksi. Tässä keskusteltavat halkaisija-, reiän ja pinnan sorvausoperaatiot CNC-sorvaus-palvelussamme ovat tuttuja ominaisuusperheitä, mutta kovennettu tila muuttaa työkalu- ja prosessivaatimuksia. [1] [2]
Aloita samasta teräslaadusta, todellisesta lämpökäsittelytilasta, saapuvasta muodosta ja valmiista vaatimuksista. Vertailemalla kokonaiskovaennettua akselipintaa tapaukseen, jossa vain pintakerros on kovennettu – tai lyhyttä avointa halkaisijaa syvään reikään – ei eroteta prosessivalintaa. Kovausaste yksinään ei voi kuvata työkalun pääsyä, tukea tai työpinnan toimintaa.
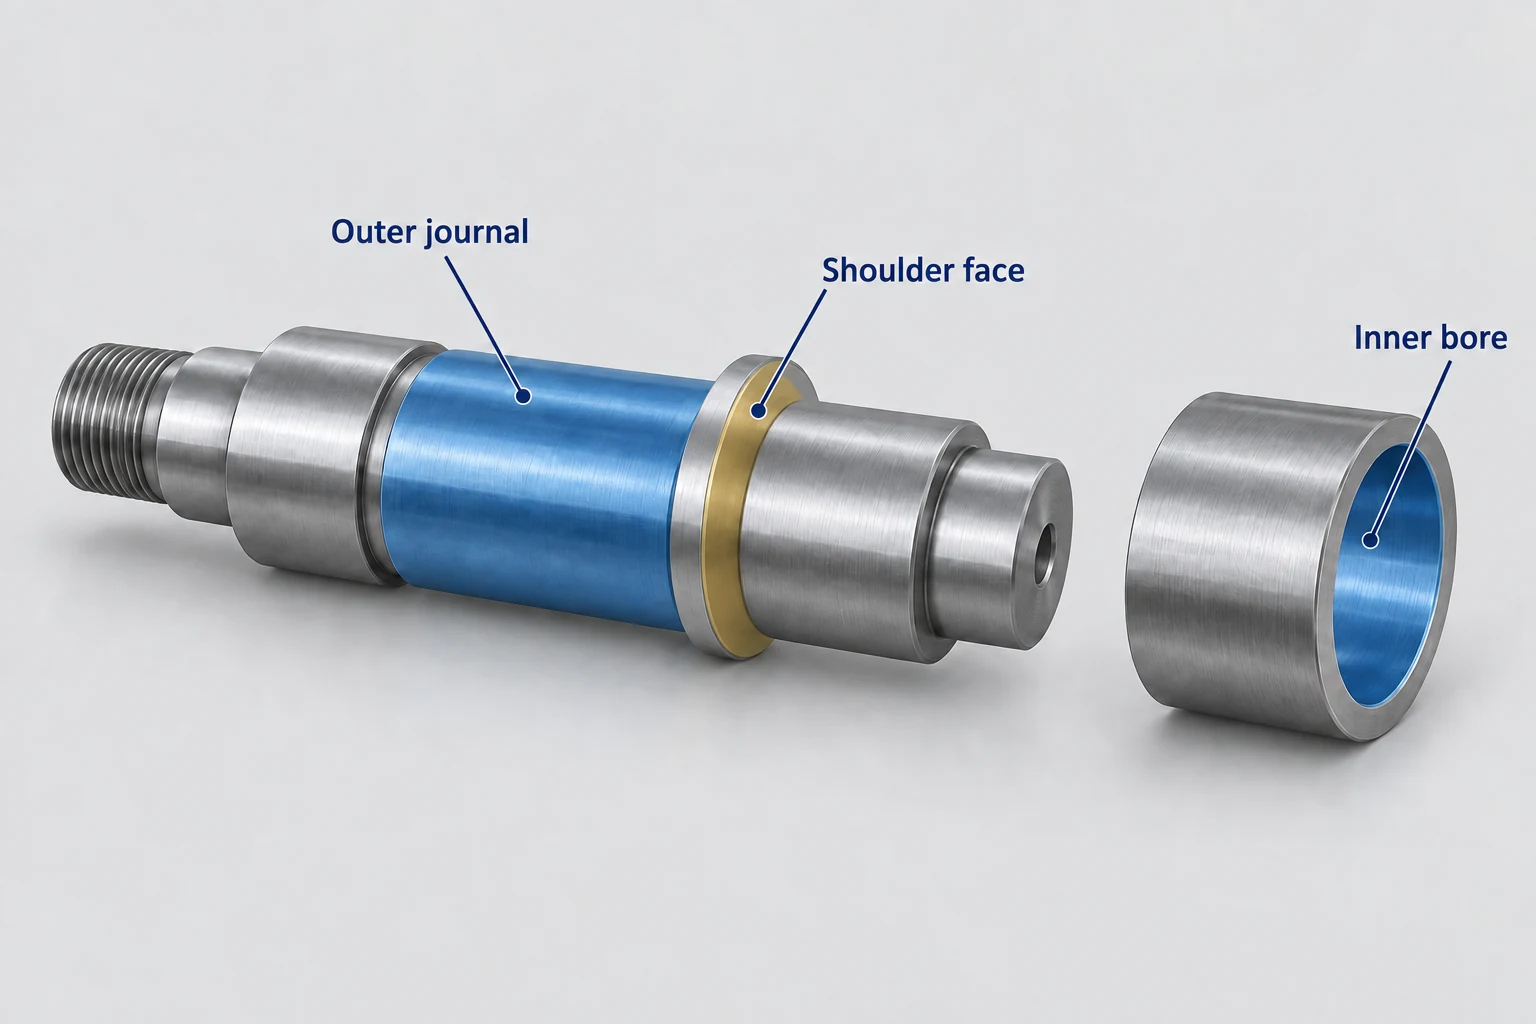
Portaatulla akselilla laakerin istukka, olakepinta ja tiivistepura voivat vaatia erilaisia vaatimuksia. Reitti, joka valmistaa istukan onnistuneesti, ei automaattisesti kelpaa tiivistepuralle. Samoin halkaisijan saavuttaminen ei takaa pyöreyttä tai pyörimisvirhettä vaaditun viitepisteen suhteen.
Tarkista pääsy ja katkennut leikkaus
Sorvauslevy voi seurata useita saavutettavia halkaisijoita ja pintoja, mutta sen pitimen on oltava riittävästi tilaa ja leikkuureunan on oltava tuettu. Porauksessa kasvava tukitangon ulkonevuus voi vaikeuttaa värähtelyn hallintaa. Hiomatarjouksella on eri pääsyongelma: hiomakiekko, akseli ja lähestymistapa on sovitettava poraukseen tai viereisen olakkeen yli. Vertaa kokonaisia työkalukokoonpanoja, ei ainoastaan leikkuukärkeä tai hiomakiekon halkaisijaa. [2] [8]
Pieni sorvausreuna ei tarkoita rajoittamatonta pääsyä. Olake voi estää pitimen ennen kuin levy saavuttaa vaaditun pinnan. Toisaalta hiomakiekko, joka soveltuu akselin kiertopinnan hiomiseen, voi silti vaatia pääsyn varmistamista olakkeen lähellä. Naapuripinnat voivat siis muuttaa käytännöllistä valintaa, vaikka valmis halkaisija pysyisi samana.
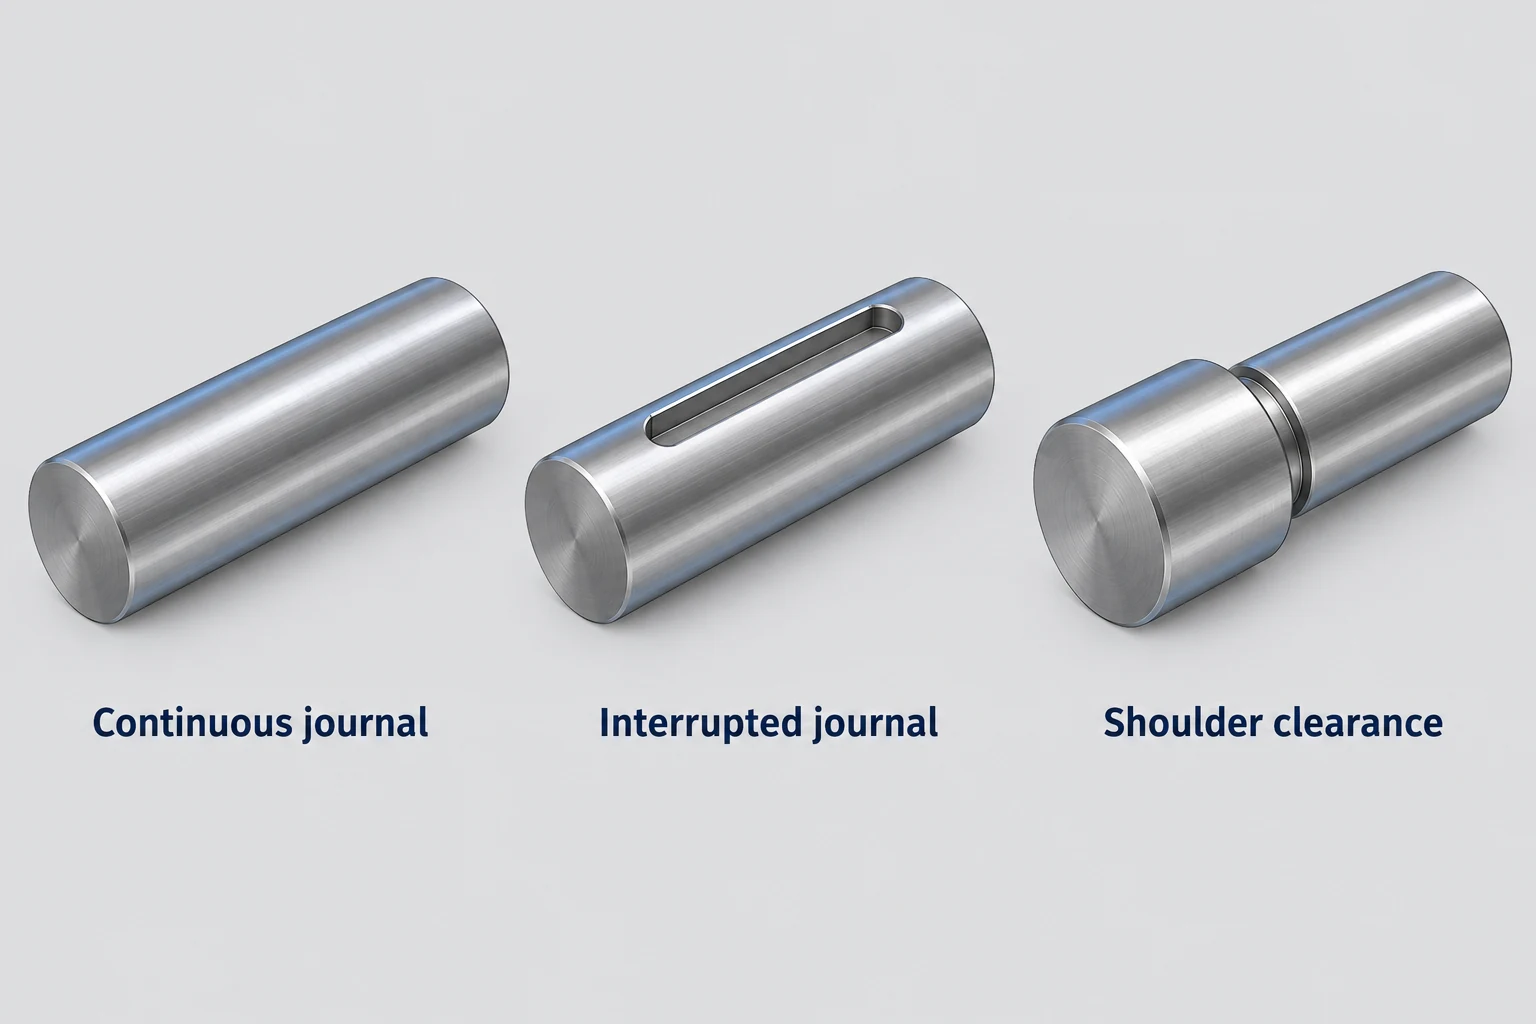
Avainura, joka leikkaa kiertopinnan, katkaisee sorvausleikkauksen. Leikkuureuna poistuu ja pääsee materiaaliin toistuvasti, joten jatkuvaa viimeistelyä varten suunniteltu työkalu ei ole automaattisesti sovelias. Sandvikin kovasorvausopas erottaa jatkuvat, kevyesti katkennut ja voimakkaasti katkennut sovellukset eri leikkuuteräsluokkien ja reunojen käsittelyn perusteella. Katkos vaatii siis työkalun ja prosessin valintaa; se ei kategorisesti sulje pois kovasorvausta. [1]
| Pinta tai tila | Kovasorvausta koskeva huomio | Hiomista koskeva huomio |
|---|---|---|
| Avoin kiertopinta ja viereinen olake | Työkalupolun ja pitimen varausvoima saattaa mahdollistaa yhtenäisen viimeistelyprosessin. | Hiomakiekon profiilin ja lähestymistavan on päästävä jokaiseen määritettyyn pintaan. |
| Syvä tai rajoitettu porausreikä | Porakärjen ulottuvuus ja jäykkyys voivat rajoittaa stabiilia leikkausta. | Hiomakiekon ja pyörivän akselin pääsy voi rajoittaa saatavilla olevaa järjestelyä. |
| Avainuralla leikattu akselin osa | Toistuva työkalun syöttö vaatii sopivan materiaaliluokan ja leikkuuterän. | Hiomatarjous on edelleen käsiteltävä katkettua geometriaa koskevassa yhteydessä. |
| Säteittäinen akselitiivisteen ura | Syöttöön liittyvä suunnallisuus vaatii arviointia, joka ulottuu karheuden yli. | SKF:n viitatun tiivistysohjeen mukaan suositellaan upotusgrindausmenetelmää; soveltuvuus riippuu edelleen sovelluksesta. |
| Pinnan eheysvaatimukset | Työstöolosuhteet ja työkalun kulumisesta johtuvat muutokset voivat vaikuttaa pinnan läheiseen materiaaliin. | Hiomakiekon kunto ja hiomislämpö voivat vaikuttaa pinnan läheiseen materiaaliin. |
Taulukko vertaa ehdokkaita sen sijaan, että prosessi määritettäisiin piirteestä. Meidän tarkkuushiomopalvelumme erottaa ulkohiomauksen, sisähiomauksen ja pintahiomauksen, koska näillä toiminnoilla on erilaiset pääsy- ja kiinnitysvaatimukset. Laaja tasolevy ei kuulu tämän artikkelin vertailuun pyörivistä työstöpinnoista.
Vertaa tekstuuria ja pinnan eheytettä
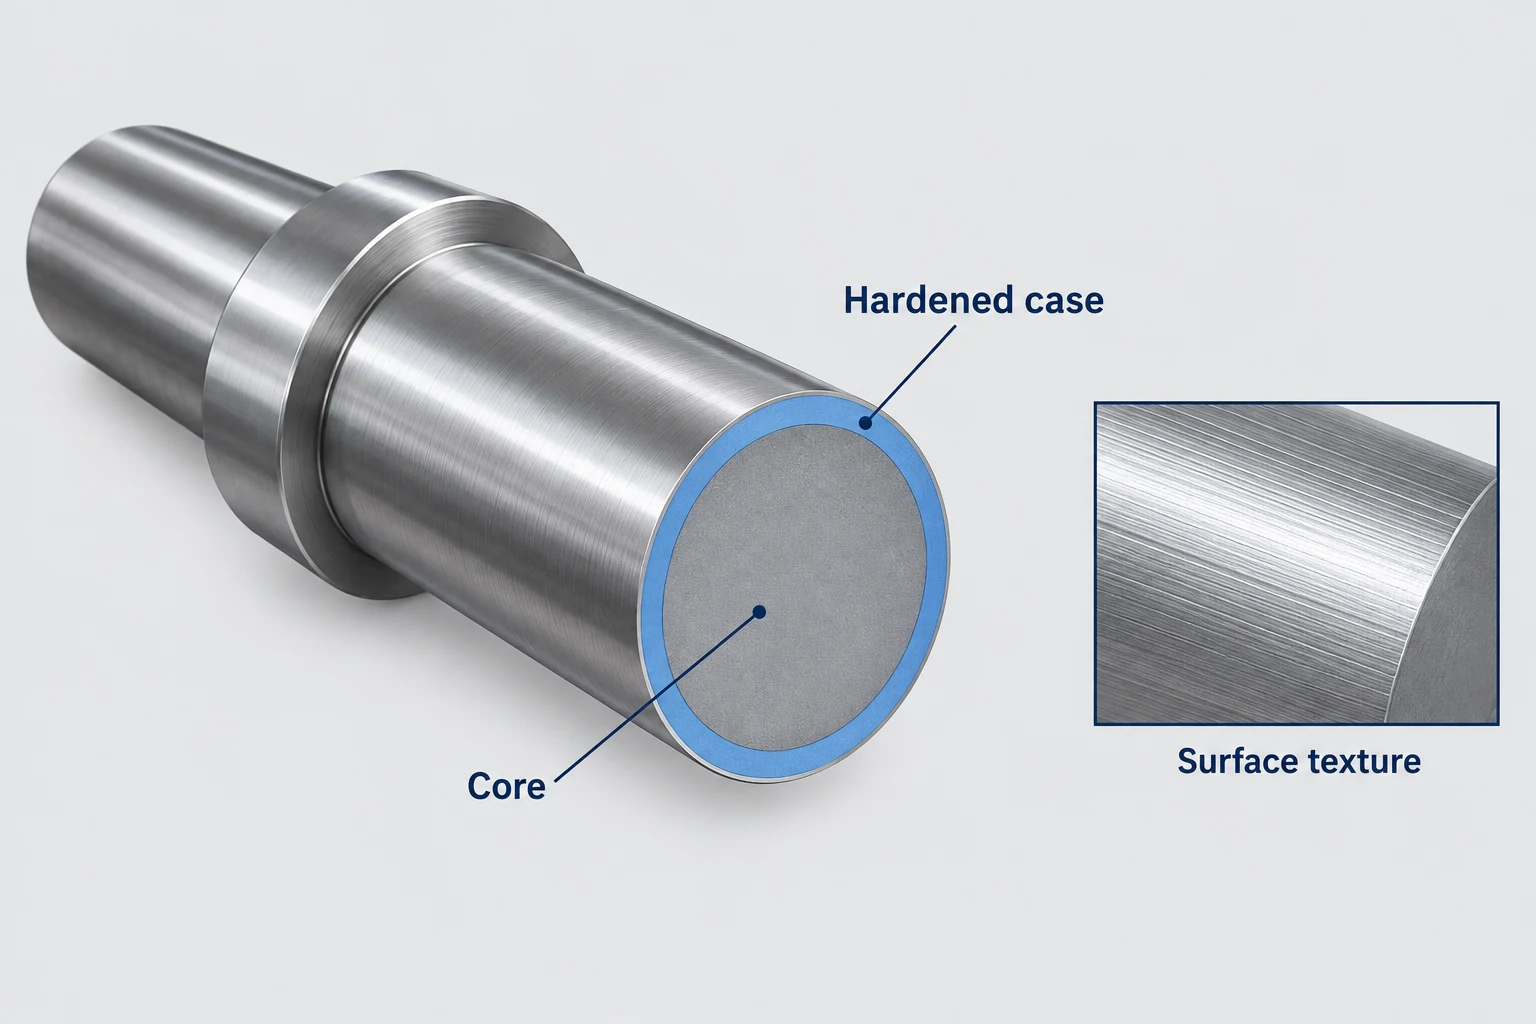
Kaksi pintaa voi täyttää saman Ra-rajan ilman, että niiden tekstuurit ovat yhtäpitäviä. Ra-arvo tiivistää profiilinkorkeuspoikkeamat määritellyn mittaus- ja arviointiolosuhteiden alla. Se ei kuvaa täysin tekstuurin suuntaa, eristettyjä virheitä tai pintaa alapuolella olevaa materiaalia. [4]
Säteittäinen akselitiivisteiden kulutusura havainnollistaa, miksi tämä on merkityksellistä. SKF:n teollisuusakselitiivisteen ohjeet varoittavat, että suunnattujen pinnanominaisuuksien avulla voi aiheutua vuotoja akselin pyörimisen mukaan, ja suosittelevat upotusjyrsintää akselin vastapinnalle. Tämä suositus koskee ohjeessa kuvattua tiivistepintaa, ei kaikkia kovennettuja juovia. Kova-sorvausvaihtoehto on otettava huomioon tiivistepinnan johdanto- ja tekstuurivaatimusten kannalta; pelkkä Ra-arvon saavuttaminen ei ratkaise kysymystä. Myöskään sana ”jyrsitty” ei itsestään takaa, että johdantoa ei ole. [6]
Molemmat prosessit voivat myös muuttaa pintaa läheistä materiaalia. Norton selittää, miten tylsistyneet kovamateriaalihionta-aineet, kitka, hiomatyökalun teroitus ja jäähdytteen toimitus vaikuttavat jyrsinnän lämpöön ja lämpövaurioihin. Tutkimukset kovasorvattusta AISI 52100 -teräksestä osoittavat, että työkalun kulumasta ja leikkuuolosuhteista riippuen syntyy jäännösjännityksiä ja muuttuneita pintakerroksia. Nämä tulokset ovat olosuhde-riippuvaisia eivätkä ne muodosta yhtä hyväksyntäsääntöä kaikille teräksille. [3] [5]
Pinnalla, jolle on määritelty eheysvaatimukset, dimensio- ja karheusmittaustulosten rinnalla on suoritettava asiaankuuluva materiaalitarkastus. Kiiltävä pinta ei voi ratkaista tätä kysymystä.
Vertaa koko hyväksyttyä valmistusreittiä
Molemmat reitit poistavat materiaalia. Kovennetussa komponentissa tämän poiston on jätettävä määritelty kovennettu kerros ja kovuus lopulliselle käyttöpinnalle. Bodycoten kovennusohjeet yhdistävät jyrsintävaran kovennuskerroksen syvyysmäärittelyyn. Sama materiaalinpoiston rajoitus pätee myös silloin, kun kovasorvausta ehdotetaan: aiemman lämpökäsittelyn tallenne ei itsessään vahvista kovennetun kerroksen jäävän määrää valmiin käsittelyn jälkeen. [7]
Joskus hyödyllinen ehdotus yhdistää prosessit. Kovan sorvaus voi muodostaa saavutettavat pyörivät muodot jättäen materiaalia hiomista varten määritellylle työalueelle. Tämä on arvioitava vaihtoehto, ei automaattinen säästö: lisäasettelu, mittauspisteen siirto ja lopullinen poisto täytyvät edelleen olla järkeviä. Jos piirustus tai pätevä prosessi vaatii erityisesti hiomista, korvaava menetelmä vaatii vastuullisen hyväksynnän.
Vertaa ehdotuksia valmiin tuotteen perusteella. Sisällytä asettelu, kärjet tai hiomakiekon valmistelu, koneistus, mahdollinen lisäkäsittely ja vaadittava tarkastus. Lyhyempi leikkausjakso ei merkitse juurikaan mitään, jos toinen operaatio on edelleen tarpeen saavuttaakseen hyväksytyn pinnan. CNC-koneistus RFQ -opas selittää, kuinka pitää lopullinen tila ja raportointialue yhtenäisinä tarjousten välillä.
Ehdotetulle vaihtoehtoiselle reitille varmista määritellyn mitan, geometrian ja pintarakenteen erikseen, sekä materiaalin eheys- tai kovuustarkastukset tarvittaessa.
Hiominen ja kovan sorvaus – usein kysytyt kysymykset
Voiko kovan sorvaus korvata kaikki hiomistoimenpiteet?
Ei. Kovan sorvaus on ehdokas sopiville pyöriville pinnoille, joille on riittävä työkalun pääsy ja tuenta. Vaadittu pintarakennetta, geometriaa, materiaalitilaa tai pakollista prosessia voidaan edelleen vaatia hiomista. Tasopintahiomistehtävät eivät myöskään kuulu samaan vertailuun.
Suljeeko avainura pois kovan sorvausmenetelmän käytön?
Ei. Avainura aiheuttaa katkaistun leikkausprosessin, mikä muuttaa vaatimuksia leikkausreunalle. Erilaisille katkaisutasoille on olemassa sopivia kovuusluokkia ja leikkausreunan käsittelyjä, mutta jatkuvan leikkauksen työkalu ei ole automaattisesti soveltuva. [1]
Voiko kovaa sorvausta ja hiomista käyttää samalla pinnalla?
Ne voivat muodostaa järjestyksen, kun kovasorvaus jättää sopivan raakamateriaalin lopullista hiomista varten. Viimeinen operaatio on edelleen täytettävä pinnan vaatimukset, ja kokonaismateriaalin poisto on säilytettävä mahdollinen kovakuorinen kerros. Vertaa koko valmistusreittiä, mukaan lukien sen lisäasetukset.
Antaako hyvä Ra-tulos todisteita siitä, että kovennettu pinta on kunnossa?
Ei. Ra kuvaa mitattua pintatextuurin ominaisuutta. Se ei määritä muotoa, lämpövaurion puuttumista, jäännösjännitystilaa tai jäljellä olevaa kovuuskerroksen syvyyttä. Tarkista erikseen määritellyt materiaalivaatimukset sopivalla menetelmällä.
Tekniset lähteet
- Sandvik Coromant. Hard part turning with new-generation CBN grades, C-1040:225 en-US, 2018, s. 2–3. Työkaluasteikot ja leikkuureunan tila jatkuvaa ja katkettua kovasorvausta varten.
- ISCAR. Koneistus ISCAR:n tuotteilla — PCBN-, PCD- ja keraamiset kärjet, “Hiominen vs. kovasorvaus” ja “Koneen, työkappaleen ja työkalupidikkeen jäykkyys ja vakaus.” Prosessin geometria ja asennuksen vakaus; tässä ei oteta käyttöön katalogien suorituskykyalueita.
- Arianna Smith, Norton Abrasives. Neuvoja tarkempaan pintahiontaan. Hiontakalan kunto, hiontakalan käsittely, jäähdytys ja lämpövauriot; käyttöparametrit eivät siirry sylinterihiontaan.
- T. V. Vorburger, NIST. Pintakäsittelyn mittausopin johdanto, 2010, kohdat 1–2. Pintaprofiiliparametrit ja arviointiehdot.
- Hosseini ym. Bainiittisen ja martensiittisen AISI 52100 -teräksen kovasorvaamisen aiheuttaman pintalaadun karakterisointi, Procedia CIRP 1, 2012, s. 494–499. Työkalun kulumaa, jäännösjännityksiä ja muuttuneita kerroksia kuvatuissa kokeellisissa olosuhteissa.
- SKF. Teollisuuden akselitiivisteet, ”Pintalaatu”, s. 81. Suunnattavuus ja akselin vastapinnan valmistus kuvaillun säteittäisen akselitiivisteen sovelluksen kannalta.
- Bodycote. Kovettaminen karbonoinnilla ja hiili-typpikovettamisella, FS-CH/2014, s. 2. Kovettumissyvyyden määrittely, jyrsintätoleranssi ja liiallisen materiaalin poiston vaikutukset.
- Sandvik Coromant. Sorvausopas – Yleinen sorvaus · Erilleenleikkaus ja uraaminen · Kierretyö, ”Sisäinen sorvaus”, s. 48. Porakannatin ulkoneva osa, stabiilius ja värähtelyt.



