På denna sida
Både slipning och hårdvändning kan användas för att slutföra härdade ståljournaler, borrningar och plana ytor. Valet beror på vilken process som kan nå arbetsytan och leverera den krävda geometrin, ytkvaliteten och materialtillståndet. Hårdvändning är ett alternativ för tillgängliga roterande funktioner i en stabil montering. Slipning förblir relevant där dess specifika åtkomstmöjligheter eller godkända ytkvalitetskrav passar komponenten. Ingen av processerna är alltid bäst i alla jämförelser.
Jämför samma härdade yta
Hård svarvning använder en definierad skärande kant för att avlägsna material från ett roterande, härdat arbetsstycke. Slipning avlägsnar material med slipkorn i en slipskiva. “CNC” beskriver maskinstyrning; det gör inte de två skärprocesserna ekvivalenta. Diameter-, borr- och ansiktsoperationerna som diskuteras i vår CNC-svarvning-tjänst är välbekanta funktionsfamiljer, men den härdade tillståndet förändrar verktygsval och processkrav. [1] [2]
Börja med samma stålsort, faktiskt värmebehandlingsförhållande, inkommande form och färdiga krav. Att jämföra en genomhärdad journal med en ytligt härdad – eller en kort öppen diameter med en djup borrning – isolerar inte valet av bearbetningsmetod. Endast hårdhet kan inte beskriva verktygsåtkomst, stöd eller arbetsytfunktionen.
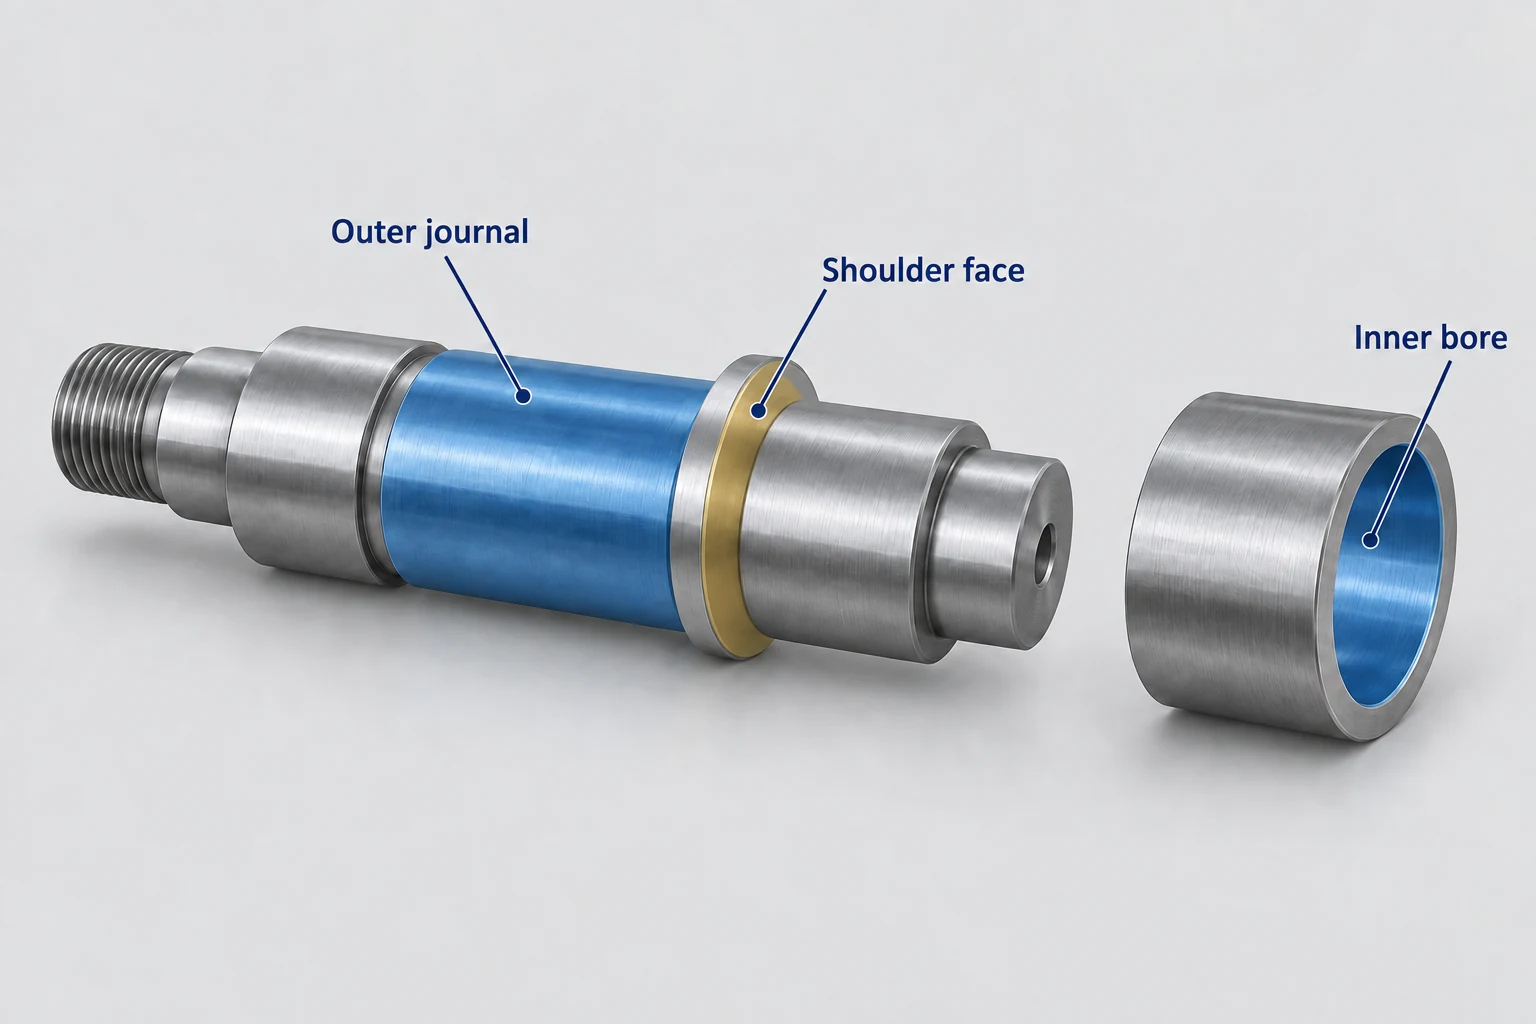
På en trappad axel kan lagerplatsen, axelskulan och tätningsbanan ha olika krav. En bearbetningsväg som lyckas med lagerplatsen kvalificerar inte automatiskt tätningsbanan. På samma sätt innebär att uppnå den angivna diametern inte att rundhet eller run-out i förhållande till det krävda referensplanet är säkerställd.
Kontrollera åtkomst och avbrutna skärningar
En svarvhål kan följa flera tillgängliga diametrar och ansikten, men dess hållare kräver frihetsgrad och dess skärande kant kräver stöd. Inuti en borrning kan ökad stångutskjutning göra vibrationer svårare att kontrollera. Ett slipförslag har ett annat tillvägagångssättsproblem: slipskivan, spindeln och tillvägagångssättet måste passa in i borrningen eller klara den intilliggande axelskulan. Jämför hela verktygsmonteringarna, inte bara skärtippen eller slipskivans diameter. [2] [8]
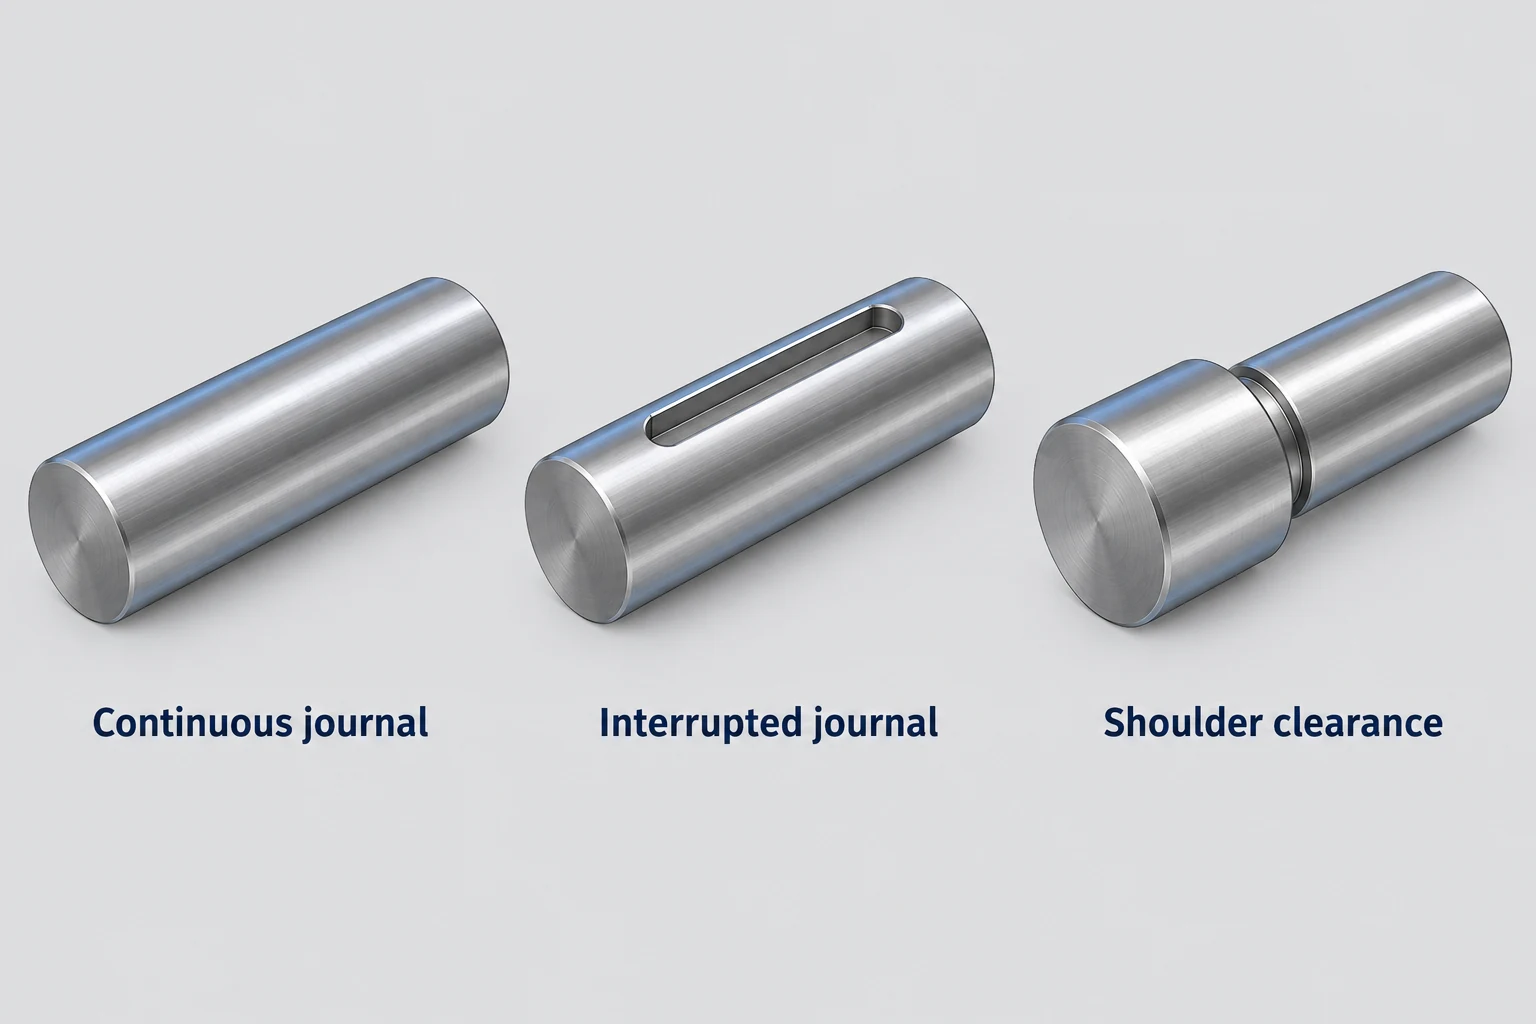
En liten vändkant innebär inte obegränsat tillträde. Ett axelskäl kan hindra hållaren innan inserten når den erforderliga ytan. Omvänt kan en slipskiva som är lämplig för slipning av en axeljournal ändå kräva slutfrigång nära ett axelskäl. Den omgivande geometrin kan därför påverka vilken bearbetningsväg som är praktisk, även om den färdiga diametern förblir densamma.
En nyckelfåra som korsar en axeljournal avbryter vändningen. Skärande kant lämnar och återinträder upprepade gånger i materialet, så ett verktyg avsett för kontinuerlig slutförning är inte automatiskt lämpligt. Sandviks vägledning för hårdvändning skiljer mellan kontinuerliga, lätt avbrutna och kraftigt avbrutna applikationer genom olika materialklasser och kantförhållanden. En avbrott kräver därför val av verktyg och process; det utesluter inte kategoriskt hårdvändning.[1]
| Yta eller tillstånd | Övervägande för hårdvändning | Övervägande för slipning |
|---|---|---|
| Öppen axeljournal och angränsande axelskäl | Insertens bana och hållarens frihetsgrad kan möjliggöra sammanhängande slutförning. | Slipskivans profil och tillvägagångssätt måste nå varje specificerad yta. |
| Djupt eller begränsat borrhål | Borrstångens räckvidd och styvhet kan begränsa en stabil skärning. | Tillträdet för slipskiva och spindel kan begränsa den tillgängliga anordningen. |
| Axeljournal korsad av nyckelfåra | Upprepad inträde kräver en lämplig materialklass och skärande kant. | Ett slipningsförslag måste fortfarande hantera den avbrutna geometrin. |
| Spårränna för radiellt axeltätningselement | Riktningsspecifik effekt av fördjupning kräver utvärdering utöver ytråhet. | Plungeslipning rekommenderas i SKF:s citerade tätningsanvisningar; lämpligheten är fortfarande applikationsspecifik. |
| Yta med integritetskrav | Skärningsförhållanden och verktygsslitage kan förändra materialet nära ytan. | Slipskivans tillstånd och slipvärme kan förändra materialet nära ytan. |
Tabellen jämför kandidater snarare än att tilldela en process utifrån funktionsnamnet. Vår precisionsslipningstjänst separerar yttre, inre och ytslipning eftersom dessa operationer har olika krav på tillvägagångssätt och fastspänning. En bred platt platta ligger utanför denna artikels jämförelse av roterande arbetsytor.
Jämför struktur och ytintegritet
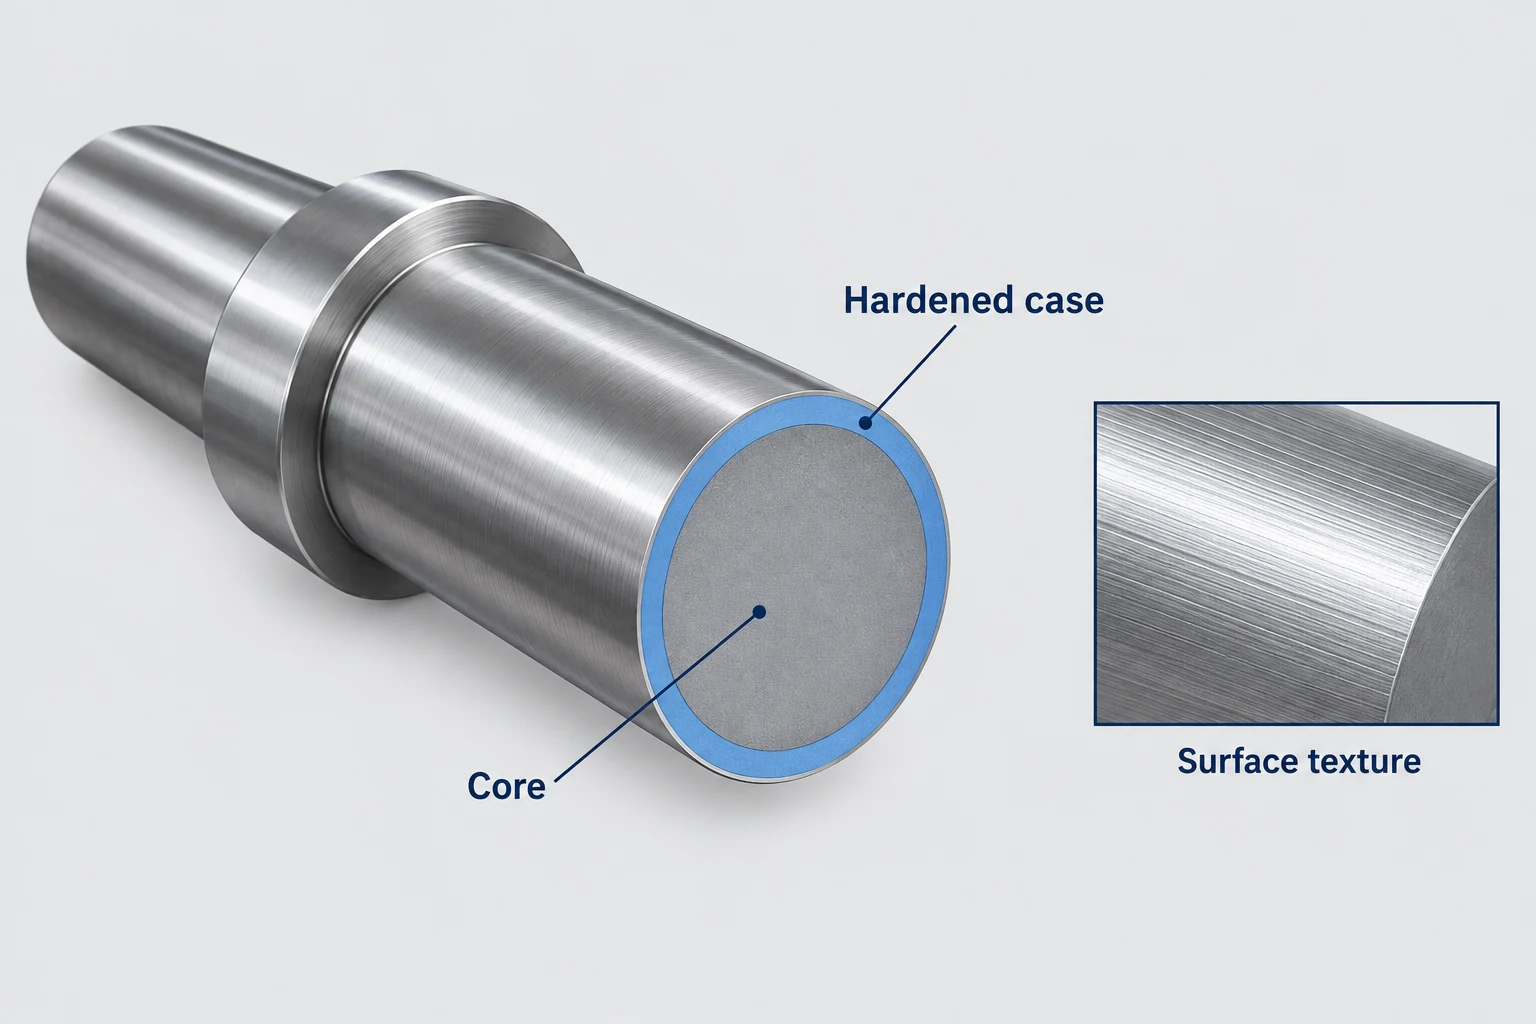
Två ytor kan uppfylla samma Ra-gräns utan att ha ekvivalent struktur. Ra sammanfattar avvikelser i profilhöjd under definierade mät- och utvärderingsförhållanden. Det beskriver inte fullständigt strukturriktning, isolerade defekter eller materialet under ytan.[4]
En axellämmarbanan för radial axellämmare illustrerar varför detta är viktigt. SKF:s industriella riktlinjer för axellämningsringar varnar för att riktade ytytor kan orsaka läckage, beroende på axelns rotationsriktning, och rekommenderar plunderslipning för axelns motyta. Denna rekommendation avser den tätningsyta som beskrivs i riktlinjen, inte alla härdade axeljournaler. Ett alternativ med hårdvändning måste uppfylla ytans krav på ledning och struktur; att endast matcha Ra är inte tillräckligt. Att en yta är “slipad” bör dessutom inte antas innebära att ledning saknas.[6]
Båda processerna kan även påverka materialet nära ytan. Norton förklarar hur slöa slipkorn, friktion, slipstenens konditionering och kylmedelsförsörjning påverkar slipvärmen och termisk skada. Forskning på hårdvänd stål AISI 52100 visar att verktygsnötning och skärningsförhållanden påverkar restspänningar och förändrade ytskikt. Dessa resultat är villkorbundna och ger inte en allmän godkännandereglering för alla stålsorter.[3] [5]
För en yta med specificerade integritetskrav krävs att dimensionella och ruhetsspecifikationer åtföljs av relevant materialutvärdering. En blank yta kan inte lösa denna fråga.
Jämför den fullständiga godkända bearbetningsvägen
Båda metoderna tar bort material. På en hårdförhärdat komponent måste denna materialborttagning lämna det specificerade hårdförhärdningslagret och hårdheten på den slutliga arbetsyta. Bodycotes riktlinjer för hårdförhärdening kopplar sliputjämningen till specifikationen för hårdförhärdningsdjupet. Samma begränsning gäller även vid förslag på hårdvändning: en tidigare värmebehandlingsdokumentation etablerar inte i sig det kvarvarande hårdförhärdningslagret efter färdigbearbetning.[7]
Ibland kombinerar ett användbart förslag processerna. Hård snittning kan skapa tillgängliga rotationsformer samtidigt som material lämnas kvar för slipning av en specificerad arbetsyta. Detta är en väg att utvärdera, inte en automatisk besparing: den ytterligare monteringen, överföringen av referenspunkter och den slutliga materialavtagningen måste fortfarande vara rimliga. Om en ritning eller en godkänd process specifikt kräver slipning krävs godkännande från den ansvarige för ett ersättningsförfarande.
Jämför förslag utifrån det färdiga resultatet. Inkludera inställning, insatsverktyg eller sliphjulsförberedelse, bearbetning, eventuell ytterligare ytbearbetning och den krävda kontrollen. En kortare skärningscykel betyder litet om en annan operation fortfarande krävs för att uppnå den godkända ytan. CNC-bearbetnings-RFQ-handboken förklarar hur du håller den slutliga ytkvaliteten och omfattningen av rapporteringen konsekvent mellan offertförslag.
För den aktuella bearbetningsvägen verifiera angiven mått, geometri och struktur separat, med materialintegritets- eller skiktkontroller där det krävs. Detta kopplar samman jämförelsen av bearbetningsmetoder till den yta som faktiskt kommer att fungera i monteringen.
Vanliga frågor om slipning och hårdvändning
Kan hårdvändning ersätta alla slipoperationer?
Nej. Hårdvridning är en kandidat för lämpliga rotationsskapade ytor med tillräcklig verktygsåtkomst och stöd. Den krävda ytytan, geometrin, materialtillståndet eller en tillsagd process kan behöva behålla slipning som nödvändig. Uppgifter som avser slipning av plana ytor kan dessutom inte behandlas som samma jämförelse.
Utesluter en nyckelfurå hårdvändning?
Nej. En nyckelfurug ger en avbruten skärning, vilket förändrar kraven på skärytan. Lämpliga skärmaterial och skärytsförhållanden finns för olika nivåer av avbrott, men ett verktyg för kontinuerlig skärning är inte automatiskt lämpligt.[1]
Kan hårdvändning och slipning användas på samma yta?
De kan bilda en sekvens när hårdvändning lämnar lämpligt materialövermått för slutslipning. Den sista operationen måste fortfarande uppfylla ytkraven, och den totala materialavtagningen måste bevara eventuellt krävt skikt. Jämför hela bearbetningsvägen, inklusive dess extra inställning.
Bevisar ett bra Ra-värde att den härdade ytan är intakt?
Nej. Ra beskriver en mätt ytytstruktur. Det säkerställer inte formen, frånvaron av termisk skada, restspänningsförhållandet eller återstående skiktdjup. Kontrollera separat specificerade materialkrav med lämplig metod.
Tekniska källor
- Sandvik Coromant. Hårdvridning av delar med CBN-skärmaterial av ny generation, C-1040:225 en-US, 2018, sid. 2–3. Skärmaterial och skärytsförhållanden för kontinuerlig och avbruten hårdvridning.
- ISCAR. Bearbetning med ISCAR — PCBN-, PCD- och keramiska insatsverktyg, ”Slipning kontra hårdvridning” och ”Stabilitet och styvhet hos maskin, arbetsstycke och verktygshållare”. Processgeometri och inställningsstabilitet; katalogens prestandaintervall tillämpas inte här.
- Arianna Smith, Norton Abrasives. Tips för förbättrad ytslipning. Slipmedlets tillstånd, slipmedelsförnying, kylning och termisk skada; driftparametrar överförs inte till cylindrisk slipning.
- T. V. Vorburger, NIST. Introduktion till ytytans metrologi, 2010, avsnitt 1–2. Ytprofilsparametrar och utvärderingsvillkor.
- Hosseini et al. Karaktärisering av ytintegritet orsakad av hårdvändning av bainitisk och martensitisk AISI 52100-stål, Procedia CIRP 1, 2012, s. 494–499. Verktygsslitage, restspänningar och förändrade lager under de angivna experimentella förhållandena.
- SKF. Industriella axellämmare, ”Ytyta”, s. 81. Riktning och förberedelse av axelns motyta för den beskrivna radiella axellämmarapplikationen.
- Bodycote. Härdförhärdning via karburisering och karbonitridering, FS-CH/2014, s. 2. Specifikation av härdfallet, sliputjämning och effekter av för stor materialborttagning.
- Sandvik Coromant. Vändhandbok – Allmän vändning · Avskärning och urhuggning · Gängning, ”Inre vändning”, s. 48. Utstickning av borrstav, stabilitet och vibrationer.



