På denna sida
Nej. Automation kan sänka kostnaden för ett litet CNC-parti om den sparade hanteringstiden eller maskintiden överstiger de ytterligare kostnaderna för förberedelse och drift. Den kan även göra det första partiet dyrare samtidigt som ett oförändrat upprepat parti blir billigare. Den användbara jämförelsen följer samma del genom lastning, bearbetning och förberedelse för nästa cykel – och skiljer mellan tid sparad vid maskinen och tid sparad av operatören.
Identifiera hanteringsuppgiften
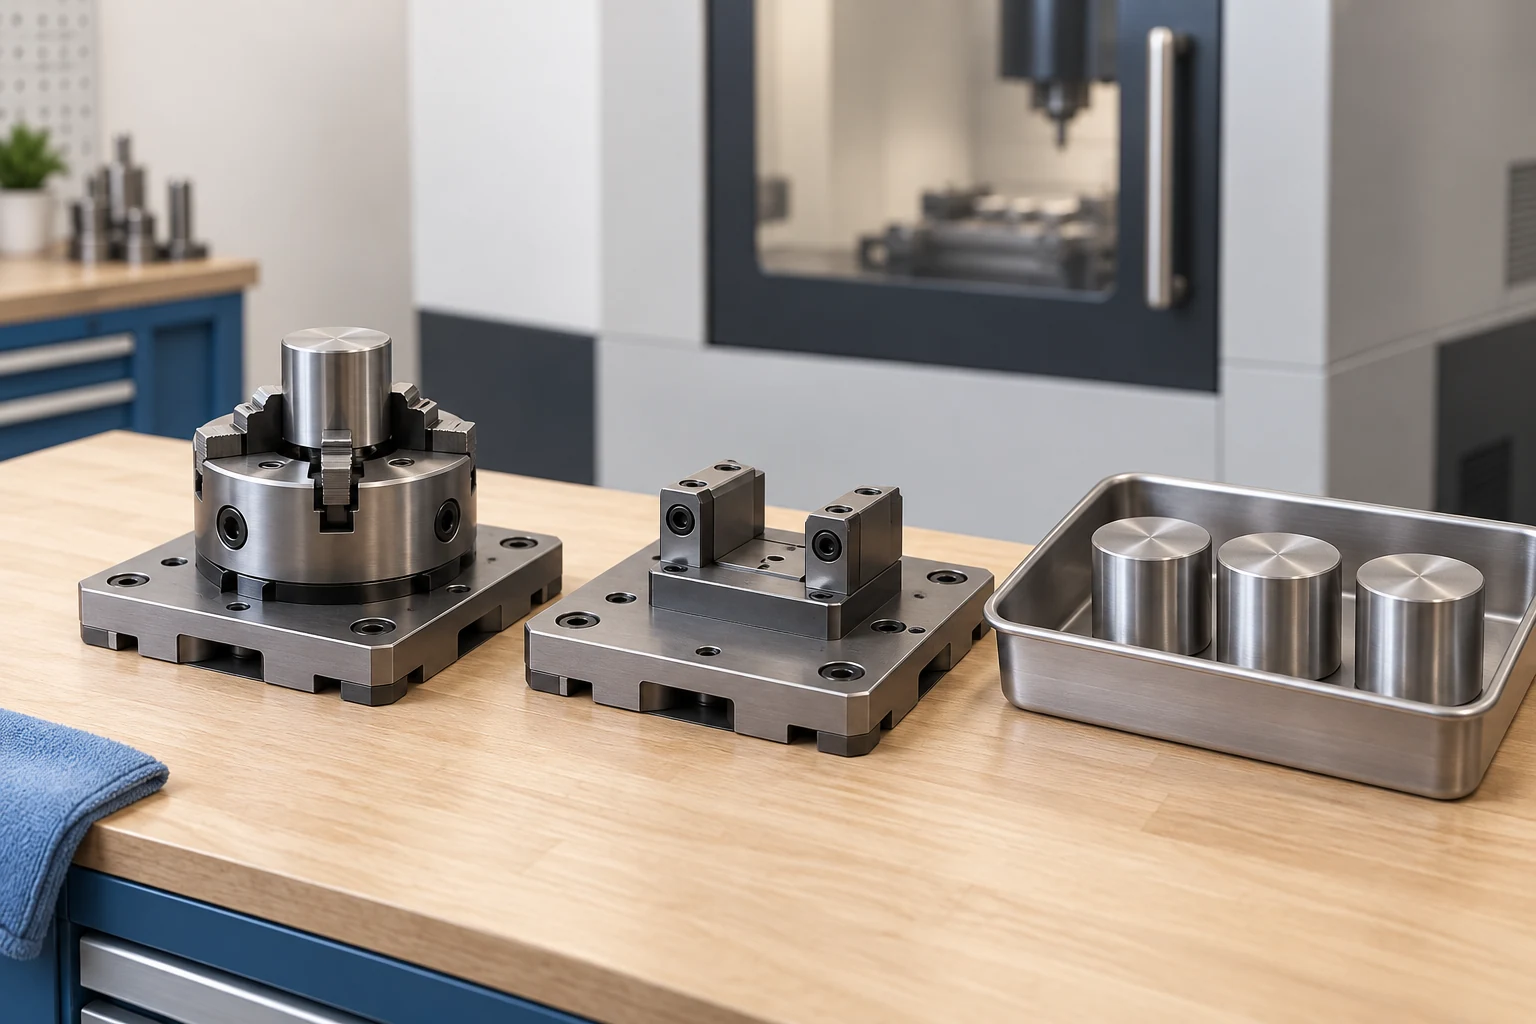
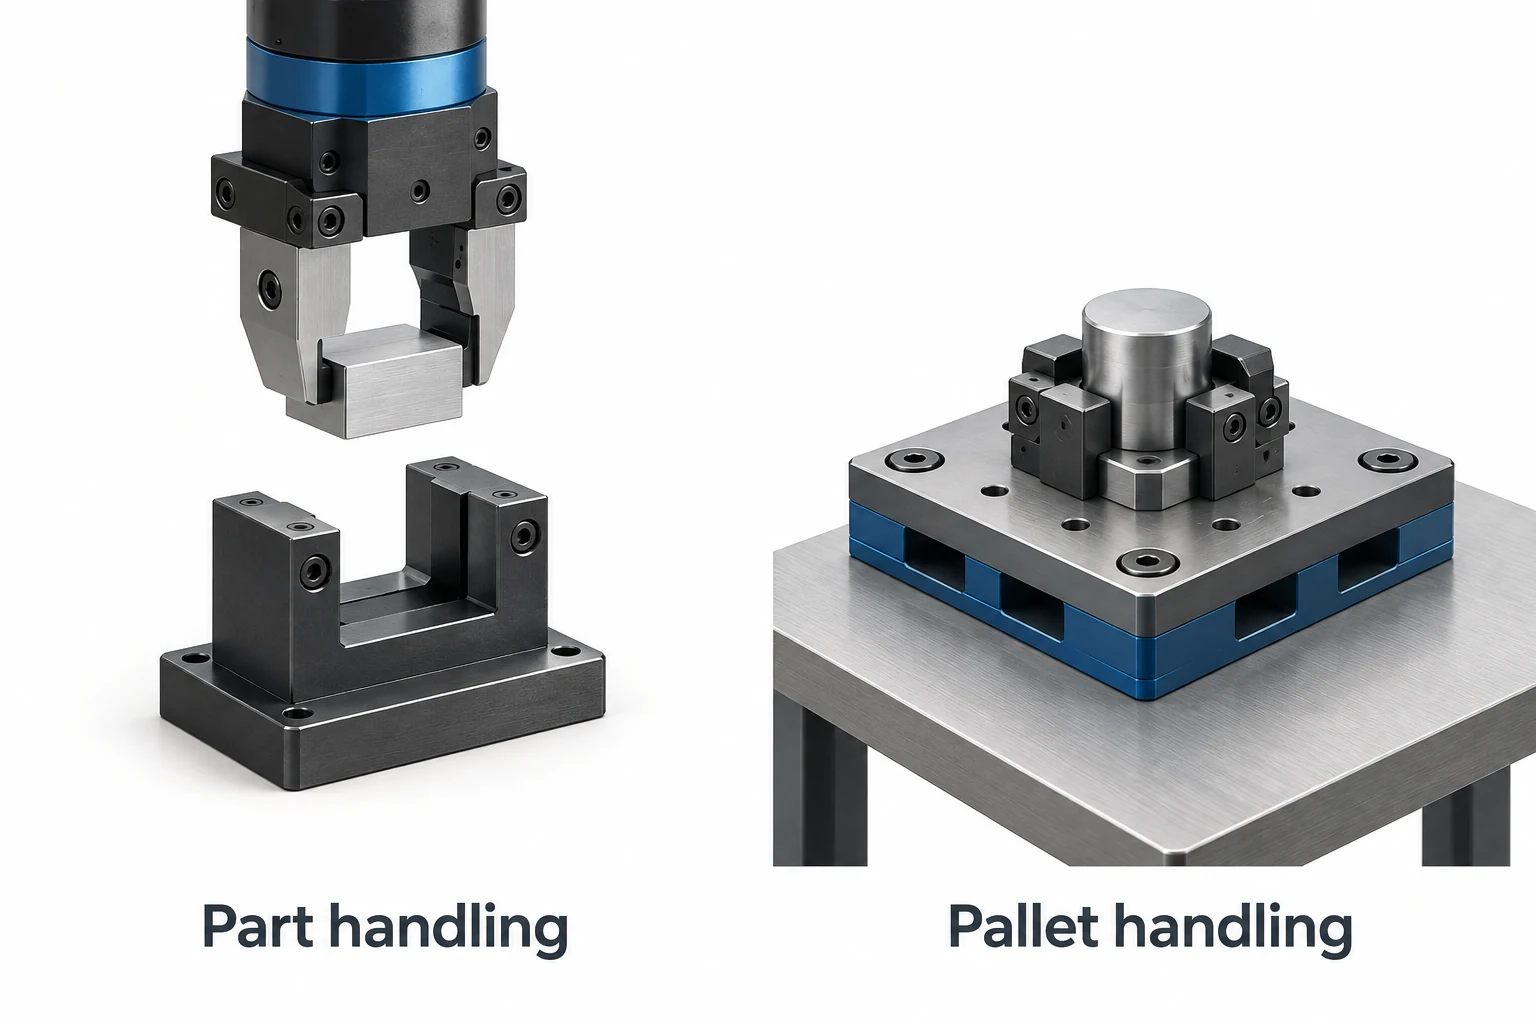
Begreppet »automatiserad CNC« kan beskriva ganska olika lösningar. En delsbelastare överför enskilda råmaterial och färdigbearbetade delar. En pallväxlare överför en spännanordning som redan innehåller arbetsstycken förberedda för bearbetning. Denna förberedelse kan fortfarande ske manuellt. Enbart ett CNC-styrda skärvägprogram säger inte vilka uppgifter – såsom lastning, rengöring eller kontroll – som utförs automatiskt.[1] [2]
Denna skillnad är avgörande för ett litet order. Ett förslag på robotlastning kan kräva lämpliga greppytor, lastningspositioner och en tillförlitlig leverans av råmaterial. Ett pallbaserat förslag kan istället flytta operatörens förberedelse bort från maskinen, så att den sker samtidigt som en annan del bearbetas. Den andra lösningen kan minska maskinväntetid utan att eliminera operatörens arbete. Fastems skiljer uttryckligen mellan automatisk pallväxling och automatisk arbetsstyckslastning.[3]
Jämför samma godkända del, mängd, material och ytbearbetningsomfattning innan hanteringsändringen isoleras. CNC-kostnads- och leverantörsvalsguiden täcker denna bredare offertbaslinje. Här handlar frågan istället om vad automationen förändrar inom en enda liten produktionsrelease.
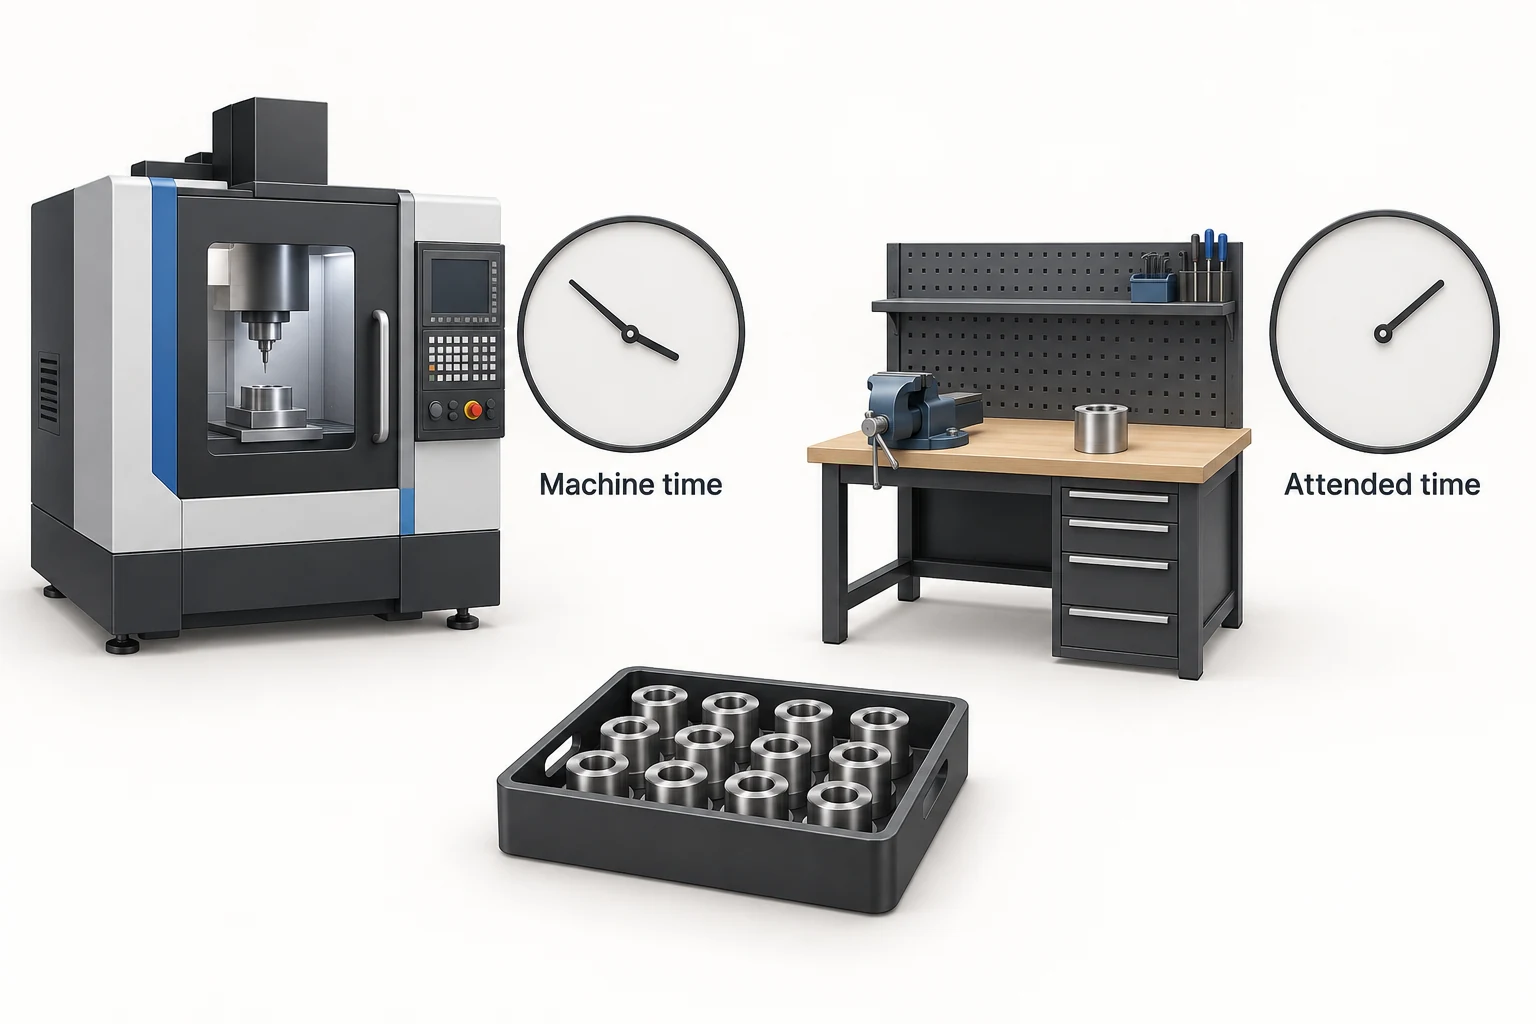
Skilj åt maskintid och operatörens uppmärksamhet
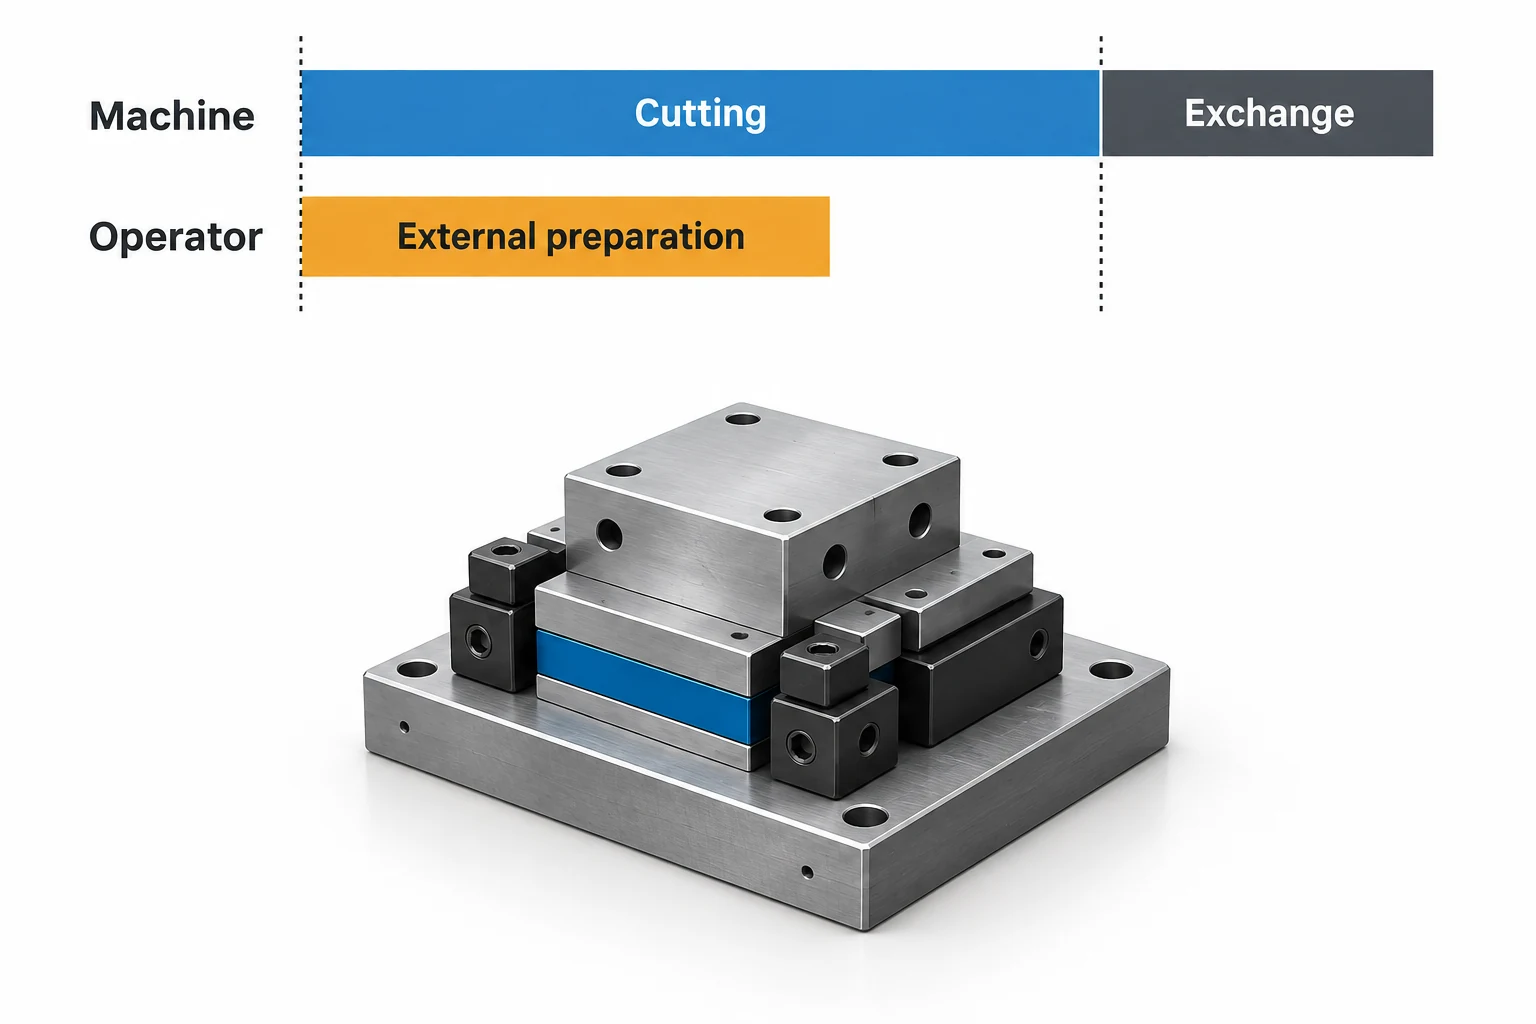
Överväg en illustrativ tvåplattslösning med 10 minuters oförändrad bearbetning. Tillåt 1 minut för urladdning och tömning av en spännanordning samt 1 minut för inladdning av nästa del. Manuell omställning tar därför 2 minuter medan maskinen väntar. Vid förberedd plattbytning sker samma arbete externt under bearbetningen. Automatisk utbyte tar 0,5 minut utan ytterligare operatörsuppmärksamhet. Tabellen visar ett stabilt intervall så snart båda plattna cirkulerar.
| Antaget stabilt intervall | Manuell inladdning | Förberedd plattbytning |
|---|---|---|
| Bearbetning | 10 min | 10 min |
| Hantering som stoppar bearbetningen | 2 min | 0,5 min automatiskt utbyte |
| Operatörens förberedelse | 2 min under maskinstoppet | 2 min överlappande bearbetning |
| Tid mellan på varandra följande bearbetningsstart | 12 min | 10.5 min |
| Övervakad hantering per omställning | 2 min | 2 min |
Maskinintervallet minskar med 1,5 minuter; övervakad hantering minskar inte alls. Den externa uppgiften är fortfarande betald arbetsinsats. Den har ändrat position i schemat. Dra inte bort dess 2 minuter igen efter att ha beräknat intervallet på 10,5 minuter.
Denna överlappning kräver en lämplig separat laddningsplats och en tillgänglig operatör som slutför förberedelsen innan utbytet behövs. Om förberedelsen tar längre tid än bearbetningsintervallet väntar maskinen på nästa platta. Om samma person måste kontrollera en annan del eller betjäna en annan maskin kan även den konflikten ta upp den synliga överlappningen.[3]
En automatisk delloader kan ge ett annat utfall: mindre övervakat arbete men ett längre maskinavbrott. Dörrrörelser, grepprörelser och utbytesrörelser ingår i den jämförelsen tillsammans med överföringstiden. En snabbare rörlig loader ensam innebär inte en kortare total omställning.[1]
Detta är driftintervall, inte fullständiga batchtider. Den första inladdningen, slutliga urladdningen och den initiala jobbförberedelsen finns fortfarande kvar. De blir särskilt synliga när endast några få delar passerar genom anordningen.
Jämför första och upprepad batch
Överväg nu 10 godkända delar, med nio byten mellan på varandra följande bearbetningsstartar. Den manuella metoden kräver 9 × 2 = 18 maskinminuter för dessa byten; pallutbyte kräver 9 × 0,5 = 4,5 minuter. Skillnaden är 13,5 maskinminuter. För tvåpallmetoden lastas del 2 under den första fräsningen (1 minut), avlastas och lastas om under fräsningarna 2–9 (8 × 2 minuter) och avlastas del 9 under fräsning 10 (1 minut). Det ger också 18 övervakade minuter. Den gemensamma första lastningen av del 1 och den slutliga avlastningen av del 10 ingår inte i denna jämförelse.
För denna hypotetiska kostnadsjämförelse antas en utrustningsbaserad taktsats på 60 USD per timme för båda metoderna, inklusive utrustningskostnader men exklusive operatörlön. Skillnaden i maskintid är 13,5 ÷ 60 × 60 USD = 13,50 USD. Lön har samma taktsats och varaktighet, så skillnaden är noll.
Antag lika kostnader för första lastning, slutlig avlastning och andra ändpunktskostnader, utan avkastningar, omarbete eller andra kostnads skillnader. Dessa gemensamma poster exkluderas från skillnadskalkylen. Ingen cykelomfattande operatörsövervakning antas; eventuell nödvändig närvaro utöver hantering kräver egen tilläggstid. De separata förberedelseavgifterna nedan täcker arbete utanför de löpande intervallen samt redan räknad övervakad hantering. Alla belopp är illustrativa USD-indata, inte marknadspriser eller ett VETCNC-erbjudande.
| Utgåva i tio delar | Manuell förberedelse | Förberedelse för automatiserad väg | Besparing i maskintid | Automatiserad minus manuell kostnad |
|---|---|---|---|---|
| Första serien | $20 | $60 | $13.50 | 26,50 USD mer |
| Oändrad upprepningsserie | $20 | $20 | $13.50 | 13,50 USD mindre |
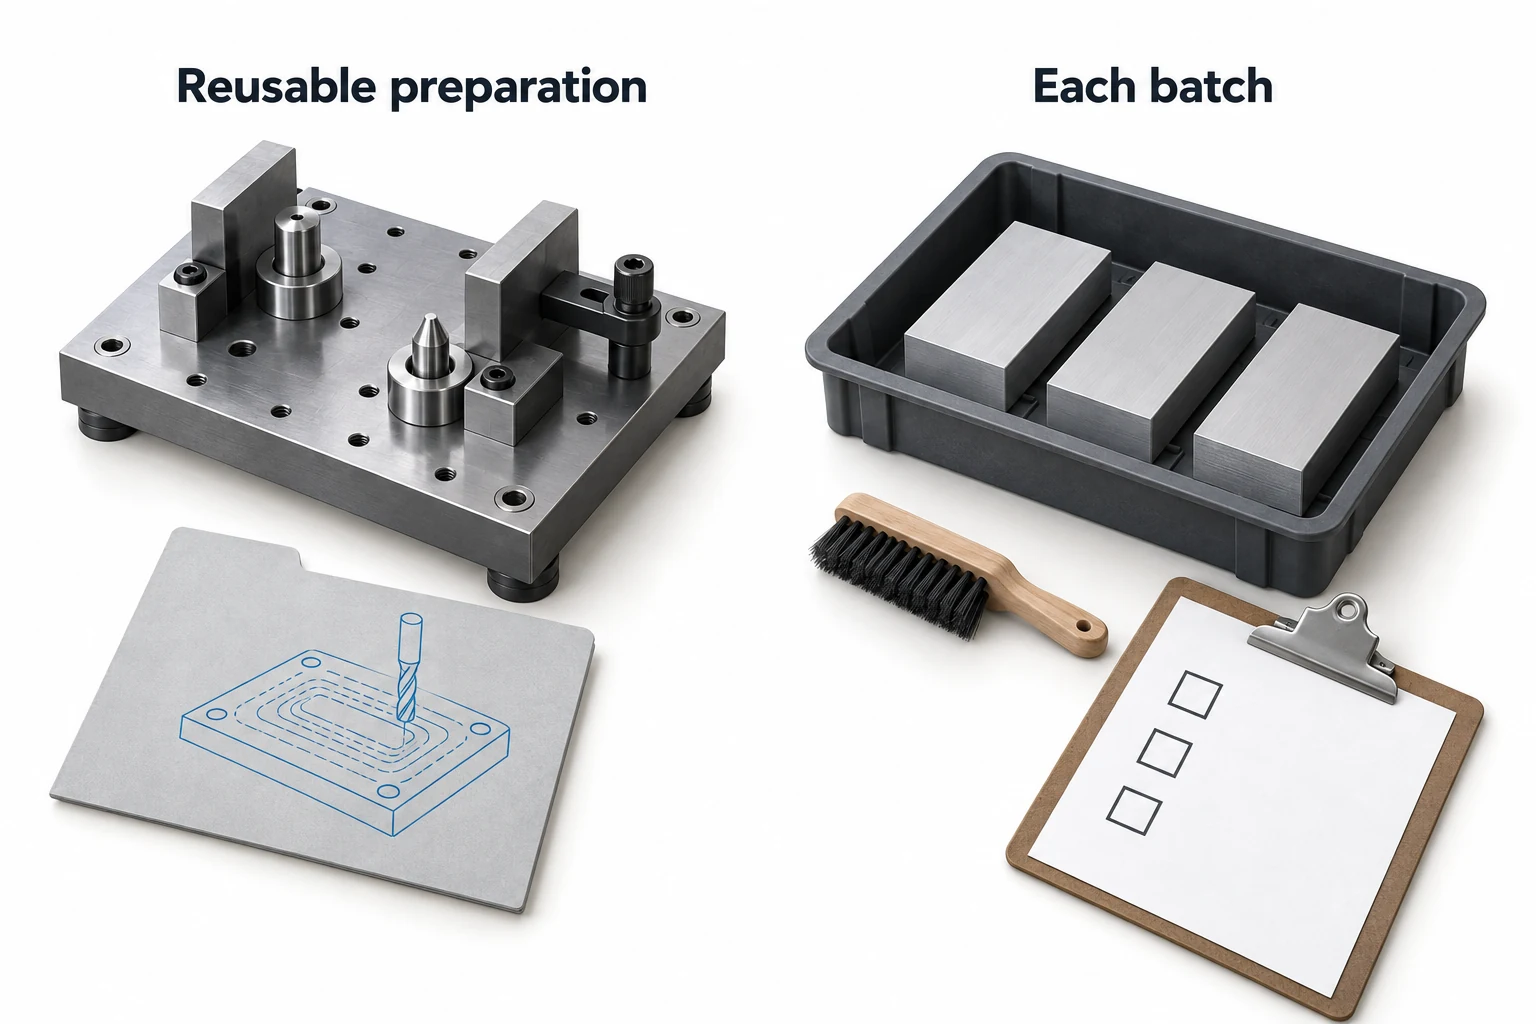
Resultatet vänder eftersom den antagna extra förberedelsen för första jobbet försvinner. Förberedelsen för upprepning är fortfarande 20 USD, inte noll. I praktiken kan sparade lastningsprogram och kompatibla grepp- eller fixturarrangemang vara återanvändbara, medan lastning av råmaterial, bekräftelse av jobbet och kontroll av inställningen fortfarande återkommer. En ändrad blank, greppgränsyta eller revision kan kräva ny förberedelse.[1] [4]
Vår prototyp- och produktionstjänst skiljer mellan första utgåvan och upprepad leverans. Behåll dessa kvantiteter och den bevarade förberedelsen explicit vid jämförelse av erbjudanden.
Räkna varje kostnad en gång
Exemplet använder avsärskilda kostnader för utrustning och arbetskraft medvetet. En leverantörs timkostnad kan redan inkludera operatörens arbetskraft, verktyg eller annat stöd. Att lägga till hela den övervakade arbetskraftens kostnad till denna belastade timkostnad kan innebära att samma kostnad räknas två gånger. Jämför omfattningen av den citierade timkostnaden innan du tillämpar en separat tidsbesparing.
Automatisering är också beroende av att arbetet är klart: rätt program, material, verktyg och hanteringsanordning måste vara tillgängliga. En lagrad laddningsuppgift är användbar, men den garanterar inte att alla resurser finns tillgängliga eller att nästa körning inte kräver verifiering. Verktygsbyte, spånrensning och kylmedelskontroll förblir processuppgifter. Där automatiserad probning eller verktygscheck används måste även deras tid och de krävda åtgärderna inkluderas i processrutten.[6] [7]Fastems resursvägledning kopplar samman automatisering för små serier med denna förberedelse.[5]
Slutligen innebär en frigjord maskintimme inte automatiskt besparad kontanter eller ett lägre erbjudet pris. CNC-kostnadsoptimeringsguiden förklarar den här skillnaden i mer detalj. För denna beställning är det användbara resultatet ett jämförbart pris för första serien och ett definierat erbjudande för upprepade serier, där eventuella olika kostnader för igångsättning, övervakning, utrustning eller inspektion inkluderas en gång.
Vanliga frågor om automatisering för små serier inom CNC
Betyder CNC-styrd bearbetning att en serie är fullständigt automatiserad?
Nej. Delhantering, fästningsförberedelser, rengöring, materialförsörjning och inspektion kan fortfarande kräva mänsklig medverkan. Identifiera den specifika hanteringsuppgift som automatiseras innan du tillskriver tids- eller kostnadsbesparingar till den.
Kan en pallväxlare minska kostnaden utan att minska arbetsstid?
Ja, om förberedelsen flyttas utanför maskinens upptagna tid och den resulterande maskintidsfördelen överstiger eventuella extra kostnader. Operatören kan fortfarande ägna samma tid åt att förbereda varje del, som i det genomräknade exemplet.
Har en oförändrad upprepad beställning inga igångsättningskostnader?
Nej. Ett sparad program eller en fästning kan minska förberedelsen, men återställning och kontroll av uppgiften, förberedelse av råmaterial och inläsning i systemet kan fortfarande kräva arbete. Jämför en explicit kostnad för upprepad beställning istället för att anta att den första igångsättningen aldrig återkommer.
Bör en årlig prognos användas för att motivera automatisering för den första beställningen?
Behåll den nuvarande släppta kvantiteten separat från potentiella kommande partier. Identifiera vad den första ordern täcker och vilken förberedelse som faktiskt kan återanvändas. En prognos ensam innebär inte att framtida beställningar kommer att täcka en initial kostnad.
Tekniska källor
- Haas Automation. Svarv – APL – Operatörsmanualens tillägg – 6 – Svarv APL – Drift. Jobbdefinition vid inläsning, spännning och positionering samt sparande eller återställning av jobbfiler.
- Haas Automation. Pallpool – Operatörsmanualens tillägg – 6 – Pallpool – Drift. Pallplanering, lastklarhet och utbyte mellan bearbetningsprogram.
- Fastems. Kör mindre partier ekonomiskt (1/3): Fastspänning av del till maskin. Extern förberedelse och skillnaden mellan pallutbyte och arbetsstycksinläsning.
- Fastems. Kör mindre partier ekonomiskt (2/3): Robotbaserad hantering och spänning. Spänningsgränssnitt och återanvändning över kompatibla arbetsstycken.
- Fastems. Kör mindre partier ekonomiskt (3/3): NC-programmering och resursförvaltning. Programförberedelse och tillgänglighet av produktionsresurser.
- Haas Automation. Fräsoperatörsmanual – 3 – Fräs – Säkerhet, avsnitt 3.1, 3.4 och 3.11. Återkommande uppgifter med verktyg, spån och kylvätska; tillsyn och kontroller vid installation.
- Renishaw. Automationlösningar för CNC-bearbetning: Precisionstillverkning och processkontroll, 2022. Processinställning, verktygskontroller, kontroll under bearbetning och slutlig verifiering.



