Sur cette page
Non. L’automatisation peut réduire le coût d’une petite série d’usinage CNC lorsque le temps de manutention ou de machine qu’elle économise dépasse ses coûts supplémentaires de préparation et d’exploitation. Elle peut également rendre la première série plus coûteuse tout en rendant moins chère une série répétée identique. La comparaison pertinente suit la même pièce à travers les phases de chargement, d’usinage et de préparation pour le cycle suivant — et distingue le temps économisé au niveau de la machine de celui économisé par l’opérateur.
Identifier la tâche de manutention
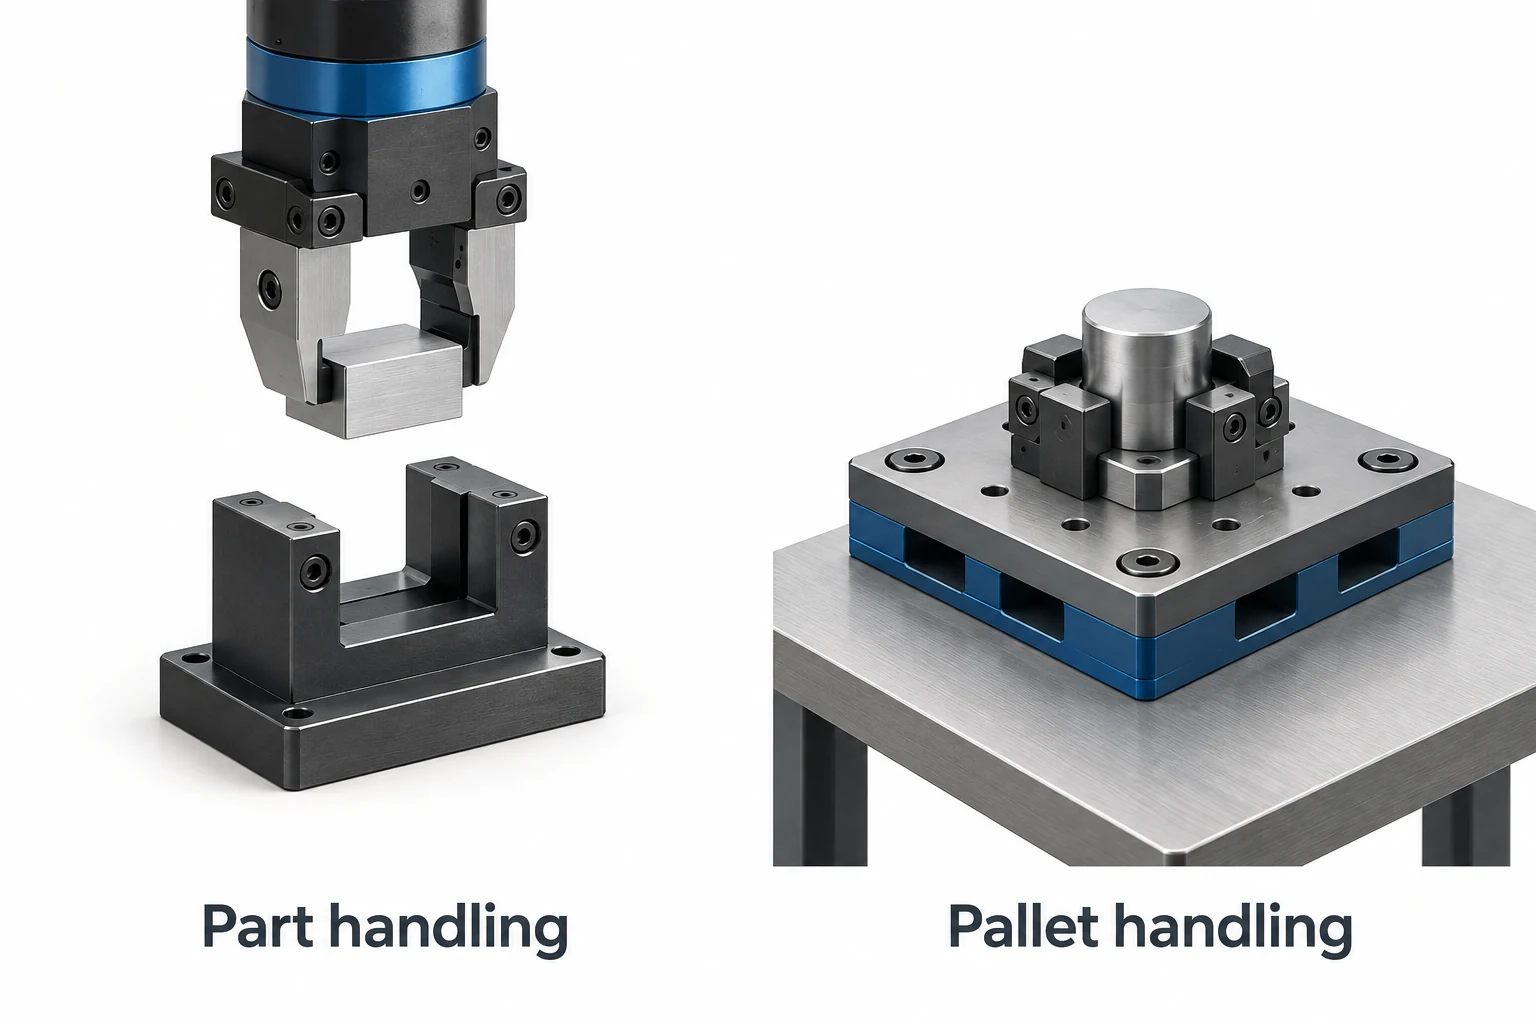
« Usinage CNC automatisé » peut désigner des configurations très différentes. Un chargeur de pièces transfère individuellement des ébauches et des pièces usinées. Un changeur de palettes transfère une platine portant des pièces déjà préparées pour l’usinage — cette préparation pouvant rester manuelle. Un simple programme de coupe piloté par CNC ne permet pas de savoir quelles tâches de chargement, de nettoyage ou de contrôle s’effectuent automatiquement.[1] [2]
Cette distinction est cruciale pour une petite commande. Une proposition de chargement robotisé peut exiger des surfaces de préhension adaptées, des positions de chargement définies et un approvisionnement fiable en ébauches. Une proposition basée sur les palettes peut, quant à elle, déplacer la préparation opérateur hors de la machine, permettant qu’elle s’effectue pendant qu’une autre pièce est usinée. Cette deuxième configuration peut réduire les temps d’attente machine sans supprimer le travail de l’opérateur. Fastems distingue explicitement l’échange automatique de palettes du chargement automatique de pièces.[3]
Comparez la même pièce validée, la même quantité, le même matériau et la même étendue de finitions avant d’isoler la modification liée à la manutention. Le guide des coûts CNC et de sélection des fournisseurs couvre ce référentiel plus large de devis. Ici, la question porte sur les changements apportés par l’automatisation au sein d’un seul lancement de production limité.
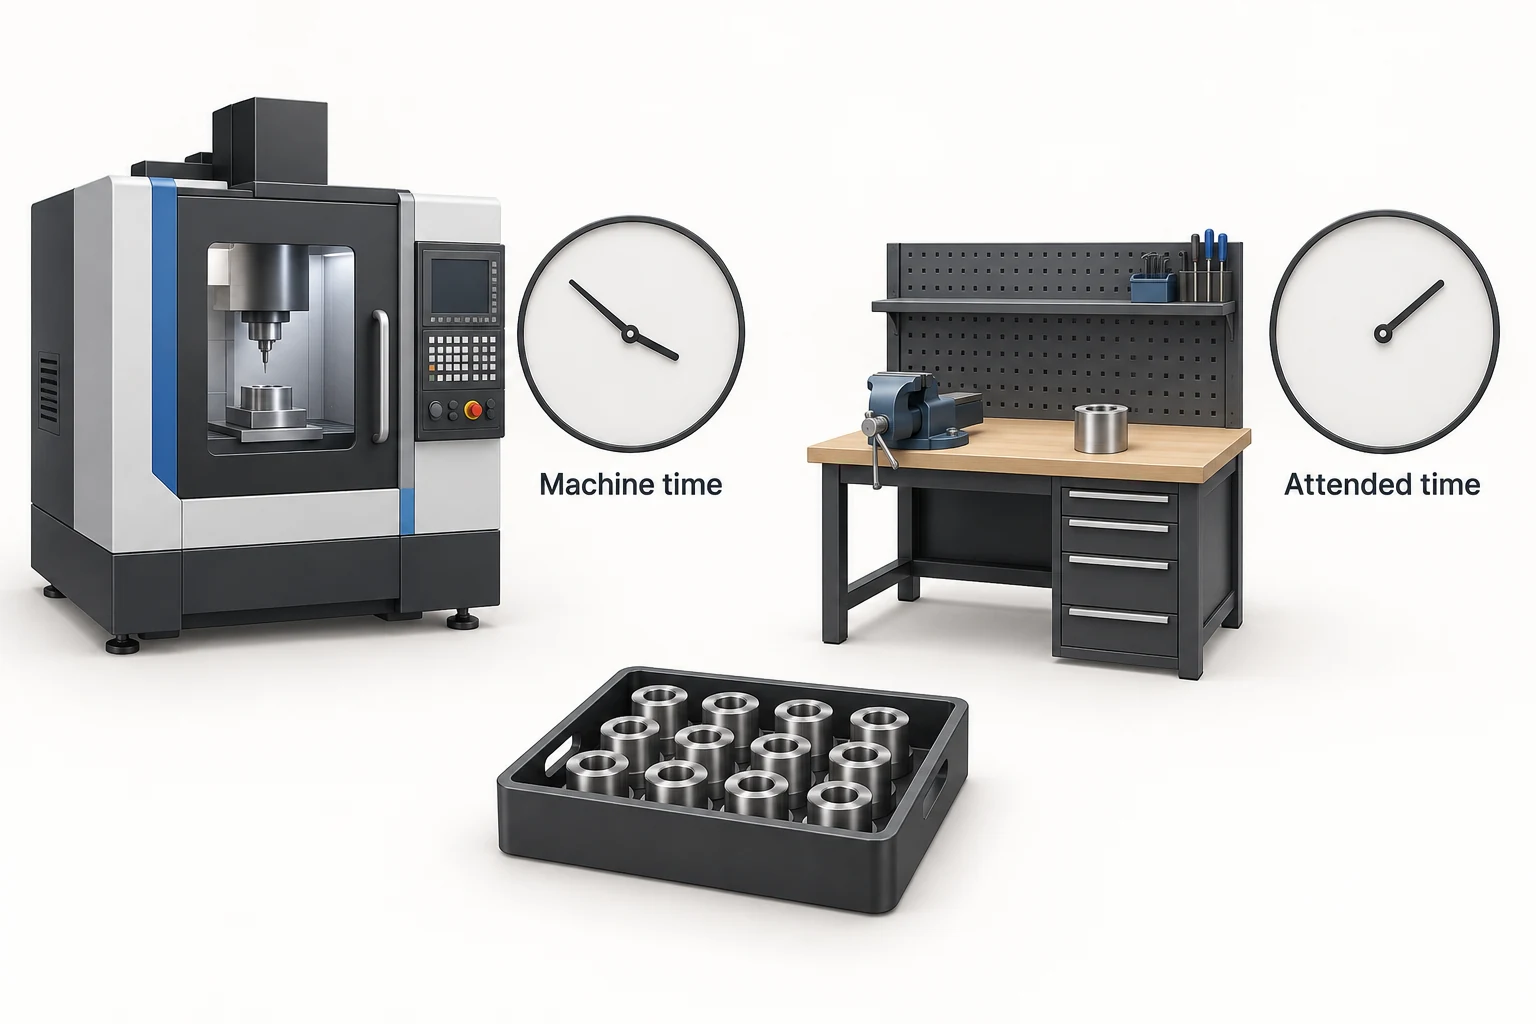
Distinguer le temps machine du temps d’attention opérateur
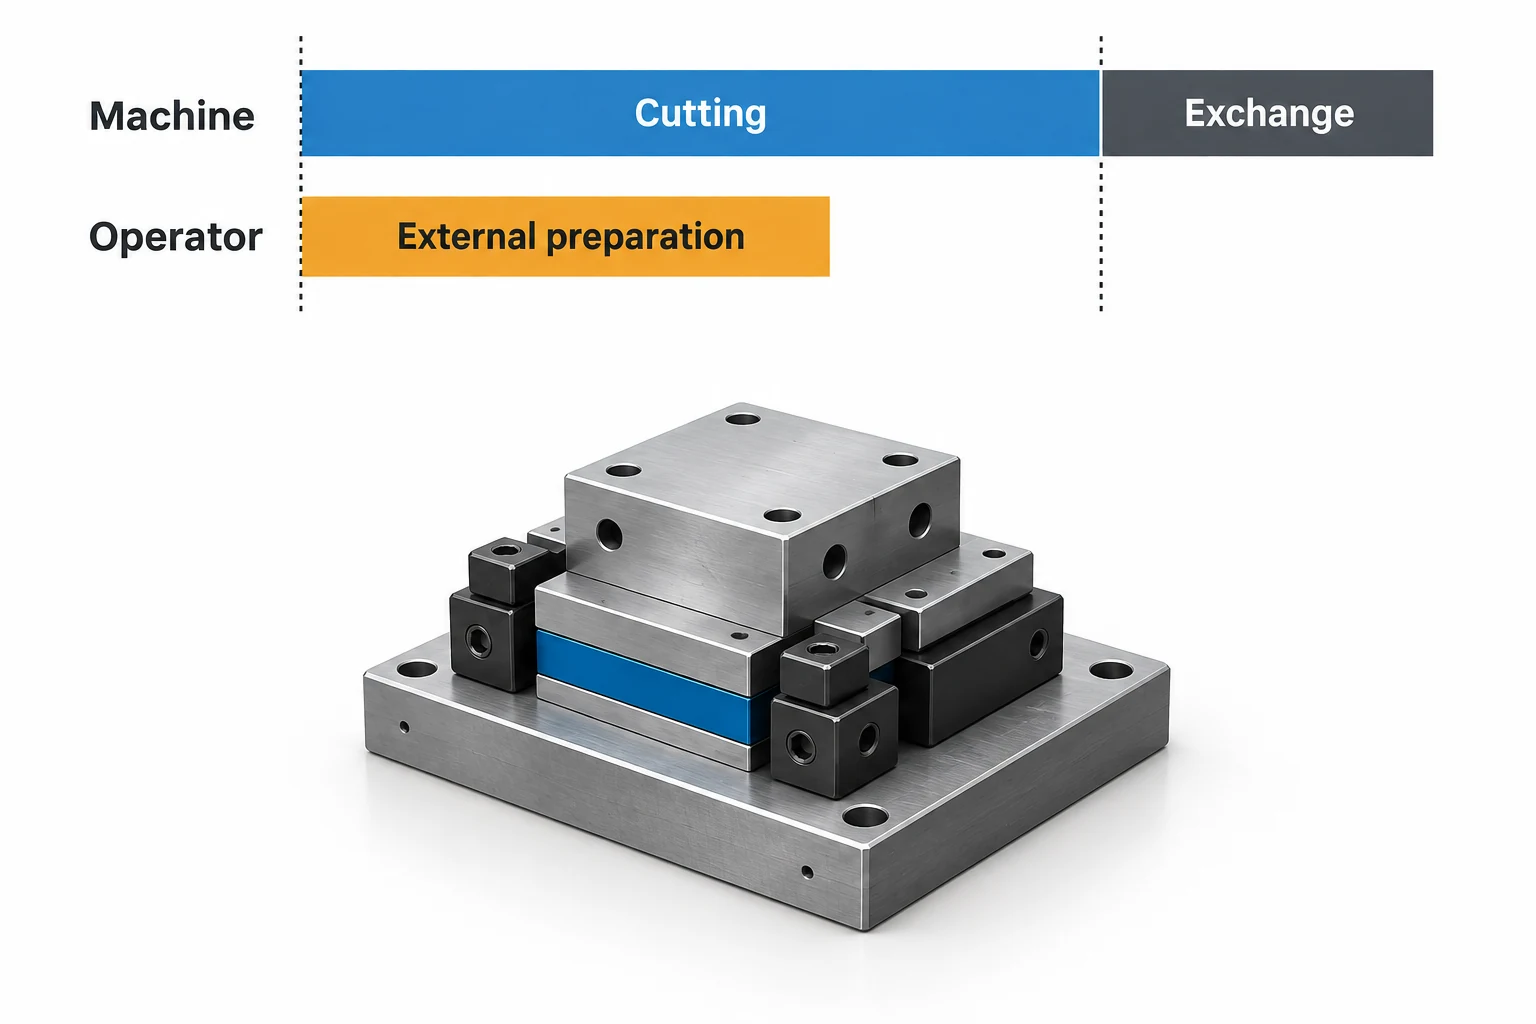
Considérez un exemple d’arrangement à deux palettes avec 10 minutes d’usinage ininterrompu. Prévoyez 1 minute pour décharger et libérer une platine, et 1 minute pour charger la pièce suivante. Le changement manuel prend donc 2 minutes pendant que la machine attend. Avec l’échange de palettes préparées, le même travail s’effectue en externe pendant l’usinage. L’échange automatique prend 0,5 minute, sans attention supplémentaire de l’opérateur. Le tableau indique un intervalle régulier dès que les deux palettes sont en circulation.
| Intervalle supposé régulier | Chargement manuel | Échange de palettes préparées |
|---|---|---|
| Usinage | 10 min | 10 min |
| Manutention interrompant l’usinage | 2 min | Échange automatique en 0,5 minute |
| Préparation par l’opérateur | 2 minutes pendant l’arrêt de la machine | 2 minutes d’usinage chevauchant |
| Temps entre deux démarrages successifs d’usinage | 12 min | 10.5 min |
| Manutention assistée par opérateur par changement | 2 min | 2 min |
L’intervalle machine diminue de 1,5 minute ; la manutention assistée ne diminue pas du tout. La tâche externe reste un travail rémunéré. Elle a simplement changé de position dans l’ordonnancement. Ne soustrayez pas à nouveau ses 2 minutes après avoir calculé l’intervalle de 10,5 minute.
Ce chevauchement nécessite une position de chargement séparée adaptée et un opérateur disponible qui termine la préparation avant que l’échange ne soit requis. Si la préparation dépasse l’intervalle d’usinage, la machine attend la palette suivante. Si la même personne doit inspecter une autre pièce ou assister une autre machine, ce conflit peut également annuler le chevauchement apparent.[3]
Un chargeur automatique de pièces pourrait produire un résultat différent : moins de travail assisté, mais une interruption plus longue de la machine. Les mouvements d’ouverture de porte, de serrage et d’échange entrent dans cette comparaison, ainsi que le temps de transfert. Un chargeur plus rapide à lui seul n’assure pas un changement complet plus court.[1]
Il s’agit d’intervalles de fonctionnement, et non de durées complètes de lot. La première mise en charge, le déchargement final et la préparation initiale du travail subsistent. Ils deviennent particulièrement visibles lorsque seules quelques pièces traversent l’arrangement.
Comparez les lots initiaux et les lots répétés
Considérez maintenant 10 pièces acceptées, avec neuf changements entre les démarrages successifs d’usinage. La méthode manuelle nécessite 9 × 2 = 18 minutes-machine pour ces changements ; l’échange de palettes nécessite 9 × 0,5 = 4,5 minutes. L’écart est de 13,5 minutes-machine. Pour la voie à deux palettes, chargez la pièce 2 pendant la première coupe (1 minute), déchargez et rechargez pendant les coupes 2–9 (8 × 2 minutes), puis déchargez la pièce 9 pendant la coupe 10 (1 minute). Cela donne également 18 minutes en présence de l’opérateur. La charge initiale partagée de la pièce 1 et la décharge finale de la pièce 10 se situent en dehors de cette comparaison.
Pour cette comparaison hypothétique des coûts, supposez un taux d’équipement seul de 60 $ l’heure pour l’une ou l’autre méthode, incluant les coûts d’équipement mais excluant la main-d’œuvre opérateur. L’écart en temps-machine est de 13,5 ÷ 60 × 60 $ = 13,50 $. La main-d’œuvre a le même taux et la même durée, donc son écart est nul.
Supposez des coûts identiques pour la charge initiale, la décharge finale et les autres coûts aux extrémités, sans rebuts, retouches ni autres différences de coût. Ces éléments communs sont exclus du calcul de l’écart. Aucune surveillance opérateur continue sur tout le cycle n’est supposée ; toute assistance requise au-delà de la manipulation devrait faire l’objet d’une allocation spécifique. Les frais de préparation distincts indiqués ci-dessous couvrent les travaux effectués en dehors des intervalles de fonctionnement et la manipulation assistée déjà comptabilisée. Tous les montants sont des valeurs indicatives en USD, non des prix du marché ni un devis VETCNC.
| Lancement de dix pièces | Préparation manuelle | Préparation pour la méthode automatisée | Économie de temps-machine | Coût automatisé moins coût manuel |
|---|---|---|---|---|
| Premier lot | $20 | $60 | $13.50 | 26,50 $ de plus |
| Lot répété inchangé | $20 | $20 | $13.50 | 13,50 $ de moins |
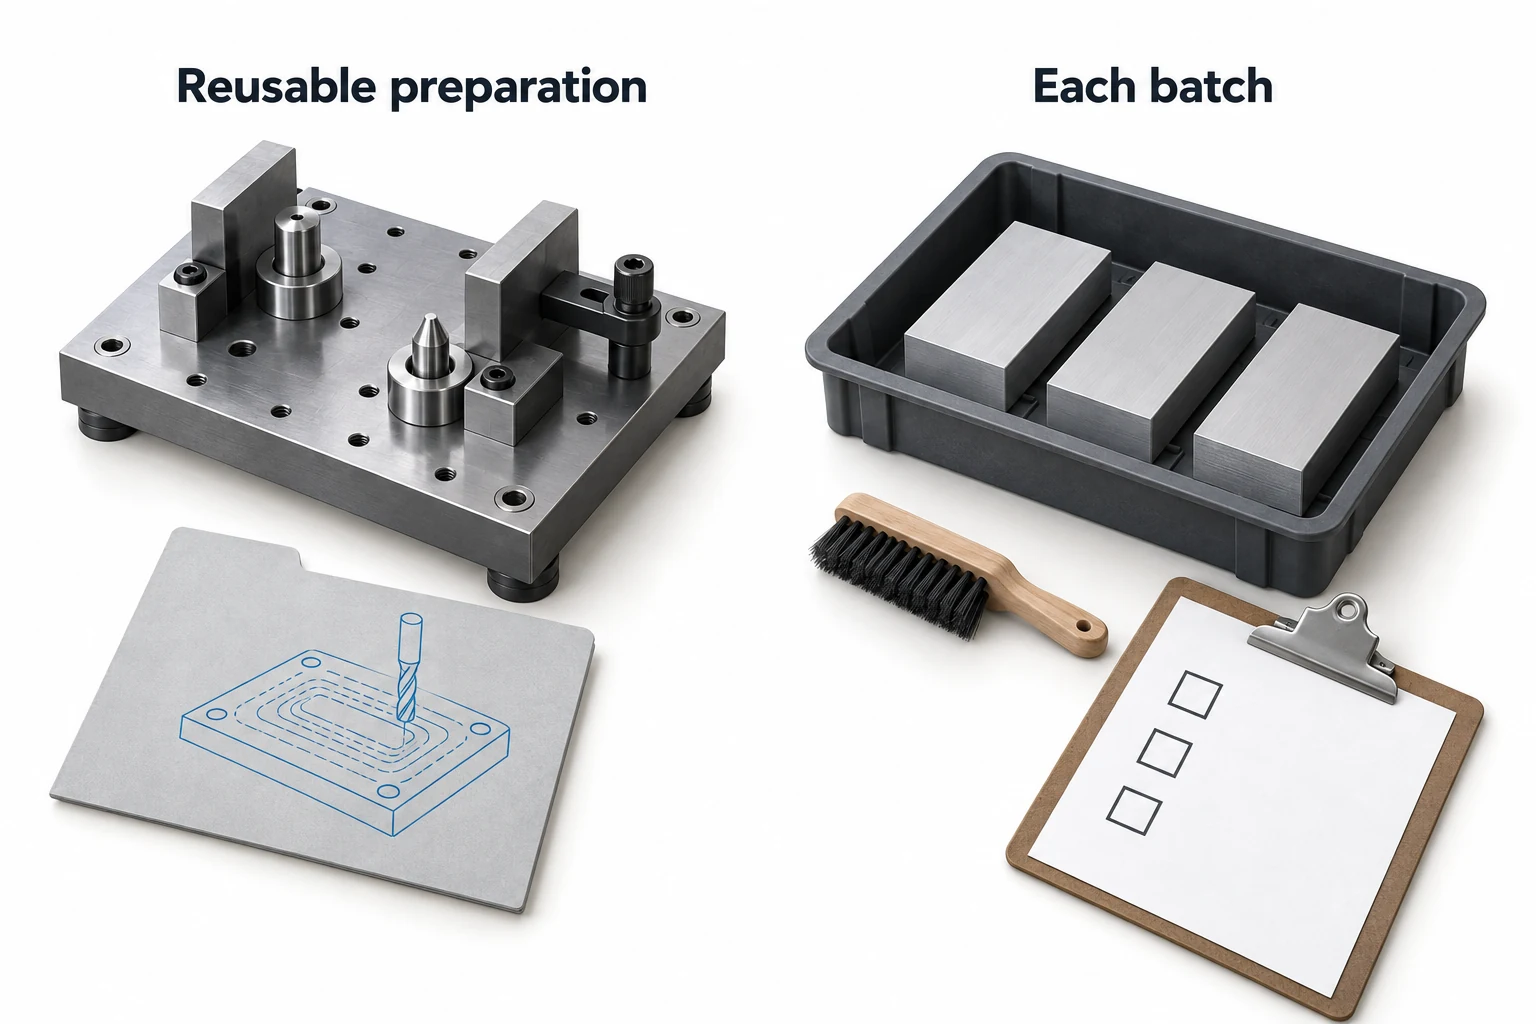
Le résultat s’inverse parce que la préparation supplémentaire supposée pour le premier travail disparaît. La préparation pour les lots répétés reste de 20 $, et non nulle. En pratique, les programmes de chargement sauvegardés et les dispositifs de serrage ou d’outillage compatibles peuvent être réutilisés, tandis que le chargement des bruts, la validation de la commande et la vérification du montage demeurent des opérations récurrentes. Un brut modifié, une interface de serrage différente ou une révision peuvent nécessiter une nouvelle préparation.[1] [4]
Notre service de prototypes et de production distingue la première livraison de la fourniture répétée. Conservez explicitement ces quantités et les préparatifs conservés lors de la comparaison des offres.
Comptabilisez chaque coût une seule fois
L’exemple utilise délibérément des coûts d’équipement et de main-d’œuvre distincts. Le taux horaire d’un fournisseur peut déjà inclure la main-d’œuvre de l’opérateur, les outillages ou d’autres prestations de soutien. Ajouter intégralement la charge horaire pour main-d’œuvre assistée à ce taux déjà chargé risque de comptabiliser deux fois le même coût. Comparez la portée du taux cité avant d’appliquer une économie de temps séparée.
L’automatisation dépend également de la disponibilité des éléments nécessaires à l’usinage : le bon programme, la matière première, les outils et l’agencement de manutention doivent être prêts. Une tâche de chargement mémorisée est utile, mais elle ne garantit pas que toutes les ressources sont effectivement présentes ni qu’aucune vérification n’est requise avant le prochain cycle. Le remplacement des outils, l’évacuation des copeaux et la surveillance de l’émulsion restent des opérations intégrées au processus. Lorsqu’un palpage automatisé ou des contrôles d’outils sont utilisés, leur durée ainsi que les actions correctives requises doivent également figurer dans le mode opératoire. [6] [7] La guidance des ressources de Fastems relie l’automatisation des petites séries à cette phase de préparation. [5]
Enfin, une heure-machine libérée ne se traduit pas automatiquement par des économies en espèces ni par une réduction du prix offert. Le guide d’optimisation des coûts CNC explique plus en détail cette distinction. Pour cette commande, le résultat utile est un prix comparable pour le premier lot et une offre définie pour les lots de répétition, avec tous les coûts initiaux, de présence, d’équipement ou d’inspection éventuellement différents inclus une seule fois.
FAQ sur l’automatisation CNC pour petites séries
Le découpage contrôlé par CNC signifie-t-il qu’un lot est entièrement automatisé ?
Non. Le chargement des pièces, la préparation des dispositifs de serrage, le nettoyage, l’approvisionnement en matière première et les inspections peuvent encore nécessiter une intervention humaine. Identifiez la tâche de manutention spécifique à automatiser avant d’attribuer des économies de temps ou de coûts à cette automatisation.
Un changeur de palettes peut-il réduire les coûts sans réduire le temps de main-d’œuvre ?
Oui, à condition que la préparation s’effectue en dehors du temps d’occupation de la machine et que le gain résultant sur le temps-machine dépasse les coûts supplémentaires éventuels. L’opérateur peut toutefois consacrer le même temps à la préparation de chaque pièce, comme illustré dans l’exemple détaillé.
Une commande répétée inchangée n’entraîne-t-elle aucun coût de mise en place ?
Non. Un programme ou un dispositif conservé peut réduire la préparation, mais la remise en service et la vérification de la commande, la préparation des matières premières et le chargement du système peuvent toutefois nécessiter du travail. Comparez plutôt une facturation explicite pour les commandes répétées à l’hypothèse selon laquelle la première mise en place ne se reproduirait jamais.
Un prévisionnel annuel doit-il être utilisé pour justifier l’automatisation pour la première commande ?
Conservez la quantité actuellement livrée séparément des éventuels lots ultérieurs. Identifiez ce que couvre la première commande et quelle préparation peut effectivement être réutilisée. Une simple prévision ne suffit pas à établir que les commandes futures permettront de récupérer un coût initial.
Sources techniques
- Haas Automation. Tour — Supplément du manuel d’exploitation APL — 6 — Tour APL — Fonctionnement. Définition de la tâche de chargement, serrage et positions, ainsi que sauvegarde ou restauration des fichiers de tâche.
- Haas Automation. Pool de palettes — Supplément du manuel d’exploitation — 6 – Pool de palettes — Fonctionnement. Planification des palettes, disponibilité au chargement et échange entre programmes d’usinage.
- Fastems. Exécuter des petites séries de façon économique (1/3) : fixation des pièces sur la machine. Préparation externe et distinction entre changement de palette et chargement de la pièce.
- Fastems. Exécuter des petites séries de manière économique (2/3) : manipulation robotisée et préhension. Interfaces de préhension et réutilisation sur des pièces compatibles.
- Fastems. Exécuter des petites séries de façon économique (3/3) : programmation NC et gestion des ressources. Préparation des programmes et disponibilité des ressources de production.
- Haas Automation. Manuel de l’opérateur de fraiseuse — 3 — Fraiseuse — Sécurité, sections 3.1, 3.4 et 3.11. Tâches récurrentes relatives aux outils, aux copeaux et à l’émulsion ; vérifications de supervision et de mise en place.
- Renishaw. Solutions d’automatisation pour l’usinage CNC : fabrication de précision et maîtrise des procédés, 2022. Réglage du procédé, vérifications d’outils, contrôle en cours d’usinage et vérification finale.



