このページについて
初品検査、100%検査、および抜取検査は、それぞれ異なる問いに答えます。 初品検査は、初期生産結果が合意された仕様要件を満たすかどうかを確認します。全数検査は、すべての部品について指定された特性を検査します。受入抜取検査は、選定された単位を用いて、定義されたロットの受入可否を判断します。CNC発注ではこれら三つの検査を併用可能です:初期検証として初品検査、重要なインターフェースについては全数検査、その他の要件については抜取検査計画を適用します。
したがって、実用的な調達上の意思決定は単に「どの検査が最も優れているか?」ではなく、「各特性について、どの生産段階でどのような証拠が必要であり、検査結果が不適合となった場合に何が起こるか?」です。
各検査手法が確立するもの
| 手法 | 主な問い | 実用的な適用場面 | 残された未解決事項 |
|---|---|---|---|
| 初品検査 | 初期生産結果は合意された設計仕様要件を満たしていますか? | 新規部品、新規製造工程、または関連する変更がある場合 | 残りのロットおよび後続の発注におけるばらつき |
| 指定された特性に対する100%検査 | 各単位がこれらの指定検査項目を合格していますか? | 全数検査による証拠が必要な特定のインターフェースまたは条件 | 測定されなかった特性および検査方法に起因する誤差 |
| 受入抜取検査 | このロットは合意された受入規則を満たしていますか? | 抜取検査に伴うリスクが許容可能なロット出荷 | 抜取検査対象外の各単位の個別適合性 |
現場での初品チェック(first-off check)は、単一の段取りによって影響を受ける特性のみを対象とする場合があります。一方、正式な初品検査(FAI)パッケージは、図面仕様特性および支援材料・工程記録を含む、はるかに広範な範囲をカバーすることがあります。納入物は明示的に定義してください。SAE AS9102CはFAIの実施および文書化に関する規定を定めていますが、航空宇宙分野向けの報告フォーマットをすべてのCNC調達においてデフォルト要件とするものではありません。[1]
検査範囲を選択する前に、部品定義を明確にしてください:設計変更番号(リビジョン)、材料状態、機能的インターフェース、および仕上げ後の状態です。材料および設計ガイドでは、これらの要件と完成部品との関係が示されています。
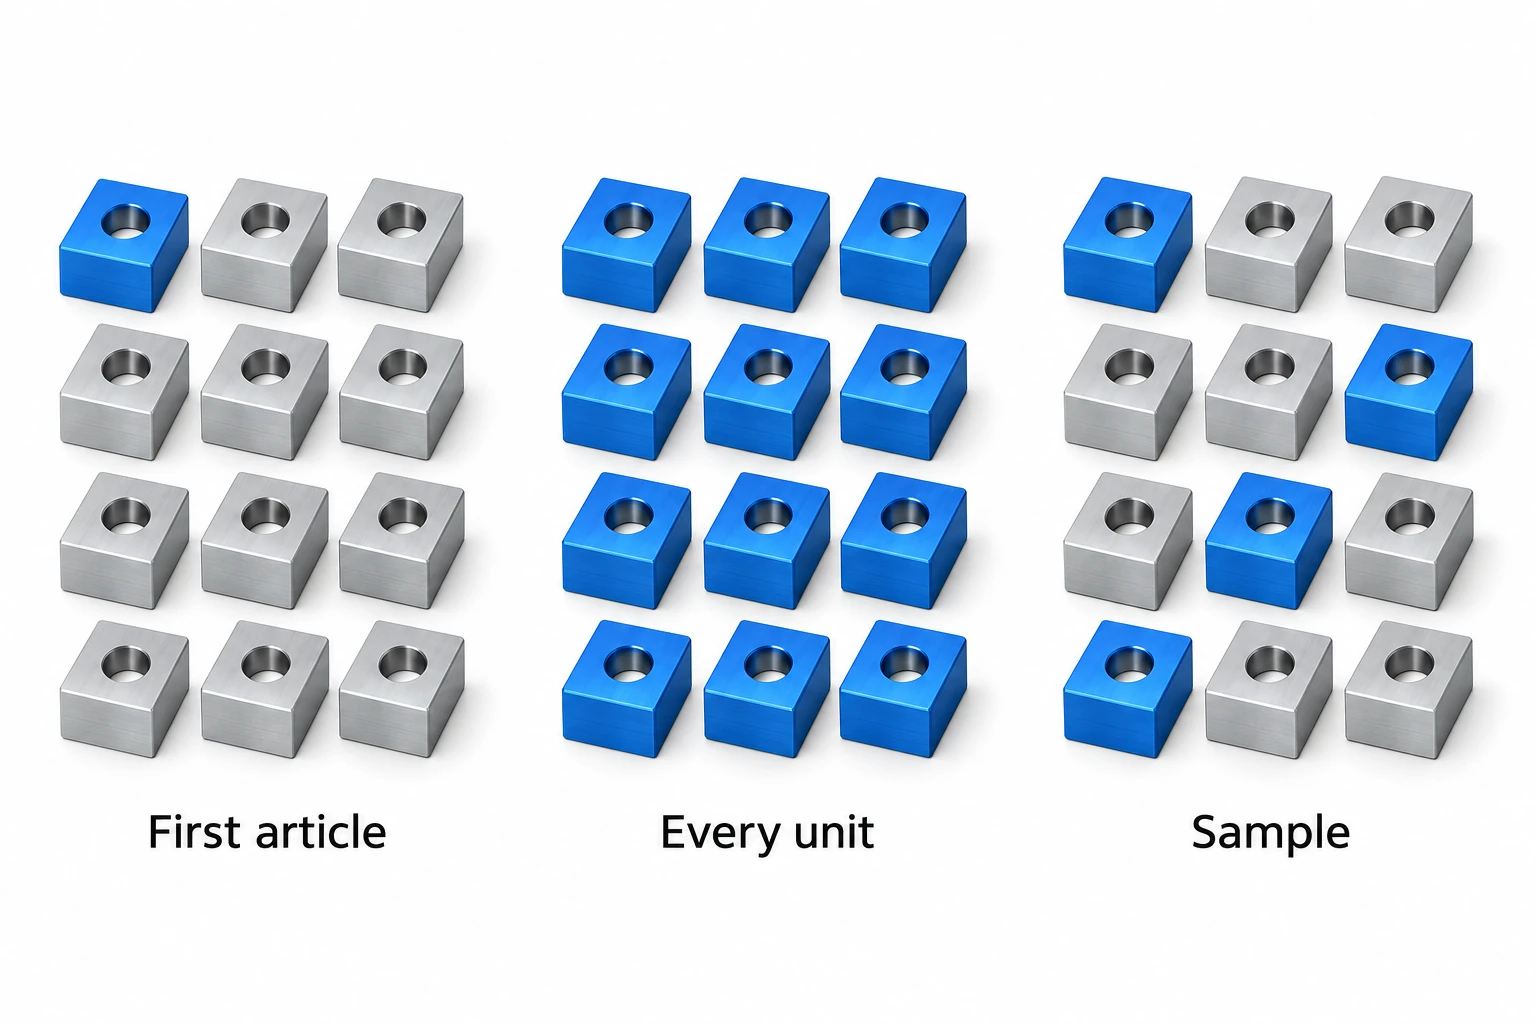
「100%検査」は具体的に定義してください。
検査対象となる部品の個数と、検査される特性の個数という、二つの独立した数量があります。一つの部品について図面に記載されたすべての特性を測定することは、すべての部品について一つの直径のみを測定することとは異なります。
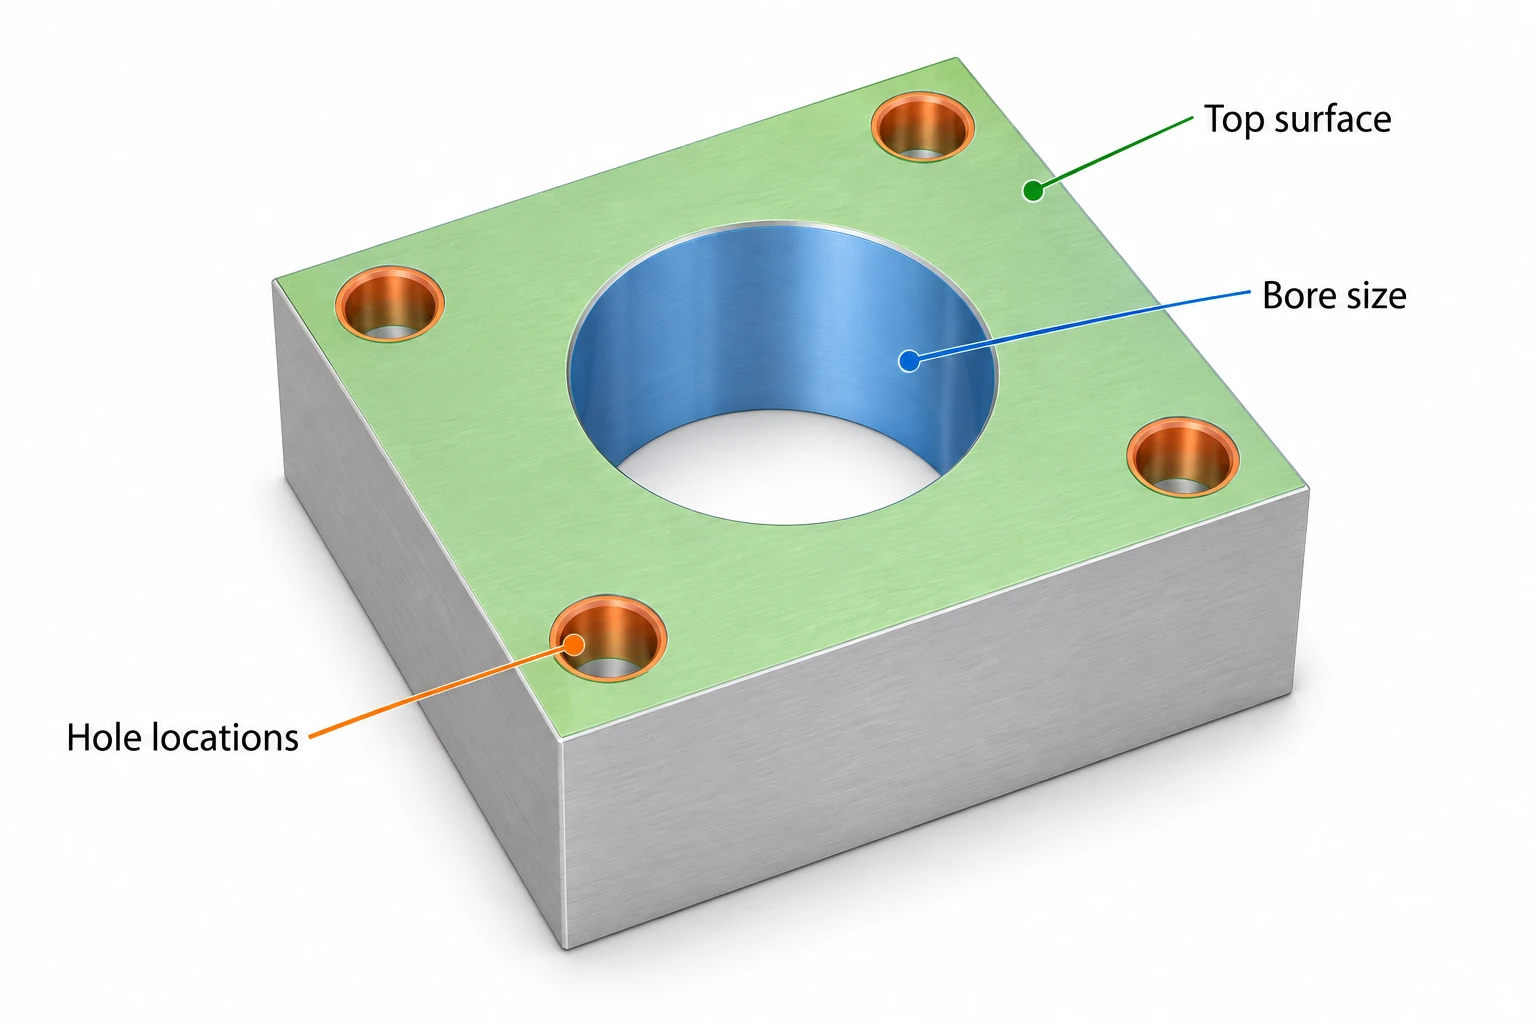
取付ブロックでは、ボア径、取付穴の位置、座面の平面度はそれぞれ別の要求事項です。全数のボアを検査しても、残り二項目の適合は確認できません。対象の形体、図面で規定された限界、検査方法、納入時の状態、実測値と合否判定のどちらが必要かを記録します。
検査方法は対象となる特性に適合していなければなりません。ボア径の検査では、基準面に関連付けられた穴位置の評価を代替できません。同様に、測定回数を増やしても、不適切なセットアップや不適切な計測器具の問題は解決しません。高精度CNC加工においては、検査範囲を「適合性および組立を制御するインターフェース」に紐づけるべきであり、「一律のラベル」に紐づけるべきではありません。
不良品の流出による影響が重大であり、かつ適用可能な非破壊検査が実施可能である場合、全数検査は特に検討に値します。ただし、依然として工程管理が必要です。破壊検査については、検査済みの単位が納入不能となる可能性があるため、異なる戦略が必要です。
サンプリングには、単なるパーセンテージではなく、意思決定規則が必要です。
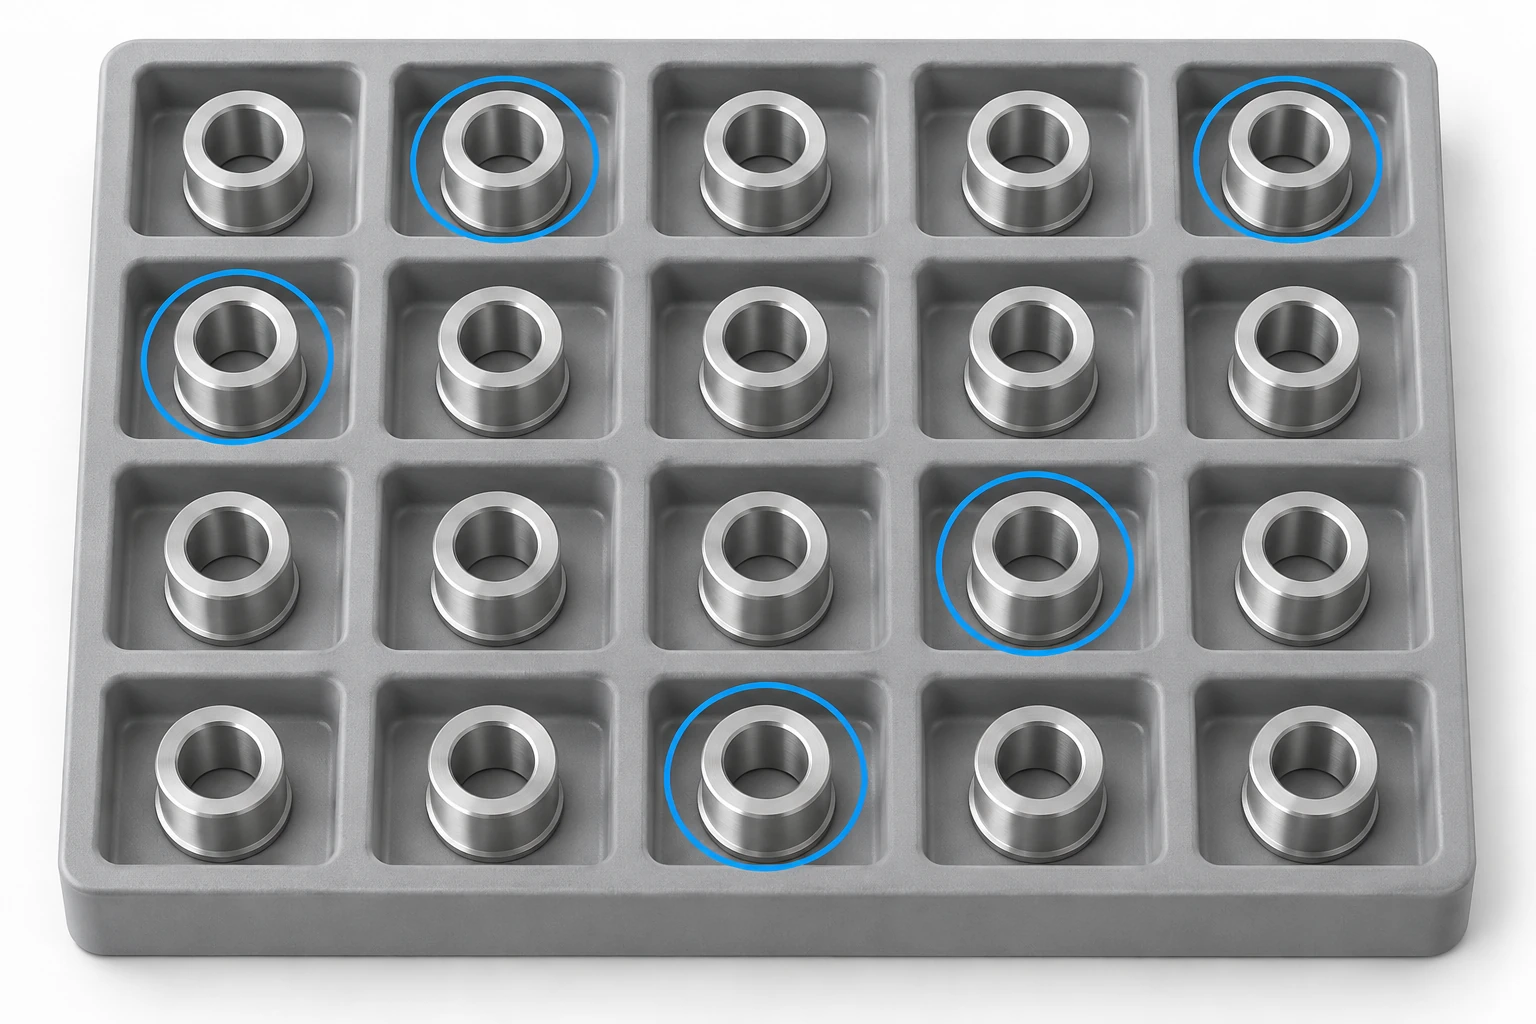
「5%を検査する」は受入計画を定義していません。この計画には、ロット定義、選択方法、サンプルサイズ、合格基準および不合格基準、ならびに不合格時の対応手順が必要です。一つの箱の上部から最も容易な部分のみを抜き取るというやり方は、出荷物全体の無作為標本を提供しません。
NISTでは、ロット受入計画を「サンプルの検査結果を用いてロットの処分を決定する規則」と定義しています。このような計画では、許容できないロットが受入されたり、許容できるロットが拒否されたりする可能性があります。その運用特性曲線(OC曲線)は、このトレードオフを示します。[2] ANSI/ASQ Z1.4のようなAQLに基づく体系では、通常検査、厳格検査、緩和検査およびそれらの切り替え規則が、連続するロット系列に対して規定されています。[3] 合意された体系および版を用いることとし、無関係な表から都合の良い行を選択しないでください。
「不合格が見つからなかった」だけでは判断材料として限られる理由を、仮の例で示します。ロットに100個の部品があり、そのうちちょうど三個が、指定された一つの特性で不合格だとします。このロットから非復元で無作為抽出を行い、抜き取った部品の中にある不合格品は検査ですべて検出できると仮定します。
| サンプルサイズ | 三個の不合格品がいずれも見つからない確率 |
|---|---|
| 5個 | 85.6% |
| 20個 | 50.8% |
計算式は C(97, n) / C(100, n) です。ここでCは組み合わせ数を表し、nはサンプルサイズです。これらは既知のロット構成に対する説明的な確率であり、推奨されるサンプリング計画やサプライヤーの品質推定値ではありません。ゼロ受入数計画であっても、未検査の単位すべてが適合することを保証することはできません。
部品のリスクに応じて、これらのアプローチを統合してください。
位置決めボア、穴配列、および機能を持たない外表面を備えたマウントブロック100個の注文例を検討してください。以下の選択肢は計画上の例であり、実際の要求事項および許容されるリスクは、設計・品質チームが定める必要があります。
| 要件 | 検査対象範囲(カバレッジ) | 量産開始前における合意 |
|---|---|---|
| 初期量産結果 | 文書化された初品検査(ファースト・アーティクル)の対象範囲 | 代表的な製造工程、図面改訂番号、および承認ゲート |
| 位置決めボア | リスクに応じて全数寸法検査を実施 | 公差限界、測定方法、最終処理段階、および記録 |
| 穴配置 | 組立リスクに応じて選択された検査対象範囲 | 基準面(デイタム)に基づく評価および関連する段取り変更後の検査 |
| 外観(外表面) | 適切な場合における合意済み抜取検査 | 合格判定の具体例、視認条件、および不合格判定基準 |
機能的な特徴を、サプライヤーが単一の良好な試作品を納入したという理由だけで劣化させないでください。逆に、各ユニットのすべての非機能面を逐一記録することは、組立リスクの解消には寄与せず、時間だけを浪費します。指定された検査作業のコスト、発生しうる不良品(スクラップ)および下流工程における故障のコストを、同一の範囲で比較してください。コストおよびサプライヤー選定ガイドは、単なる単価(ベア・ユニット価格)では不十分である理由を説明しています。
検査不合格時の対応内容の合意
不合格となったサンプルに対しては、代替部品を非公式に探してサンプルが合格するまで待つのではなく、あらかじめ合意されたロット処分手順を適用しなければなりません。不適合ロットは識別可能な状態で保留とし、不適合事象の評価が完了するまでそのままにしてください。計画に定められた不合格処分または追加抜取検査のルールに従ってください。該当ルールがない場合は、承認済みの処分指示を取得してください。
量産中に不合格が発生した場合、どの以前の部品が影響を受ける可能性があるかを調査してください。過去の合格検査結果は履歴の確立に役立ちますが、それ以降に製造されたすべての部品を自動的に合格と見なすことはできません。仕分け、再加工、または追加検査が必要な場合は、明確に定義された検査対象範囲と記録された出荷判断が必要です。
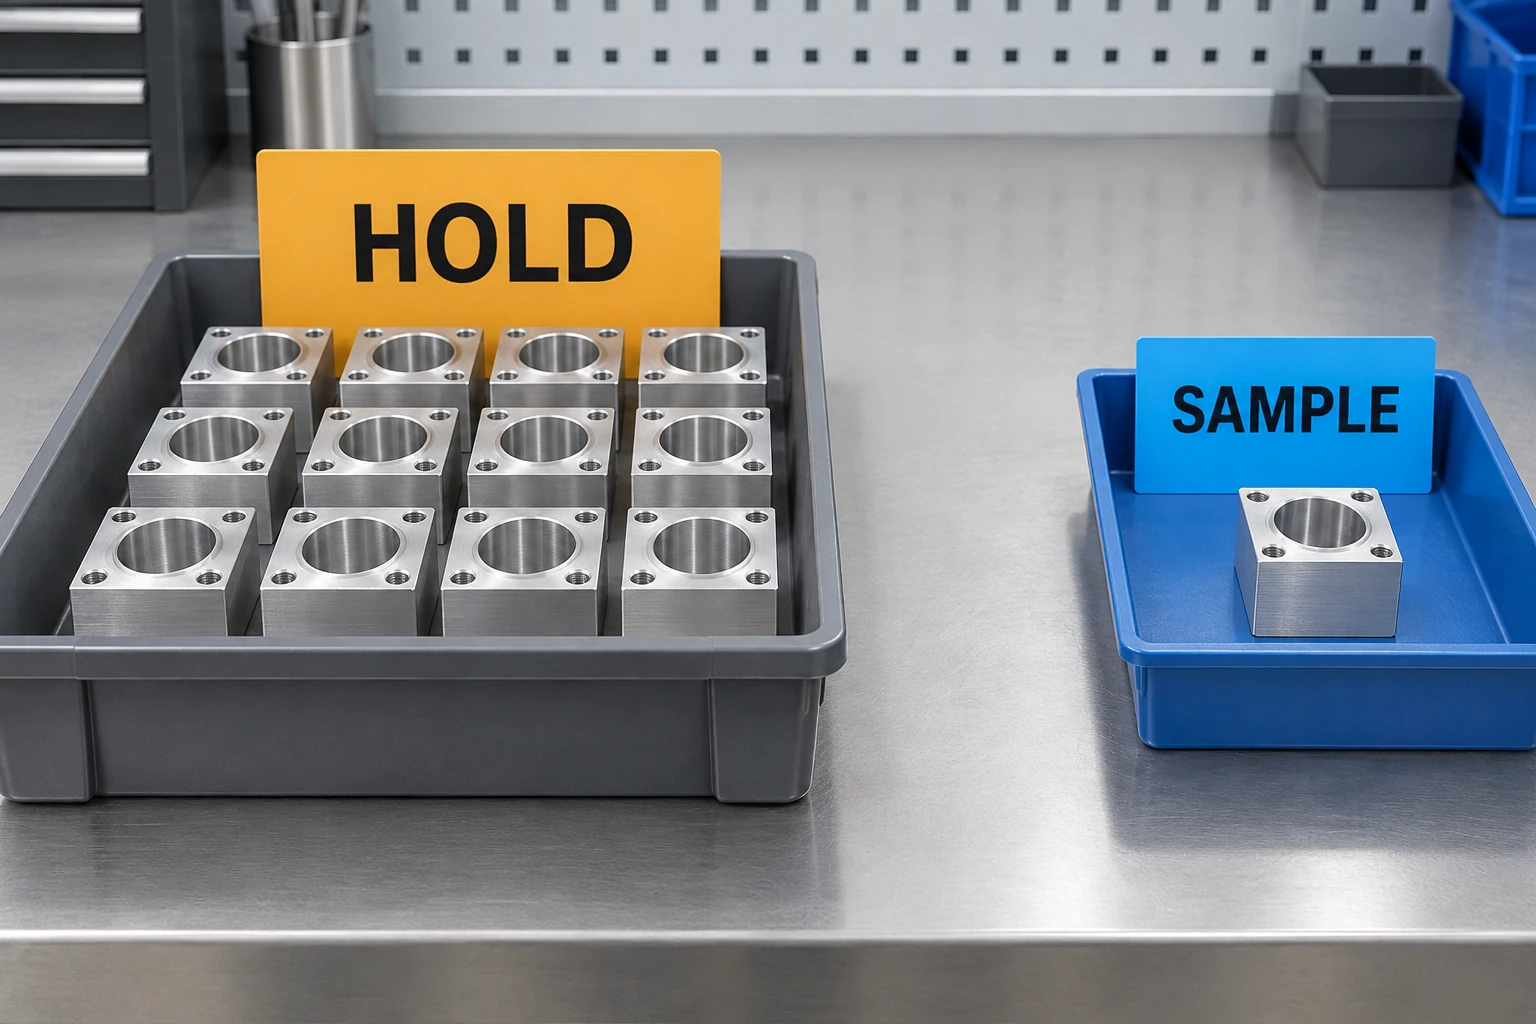
これらの検査要件を注文書に明記すること:
- 部品名および図面改訂番号、ならびにロット識別情報
- 検査対象特性、検査工程および検査方法
- サンプル選定方法および合格判定ルール
- 必須検査記録
- 逸脱承認または保留解除の権限
CNC加工のRFQチェックリストは、図面および調達要件とともにその範囲を維持するのに役立ちます。
初品検査・全数検査・抜取検査に関する検査計画の質問
初品承認は、製造ロット全体の出荷を自動的に許可しますか?
いいえ。初品承認は定義された初期検証のみを対象とします。ロットの出荷許可は、合意された生産検査、受入基準および記録に依然として依存します。承認が生産継続前、出荷前、またはその他の合意済み工程のいずれで必要とされるかを明示してください。
100%検査はゼロ欠陥保証ですか?
いいえ。これは、指定された検査項目についての単位あたりのカバレッジを示すものであり、測定誤差、不適切な検査方法、または見落とされた特性により、不良品が流出する可能性は依然としてあります。検査項目およびその信頼性に加え、検査対象となる単位数も明確に定義してください。
AQL(許容品質限界)は、私の発注品にその割合の不良品を含めることを許容しますか?
いいえ。AQLは抜取検査システムへの入力であり、非適合品を固定割合で出荷することを許可するものではありません。契約上の要求事項および選択された抜取検査計画の受入規則に従ってください。抜取検査による判定は、未検査の各部品を保証するものではありません。
再発注では同じ検査計画を用いるべきですか?
図面改訂、材料、製造工程、治具、熱処理および過去の品質結果における変更を確認してください。契約および適用可能な抜取検査システムの切り替えルールを適用してください。同一部品番号であるという事実だけでは、生産条件が変更されていないと判断することはできません。
技術資料
- SAE International. AS9102C:航空宇宙シリーズ―初品検査要件、2023年6月。公開範囲;発注で要求される版を適用してください。
- NIST/SEMATECH. エンジニアリング統計ハンドブック 第6.2.2節:ロット受入抜取検査計画。ロット判定および抜取検査に伴うリスク。
- ASQ. ASQ/ANSI品質基準 Z1.4およびZ1.9。受入抜取検査システムの適用範囲;本記事ではこれらの抜取検査表を再掲していません。
VETCNCについて
VETCNCは、オンラインCNC調達に家族経営の製造バックグラウンドを活かしています。ケビンはCNC業界で十年の経験を持ち、中国の家族経営工場およびより広範なパートナー・ネットワークと連携しています。目的は、発注前に製造手配、技術的要件および責任分界を明確にすることです。
ケビンの物語を読む →


