Auf dieser Seite
Erststückprüfung, 100%-Prüfung und Stichprobenprüfung beantworten unterschiedliche Fragen. Eine Erststückprüfung prüft, ob ein erstes Produktionsergebnis die vereinbarten Anforderungen erfüllt. Die 100%-Prüfung überprüft festgelegte Merkmale an jedem Teil. Bei der Annahmestichprobe werden ausgewählte Einheiten herangezogen, um zu entscheiden, ob ein definiertes Los akzeptiert wird. Eine CNC-Bestellung kann alle drei Verfahren nutzen: eine initiale Verifizierung, 100%-Prüfungen an wichtigen Schnittstellen und einen Stichprobenplan für andere Anforderungen.
Die sinnvolle Beschaffungsentscheidung lautet daher nicht einfach „Welche Prüfung ist die beste?“, sondern: Welche Nachweise werden für jedes Merkmal benötigt, zu welchem Fertigungszeitpunkt und was geschieht, wenn ein Ergebnis nicht bestanden wird?
Was jeder Prüfansatz festlegt
| Ansatz | Hauptfrage | Nützliche Anwendung | Was offen bleibt |
|---|---|---|---|
| Erstteilprüfung | Entspricht das Ergebnis der Erstfertigung den vereinbarten Konstruktionsanforderungen? | Neues Teil, neue Fertigungsroute oder eine relevante Änderung | Schwankung innerhalb der verbleibenden Charge und späterer Bestellungen |
| 100 % Inspektion der genannten Merkmale | Besteht jede Einheit diese festgelegten Prüfungen? | Ausgewählte Schnittstellen oder Bedingungen, für die Nachweise für jedes einzelne Bauteil erforderlich sind | Ungeprüfte Merkmale und Fehler in der Prüfmethode |
| Stichprobenprüfung | Erfüllt diese Charge die vereinbarte Annahmeregel? | Losfreigabe, bei der das Stichprobenrisiko akzeptabel ist | Einzelne Konformität jeder nicht stichprobenartig geprüften Einheit |
Eine erste Abnahmeprüfung auf der Fertigungsfläche kann sich nur auf die Merkmale erstrecken, die von einer einzigen Aufspannung betroffen sind. Ein formelles Erstteilpaket kann einen deutlich weiteren Umfang haben, einschließlich zeichnungsbezogener Merkmale sowie unterstützender Material- oder Prozessdokumentation. Definieren Sie die Lieferleistung ausdrücklich. Die Norm SAE AS9102C regelt die Durchführung und Dokumentation der Erstbemusterung (FAI); sie macht ein Luft- und Raumfahrt-Berichtsformat jedoch nicht automatisch zur Standardanforderung für jeden CNC-Einkauf. [1]
Bevor Sie die Prüfumfänge festlegen, klären Sie die Teiledefinition: Revision, Werkstoffzustand, funktionale Schnittstellen sowie der Zustand nach der Fertigstellung. Der Leitfaden zu Werkstoffen und Konstruktion verbindet diese Anforderungen mit der fertigen Komponente.
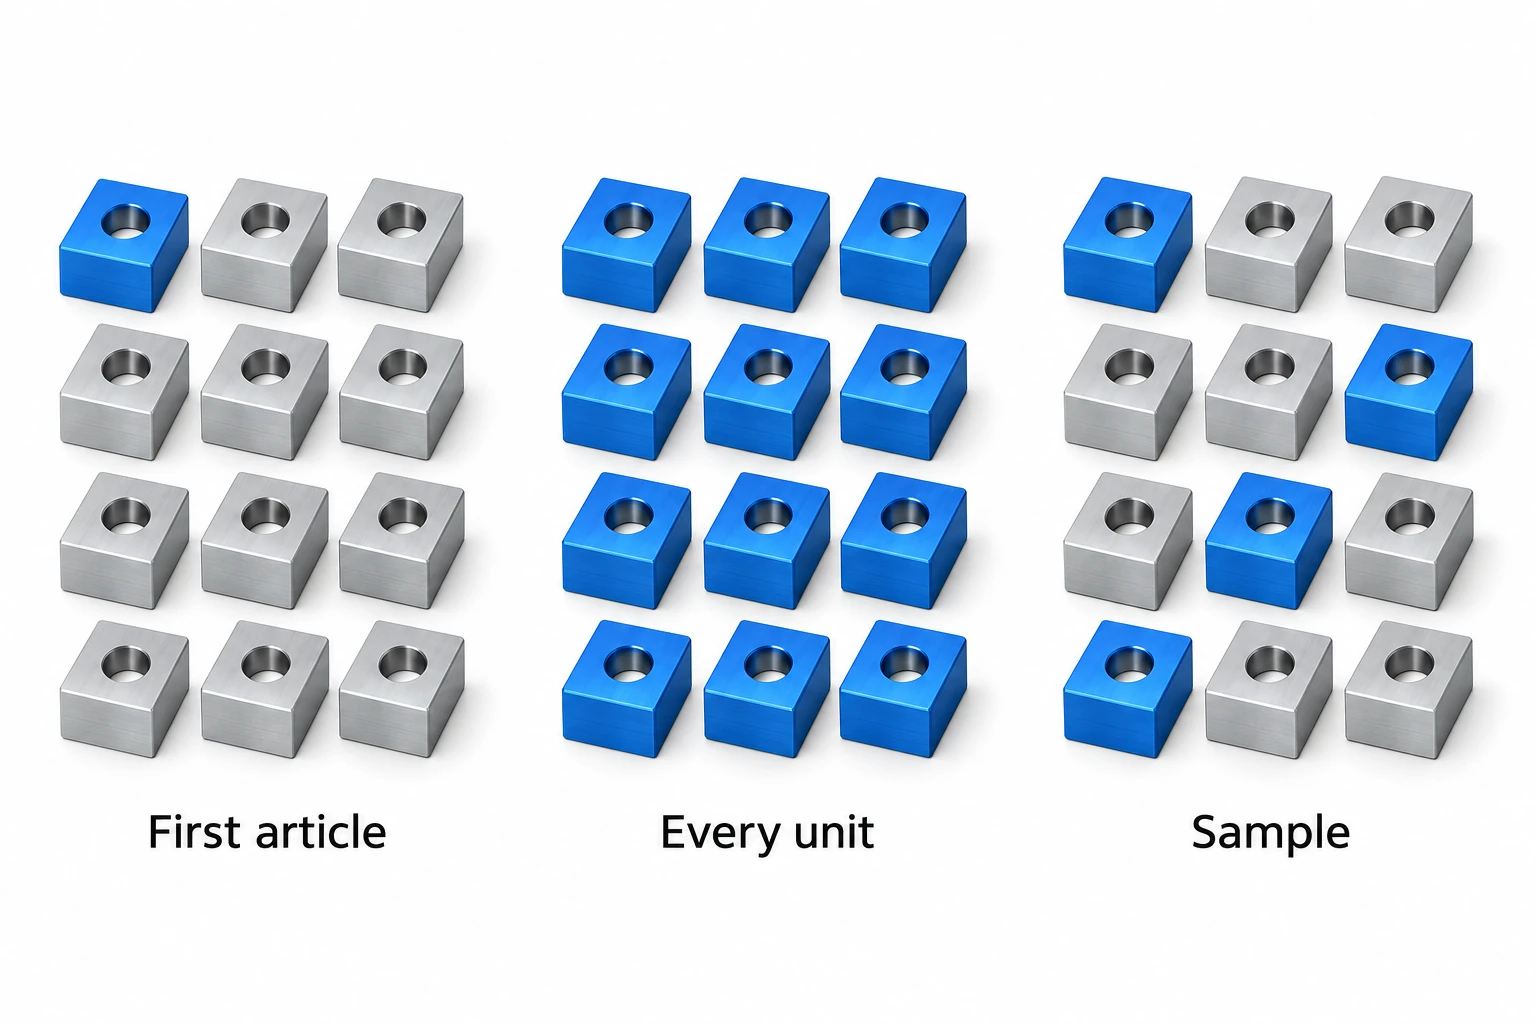
100%-Prüfung aller Teile hinsichtlich der in den Zeichnungen und Spezifikationen festgelegten Merkmale, einschließlich Maße, Toleranzen, Oberflächenrauheit, geometrischer Genauigkeit und funktionaler Anforderungen
Es gibt zwei unabhängige Größen: die Anzahl der geprüften Teile und die Anzahl der geprüften Merkmale. Die Messung aller zeichnungsbezogenen Merkmale an einem Teil ist nicht dasselbe wie die Messung eines Durchmessers an jedem Teil.
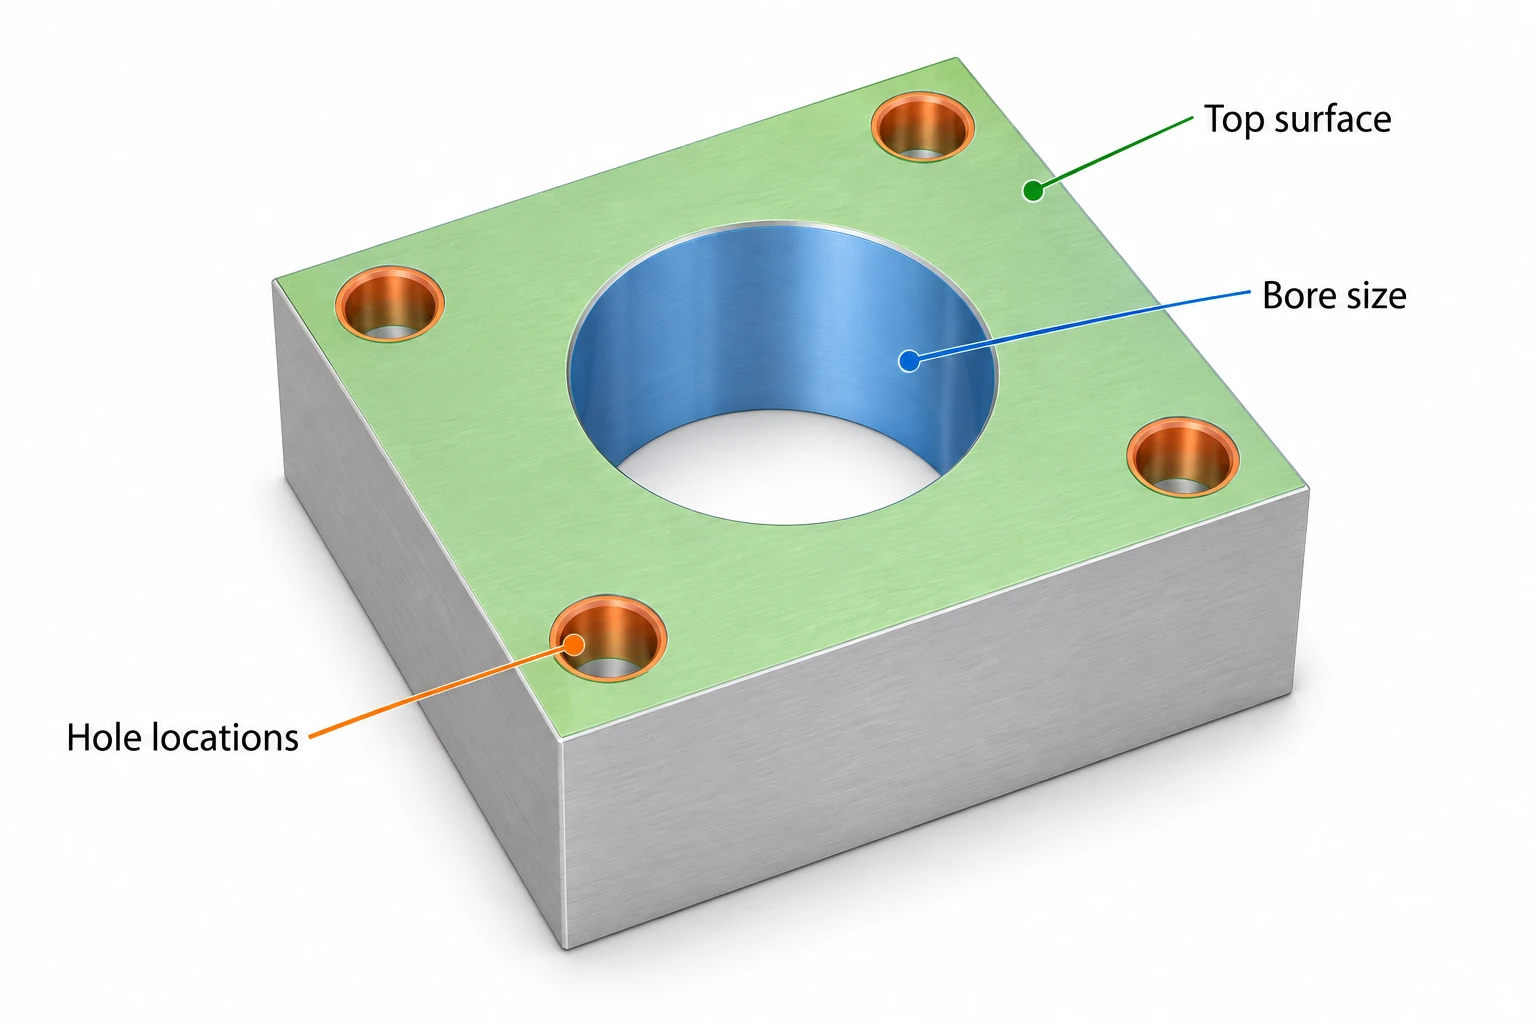
Bei einem Montageblock sind Bohrungsdurchmesser, Position der Montagelöcher und Ebenheit der Auflagefläche unterschiedliche Anforderungen. Die Prüfung der Bohrung an jedem Einzelteil stellt nicht die beiden anderen sicher. Dokumentieren Sie das Merkmal, seine Zeichnungsgrenzwerte, das Prüfverfahren, den ausgelieferten Zustand sowie die Angabe, ob tatsächliche Messwerte oder nur Bestanden/Nicht-bestanden-Ergebnisse gefordert sind.
Die Methode muss zur jeweiligen Merkmalsart passen. Eine Bohrungsgrößenprüfung kann keine datenbezogene Lochpositionsbewertung ersetzen. Ebenso können zusätzliche Messungen weder eine falsche Aufspannung noch ein ungeeignetes Messmittel korrigieren. Für präzise CNC-Bearbeitung ist der Prüfumfang an den Schnittstellen auszurichten, die Passung und Montage steuern – nicht an einer pauschalen Kennzeichnung.
Eine Inspektion jedes einzelnen Teils ist insbesondere dann besonders sinnvoll, wenn die Folgen eines Durchrutschens hoch sind und eine geeignete zerstörungsfreie Prüfung praktikabel ist. Sie erfordert dennoch Prozesskontrollen. Zerstörende Prüfungen benötigen eine andere Strategie, da ein geprüftes Teil möglicherweise nicht mehr auslieferbar ist.
Stichprobenentnahme erfordert eine Entscheidungsregel, keine Prozentangabe
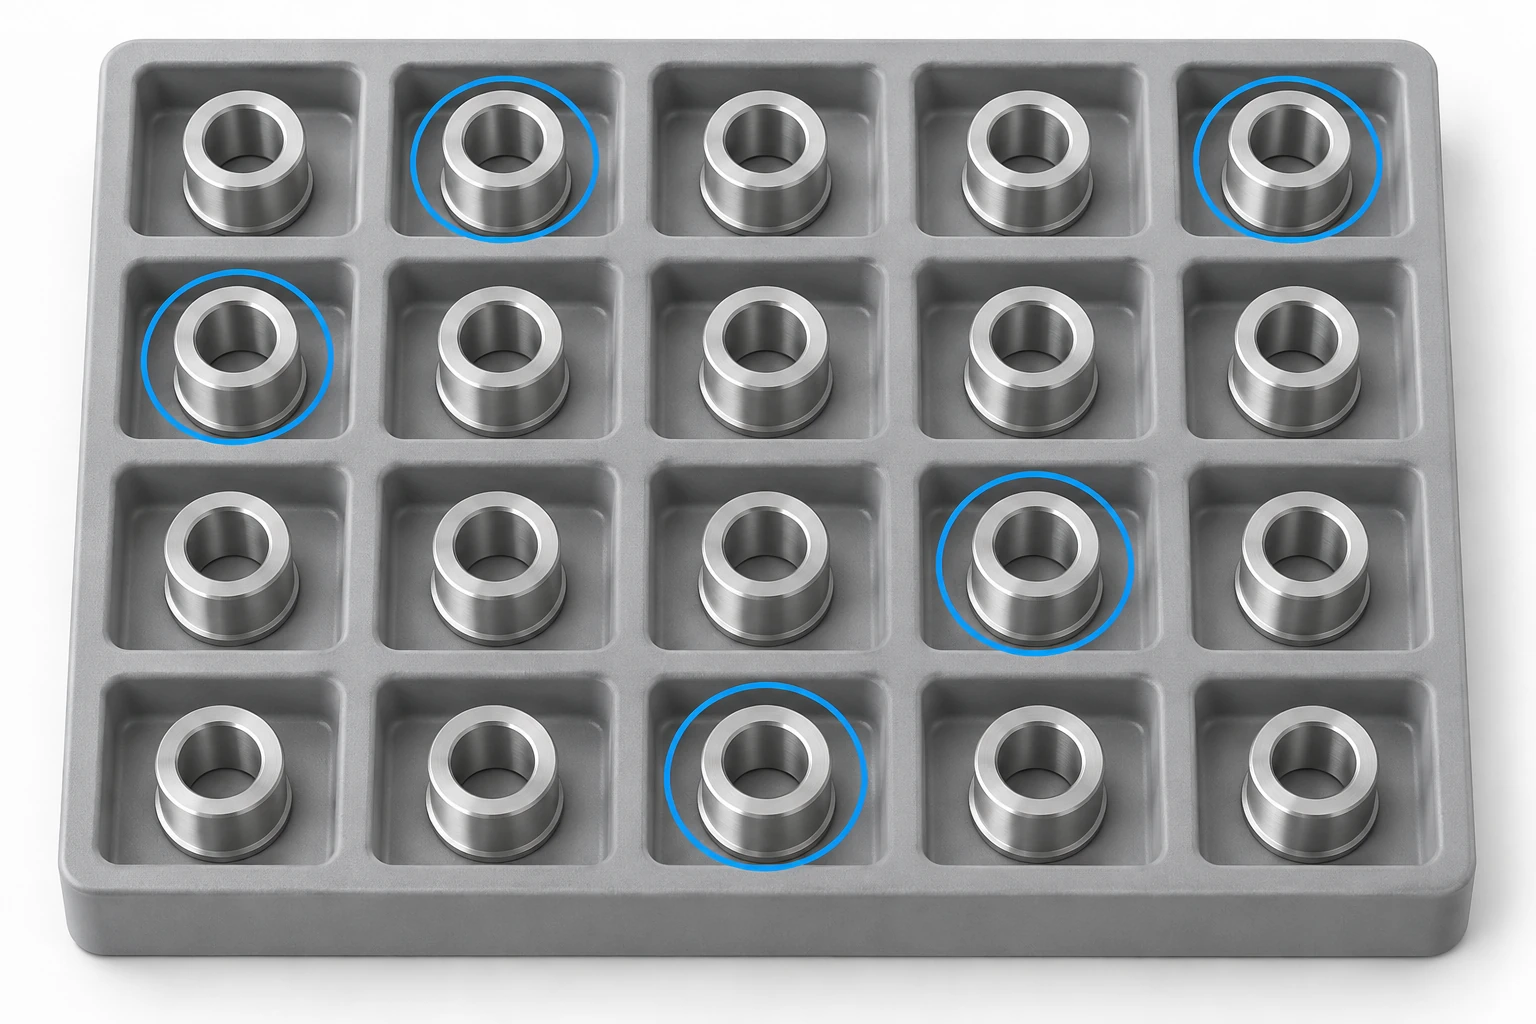
„Prüfen Sie 5 %“ definiert keinen Annahmeplan. Der Plan erfordert eine klare Losdefinition, eine Auswahlmethode, eine Stichprobengröße, Annahme- und Ablehnungskriterien sowie Anweisungen für den Fall eines gescheiterten Ergebnisses. Die Entnahme ausschließlich der einfachsten Teile von der Oberseite einer einzigen Box liefert keine zufällige Stichprobe der Lieferung.
Das NIST beschreibt Losannahmepläne als Regeln, die Stichprobenergebnisse nutzen, um über die Disposition des Loses zu entscheiden. Solche Pläne können ein unzulässiges Los akzeptieren oder ein zulässiges Los ablehnen; ihre Operationskennlinien beschreiben diesen Kompromiss. [2] Ein auf dem AQL basierendes System wie ANSI/ASQ Z1.4 umfasst zudem normale, verschärfte und reduzierte Prüfung mit Umschaltregeln für eine fortlaufende Serie von Losen. Verwenden Sie das vereinbarte System und die vereinbarte Ausgabe, statt eine bequeme Zeile aus einer nicht verwandten Tabelle auszuwählen. [3]
Ein hypothetisches Beispiel zeigt, warum „es ist nichts versagt“ nur begrenzte Evidenz darstellt. Angenommen, eine Losgröße umfasst 100 Teile, wovon genau drei ein spezifiziertes Merkmal nicht erfüllen, und es wird eine Zufallsstichprobe ohne Zurücklegen gezogen. Es wird angenommen, dass die Prüfung jedes fehlerhafte, in der Stichprobe enthaltene Teil zuverlässig erkennt.
| Stichprobengröße | Wahrscheinlichkeit, keines der drei fehlerhaften Teile zu finden |
|---|---|
| 5 Teile | 85.6% |
| 20 Teile | 50.8% |
Die Berechnung lautet C(97, n) / C(100, n), wobei C die Anzahl der Kombinationen angibt und n die Stichprobengröße ist. Dies sind beispielhafte Wahrscheinlichkeiten für eine bekannte Loszusammensetzung, keine empfohlenen Stichprobenpläne oder Schätzungen der Qualität eines Lieferanten. Selbst ein Null-Akzeptanzanzahl-Plan kann nicht belegen, dass alle nicht stichprobenartig geprüften Einheiten konform sind.
Kombinieren Sie die Ansätze entsprechend der Risiken am Teil
Betrachten Sie eine beispielhafte Bestellung für 100 Montageblöcke mit einer Positionierbohrung, einem Lochmuster und nichtfunktionalen Außenflächen. Die folgenden Entscheidungen sind Planungsbeispiele; die Konstruktions- und Qualitätsabteilung müssen die tatsächlichen Anforderungen sowie das zulässige Risiko festlegen.
| Anforderung | Mögliche Abdeckung | Vereinbaren Sie vor der Fertigung |
|---|---|---|
| Ergebnis der Erstfertigung | Dokumentierter Erstteil-Umfang | Repräsentativer Fertigungsablauf, Zeichnungsrevision und Freigabetor |
| Zentrierbohrung | Größenprüfung an jedem Einzelteil, falls das Risiko dies erfordert | Grenzwerte, Messverfahren, Endbehandlungsstufe und Aufzeichnungen |
| Bohrmuster | Abdeckung, die für das Montagerisiko ausgewählt wurde | Datumsbasierte Bewertung und Prüfungen nach relevanten Einrichtungsänderungen |
| Äußeres Erscheinungsbild | Vereinbarte Stichprobenentnahme, wo angebracht | Akzeptanzbeispiele, Betrachtungsbedingungen und Ablehnungsregel |
Stufen Sie eine funktionale Eigenschaft nicht herab, nur weil der Zulieferer eine einzige gute Probe geliefert hat. Umgekehrt kann die Dokumentation jeder nichtfunktionalen Oberfläche an jedem Einzelteil Zeit beanspruchen, ohne das Montagerisiko zu mindern. Vergleichen Sie die Kosten der vorgeschriebenen Prüfarbeit, möglichen Ausschusses und eines Fehlers in einer nachgeschalteten Stufe unter Anwendung des gleichen Umfangs; der Leitfaden zu Kosten und Zuliefererauswahl erläutert, warum ein bloßer Stückpreis unvollständig ist.
Vereinbaren Sie, was nach einer fehlgeschlagenen Prüfung geschieht
Eine fehlerhafte Probe muss die vereinbarte Losfreigabe auslösen – nicht eine informelle Suche nach Ersatzteilen, bis die Probe bestanden wird. Das betroffene Los ist während der Bewertung der Abweichung weiterhin eindeutig identifizierbar zu halten und gesperrt zu belassen. Die Ablehnungs- oder Weiterstichprobenregeln des Plans sind einzuhalten; andernfalls ist eine autorisierte Freigabe einzuholen.
Bei einem Ausfall während der Produktion ist zu untersuchen, welche früher hergestellten Teile möglicherweise betroffen sind. Eine vorherige erfolgreiche Prüfung trägt zur Aufklärung der Historie bei, stellt jedoch nicht alle seitdem gefertigten Teile frei. Für Sortierung, Nacharbeit oder zusätzliche Prüfungen sind eine definierte Abdeckung sowie eine dokumentierte Freigabeentscheidung erforderlich.
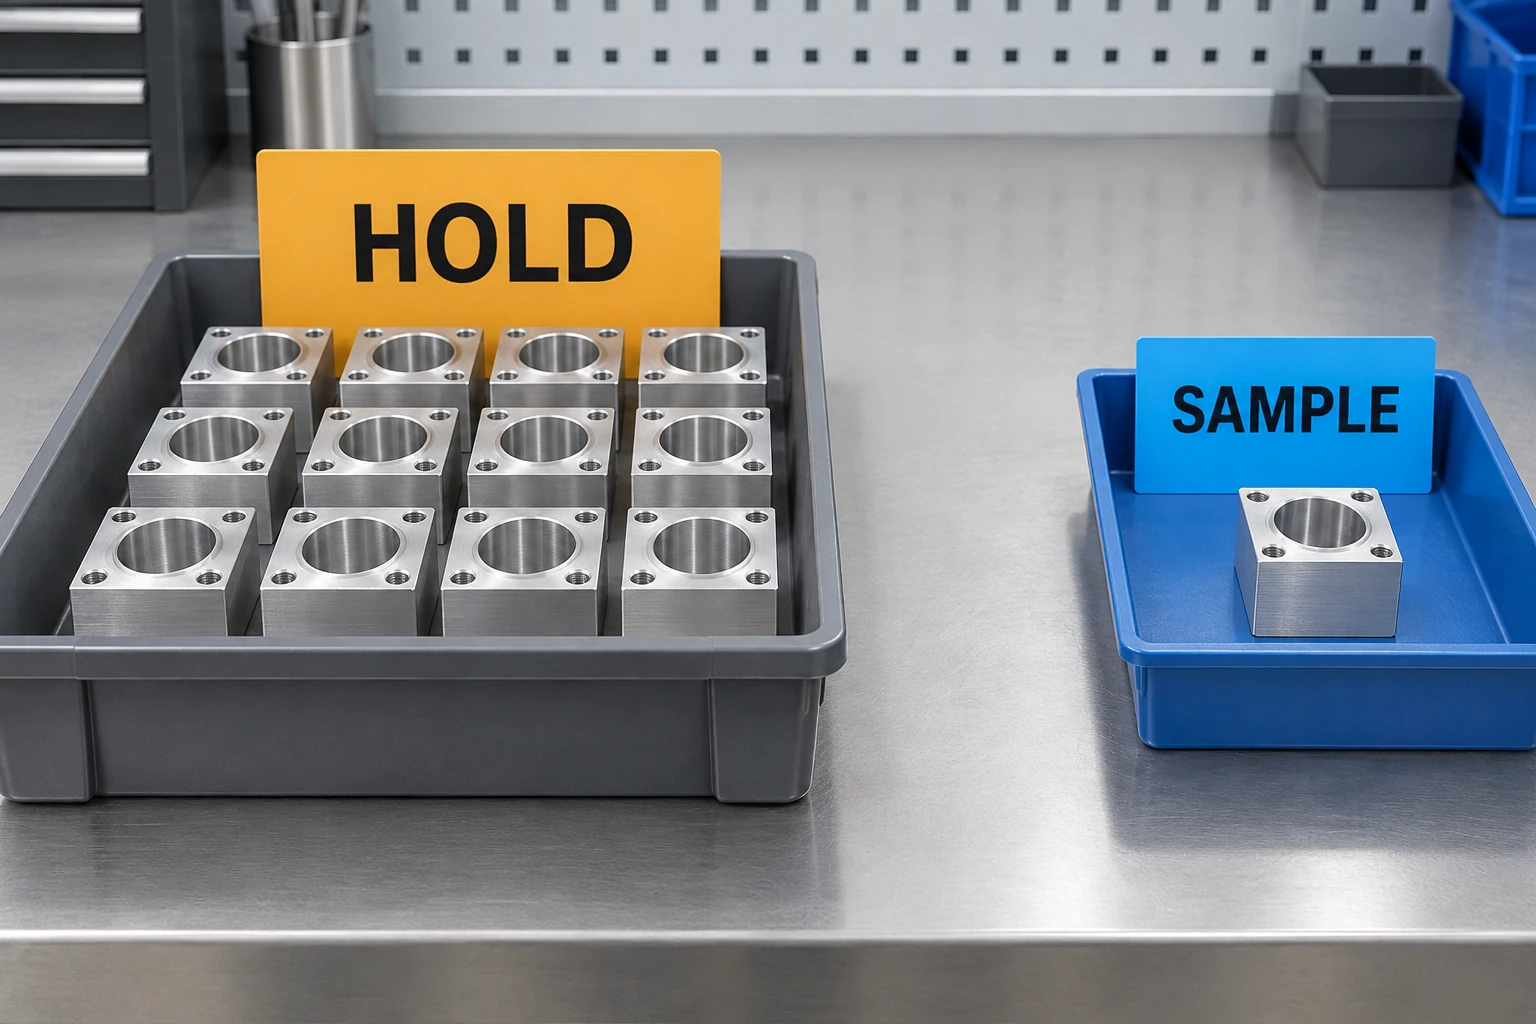
Übernehmen Sie diese Prüfanforderungen in die Bestellung:
- Teil und Revision sowie Chargenkennung.
- Zu prüfende Merkmale, Prüfphasen und Prüfmethoden.
- Stichprobenentnahme und Annahmeregeln.
- Erforderliche Prüfprotokolle.
- Befugnis, eine Abweichung zu genehmigen oder eine Freigabe zu erteilen.
Die CNC-Bearbeitungs-RFQ-Checkliste hilft dabei, diesen Umfang mit der Zeichnung und den Beschaffungsanforderungen abzustimmen.
Fragen zur Prüfplanung
Freigibt die Erstteilfreigabe die gesamte Produktionscharge?
Nicht allein dadurch. Die Freigabe des Erstteils bezieht sich auf die definierte erste Verifizierung. Die Freigabe einer Charge hängt weiterhin von den vereinbarten Produktionsprüfungen, den Akzeptanzkriterien und den entsprechenden Aufzeichnungen ab. Geben Sie an, ob die Freigabe vor Fortsetzung der Produktion, vor dem Versand oder zu einem anderen vereinbarten Zeitpunkt erforderlich ist.
Ist die 100%-Inspektion eine Null-Fehler-Garantie?
Nein. Es beschreibt den Einheitenumfang für festgelegte Prüfungen. Messfehler, ungeeignete Prüfverfahren oder ausgelassene Merkmale können dennoch zu einem Durchschlüpfen führen. Definieren Sie die Prüfungen und deren Zuverlässigkeit sowie die Anzahl der geprüften Einheiten.
Erlaubt ein AQL diesen Prozentsatz an fehlerhaften Teilen in meiner Bestellung?
Nein. Der AQL ist eine Eingangsgröße für ein Stichprobensystem, nicht die Genehmigung zum Versand eines festen Prozentsatzes nicht konformer Teile. Befolgen Sie die vertraglichen Anforderungen und die Annahmeregeln des gewählten Prüfplans; eine Stichprobenentscheidung bescheinigt nicht jedes nicht geprüfte Einzelteil.
Sollte eine Wiederholungsbestellung denselben Prüfplan verwenden?
Überprüfen Sie Änderungen in der Zeichnungsrevision, dem Werkstoff, dem Fertigungsverfahren, der Werkzeugausrüstung, der Wärmebehandlung und den vorherigen Qualitätsresultaten. Wenden Sie den Vertrag sowie alle Regeln für den Wechsel des Stichprobensystems an. Eine wiederholte Teilenummer allein stellt keine unveränderten Produktionsbedingungen sicher.
Technische Quellen
- SAE International. AS9102C: Luft- und Raumfahrtreihe – Anforderungen an die Erstbemusterungsprüfung, Juni 2023. Öffentlicher Geltungsbereich; anzuwenden ist die durch die Bestellung vorgeschriebene Ausgabe.
- NIST/SEMATECH. Engineering Statistics Handbook, 6.2.2: Stichprobenannahmepläne für Losentscheidungen. Losentscheidungen und Stichprobenrisiken.
- ASQ. ASQ/ANSI-Qualitätsstandards Z1.4 und Z1.9. Geltungsbereich der Annahmestichprobenverfahren; dieser Artikel reproduziert nicht deren Stichprobentabellen.



