In questa pagina
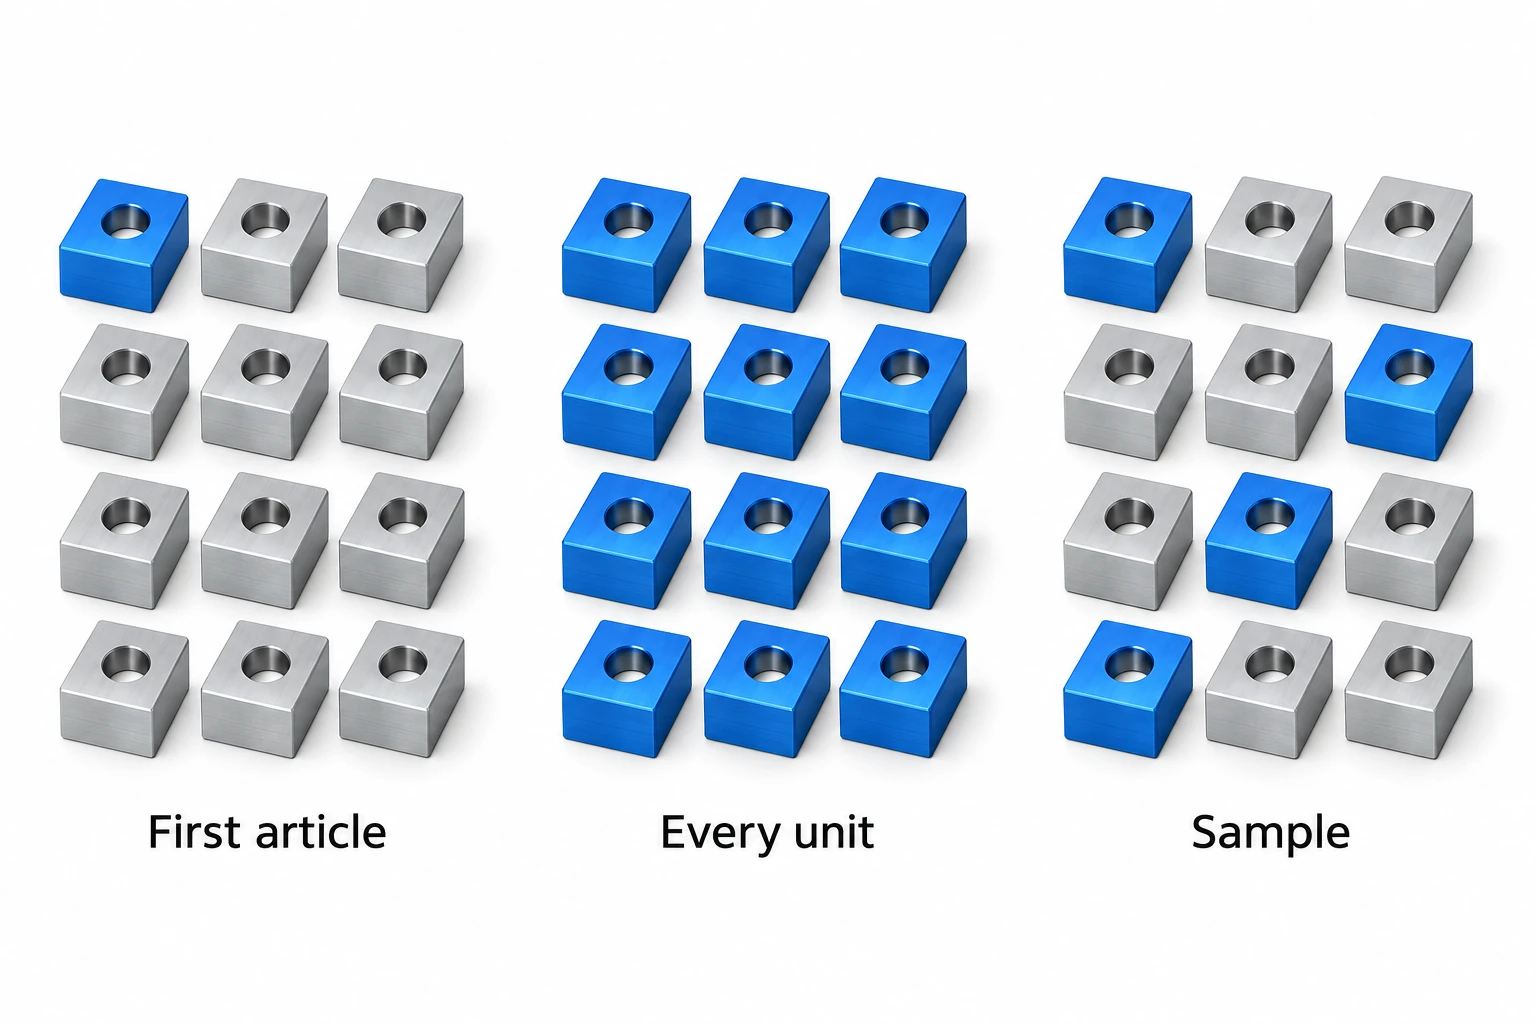
L’ispezione del primo articolo, l’ispezione al 100 % e il campionamento rispondono a domande diverse. L’ispezione del primo articolo verifica se il risultato iniziale della produzione soddisfa i requisiti concordati. L’ispezione di ogni singolo pezzo controlla le caratteristiche specificate su ogni componente. Il campionamento per accettazione utilizza unità selezionate per decidere se accettare un lotto definito. Un ordine CNC può prevedere tutti e tre i metodi: una verifica iniziale, controlli su ogni pezzo per gli elementi critici di interfaccia e un piano di campionamento per gli altri requisiti.
La decisione di acquisto utile non è quindi semplicemente «quale ispezione è la migliore?», bensì «quale evidenza è necessaria per ogni caratteristica, in quale fase produttiva e cosa accade quando un risultato risulta non conforme?».
Ciò che ogni approccio di ispezione stabilisce
| Approccio | Domanda principale | Applicazione utile | Ciò che lascia aperto |
|---|---|---|---|
| Ispezione del primo pezzo | Il risultato della produzione iniziale soddisfa i requisiti di progettazione concordati? | Nuovo componente, nuovo percorso produttivo o una modifica rilevante | Variazione tra il resto del lotto e gli ordini successivi |
| Ispezione al 100% delle caratteristiche indicate | Ogni unità supera questi controlli specificati? | Interfacce o condizioni selezionate che richiedono prove su ogni singola unità | Caratteristiche non misurate ed errori nel metodo di ispezione |
| Campionamento per accettazione | Questo lotto rispetta la regola di accettazione concordata? | Rilascio del lotto in cui il rischio di campionamento è accettabile | Conformità individuale di ogni unità non sottoposta a campionamento |
Un controllo di primo pezzo sul pavimento dello stabilimento può riguardare esclusivamente le caratteristiche influenzate da un singolo montaggio. Un pacchetto formale di primo articolo può avere una portata molto più ampia, inclusi i requisiti del disegno e i documenti di supporto relativi al materiale o ai processi. Definire esplicitamente il prodotto consegnabile. Lo standard SAE AS9102C disciplina l’esecuzione e la documentazione dell’ispezione di primo articolo (FAI); non impone però, di default, il formato di reporting aerospaziale per ogni acquisto CNC. [1]
Prima di scegliere la tipologia di controllo, definire con precisione il componente: revisione, condizione del materiale, interfacce funzionali e stato dopo la finitura. La guida ai materiali e alla progettazione collega tali requisiti al componente finito.
Rendere specifica la «ispezione al 100 %»
Ci sono due quantità indipendenti: il numero di parti ispezionate e il numero di caratteristiche controllate. Misurare ogni caratteristica riportata sul disegno su una singola parte non equivale a misurare un singolo diametro su ogni parte.
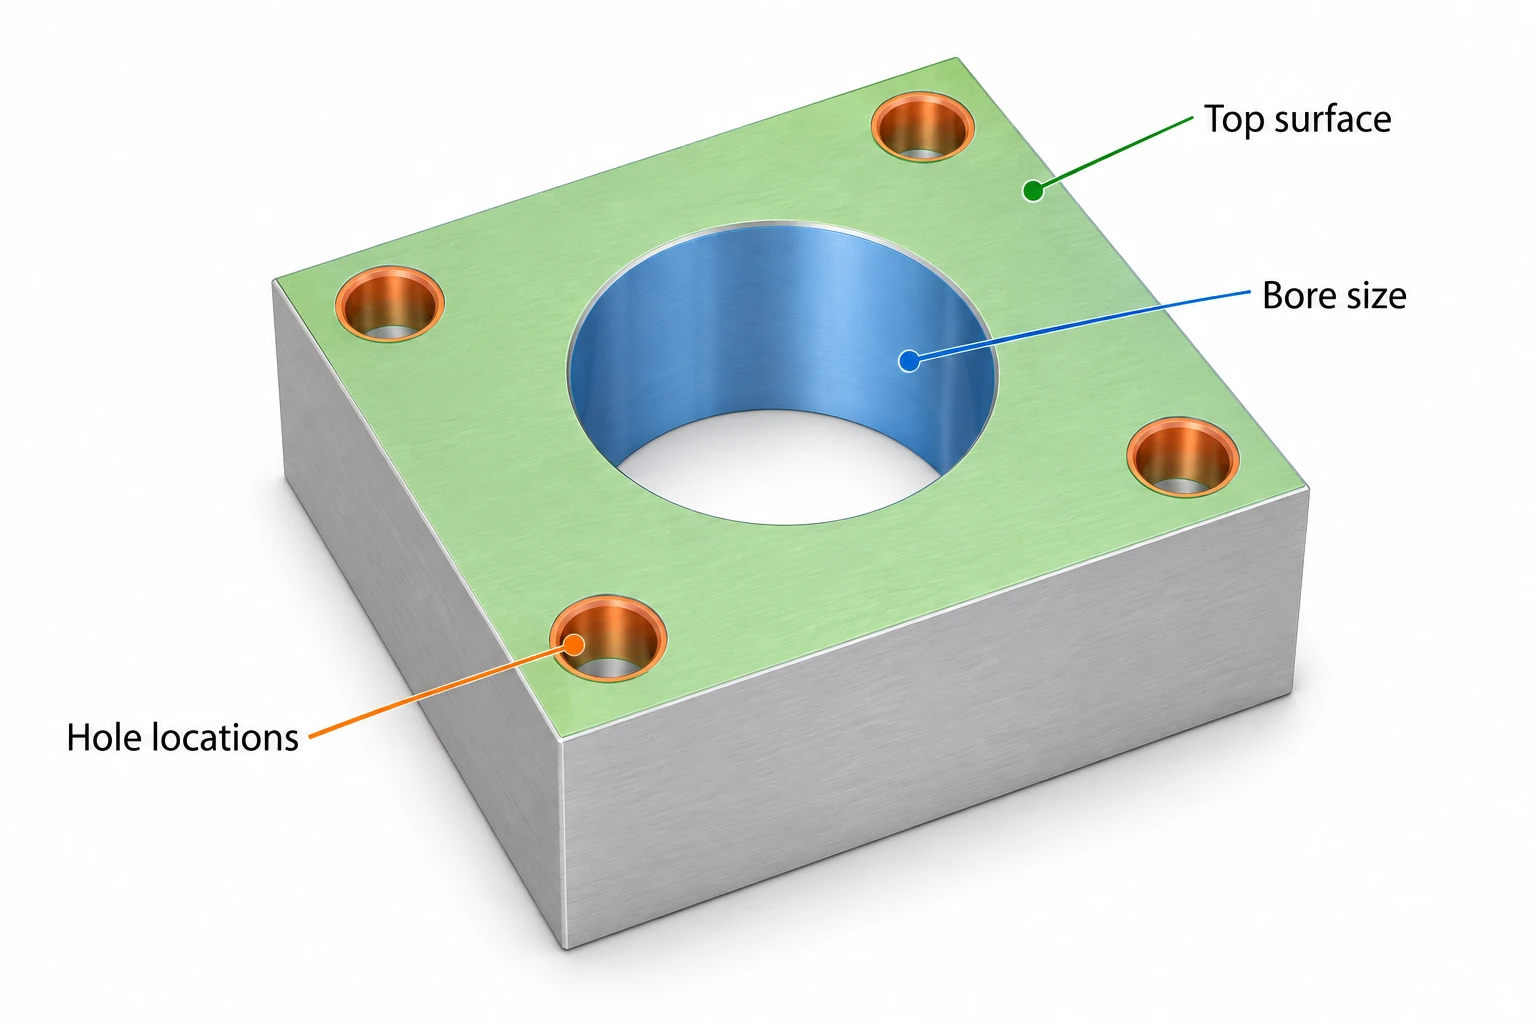
Per un blocco di montaggio, il diametro dell’alesaggio, la posizione dei fori di fissaggio e la planarità della superficie di appoggio sono requisiti diversi. Verificare l’alesaggio su ogni singolo pezzo non garantisce il rispetto degli altri due requisiti. Registrare la caratteristica, i relativi limiti disegnati, il metodo di verifica, lo stato effettivo consegnato e se sono richiesti i valori misurati effettivi oppure semplici esiti di accettazione/rifiuto.
Il metodo deve essere adeguato alla caratteristica. Una verifica del diametro di un foro non può sostituire una valutazione della posizione del foro rispetto a un riferimento. Analogamente, un numero maggiore di misurazioni non risolve un montaggio errato né l’uso di uno strumento di misura inadatto. Per la precisione nella lavorazione CNC, collegare l’ambito dell’ispezione alle interfacce che controllano l’aderenza e l’assemblaggio, anziché a un’etichetta generica.
L’ispezione di ogni singolo pezzo è particolarmente da valutare quando la conseguenza di un difetto non rilevato è elevata e un controllo non distruttivo adeguato è praticabile. Richiede comunque controlli del processo. I test distruttivi richiedono una strategia diversa, poiché un pezzo sottoposto a prova potrebbe non essere più consegnabile.
Il campionamento richiede una regola di decisione, non una percentuale
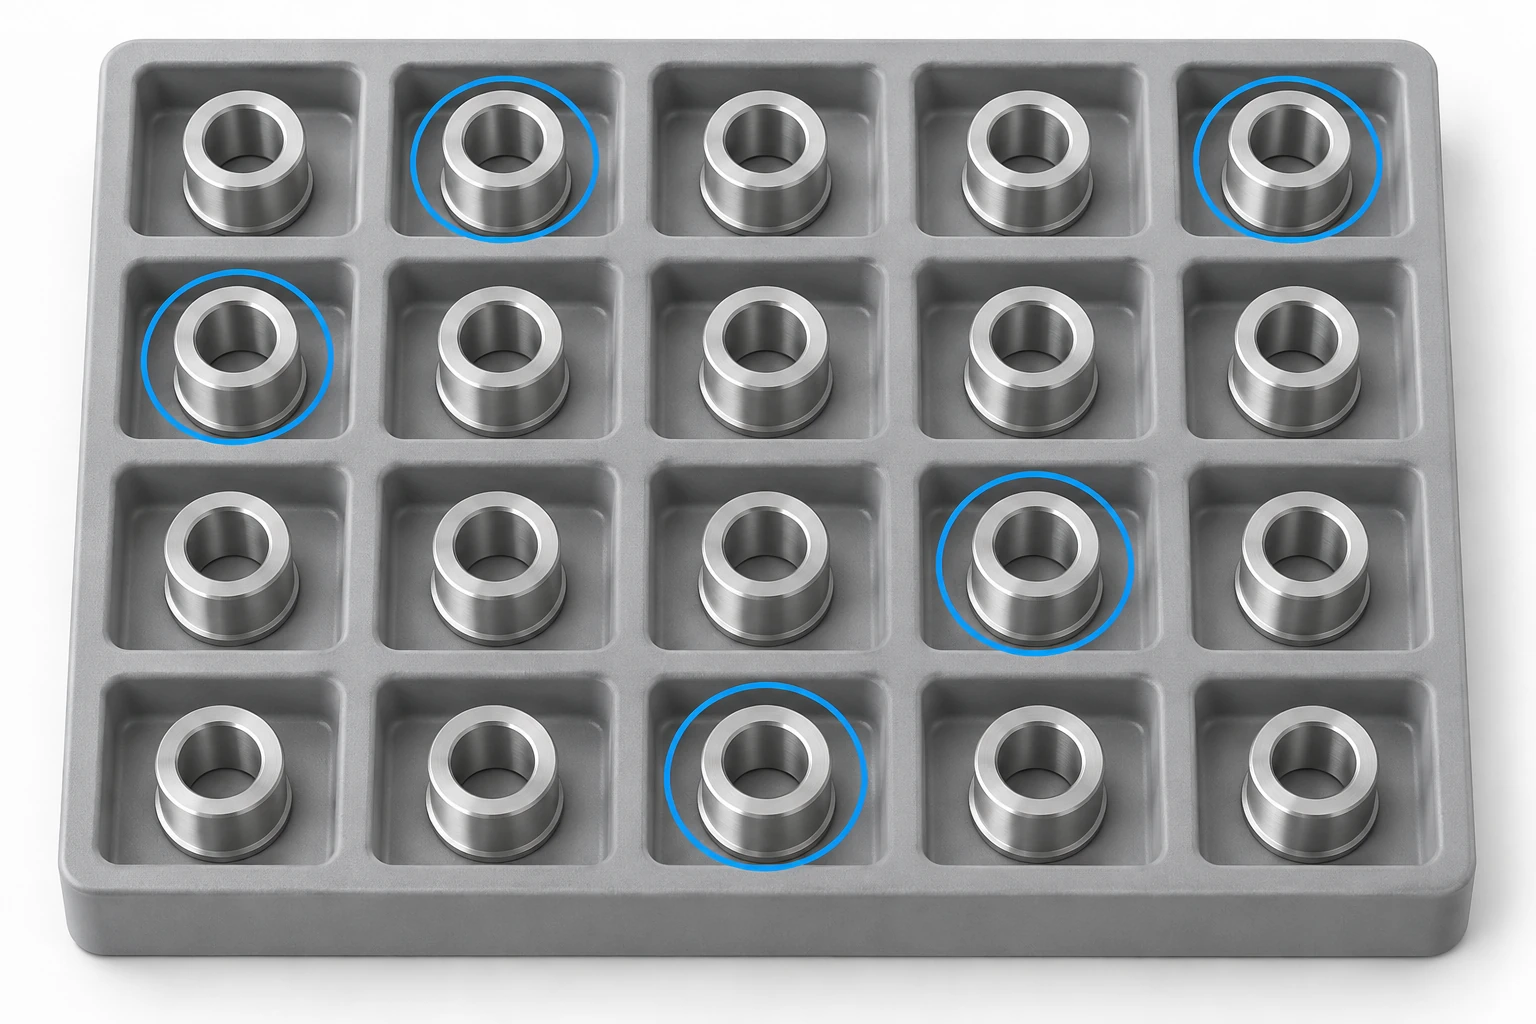
«Verifica il 5%» non definisce un piano di accettazione. Il piano richiede una definizione del lotto, un metodo di selezione, una dimensione del campione, criteri di accettazione e di rifiuto, e istruzioni da seguire in caso di esito negativo. Prelevare soltanto le parti più facili dalla parte superiore di una scatola non garantisce un campione casuale della spedizione.
Il NIST descrive i piani di accettazione per lotti come regole che utilizzano i risultati del campionamento per determinare la destinazione del lotto. Tali piani possono accettare un lotto non conforme o rifiutare un lotto accettabile; le relative curve caratteristiche operative descrivono tale compromesso. [2] Un sistema basato sull’AQL, come ANSI/ASQ Z1.4, prevede inoltre ispezioni normali, rinforzate e ridotte, con regole di passaggio per una serie continua di lotti. Utilizzare il sistema e l’edizione concordati, anziché selezionare una riga comoda da una tabella non correlata. [3]
Un esempio ipotetico mostra perché «nessun guasto» è una prova limitata. Supponiamo che un lotto contenga 100 parti, esattamente tre delle quali non soddisfano una specifica caratteristica e che venga prelevato un campione casuale senza reimmissione. Si assuma che l’ispezione rilevi ogni parte difettosa presente nel campione.
| Dimensione del campione | Probabilità di non trovare nessuno dei tre componenti difettosi |
|---|---|
| 5 pezzi | 85.6% |
| 20 pezzi | 50.8% |
Il calcolo è C(97, n) / C(100, n), dove C indica il numero di combinazioni e n è la dimensione del campione. Queste sono probabilità illustrative per una composizione nota del lotto, non piani di campionamento raccomandati né stime della qualità del fornitore. Anche un piano con numero di accettazione pari a zero non può dimostrare che tutte le unità non campionate sono conformi.
Combinare gli approcci in base ai rischi associati al pezzo
Si consideri un ordine esemplificativo di 100 supporti di fissaggio con foro di centraggio, un pattern di fori e superfici esterne non funzionali. Le scelte seguenti sono esempi di pianificazione; i team di ingegneria e qualità devono definire i requisiti effettivi e il livello di rischio accettabile.
| Requisito | Copertura possibile | Concordare prima della produzione |
|---|---|---|
| Risultato iniziale della produzione | Ambito documentato per il primo articolo | Percorso produttivo rappresentativo, revisione del disegno e punto di approvazione |
| Foro di centraggio | Controllo delle dimensioni su ogni singolo pezzo, se il rischio lo giustifica | Limiti, metodo di misurazione, fase finale del trattamento e registrazioni |
| Schema fori | Copertura selezionata per il rischio di assemblaggio | Valutazione e controlli basati sui riferimenti geometrici dopo le modifiche pertinenti della configurazione |
| Aspetto esterno | Campionamento concordato, ove appropriato | Esempi di accettazione, condizioni di visione e regola di rifiuto |
Non ridurre la qualità di una funzionalità solo perché il fornitore ha consegnato un singolo campione conforme. Viceversa, documentare ogni superficie non funzionale su ogni unità può richiedere tempo senza mitigare il rischio di assemblaggio. Confronta il costo del lavoro di ispezione specificato, degli eventuali scarti e di un guasto a valle, utilizzando lo stesso ambito di applicazione; la guida ai costi e alla selezione dei fornitori spiega perché il semplice prezzo unitario non è sufficiente.
Concordare ciò che accade dopo un controllo fallito
Un campione non conforme deve innescare la disposizione concordata per il lotto, non una ricerca informale di parti di ricambio fino a quando il campione non risulta conforme. Mantenere il lotto interessato identificabile e in attesa mentre si valuta la discrepanza. Seguire le regole di rifiuto o di ulteriore campionamento previste dal piano; in caso contrario, ottenere una disposizione autorizzata.
In caso di guasto durante la produzione, indagare quali parti precedenti potrebbero essere interessate. Un controllo precedente superato contribuisce a ricostruire la storia, ma non esenta da verifica tutte le parti prodotte successivamente. La selezione, la riparazione o l’ispezione aggiuntiva richiedono una copertura definita e una decisione di rilascio documentata.
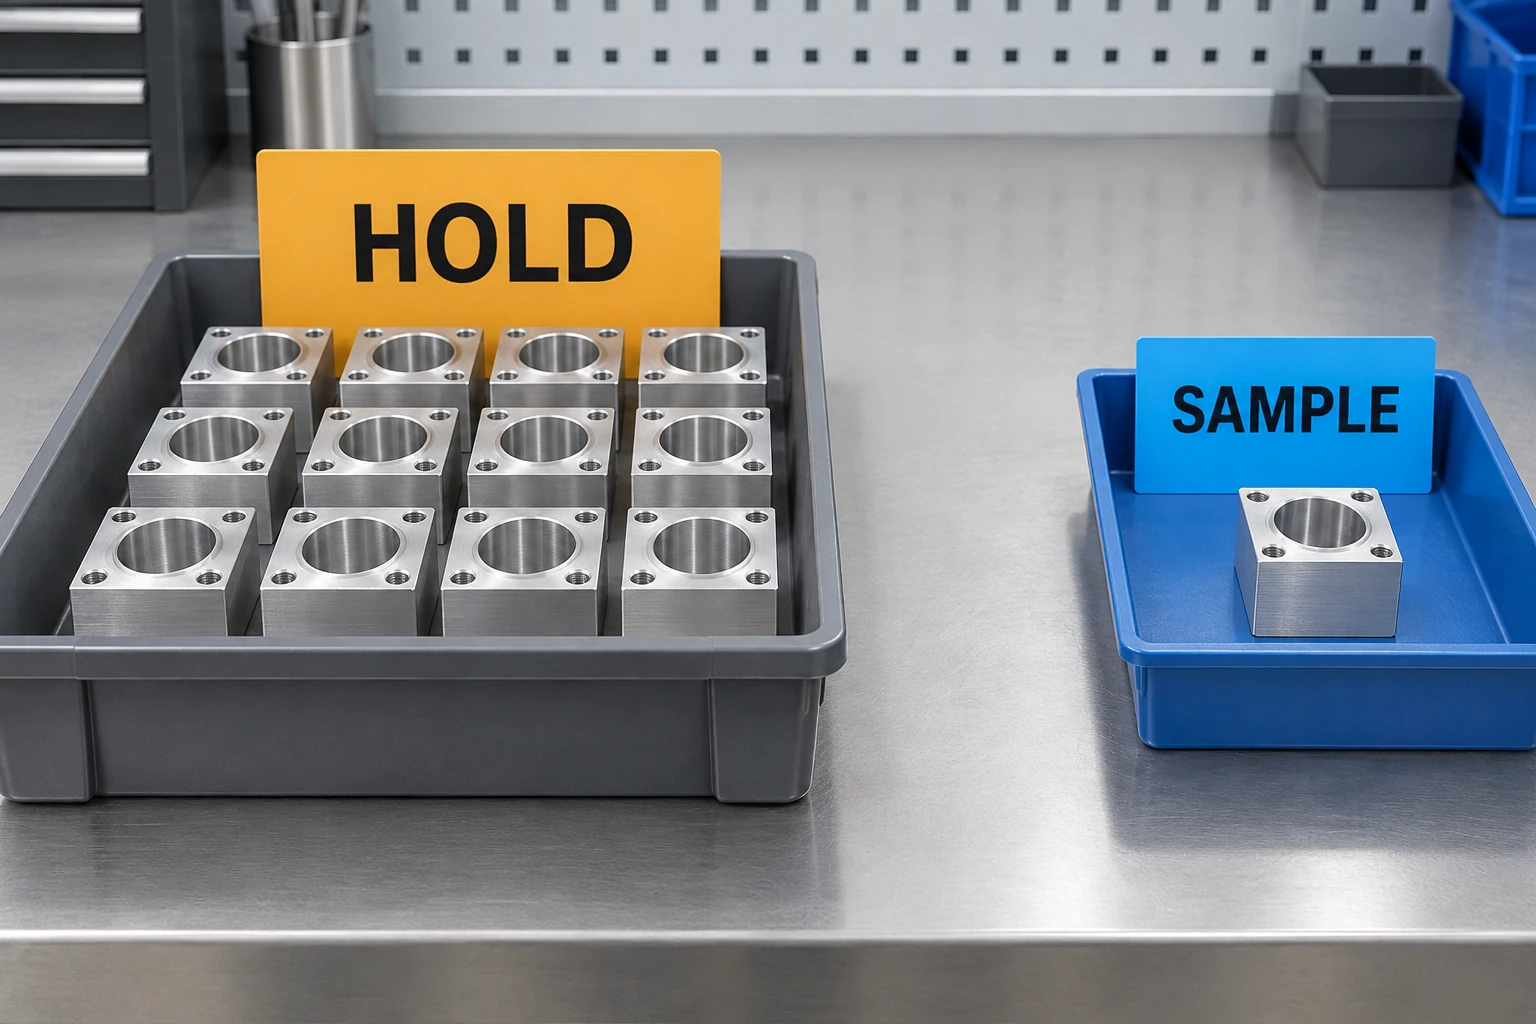
Inserire questi requisiti di ispezione nell’ordine:
- Parte e revisione, e identità del lotto.
- Caratteristiche da ispezionare, fasi di ispezione e metodi.
- Regole per la selezione del campione e l’accettazione.
- Documenti di ispezione richiesti.
- Autorità di approvare una deviazione o revocare un blocco.
La checklist per la richiesta di preventivo (RFQ) per lavorazioni CNC aiuta a mantenere tale ambito coerente con il disegno e i requisiti di acquisto.
Domande sulla pianificazione delle ispezioni
L’approvazione del primo articolo rilascia l’intero lotto di produzione?
Non da solo. L’approvazione del primo articolo riguarda la verifica iniziale definita. Il rilascio del lotto dipende comunque dai controlli di produzione concordati, dai criteri di accettazione e dai relativi registri. Specificare se l’approvazione è richiesta prima del proseguimento della produzione, prima della spedizione o in un altro stadio concordato.
L’ispezione al 100% garantisce l’assenza di difetti?
No. Descrive la copertura dell’unità per le verifiche specificate. Errori di misurazione, metodi non idonei o caratteristiche omesse possono comunque consentire un’uscita non rilevata. Definire le verifiche e la loro affidabilità, nonché il numero di unità ispezionate.
Un AQL consente quella percentuale di parti difettose nel mio ordine?
No. L’AQL è un parametro di ingresso per un sistema di campionamento, non una autorizzazione a spedire una percentuale fissa di parti non conformi. Rispettare i requisiti contrattuali e le regole di accettazione del piano selezionato; la decisione basata sul campionamento non certifica ciascun articolo non sottoposto a campionamento.
Un ordine ripetuto deve utilizzare lo stesso piano di ispezione?
Esaminare le modifiche apportate alla revisione del disegno, al materiale, al percorso produttivo, agli utensili, ai trattamenti e ai risultati qualitativi precedenti. Applicare il contratto e tutte le regole di passaggio tra sistemi di campionamento. Un numero di parte identico da solo non garantisce che le condizioni di produzione siano rimaste invariate.
Fonti tecniche
- SAE International. AS9102C: Serie aerospaziale — Requisiti per l’ispezione del primo articolo, giugno 2023. Ambito pubblico; applicare l’edizione richiesta dall’ordine.
- NIST/SEMATECH. Manuale di statistica per l’ingegneria, sezione 6.2.2: Piani di campionamento per l’accettazione di lotti. Decisioni sui lotti e rischi connessi al campionamento.
- ASQ. Standard di qualità ASQ/ANSI Z1.4 e Z1.9. Ambito di applicazione dei sistemi di campionamento per accettazione; questo articolo non riproduce le relative tabelle di campionamento.



