In questa pagina
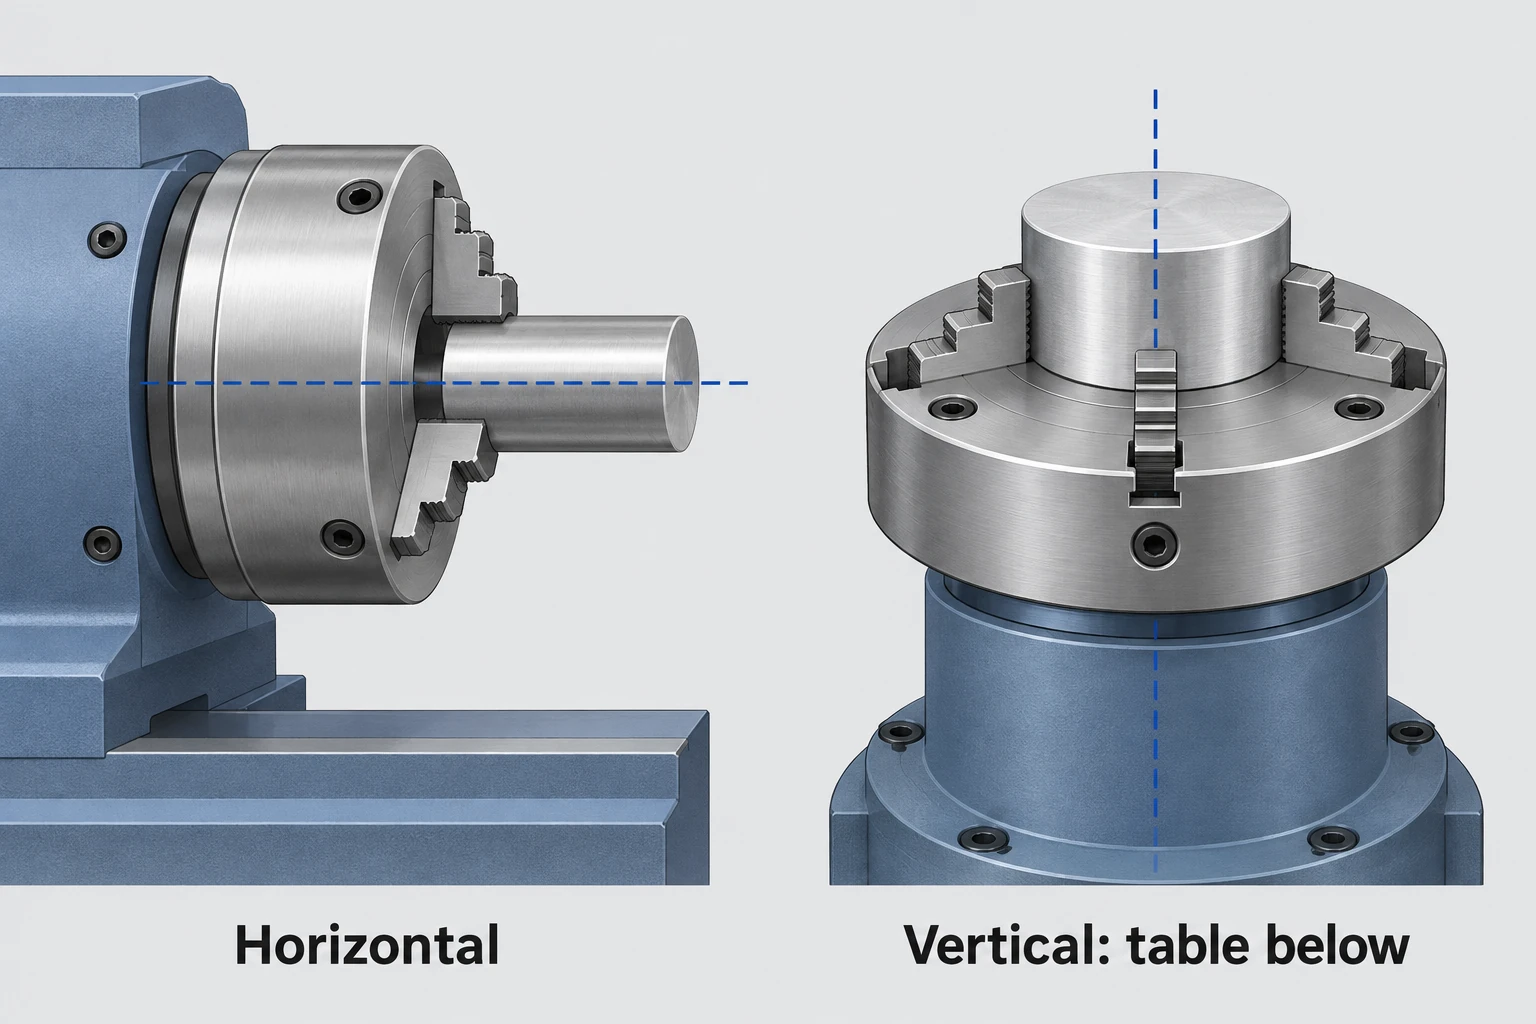
Un tornio orizzontale ruota il pezzo in lavorazione attorno a un asse del mandrino orizzontale. Un tornio verticale lo ruota attorno a un asse verticale. Tale differenza modifica il modo in cui il componente viene supportato, caricato e presentato agli utensili; non stabilisce quale macchina produrrà il pezzo con maggiore accuratezza.
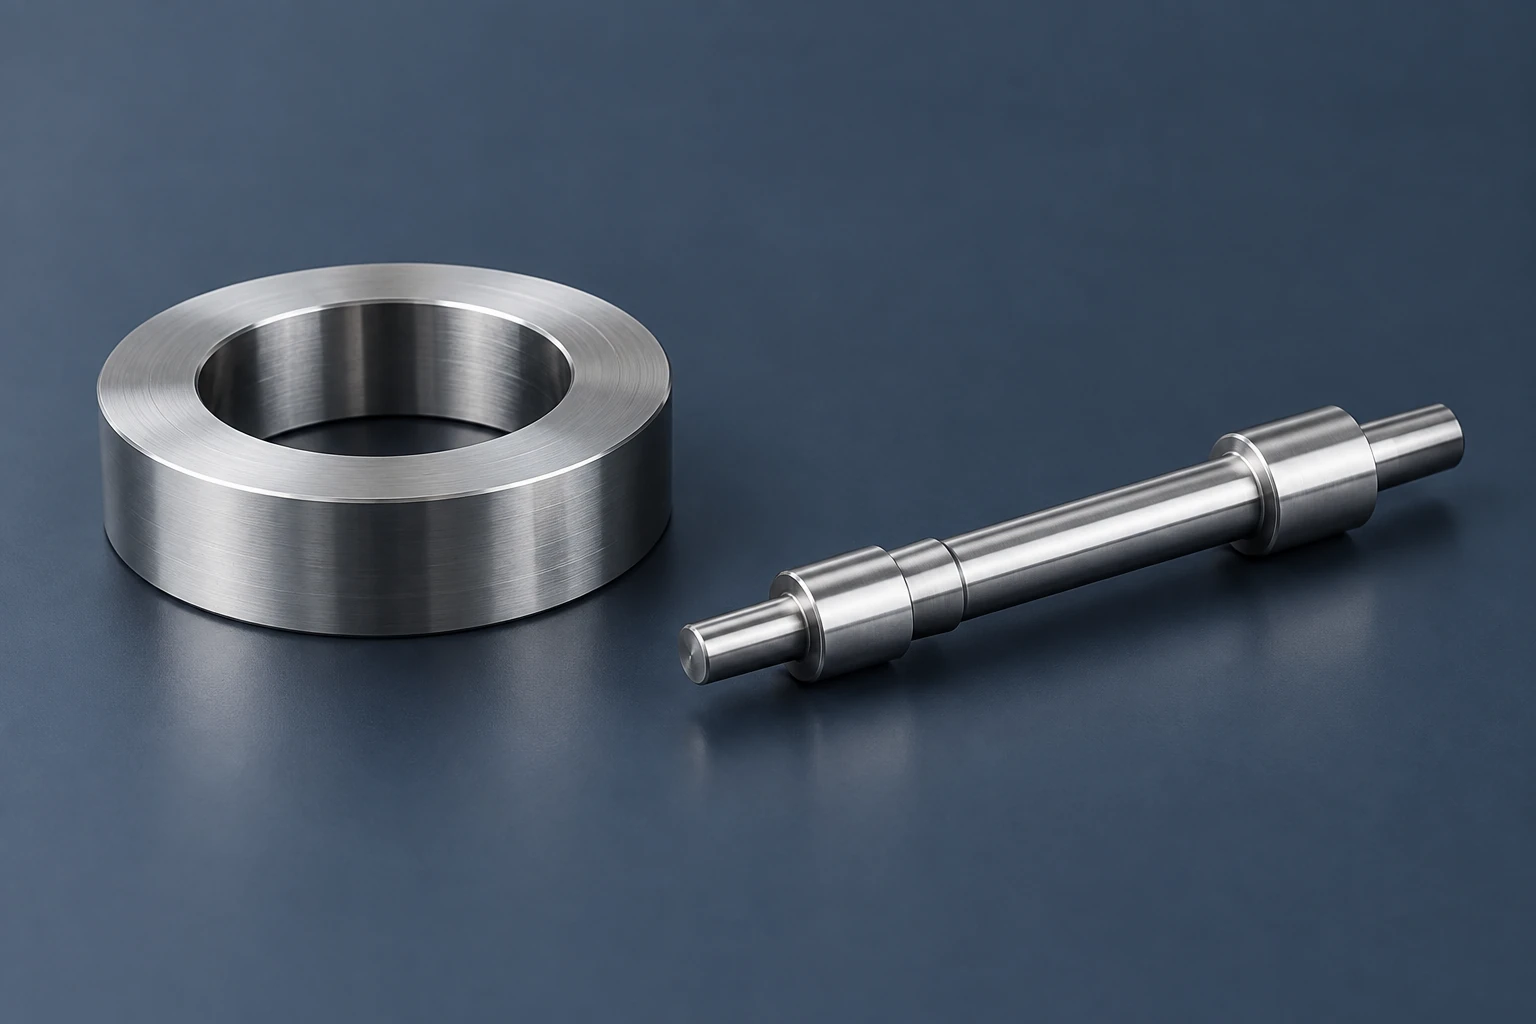
Un anello largo e un albero lungo pongono domande di supporto diverse. Iniziare dal loro peso, dalle proporzioni e dalle superfici di presa accessibili, quindi confrontare le configurazioni macchina utilizzabili.
Seguire l’asse di rotazione del pezzo in lavorazione
Nella tornitura ordinaria, il mandrino ruota il pezzo mentre l’utensile avanza contro di esso. Entrambe le configurazioni possono eseguire operazioni di tornitura di diametri, di fresatura frontale e di foratura con l’utensile appropriato. La guida alle operazioni di tornitura illustra tali lavorazioni di taglio; l’orientamento del mandrino ne modifica la disposizione fisica.
Il supporto e il caricamento determinano spesso la disposizione utile
Su un tornio verticale convenzionale con il sistema di fissaggio del pezzo posto al di sotto del componente, un grezzo ampio può poggiare su una superficie di supporto orizzontale. Il suo peso contribuisce a farlo aderire stabilmente a tale superficie. Il dépliant della serie VTM di Okuma descrive questo vantaggio per cuscinetti e flange di grande diametro. Il pezzo richiede comunque un posizionamento e un fissaggio adeguati contro i carichi di taglio e rotazionali; la forza di gravità non sostituisce il serraggio. [2]
Su un tornio orizzontale, il mandrino o il contropunto a pinza fissa il pezzo da lavorare a un’estremità. Un albero più lungo potrebbe richiedere un puntale di contrappunto o un supporto lungo la sua lunghezza. Il caricamento e l’allineamento di un grezzo pesante richiedono inoltre una soluzione pratica per la movimentazione. Viceversa, l’alimentazione a barra può risultare conveniente per pezzi ripetuti idonei, purché il mandrino installato, il sistema di fissaggio del pezzo e l’alimentatore supportino tale modalità.
La lunghezza da sola non è il parametro determinante. La sezione compresa tra il punto di taglio e i suoi supporti determina in gran parte la flessibilità. La spiegazione della deviazione degli alberi snelli illustra perché un supporto all’estremità non rende rigido ogni tratto.
La tornitura verticale comprende più di un semplice tavolo posizionato sotto il pezzo in lavorazione
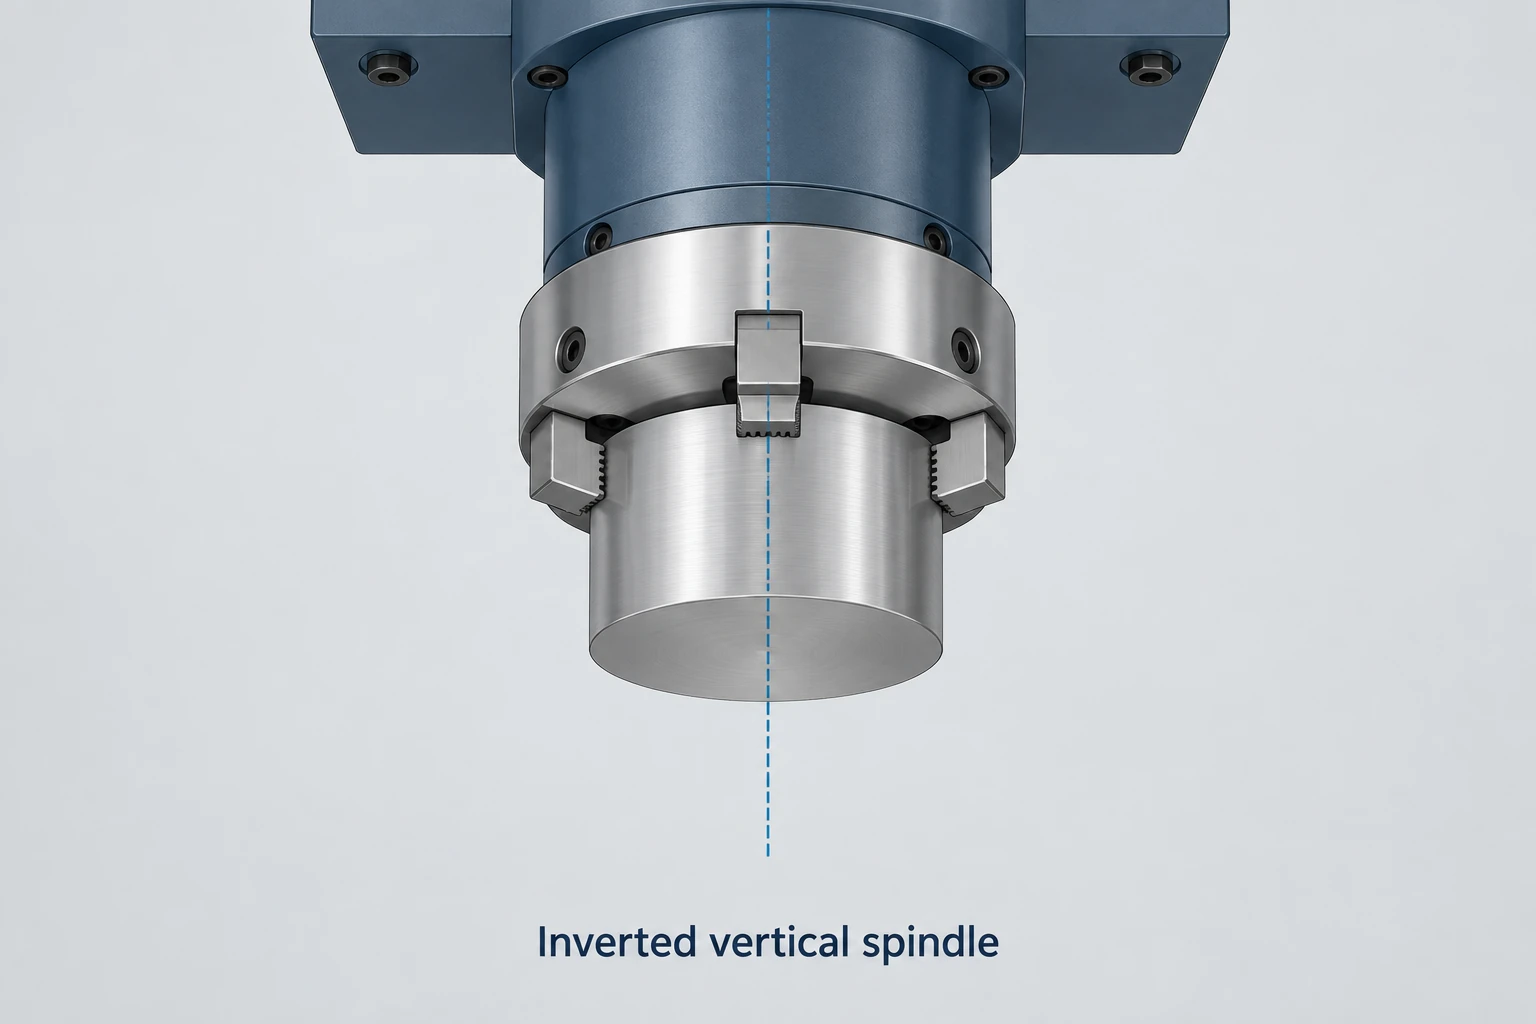
Un mandrino verticale invertito tiene il pezzo dall’alto. L’architettura VSC di EMAG, ad esempio, posiziona il mandrino di lavoro in alto e gli utensili in basso. La sua area di lavoro rivolta verso il basso offre un percorso di espulsione diverso per i trucioli rispetto a una cavità rivolta verso l’alto. La geometria effettiva e il sistema di gestione dei trucioli determinano comunque quali trucioli vengono rimossi con successo. [3]
Alcune macchine verticali per il prelievo dei pezzi utilizzano inoltre il mandrino per caricare i componenti da un sistema di trasferimento. Tale caratteristica di automazione appartiene a un particolare design. Non è implicita dal termine «verticale».
Né tanto meno la tornitura verticale è limitata a dischi corti. EMAG documenta macchine per la tornitura di alberi verticali dotate di mandrino di lavoro, contropunta e torrette utensili. Il supporto dell’albero e l’accessibilità rimangono le questioni rilevanti anche quando l’albero è in posizione verticale.
Confronta le configurazioni proposte con lo stesso pezzo
| Parte o esigenza produttiva | Confronto iniziale utile | Verificare prima di scegliere |
|---|---|---|
| Anello o flangia largo e massiccio | Montaggio del pezzo sul tavolo inferiore: verticale rispetto a orizzontale | Superficie di appoggio, accesso per sollevamento, massa e ingombro rotante |
| Albero lungo con sezioni sottili | Tornitura orizzontale supportata rispetto alla tornitura verticale su misura | Posizioni di supporto, campate snelle e accesso dell’utensile |
| Parti brevi in produzione ripetuta | Alimentazione a barra o caricamento frontale orizzontale rispetto al prelievo verticale | Forma in magazzino, lunghezza di presa, caricamento e lavorazione dell’estremità secondaria |
| Anello sottile o manicotto | Alternative di fissaggio del pezzo in entrambe le orientazioni | Deformazione da serraggio e la condizione di ispezione specificata |
Nessuna delle due orientazioni espone automaticamente la faccia afferrata né lavora entrambe le estremità. Identificare quali superfici vengono ultimate in ciascun montaggio e come il pezzo viene posizionato dopo il trasferimento. Anche i fori o le piane secondari richiedono attrezzature motrici adeguate, assi specifici o un’operazione separata.
Un confronto tra macchine deve includere il pezzo grezzo effettivo, il dispositivo di fissaggio, l’accessibilità degli utensili e il percorso di movimentazione. Il diametro nominale, l’altezza e il carico ammissibile sono limiti distinti; il superamento di uno di essi non dimostra che l’intero setup risulti compatibile. Confrontare l’intero percorso alla quantità richiesta, compresi i tempi di preparazione e i trasferimenti.
Nella tornitura CNC, l’orientamento è utile quando fornisce al grezzo una disposizione di supporto e caricamento utilizzabile, lasciando nel contempo accessibili le superfici richieste. Un anello ampio, un albero snello e una guaina sottile possono quindi favorire configurazioni diverse anche quando i loro diametri nominali rientrano nella stessa macchina.
Domande frequenti
Un tornio verticale è la stessa cosa di un centro di lavoro verticale?
No. Nel normale tornio verticale, il pezzo in lavorazione fornisce la rotazione di taglio. Un centro di lavoro verticale fa ruotare una fresa. Le macchine multitasking possono combinare diverse operazioni, quindi verificare sia le funzioni installate che il nome della macchina.
Un letto inclinato rende verticale un tornio?
No. L’inclinazione del letto e l’orientamento dell’albero portapezzo sono caratteristiche distinte. Un tornio a letto inclinato può comunque avere un asse del mandrino portapezzo orizzontale. [4]
Esiste un diametro fisso al quale un pezzo deve passare al tornio verticale?
No. I campi di lavoro delle macchine si sovrappongono e il diametro non descrive la massa, la lunghezza, le superfici di presa o le operazioni richieste. Confrontare l’intero setup proposto anziché applicare un limite universale basato sul diametro.
Fonti tecniche
- MIT OpenCourseWare. Tornio. Rotazione del pezzo e supporto della contropunta.
- Okuma. Serie VTM: Macchine multitasking verticali di grandi dimensioni, aprile 2020. Disposizione del mandrino e discussione sul carico verticale.
- EMAG. CNC Turning Machines, configurazioni VL e VSC; Centro di tornitura verticale per alberi: lavorazione 4 assi di alberi di rotore, alberi di trasmissione e altro, 16 marzo 2021. Configurazioni con mandrino invertito e tornitura verticale di alberi.
- Hurco. CNC Lathe Bed Design: True Slant vs Flatbed ‘Flying Wedge’ e Buying a CNC Lathe? Here’s What to Know and Consider. Geometria del letto e configurazione del tornio.



