Sur cette page
Un tour horizontal fait tourner la pièce autour d’un axe de broche horizontal. Un tour vertical la fait tourner autour d’un axe vertical. Cette différence modifie la façon dont la pièce est supportée, chargée et présentée aux outils ; elle n’indique pas quelle machine produira la pièce la plus précise.
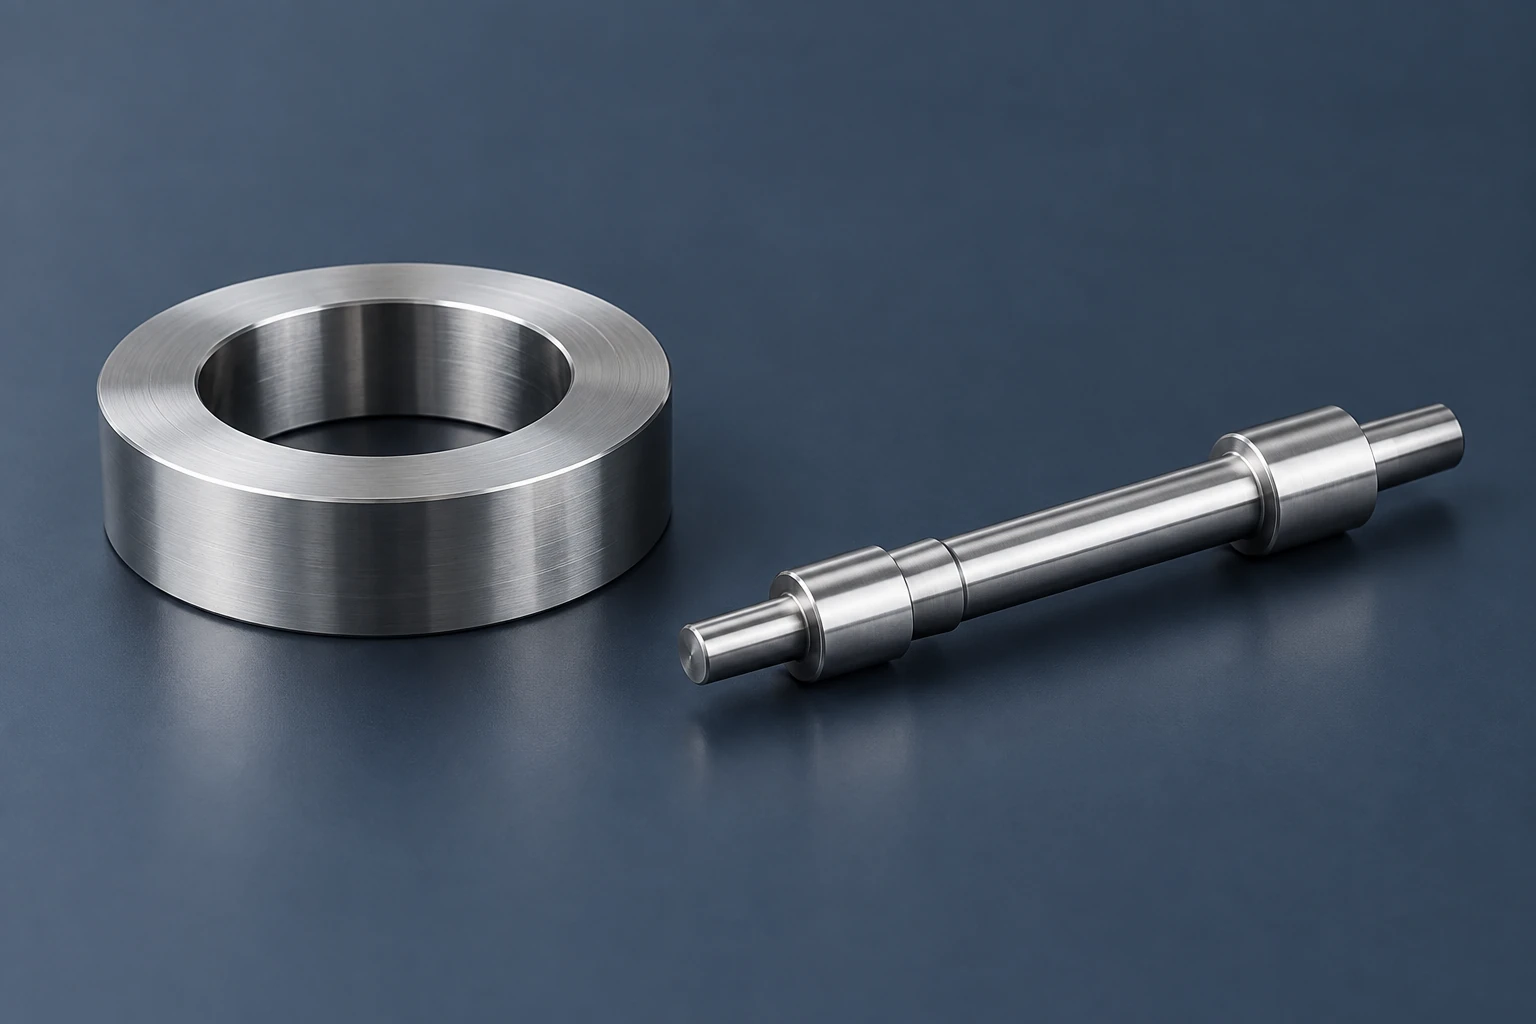
Un anneau large et un arbre long soulèvent des questions de support différentes. Commencez par leur poids, leurs proportions et les surfaces de préhension accessibles, puis comparez les configurations machines exploitables.
Suivez l’axe de rotation de la pièce à usiner
Dans le tournage ordinaire, la broche fait tourner la pièce pendant que l’outil avance contre celle-ci. Les deux orientations permettent de réaliser des diamètres, des surfaces de bout et des alésages, à condition d’utiliser des outils adaptés. Le guide des opérations de tournage explique ces opérations d’usinage ; l’orientation de la broche modifie leur disposition physique.
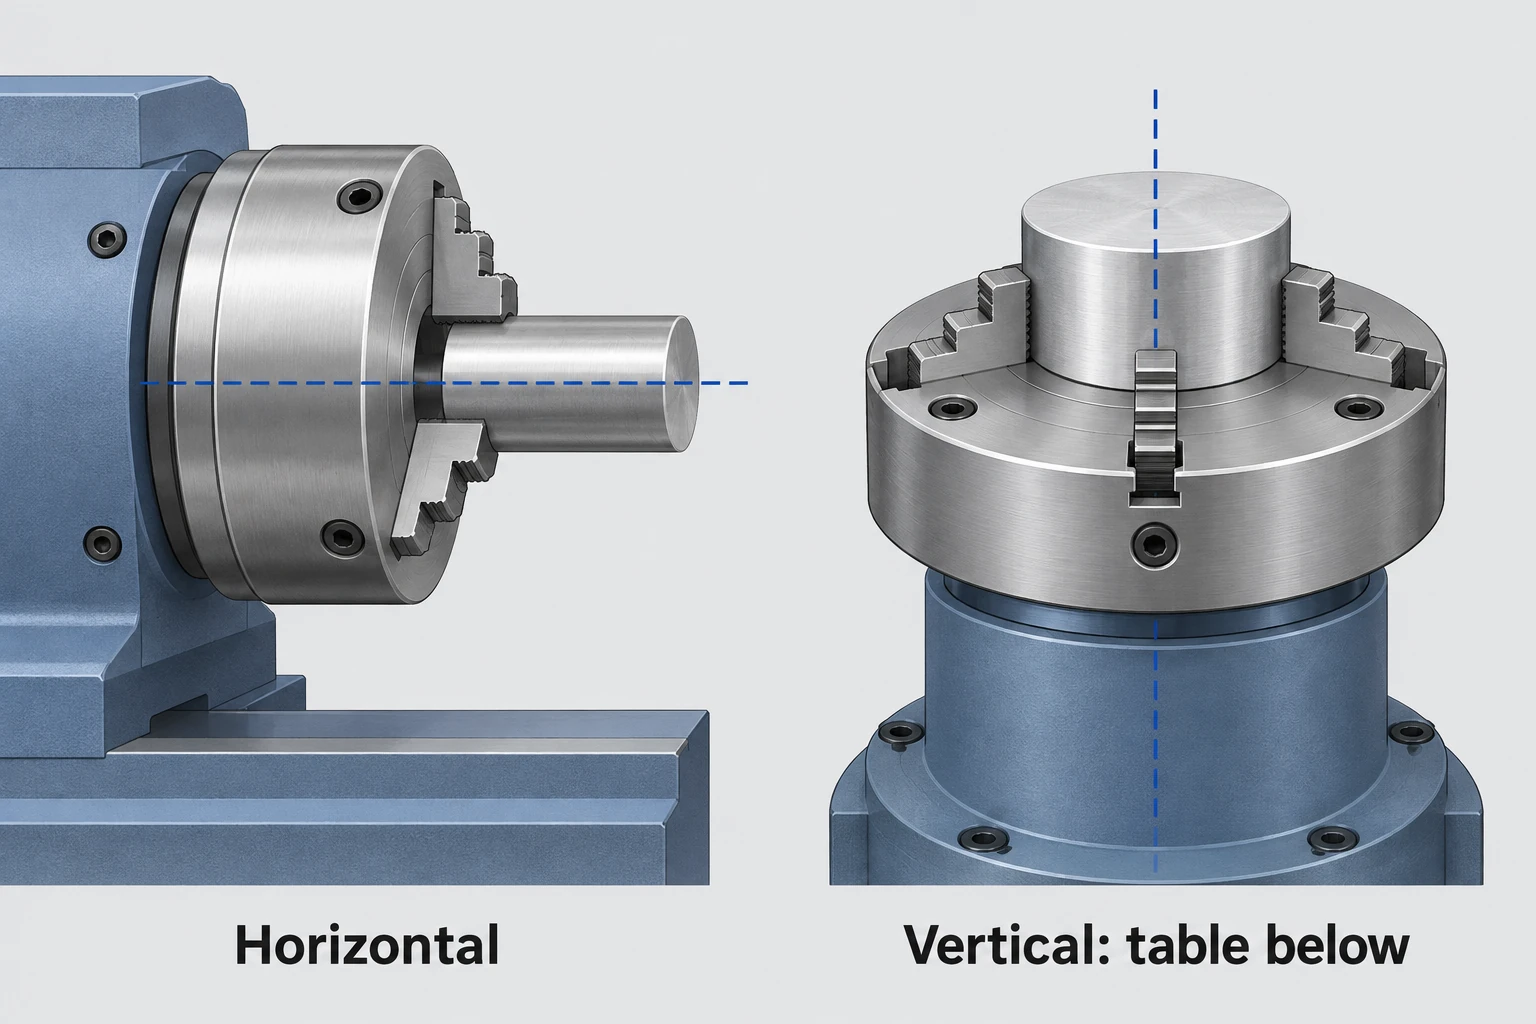
Le support et le chargement déterminent souvent l’agencement utile.
Sur un tour vertical conventionnel avec son dispositif de serrage situé sous la pièce, une ébauche large peut reposer sur une surface horizontale de support. Son poids contribue à la maintenir contre cette surface. La brochure de la série VTM d’Okuma décrit cet avantage pour les roulements et brides de grand diamètre. La pièce nécessite toutefois un positionnement et un maintien appropriés contre les efforts de coupe et les charges rotatives ; la gravité ne remplace pas le serrage. [2]
Sur un tour horizontal, le mandrin ou le porte-pièce maintient la pièce à usiner à une de ses extrémités. Un arbre plus long peut nécessiter un pointeau de contre-pointe ou un support le long de sa longueur. Le chargement et l’alignement d’une brut lourd exigent également un dispositif pratique de manutention. À l’inverse, l’alimentation en barre peut s’avérer pratique pour des pièces répétitives adaptées, à condition que le mandrin installé, la tenue de pièce et l’alimentateur soient compatibles avec cette méthode.
La longueur seule n’est pas le critère déterminant. La section comprise entre le point de coupe et ses supports détermine en grande partie la flexibilité. L’explication de la déformation des arbres élancés montre pourquoi un support en bout ne rend pas rigide chaque portée.
Le tournage vertical comprend plus qu’un simple plateau situé sous la pièce.
Un broche verticale inversée maintient la pièce depuis le haut. L’agencement VSC d’EMAG, par exemple, place la broche porte-pièce en surplomb et les outils en dessous. Sa zone de travail orientée vers le bas confère aux copeaux un chemin d’évacuation différent de celui d’un logement orienté vers le haut. La géométrie réelle et le système de gestion des copeaux déterminent néanmoins ce qui est évacué avec succès. [3]
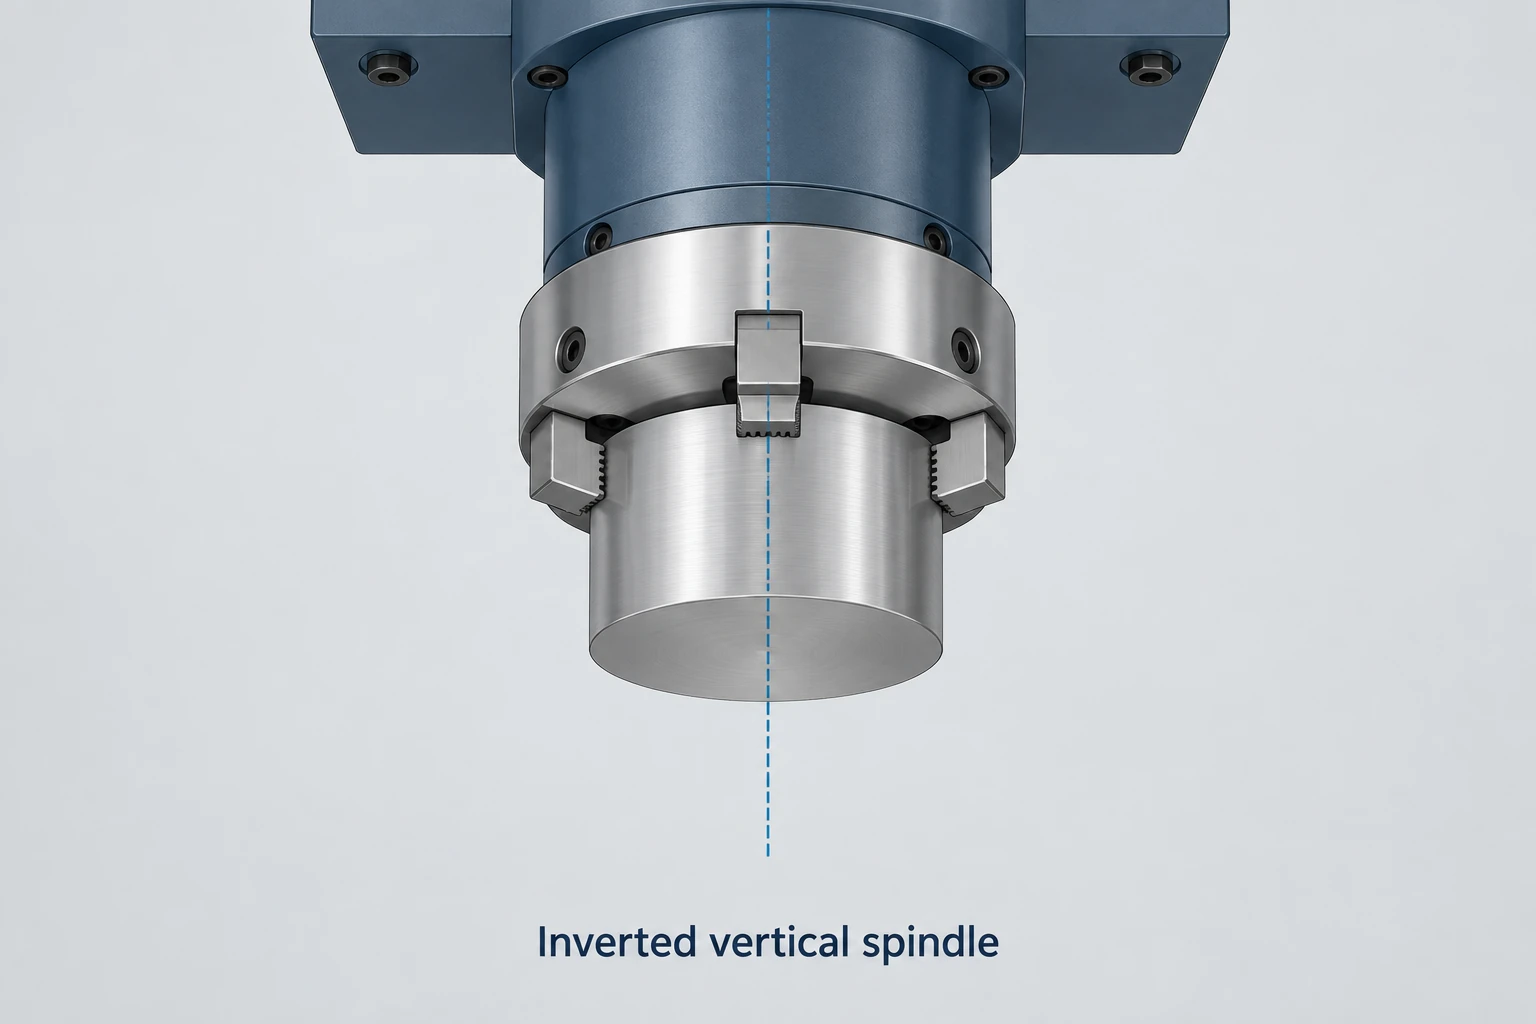
Certaines machines verticales de prélèvement utilisent également la broche pour charger les pièces à partir d’un système de transfert. Cette fonction d’automatisation relève d’une conception particulière. Elle n’est pas implicite dans le terme « vertical ».
Le tournage vertical n’est pas non plus limité aux disques courts. EMAG documente des machines de tournage vertical d’arbres équipées d’une broche de travail, d’une contre-pointe et de tourelles à outils. Le maintien et l’accès à l’arbre restent les questions pertinentes, même lorsque l’arbre est positionné à la verticale.
Comparez les configurations proposées avec la même pièce
| Pièce ou besoin de production | Comparaison initiale utile | Vérifiez avant de choisir |
|---|---|---|
| Anneau ou bride large et massif | Usinage vertical par rapport à l’horizontal avec serrage sur la table inférieure | Surface d’assise, accès pour levage, masse et enveloppe de rotation |
| Arbre long avec des sections élancées | Usinage tourné horizontal pris en charge par rapport au tournage vertical sur arbre dédié | Emplacements de support, portées élancées et accès de l’outil |
| Pièces courtes en production répétée | Alimentation par barreau ou chargement frontal horizontal par rapport à la prise verticale | Forme brute, longueur de serrage, chargement et usinage de l’extrémité secondaire |
| Anneau ou manchon mince | Solutions de serrage disponibles dans les deux orientations | Déformation due au serrage et condition d’inspection spécifiée |
Aucune des deux orientations n’expose automatiquement la face saisie ni ne finit les deux extrémités. Identifiez les surfaces traitées par chaque montage et la façon dont la pièce est positionnée après transfert. Les perçages ou usinages secondaires (ex. : trous ou plans) nécessitent également des outils motorisés adaptés, des axes supplémentaires ou une opération distincte.
Une comparaison de machines doit inclure la pièce brute réelle, le montage, l’accès aux outils et le trajet de manutention. Le diamètre nominal, la hauteur et la charge admissible sont des limites distinctes ; le fait de respecter l’une d’elles ne prouve pas que l’ensemble du montage s’intègre dans la machine. Comparez le trajet complet pour la quantité requise, y compris les opérations de préparation et les transferts.
Dans le tournage CNC, l’orientation est utile lorsqu’elle confère à l’ébauche un arrangement de support et de chargement exploitable tout en laissant les surfaces requises accessibles. Une bague large, un arbre élancé et un manchon mince peuvent donc favoriser des montages différents, même si leurs diamètres nominaux correspondent à la même machine.
Questions fréquemment posées
Une tour à mécaniser vertical est-elle identique à un centre d’usinage vertical ?
Non. Dans le tournage vertical ordinaire, la pièce fournit la rotation de coupe. Un centre d’usinage vertical fait tourner un outil de fraisage. Les machines multitâches peuvent combiner des opérations : vérifiez donc les fonctions installées ainsi que le nom de la machine.
Un lit incliné rend-il un tour vertical ?
Non. L’inclinaison du lit et l’orientation de la broche porte-pièce sont deux caractéristiques distinctes. Un tour à lit incliné peut toutefois conserver un axe horizontal de la broche porte-pièce. [4]
Existe-t-il un diamètre fixe à partir duquel une pièce doit passer à l’usinage vertical ?
Non. Les plages de machines se chevauchent, et le diamètre ne décrit ni la masse, ni la longueur, ni les surfaces de serrage, ni les opérations requises. Comparez la configuration proposée dans son ensemble plutôt que d’appliquer une limite universelle basée sur le diamètre.
Sources techniques
- MIT OpenCourseWare. Tour. Rotation de la pièce et support par la contre-pointe / poupée mobile.
- Okuma. Série VTM : grandes machines multitâches verticales, avril 2020. Agencement de la broche et discussion sur les charges verticales.
- EMAG. Machines de tournage CNC, configurations VL et VSC ; Centre de tournage vertical pour arbres : usinage à 4 axes d’arbres de rotor, d’arbres de transmission et plus encore, 16 mars 2021. Broche inversée et agencements de tournage vertical d’arbres.
- Hurco. Conception du lit d’un tour CNC : véritable lit incliné contre lit plat « coin volant » et Acheter un tour CNC ? Voici ce qu’il faut savoir et prendre en compte. Géométrie du lit et configuration du tour.



