Sur cette page
Un certificat de matière atteste l’identité et les propriétés déclarées du matériau qu’il couvre. Il ne constitue une preuve utile pour une pièce usinée CNC que lorsque les registres de fabrication établissent un lien entre ce matériau et la pièce livrée. Il ne vérifie pas, en soi, les cotes usinées, un traitement thermique ultérieur, l’état de surface ni la performance d’un ensemble.
Pour un acheteur, la tâche comporte deux parties : vérifier que le certificat correspond au matériau spécifié, puis suivre son identité tout au long de la découpe, de l’usinage, des traitements externes et de l’expédition. Un certificat correct pour une barre erronée reste tout de même une preuve erronée.
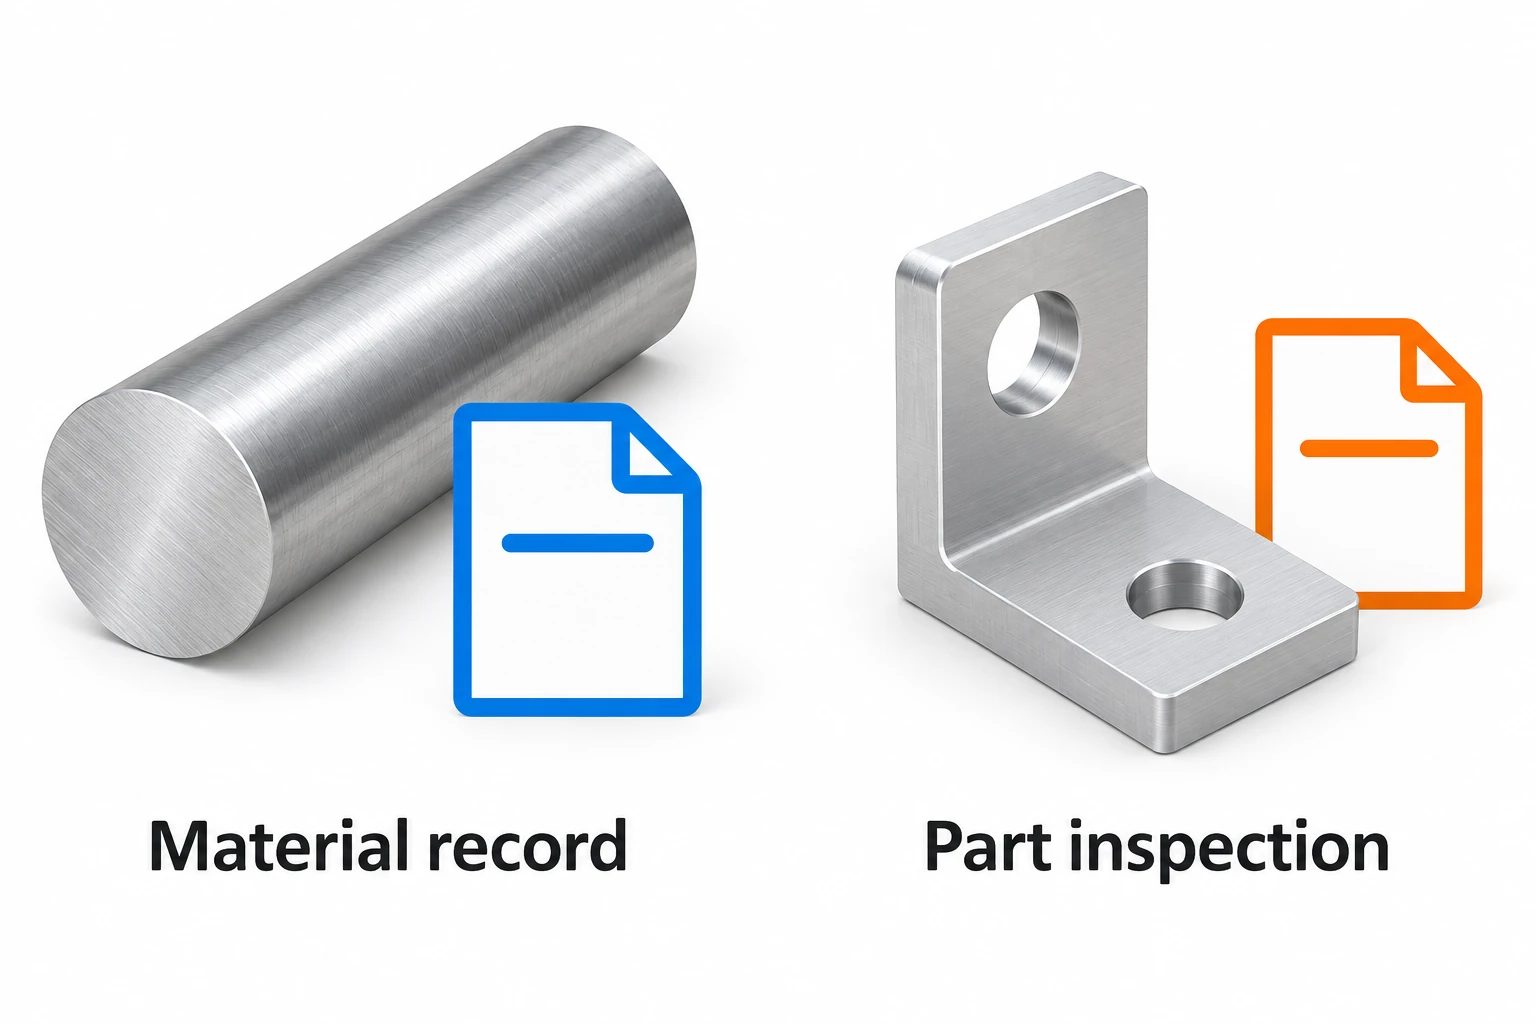
Séparez l’enregistrement du matériau de l’enregistrement de la pièce finie
Le rapport d’essai de laminage (MTR), le certificat d’essai de matière (MTC) et le certificat de conformité (CoC) sont des intitulés que vous pouvez rencontrer dans un devis. Lisez la portée et les résultats explicitement indiqués, plutôt que de vous fier à l’intitulé. Une déclaration du fournisseur et un rapport contenant les résultats des essais de matière remplissent des fonctions différentes.
| Enregistrement | Ce qu’il faut vérifier | Ce qu’il ne permet pas d’établir seul |
|---|---|---|
| Certificat d’inspection des matériaux | Producteur, spécification du produit, nuance, état, unité d’essai identifiée et résultats requis | Quelles pièces finies proviennent de ce matériau |
| Enregistrement de traçabilité | Liaison entre les matières premières entrantes, la commande, les lots de traitement et l’expédition | Si les valeurs d’essai indiquées respectent les exigences du plan |
| Certificat ou rapport de procédé | Traitement spécifié et pièces ou lot traités | Conformité des caractéristiques d’usinage non liées entre elles |
| Rapport d’inspection des pièces finies | Révision de la pièce, caractéristiques mesurées, résultats et unités inspectées | Chimie du matériau ou historique complet de la matière première |
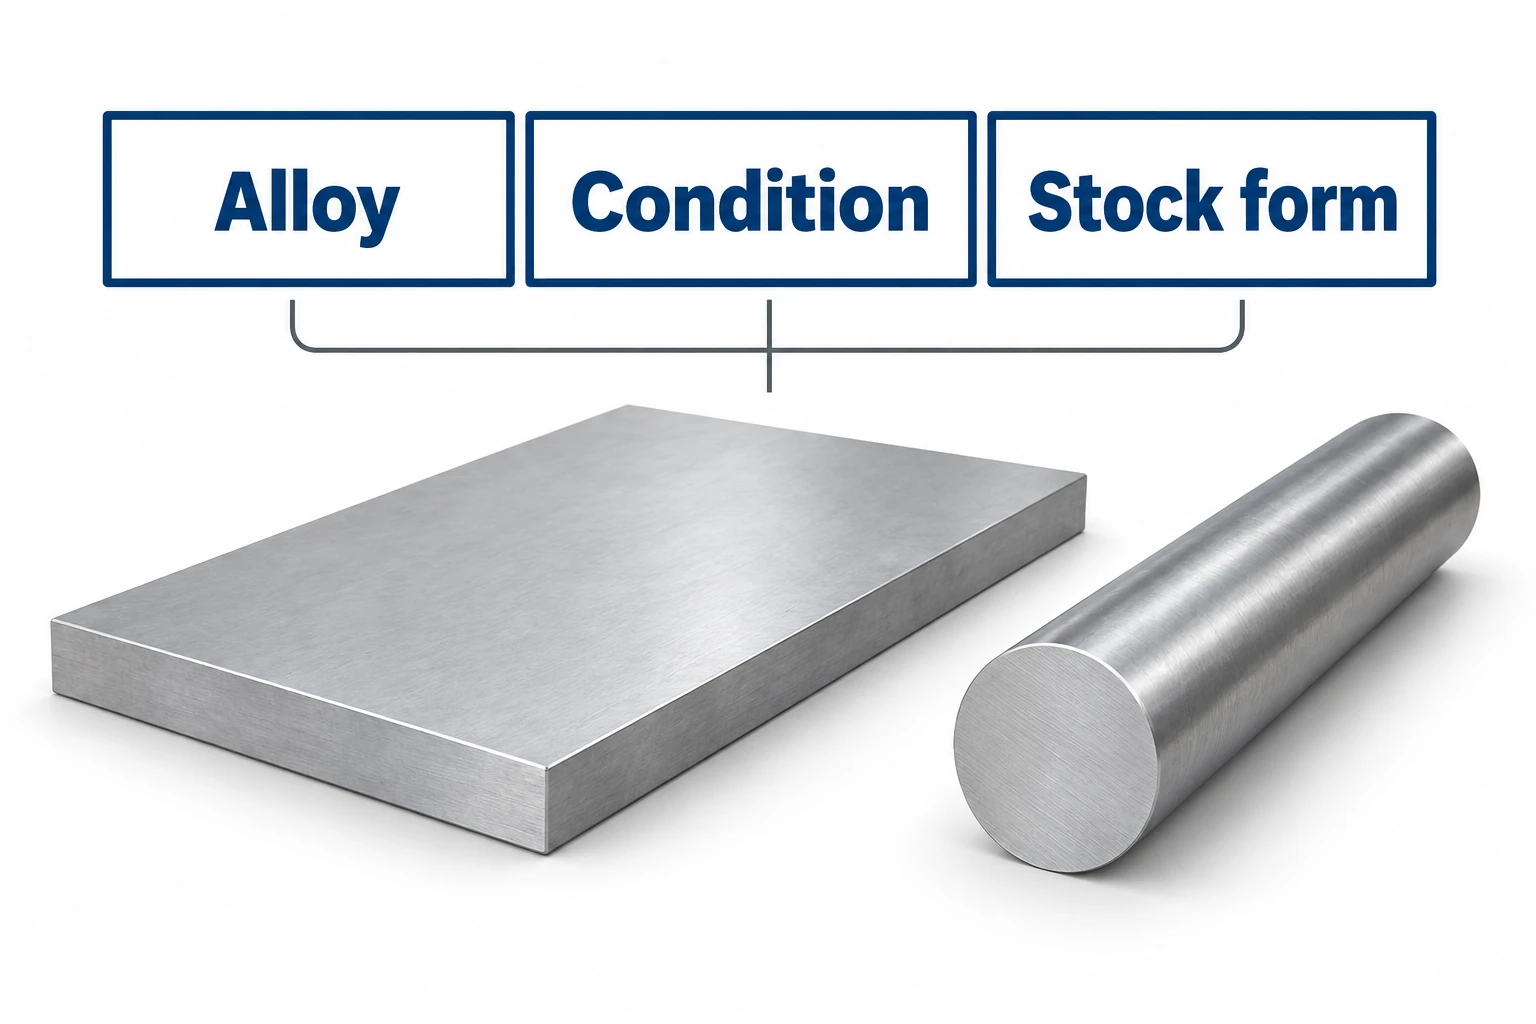
Commencez par une exigence complète en dessin. Le guide des matériaux et de la conception explique pourquoi la nuance, l’état et la forme brute doivent être spécifiés conjointement. L’examen du certificat vérifie ensuite les preuves par rapport à cette exigence ; il ne peut pas combler une spécification matérielle non définie.
Ce que signifient les types 3.1 et 3.2 de la norme EN 10204
La norme EN 10204 définit les types de documents d’inspection ; elle ne constitue pas la spécification de l’alliage lui-même. Dans l’édition 2004, le type 2.1 fournit une déclaration de conformité sans résultats d’essais, tandis que le type 2.2 inclut les résultats d’une inspection non spécifique. Le type 3.1 fournit des résultats d’inspection spécifiques, validés par le représentant agréé en inspection du fabricant, indépendant du département de fabrication. Le type 3.2 ajoute une validation impliquant le représentant agréé de l’acheteur ou un inspecteur désigné par la réglementation officielle. [1]
Un certificat 3.1 ne signifie donc pas qu’un laboratoire externe a testé chaque pièce. De même, commander un certificat 3.2 n’ajoute pas de contrôle dimensionnel de la pièce usinée CNC terminée. Définissez le type de document requis, la spécification produit et tous les essais supplémentaires avant l’approvisionnement du stock. Utilisez l’édition contractuellement requise ainsi que les modalités d’acceptation convenues.
Les Garanties Hardox de SSAB, version 4 (2024), section « Distribution des documents d’inspection », illustrent cette distinction : les résultats spécifiques peuvent se rapporter aux produits livrés ou à des lots d’inspection qui les incluent. Les champs de son certificat comprennent l’accord d’achat, la description du produit, la désignation du matériau, les dimensions, la quantité et les résultats. L’unité d’essai pertinente n’est pas nécessairement une pièce finie individuellement testée.
Correspondre à la nuance, à l’état et à la forme du produit
Vérifiez le certificat par rapport au plan diffusé et au bon de commande selon une séquence cohérente :
- Spécification et nuance : indiquer la norme requise, la révision le cas échéant, et la désignation exacte de l’alliage. Une composition similaire ou un nom commercial connu n’autorise pas de substitution.
- État et forme en stock : comparez l’état de revenu ou de traitement thermique et la forme fournie, par exemple en plaque ou en barre. Vérifiez les exigences liées aux dimensions qui s’appliquent à ce produit.
- Résultats et unités : comparez les résultats chimiques et mécaniques requis avec les limites correctes. Distinguez les valeurs mesurées des valeurs typiques du catalogue et des limites de spécification.
- Identité : relier le numéro du certificat et la référence de coulée, de lot ou de fournée au stock reçu et aux dossiers de fabrication.
Par exemple, un certificat d’aluminium indiquant « 6061 » soulève une question différente de celle qu’ouvre un certificat identifiant le revenu requis et la spécification produit. La comparaison des alliages 6061, 7075, 6082 et 2024 montre pourquoi les propriétés issues de revenus et de formes de produit différentes ne peuvent pas être simplement substituées.
Conserver l’identité lorsque les stocks deviennent des pièces
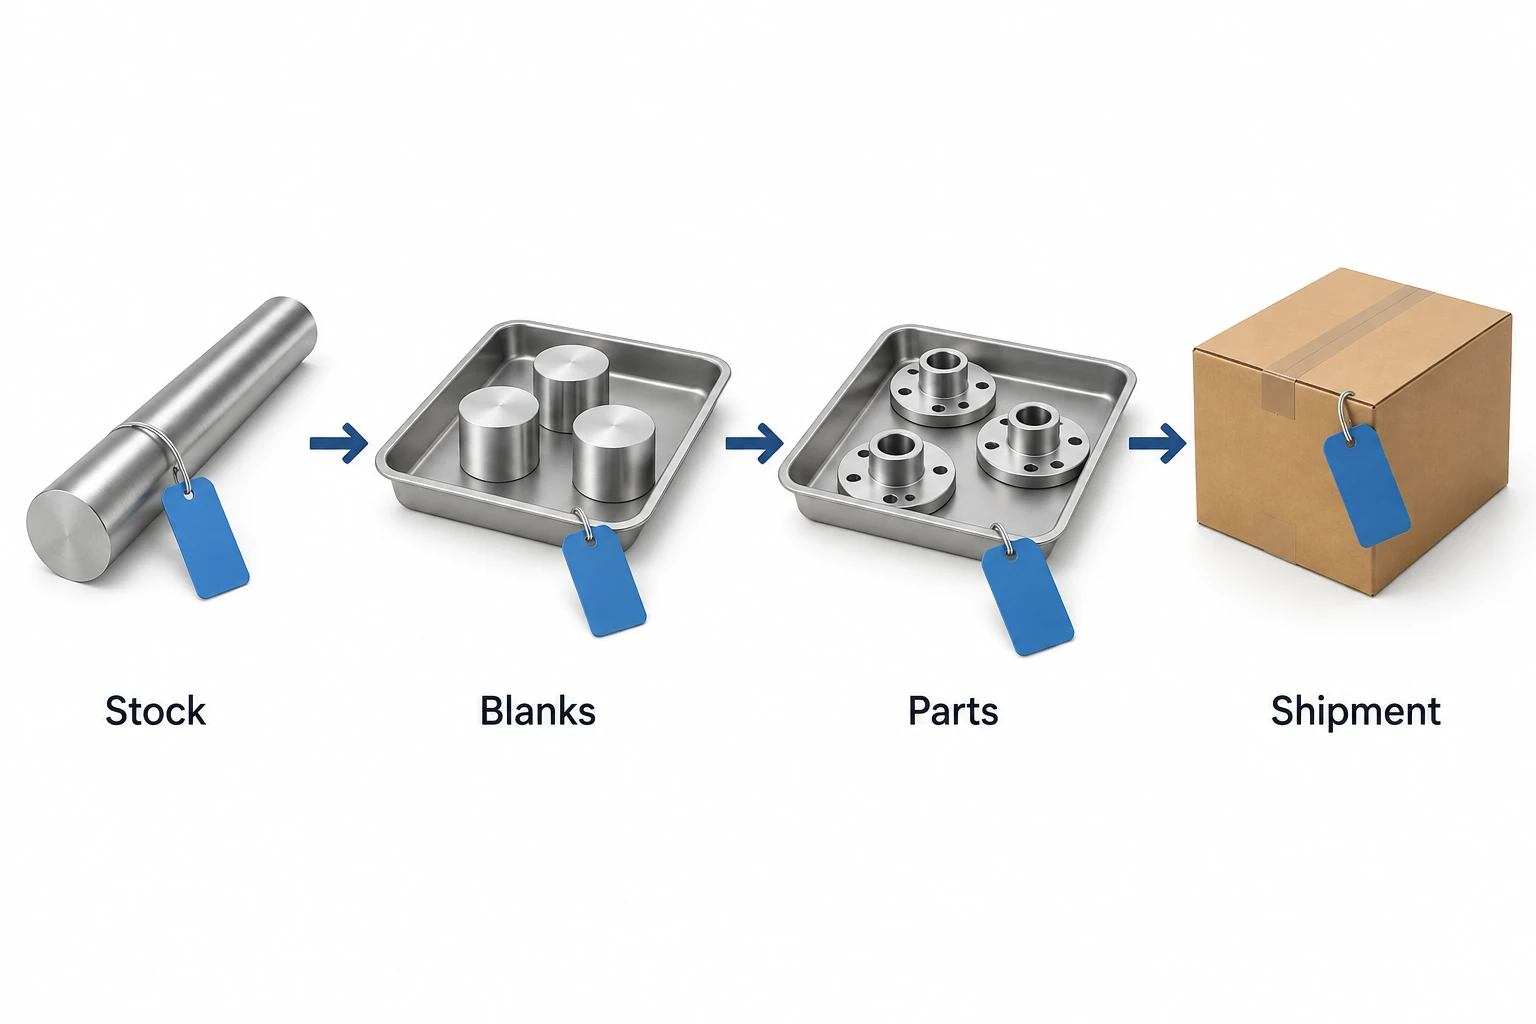
Le marquage sur une barre pleine peut disparaître lorsque la barre est découpée en ébauches. Un bulletin de suivi contrôlé, une étiquette de contenant ou un marquage autorisé sur la pièce permettent de maintenir cette traçabilité. Choisissez la méthode en fonction de la taille de la pièce, des restrictions relatives aux surfaces et des exigences de traçabilité de la commande ; n’appliquez pas de marquage sur une surface fonctionnelle uniquement pour faciliter l’identification.
L’exemple suivant suit une même coulée tout au long de l’usinage, des traitements externes et de la livraison :
| Étape | Exemple d’identification | Connexion à conserver |
|---|---|---|
| Stock entrant | Chaleur H-01 | Certificat d’origine du producteur et stock reçu |
| Découper les ébauches | Poste J-10, bac A | Les ébauches du bac A proviennent de H-01 |
| Traitement externe | Lot de traitement P-20 | Quelles pièces J-10 sont entrées et revenues |
| Livraison | Expédition S-30, colis 1 | Quantité livrée liée au document J-10 et aux dossiers de procédure applicables |
Si une deuxième coulée est introduite, veillez à maintenir les deux lots distincts et à fournir les documents correspondants. Un simple numéro de commande peut s’avérer insuffisant lorsqu’une commande comprend plusieurs coulées, révisions ou lots de traitement. L’Association britannique de l’acier inoxydable identifie expressément l’absence de traçabilité entre le matériau et les documents, ainsi que la modification des certificats, comme des problèmes récurrents. [2]
Les opérations ultérieures nécessitent leurs propres éléments de preuve
Un certificat de stock décrit le matériau dans son état documenté. Si un composant usiné est ultérieurement traité thermiquement, l’état final nécessite l’enregistrement correspondant du traitement ainsi que toute vérification spécifiée. Pour l’usinage de l’acier inoxydable, une condition 17-4 PH spécifiée sur le plan constitue donc une considération distincte de la simple reconnaissance du nom de l’alliage sur le stock entrant. Le même principe s’applique à un revêtement ou à un procédé de passivation requis.
L’identification positive des matériaux (IPM) peut aider à vérifier la composition, mais la méthode doit détecter les éléments pertinents. L’article d’Evident intitulé 3 considérations importantes lors de l’utilisation de la fluorescence X pour l’identification positive des matériaux explique que la fluorescence X portable ne permet pas de mesurer directement le carbone. Une correspondance de nuance obtenue par cette méthode seule ne saurait établir une désignation « faible teneur en carbone », un état de traitement thermique ou des propriétés de traction. Elle ne permet pas non plus de reconstituer une chaîne de traçabilité perdue.
Résolvez les liens manquants avant d’accepter la livraison
Lorsqu’un certificat et une référence d’emballage sont en désaccord, conservez les pièces concernées identifiables pendant que le fournisseur réconcilie les dossiers originaux. Demandez la connexion manquante plutôt qu’une nouvelle copie du même certificat. Une référence administrative corrigée doit être étayée par l’historique sous-jacent ; elle ne doit pas masquer une modification matérielle.
Pour un substitut proposé, obtenez l’approbation de l’autorité de conception compétente avant toute utilisation, et conservez cette approbation avec les pièces concernées. Si la traçabilité ne peut pas être rétablie, les équipes d’ingénierie et de qualité doivent décider si des essais complémentaires permettent de satisfaire aux exigences de la commande ou si un rejet est nécessaire. Aucun essai ne peut restaurer une exigence de provenance manquante.
Incluez le type de document, la spécification du matériau, le niveau de traçabilité, les marquages autorisés, les enregistrements des opérations ultérieures et l’approbation des substitutions dans la demande de devis d’usinage CNC. Cela intègre la preuve dans le périmètre d’approvisionnement, plutôt que de la demander une fois que les stocks ont été consommés.
Questions relatives au certificat de matière
Un certificat de conformité suffit-il pour les pièces usinées CNC ?
Cela dépend de la commande. Une déclaration peut satisfaire une exigence documentaire limitée, mais elle ne remplace pas les résultats des essais sur les matériaux, la traçabilité ni les enregistrements de procédé lorsque ceux-ci sont spécifiés. Définissez plutôt les preuves dont vous avez besoin, au lieu de considérer comme équivalents tous les documents désignés sous le nom de « certificat ».
Chaque pièce doit-elle porter son numéro de coulée gravé ?
Pas nécessairement. Le niveau requis de traçabilité et la méthode de marquage dépendent du contrat et de la pièce. Un conditionnement contrôlé ou des dossiers de fabrication peuvent établir cette liaison lorsque le marquage individuel n’est pas requis. Préservez l’identité des lots lorsqu’ils sont divisés, et obtenez une approbation préalable pour tout marquage susceptible d’affecter la fonction.
Un certificat de matière peut-il couvrir plusieurs expéditions ?
Oui, à condition que les expéditions proviennent effectivement du matériau couvert et que les documents conservent cette relation. Chaque livraison distincte doit disposer de son propre identifiant de pièce, de sa propre quantité et de son propre identifiant d’expédition. Réutiliser un certificat pour un matériau sans lien n’est pas une traçabilité.
Un rapport dimensionnel conforme compense-t-il l’absence d’un certificat de matière ?
Non. Les dimensions et les preuves relatives au matériau répondent à des questions différentes. Un composant peut s’ajuster à un ensemble tout en étant réalisé dans un alliage ou dans un état (par exemple, recuit, trempé) incorrect. Résolvez l’exigence manquante par le biais du processus d’acceptation autorisé.
Sources techniques
- Association britannique de l’acier inoxydable. Certificats d’essai BSEN 10204 pour les produits en acier inoxydable. Explication publique des types de documents de 2004 ; appliquer séparément la spécification produit requise.
- Association britannique de l’acier inoxydable. L’usage abusif des certificats d’essai des matériaux EN 10204. Intégrité du document et identité du matériau.
- SSAB. Garanties Hardox, version 4, 2024, « Distribution des documents d’inspection ». Explication du producteur concernant les champs spécifiques relatifs aux inspections et aux certificats ; il ne s’agit pas d’une spécification applicable à tous les matériaux destinés à l’usinage CNC.
- Évident. 3 points essentiels à considérer lors de l’utilisation de la fluorescence X pour l’identification positive des matériaux. Limites de la détection élémentaire et de l’analyse de surface par fluorescence X portable.



