W tym artykule
Certyfikat materiałowy potwierdza tożsamość i zgłoszone właściwości materiału, którego dotyczy. Staje się on użytecznym dowodem dla części CNC jedynie wtedy, gdy dokumentacja produkcyjna łączy ten materiał z dostarczoną częścią. Sam w sobie nie weryfikuje wymiarów po obróbce skrawaniem, późniejszego hartowania, chropowatości powierzchni ani wydajności zespołu.
Dla kupującego zadanie składa się z dwóch części: sprawdzenie, czy certyfikat odpowiada określonej materiale, a następnie śledzenie jego tożsamości przez cięcie, obróbkę skrawaniem, przetwarzanie zewnętrzne i wysyłkę. Poprawny certyfikat dotyczący niewłaściwej prętowej surowca pozostaje nadal niewłaściowym dowodem.
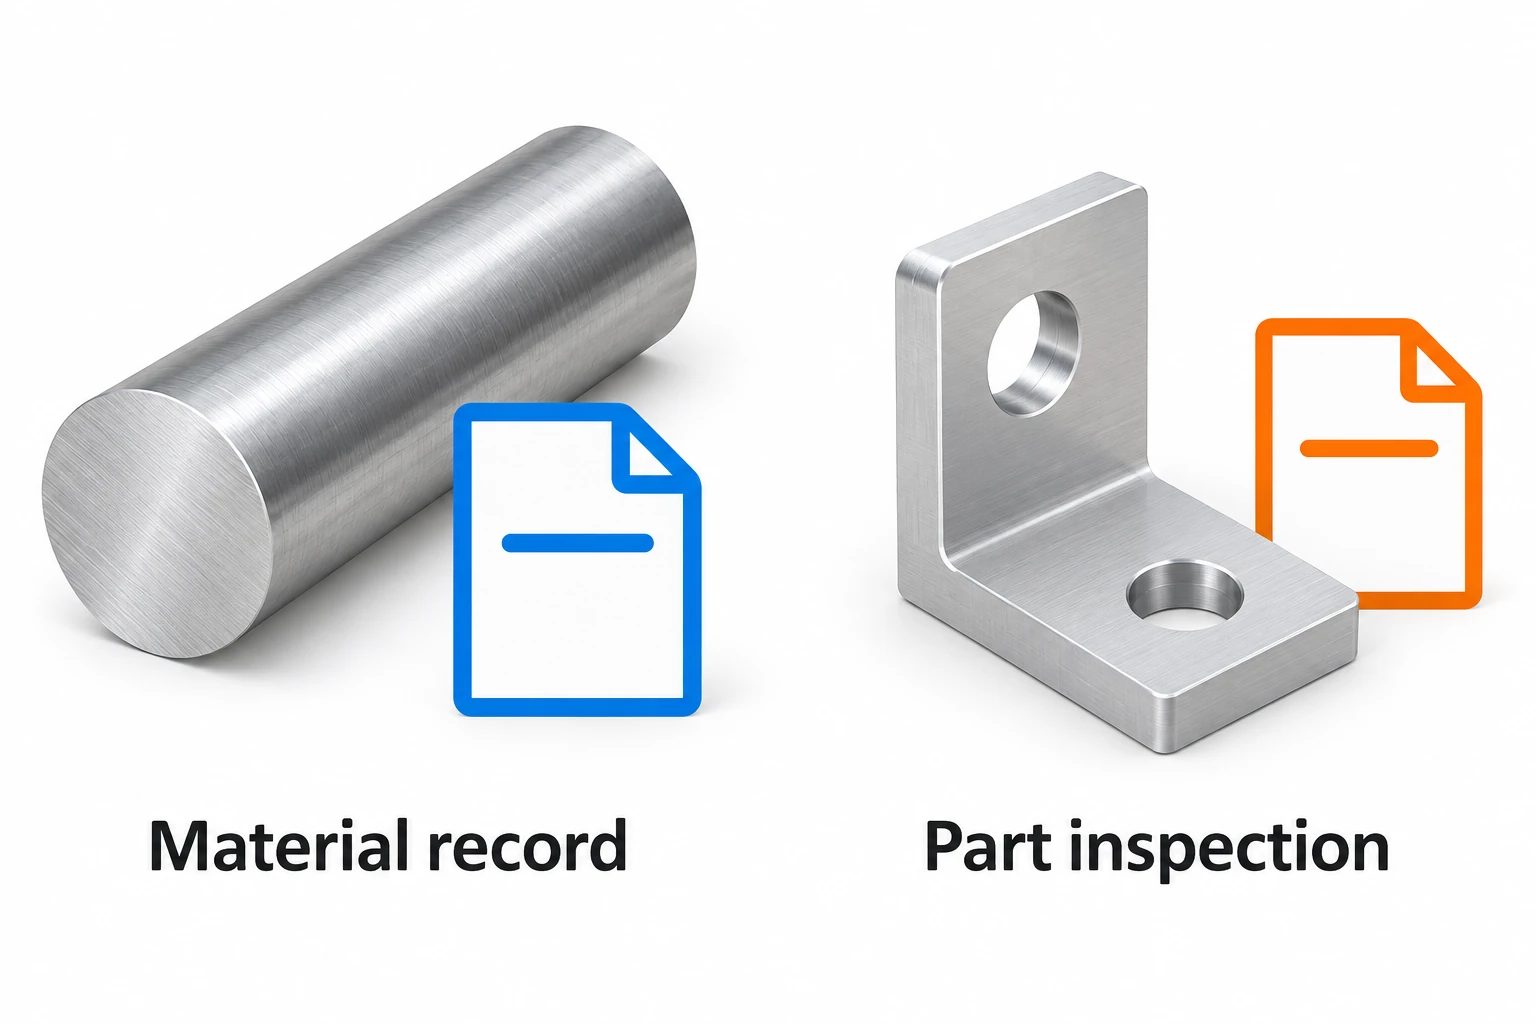
Oddziel rekord materiału od rekordu gotowej części
Raport z badań frezarskich (MTR), certyfikat badań materiału (MTC) oraz certyfikat zgodności (CoC) to oznaczenia, które mogą pojawić się w wycenie. Przeczytaj określony zakres i wyniki, zamiast polegać wyłącznie na oznaczeniu. Oświadczenie dostawcy i raport zawierający wyniki badań materiału pełnią różne funkcje.
| Rekord | Na co zwrócić uwagę | Czego nie określa samo w sobie |
|---|---|---|
| Certyfikat kontroli materiału | Producent, specyfikacja produktu, gatunek, stan materiału, jednostka badawcza i wymagane wyniki | Z którego materiału pochodziły te gotowe części |
| Rekord śledzoności | Połączenie między dostawą surowca, zleceniem produkcyjnym, partiami obrabianymi i wysyłką | Czy zgłoszone wartości pomiarów spełniają wymagania rysunku |
| Certyfikat lub raport procesowy | Określona obróbka cieplna oraz części lub partia poddane obróbce | Zgodność niepowiązanych cech obróbki skrawaniem |
| Raport z inspekcji gotowej części | Rewizja części, mierzone cechy, wyniki oraz jednostki poddane inspekcji | Skład chemiczny materiału lub pełna historia surowca |
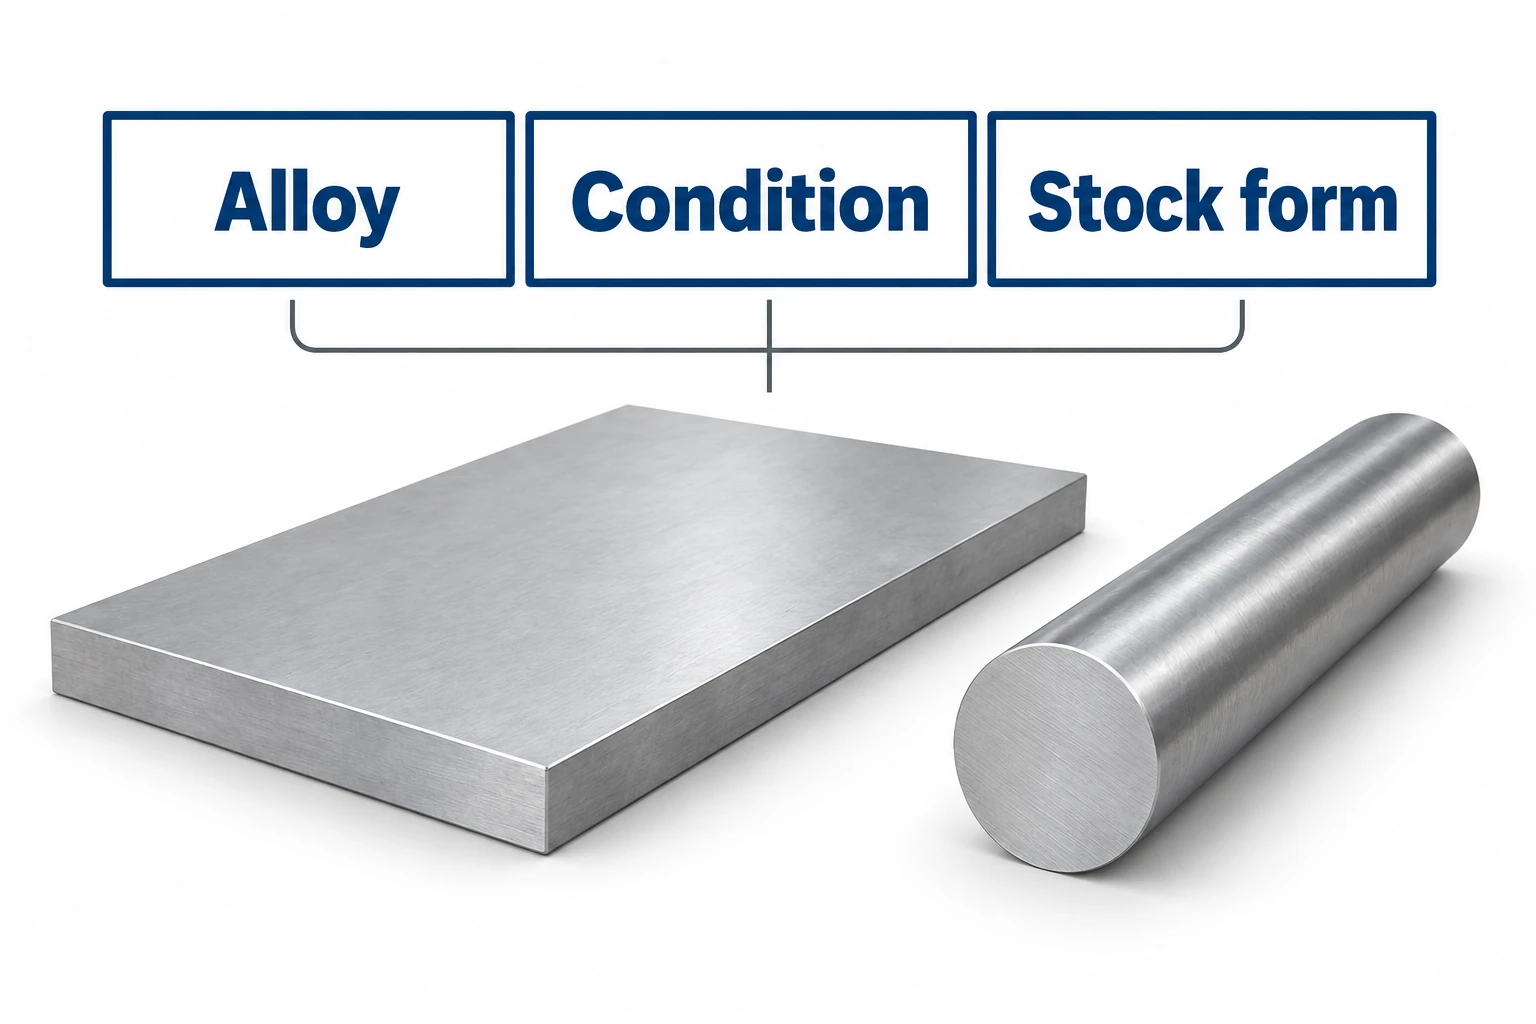
Zacznij od kompletnego wymagania projektowego. Przewodnik po materiałach i projektowaniu wyjaśnia, dlaczego gatunek, stan oraz forma surowca powinny być określone razem. Następnie przegląd certyfikatu sprawdza dostępne dowody zgodności z tym wymaganiem; nie może on uzupełnić nieustalonego specyfikacji materiału.
Co oznaczają typy 3.1 i 3.2 normy EN 10204
Norma EN 10204 określa typy dokumentów kontrolnych; nie jest ona specyfikacją samego stopu. W wydaniu z 2004 r. typ 2.1 zawiera deklarację zgodności bez wyników badań, podczas gdy typ 2.2 obejmuje wyniki niespecyficznej kontroli. Typ 3.1 zawiera konkretne wyniki kontroli, zweryfikowane przez upoważonego przedstawiciela inspekcyjnego producenta, niezależnego od działu produkcyjnego. Typ 3.2 dodatkowo wymaga weryfikacji przez upoważonego przedstawiciela nabywcy lub inspektora wyznaczonego na mocy przepisów prawnych. [1]
Certyfikat typu 3.1 nie oznacza więc, że zewnętrzne laboratorium przetestowało każdą sztukę. Podobnie zamówienie certyfikatu typu 3.2 nie obejmuje kontroli wymiarowej gotowej części CNC. Zdefiniuj wymagany rodzaj dokumentu, specyfikację produktu oraz wszelkie dodatkowe badania przed zakupem materiału wyjściowego. Używaj umownie wymaganej edycji dokumentu oraz ustalonych zasad akceptacji.
Gwarancje Hardox firmy SSAB, wersja 4 (2024), rozdział „Dystrybucja dokumentów kontrolnych”, ilustruje tę różnicę: konkretne wyniki mogą odnosić się do dostarczonych wyrobów lub do partii inspekcyjnych zawierających je. Pola certyfikatu obejmują umowę zakupową, opis produktu, oznaczenie materiału, wymiary, ilość oraz wyniki badań. Jednostką badawczą nie musi być pojedynczo badana gotowa część.
Dopasuj gatunek, stan i formę wyrobu
Sprawdź certyfikat w stosunku do wydanej dokumentacji technicznej i zamówienia zakupowego w spójnej kolejności:
- Specyfikacja i gatunek: podaj wymagany standard, wersję rewizji (jeśli określono) oraz dokładne oznaczenie stopu. Podobny skład chemiczny lub znana nazwa handlowa nie uprawnia do zastąpienia.
- Stan i forma dostawy: porównaj stan wytrzymałosciowy lub obróbkę cieplną oraz formę dostawy, np. płytę lub pręt. Potwierdź wszelkie wymagania zależne od wymiarów, które mają zastosowanie do danego produktu.
- Wyniki i jednostki: porównaj wymagane wyniki chemiczne i mechaniczne z odpowiednimi limitami. Rozróżnij wartości zmierzone od typowych wartości katalogowych oraz od limitów specyfikacji.
- Tożsamość: połącz numer certyfikatu oraz odniesienie do partii, odlewu lub partii produkcyjnej z dostarczonym materiałem i zapisami dotyczącymi zamówienia.
Na przykład certyfikat aluminium z oznaczeniem „6061” pozostawia inne pytania niż certyfikat określający wymagany stan wykończenia (temper) i specyfikację wyrobu. Porównanie stopów 6061, 7075, 6082 i 2024 wyjaśnia, dlaczego właściwości uzyskane dla różnych stanów wykończenia oraz różnych form wyjściowych materiału nie mogą być po prostu zamieniane.
Zachowaj tożsamość, gdy zapas zamienia się w części
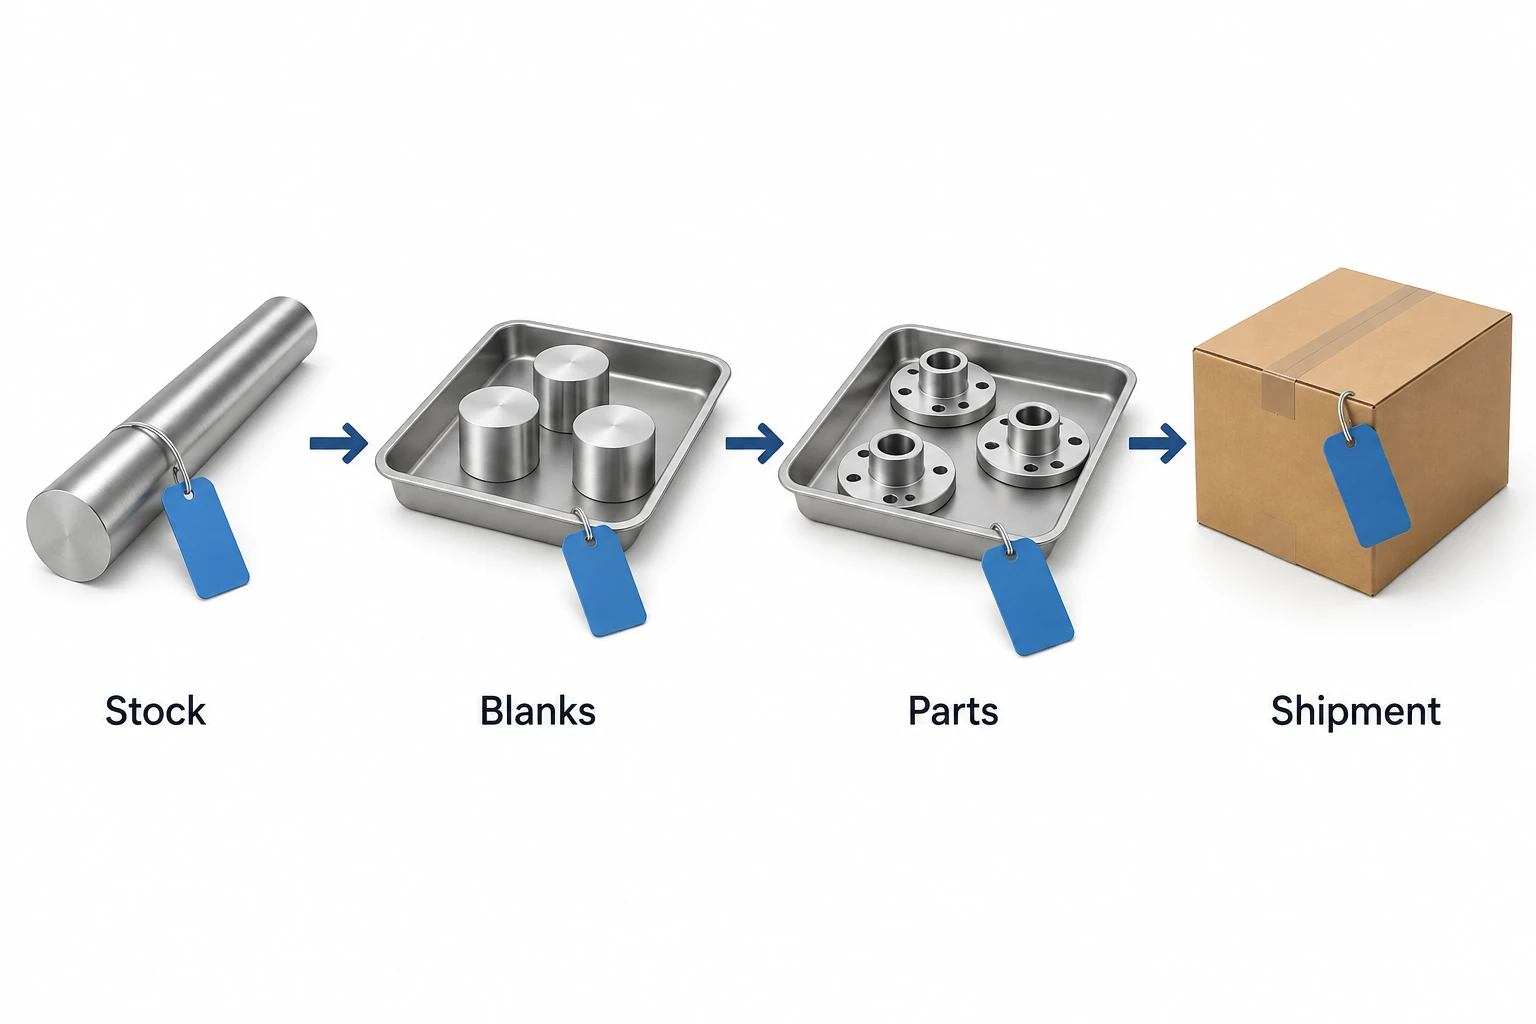
Oznaczenie na pełnej prętowej może zniknąć po cięciu pręta na półfabrykaty. Połączenie można zachować za pomocą kontrolowanego karty przebiegu zadania, etykiety pojemnika lub dozwolonego oznaczenia części. Wybierz metodę w oparciu o wymiary części, ograniczenia powierzchniowe oraz wymagania dotyczące śledzalności zamówienia; nie nanosz oznaczenia na powierzchnię funkcyjną wyłącznie w celu ułatwienia identyfikacji.
Poniższy przykład obejmuje jeden cykl cieplny, obejmujący frezowanie, obróbkę zewnętrzna oraz dostawę:
| Etapa | Przykładowa tożsamość | Połączenie do zabezpieczenia |
|---|---|---|
| Magazyn wejściowy | Ciepło H-01 | Oryginalny certyfikat producenta i otrzymany materiał |
| Cięcie surowców | Zlecenie J-10, tacka A | Półfabrykaty z tacki A pochodziły z H-01 |
| Obróbka zewnętrzna | Przetwarzanie partii P-20 | Które części J-10 zostały wprowadzone i zwrócone |
| Dostawa | Wysyłka S-30, paczka 1 | Dostarczona ilość powiązana z dokumentem J-10 oraz obowiązującymi zapisami procesowymi |
Jeśli wprowadzono drugą próbkę cieplną, należy zachować rozróżnialność obu partii i dostarczyć odpowiednie dokumenty. Sam numer zamówienia może być niewystarczający, gdy jedno zamówienie obejmuje kilka próbek cieplnych, wersji lub partii obróbki. Brytyjskie Stowarzyszenie Stali Nieżelaznej (British Stainless Steel Association) wyraźnie wskazuje brak śledzalności materiału w odniesieniu do dokumentów oraz zmienione certyfikaty jako powtarzające się problemy. [2]
Późniejsza obróbka wymaga własnych dowodów.
Certyfikat materiału opisuje materiał w jego udokumentowanym stanie. Jeśli obrabiany element poddany zostanie następnie obróbce cieplnej, końcowy stan wymaga odpowiedniego protokołu obróbki oraz wszelkiej określonej weryfikacji. W przypadku obróbki stali nierdzewnej stan 17-4 PH określony na rysunku technicznym jest zatem osobnym zagadnieniem niż rozpoznanie nazwy stopu na dostarczonym materiale surowym. To samo dotyczy wymaganego procesu powłokowego lub pasywacji.
Identyfikacja materiału metodą PMI (Positive Material Identification) może pomóc w sprawdzeniu składu, ale metoda ta musi wykrywać te elementy, które są istotne. W artykule Evident zatytułowanym 3 ważne kwestie do rozważenia przy stosowaniu fluorescencji rentgenowskiej do identyfikacji materiału metodą PMI wyjaśniono, że przenośne urządzenia XRF nie są w stanie bezpośrednio mierzyć zawartości węgla. Dopasowanie klasy materiału uzyskane wyłącznie tą metodą nie pozwala potwierdzić niskiej zawartości węgla, stanu obróbki cieplnej ani właściwości wytrzymałościowych na rozciąganie. Metoda ta nie pozwala również odtworzyć utraconej ścieżki kontrolnej.
Rozwiąż brakujące linki przed przyjęciem przesyłki
Gdy występuje rozbieżność między certyfikatem a odniesieniem w pakiecie, zachowaj identyfikowalność dotkniętych części, dopóki dostawca nie uzgodni oryginalnych rejestrów. Zamiast żądać kolejnej kopii tego samego certyfikatu, poproś o brakujące połączenie. Poprawione odniesienie administracyjne musi być poparte podstawową historią dokumentacyjną; nie może ono ukrywać zmiany materiału.
W przypadku proponowanej alternatywy uzyskaj zatwierdzenie odpowiedzialnego organu projektowego przed jej zastosowaniem i przechowuj to zatwierdzenie razem z dotkniętymi częściami. Jeśli śledzoność nie może zostać przywrócona, zespoły inżynieryjny i jakościowy muszą zdecydować, czy dodatkowe badania mogą spełnić wymagania zamówienia, czy konieczna jest odrzut części. Badania nie mogą przywrócić brakującego wymogu pochodzenia.
Dołącz typ dokumentu, specyfikację materiału, poziom śledzoności, dozwolone oznakowanie, protokoły kolejnych procesów oraz zatwierdzenie zastąpienia w zapytaniu ofertowym na obróbkę CNC. Dzięki temu dokumentacja dowodowa staje się częścią zakresu dostawy, a nie żądaniem składanym po zużyciu materiału.
Pytania dotyczące certyfikatu materiału
Czy certyfikat zgodności wystarcza dla części CNC?
To zależy od zamówienia. Oświadczenie może spełniać ograniczone wymagania dokumentacyjne, ale nie zastępuje wyników badań materiału, śledzalności ani dokumentacji procesu, gdy te są wymagane. Zdefiniuj dowody, których potrzebujesz, zamiast traktować każdy dokument nazywany certyfikatem jako równoważny.
Czy na każdej części trzeba wygrawerować numer cieplny?
Niekoniecznie. Wymagany poziom śledzalności oraz metoda oznakowania zależą od umowy i konkretnego elementu. Sterowane opakowania lub dokumentacja operacyjna mogą zapewnić powiązanie w przypadkach, gdy oznakowanie poszczególnych elementów nie jest wymagane. Zachowaj tożsamość przy dzieleniu partii opakowań oraz uzyskaj zatwierdzenie na wszelkie oznakowanie, które może wpłynąć na funkcjonalność.
Czy jeden certyfikat materiałowy może obejmować kilka przesyłek?
Tak, o ile przesyłki rzeczywiście pochodzą z materiału objętego certyfikatem, a dokumentacja zachowuje tę zależność. Każda osobna dostawa wymaga własnego identyfikatora części, ilości oraz przesyłki. Ponowne wykorzystanie certyfikatu dla materiału niezwiązanego z nim nie stanowi śledzalności.
Czy pozytywny raport wymiarowy rekompensuje brak certyfikatu materiału?
Nr. Wymiary i dowody materiałowe odpowiadają na różne pytania. Element może pasować do zespołu, mimo że ma nieodpowiedni stop lub stan wykończenia. Uzupełnij brakujący wymóg za pośrednictwem upoważnionego procesu akceptacji.
Źródła techniczne
- Brytyjskie Stowarzyszenie Stali Nieżelaznej. Certyfikaty badawcze zgodnie z normą BSEN 10204 dla wyrobów ze stali nierdzewnej. Publiczne wyjaśnienie typów dokumentów z 2004 r.; wymaganą specyfikację produktu należy zastosować osobno.
- Brytyjskie Stowarzyszenie Stali Nieżelaznej. Zniesławienie certyfikatów badań materiałowych zgodnie z normą EN 10204. Integralność dokumentów i tożsamość materiału.
- SSAB. Gwarancje Hardox, wersja 4, 2024, „Dystrybucja dokumentów kontrolnych.” Wyjaśnienie producenta dotycząca konkretnych pól dokumentów kontrolnych i certyfikatów; nie jest to specyfikacja dla wszystkich materiałów CNC.
- Jasne. 3 ważne kwestie do rozważenia przy zastosowaniu fluorescencji rentgenowskiej (XRF) do jednoznacznej identyfikacji materiału. Ograniczenia detekcji pierwiastków i analizy powierzchni za pomocą przenośnych urządzeń XRF.



