W tym artykule
Pomyślny prototyp CNC oznacza, że przetestowana część działała w zarejestrowanych warunkach testowych. Partia pilotażowa sprawdza, czy zaproponowana trasa produkcyjna pozwala na odtworzenie wymaganego wyniku w zakresie poszczególnych części, operacji i przekazów. Przed zamówieniem powtórnym zweryfikuj wydaną wersję dokumentacji, materiał i wykończenie, różnice w procesie produkcyjnym, zakres kontroli jakości, nieusunięte wady oraz zakres zatwierdzenia.
Pilot powinien odpowiedzieć na pytania pozostawione otwarte przez prototyp. Wykonywanie większej liczby egzemplarzy bez uprzedniego zdefiniowania tych pytań może dać skrzynię akceptowalnych części, ale nadal pozostawi niejasne zrozumienie kolejnej serii produkcyjnej.
Zacznij od tego, co prototyp rzeczywiście udowodnił
Zapisz, które testy zakończyły się powodzeniem i jakie aspekty obejmowały: luz montażowy, pasowanie lokalizujące, odpowiedź na obciążenie, uszczelnienie lub wygląd. Do wyniku dołącz rewizję przetestowanej części, stan materiału oraz wykończenie powierzchni. Sformułowanie „próba zaakceptowana” jest zbyt ogólne, gdy sprawdzono jedynie jeden interfejs montażowy.
Podaj również celowe różnice dotyczące wyłącznie próbek. Prototyp może wykorzystywać dostępne materiały magazynowe, pomijać powłokę lub wymagać dodatkowego ręcznego dopasowania. Takie decyzje mogą być uzasadnione w fazie rozwoju, ale wynik nie może zostać automatycznie przeniesiony do innych warunków dostawy. Przewodnik po metodach szybkiego prototypowania wyjaśnia, jak pytanie badawcze określa, które aspekty próbki muszą reprezentować produkcję.
Uczyń różnice produkcyjne widoczne przed próbą
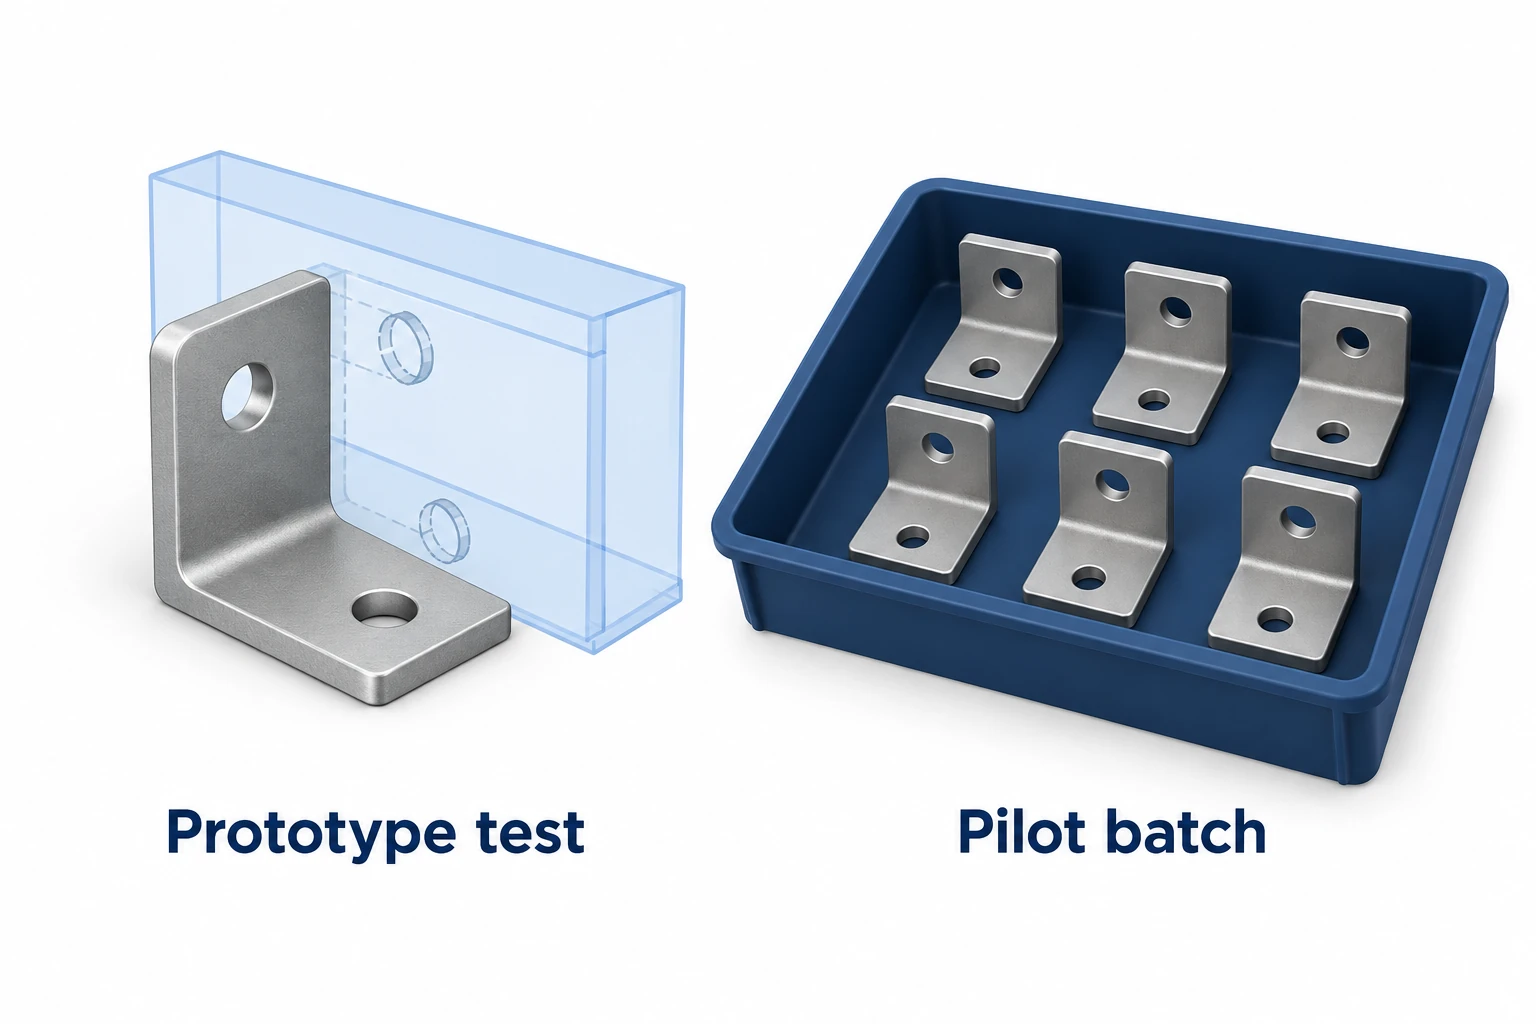
Użyj krótkiego rejestru różnic między prototypem a zaproponowaną partią pilotażową. Chodzi nie o zakazanie ulepszeń, lecz o wskazanie, jakie dane należy ponownie zebrać po zmianie ścieżki realizacji.
| Możliwa zmiana | Pytanie dotyczące partii próbnej | Użyteczne dowody |
|---|---|---|
| Uchwyt jednoliniowy do wielu pozycji | Czy wszystkie pozycje prawidłowo lokalizują i wspierają detal? | Wyniki cech zidentyfikowane na podstawie położenia uchwytu |
| Inna forma surowca lub stan materiału | Czy zmiana została zatwierdzona i jest odpowiednia dla projektu? | Rekordy materiałów i związane z nimi sprawdzania funkcjonalne |
| Zaktualizowana kolejność obróbki skrawaniem | Czy relacje odniesienia i końcowe wymiary są zachowane? | Kontrole po odpowiednich operacjach oraz w stanie dostarczonym |
| Dodano powłokę lub obróbkę cieplną | Czy dopasowanie, geometria i wykończenie nadal spełniają wymagania? | Pomiary w stanie końcowym i określone zapisy procesu |
| Inna forma pakowania lub zewnętrzny podmiot przetwarzający | Czy zachowane są tożsamość, ochrona powierzchni oraz wymagane wyniki? | Kontrola zwróconych części i identyfikacja wysyłki |
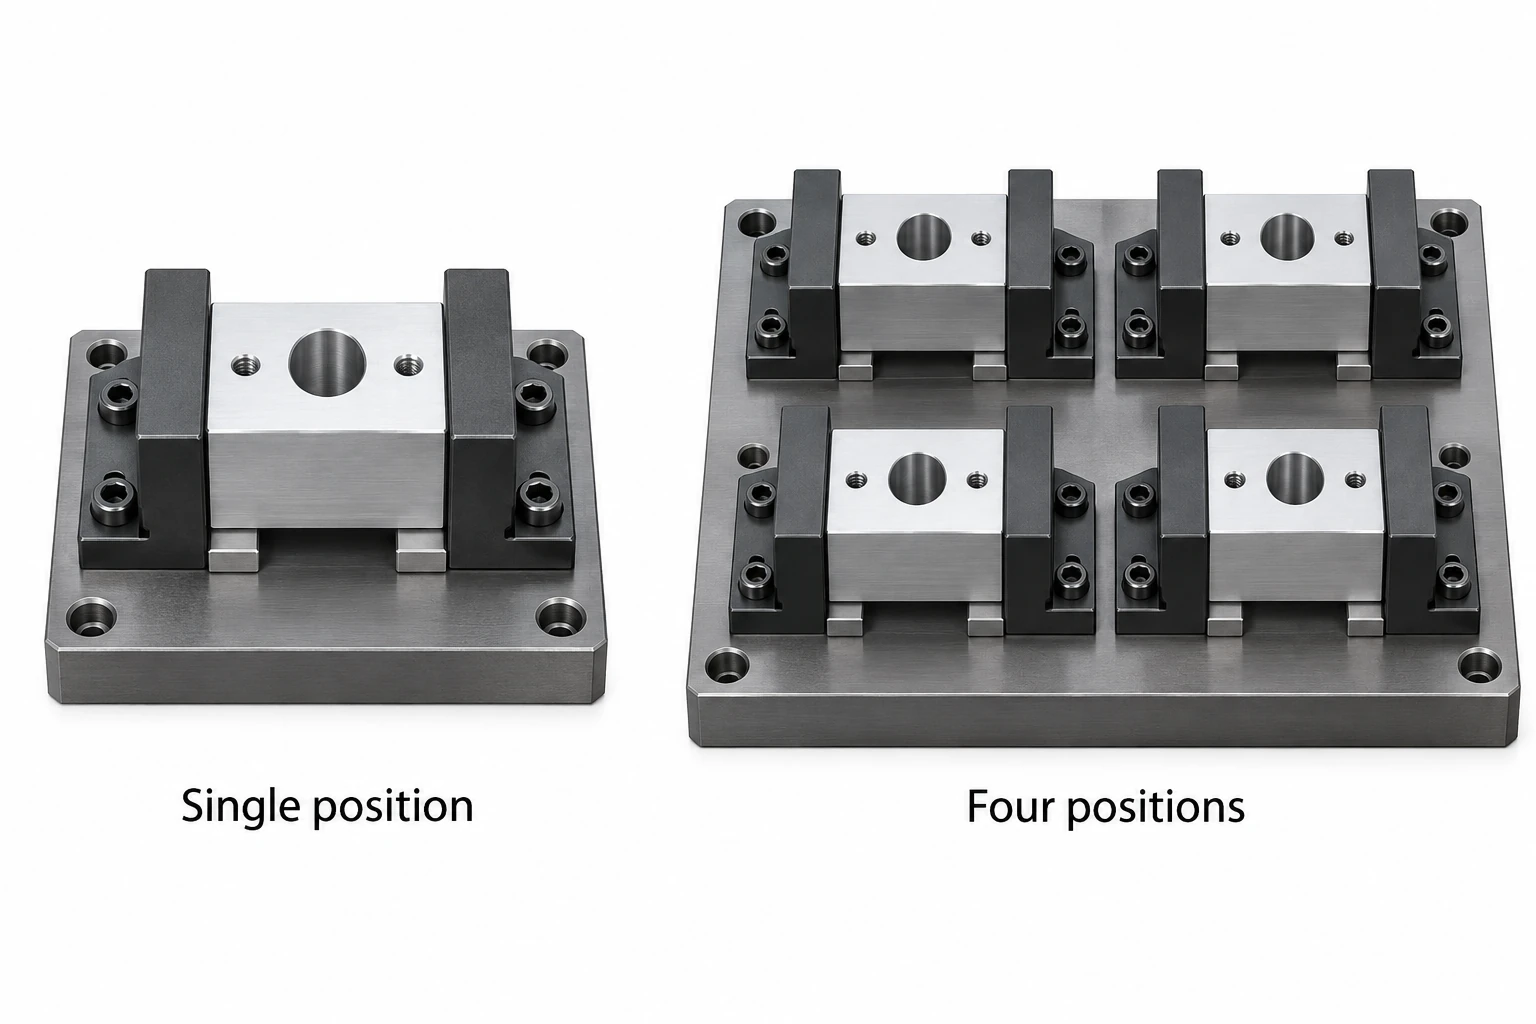
Na przykład uchwyt wykonany indywidualnie do prób dopasowania może zostać przeniesiony na oprawkę mocującą kilka surowców. Nowe ułożenie zmienia sposób załadunku, odprowadzanie wiórków oraz zależność między położeniem oprawki a cechami części. Pozytywny wynik uzyskany w najłatwiejszej pozycji nie rozwiązuje problemu pozostałych pozycji.
Zdefiniuj zaplanowaną trasę produkcyjną z dostawcą, w tym które ustalenia są reprezentatywne, a które pozostają tymczasowe. Nasza usługa prototypowania i produkcji CNC oddziela zakresy prototypu, produkcji próbnej, seryjnej oraz ponownego zamówienia, dzięki czemu zatwierdzenie na jednym etapie ma jednoznaczne znaczenie dla kolejnego.
Zaplanuj próbę ujawniającą istotne odchylenia
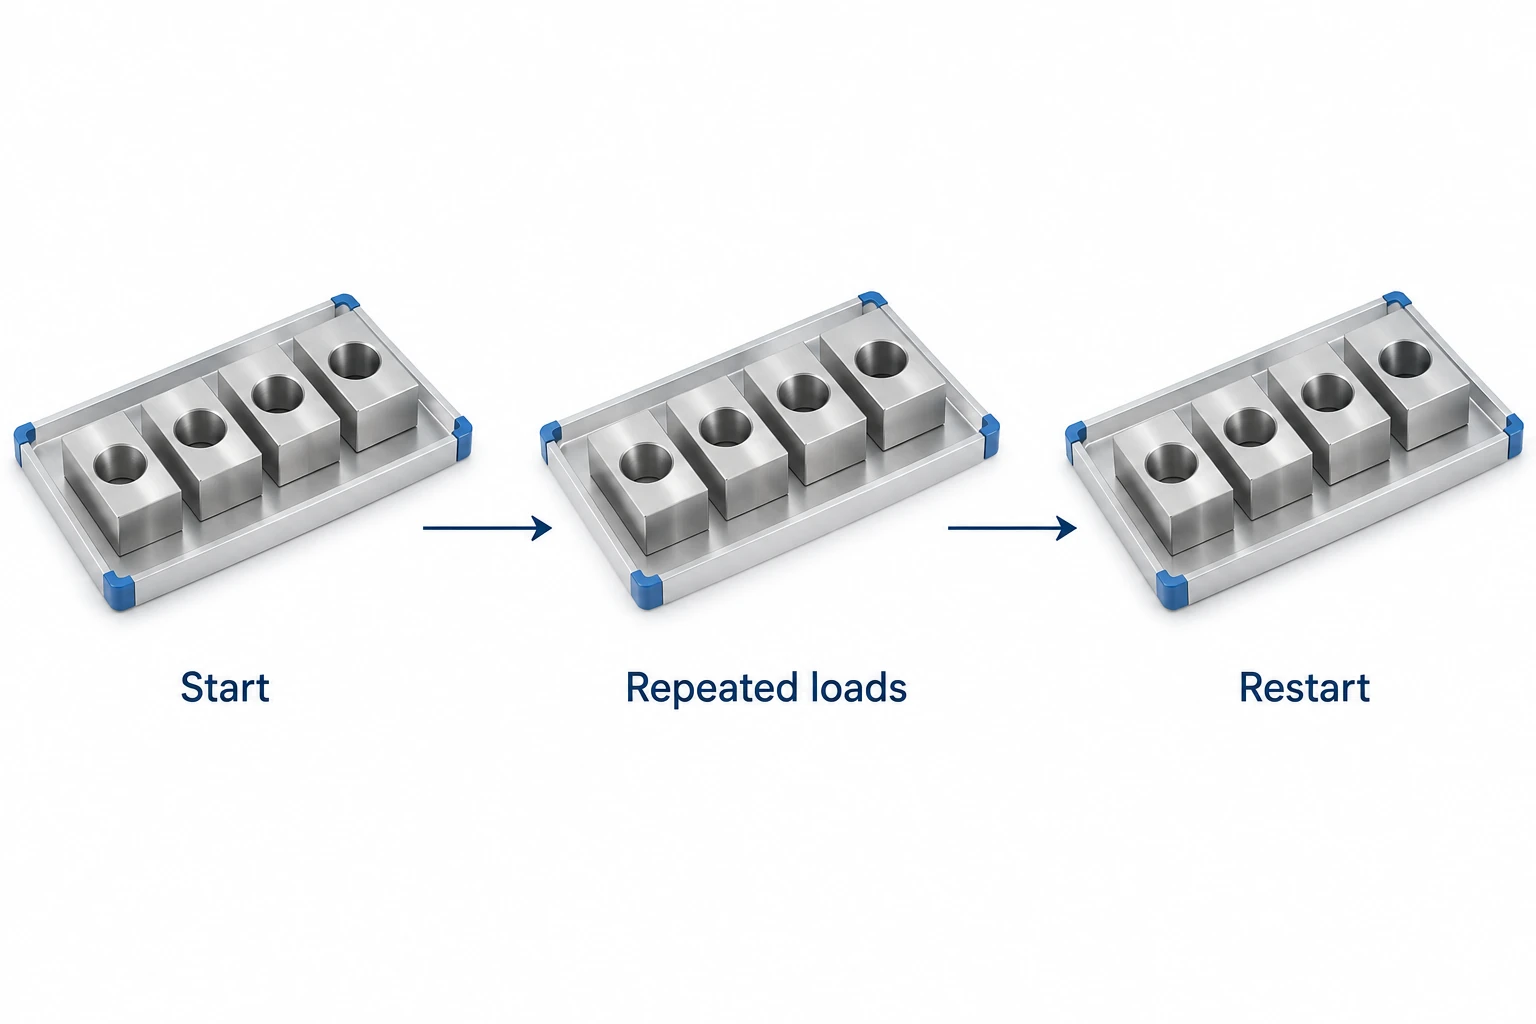
Wybierz ilość prób i czas trwania eksperymentu w oparciu o decyzje, które należy podjąć. Istotne źródła zmienności mogą obejmować wielokrotne obciążanie, pozycje uchwytów, ponowne uruchamianie przygotowania maszyny, wymianę narzędzi, partie surowca oraz partie przetwarzane zewnętrznie. Próba, która nigdy nie napotka oczekiwanego zdarzenia produkcyjnego, nie może pokazać wpływu tego zdarzenia.
Dla ilustracyjnego uchwytu czteropozycyjnego zidentyfikuj wyniki według pozycji i kolejności przy powtarzanych obciążeniach. Jeśli ryzyko ponownego uruchomienia jest istotne, uwzględnij zaplanowane ponowne uruchomienie i porównaj cechy wpływające na niego przed i po nim. Nie wprowadzaj każdej możliwej zakłócającej sytuacji; wybierz tylko te, które mogą zmienić akceptację danej części.
Zachowaj zakres prób oddzielnie od zasad inspekcji stosowanych do zwalniania partii. Plan powinien określać cechy rysunku, metody pomiaru, jednostki podlegające kontroli, testy funkcjonalne, granice akceptacji oraz działania w przypadku niepowodzenia. Pobieranie próbek w ciągu sekwencji może ujawnić trend; próbka wybrana w celu pozyskania takich informacji nie stanowi automatycznie prawidłowego planu pobierania próbek do akceptacji.
Dla programów wymagających Procesu Zatwierdzania Części Produkcyjnych (PPAP) należy przestrzegać określonych przez klienta wymagań dotyczących składania dokumentacji i jej zatwierdzania. AIAG definiuje PPAP jako zapewnienie spójnej zgodności z wymaganiami w trakcie rzeczywistej produkcji przy pełnych prędkościach produkcyjnych. Nie oznacza to jednak, że ten sam pakiet dokumentacyjny ani ta sama ilość sztuk do próbnej produkcji są obowiązkowe we wszystkich ogólnych zakupach części CNC. [1]
Odczytaj wyniki jako historię procesu
Średnie mogą ukrywać błędne ustawienie przyrządu pomiarowego lub stopniowy dryf. Przeglądaj ważne charakterystyki pomiarowe w kolejności produkcyjnej oraz według istotnych grup, uwzględniając zmiany przygotowania, korekty, przeróbkę i odpad. Zachowaj zarówno wyniki początkowe, jak i wyniki po korekcji; w przeciwnym razie zaakceptowane części mogą ukrywać zakres interwencji, jakie wymagały.
Wszystkie sprawdzone wartości mieszczące się w granicach tolerancji stanowią przydatne dowody dotyczące tych sprawdzanych części. Nie są jednak same w sobie dowodem na stabilny ani zdolny proces. NIST traktuje stabilność procesu w czasie jako warunek wstępnym analizy zdolności. Wskaźniki zdolności zależą również od wystarczającej ilości danych oraz odpowiednich założeń dotyczących rozkładu; mały próbny proces nie powinien generować pewnego stwierdzenia o wskaźniku Cpk wyłącznie dlatego, że oprogramowanie potrafi go obliczyć. [2] [3]
Przegląd czasu wykonania w ramach tej samej dyscypliny. Oddziel standardowy czas cyklu i czas obsługi od czasu badań próbnych, początkowego programowania, przeróbki oraz oczekiwania na zewnętrzne procesy. Przewodnik po kosztach i doborze dostawców wyjaśnia, dlaczego opłaty przygotowawcze, prace powtarzalne oraz wielkości partii wydania wymagają osobnego traktowania. Najkrótszy zaobserwowany czas cyklu nie stanowi wiarygodnego zobowiązania co do terminu dostawy.
Zwolnij kolejną ilość z określonym zakresem
Użyj decyzji o wydaniu, która identyfikuje rewizję części, trasę produkcyjną, zaakceptowane dowody, pozostałe ograniczenia oraz autoryzowaną ilość. Przydatne są trzy wyniki:
- Wydanie: spełnione są uzgodnione kryteria próbne, a wymagane dokumenty potwierdzają kolejne zamówienie.
- Ograniczona dystrybucja: upoważniona decyzja zezwala na określoną ilość lub zastosowanie przy wyraźnych ograniczeniach, zawężeniu i śledzeniu dalszych działań.
- Przytrzymaj i powtórz dotknięty przebieg badań: nierozwiązany problem uniemożliwia zamierzony wydanie; należy go usunąć oraz zebrać brakujące dowody.
Załóżmy, że próba ujawnia problem z położeniem otworu w jednej lokalizacji uchwytu. Naprawa uchwytu stanowi jedynie część odpowiedzi. Zidentyfikuj części objęte wpływem, zweryfikuj skuteczność korekty oraz sprawdź, czy wpłynęła ona na inne lokalizacje lub cechy geometryczne. Nie łącz części nieoznaczonych jako wyprodukowane przed korektą i po korekcie w jedną pozorną sukcesową partię.
Wytyczne NASA dotyczące weryfikacji produktu wiążą uzyskane wyniki z odpowiednią konfiguracją oraz dokumentują rozbieżności i działania korygujące. [4]
Przenieść zaakceptowaną wersję, materiał i wykończenie, zakres inspekcji, zatwierdzone odstępstwa, wielokrotnie używaną osprzętową technologię oraz wymagania dotyczące powiadamiania o zmianach do kolejnego zapytania ofertowego na obróbkę CNC lub powtarzanej zamówienia. Późniejszą zmianę należy ocenić pod kątem jej wpływu na zaakceptowane dowody; nie wymaga to automatycznego powtarzania każdego poprzedniego testu.
Pytania dotyczące partii pilotażowej
Ile części CNC powinna zawierać partia próbna?
Nie ma uniwersalnej ilości. Zdefiniuj warianty i decyzje, które musi obejmować próba, a następnie wybierz ilość i czas trwania we współpracy z odpowiedzialnymi zespołami produkcyjnym i jakościowym. Zastosuj wszelkie wymagania dotyczące zatwierdzenia określone przez klienta. Kilka części może rozwiązać pytanie dotyczące dostępu uchwytu, pozostawiając przy tym nieuregulowaną zmienność w długotrwałej produkcji.
Czy raport dotyczący pierwszego egzemplarza jest tym samym co zatwierdzenie próbne?
Nr. Raport dotyczący pierwszego wyrobu dokumentuje określoną wstępna weryfikację. Zatwierdzenie próbne dotyczy uzgodnionych celów próby, które mogą obejmować powtarzalną produkcję, obróbkę końcową, manipulację oraz gotowość do zwolnienia do dostawy. Wskazać, czy wymagane jest jedno z tych zatwierdzeń przed kontynuowaniem procesu lub wysyłką.
Czy części prototypowe mogą być używane w montażach produkcyjnych?
Mogą to zrobić, gdy spełniają odpowiednie wymagania i zostały zatwierdzone do tego zastosowania. Etykiety rozwojowe nie czynią części niespełniających wymagań akceptowalnymi, a wyjątkowe materiały lub procesy przeznaczone wyłącznie do prób nie mogą zostać pominięte po dostarczeniu części.
Czy ponowne zamówienie zawsze wymaga powtórzenia partii próbnej?
Nr. Przegląd zmian w rewizji, materiale, trasie technologicznej, oprzyrządowaniu, wykonawcy oraz poprzednich wynikach. Zastosuj uzgodnione zasady kontroli zmian, aby określić, jakie dane wymagają odnowienia dowodów. Same niezmienione oznaczenie części nie stanowi potwierdzenia, że warunki produkcyjne pozostały bez zmian.
Źródła techniczne
- AIAG. Proces zatwierdzania części produkcyjnych (PPAP), publiczny przegląd. Wymagania określone przez klienta określają rzeczywisty zakres przesłania.
- NIST/SEMATECH. Ocenianie stabilności procesu.
- NIST/SEMATECH. Czym jest zdolność procesu?. Założenia dotyczące danych i rozkładu mają znaczenie przy interpretacji wskaźników.
- NASA. Podręcznik inżynierii systemów, rozdział 5.3 – Weryfikacja produktu. Rekordy konfiguracji, wyników oraz odstępstw.



