Sur cette page
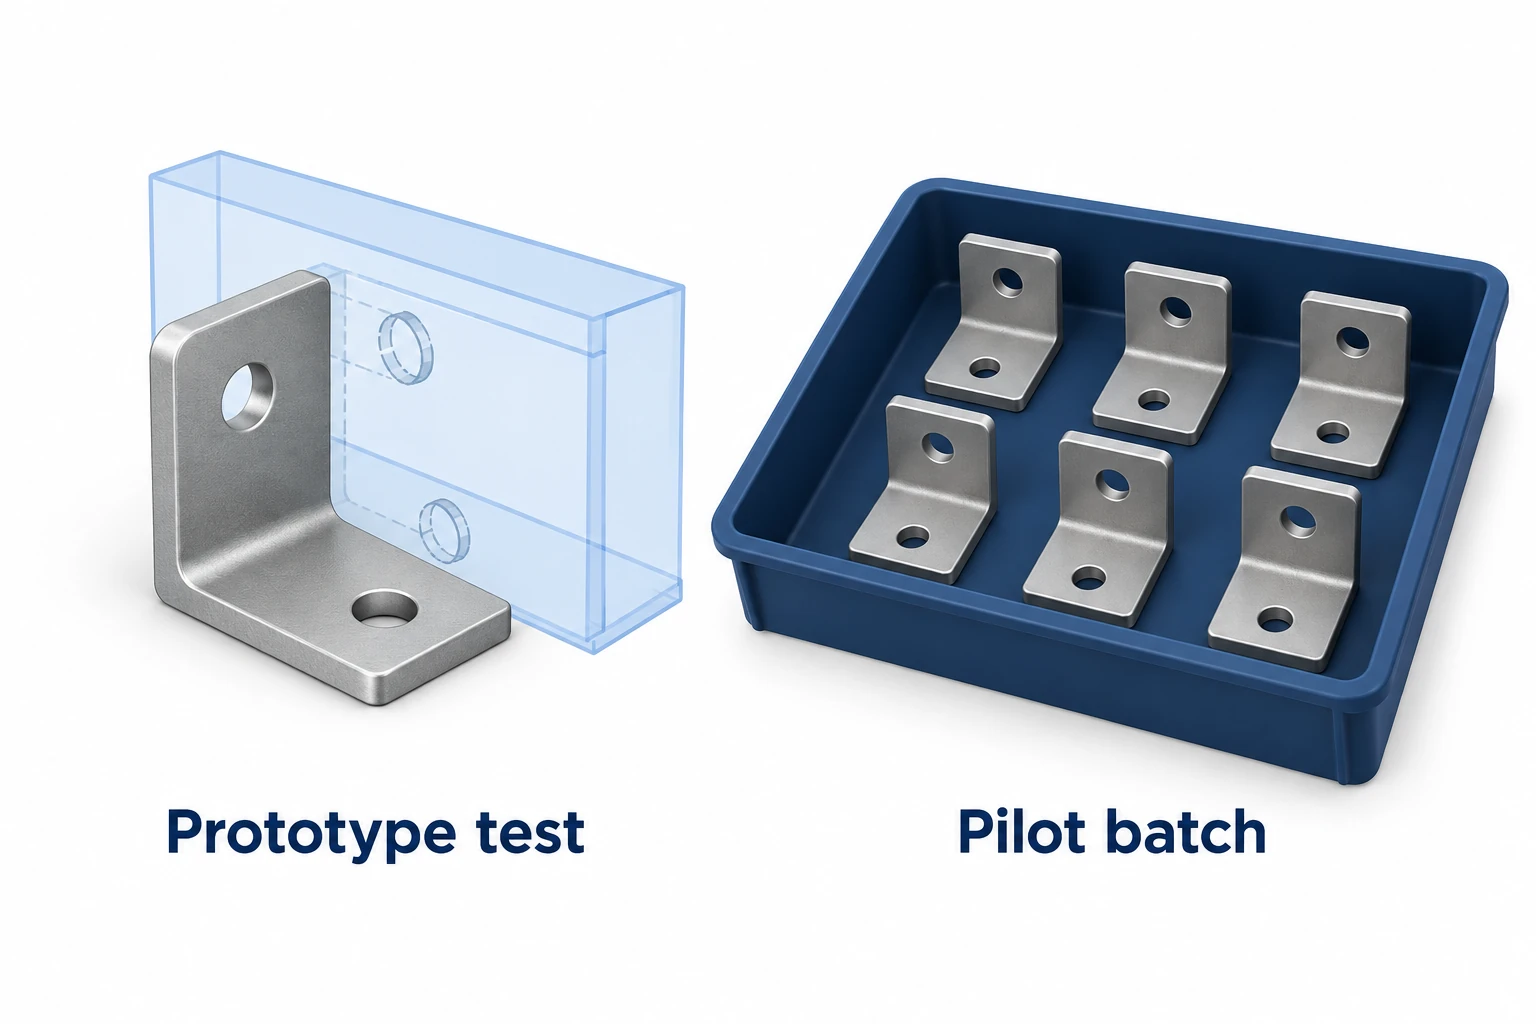
Un prototype CNC réussi démontre que la pièce testée a fonctionné dans les conditions d’essai enregistrées. Un lot pilote vérifie si le procédé de production proposé permet de reproduire le résultat requis sur l’ensemble des pièces, des opérations et des transferts entre postes. Avant toute commande répétée, vérifiez la révision libérée, le matériau et la finition, les différences de fabrication, la couverture des inspections, les défauts non résolus ainsi que la portée de l’approbation.
Le pilote doit répondre aux questions laissées en suspens par le prototype. Fabriquer davantage de pièces sans définir ces questions peut produire une caisse de pièces acceptables tout en laissant mal comprise la prochaine série de production.
Commencez par ce que le prototype a effectivement démontré
Enregistrez les essais ayant réussi et leur couverture : jeu d’assemblage, ajustement de positionnement, réponse à la charge, étanchéité ou aspect. Conservez avec le résultat la révision de la pièce testée, son état du matériau et sa finition. « Échantillon approuvé » est trop vague lorsque seul un interface de fixation a été vérifié.
Listez également les différences délibérées propres aux échantillons. Un prototype peut utiliser des matériaux disponibles en stock, omettre un revêtement ou bénéficier d’un ajustement manuel supplémentaire. Ces choix peuvent être appropriés pour le développement, mais le résultat ne peut pas être transféré automatiquement à une autre condition de livraison. Le guide des méthodes de prototypage rapide explique comment la question de test détermine quels aspects d’un échantillon doivent représenter la production.
Rendre visibles les écarts de production avant l’essai
Utilisez un registre des différences succinct entre la construction du prototype et le lot pilote proposé. Il ne s’agit pas d’interdire les améliorations, mais d’identifier les éléments de preuve qui doivent être recueillis à nouveau lorsque le parcours change.
| Modification possible | Question relative au lot pilote | Éléments probants utiles |
|---|---|---|
| Montage monopiece sur plusieurs positions | Tous les points de positionnement permettent-ils un positionnement et un soutien correct de la pièce ? | Résultats des caractéristiques identifiés par position de la pièce dans le montage |
| Forme de stock ou état du matériau différent | Le changement est-il approuvé et adapté au design ? | Dossiers matériaux et vérifications fonctionnelles concernées |
| Séquence d’usinage révisée | Les relations entre les repères et les cotes finales sont-elles préservées ? | Vérifications après les opérations pertinentes et dans l’état livré |
| Revêtement ou traitement thermique ajouté | Les ajustement, géométrie et finition répondent-ils toujours aux exigences ? | Mesures à l’état final et registres de procédure spécifiés |
| Emballage différent ou sous-traitant externe | L’identité, la protection de surface et les résultats requis sont-ils préservés ? | Contrôles des pièces retournées et identification de l’expédition |
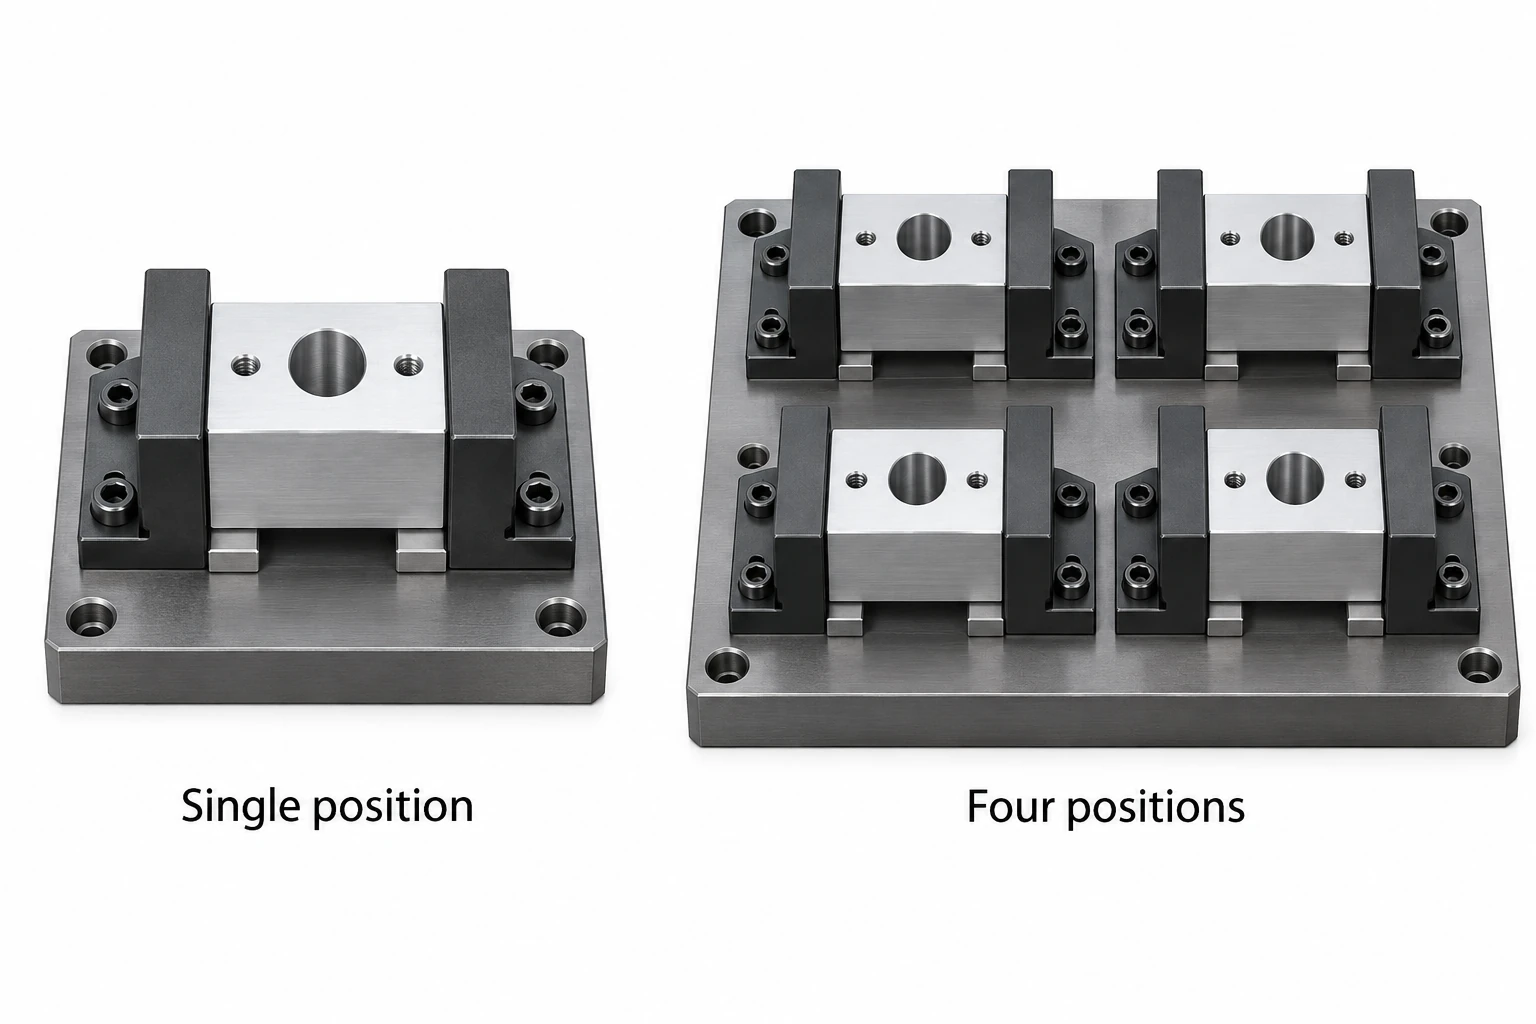
Par exemple, un support usiné individuellement pour un essai d’ajustement peut passer à un montage fixant plusieurs ébauches. La nouvelle disposition modifie le chargement, l’évacuation des copeaux et la relation entre les emplacements du montage et les caractéristiques de la pièce. Un résultat satisfaisant obtenu dans la position la plus facile ne traite pas les autres positions.
Définissez avec le fournisseur le parcours de fabrication prévu, en précisant quelles dispositions sont représentatives et lesquelles restent provisoires. Notre service d’usinage CNC pour prototypes et production distingue clairement les périmètres de prototype, de série pilote, de production en série et de réapprovisionnement, afin qu’une approbation obtenue à un stade donné ait une signification explicite pour l’étape suivante.
Planifiez un essai qui met en évidence les écarts significatifs
Choisissez la quantité pilote et la durée en fonction des décisions à prendre. Les sources pertinentes de variation peuvent inclure les chargements répétés, les positions des dispositifs de serrage, les redémarrages de configuration, les changements d’outils, les lots de matière première et les lots de traitement externe. Un essai qui ne rencontre jamais un événement attendu en production ne peut pas mettre en évidence l’effet de cet événement.
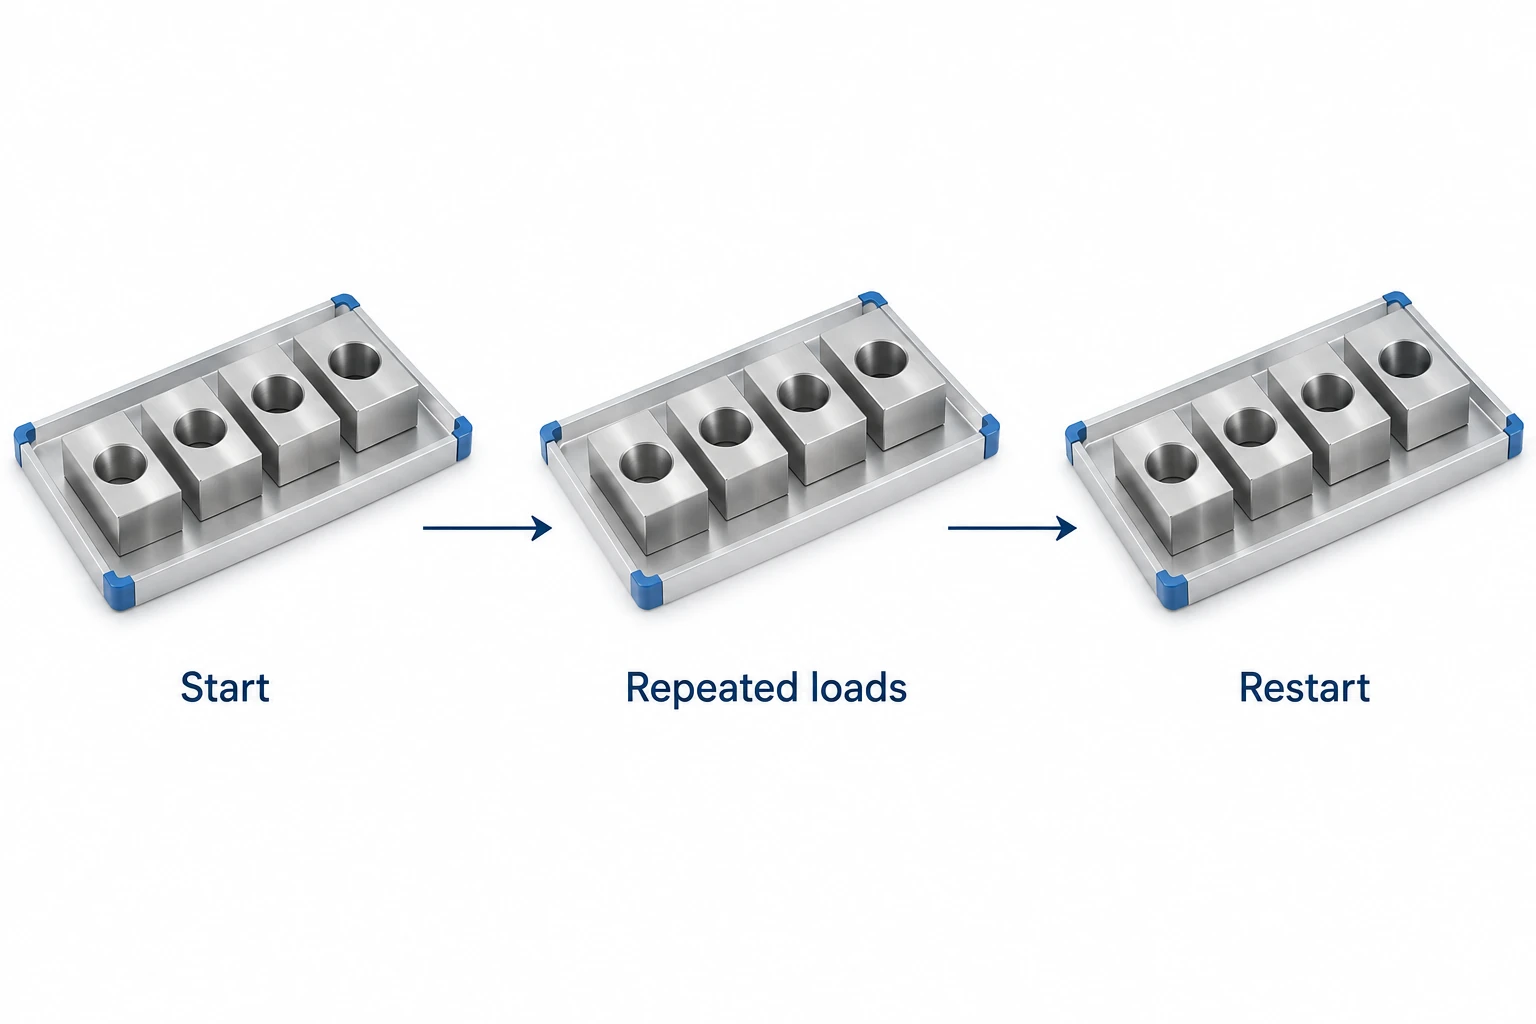
Pour un montage illustratif à quatre positions, identifiez les résultats par position et par séquence sous charges répétées. Si un redémarrage constitue un risque important, incluez un redémarrage planifié et comparez les caractéristiques affectées avant et après celui-ci. Ne pas introduire toutes les perturbations concevables ; sélectionnez uniquement celles susceptibles de modifier l’acceptation de cette pièce.
Conservez la couverture des essais séparée de la règle d’inspection utilisée pour libérer le lot. Le plan doit préciser les caractéristiques du dessin, les méthodes de mesure, les unités à inspecter, les essais fonctionnels, les limites d’acceptation ainsi que la réponse en cas d’échec. Un échantillonnage réalisé sur une séquence peut révéler une tendance ; un échantillon choisi dans ce but d’apprentissage n’est pas automatiquement un plan d’échantillonnage pour l’acceptation valide.
Pour les programmes exigeant le processus d’approbation des pièces de production (PPAP), suivez les exigences de soumission et d’approbation spécifiées par le client. L’AIAG définit le PPAP comme la démonstration d’une conformité constante pendant la production réelle, à des rythmes de production effectifs. Cela ne rend pas obligatoire le même dossier de soumission ni la même quantité de série pour tout achat général de pièces usinées CNC. [1]
Interprétez les résultats comme un historique de processus
Les moyennes peuvent masquer une mauvaise position de la pièce dans le montage ou une dérive progressive. Examinez les caractéristiques mesurées importantes dans l’ordre de production et par regroupement pertinent, en parallèle des modifications de montage, des réglages, des reprises et des rebuts. Conservez à la fois les résultats initiaux et ceux obtenus après correction ; sinon, les pièces acceptées peuvent dissimuler l’ampleur des interventions qu’elles ont nécessitées.
Tous les valeurs inspectées tombant dans les tolérances constituent une preuve utile concernant les pièces inspectées. Cela ne constitue toutefois pas, à lui seul, une preuve d’un procédé stable ou capable. Le NIST considère la stabilité dans le temps comme une condition préalable à l’analyse de capacité. Les indices de capacité dépendent également de données suffisantes et d’hypothèses appropriées sur la distribution ; un petit lot pilote ne devrait pas donner lieu à une affirmation assurée de Cpk simplement parce qu’un logiciel est capable de la calculer. [2] [3]
Examinez les délais avec la même discipline. Séparez le temps de cycle normal et le temps de manutention des investigations d’essai, de la programmation initiale, des retouches et des attentes liées aux opérations externes. Le guide des coûts et de la sélection des fournisseurs explique pourquoi les frais de préparation, les travaux récurrents et les quantités libérées doivent faire l’objet d’un traitement distinct. Le cycle observé le plus court ne constitue pas un engagement fiable en matière de délais de livraison.
Libérez la prochaine quantité avec une portée définie
Utilisez une décision de libération qui identifie la révision de la pièce, le parcours de production, les éléments de preuve acceptés, les restrictions restantes et la quantité autorisée. Trois résultats sont utiles :
- Libération : les critères convenus pour le lot pilote sont remplis et les dossiers requis soutiennent la commande suivante.
- Diffusion restreinte : une décision autorisée permet une quantité ou une utilisation définie, avec des limites explicites, une maîtrise stricte et un suivi obligatoire.
- Conserver et répéter l’essai concerné : un problème non résolu empêche la mise à disposition prévue ; corrigez-le et recueillez les éléments de preuve manquants.
Supposez que l’essai révèle un problème de positionnement d’un trou à un emplacement de montage. La réparation du montage ne constitue qu’une partie de la réponse. Identifiez les pièces concernées, vérifiez la correction apportée et contrôlez si celle-ci a modifié d’autres emplacements ou caractéristiques. Ne mélangez pas des pièces non marquées avant correction et après correction dans une seule apparence de succès.
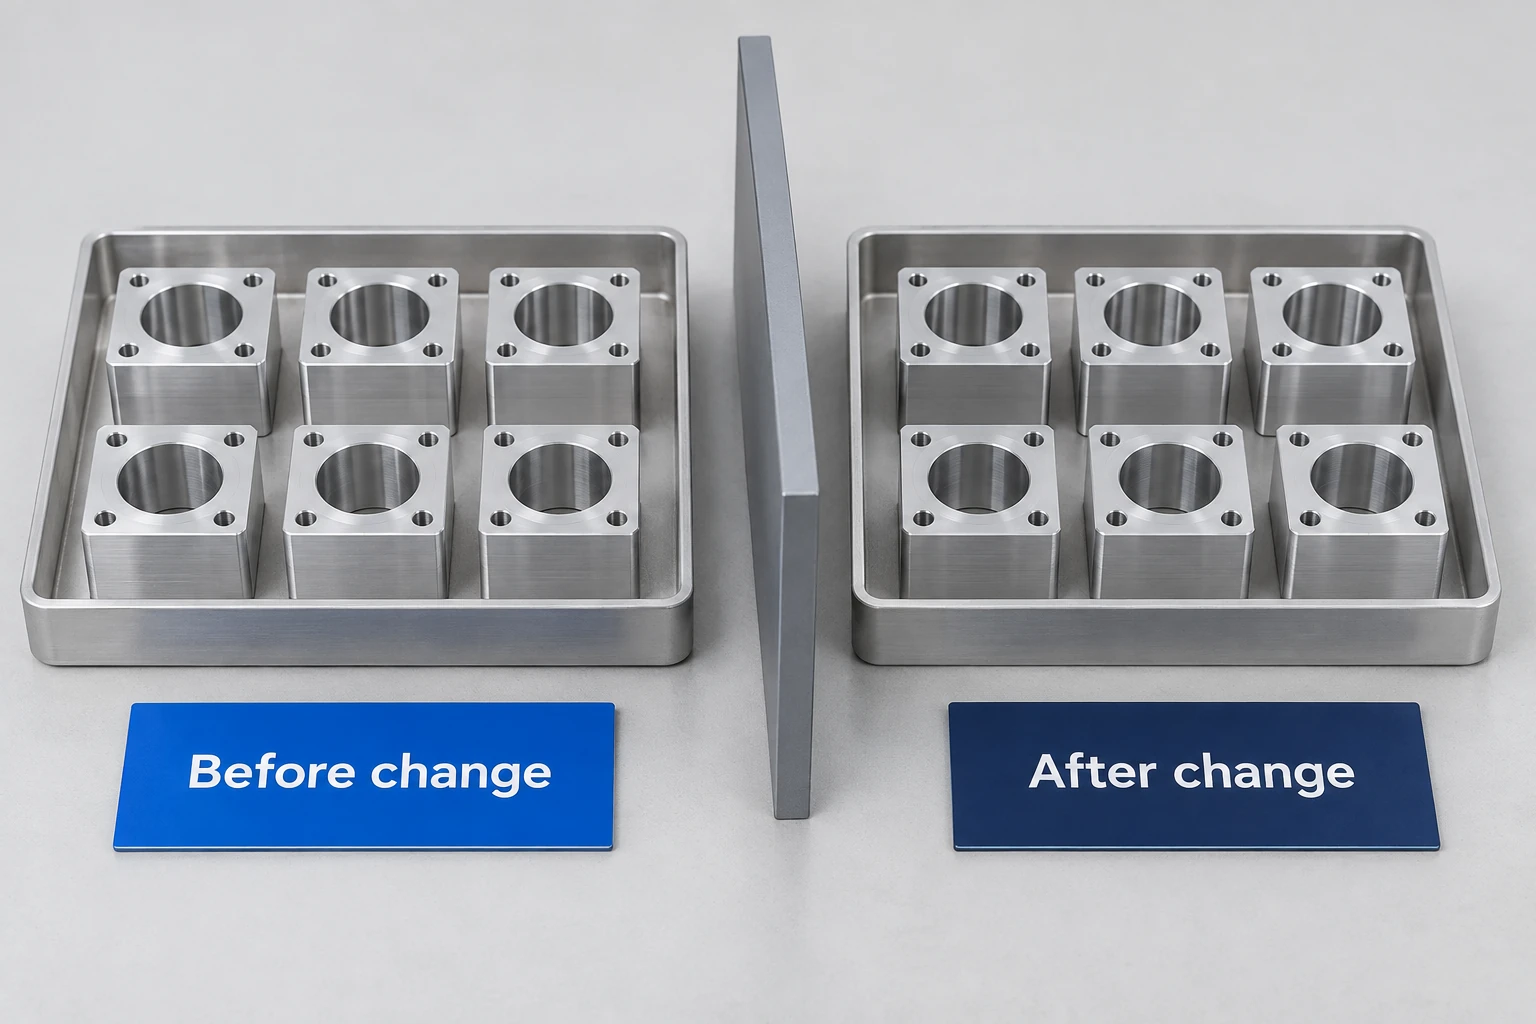
Les directives de vérification des produits de la NASA relient les résultats à la configuration applicable et consignent les écarts ainsi que les actions correctives. [4]
Intégrez la révision acceptée, le matériau et la finition, la portée des inspections, les dérogations approuvées, les outillages réutilisables et les exigences en matière de notification des modifications dans la prochaine demande de devis d’usinage CNC ou commande répétée. Une modification ultérieure doit être évaluée quant à son incidence sur les éléments de preuve acceptés ; elle ne nécessite pas automatiquement la répétition de chaque essai précédent.
Questions sur le lot pilote
Combien de pièces usinées CNC une série pilote doit-elle contenir ?
Il n’existe pas de quantité universelle. Définissez les variations et les décisions que l’essai doit couvrir, puis sélectionnez la quantité et la durée en concertation avec les équipes fabrication et qualité responsables. Appliquez toutes les exigences d’approbation spécifiques au client. Quelques pièces peuvent répondre à une question d’accès à la fixation tout en laissant la variation à long terme non résolue.
Un rapport sur le premier article est-il identique à l’approbation pilote ?
Non. Un rapport sur le premier article documente une vérification initiale définie. L’approbation pilote porte sur les objectifs d’essai convenus, qui peuvent inclure une production répétée, des opérations de finition, une manutention et la préparation à la libération. Précisez si l’une ou l’autre de ces approbations est requise avant de poursuivre ou d’expédier.
Les pièces pilotes peuvent-elles être utilisées dans les ensembles de production ?
Ils le peuvent lorsqu’ils répondent aux exigences applicables et ont été libérés pour cette utilisation. Les étiquettes de développement ne rendent pas acceptables les pièces non conformes, et une dérogation matérielle ou procédurale valable uniquement pour un essai ne doit pas disparaître lorsque les pièces sont livrées.
Un réapprovisionnement doit-il toujours reproduire le lot pilote ?
N°. Examinez les modifications apportées à la révision, au matériau, au parcours de fabrication, aux outillages, au prestataire et aux résultats antérieurs. Appliquez les règles de contrôle des changements convenues pour déterminer quels éléments nécessitent une nouvelle justification. Un numéro de pièce inchangé à lui seul ne prouve pas que les conditions de fabrication sont demeurées identiques.
Sources techniques
- AIAG. Processus d’approbation des pièces en production, aperçu public. Les exigences spécifiques du client régissent la soumission réelle.
- NIST/SEMATECH. Évaluation de la stabilité du procédé.
- NIST/SEMATECH. Qu’est-ce que la capacité d’un procédé ?. Les hypothèses relatives aux données et à leur distribution sont déterminantes pour l’interprétation des indices.
- NASA. Manuel d’ingénierie des systèmes, 5.3 Vérification du produit. Dossiers de configuration, de résultats et d’écarts.



