Nesta página
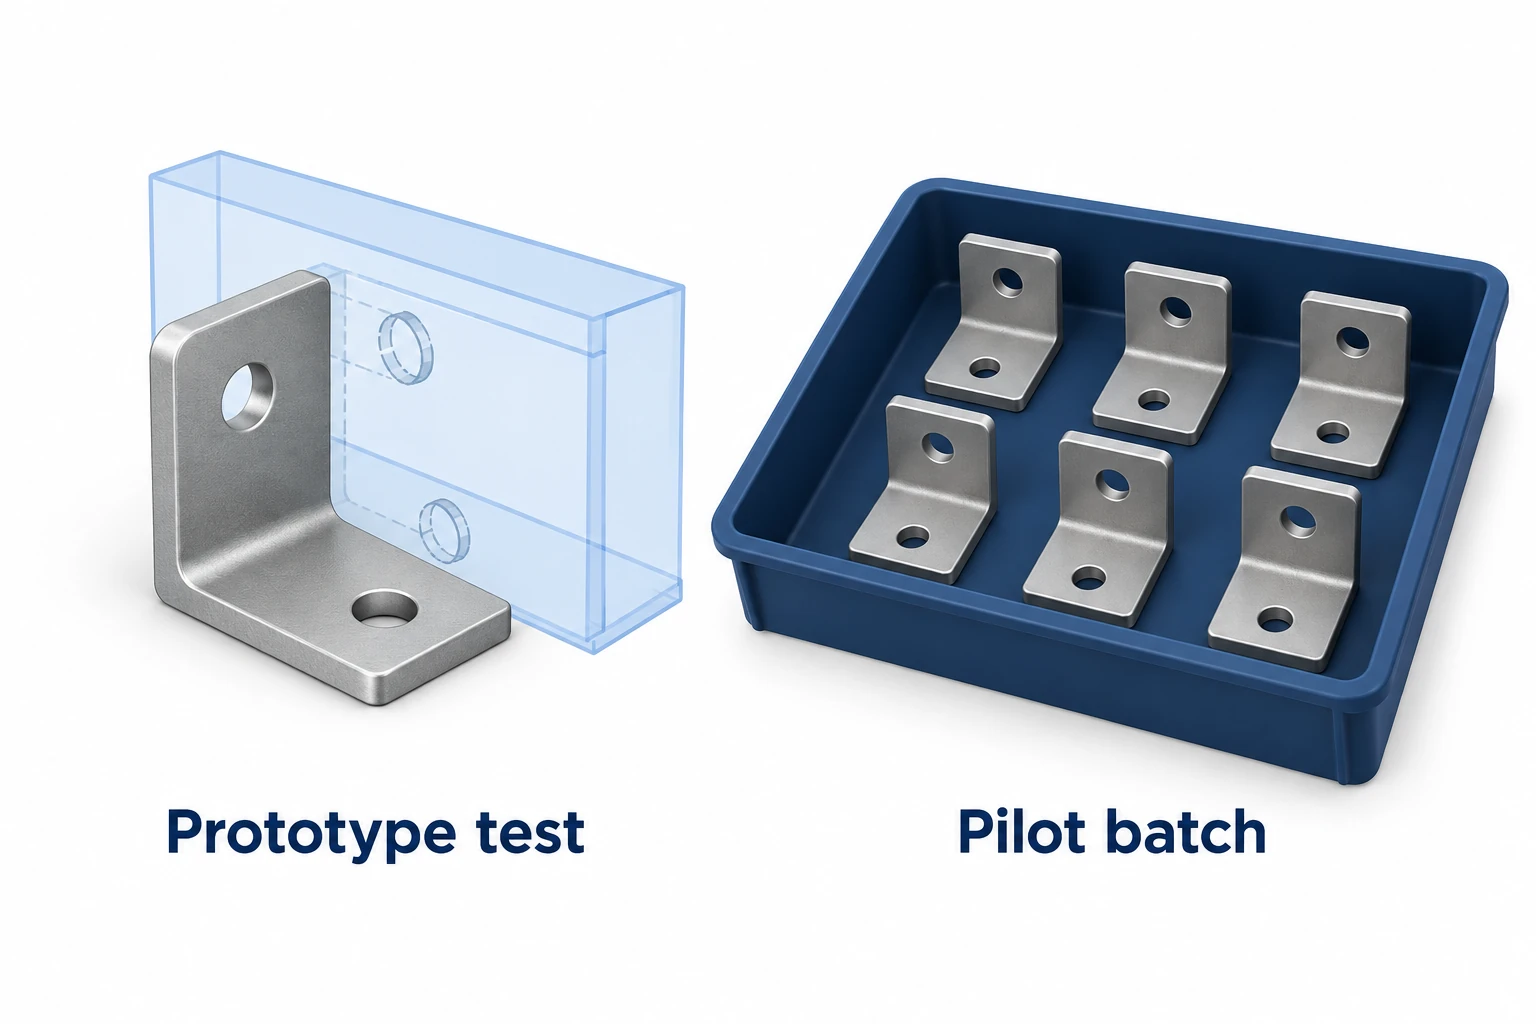
Um protótipo CNC bem-sucedido demonstra que a peça testada funcionou nas condições de ensaio registradas. Um lote-piloto verifica se a rota de produção proposta consegue reproduzir o resultado exigido em todas as peças, operações e transferências entre etapas. Antes de um novo pedido, verifique a revisão liberada, o material e o acabamento, as diferenças de fabricação, a cobertura de inspeção, os defeitos não resolvidos e o escopo da aprovação.
O piloto deve responder às perguntas que o protótipo deixou em aberto. Produzir mais cópias sem definir essas perguntas pode resultar em uma caixa de peças aceitáveis e, ainda assim, deixar a próxima série de produção mal compreendida.
Comece com o que o protótipo realmente comprovou
Registre quais testes foram aprovados e o que eles abrangem: folga de montagem, ajuste de localização, resposta à carga, vedação ou aparência. Mantenha com o resultado a revisão da peça testada, sua condição de material e acabamento. A expressão “amostra aprovada” é genérica demais quando apenas uma interface de fixação foi verificada.
Liste também as diferenças intencionais exclusivas para amostras. Um protótipo pode utilizar materiais em estoque, omitir um revestimento ou receber ajustes manuais adicionais. Essas escolhas podem ser apropriadas para o desenvolvimento, mas o resultado não pode ser transferido automaticamente para uma condição de entrega distinta. O guia de métodos de prototipagem rápida explica como a pergunta de teste determina quais aspectos de uma amostra devem representar a produção.
Tornar as diferenças de fabricação visíveis antes da fase de teste
Utilize um registro de diferenças breve entre a construção do protótipo e o lote piloto proposto. O objetivo não é proibir melhorias. Trata-se de identificar quais evidências precisam ser coletadas novamente quando a rota for alterada.
| Alteração possível | Pergunta para o lote piloto | Evidência útil |
|---|---|---|
| Fixtura de peça única para múltiplas posições | Todos os posicionamentos localizam e sustentam corretamente a peça? | Resultados de características identificados pela posição do dispositivo de fixação |
| Forma de estoque ou condição do material diferentes | A alteração foi aprovada e é adequada para o projeto? | Registros de material e verificações funcionais afetadas |
| Sequência de usinagem revisada | As relações de referência e as dimensões finais são preservadas? | Verificações após as operações relevantes e na condição de entrega |
| Revestimento ou tratamento térmico adicionado | Ajuste, geometria e acabamento ainda atendem aos requisitos? | Medições do estado final e registros de processo especificados |
| Embalagem diferente ou processador externo | A identidade, a proteção superficial e os resultados exigidos são mantidos? | Verificações de peças devolvidas e identificação de embarque |
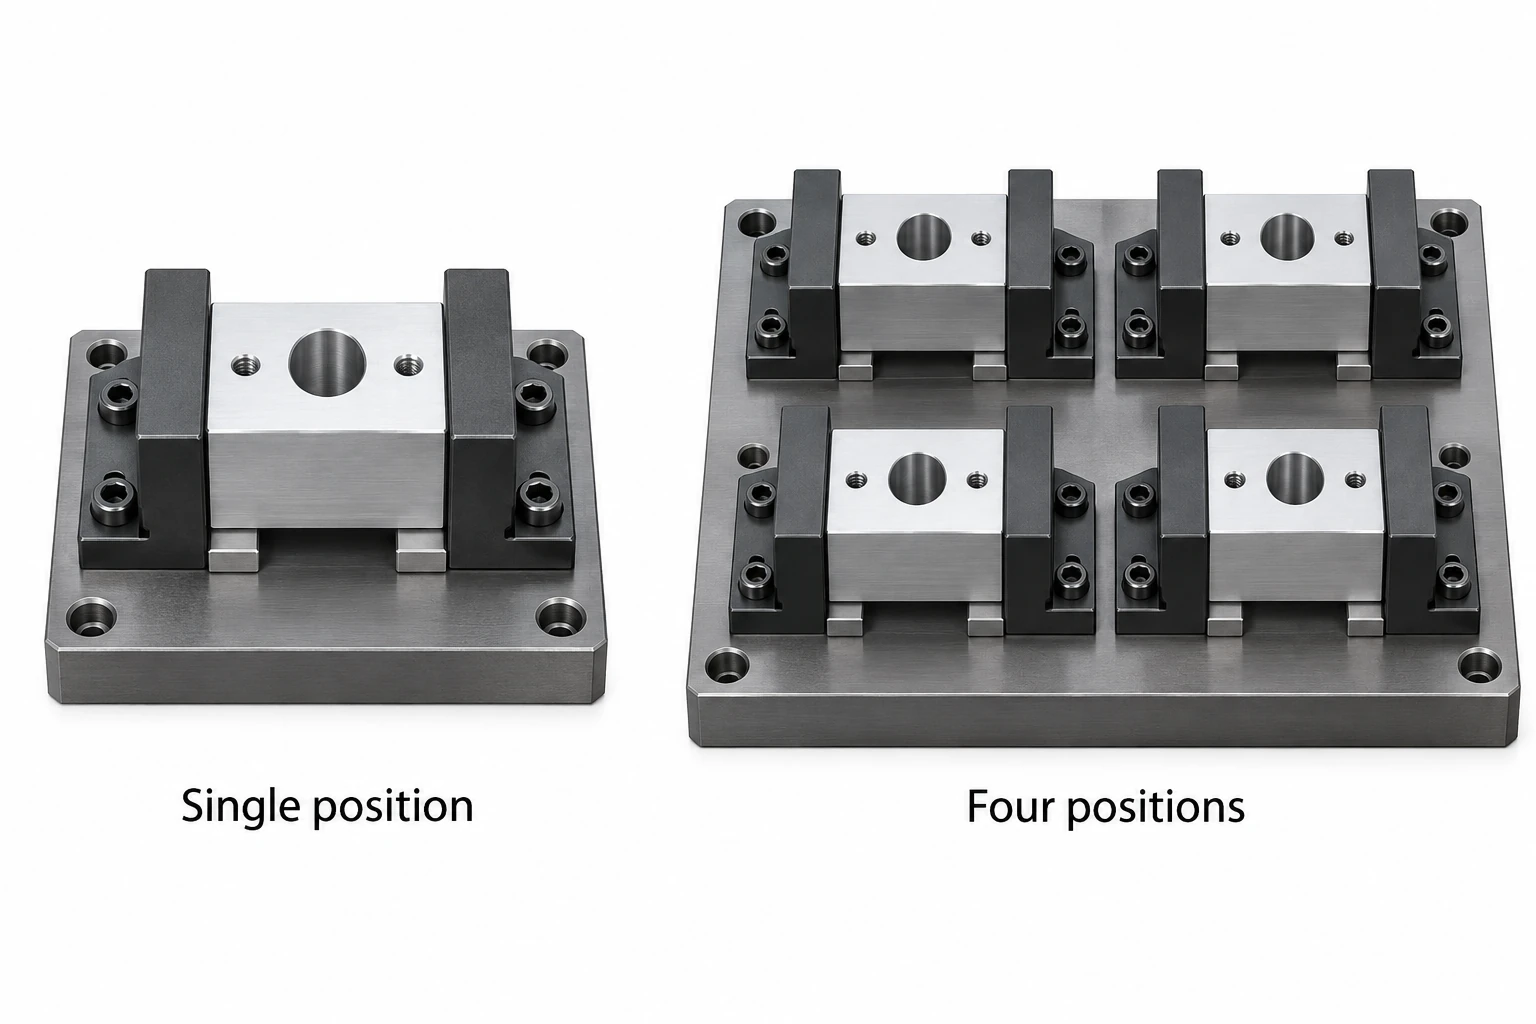
Por exemplo, um suporte usinado individualmente para um ensaio de ajuste pode ser transferido para um dispositivo que segura várias brutas. O novo arranjo altera a carga, a saída de cavacos e a relação entre as posições do dispositivo e as características da peça. Um resultado positivo obtido na posição mais fácil não aborda as demais posições.
Defina a rota de fabricação planejada com o fornecedor, incluindo quais arranjos são representativos e quais permanecem temporários. Nosso serviço de prototipagem e produção CNC separa os escopos de protótipo, produção piloto, produção em série e reencomenda, de modo que a aprovação em uma etapa tenha um significado claro para a etapa seguinte.
Planeje um ensaio que revele a variação importante
Escolha a quantidade piloto e a duração com base nas decisões necessárias. Fontes relevantes de variação podem incluir carregamentos repetidos, posições dos dispositivos de fixação, reinícios de configuração, trocas de ferramentas, lotes de matéria-prima e lotes de processamento externo. Um ensaio que nunca encontra um evento de produção esperado não pode demonstrar o efeito desse evento.
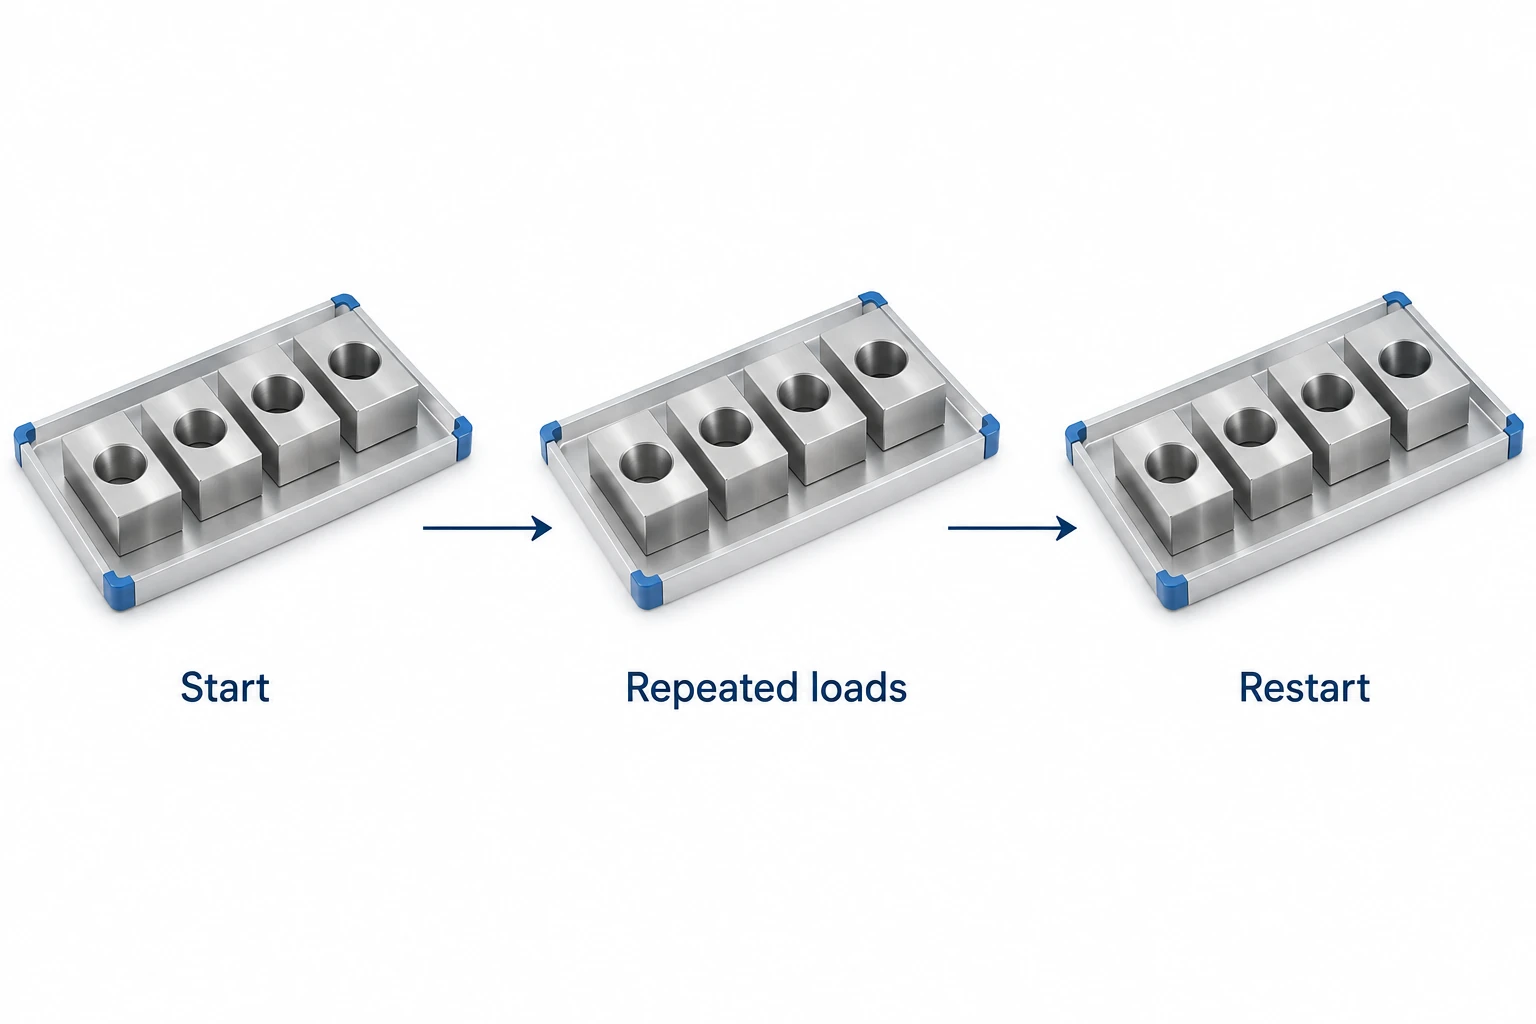
Para uma fixação ilustrativa de quatro posições, identifique os resultados por posição e sequência mediante cargas repetidas. Se uma reinicialização representar um risco importante, inclua uma reinicialização planejada e compare as características afetadas antes e depois dela. Não introduza todas as perturbações concebíveis; selecione apenas aquelas que poderiam alterar a aceitação desta peça.
Mantenha a cobertura de ensaio separada da regra de inspeção utilizada para liberar o lote. O plano deve indicar as características do desenho, os métodos de medição, as unidades a inspecionar, os ensaios funcionais, os limites de aceitação e a resposta a uma falha. A amostragem ao longo de uma sequência pode revelar uma tendência; uma amostra escolhida com essa finalidade de aprendizado não constitui, automaticamente, um plano válido de amostragem para aceitação.
Para programas que exigem o Processo de Aprovação de Peças de Produção (PPAP), siga os requisitos de submissão e aprovação especificados pelo cliente. A AIAG descreve o PPAP em torno da conformidade consistente durante a produção real, em taxas de produção. Isso não torna obrigatório o mesmo pacote de submissão ou quantidade de execução para toda compra geral de CNC. [1]
Leia os resultados como um histórico do processo.
As médias podem ocultar uma posição inadequada do dispositivo de fixação ou uma deriva gradual. Revise as características medidas importantes na ordem de produção e por agrupamentos relevantes, juntamente com alterações de configuração, ajustes, retrabalho e refugo. Mantenha tanto os resultados iniciais quanto os resultados após a correção; caso contrário, as peças aceitas podem esconder o quanto de intervenção foi necessária.
Todos os valores inspecionados que caem dentro da tolerância constituem uma evidência útil dessas peças inspecionadas. Por si só, no entanto, isso não é prova de um processo estável ou capaz. O NIST considera a estabilidade ao longo do tempo um pré-requisito para a análise de capacidade. Os índices de capacidade também dependem de dados adequados e de suposições apropriadas sobre a distribuição; um pequeno lote piloto não deve gerar uma afirmação confiável de Cpk apenas porque um software é capaz de calculá-lo. [2] [3]
Revise o cronograma com a mesma disciplina. Separe o tempo normal de ciclo e de manuseio do tempo dedicado à investigação experimental, programação inicial, retrabalho e espera por processos externos. O guia de custos e seleção de fornecedores explica por que as taxas de preparação, o trabalho recorrente e as quantidades liberadas exigem tratamento separado. O ciclo observado mais curto não constitui um compromisso confiável de entrega.
Libere a próxima quantidade com um escopo definido.
Utilize uma decisão de liberação que identifique a revisão da peça, a rota de produção, as evidências aceitas, as restrições remanescentes e a quantidade autorizada. Três resultados são úteis:
- Lançamento: os critérios acordados para o lote piloto são atendidos e os registros exigidos apoiam o próximo pedido.
- Lançamento restrito: uma decisão autorizada permite uma quantidade ou uso definidos, com limites explícitos, contenção e acompanhamento posterior.
- Realize e repita o ensaio afetado: um problema não resolvido impede a liberação pretendida; corrija-o e reúna as evidências faltantes.
Suponha que o ensaio revele um problema de posição do furo em uma localização de fixação. Reparar a fixação é apenas parte da resposta. Identifique as peças afetadas, verifique a correção e confirme se ela alterou outras localizações ou características. Não combine peças pré-correção sem marcação e pós-correção em um único sucesso aparente.
As orientações da NASA para verificação de produtos vinculam os resultados à configuração aplicável e registram discrepâncias e ações corretivas. [4]
Incorpore a revisão aceita, o material e o acabamento, o escopo de inspeção, as exceções aprovadas, as ferramentas reutilizáveis e os requisitos de notificação de alterações na próxima RFQ de usinagem CNC ou pedido repetido. Uma alteração posterior deve ser avaliada quanto ao seu efeito sobre as evidências aceitas; não é necessário repetir automaticamente todos os ensaios anteriores.
Perguntas sobre lote piloto
Quantas peças CNC uma remessa piloto deve conter?
Não há uma quantidade universal. Defina a variação e as decisões que o ensaio deve abranger, em seguida, selecione a quantidade e a duração em conjunto com as equipes responsáveis de fabricação e qualidade. Aplique quaisquer requisitos específicos de aprovação do cliente. Alguns poucos componentes podem responder a uma questão de acesso da fixação, deixando, contudo, a variação de longo prazo sem resolução.
Um relatório de primeiro artigo é o mesmo que aprovação de lote piloto?
Não. Um relatório de primeira peça documenta uma verificação inicial definida. A aprovação de produção piloto aborda os objetivos acordados do ensaio, que podem incluir produção repetida, acabamento, manuseio e prontidão para liberação. Indique se alguma dessas aprovações é obrigatória antes de prosseguir ou expedir.
Peças piloto podem ser utilizadas em conjuntos de produção?
Eles podem fazê-lo quando atendem aos requisitos aplicáveis e tiverem sido liberados para esse uso. Etiquetas de desenvolvimento não tornam peças não conformes aceitáveis, e uma exceção de material ou processo exclusivamente para ensaio não deve desaparecer quando as peças forem entregues.
Um novo pedido deve sempre repetir o lote piloto?
N.º Revise as alterações na revisão, material, rota, ferramental, processador e resultados anteriores. Utilize as regras de controle de alterações acordadas para decidir o que exige nova evidência. Um número de peça inalterado, por si só, não comprova que as condições de fabricação permanecem inalteradas.
Fontes técnicas
- AIAG. Processo de Aprovação de Peças em Produção, visão geral pública. Os requisitos específicos do cliente regem a submissão real.
- NIST/SEMATECH. Avaliação da Estabilidade do Processo.
- NIST/SEMATECH. O Que É Capacidade de Processo?. Suposições sobre dados e distribuição são relevantes ao interpretar índices.
- NASA. Manual de Engenharia de Sistemas, 5.3 Verificação do Produto. Registros de configuração, resultados e discrepâncias.



