In questa pagina
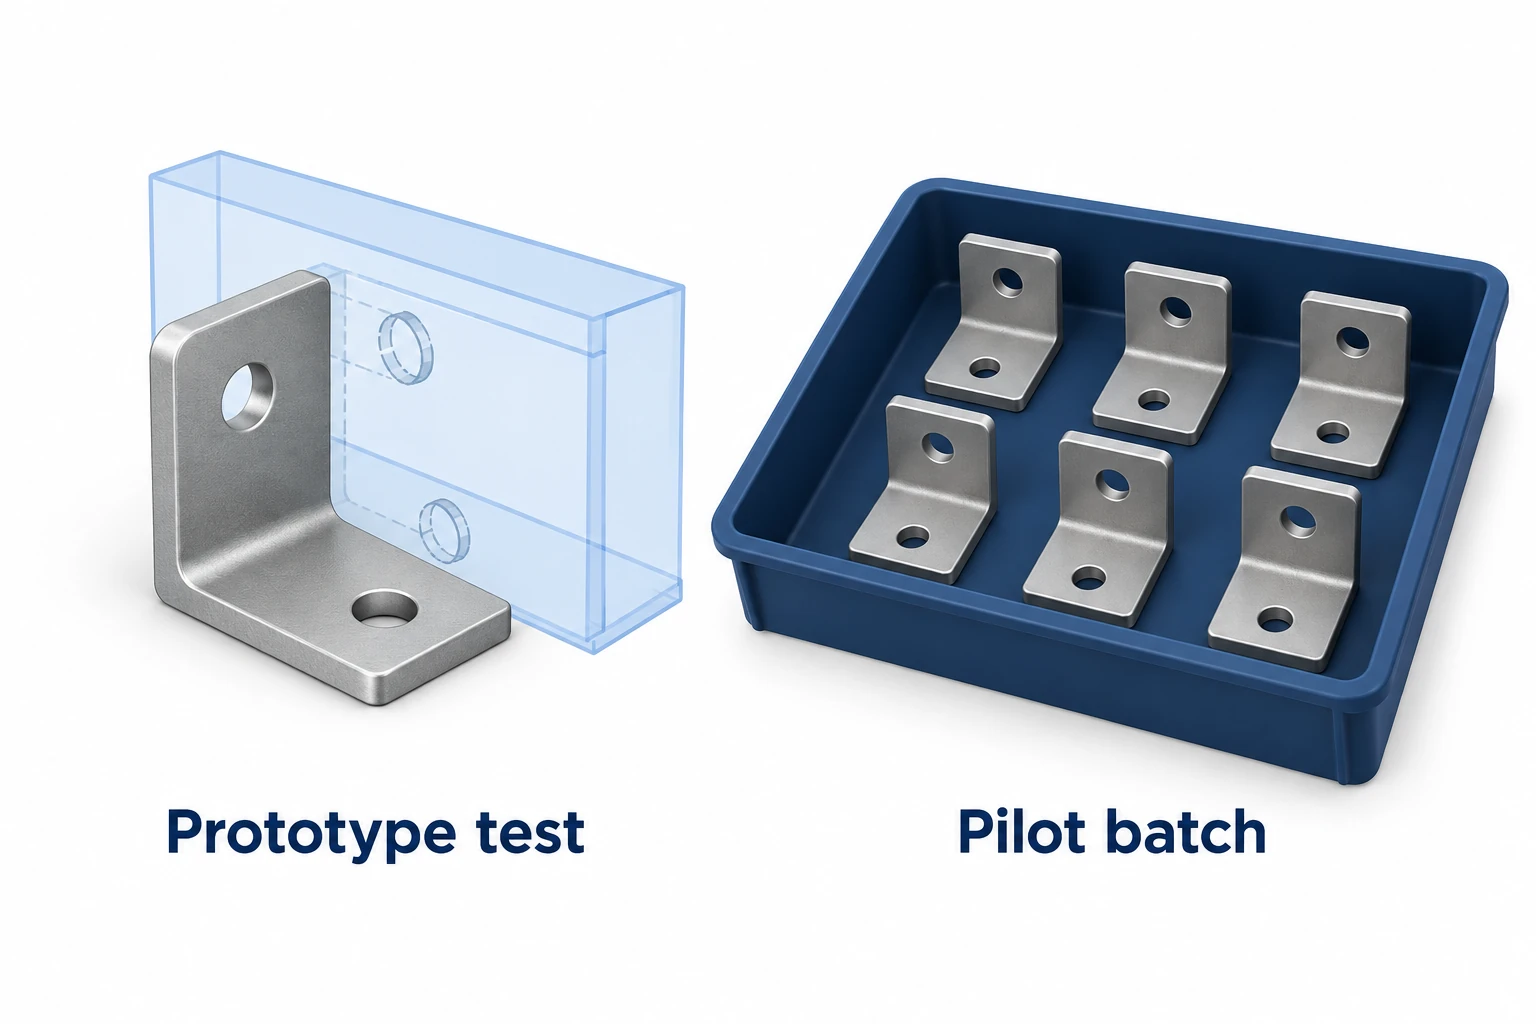
Un prototipo CNC di successo dimostra che il componente testato ha funzionato nelle condizioni di prova registrate. Un lotto pilota verifica se il percorso produttivo proposto è in grado di riprodurre il risultato richiesto su tutti i componenti, le operazioni e i passaggi tra reparti. Prima di un ordine ripetuto, verificare la revisione rilasciata, il materiale e la finitura, le differenze produttive, la copertura ispettiva, i difetti non risolti e l’ambito dell’approvazione.
Il pilota deve rispondere alle domande lasciate aperte dal prototipo. Produrre ulteriori copie senza definire tali domande può generare una scatola di parti accettabili, ma lasciare comunque poco chiara la successiva produzione in serie.
Iniziare da ciò che il prototipo ha effettivamente dimostrato
Registrare quali test sono stati superati e quali aspetti hanno verificato: gioco di montaggio, aderenza di posizionamento, risposta al carico, tenuta o aspetto estetico. Associare al risultato la revisione del pezzo testato, lo stato del materiale e la finitura superficiale. L’annotazione «campioni approvati» è troppo generica quando è stato verificato un solo interfaccia di fissaggio.
Elencare anche le differenze deliberate applicabili esclusivamente ai campioni. Un prototipo potrebbe utilizzare materiali disponibili a magazzino, omettere un rivestimento o richiedere un ulteriore adattamento manuale. Queste scelte possono essere appropriate per lo sviluppo, ma il risultato non può essere trasferito automaticamente a una condizione di consegna diversa. La guida ai metodi di prototipazione rapida spiega come la domanda di verifica determini quali aspetti di un campione devono rappresentare la produzione.
Rendere visibili le differenze produttive prima della prova
Utilizzare un breve registro delle differenze tra la costruzione del prototipo e il pilotaggio proposto. L’obiettivo non è vietare miglioramenti, bensì identificare quali evidenze devono essere raccolte nuovamente quando il percorso cambia.
| Modifica possibile | Domanda per il lotto pilota | Evidenze utili |
|---|---|---|
| Fixtura per singolo pezzo in più posizioni | Tutte le posizioni posizionano e supportano correttamente il pezzo? | Risultati delle caratteristiche identificati in base alla posizione del dispositivo di fissaggio |
| Forma di magazzino o condizione del materiale diversa | Il cambiamento è stato approvato ed è idoneo per il progetto? | Registri dei materiali e controlli funzionali interessati |
| Sequenza di lavorazione rivista | Le relazioni tra i riferimenti e le dimensioni finali sono preservate? | Controlli dopo le operazioni pertinenti e nello stato di consegna |
| Aggiunto rivestimento o trattamento termico | Le tolleranze, la geometria e la finitura soddisfano ancora i requisiti? | Misurazioni dello stato finale e registri di processo specificati |
| Imballaggio diverso o lavorazione esterna | L’identità, la protezione della superficie e i risultati richiesti sono mantenuti? | Controlli sui pezzi restituiti e identificazione della spedizione |
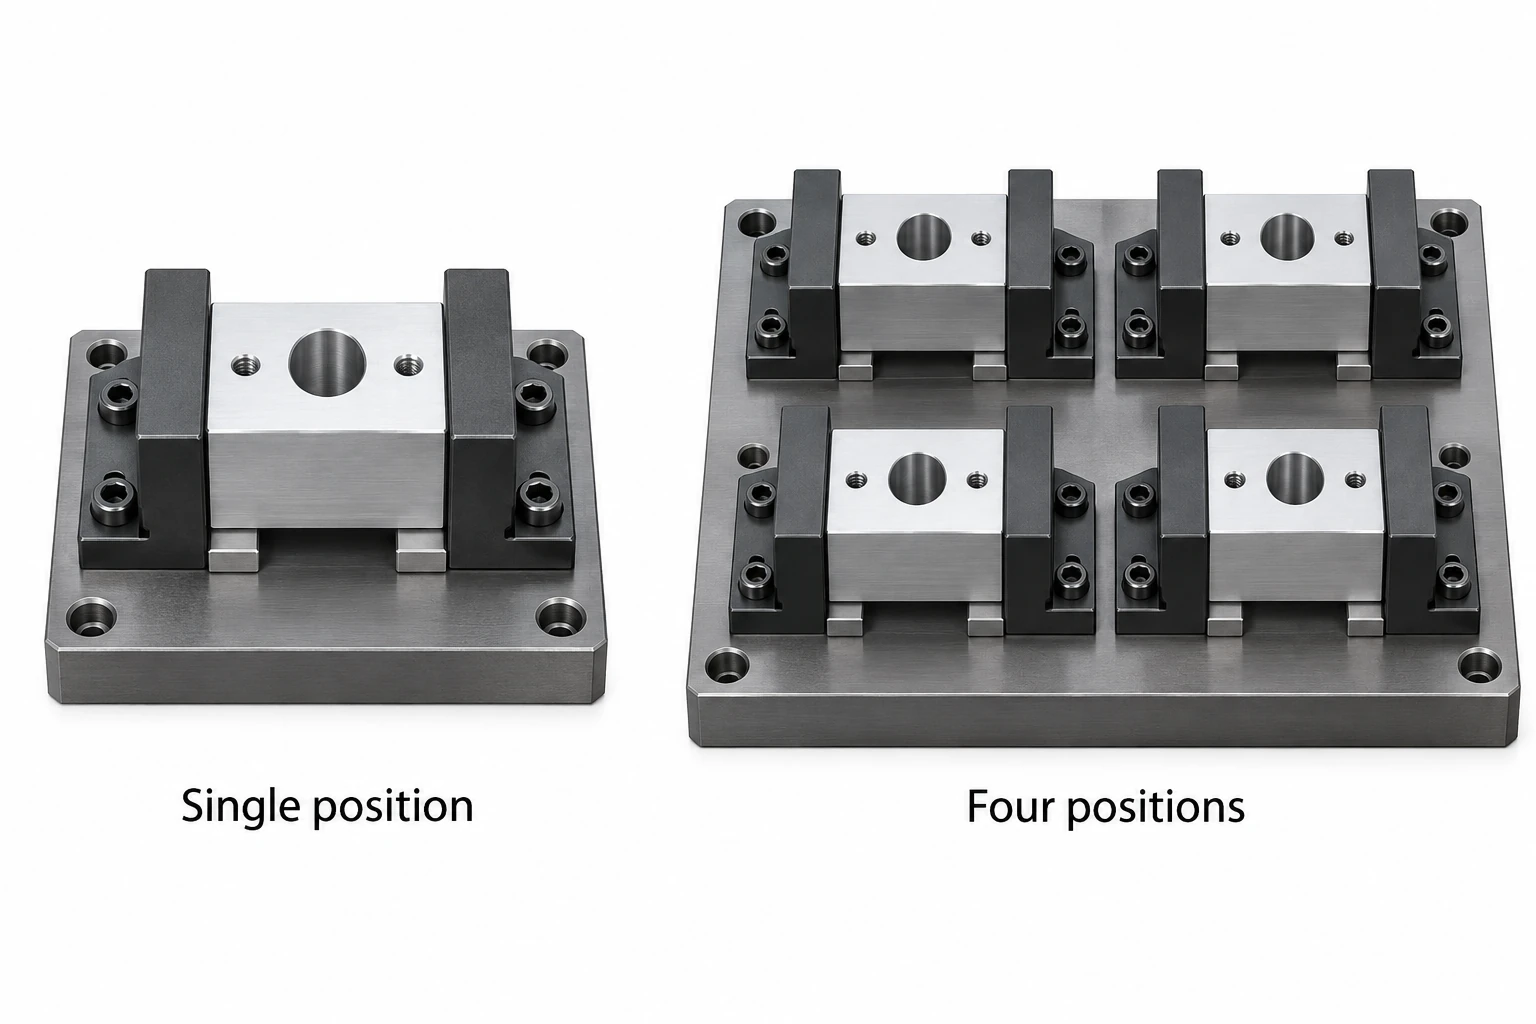
Ad esempio, una staffa lavorata singolarmente per una prova di accoppiamento potrebbe essere spostata su un dispositivo di fissaggio che trattiene diversi grezzi. La nuova disposizione modifica il caricamento, lo smaltimento dei trucioli e la relazione tra le posizioni del dispositivo di fissaggio e le caratteristiche del pezzo. Un risultato positivo ottenuto dalla posizione più semplice non risolve le altre posizioni.
Definire il percorso produttivo pianificato con il fornitore, indicando quali accordi sono rappresentativi e quali rimangono temporanei. Il nostro servizio di prototipazione e produzione CNC distingue chiaramente le fasi di prototipo, produzione pilota, produzione in serie e riordino, in modo che l’approvazione ottenuta in una fase abbia un significato inequivocabile per la fase successiva.
Pianificare una prova che evidenzi la variabilità significativa.
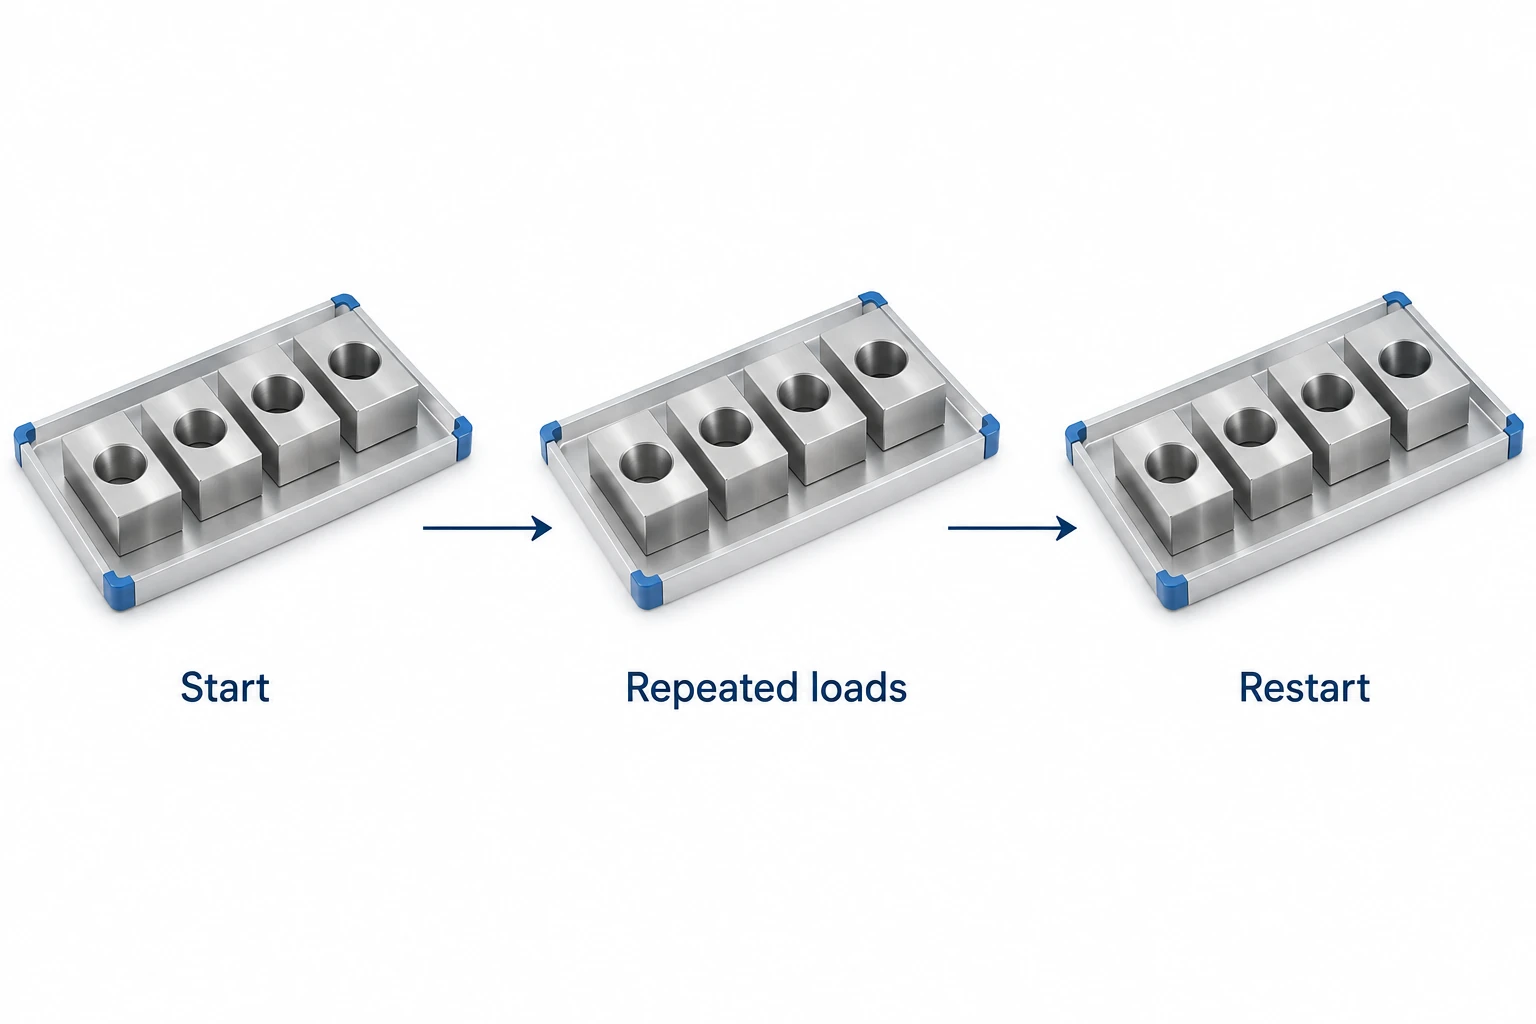
Scegliere la quantità pilota e la durata in base alle decisioni necessarie. Le fonti rilevanti di variabilità possono includere carichi ripetuti, posizioni del dispositivo di fissaggio, riavvii della configurazione, sostituzioni degli utensili, lotti di materiale grezzo e partite di lavorazioni esterne. Una prova che non incontra mai un evento produttivo previsto non può mostrare l’effetto di tale evento.
Per una dimostrazione con un dispositivo di fissaggio a quattro posizioni, identificare i risultati per posizione e sequenza mediante carichi ripetuti. Se un riavvio rappresenta un rischio significativo, includere un riavvio pianificato e confrontare le caratteristiche interessate prima e dopo di esso. Non introdurre ogni possibile perturbazione; selezionare solo quelle in grado di modificare l’accettazione di questo componente.
Mantenere la copertura della prova separata dalla regola di ispezione utilizzata per il rilascio del lotto. Il piano deve indicare le caratteristiche del disegno, i metodi di misurazione, le unità da ispezionare, i test funzionali, i limiti di accettazione e la risposta a un eventuale fallimento. Il campionamento lungo una sequenza può rivelare una tendenza; un campione scelto per tale scopo formativo non costituisce automaticamente un piano di campionamento per l’accettazione valido.
Per i programmi che richiedono il Processo di Approvazione del Pezzo in Produzione (PPAP), seguire i requisiti di presentazione e approvazione specificati dal cliente. L’AIAG descrive il PPAP come finalizzato alla conformità costante durante la produzione effettiva, a ritmi produttivi reali. Ciò non implica che lo stesso pacchetto di presentazione o la stessa quantità di pezzi da produrre siano obbligatori per ogni acquisto generico di lavorazioni CNC. [1]
Leggere i risultati come cronologia del processo.
Le medie possono nascondere una posizione scorretta del dispositivo di fissaggio o un deriva graduale. Esaminare le caratteristiche misurate più importanti nell’ordine di produzione e per raggruppamenti rilevanti, insieme alle modifiche di setup, agli aggiustamenti, ai ritorni in lavorazione e agli scarti. Conservare sia i risultati iniziali sia quelli ottenuti dopo la correzione; altrimenti i pezzi accettati potrebbero celare l’entità degli interventi necessari.
Tutti i valori ispezionati che rientrano nella tolleranza costituiscono una prova utile per i pezzi ispezionati. Da soli, tuttavia, non costituiscono una dimostrazione di un processo stabile o capace. Il NIST considera la stabilità nel tempo un prerequisito per l’analisi della capacità. Gli indici di capacità dipendono inoltre da dati adeguati e da ipotesi appropriate sulla distribuzione; un piccolo lotto pilota non dovrebbe generare un’affermazione affidabile di Cpk solo perché un software è in grado di calcolarla. [2] [3]
Rivedere i tempi con la stessa disciplina. Separare il tempo normale di ciclo e di manipolazione dal tempo dedicato alle indagini sperimentali, alla programmazione iniziale, alle operazioni di ritocco e dall’attesa per processi esterni. La guida ai costi e alla selezione dei fornitori spiega perché le spese di preparazione, il lavoro ricorrente e le quantità di rilascio richiedono un trattamento distinto. Il ciclo osservato più breve non costituisce un impegno affidabile in termini di consegna.
Rilasciare la quantità successiva con un ambito definito.
Utilizzare una decisione di rilascio che identifichi la revisione del pezzo, il percorso produttivo, le evidenze accettate, le restrizioni residue e la quantità autorizzata. Sono utili tre esiti:
- Rilascio: i criteri concordati per il lotto pilota sono stati soddisfatti e i documenti richiesti supportano il successivo ordine.
- Rilascio limitato: una decisione autorizzata consente una quantità o un utilizzo definiti, con limiti espliciti, contenimento e follow-up.
- Effettuare nuovamente e mantenere in sospeso la prova interessata: un problema irrisolto impedisce il rilascio previsto; correggerlo e raccogliere le prove mancanti.
Supponiamo che la prova riveli un problema di posizionamento del foro in una posizione della staffa. La riparazione della staffa costituisce solo una parte della risposta. Identificare i componenti interessati, verificare la correzione ed eseguire un controllo per accertare se essa ha modificato altre posizioni o caratteristiche. Non combinare parti non contrassegnate pre-correzione e post-correzione in un unico risultato apparentemente positivo.
Le linee guida NASA per la verifica dei prodotti collegano i risultati alla configurazione applicabile e registrano le discrepanze e le azioni correttive. [4]
Portare la revisione accettata, il materiale e la finitura, l’ambito di ispezione, le eccezioni approvate, gli utensili riutilizzabili e i requisiti di notifica delle modifiche nella successiva richiesta di offerta (RFQ) per la lavorazione CNC o nell’ordine ripetuto. Una modifica successiva deve essere valutata in base al suo impatto sulle evidenze accettate; non è necessario ripetere automaticamente ogni prova precedente.
Domande sul lotto pilota
Quanti pezzi CNC dovrebbe contenere un lotto pilota?
Non esiste una quantità universale. Definire la variabilità e le decisioni che la prova deve coprire, quindi selezionare la quantità e la durata in collaborazione con i team di produzione e qualità responsabili. Applicare eventuali requisiti specifici del cliente per l’approvazione. Alcuni pezzi potrebbero rispondere a una domanda relativa all’accessibilità della fixture, lasciando però irrisolta la variabilità su lungo periodo.
Un rapporto sul primo articolo è la stessa cosa dell’approvazione del lotto pilota?
No. Un rapporto sul primo pezzo documenta una verifica iniziale definita. L’approvazione del lotto pilota riguarda gli obiettivi di prova concordati, che possono includere produzione ripetuta, finitura, movimentazione e prontezza alla spedizione. Indicare se uno dei due tipi di approvazione è richiesto prima di procedere o di effettuare la spedizione.
I pezzi pilota possono essere utilizzati negli assiemi di produzione?
Ciò è possibile quando soddisfano i requisiti applicabili e sono stati rilasciati per tale utilizzo. Le etichette di sviluppo non rendono accettabili le parti non conformi, e un’eccezione relativa a materiali o processi destinati esclusivamente a prove non deve scomparire al momento della consegna delle parti.
Un riordino deve sempre ripetere il lotto pilota?
N. Esaminare le modifiche apportate alla revisione, al materiale, al percorso di lavorazione, agli utensili, al processo e ai risultati precedenti. Utilizzare le regole concordate di controllo delle modifiche per stabilire quali elementi richiedono nuove evidenze. Un numero di parte invariato da solo non garantisce che le condizioni di produzione siano rimaste invariate.
Fonti tecniche
- AIAG. Processo di approvazione dei pezzi in produzione, panoramica pubblica. I requisiti specifici del cliente disciplinano la presentazione effettiva.
- NIST/SEMATECH. Valutazione della stabilità del processo.
- NIST/SEMATECH. Che cos’è la capacità di processo?. Assunzioni sui dati e sulla distribuzione sono fondamentali nell’interpretazione degli indici.
- NASA. Manuale di ingegneria dei sistemi, 5.3 Verifica del prodotto. Registri di configurazione, risultati e discordanze.



