In questa pagina
Un certificato di materiale attesta l’identità e le proprietà dichiarate del materiale a cui si riferisce. Esso diventa una prova utile per un particolare CNC soltanto quando i registri di produzione collegano tale materiale al particolare consegnato. Da solo, non verifica le dimensioni lavorate, eventuali trattamenti termici successivi, la finitura superficiale né le prestazioni di un insieme.
Per un acquirente, il compito si articola in due parti: verificare che il certificato corrisponda al materiale specificato, quindi seguirne l’identità attraverso taglio, lavorazione meccanica, trattamenti esterni e spedizione. Un certificato corretto relativo alla barra sbagliata rimane comunque la prova errata.
Separare il record del materiale dal record del componente finito
Il rapporto di prova su pezzo (Mill test report, MTR), il certificato di prova materiale (Material test certificate, MTC) e il certificato di conformità (Certificate of conformity, CoC) sono etichette che potreste incontrare in un preventivo. Leggete l’ambito dichiarato e i risultati riportati, piuttosto che fare affidamento sull’etichetta stessa. Una dichiarazione del fornitore e un rapporto contenente i risultati delle prove sul materiale svolgono funzioni diverse.
| Registrazione | Cosa controllare | Ciò che non stabilisce da solo |
|---|---|---|
| Certificato di ispezione del materiale | Produttore, specifica del prodotto, grado, condizione, unità di prova identificata e risultati richiesti | Quali parti finite sono state realizzate con quel materiale |
| Registro di tracciabilità | Connessione tra il materiale in entrata, il lavoro, i lotti di lavorazione e la spedizione | Se i valori di prova riportati soddisfano i requisiti del disegno |
| Certificato o rapporto di processo | Trattamento specificato e i pezzi o il lotto lavorati | Conformità di caratteristiche di lavorazione non correlate |
| Report di ispezione del pezzo finito | Revisione del pezzo, caratteristiche misurate, risultati e unità ispezionate | Chimica del materiale o la storia completa del materiale grezzo |
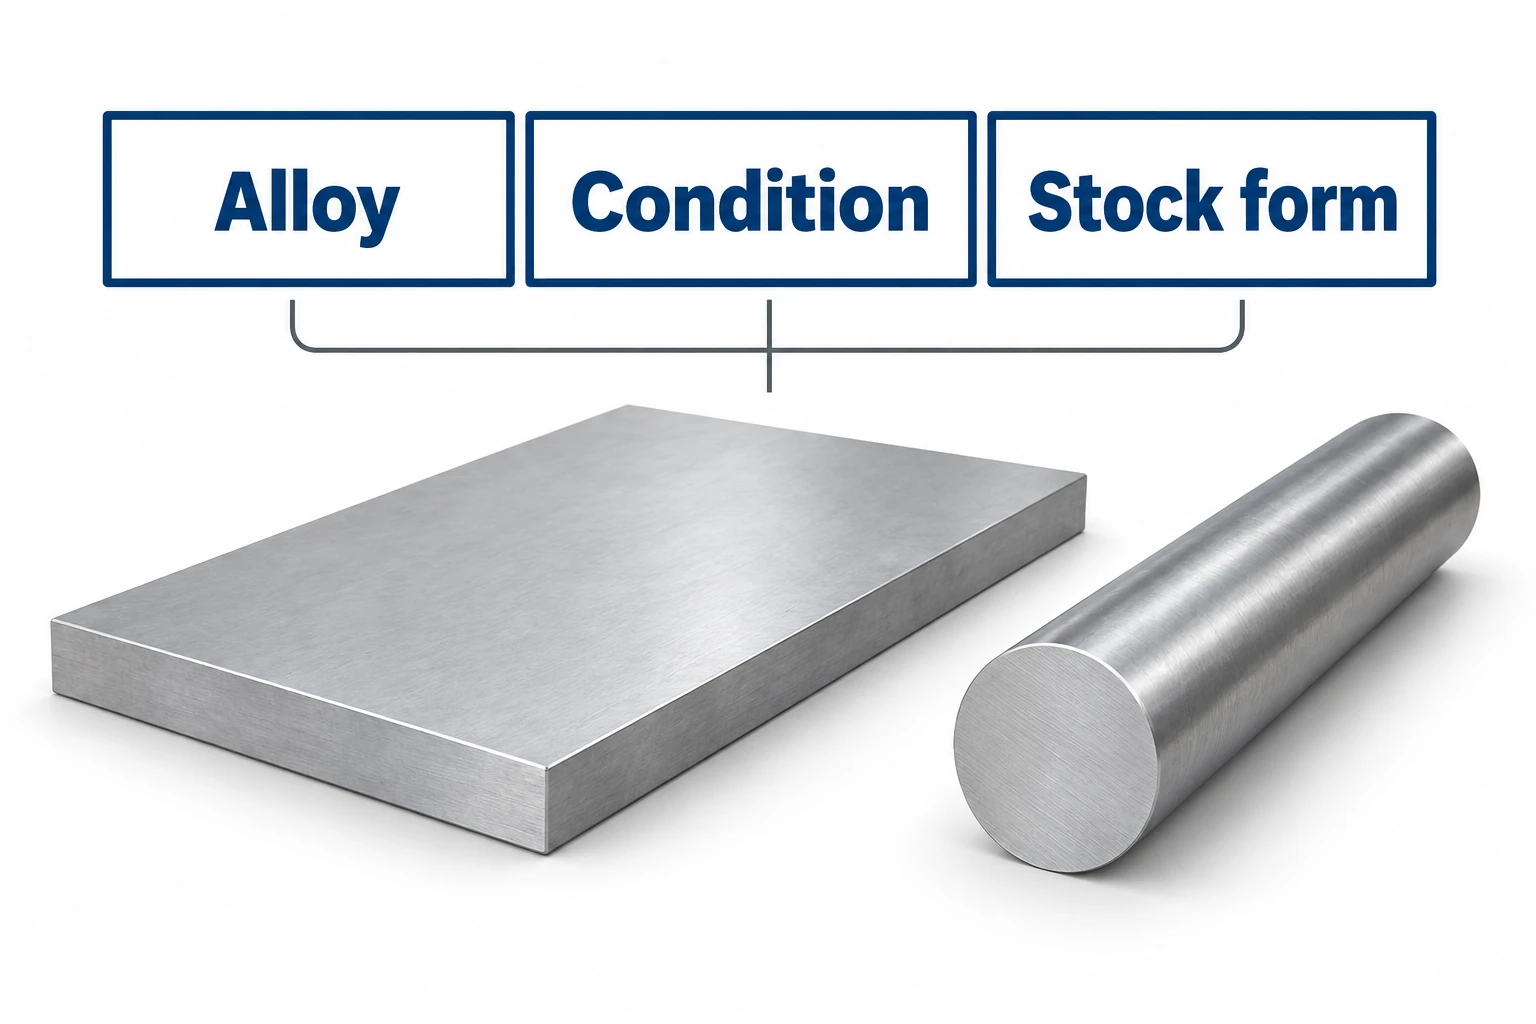
Iniziare con un disegno completo che specifichi tutti i requisiti. La guida ai materiali e alla progettazione spiega perché grado, condizione e forma di fornitura devono essere specificati congiuntamente. La verifica del certificato controlla quindi le evidenze rispetto a tale requisito; non può sostituire una specifica di materiale ancora non definita.
Cosa significano i tipi 3.1 e 3.2 della norma EN 10204
EN 10204 definisce i tipi di documenti di ispezione; non è la specifica per la lega stessa. Nell’edizione 2004, il tipo 2.1 fornisce una dichiarazione di conformità priva di risultati di prova, mentre il tipo 2.2 include i risultati di un’ispezione non specifica. Il tipo 3.1 fornisce risultati di ispezione specifici, convalidati dal rappresentante autorizzato dell’azienda produttrice incaricato delle ispezioni, indipendente dal reparto di produzione. Il tipo 3.2 aggiunge una convalida che coinvolge il rappresentante autorizzato dell’acquirente o un ispettore designato da normative ufficiali. [1]
Un certificato 3.1 non implica quindi che un laboratorio esterno abbia eseguito prove su ogni singolo pezzo. Analogamente, ordinare un certificato 3.2 non aggiunge alcuna ispezione dimensionale del particolare CNC finito. Definire il tipo di documento richiesto, la specifica del prodotto e qualsiasi prova aggiuntiva prima dell’approvvigionamento del materiale grezzo. Utilizzare l’edizione contrattualmente richiesta e le modalità di accettazione concordate.
La Garanzia Hardox di SSAB, versione 4 (2024), sezione «Distribuzione dei documenti di ispezione», illustra la distinzione: i risultati specifici possono riferirsi ai prodotti consegnati oppure ai lotti di ispezione che li comprendono. I campi del certificato includono l’accordo d’acquisto, la descrizione del prodotto, la designazione del materiale, le dimensioni, la quantità e i risultati. L’unità di prova pertinente non è necessariamente un singolo componente finito sottoposto a prova individuale.
Abbinare la qualità, la condizione e la forma del prodotto
Verificare il certificato confrontandolo con il disegno rilasciato e l’ordine di acquisto in una sequenza coerente:
- Specifica e grado: identificare lo standard richiesto, la revisione indicata, se specificata, e la designazione esatta della lega. Una composizione simile o un nome commerciale noto non autorizzano la sostituzione.
- Condizione e forma di stoccaggio: confrontare la tempera o la condizione di trattamento termico e la forma fornita, ad esempio lastra o barra. Confermare eventuali requisiti dipendenti dalle dimensioni applicabili a tale prodotto.
- Risultati e unità di misura: confrontare i risultati chimici e meccanici richiesti con i limiti corretti. Distinguere i valori misurati dai valori tipici indicati nel catalogo e dai limiti di specifica.
- Identità: collegare il numero del certificato e il riferimento di caldaia, fusione o lotto al materiale ricevuto e ai registri del lavoro.
Ad esempio, un certificato di alluminio che indica «6061» lascia aperta una domanda diversa rispetto a uno che specifica il trattamento termico richiesto e la norma di prodotto. Il confronto tra 6061, 7075, 6082 e 2024 illustra perché le proprietà provenienti da diversi trattamenti termici e forme commerciali non possono essere semplicemente intercambiate.
Mantieni l’identità quando il materiale diventa parti
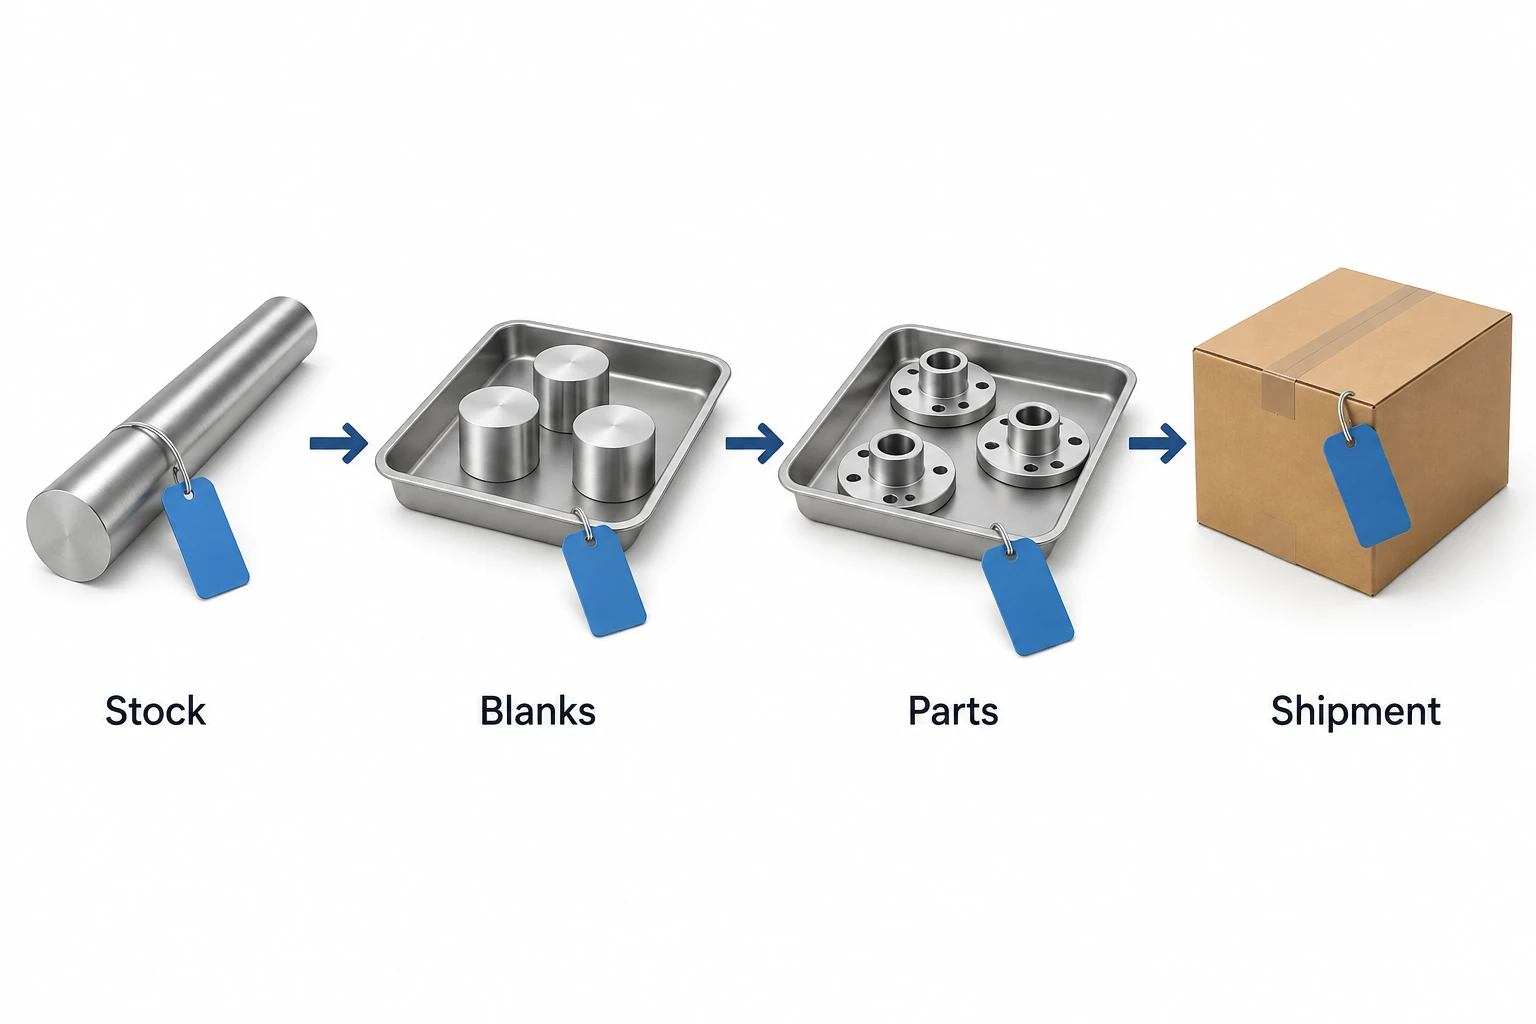
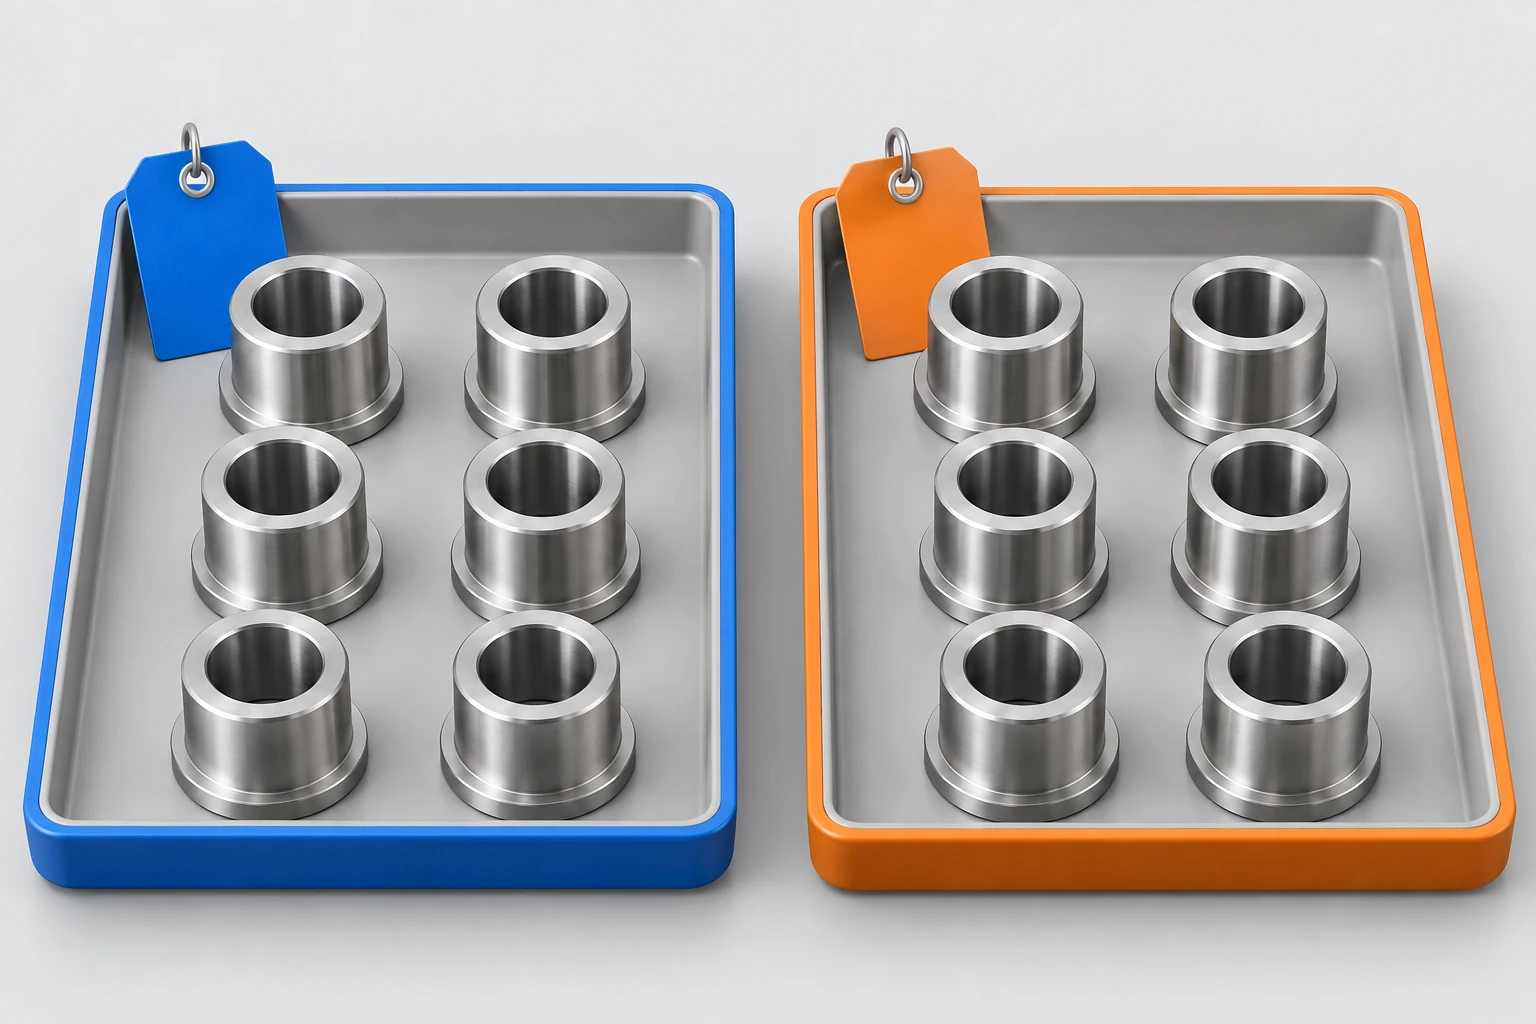
La marcatura su una barra intera può scomparire quando la barra viene tagliata in grezzi. Un foglio di istruzioni controllato, un’etichetta del contenitore o una marcatura del pezzo autorizzata possono mantenere tale collegamento. Scegliere il metodo in base alle dimensioni del pezzo, alle limitazioni sulle superfici e ai requisiti di tracciabilità dell’ordine; non apporre alcuna marcatura su una superficie funzionale unicamente per comodità di identificazione.
L’esempio seguente segue un singolo ciclo termico attraverso taglio, lavorazioni esterne e consegna:
| Fase | Esempio di identità | Collegamento per il fissaggio |
|---|---|---|
| Materiale in entrata | Trattamento termico H-01 | Certificato originale del produttore e materiale ricevuto |
| Taglia i grezzi | Lavorazione J-10, vassoio A | I semilavorati del vassoio A provengono da H-01 |
| Lavorazioni esterne | Lotto di processo P-20 | Quali parti J-10 sono entrate e rientrate |
| Consegna | Spedizione S-30, pacco 1 | Quantità consegnata collegata a J-10 e ai relativi registri di processo applicabili |
Se viene introdotta una seconda colata, mantenere le due popolazioni distinguibili e fornire i relativi documenti. Un numero d’ordine da solo potrebbe non essere sufficiente quando un singolo ordine comprende diverse colate, revisioni o lotti di lavorazione. L’Associazione Britannica dell’Acciaio Inossidabile identifica specificamente la mancanza di tracciabilità tra materiale e documentazione e la modifica dei certificati come problemi ricorrenti. [2]
Le successive lavorazioni richiedono le proprie evidenze
Un certificato di materiale descrive il materiale nella sua condizione documentata. Se un componente meccanizzato viene successivamente sottoposto a trattamento termico, la condizione finale richiede il relativo verbale di trattamento e qualsiasi verifica specificata. Per la lavorazione dell’acciaio inossidabile, una condizione 17-4 PH specificata sul disegno è pertanto un aspetto distinto dal semplice riconoscimento della denominazione della lega sul materiale in entrata. Lo stesso principio si applica a un rivestimento o a un processo di passivazione richiesti.
L’identificazione positiva del materiale (PMI) può aiutare a verificare la composizione, ma il metodo deve rilevare gli elementi rilevanti. Il documento di Evident 3 considerazioni importanti sull’uso della fluorescenza a raggi X per l’identificazione positiva del materiale spiega che lo strumento portatile XRF non è in grado di misurare direttamente il carbonio. Una corrispondenza di grado ottenuta con questo metodo da solo non può attestare una designazione a basso contenuto di carbonio, una condizione di trattamento termico né le proprietà di resistenza a trazione. Inoltre, non può ricostruire una catena di custodia andata persa.
Risolvere i collegamenti mancanti prima di accettare la spedizione
Quando un certificato e un riferimento di imballaggio sono in contrasto, mantenere identificabili i componenti interessati mentre il fornitore rettifica i registri originali. Richiedere il collegamento mancante anziché una nuova copia dello stesso certificato. Un riferimento amministrativo corretto deve essere supportato dalla storia documentale sottostante; non deve celare alcun cambiamento relativo al materiale.
Per un sostituto proposto, ottenere l’approvazione dell’ufficio di progettazione competente prima dell’uso e conservare tale approvazione insieme ai componenti interessati. Se la tracciabilità non può essere ripristinata, i team di ingegneria e qualità devono decidere se ulteriori prove possano soddisfare i requisiti dell’ordine oppure se sia necessario procedere al rigetto. Le prove non possono ripristinare un requisito di provenienza mancante.
Includere il tipo di documento, la specifica del materiale, il livello di tracciabilità, la marcatura consentita, i registri dei processi successivi e l’approvazione delle sostituzioni nella richiesta di preventivo per lavorazioni CNC. Ciò rende la documentazione parte integrante del campo di fornitura, anziché una richiesta successiva al consumo del materiale.
Domande relative al certificato di materiale
Un certificato di conformità è sufficiente per i componenti CNC?
Dipende dall’ordine. Una dichiarazione può soddisfare un requisito documentale limitato, ma non sostituisce i risultati dei test sui materiali, la tracciabilità o i registri di processo quando questi ultimi sono specificati. Definire le prove necessarie invece di considerare equivalenti tutti i documenti denominati “certificato”.
Ogni componente richiede l’incisione del proprio numero di caldaia?
Non necessariamente. Il livello richiesto di tracciabilità e il metodo di marcatura dipendono dal contratto e dal particolare. L’imballaggio controllato o i registri di produzione possono garantire il collegamento, qualora non sia richiesta la marcatura individuale. Conservare l’identità quando gli imballaggi vengono suddivisi e ottenere l’approvazione per qualsiasi marcatura che potrebbe influenzare la funzionalità.
Un certificato di materiale può coprire diverse spedizioni?
Sì, purché le spedizioni provengano effettivamente dal materiale coperto e i registri ne conservino tale relazione. Consegnate separate richiedono comunque un proprio identificativo di parte, quantità e spedizione. Riutilizzare un certificato per materiale non correlato non costituisce tracciabilità.
Un rapport dimensionale positivo compensa un certificato di materiale mancante?
No. Le dimensioni e le prove sul materiale rispondono a domande diverse. Un componente può essere montato in un assieme pur avendo la lega o lo stato termico errati. Risolvere il requisito mancante tramite il processo autorizzato di accettazione.
Fonti tecniche
- British Stainless Steel Association Certificati di prova BSEN 10204 per prodotti in acciaio inossidabile. Spiegazione pubblica dei tipi di documento del 2004; applicare separatamente la specifica di prodotto richiesta.
- British Stainless Steel Association L’uso improprio dei certificati di prova materiali EN 10204. Integrità del documento e identità del materiale.
- SSAB. Garanzie Hardox, versione 4, 2024, «Distribuzione dei documenti di ispezione». Spiegazione del produttore sui campi specifici di ispezione e certificato; non è una specifica per tutti i materiali CNC.
- Evidente. 3 considerazioni importanti da tenere presenti quando si utilizza la fluorescenza a raggi X per l’identificazione positiva dei materiali. Limitazioni della rilevazione degli elementi e dell’analisi superficiale mediante XRF portatile.



