Auf dieser Seite
Ein Materialzertifikat bestätigt die Identität und die angegebenen Eigenschaften des darin erfassten Werkstoffs. Es wird erst dann zu einem aussagekräftigen Nachweis für ein CNC-Teil, wenn die Fertigungsdokumentation diesen Werkstoff dem ausgelieferten Teil eindeutig zuordnet. Allein stellt es jedoch keine Verifizierung der bearbeiteten Abmessungen, einer nachträglichen Wärmebehandlung, der Oberflächenbeschaffenheit oder der Leistungsfähigkeit einer Baugruppe dar.
Für einen Einkäufer besteht die Aufgabe aus zwei Teilen: Prüfen, ob das Zertifikat dem spezifizierten Material entspricht, und anschließend dessen Identität durch Schneiden, Bearbeitung, externe Vorbehandlung und Versand verfolgen. Ein korrektes Zertifikat für den falschen Stab stellt nach wie vor die falsche Nachweisgrundlage dar.
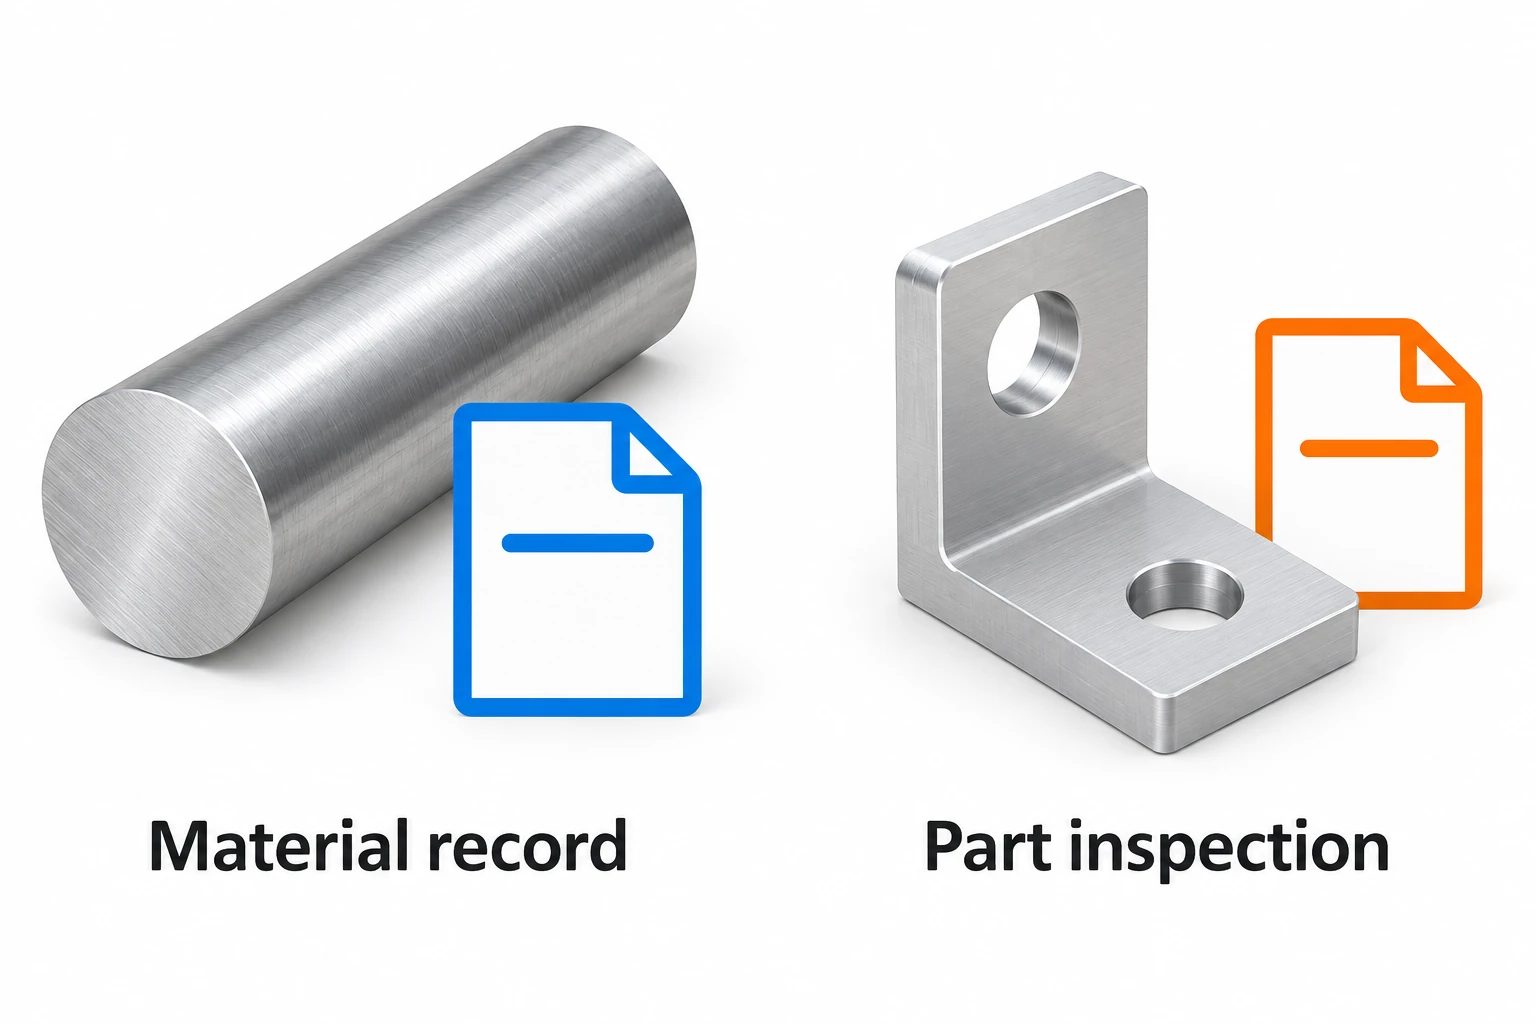
Trennen Sie den Werkstoffdatensatz vom Datensatz des fertigen Bauteils.
Prüfzertifikat (Mill Test Report, MTR), Materialprüfzertifikat (Material Test Certificate, MTC) und Konformitätsbescheinigung (Certificate of Conformity, CoC) sind Bezeichnungen, auf die Sie in einem Angebot stoßen können. Lesen Sie den angegebenen Umfang und die Ergebnisse – verlassen Sie sich nicht allein auf die Bezeichnung. Eine Lieferantenerklärung und ein Bericht mit Materialprüfresultaten erfüllen unterschiedliche Aufgaben.
| Aufzeichnung | Worauf ist zu achten | Was es allein nicht festlegt |
|---|---|---|
| Materialprüfzertifikat | Hersteller, Produktspezifikation, Güteklasse, Lieferzustand, identifizierte Prüfeinheit und geforderte Ergebnisse | Welche fertigen Teile stammen aus diesem Material |
| Rückverfolgbarkeitsdokument | Verbindung zwischen eingehendem Material, Auftrag, Verarbeitungslots und Versand | Ob die gemeldeten Prüfwerte die Zeichnungsanforderungen erfüllen |
| Prüfzertifikat oder Prüfbericht | Spezifizierte Wärmebehandlung und die bearbeiteten Teile oder Chargen | Konformität unzusammenhängender Bearbeitungsmerkmale |
| Prüfbericht für fertige Teile | Teile-Revision, gemessene Merkmale, Ergebnisse und geprüfte Einheiten | Materialchemie oder die vollständige Historie des Materials |
Beginnen Sie mit einer vollständigen Zeichnungsanforderung. Der Leitfaden zu Werkstoffen und Konstruktion erläutert, warum Güteklasse, Lieferzustand und Ausgangswerkstoffform zusammengehören. Die Zertifikatsprüfung überprüft anschließend die Nachweise anhand dieser Anforderung; sie kann keine offene Werkstoffspezifikation ergänzen.
Was die EN 10204-Typen 3.1 und 3.2 bedeuten
EN 10204 definiert die Arten von Prüfbescheinigungen; es ist nicht die Spezifikation für die Legierung selbst. In der Ausgabe von 2004 bietet Typ 2.1 eine Konformitätserklärung ohne Prüfergebnisse, während Typ 2.2 Ergebnisse einer nicht spezifischen Prüfung enthält. Typ 3.1 liefert spezifische Prüfergebnisse, die vom autorisierten Prüfvertreter des Herstellers unabhängig von der Fertigungsabteilung bestätigt werden. Typ 3.2 erweitert die Bestätigung um die Beteiligung des autorisierten Vertreters des Käufers oder eines gemäß behördlicher Vorschriften benannten Prüfers. [1]
Ein 3.1-Zertifikat bedeutet daher nicht, dass ein externes Labor jedes Einzelteil geprüft hat. Ebenso führt die Bestellung eines 3.2-Zertifikats nicht zu einer zusätzlichen dimensionsbezogenen Prüfung des fertigen CNC-Teils. Definieren Sie den erforderlichen Dokumententyp, die Produktspezifikation und alle weiteren Prüfungen, bevor Sie den Rohstoff beschaffen. Verwenden Sie die vertraglich vorgeschriebene Ausgabe und die vereinbarten Akzeptanzregelungen.
SSABs Hardox-Garantien, Version 4 (2024), Abschnitt „Verteilung der Prüfdokumente“, verdeutlicht die Unterscheidung: Konkrete Ergebnisse können sich entweder auf ausgelieferte Produkte oder auf Prüfchargen beziehen, die diese umfassen. Zu den Feldern des Zertifikats gehören die Kaufvereinbarung, die Produktbeschreibung, die Werkstoffbezeichnung, die Abmessungen, die Menge und die Ergebnisse. Die maßgebliche Prüfeinheit ist nicht zwangsläufig ein einzeln geprüftes fertiges Teil.
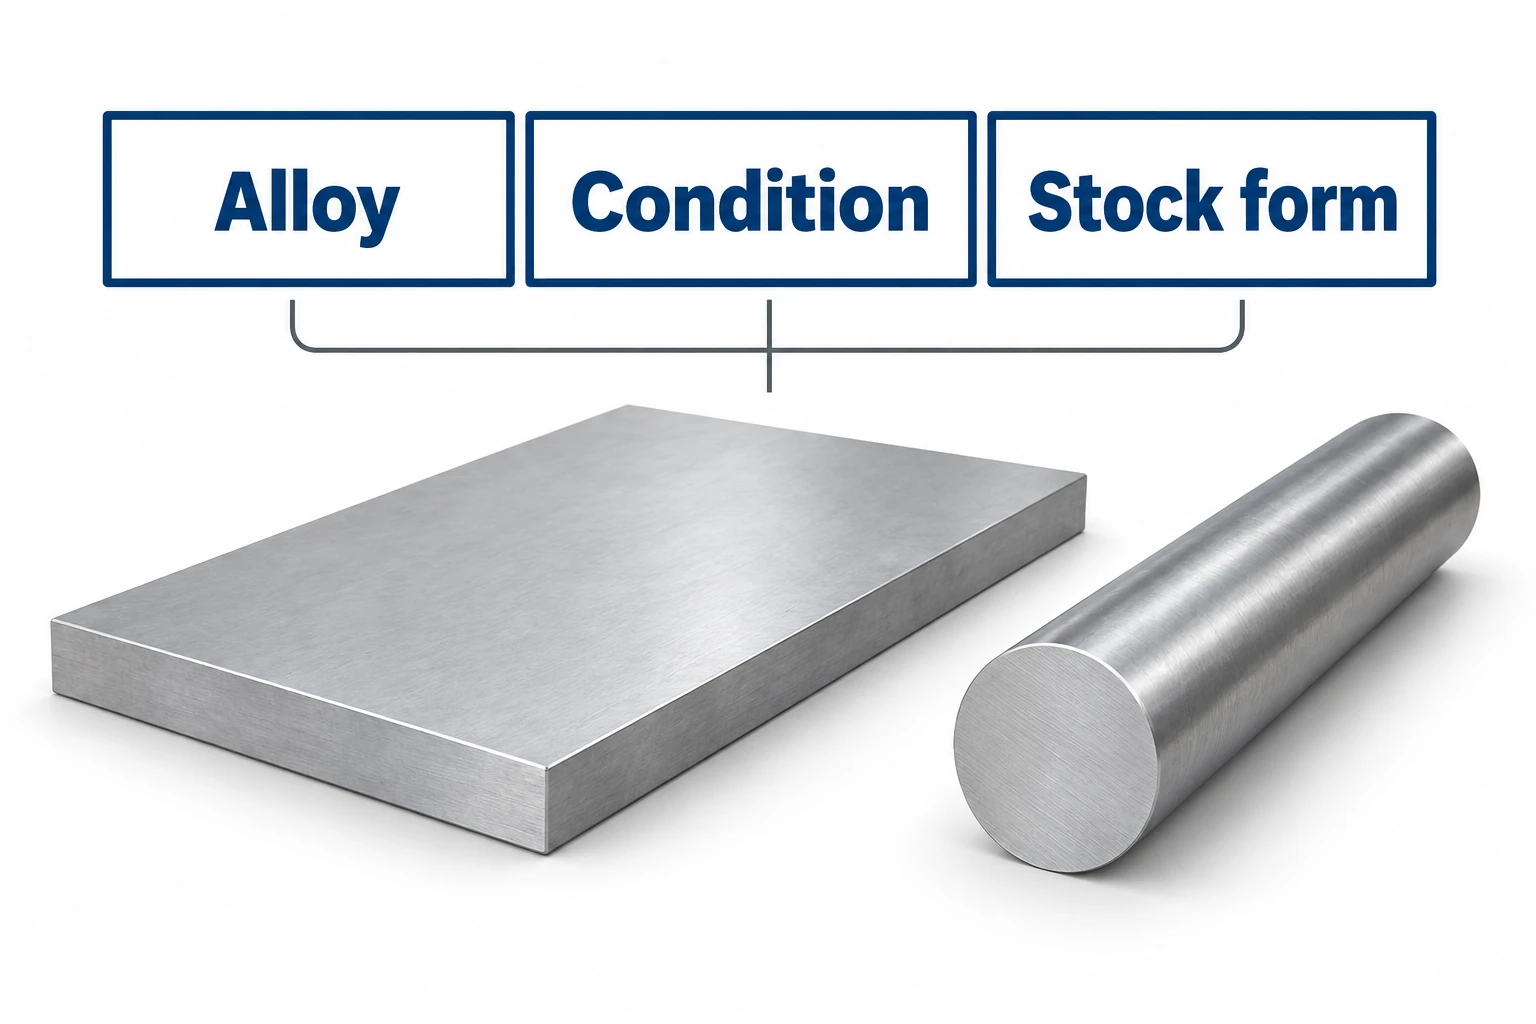
Passen Sie die Legierungsqualität, die Lieferbedingung und die Erzeugnisform an.
Überprüfen Sie das Zertifikat anhand der freigegebenen Zeichnung und der Bestellung in einer konsistenten Reihenfolge:
- Spezifikation und Werkstoffgüte: Geben Sie den erforderlichen Standard, gegebenenfalls die Revision und die exakte Legierungsbezeichnung an. Eine ähnliche Zusammensetzung oder ein bekannter Handelsname berechtigen nicht zur Substitution.
- Zustand und Lieferform: Vergleichen Sie den Temper- oder Wärmebehandlungszustand sowie die Lieferform, beispielsweise Platte oder Stab. Bestätigen Sie alle größenabhängigen Anforderungen, die für dieses Produkt gelten.
- Ergebnisse und Einheiten: Vergleichen Sie die geforderten chemischen und mechanischen Ergebnisse mit den zulässigen Grenzwerten. Unterscheiden Sie gemessene Werte von typischen Katalogwerten und Spezifikationsgrenzen.
- Identität: Verknüpfen Sie die Zertifikatsnummer sowie die Chargen-, Guss- oder Losnummer mit dem eingegangenen Material und den Auftragsunterlagen.
Zum Beispiel wirft ein Aluminiumzertifikat mit der Angabe „6061“ eine andere Frage auf als eines, das die erforderliche Temperaturbehandlung und Produktspezifikation nennt. Der Vergleich von 6061, 7075, 6082 und 2024 zeigt, warum Eigenschaften aus unterschiedlichen Tempers und Halbzeugformen nicht einfach austauschbar sind.
Behalten Sie die Identität bei, wenn Lagerbestand zu Teilen verarbeitet wird.
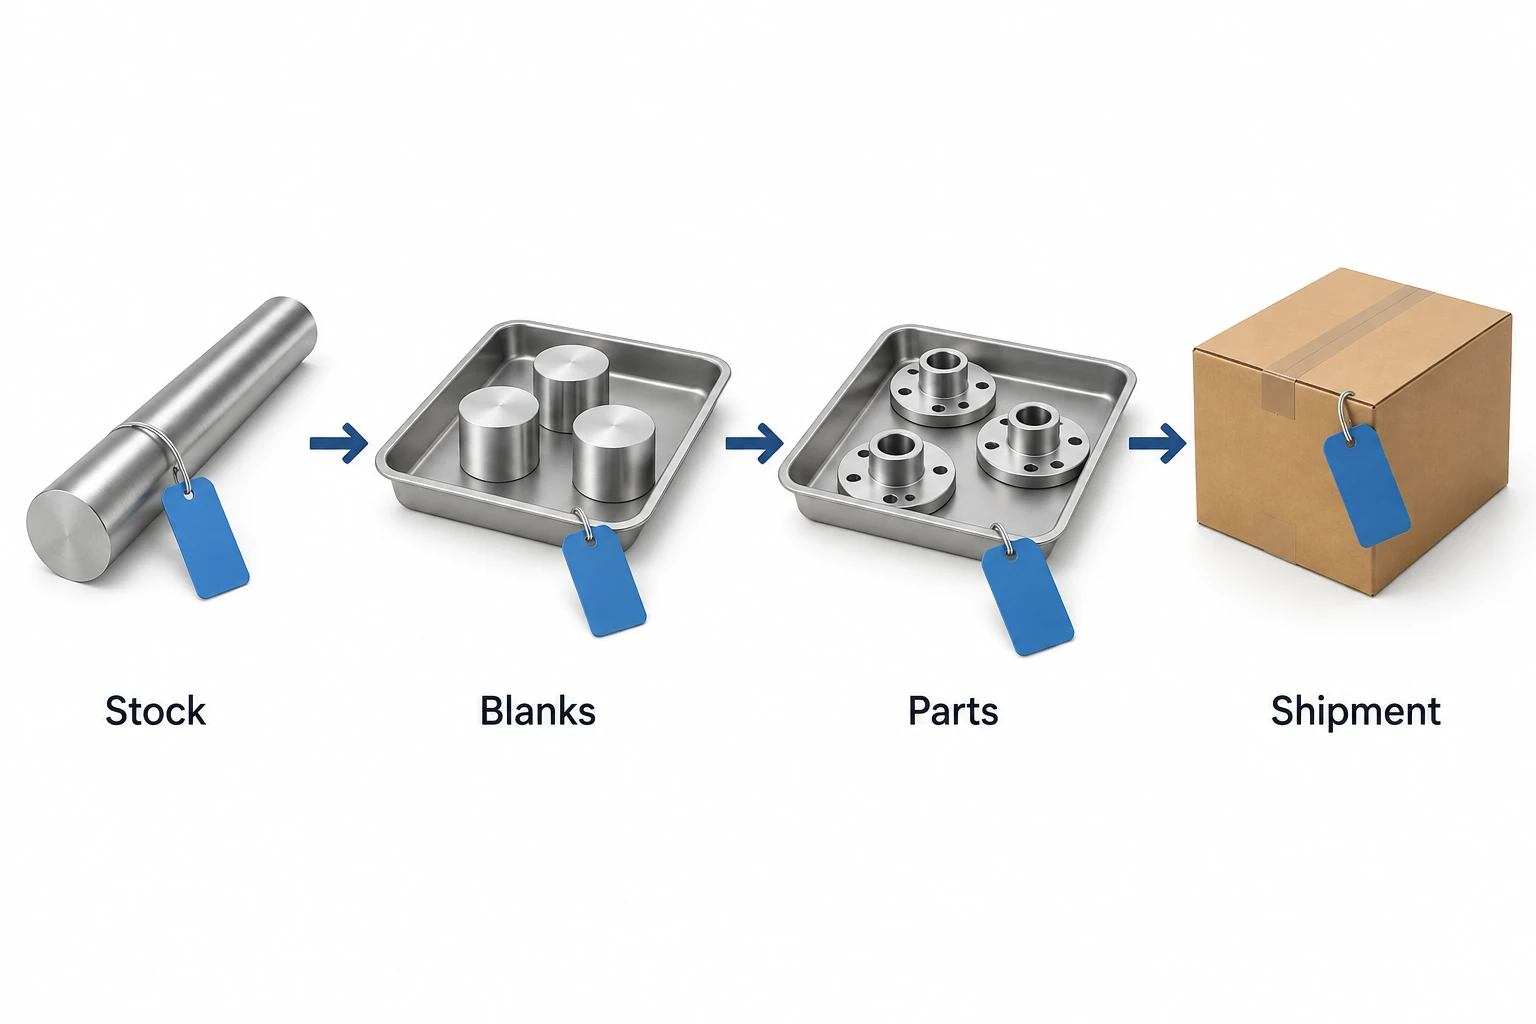
Die Kennzeichnung auf einem Vollstab kann verschwinden, wenn der Stab in Rohlinge zerschnitten wird. Ein kontrollierter Arbeitsbegleiter, ein Behälteretikett oder eine zugelassene Teilekennzeichnung können die Zuordnung weiterführen. Wählen Sie die Methode anhand der Teilgröße, der Oberflächenbeschränkungen und der Rückverfolgbarkeitsanforderungen der Bestellung; kennzeichnen Sie keine funktionale Oberfläche lediglich aus Gründen der Identifikationsbequemlichkeit.
Das folgende Beispiel verfolgt eine Charge durch Schneiden, externe Bearbeitung und Lieferung:
| Phase | Beispiel-Identität | Verbindung zur Sicherung |
|---|---|---|
| Eingehender Lagerbestand | Wärmebehandlung H-01 | Originaler Herstellerzertifikat und eingegangener Bestand |
| Rohlinge schneiden | Auftrag J-10, Behälter A | Die Rohlinge für Fach A stammen von H-01. |
| Fremdbearbeitung | Prozesscharge P-20 | Welche J-10-Teile wurden eingegangen und zurückgegeben |
| Lieferung | Versand S-30, Paket 1 | Ausgelieferte Menge verknüpft mit J-10 und den jeweils geltenden Prozessunterlagen |
Wenn eine zweite Schmelze eingeführt wird, müssen die beiden Chargen unterscheidbar bleiben und die entsprechenden Aufzeichnungen bereitgestellt werden. Eine alleinige Bestellnummer kann unzureichend sein, wenn eine Bestellung mehrere Schmelzen, Änderungsstände oder Verarbeitungsläufe umfasst. Die British Stainless Steel Association identifiziert ausdrücklich fehlende Rückverfolgbarkeit von Material zu Dokumenten sowie veränderte Zertifikate als wiederkehrende Probleme. [2]
Spätere Verarbeitungsschritte erfordern eigene Nachweise.
Eine Lagerzertifikat beschreibt das Material in seinem dokumentierten Zustand. Wird eine bearbeitete Komponente anschließend wärmebehandelt, muss der endgültige Zustand die entsprechende Behandlungsakte sowie jede vorgeschriebene Verifizierung enthalten. Bei der Bearbeitung von Edelstahl ist daher eine zeichnungsspezifizierte 17-4 PH-Bedingung eine gesonderte Überlegung gegenüber der bloßen Erkennung der Legierungsbezeichnung auf dem eingehenden Rohmaterial. Dasselbe Prinzip gilt für eine erforderliche Beschichtung oder einen Passivierungsprozess.
Die positive Werkstoffidentifikation (PMI) kann zur Überprüfung der Zusammensetzung beitragen, doch das Verfahren muss die relevanten Elemente nachweisen können. In Evidents 3 wichtige Aspekte bei der Anwendung der Röntgenfluoreszenzanalyse für die positive Werkstoffidentifikation wird erläutert, dass tragbare XRF-Geräte Kohlenstoff nicht direkt messen können. Eine allein auf dieser Methode beruhende Werkstoffzuordnung kann daher keine Niedrigkohlenstoff-Ausführung, einen Wärmebehandlungszustand oder Zugfestigkeitseigenschaften nachweisen. Sie ermöglicht zudem keine Rekonstruktion einer unterbrochenen Rückverfolgbarkeitskette.
Beheben Sie fehlende Nachweise, bevor Sie die Lieferung annehmen.
Wenn ein Zertifikat und ein Packungsbezug voneinander abweichen, halten Sie die betroffenen Teile solange identifizierbar, bis der Lieferant die ursprünglichen Unterlagen abgeglichen hat. Fordern Sie die fehlende Verknüpfung an, statt eine weitere Kopie desselben Zertifikats anzufordern. Eine korrigierte administrative Referenz muss durch die zugrundeliegende Historie gestützt sein; sie darf keine materielle Änderung verschleiern.
Für einen vorgeschlagenen Ersatzteil erhalten Sie vor der Verwendung die Genehmigung der zuständigen Konstruktionsverantwortlichkeit und bewahren diese Genehmigung zusammen mit den betroffenen Teilen auf. Falls die Rückverfolgbarkeit nicht wiederhergestellt werden kann, müssen Engineering- und Qualitätsabteilung entscheiden, ob weitere Prüfungen die Auftragsanforderungen erfüllen oder ob eine Ablehnung erforderlich ist. Prüfungen können eine fehlende Herkunftsanforderung nicht wiederherstellen.
Fügen Sie den Dokumententyp, die Materialspezifikation, die Rückverfolgbarkeitsstufe, die zulässige Kennzeichnung, die Aufzeichnungen für nachfolgende Prozesse sowie die Genehmigung für Ersatzmaterialien in das CNC-Bearbeitungs-RFQ ein. Dadurch wird der Nachweis Teil des Lieferumfangs und nicht zu einem späteren Zeitpunkt – nach Verbrauch des Lagerbestands – angefordert.
Fragen zum Materialzertifikat
Reicht eine Konformitätsbescheinigung für CNC-Teile aus?
Es hängt von der Bestellung ab. Eine Erklärung kann eine begrenzte Dokumentationsanforderung erfüllen, ersetzt jedoch nicht die Ergebnisse von Materialprüfungen, die Rückverfolgbarkeit oder Prozessaufzeichnungen, wenn diese ausdrücklich gefordert sind. Definieren Sie stattdessen den erforderlichen Nachweis, anstatt jedes Dokument, das als Zertifikat bezeichnet wird, als gleichwertig zu behandeln.
Muss bei jedem Teil die Wärmenummer eingeprägt werden?
Nicht unbedingt. Der erforderliche Rückverfolgbarkeitsgrad und die Kennzeichnungsmethode hängen vom Vertrag und vom Bauteil ab. Kontrollierte Verpackung oder Auftragsunterlagen können die Zuordnung sicherstellen, wenn eine individuelle Kennzeichnung nicht erforderlich ist. Bewahren Sie die Identität bei geteilten Verpackungen auf und holen Sie die Genehmigung für jede Kennzeichnung ein, die die Funktion beeinträchtigen könnte.
Kann ein Materialzertifikat mehrere Lieferungen abdecken?
Ja, sofern die Sendungen tatsächlich aus dem abgedeckten Material stammen und die Aufzeichnungen diese Beziehung bewahren. Separate Lieferungen benötigen weiterhin ihre eigene Teile-, Mengen- und Sendungsidentifikation. Die Wiederverwendung eines Zertifikats für nicht zusammenhängendes Material stellt keine Rückverfolgbarkeit dar.
Kompensiert ein bestandener Abmessungsbericht ein fehlendes Materialzertifikat?
Nr. Abmessungen und Materialnachweise beantworten unterschiedliche Fragen. Eine Komponente kann in eine Baugruppe passen, obwohl sie die falsche Legierung oder den falschen Zustand aufweist. Klären Sie die fehlende Anforderung über den autorisierten Akzeptanzprozess.
Technische Quellen
- Britische Vereinigung für Edelstahl. BSEN 10204-Prüfzertifikate für Edelstahlprodukte. Öffentliche Erläuterung der Dokumenttypen aus dem Jahr 2004; die erforderliche Produktspezifikation ist separat anzuwenden.
- Britische Vereinigung für Edelstahl. Missbrauch von EN 10204-Materialprüfzertifikaten. Dokumentenintegrität und Materialidentität.
- SSAB. Hardox-Garantien, Version 4, 2024, „Verteilung von Prüfdokumenten.“ Herstellererklärung zu spezifischen Feldern von Prüfungen und Zertifikaten; keine Spezifikation für alle CNC-Materialien.
- Evident. 3 wichtige Aspekte bei der Verwendung von Röntgenfluoreszenzanalyse zur positiven Werkstoffidentifikation. Begrenzungen der handgeführten RFA hinsichtlich Elementdetektion und Oberflächenanalyse.



