Auf dieser Seite
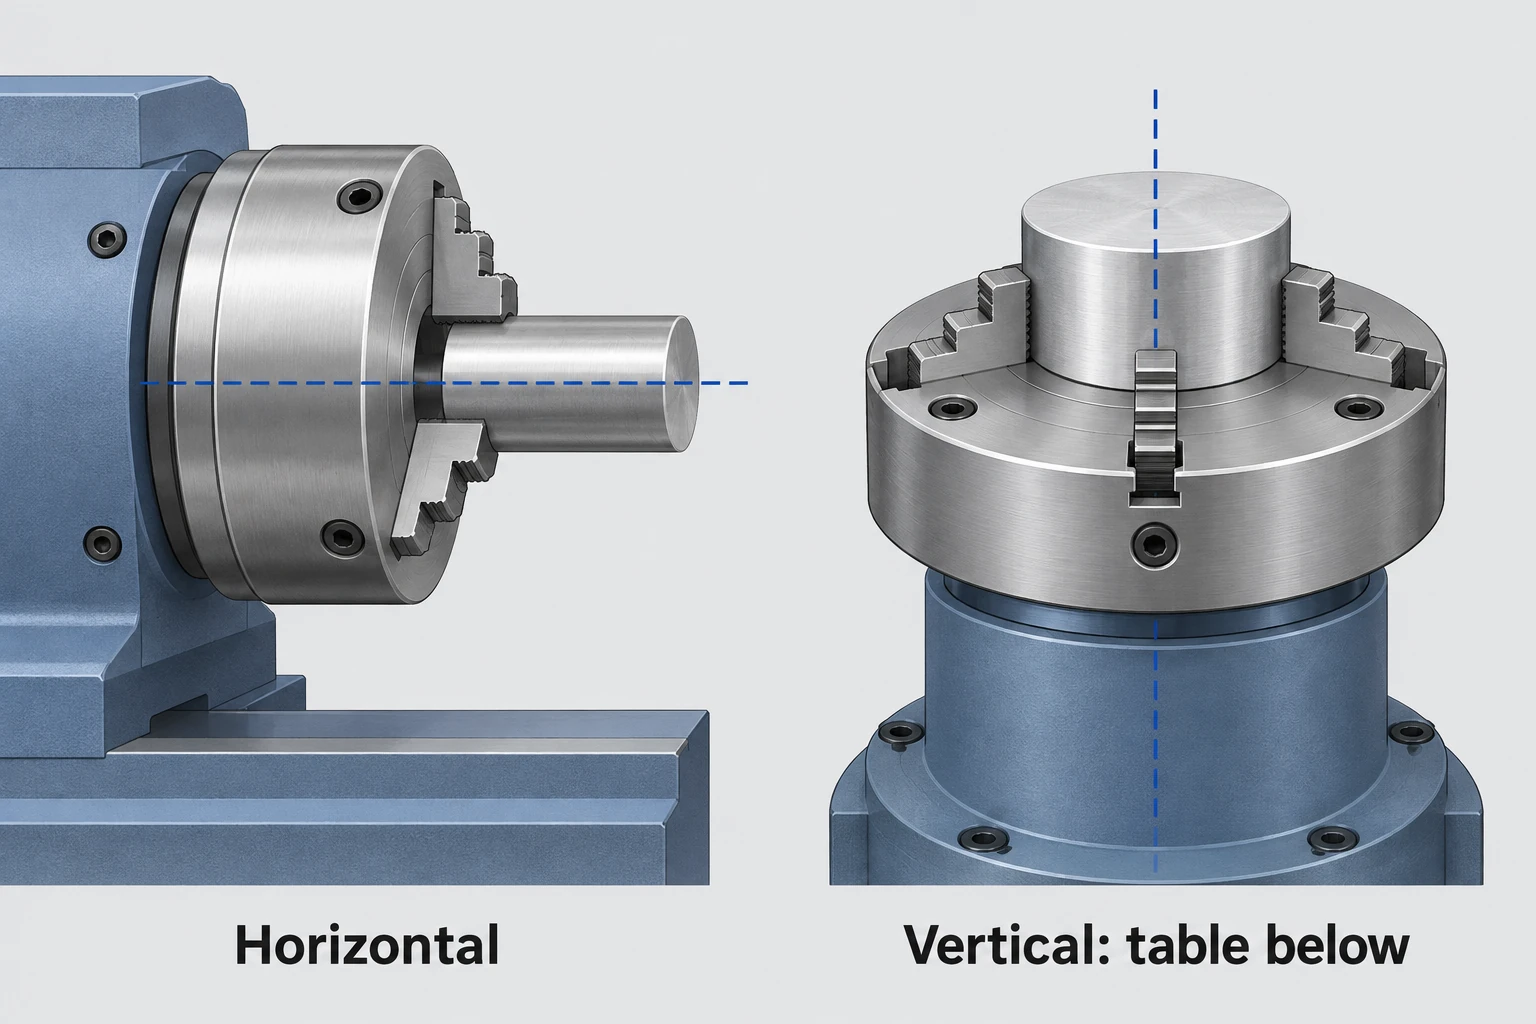
Eine Horizontal-Drehmaschine dreht das Werkstück um eine horizontale Spindelachse. Eine Vertikal-Drehmaschine dreht es um eine vertikale Achse. Der Unterschied verändert, wie das Teil gehalten, belastet und den Werkzeugen präsentiert wird; er legt jedoch nicht fest, welche Maschine das genauer bearbeitete Teil herstellt.
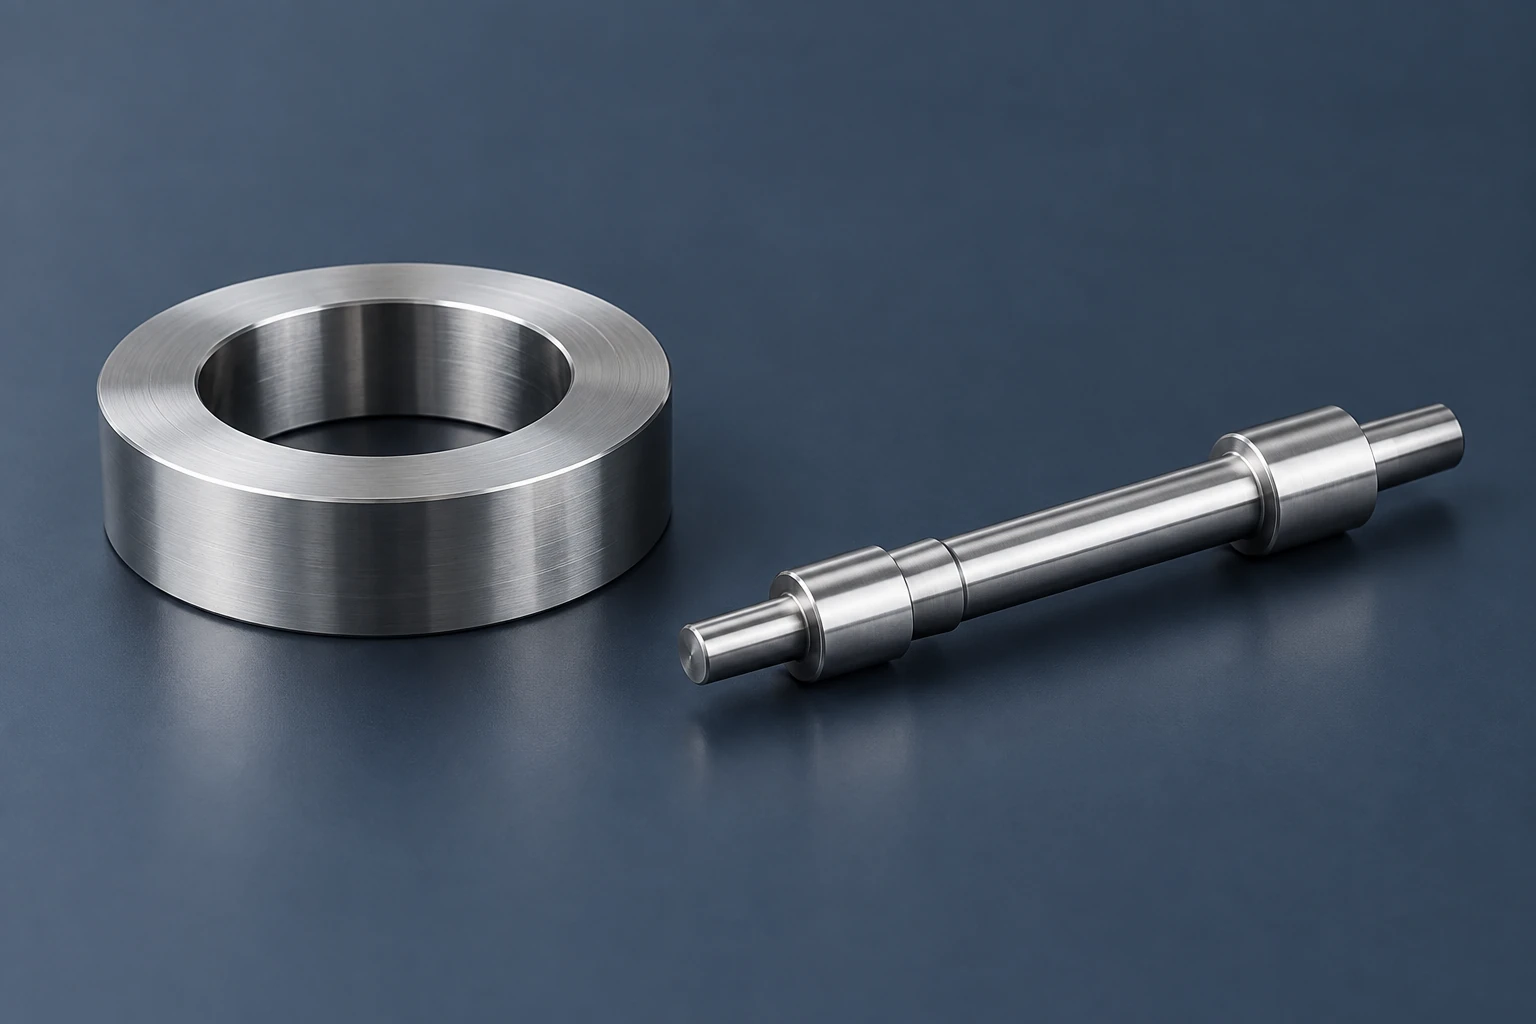
Ein breiter Ring und eine lange Welle stellen unterschiedliche Fragen zur Werkstückaufspannung. Beginnen Sie mit deren Gewicht, Proportionen und zugänglichen Greifflächen und vergleichen Sie dann die jeweils geeigneten Maschinenkonfigurationen.
Folgen Sie der Rotationsachse des Werkstücks
Bei der gewöhnlichen Drehbearbeitung dreht die Spindel das Werkstück, während der Werkzeugvorschub darauf gerichtet ist. Beide Ausrichtungen können Durchmesser drehen, Stirnflächen bearbeiten und Bohrungen erzeugen – vorausgesetzt, geeignetes Werkzeug kommt zum Einsatz. Der Leitfaden zu Drehoperationen erläutert diese Zerspanungsaufgaben; die Spindelausrichtung verändert deren physikalische Anordnung.
Unterstützung und Belastung entscheiden oft die sinnvolle Anordnung
Bei einer herkömmlichen vertikalen Drehmaschine mit der Werkstückaufnahme unterhalb des Teils kann ein breiter Rohling auf einer horizontalen Auflagefläche liegen. Sein Gewicht trägt dazu bei, dass er sich an dieser Fläche anlegt. Die Broschüre zur VTM-Serie von Okuma beschreibt diesen Vorteil für großdurchmessrige Lager und Flansche. Das Teil benötigt dennoch eine geeignete Lagefixierung und Verankerung gegen Schnitt- und Drehbelastungen; die Schwerkraft ersetzt keine Spannung.
Auf einer Horizontal-Drehmaschine hält der Spannfutter oder die Spannzange das Werkstück an einem Ende. Ein längeres Wellenstück erfordert möglicherweise eine Spitzenstockspitze oder eine Stützung entlang seiner Länge. Das Einlegen und Ausrichten eines schweren Rohlings erfordert ebenfalls eine praktikable Handhabungsanordnung. Umgekehrt kann die Stabzuführung für geeignete Serienteile bequem sein, sofern Spindel, Werkstückspannung und Zuführer für diesen Weg ausgelegt und installiert sind.
Allein die Länge ist nicht die entscheidende Größe. Der Abschnitt zwischen dem Schneidpunkt und dessen Auflagern bestimmt maßgeblich die Flexibilität. Die Erklärung der Verformung schlanker Wellen zeigt, warum eine Endauflagerung nicht jede Spannweite steif macht.
Vertikales Drehen umfasst mehr als nur einen Tisch unterhalb des Werkstücks
Eine umgekehrte vertikale Spindel hält das Werkstück von oben fest. Bei der VSC-Anordnung von EMAG befindet sich beispielsweise die Werkstückspindel oberhalb und die Werkzeuge unterhalb. Der nach unten gerichtete Arbeitsraum bietet den Spanen einen anderen Abflussweg als eine nach oben gerichtete Aussparung. Die tatsächliche Geometrie und das Spanmanagement-System bestimmen jedoch weiterhin, was erfolgreich abgeführt wird.
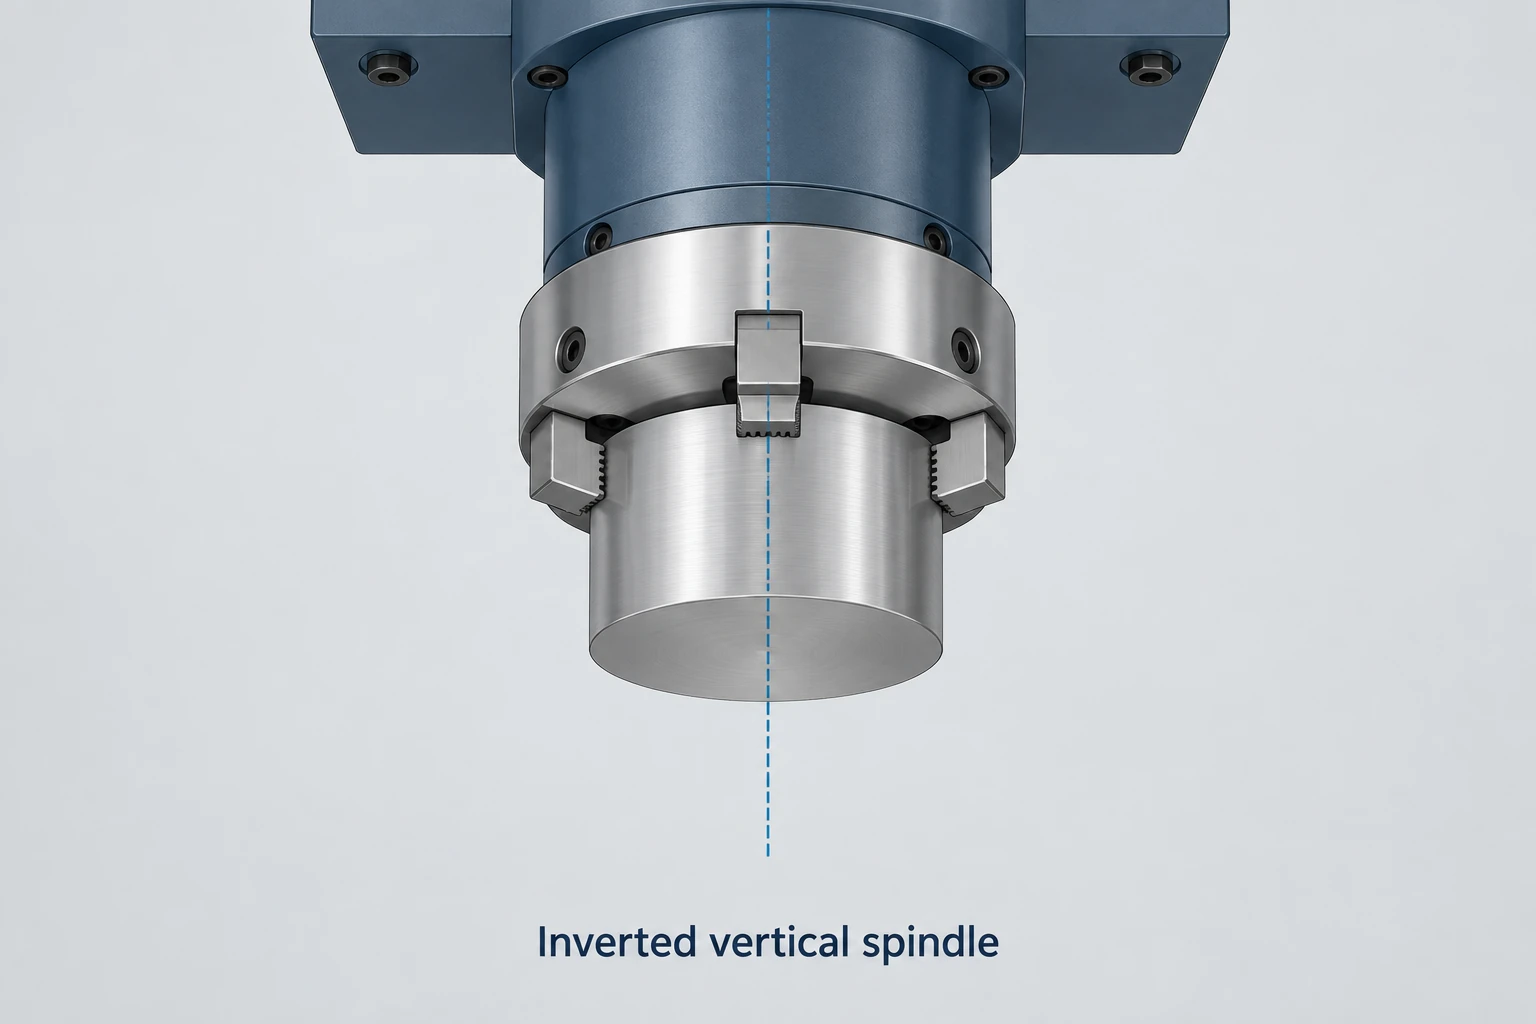
Einige vertikale Aufnahmemaschinen verwenden zudem die Spindel, um Werkstücke aus einem Transfersystem zu laden. Diese Automatisierungsfunktion gehört zum jeweiligen Konstruktionskonzept und ergibt sich nicht bereits aus dem Begriff „vertikal“.
Auch ist das Vertikaldrehen nicht auf kurze Scheiben beschränkt. EMAG dokumentiert Vertikalschaftdrehmaschinen mit einer Arbeitspinole, einem Gegenlager und Werkzeugrevolvern. Die Schaftstützung und der Zugang bleiben auch dann die entscheidenden Fragen, wenn der Schaft senkrecht steht.
Vergleichen Sie die vorgeschlagenen Aufspannungen am selben Werkstück.
| Teil oder Produktionsbedarf | Nützlicher Ausgangsvergleich | Vor der Auswahl prüfen |
|---|---|---|
| Breiter, schwerer Ring oder Flansch | Vertikale versus horizontale Spannung an der Unterplatte | Sitzfläche, Hubzugang, Masse und rotierende Umhüllung |
| Lange Welle mit schlanken Abschnitten | Unterstützte horizontale gegenüber speziell für vertikale Wellen ausgelegte Drehbearbeitung | Stützstellen, schlanke Spannweiten und Werkzeugzugang |
| Kurze Teile in Serienfertigung | Horizontal- oder vertikal einlegbare Drehmaschinen mit Stabzufuhr oder Frontladeeinrichtung | Rohform, Spannlänge, Beladung und Bearbeitung des zweiten Endes |
| Dünner Ring oder Hülsenkörper | Spannmöglichkeiten in beiden Ausrichtungen | Spannverzerrung und die angegebene Prüfbedingung |
Keine der beiden Ausrichtungen enthüllt automatisch die gegriffene Fläche oder bearbeitet beide Enden fertig. Identifizieren Sie, welche Flächen jeweils durch jede Aufspannung fertiggestellt werden, und wie das Teil nach dem Umspannen positioniert ist. Sekundäre Bohrungen oder Planflächen erfordern ebenfalls geeignete angetriebene Werkzeuge, Achsen oder einen separaten Arbeitsgang.
Ein Maschinenvergleich sollte den tatsächlichen Rohling, die Spannvorrichtung, den Werkzeugzugang sowie die Handhabungsroute umfassen. Nenndurchmesser, -höhe und -last sind getrennte Grenzwerte; das Erfüllen eines einzelnen Kriteriums beweist nicht, dass die gesamte Aufspannung passt. Vergleichen Sie die komplette Route in der geforderten Stückzahl, einschließlich Vorbereitung und Umladungen.
Für eine Überprüfung der CNC-Drehbearbeitung stellen Sie die fertige Zeichnung sowie alle bekannten Rohlingabmessungen oder -massen bereit. Kennzeichnen Sie zulässige Spannflächen, funktionale Bohrungen und Flächen sowie Prüfanforderungen. Diese Angaben ermöglichen es, die vorgeschlagene Werkstückausrichtung anhand des Bauteils nachvollziehbar zu erläutern.
Häufig gestellte Fragen
Ist eine Vertikal-Drehmaschine dasselbe wie ein Vertikal-Bearbeitungszentrum?
Nein. Bei gewöhnlichem Senkrecht-Drehen stellt das Werkstück die Schnittdrehung bereit. Ein vertikales Bearbeitungszentrum dreht einen Fräser. Multitasking-Maschinen können Operationen kombinieren; prüfen Sie daher sowohl die installierten Funktionen als auch den Maschinennamen.
Macht ein Schrägbett eine Drehmaschine vertikal?
Nein. Die Neigung des Maschinenbetts und die Ausrichtung der Werkstückspindel sind unterschiedliche Merkmale. Eine Schrägbett-Drehmaschine kann dennoch eine horizontale Werkstückspindelachse aufweisen.
Gibt es einen festen Durchmesser, bei dem ein Teil zur Senkrecht-Drehbearbeitung wechseln muss?
Nein. Die Maschinenbereiche überlappen sich, und der Durchmesser beschreibt weder die Masse noch die Länge noch die Spannflächen noch die erforderlichen Bearbeitungsschritte. Vergleichen Sie die gesamte vorgeschlagene Aufspannung, anstatt eine universelle Durchmessergrenze anzuwenden.
Technische Quellen
MIT OpenCourseWare, Drehmaschine, Beschreibung der Werkstückrotation und der Unterstützung durch den Spitzenstock. Okuma, VTM-Serie: Große vertikale Multitasking-Maschinen, April 2020, Spindelanordnung und Diskussion zur Vertikallast. EMAG, CNC-Drehmaschinen, VL- und VSC-Konfigurationen; sowie Vertikales Drehzentrum für Wellen: 4-Achs-Bearbeitung von Rotorenwellen, Getriebewellen und mehr, 16. März 2021. Hurco, CNC-Drehmaschinen-Bettkonstruktion: Echte Schräglage versus Flachbett ‚Flying Wedge‘ und Kauf einer CNC-Drehmaschine? Das sollten Sie wissen und berücksichtigen.



