Auf dieser Seite
Ein erfolgreicher CNC-Prototyp zeigt, dass das getestete Teil unter den dokumentierten Prüfbedingungen funktionierte. Eine Vorseriencharge prüft, ob die vorgeschlagene Fertigungsroute das geforderte Ergebnis über alle Teile, Bearbeitungsschritte und Übergaben hinweg reproduzieren kann. Vor einer Wiederholungsbestellung prüfen Sie die freigegebene Version, den Werkstoff und die Oberflächenbearbeitung, fertigungstechnische Abweichungen, den Umfang der Prüfungen, offene Mängel sowie den Genehmigungsumfang.
Der Pilot sollte die Fragen beantworten, die der Prototyp offen gelassen hat. Mehr Exemplare herzustellen, ohne diese Fragen zu klären, kann zwar eine Box akzeptabler Teile hervorbringen, lässt aber den nächsten Serienlauf weiterhin unzureichend verstanden.
Beginnen Sie damit, was der Prototyp tatsächlich bewiesen hat
Dokumentieren Sie, welche Tests bestanden wurden und welchen Prüfbereich sie abdeckten: Montagefreiheit, Positionierpassung, Lastverhalten, Dichtigkeit oder Oberflächenaussehen. Führen Sie zusammen mit dem Testergebnis die Revision des geprüften Teils, den Werkstoffzustand und die Oberflächenbeschaffenheit auf. „Muster freigegeben“ ist zu ungenau, wenn lediglich eine Befestigungsschnittstelle geprüft wurde.
Listen Sie außerdem gezielte Unterschiede auf, die ausschließlich für Musterzwecke vorgesehen sind. Ein Prototyp könnte beispielsweise aus verfügbarem Lagermaterial bestehen, eine Beschichtung weglassen oder zusätzliche manuelle Anpassungen erhalten. Solche Entscheidungen können für die Entwicklungsphase angemessen sein; das Ergebnis darf jedoch nicht automatisch auf einen anderen ausgelieferten Zustand übertragen werden. Der Leitfaden zu Schnellprototypverfahren erläutert, wie die zu testende Frage bestimmt, welche Aspekte eines Musters die Serienfertigung repräsentieren müssen.
Machen Sie Produktionsunterschiede vor dem Probebetrieb sichtbar
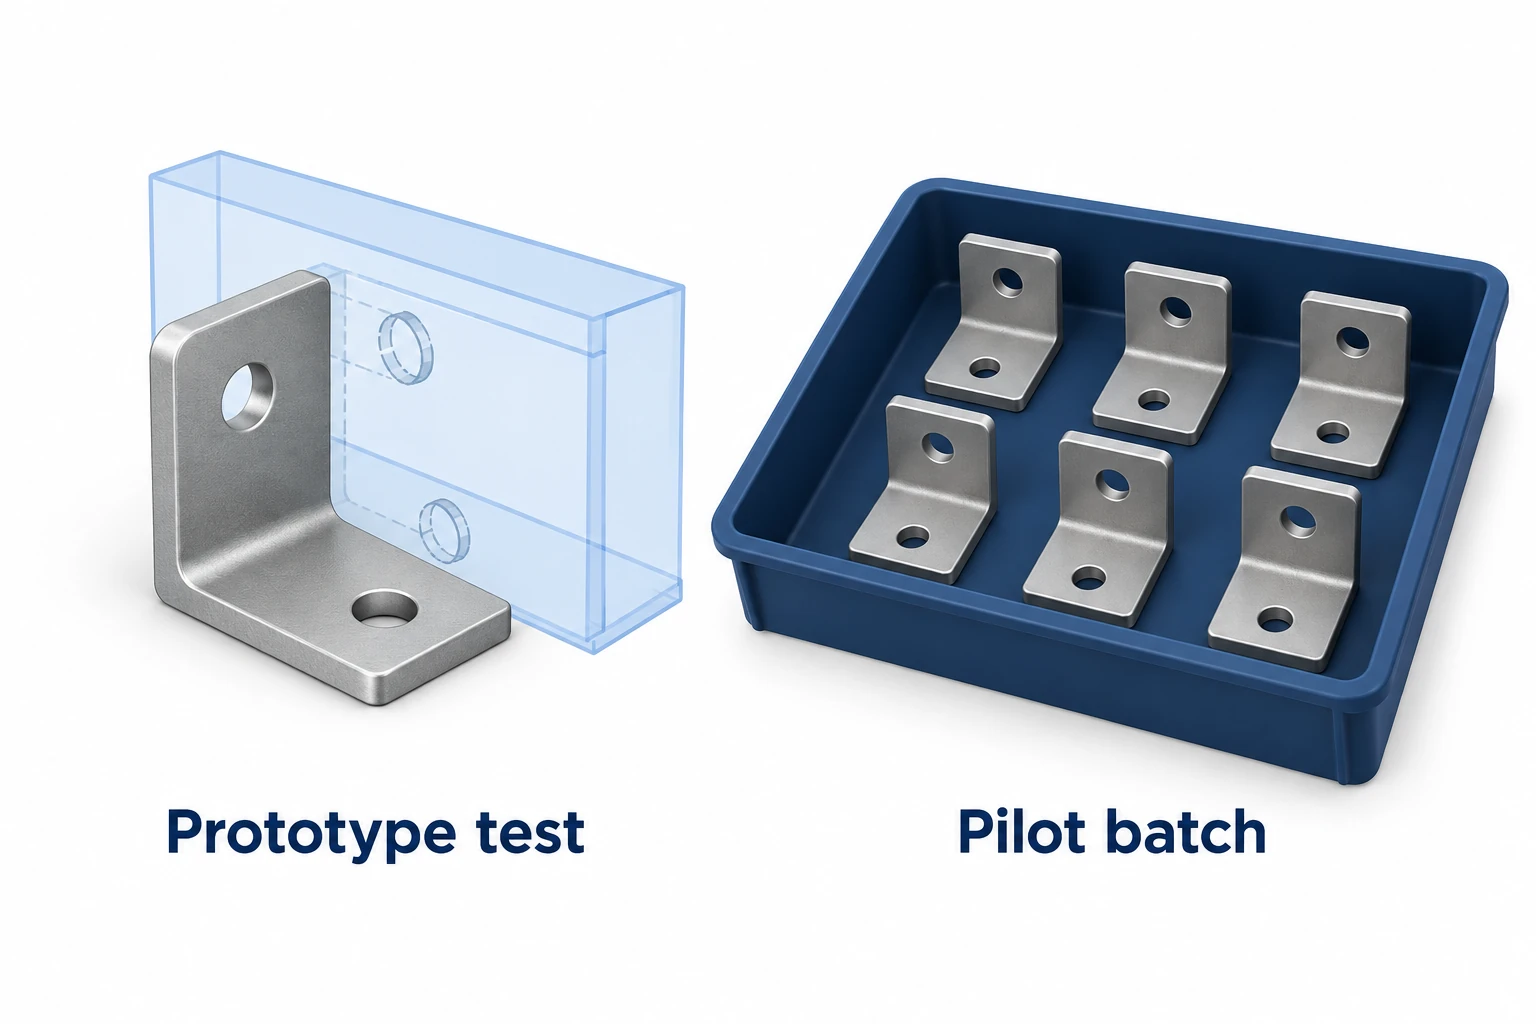
Verwenden Sie ein kurzes Differenzregister zwischen dem Prototypenbau und dem vorgeschlagenen Pilotlauf. Der Punkt ist nicht, Verbesserungen zu verbieten. Es geht vielmehr darum, zu identifizieren, welche Nachweise erneut erhoben werden müssen, wenn sich der Weg ändert.
| Mögliche Änderung | Frage für die Pilotcharge | Aussagekräftige Nachweise |
|---|---|---|
| Einzelteilspannvorrichtung für mehrere Positionen | Werden alle Positionen korrekt positioniert und gestützt? | Funktionsergebnisse, die durch die Position der Spannvorrichtung identifiziert werden |
| Andere Ausgangsform oder Materialzustand | Ist die Änderung genehmigt und für das Design geeignet? | Materialdatensätze und betroffene funktionale Prüfungen |
| Überarbeitete Bearbeitungsfolge | Werden die Bezugsflächen-Beziehungen und die endgültigen Abmessungen eingehalten? | Kontrollen nach den jeweiligen Bearbeitungsschritten und im ausgelieferten Zustand |
| Beschichtung oder Wärmebehandlung hinzugefügt | Sind Passung, Geometrie und Oberflächenfinish noch den Anforderungen entsprechend? | Messungen im Endzustand und festgelegte Prozessaufzeichnungen |
| Andere Verpackung oder externer Bearbeitungsdienstleister | Werden Identität, Oberflächenschutz und erforderliche Ergebnisse gewährleistet? | Überprüfung der zurückgegebenen Teile und Identifizierung der Versandcharge |
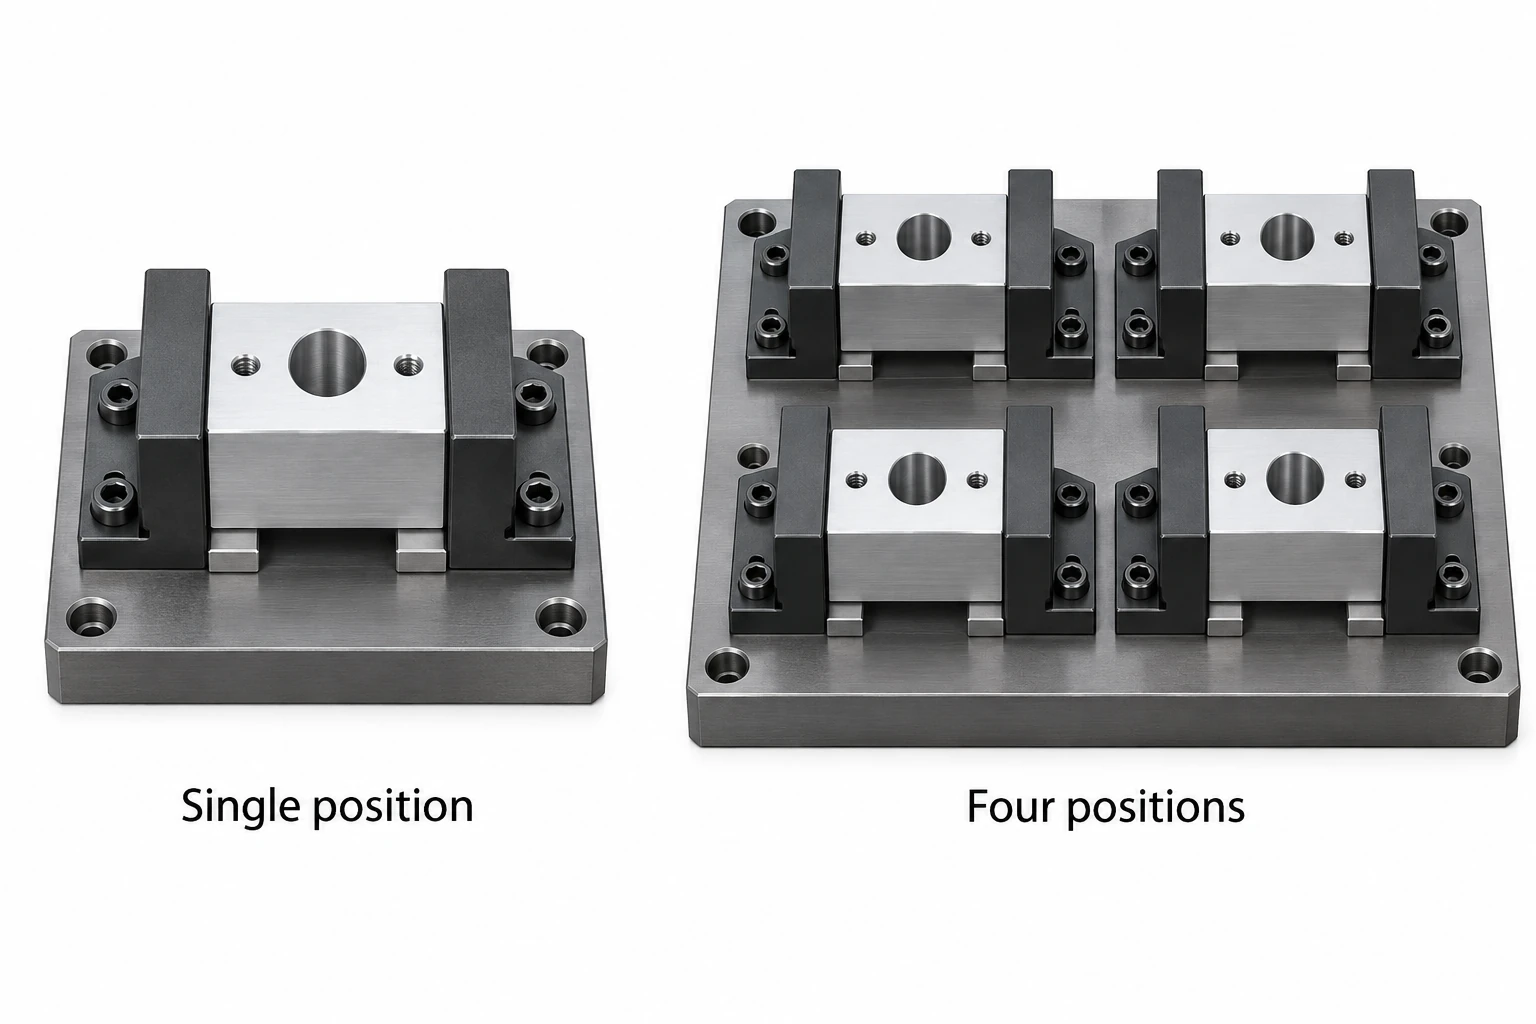
Beispielsweise kann eine Halterung, die einzeln für einen Passungsversuch bearbeitet wurde, zu einer Vorrichtung wechseln, die mehrere Rohlinge hält. Die neue Anordnung verändert das Be- und Entladen, die Spanabfuhr sowie das Verhältnis zwischen Vorrichtungspositionen und Bauteilmerkmalen. Ein positives Ergebnis aus der einfachsten Position berücksichtigt nicht die anderen Positionen.
Definieren Sie die geplante Fertigungsroute gemeinsam mit dem Lieferanten, einschließlich der Angabe, welche Vereinbarungen repräsentativ und welche vorläufig bleiben. Unser CNC-Prototypen- und Produktionsservice trennt den Umfang für Prototypen, Pilotfertigung, Serienfertigung und Nachbestellungen, sodass die Freigabe einer Stufe eine klare Aussage für die nächste Stufe enthält.
Planen Sie einen Versuch, der die wichtige Variation aufdeckt
Wählen Sie die Pilotmenge und -dauer anhand der erforderlichen Entscheidungen aus. Relevante Quellen für Schwankungen können wiederholte Belastung, Spannpositionen, Neustarts der Aufspannung, Werkzeugwechsel, Rohmaterialchargen und Chargen für Fremdbearbeitung sein. Ein Versuch, bei dem ein erwartetes Serienfertigungsereignis niemals auftritt, kann dessen Auswirkung nicht zeigen.
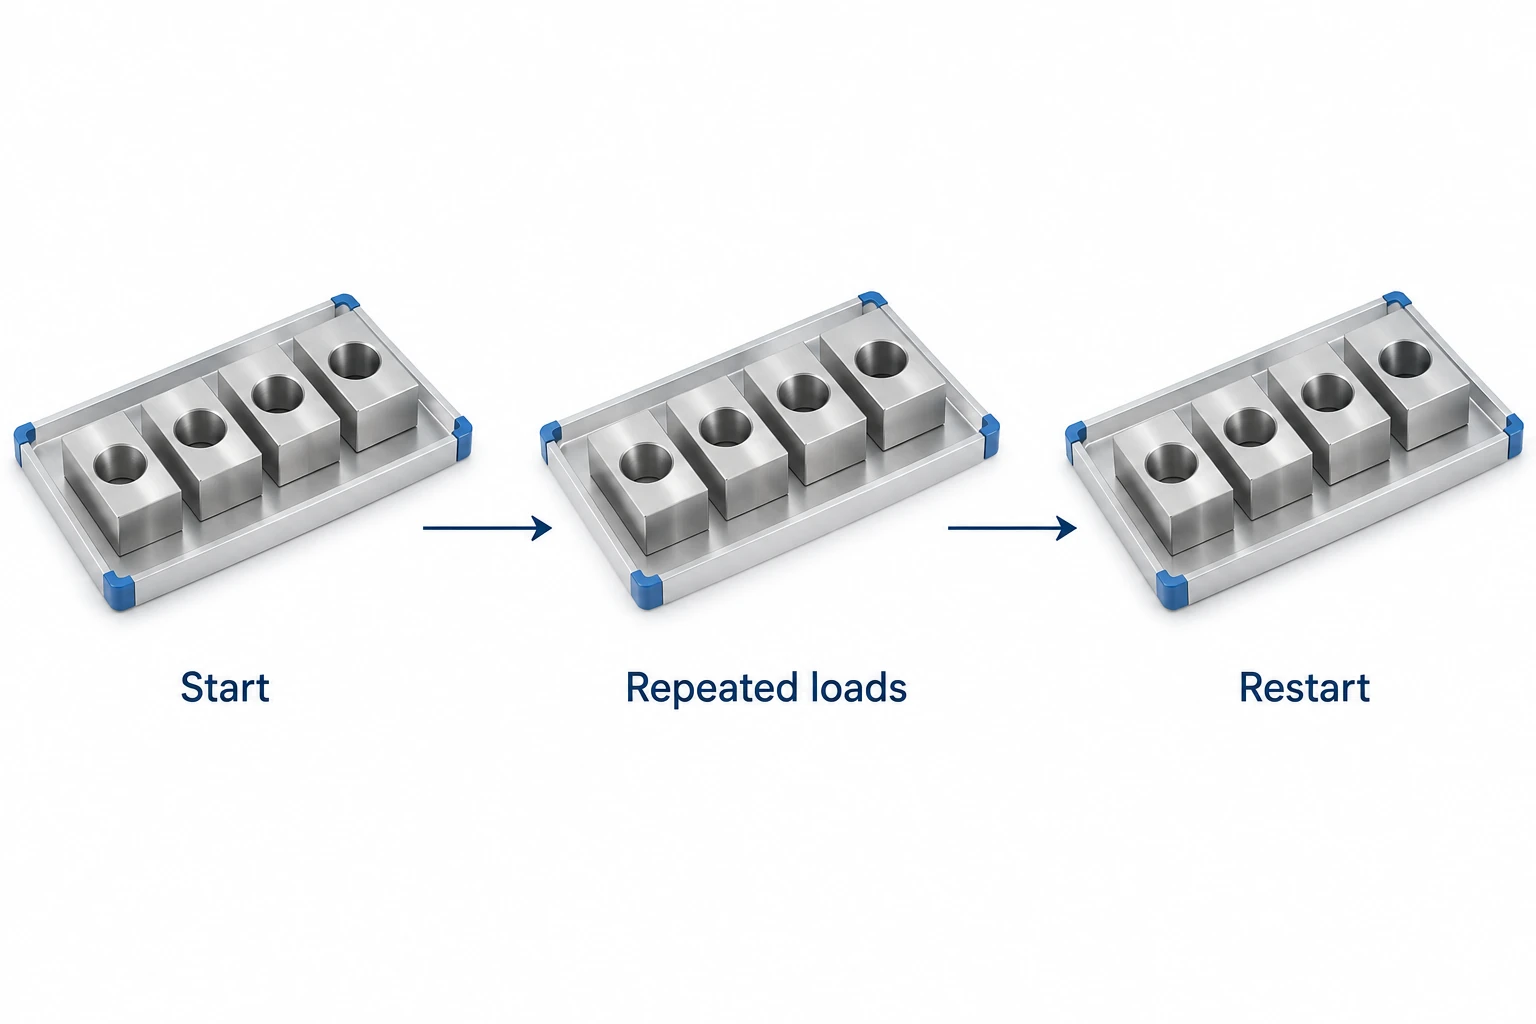
Für eine beispielhafte vierpositionige Aufspannvorrichtung identifizieren Sie die Ergebnisse nach Position und Reihenfolge durch wiederholte Belastungen. Falls ein Neustart ein wesentliches Risiko darstellt, schließen Sie einen geplanten Neustart ein und vergleichen Sie die betroffenen Merkmale vor und nach diesem Neustart. Führen Sie nicht jede denkbare Störung ein; wählen Sie stattdessen diejenigen aus, die die Akzeptanz dieses Teils verändern könnten.
Halten Sie die Abdeckung der Versuchsphase separat von der Prüfregel, die zur Freigabe der Charge verwendet wird. Der Plan sollte die zeichnungsbezogenen Merkmale, Messverfahren, zu prüfenden Einheiten, Funktionsprüfungen, Annahmegrenzwerte und das Vorgehen bei einem Versagen benennen. Stichproben innerhalb einer Folge können einen Trend aufzeigen; eine Stichprobe, die aus diesem Lernzweck ausgewählt wird, stellt jedoch nicht automatisch einen gültigen Annahmestichprobenplan dar.
Für Programme, die den Produktions-Teile-Freigabeprozess (PPAP) erfordern, sind die vom Kunden festgelegten Einreichungs- und Freigabeanforderungen zu beachten. Die AIAG beschreibt PPAP als Nachweis einer konsistenten Konformität während der eigentlichen Serienfertigung in Serienfertigungsgeschwindigkeit. Das macht weder das gleiche Einreichungspaket noch eine einheitliche Losgröße für jeden allgemeinen CNC-Einkauf zwingend erforderlich. [1]
Lesen Sie die Ergebnisse als Prozesshistorie.
Durchschnittswerte können eine fehlerhafte Spannvorrichtungsposition oder eine schleichende Drift verdecken. Überprüfen Sie wichtige gemessene Merkmale in der Reihenfolge der Fertigung und nach relevanten Gruppierungen sowie im Zusammenhang mit Einrichtungsänderungen, Justierungen, Nacharbeit und Ausschuss. Bewahren Sie sowohl die ursprünglichen Ergebnisse als auch die Ergebnisse nach der Korrektur auf; andernfalls können die akzeptierten Teile verbergen, wie viel Eingriff sie erforderten.
Alle geprüften Werte, die innerhalb der Toleranz liegen, sind ein nützlicher Nachweis für die betreffenden geprüften Teile. Sie stellen jedoch allein keinen Beweis für einen stabilen oder fähigen Prozess dar. Das NIST betrachtet die Stabilität über die Zeit als Voraussetzung für die Fähigkeitsanalyse. Fähigkeitskennwerte hängen zudem von ausreichenden Daten und geeigneten Verteilungsannahmen ab; ein kleiner Pilotversuch sollte daher keine vertrauenswürdige Cpk-Aussage begründen – nur weil eine Software diesen Wert berechnen kann. [2] [3]
Überprüfen Sie die Zeitplanung innerhalb derselben Fachdisziplin. Trennen Sie die normale Zykluszeit und Handlingszeit von Versuchsuntersuchungen, Erstprogrammierung, Nacharbeit und Wartezeiten für externe Prozesse. Der Leitfaden zu Kosten und Lieferantenauswahl erläutert, warum Vorbereitungskosten, wiederkehrende Arbeiten und Freigabemengen gesondert behandelt werden müssen. Der kürzeste beobachtete Zyklus ist keine verlässliche Lieferzusage.
Geben Sie die nächste Menge mit einem definierten Umfang frei.
Verwenden Sie eine Freigabeentscheidung, die die Teileversion, den Fertigungsweg, die akzeptierten Nachweise, die verbleibenden Einschränkungen und die freigegebene Menge identifiziert. Drei Ergebnisse sind nützlich:
- Freigabe: Die vereinbarten Pilotkriterien sind erfüllt und die erforderlichen Aufzeichnungen unterstützen die nächste Bestellung.
- Eingeschränkte Freigabe: Eine autorisierte Entscheidung erlaubt eine definierte Menge oder Verwendung mit ausdrücklichen Grenzen, Kontrolle und Nachverfolgung.
- Halten und Wiederholen des betroffenen Versuchs: Ein ungelöstes Problem verhindert die beabsichtigte Freigabe; beheben Sie es und beschaffen Sie die fehlenden Nachweise.
Angenommen, der Versuch enthüllt ein Bohrungspositionierungsproblem an einer Aufspannposition. Die Reparatur der Spannvorrichtung ist nur ein Teil der Reaktion. Identifizieren Sie die betroffenen Teile, überprüfen Sie die Korrektur und prüfen Sie, ob sie andere Positionen oder Merkmale verändert hat. Kombinieren Sie keine unmarkierten Teile vor und nach der Korrektur zu einem scheinbaren Erfolg.
Die Produktverifikationsrichtlinie der NASA verknüpft die Ergebnisse mit der jeweils geltenden Konfiguration und dokumentiert Abweichungen sowie korrigierende Maßnahmen. [4]
Übernehmen Sie die akzeptierte Änderungsfassung, das Material und die Oberflächenbearbeitung, den Prüfumfang, die genehmigten Ausnahmen, wiederverwendbare Werkzeuge sowie die Anforderungen an die Änderungsmitteilung in die nächste CNC-Bearbeitungs-RFQ oder Wiederholungsbestellung. Eine spätere Änderung ist hinsichtlich ihrer Auswirkung auf die akzeptierte Nachweisebasis zu bewerten; sie erfordert nicht zwangsläufig die Wiederholung aller vorherigen Prüfungen.
Fragen zur Pilotcharge
Wie viele CNC-Teile sollte eine Pilotcharge enthalten?
Es gibt keine universelle Menge. Definieren Sie die zu erfassende Variation und die Entscheidungen, die der Versuch abdecken muss, und wählen Sie dann gemeinsam mit den zuständigen Fertigungs- und Qualitäts-Teams Menge und Dauer aus. Wenden Sie ggf. kundenspezifische Freigabeanforderungen an. Einige Teile können eine Frage zum Werkstückzugriff einer Vorrichtung beantworten, während die Langzeitvariation ungelöst bleibt.
Ist ein Erstteilbericht dasselbe wie die Freigabe für eine Pilotfertigung?
Nein. Ein Erstteilbericht dokumentiert eine definierte, initiale Verifizierung. Die Pilotfreigabe bezieht sich auf die vereinbarten Versuchsziele, zu denen wiederholte Fertigung, Nachbearbeitung, Handhabung und Freigabebereitschaft gehören können. Geben Sie an, ob eine dieser Freigaben vor Fortsetzung der Fertigung oder vor dem Versand erforderlich ist.
Können Pilotteile in Serienbaugruppen verwendet werden?
Das ist möglich, wenn sie die jeweils geltenden Anforderungen erfüllen und für diesen Einsatz freigegeben wurden. Entwicklungs-Kennzeichnungen machen nichtkonforme Teile nicht akzeptabel, und eine Ausnahme für Material oder Verfahren mit ausschließlichem Probeneinsatz darf nicht verschwinden, sobald die Teile ausgeliefert werden.
Muss eine Nachbestellung immer den Pilotlauf wiederholen?
Nein. Überprüfen Sie Änderungen in der Revision, dem Werkstoff, dem Fertigungsablauf, der Werkzeugausrüstung, dem Bearbeitungsprozess und den vorherigen Ergebnissen. Wenden Sie die vereinbarten Regeln zur Änderungssteuerung an, um zu entscheiden, welche Nachweise erneuert werden müssen. Eine unveränderte Teilenummer allein stellt nicht sicher, dass sich die Fertigungsbedingungen nicht geändert haben.
Technische Quellen
- AIAG. Produktfreigabeprozess für Fertigungsteile, öffentliche Übersicht. Kunden-spezifische Anforderungen bestimmen den tatsächlichen Einreichungsumfang.
- NIST/SEMATECH. Bewertung der Prozessstabilität.
- NIST/SEMATECH. Was ist Prozessfähigkeit?. Daten und Verteilungsannahmen sind entscheidend für die Interpretation von Kennzahlen.
- NASA. Systems Engineering Handbook, 5.3 Produktverifikation. Konfiguration, Ergebnisse und Abweichungsprotokolle.



