På denna sida
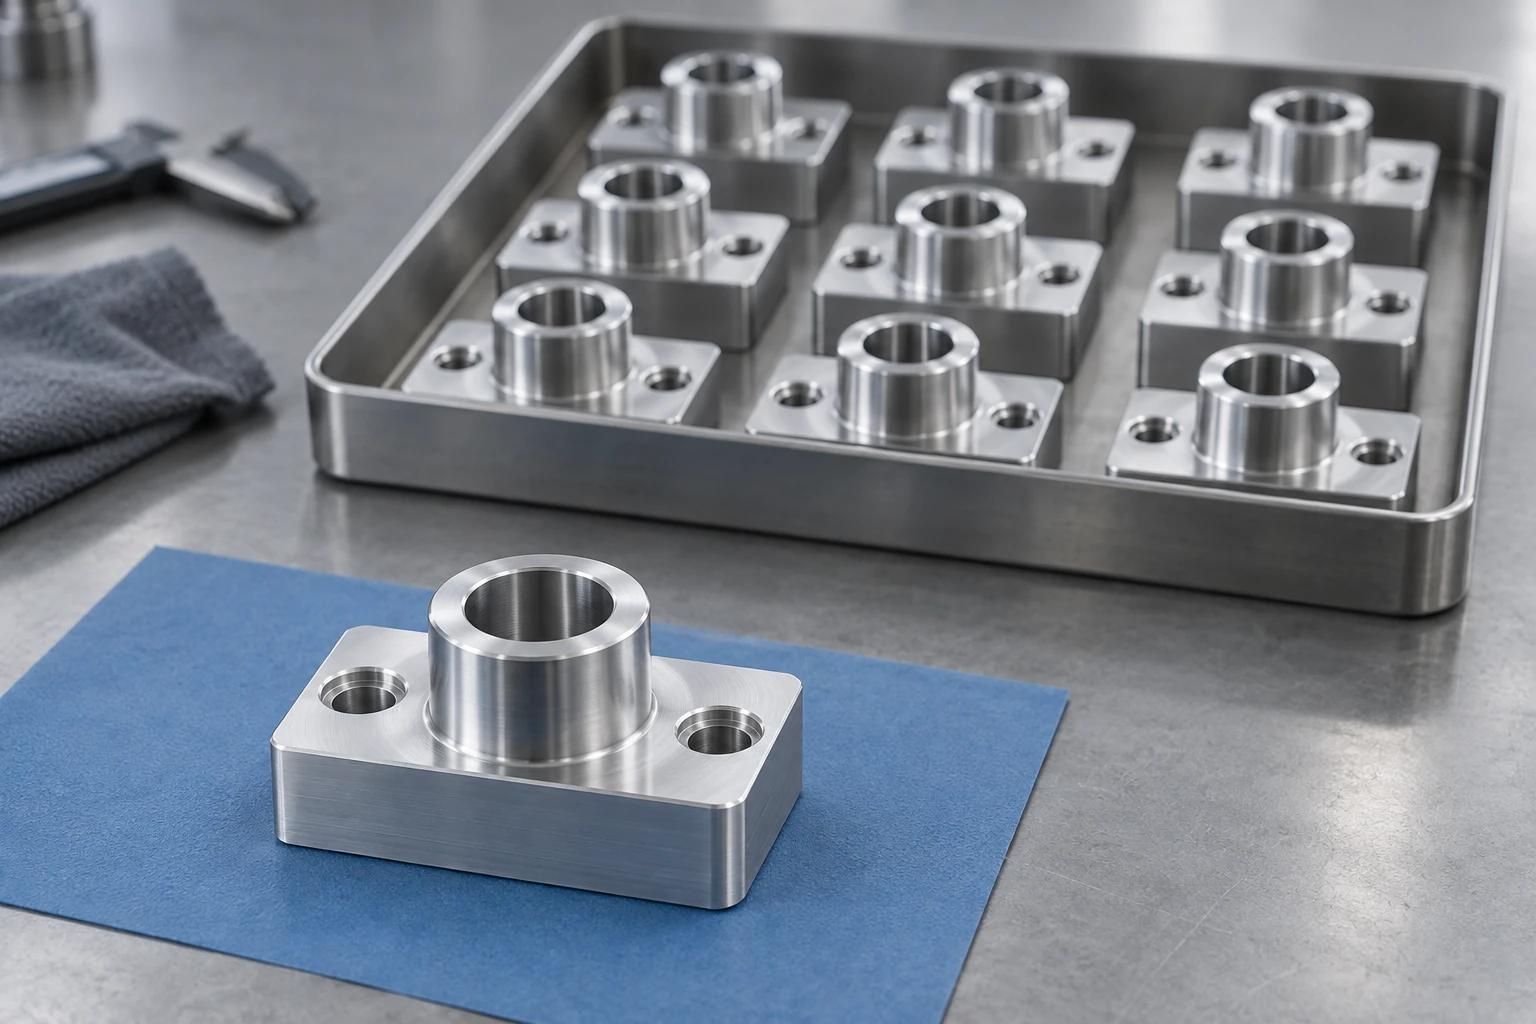
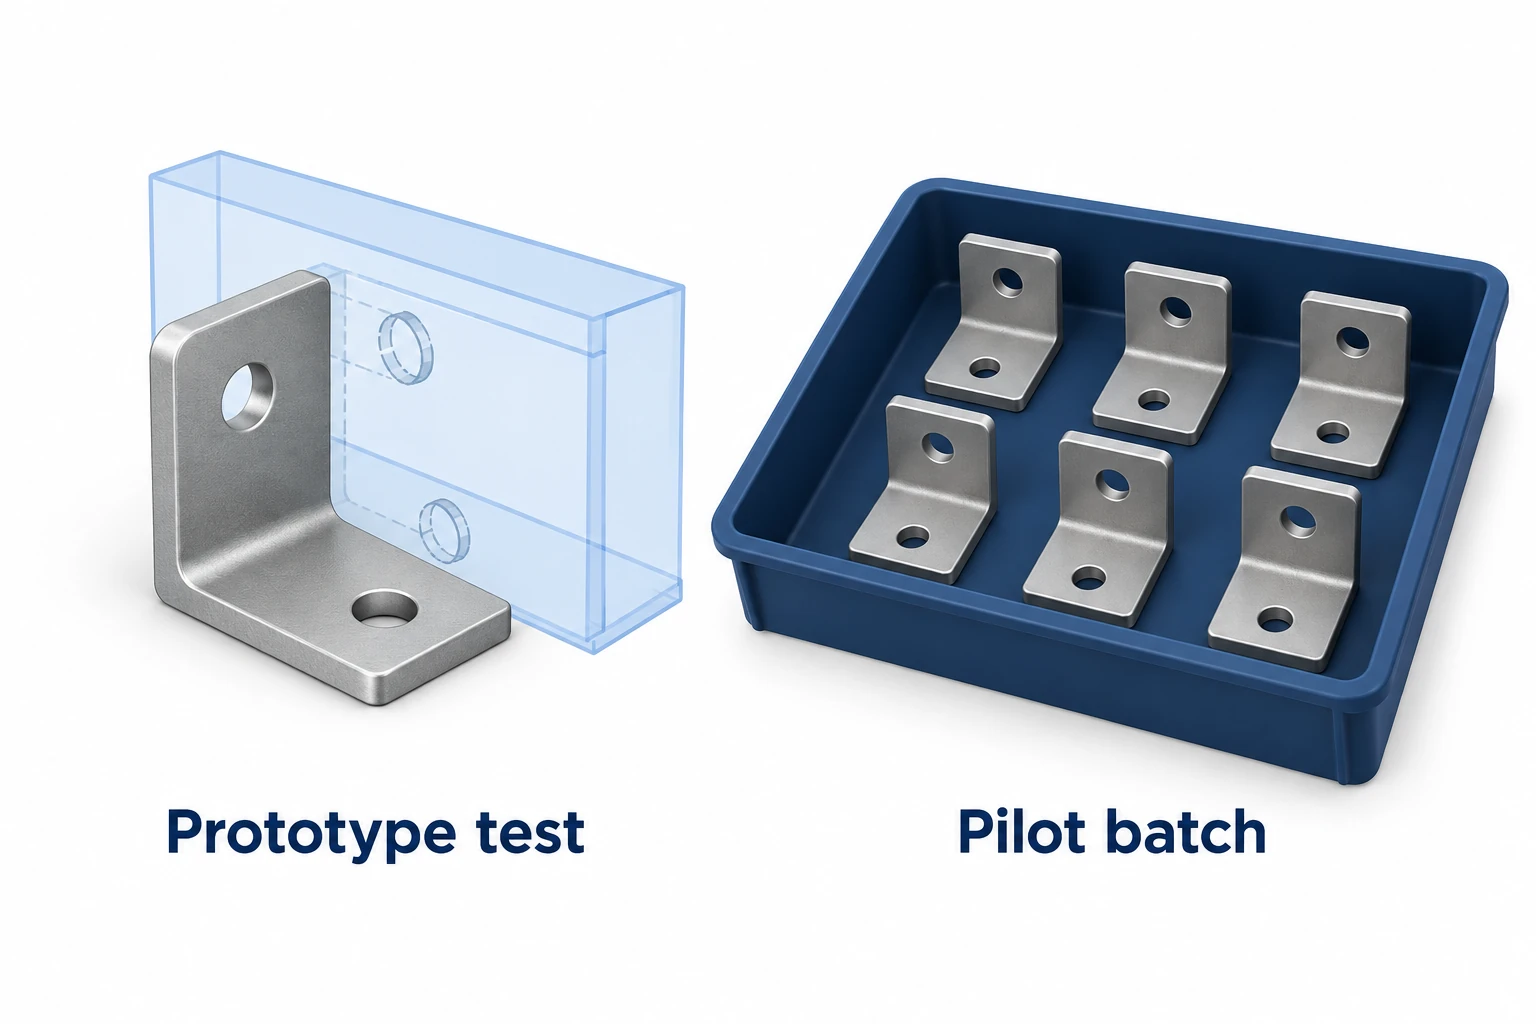
Ett framgångsrikt CNC-prototypvisar att den testade delen fungerade under de registrerade provningsvillkoren. En pilotserie kontrollerar om den föreslagna produktionsvägen kan återproducera det krävda resultatet över delar, operationer och överlämnanden. Innan en upprepad beställning verifierar du den släppta revisionen, materialet och ytbehandlingen, tillverkningsskillnaderna, inspektionsomfattningen, olösta defekter samt godkännandets omfattning.
Piloten ska svara på de frågor som prototypen lämnade öppna. Att tillverka fler exemplar utan att definiera dessa frågor kan ge en låda med godkända delar, men ändå lämna nästa produktionsomgång dåligt förstådd.
Börja med vad prototypen faktiskt bevisade
Registrera vilka tester som godkändes och vad de omfattade: monteringsutrymme, positioneringspassning, belastningssvar, täthet eller utseende. Behåll den testade delens revision, materialtillstånd och ytyta tillsammans med resultatet. “Provbit godkänd” är för allmänt uttryckt när endast ett monteringsgränssnitt har kontrollerats.
Ange också avsiktliga skillnader som endast gäller provexemplaren. Ett prototypexemplar kan till exempel använda tillgänglig lagerförd material, sakna en beläggning eller kräva extra manuell justering. Sådana val kan vara lämpliga under utvecklingsfasen, men resultatet kan inte automatiskt överföras till en annan levererad förutsättning. Handledningen för snabba prototypmetoder förklarar hur testfrågan avgör vilka aspekter av ett provexemplar som måste representera serietillverkningen.
Gör produktionsskillnader synliga innan provkörningen
Använd ett kort skillnadsregister mellan prototypbygget och den föreslagna pilotproduktionen. Syftet är inte att förbjuda förbättringar. Det är att identifiera vilken dokumentation som måste samlas in på nytt när vägen ändras.
| Möjlig ändring | Fråga till pilotbatchen | Användbar bevisning |
|---|---|---|
| Monodelad fästutrustning för flera positioner | Placer och stödjer alla positioner delen korrekt? | Funktionsspecifika resultat identifierade av fixturens position |
| Olika lagerformer eller materialtillstånd | Är ändringen godkänd och lämplig för konstruktionen? | Materialregister och påverkade funktionella kontroller |
| Reviderad bearbetningssekvens | Bevaras datumbeteckningssambanden och de slutgiltiga måtten? | Kontroller efter relevanta operationer och i levererat skick |
| Tillagd beläggning eller värmebehandling | Uppfyller fortfarande passform, geometri och ytyta kraven? | Mätvärden i slutlig tillstånd och specificerade processdokument |
| Annat förpackningssätt eller extern bearbetningspartner | Bevaras identiteten, ytbeskyddet och de krävda resultaten? | Kontroller av återlämnade delar och identifiering av förskickning |
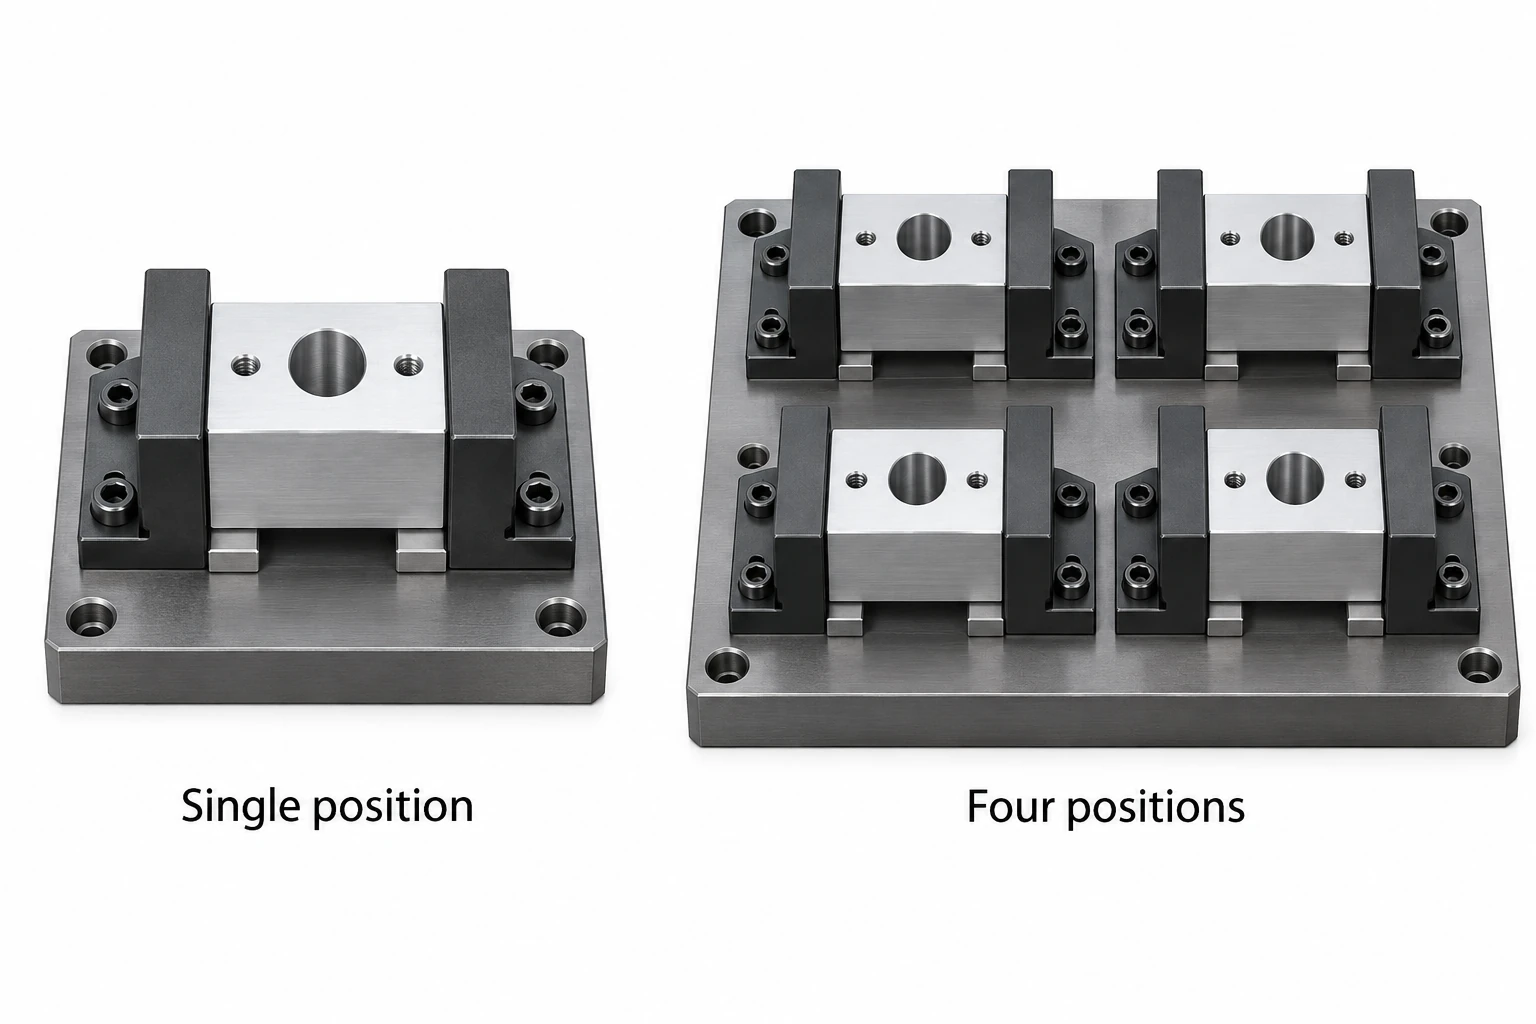
Till exempel kan en skiva som fräsas individuellt för en passningsprovning flyttas till en fästutrustning som håller flera halvfabrikat. Den nya anordningen ändrar belastningen, avlägsnandet av spån samt förhållandet mellan fästutrustningens positioner och delens funktioner. Ett godkänt resultat från den lättaste positionen tar inte upp de andra positionerna.
Definiera den planerade tillverkningsvägen tillsammans med leverantören, inklusive vilka arrangemang som är representativa och vilka som fortfarande är tillfälliga. Vårt CNC-prototyp- och produktionstjänst separerar prototyp-, pilot-, produktions- och återbeställningsskopa så att godkännande på ett stadium har en tydlig innebörd för nästa.
Planera ett prov som avslöjar den viktiga variationen
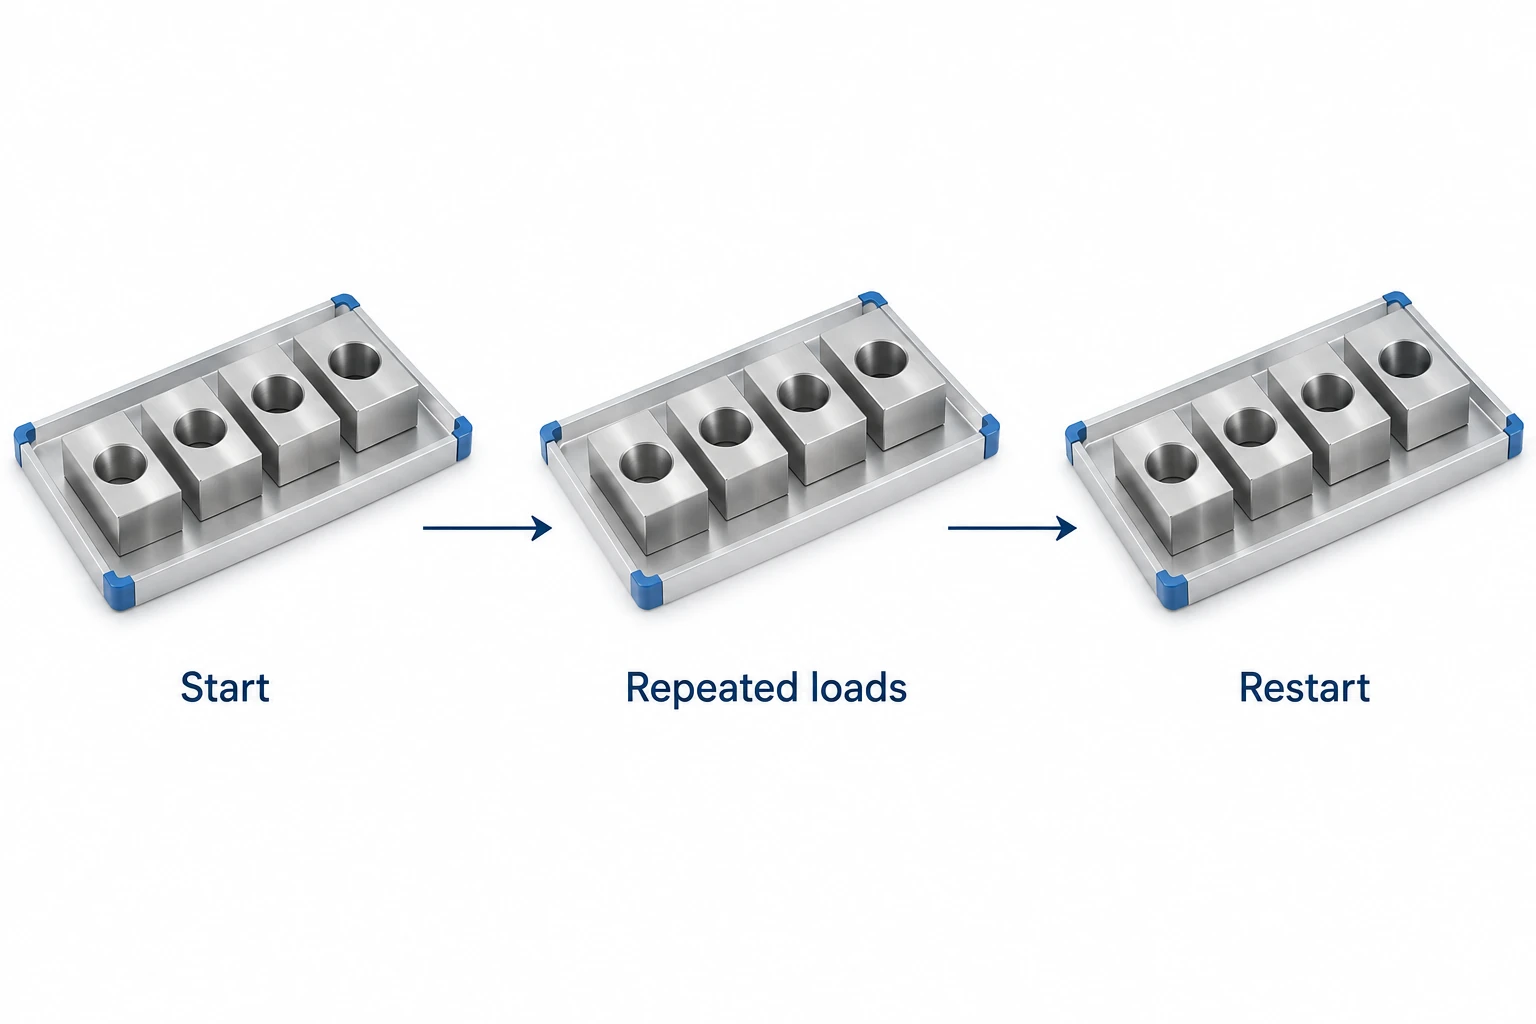
Välj provmängden och varaktigheten utifrån de beslut som krävs. Relevanta källor till variation kan inkludera upprepad belastning, fästpositioner, omstart av inställningar, verktygsbyten, råmaterialpartier och extern bearbetning i partier. Ett prov som aldrig stöter på en förväntad produktionshändelse kan inte visa effekten av den händelsen.
För en illustrativ fyrapositionsfäste identifiera resultaten per position och sekvens genom upprepade belastningar. Om en omstart utgör en viktig risk ska en planerad omstart inkluderas, och de berörda egenskaperna ska jämföras före och efter omstarten. Introducera inte alla tänkbara störningar; välj endast de som kan påverka godkännandet av denna del.
Håll provomfattningen separat från inspektionsregeln som används för att godkänna partiet. Planen ska ange ritmässiga egenskaper, mätmetoder, enheter att kontrollera, funktionstester, godkännandegränser samt åtgärder vid fel. Stickprov taget över en sekvens kan avslöja en trend; ett stickprov som väljs för detta lärandeändamål är inte automatiskt en giltig acceptansstickprovsplan.
För program som kräver produktionsdelens godkännandeprocess (PPAP) ska kundens angivna krav på inlämning och godkännande följas. AIAG beskriver PPAP som en process för att säkerställa konsekvent överensstämmelse under verklig produktion vid produktionshastigheter. Det innebär inte att samma inlämningspaket eller antal delar i en serie är obligatoriskt för varje allmän CNC-beställning. [1]
Läs av resultaten som en processhistorik
Medelvärden kan dölja en felaktig fixturposition eller en gradvis drift. Granska viktiga mätta egenskaper i produktionsordning och efter relevanta grupperingar, tillsammans med inställningsändringar, justeringar, omarbete och skrot. Behåll både de ursprungliga resultaten och resultaten efter korrigering; annars kan godkända delar dölja hur mycket ingripande de krävde.
Alla inspekterade värden som ligger inom toleransen utgör användbar bevisning för de inspekterade delarna. Det utgör dock inte, på egen hand, ett bevis för en stabil eller kapabel process. NIST betraktar stabilitet över tid som en förutsättning för kapabilitetsanalys. Kapabilitetsindex är också beroende av tillräckliga data och lämpliga antaganden om fördelning; en liten pilot bör inte leda till ett säkert Cpk-utlåtande enbart därför att programvaran kan beräkna ett sådant. [2] [3]
Granska tidsåtgången inom samma disciplin. Separera normal cykeltid och hanteringstid från provundersökning, initial programmering, omarbete och väntetid för externa processer. Kostnads- och leverantörsvalsguiden förklarar varför förberedelseskostnader, återkommande arbete och frigivna kvantiteter kräver separat behandling. Den kortaste observerade cykeltiden är inte en pålitlig leveranstid.
Släpp nästa kvantitet med en definierad omfattning
Använd ett frigöringsbeslut som identifierar delens revision, tillverkningsväg, godkända bevis, återstående begränsningar och godkänt antal. Tre utfall är användbara:
- Släpp: de överenskomna pilotkriterierna är uppfyllda och de krävda dokumenten stödjer nästa order.
- Begränsad utgåva: ett auktoriserat beslut tillåter en definierad mängd eller användning med explicita begränsningar, inneslutning och efterföljande åtgärder.
- Håll och upprepa den berörda provproduktionen: ett olöst problem hindrar den avsedda lanseringen; åtgärda det och samla in den saknade bevisningen.
Antag att provdriften avslöjar ett problem med hållägesplaceringen på en fästpunkt. Att reparera fästpunkten är endast en del av åtgärden. Identifiera de berörda komponenterna, verifiera att korrigeringen fungerar och kontrollera om den påverkat andra fästpunkter eller egenskaper. Kombinera inte okmarkerade delar från före korrigering och efter korrigering till en enda, tydlig framgång.
NASAs riktlinjer för produktverifiering kopplar resultat till den tillämpliga konfigurationen och dokumenterar avvikelser samt korrigerande åtgärder. [4]
Överför den godkända revisionen, materialet och ytbehandlingen, inspektionsomfattningen, de godkända undantagen, återanvändbara verktyg och kraven på ändringsmeddelanden till nästa RFQ för CNC-bearbetning eller upprepad beställning. En senare ändring ska bedömas med avseende på dess inverkan på den godkända dokumentationen; det behöver inte automatiskt upprepa varje tidigare prov.
Frågor om pilotbatch
Hur många CNC-delar ska en pilotbatch innehålla?
Det finns ingen universell kvantitet. Definiera variationen och de beslut som provet måste omfatta, och välj sedan kvantiteten och varaktigheten tillsammans med de ansvariga tillverknings- och kvalitetsteamena. Tillämpa eventuella kundspecifika godkännandekrav. Ett fåtal delar kan besvara en fråga om fästningsåtkomst samtidigt som långsiktig variation lämnas olöst.
Är en första-artikelrapport densamma som godkännande av en pilotproduktion?
Nej. En första-artikelrapport dokumenterar en definierad initial verifiering. Pilotgodkännande avser de överenskomna provmålen, vilka kan inkludera upprepad produktion, efterbehandling, hantering och klarhet för leverans. Ange om något av dessa godkännanden krävs innan fortsättning eller leverans.
Kan prototypdelar användas i produktionsmonteringar?
Det kan de, om de uppfyller de tillämpliga kraven och har godkänts för det användningsområdet. Utvecklingsmärkningar gör inte ickekonformiteter acceptabla, och ett undantag för material eller process som endast är avsett för provdrift får inte försvinna när delarna levereras.
Måste en ombeställning alltid upprepa prototypserien?
Nr. Granska ändringar i revision, material, tillverkningsväg, verktyg, bearbetningsanläggning och tidigare resultat. Använd de överenskomna reglerna för ändringshantering för att avgöra vad som kräver ny bevisning. En oförändrad artikelnummer i sig innebär inte att tillverkningsförhållandena är oförändrade.
Tekniska källor
- AIAG. Process för godkännande av produktionsdelar, offentlig översikt. Kundspecifika krav styr den faktiska inlämningen.
- NIST/SEMATECH. Bedomning av processstabilitet.
- NIST/SEMATECH. Vad är processkapacitet?. Data och antaganden om fördelning är avgörande vid tolkning av index.
- NASA. Systems Engineering Handbook, 5.3 Produktverifiering. Konfiguration, resultat och avvikelseprotokoll.



