Auf dieser Seite
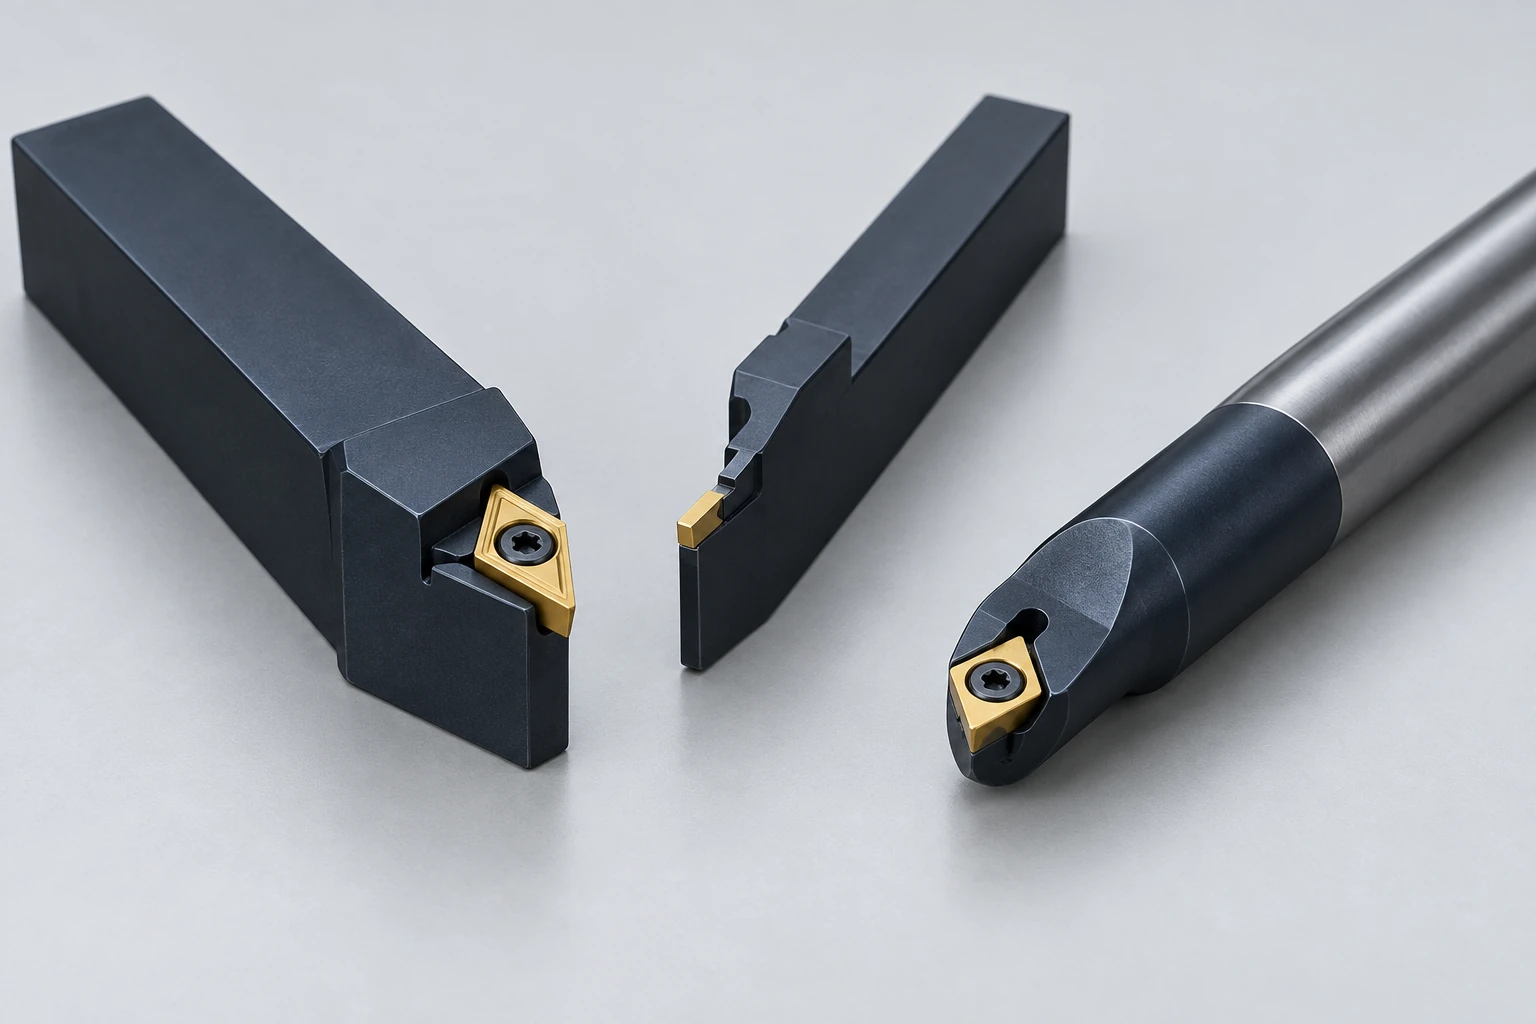
CNC-Drehwerkzeuge kombinieren eine Schneidkante mit einem Halter, der sie stützt und positioniert. Für ein gedrehtes Werkstück stellt sich die entscheidende Frage, ob diese komplette Werkzeuganordnung die Oberfläche erreichen, benachbarte Merkmale freiräumen und gleichzeitig stabil bleiben kann. Ein Einsatzzahn, der in den Halter passt, kann dennoch für das Werkstoffmaterial oder den jeweiligen Schnitt ungeeignet sein.
Beginnen Sie mit der zu fertigenden Merkmalsgeometrie. Unser Leitfaden zu Drehbearbeitungen erläutert die Zerspanungsbewegungen; dieser Artikel behandelt die Werkzeuge, die diese Bewegungen ermöglichen.
Der Einsatz und der Halter erfüllen unterschiedliche Aufgaben
Bei einem drehbaren Drehwerkzeug stellt der austauschbare Einsatzzahn die Schneidkante bereit. Der Halter trägt ihn und bestimmt seine Orientierung. Die maschinenseitige Verbindung stützt die gesamte Baugruppe. Diese Schnittstellen erfordern kompatible Aufnahmen, Spannelemente und Abmessungen; eine optische Ähnlichkeit reicht nicht aus.
Form, Nasenradius, Spanbrechergeometrie und Sorte beschreiben verschiedene Auswahlmöglichkeiten. Die Form beeinflusst den Zugang. Der Nasenradius ist die abgerundete Spitze, nicht der Winkel zwischen ihren Seiten. Die Spanbrechergeometrie muss zur Vorschubgeschwindigkeit und Schnitttiefe passen, während die Sortenauswahl vom Werkstoff des Werkstücks und den Schnittbedingungen abhängt.
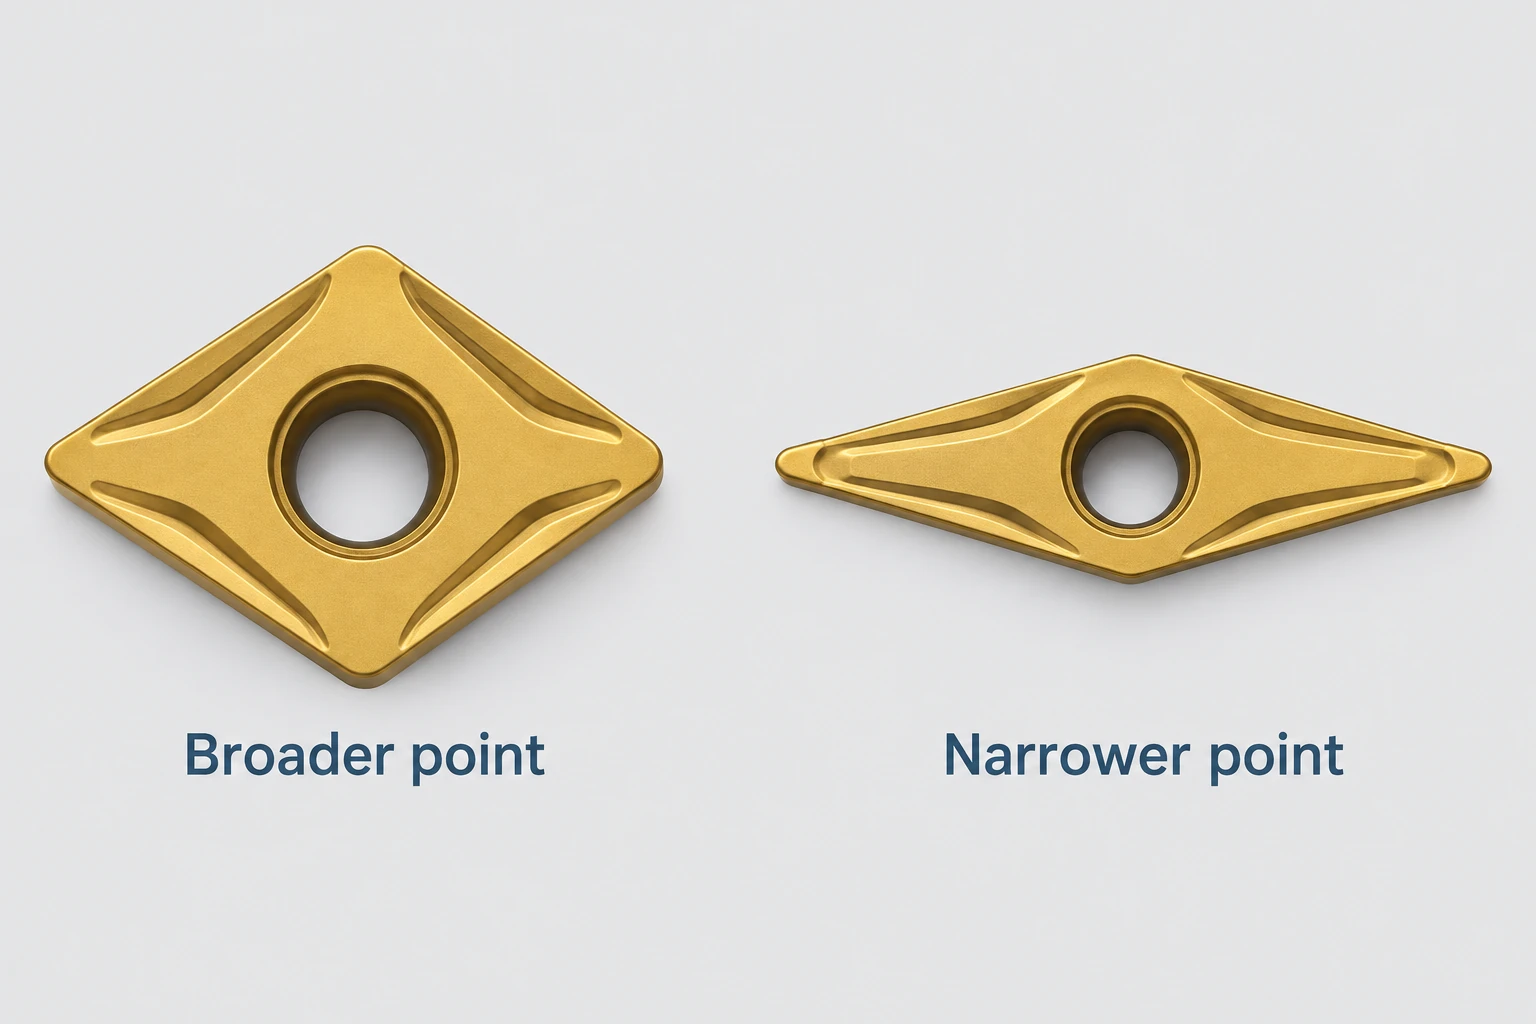
Ein spitzenförmiger Einsatzzahn kann mehr Profilformen erreichen
Ein schmalerer eingeschlossener Spitzenwinkel kann Freiraum um ein sich änderndes Profil bieten, allerdings auf Kosten der Schneidenfestigkeit. Eine breitere Spitze ist fester, kann jedoch nicht in jede Aussparung eindringen. Auch die Ausrichtung des Werkzeughalters ist entscheidend: Allein die Auswahl eines schlanken Einsatzzes gewährleistet noch keine Freigabe hinter einer Schulter. [1]
Passen Sie das komplette Werkzeug an die Bauteilgeometrie an
| Teilmerkmal | Werkzeugbeschränkung | Nützliche Zeichnungsinformationen |
|---|---|---|
| Schulter neben einem Durchmesser | Einfügung von Schneidplatten- und Halter-Freiraum | Fasenradius und Anforderung an die Anlagefläche |
| Vertiefte Nut | Schaufellänge und Seitenfreiheit | Breite, Tiefe und Wurzelform |
| Innendurchmesser | Stabgröße, Überstand und Späneraum | Bohrdurchmesser, -tiefe und Eintrittsgeometrie |
| Gedrehte Gewinde | Gewindeprofil und Werkzeugaustragsraum | Bezeichnung, volle Gewindelänge und Rundlaufzulassung |
Ein Nasenradius beeinflusst ebenfalls die Kräfte und die resultierende Oberfläche. Eine Vergrößerung kann die Schneide verstärken, erhöht jedoch die radiale Belastung und Vibrationen bei einer flexiblen Aufspannung. Eine Verkleinerung ist keine universelle Verbesserung für die Feinbearbeitung. Ein funktionaler Schulterradius ist anhand der geometrischen Passform mit dem Gegenstück festzulegen; der Werkzeugzugang ist darauf abzustimmen.
Gewinde erfordern ein eigenes Schneidprofil. Ein Vollprofil-Gewindeeinsatz formt sowohl den Gewindekopf als auch die Flanken und den Gewinderundgang und ist auf Steigung und Profilform des Gewindes abgestimmt. Ein Teilprofil-V-Einsatz deckt zwar einen angegebenen Steigungsbereich ab, fertigt den Gewindekopf jedoch nicht ab; der entsprechende Rohdurchmesser muss separat vorbereitet werden. Keine dieser beiden Varianten ersetzt die Gewindeprüfung. [3]
Falls die Entscheidung zwischen einer gedrehten Gewindeform und einer anderen Methode steht, siehe Gewindedrehen, Gewindebohren und Gewindefräsen. Die Auswahl des Einsatzelements erfolgt nach dieser Prozentscheidung.
Ein Bohrstab benötigt Platz jenseits der Schneidkante
Die Innendrehbearbeitung stellt ein Verpackungsproblem dar. Der Einsatz muss die Schneidfläche erreichen, während der Schaft des Werkzeugs die Bohrung freigibt. Ein größerer Schaft kann die Steifigkeit verbessern, erfordert jedoch weiterhin Platz für die Schneidkante, den Freiraum und die Spanabfuhr. Der vom Werkzeughersteller angegebene Mindestdurchmesser der Bohrung bezieht sich auf die spezifizierte Gesamtkonstruktion und nicht auf den Nenndurchmesser des Schafts.
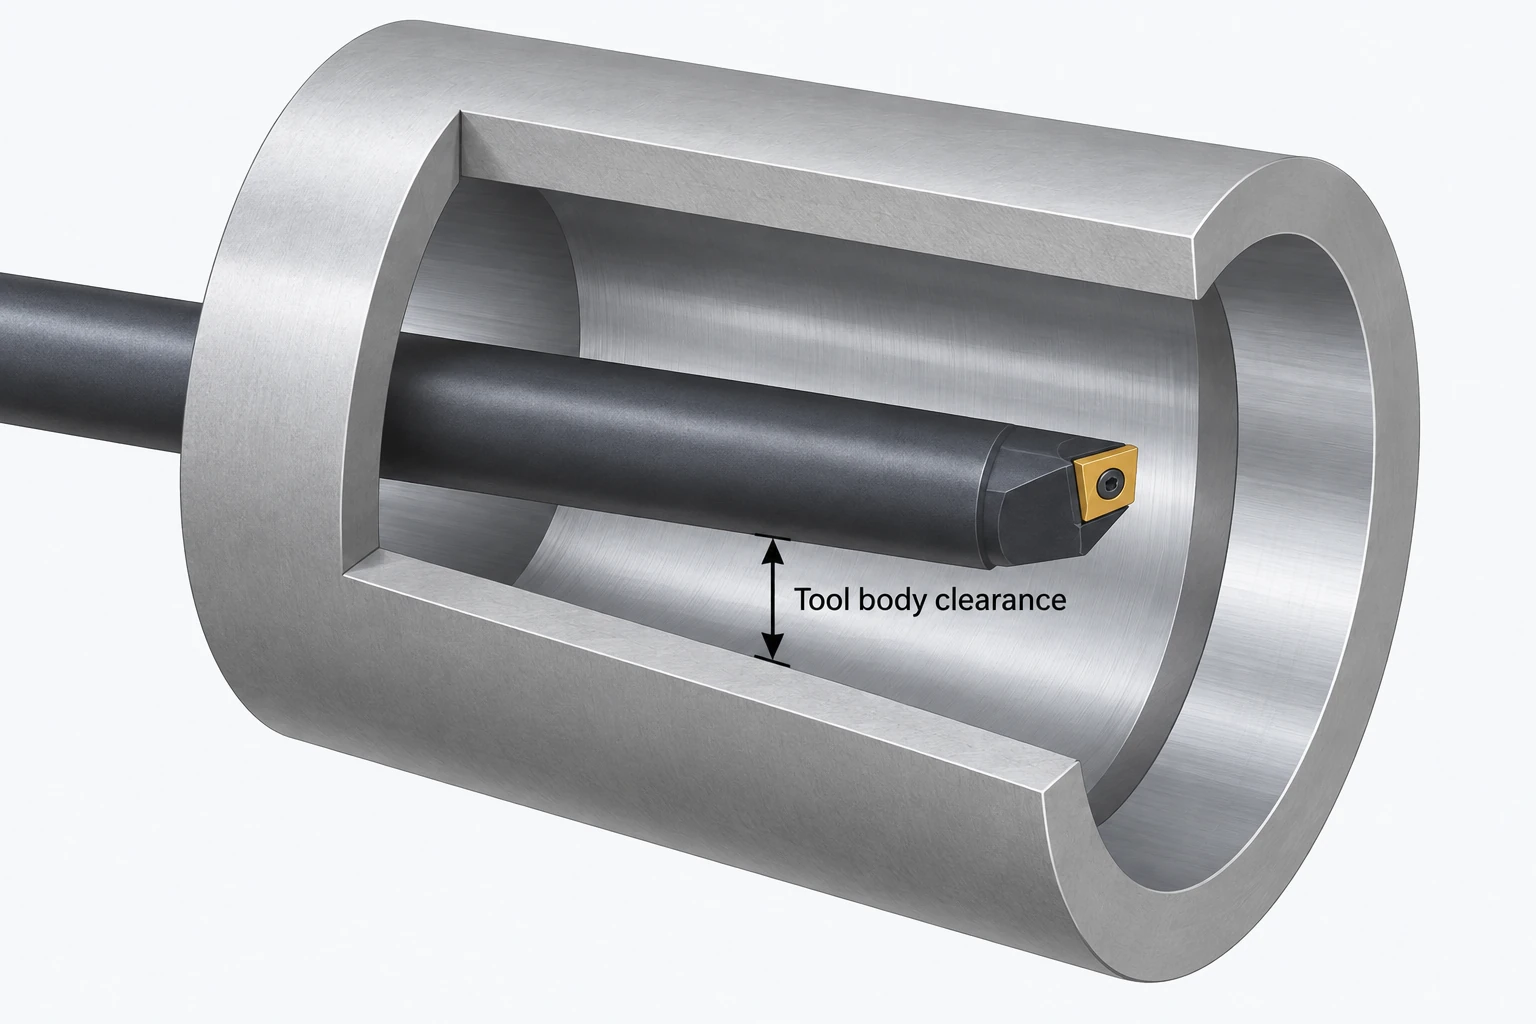
Die Reichweite ist ebenso wichtig. Eine unnötige Überkragung erhöht das Risiko von Durchbiegung und Schwingung. Ein Stab, der in das Bohrloch eindringt, ist daher nicht automatisch für die Volltiefen-Bearbeitung geeignet. Blindlöcher, innere Schultern und eingeschränkte Austrittsmöglichkeiten stellen zusätzliche Zugangs- oder Spanabfuhr-Beschränkungen dar, die bei Außendurchmessern nicht gegeben sind. [2]
Ein Schnittbild durch eine Tiefbohrung oder Schulter macht das Zugangsproblem sichtbar: Die Schneidkante muss die Oberfläche erreichen, während Schaft und Halter das umgebende Material freihalten. Bei der CNC-Drehbearbeitung ist diese gesamte Baugruppen-Umhüllungsform aussagekräftiger als allein ein Einsatzziffern-Code.
Häufig gestellte Fragen
Stellt ein neuer Einsatzzahn automatisch die Werkstückgröße wieder her?
Nein. Die Ersatzschneide besitzt im montierten Werkzeug weiterhin eine Position. Sitz, Verschleißkompensation, Korrekturen und das daraus resultierende Werkstück müssen mittels des etablierten Aufspann- und Prüfprozesses verifiziert werden.
Kann ein Drehplättchen alle Merkmale bearbeiten?
Nr. Allgemeines Drehen, schmale Nuten und Gewinde stellen unterschiedliche Anforderungen an Schneidkanten und Zufahrbarkeit. Einige Werkzeuge decken mehrere Bearbeitungsoperationen ab, doch das tatsächliche Profil und der Freiraum bestimmen, was möglich ist.
Sollte ein Kunde die Marke des Einschubs angeben?
In der Regel sollte die Zeichnung die Geometrie des Teils, den Werkstoffzustand, die Oberflächenbeschaffenheit und die Annahmekriterien definieren. Geben Sie eine Werkzeugbeschränkung nur dann an, wenn sie eine echte Prozessanforderung darstellt; andernfalls lassen Sie das Frästeamberechtigt, kompatible Werkzeuge auszuwählen.
Technische Quellen
- Sandvik Coromant. So wählen Sie den richtigen Drehplatteneinsatz aus. Einsatzform, Nasenradius, Geometrie und Sorte.
- Sandvik Coromant. Innerdrehen. Freiraum der Bohrstange, Überstand und Spanabfuhr.
- Sandvik Coromant. So wählen Sie Gewinde-Drehplatten und -Unterlegscheiben aus. Vollprofil- und Teilprofil-Gewindeplatten.



