W tym artykule
Narzędzia do toczenia CNC łączą ostrze tnące z uchwytem, który je podpiera i pozycjonuje. Dla części toczonej kluczowe pytanie brzmi, czy cały ten zestaw może dotrzeć do powierzchni, ominąć sąsiednie cechy konstrukcyjne i zachować stabilność. Płytkę wymienną pasującą do uchwytu nadal może być nieodpowiednia dla danego materiału lub rodzaju obróbki.
Zacznij od cechy, którą należy wykonać. Nasz przewodnik po operacjach toczenia wyjaśnia ruchy skrawania; w tym artykule omawiamy narzędzia umożliwiające te ruchy.
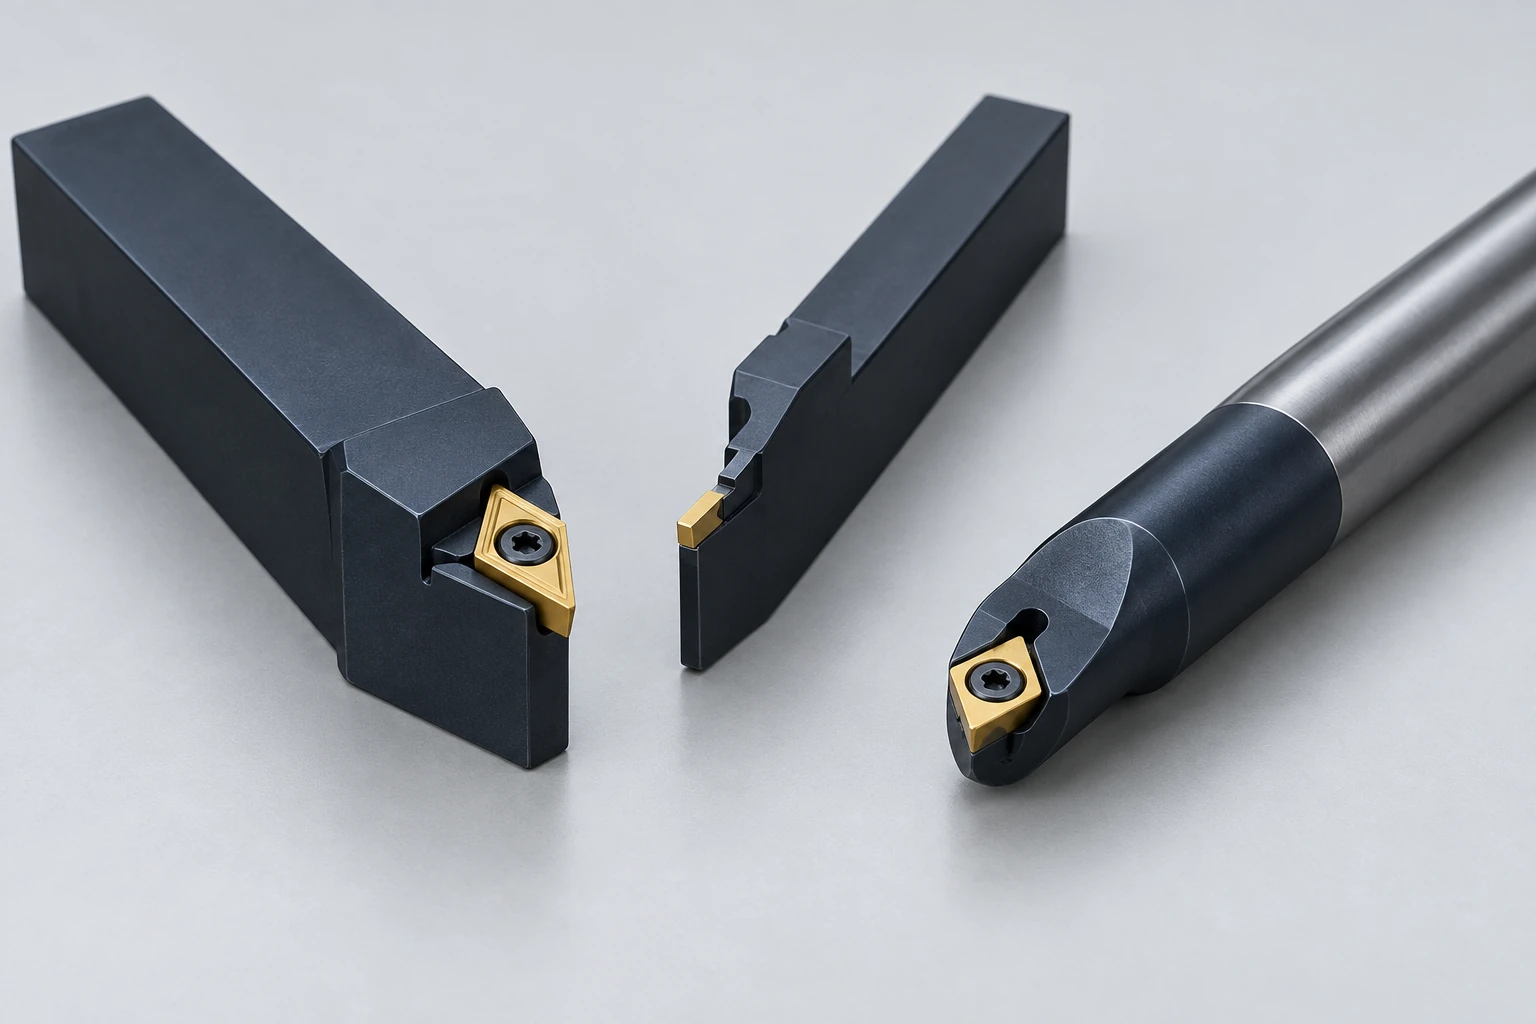
Wkład i uchwyt wykonują różne zadania.
W narzędziu tokarskim z wymiennymi płytkami tnącymi wymienna płytką zapewnia krawędź skrawającą. Uchwyt utrzymuje ją i określa jej orientację. Połączenie ze stroną maszyny wspiera cały zestaw. Te interfejsy wymagają zgodnych gniazd, uchwytów i wymiarów; podobieństwo wizualne nie jest wystarczające.
Płytki o różnym kształcie, promieniu noska, geometrii łamacza wióra oraz gatunku materiału stanowią różne opcje do wyboru. Kształt wpływa na dostęp do obszaru obróbki. Promień noska to zaokrąglony wierzchołek płytki, a nie kąt pomiędzy jego bokami. Geometria łamacza wióra musi być dopasowana do posuwu i głębokości skrawania, natomiast wybór gatunku zależy od materiału obrabianego przedmiotu i warunków skrawania.
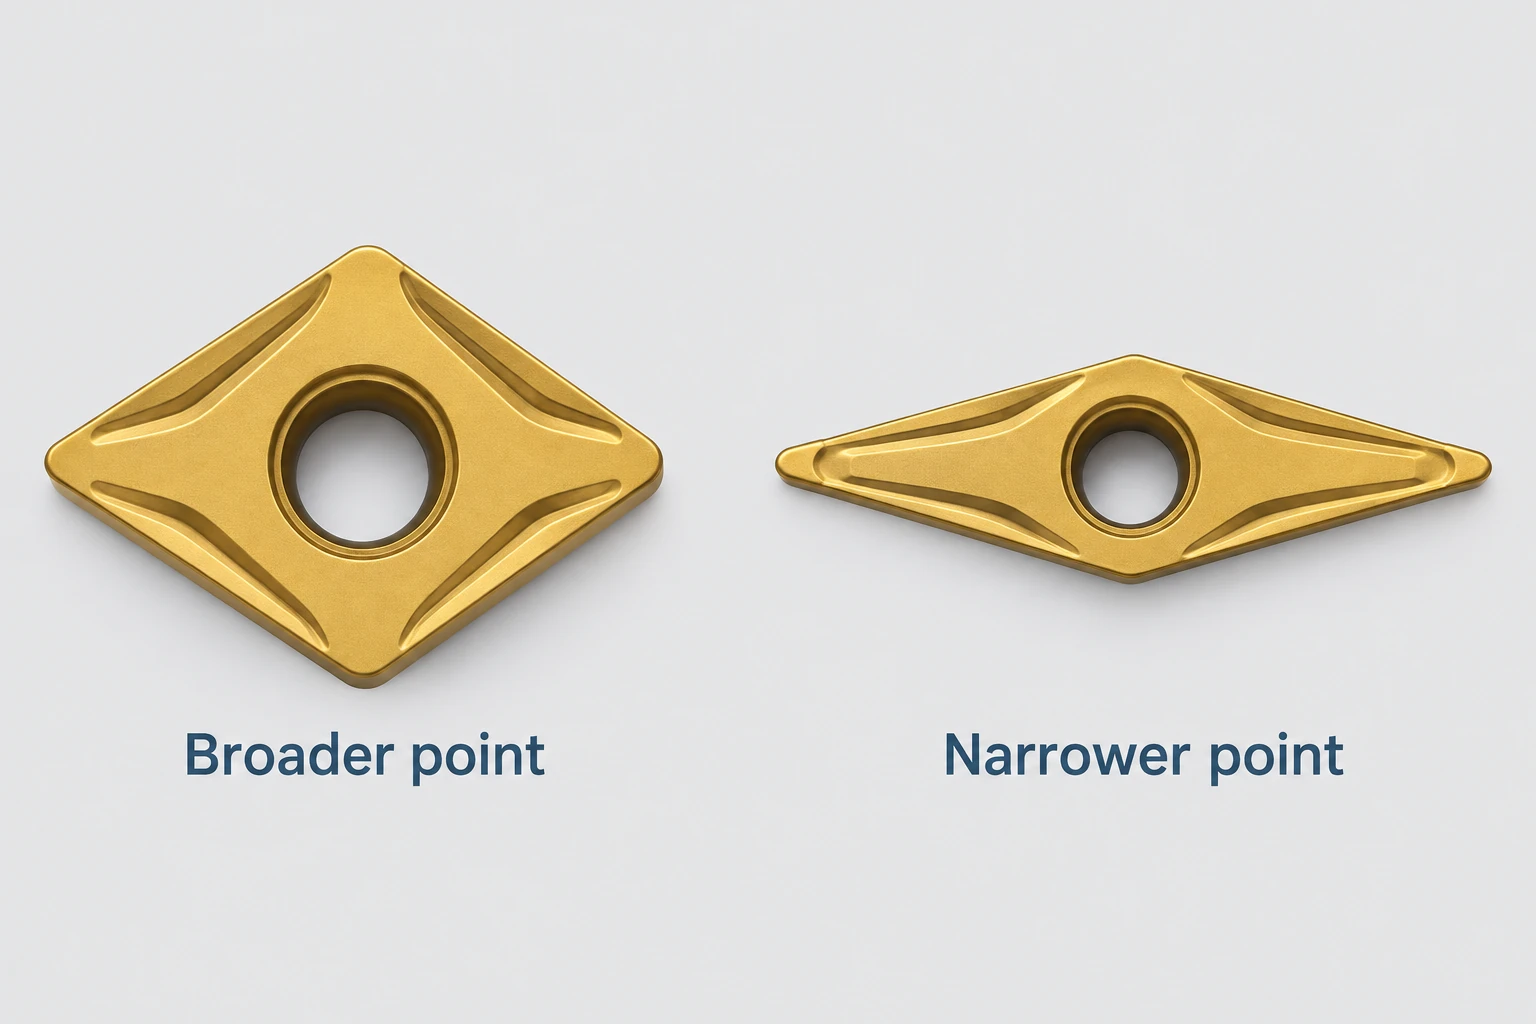
Wkład o ostrzu stożkowym umożliwia obróbkę większej liczby profili
Węższy kąt wierzchołkowy zapewnia luz wokół zmieniającego się profilu, ale kosztem wytrzymałości krawędzi. Szeroki kąt wierzchołkowy jest bardziej wytrzymał, lecz nie może wejść do każdego zagłębienia. Istotne jest również ustawienie uchwytu: sam wybór smukłej płytki nie zapewnia luzu za stopką.
Dopasuj pełny zestaw narzędzi do cechy części.
| Cecha części | Ograniczenie narzędziowe | Przydatne informacje z rysunku |
|---|---|---|
| Stopka obok średnicy | Luz między płytką a uchwytem | Promień zaokrąglenia i wymóg powierzchni stykowej |
| Wcięty rowek | Zasięg płytki i luz boczny | Szerokość, głębokość i kształt korzenia |
| Średnica wewnętrzna | Średnica pręta, wystawa i przestrzeń na wiórkę | Średnica, głębokość i geometria wejścia otworu |
| Toczone gwinty | Profil gwintu i przestrzeń wyjścia narzędzia | Oznaczenie, pełna długość gwintu oraz dopuszczalne bicie |
Promień noska wpływa również na siły i powstającą powierzchnię. Zwiększenie jego wartości może wzmocnić krawędź skrawającą, ale zwiększa obciążenie promieniowe oraz drgania w elastycznym układzie obróbkowym. Zmniejszenie jego wartości nie jest uniwersalnym ulepszeniem operacji wykańczającej. Funkcjonalny promień barku powinien być określony na podstawie geometrii współpracującej części, przy jednoczesnej weryfikacji dostępności narzędzi względem tego promienia.
Gwinty wymagają własnego profilu tnącego. Wkład do gwintowania pełnoprofilowy tworzy wierzchołek, ścianki boczne oraz dno gwintu i jest dopasowany do skoku oraz kształtu gwintu. Wkład gwintujący częściowy, typu V, może obejmować określony zakres skoków, ale nie finalizuje wierzchołka gwintu; odpowiednia średnica surowca musi zostać przygotowana osobno. Żadna z tych opcji nie zastępuje kontroli gwintu.
Jeśli decyzja dotyczy wyboru między gwintowaniem toczeniem a inną metodą, zapoznaj się z artykułem toczenie gwintów, naświetlanie gwintów i frezowanie gwintów. Wybór wkładki przeprowadza się po podjęciu tej decyzji.
Drążek wytaczający wymaga przestrzeni za krawędzią skrawającą.
Wewnętrzne toczenie stwarza problem z pakowaniem. Płytkę skrawającą musi się doprowadzić do powierzchni skrawania, podczas gdy ciało drążka musi zmieścić się w otworze. Grubszy drążek może poprawić sztywność, ale nadal wymaga miejsca na krawędź skrawającą, luz montażowy oraz odprowadzanie wiórków. Minimalna średnica otworu określona przez producenta narzędzi odnosi się do całego zmontowanego zestawu, a nie tylko do nominalnej średnicy drążka.
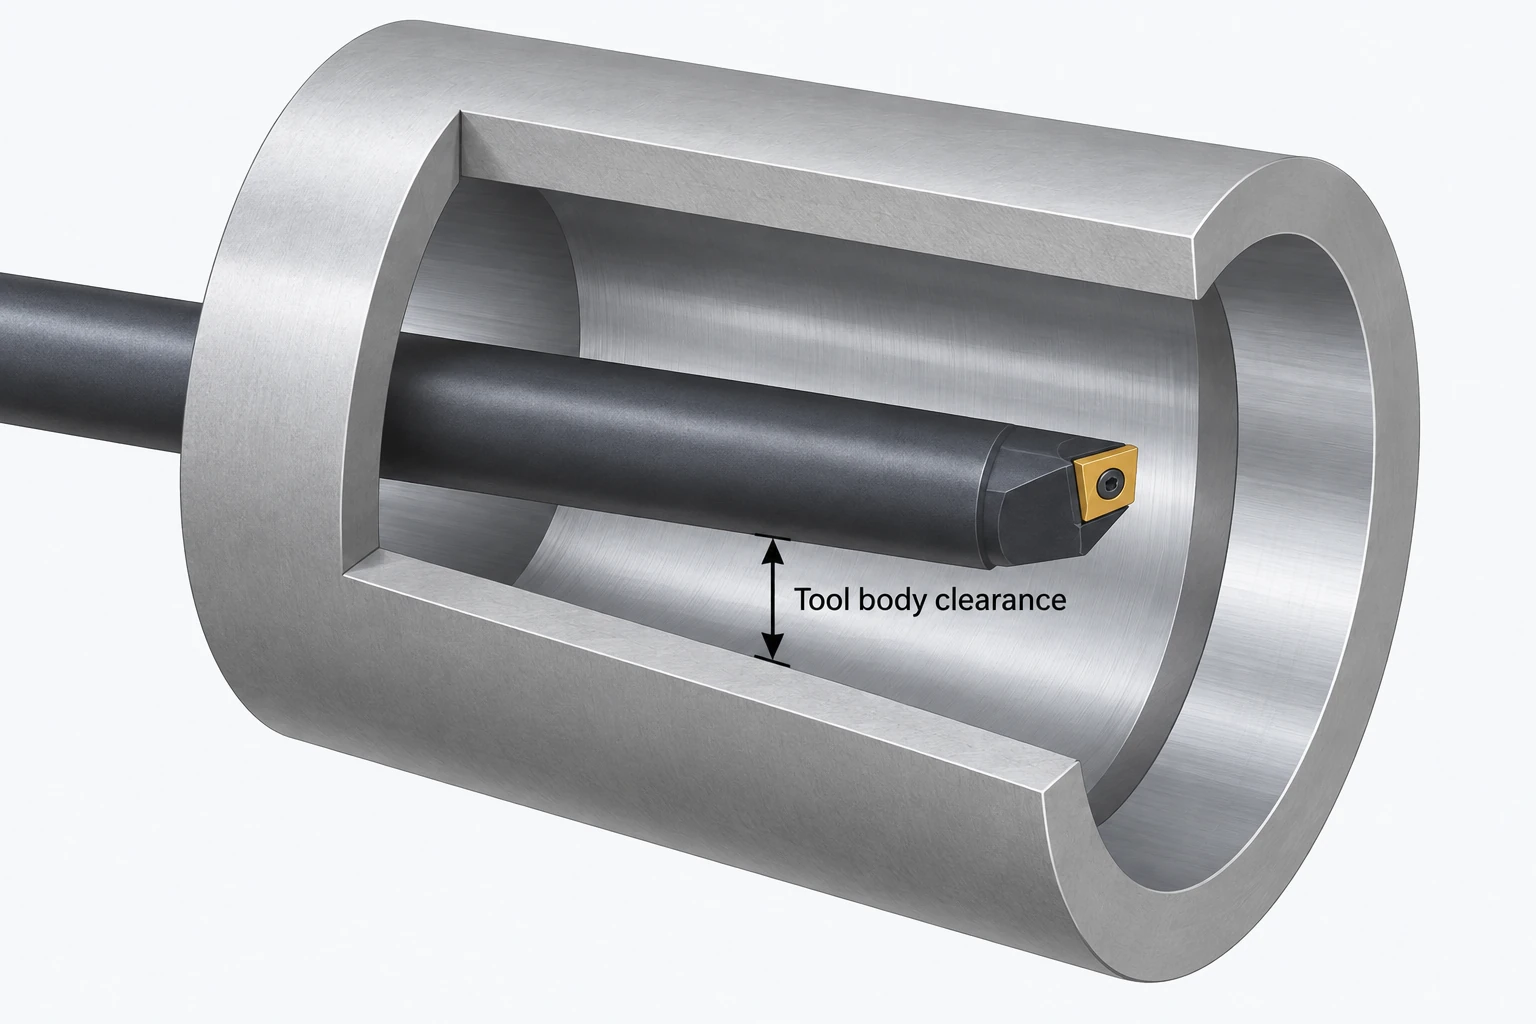
Zasięg jest równie ważny. Niepotrzebne wystające części zwiększają ryzyko ugięcia i drgań. Dlatego drążek wprowadzany do otworu nie nadaje się automatycznie do obróbki jego pełnej głębokości. Ślepe końce, wewnętrzne barki oraz ograniczone otwory wyjściowe stwarzają dodatkowe ograniczenia dostępu lub usuwania wiórków, których nie ma obróbka średnicy zewnętrznej.
Dla oceny toczenia CNC przedstaw funkcjonalną geometrię oraz wymagania akceptacyjne. Przekrój przez głęboki otwór lub stopień często przekazuje więcej informacji niż zaproponowany kod wkładki. Pozwala to zespołowi obróbkowemu ocenić zespół i strategię obróbki zachowujące wymagane cechy.
Najczęściej zadawane pytania
Czy nowa wkładka automatycznie przywraca wymiary detalu?
Nie. Krawędź zastępcza nadal ma położenie w zmontowanym narzędziu. Osadzenie, kompensacja zużycia, przesunięcia oraz wynikająca z nich część wymagają weryfikacji w ramach ustalonego procesu przygotowania i kontroli.
Czy jedna wkładka tokarska może obrabiać każdą cechę części?
Nie. Ogólne toczenie, wąskie rowki i gwinty mają różne wymagania dotyczące krawędzi narzędzia i dostępu do obszaru obróbki. Niektóre narzędzia obejmują kilka operacji, ale rzeczywisty profil i luz montażowy określają, co jest możliwe.
Czy klient powinien określić markę wkładki?
Zazwyczaj rysunek powinien określać geometrię części, stan materiału, wykończenie oraz kryteria akceptacji. Określ ograniczenie dotyczące narzędzi tylko wtedy, gdy jest to rzeczywiste wymaganie procesowe; w przeciwnym razie pozostaw zespołowi obróbki możliwość wyboru kompatybilnych narzędzi.
Źródła techniczne
Sandvik Coromant: Jak wybrać odpowiednią wkładkę tokarską; Toczenie wewnętrzne; oraz Jak wybrać wkładkę do gwintowania i podkładkę. Opisują one zasady doboru narzędzi i zalecenia producenta, a nie wyposażenie ani możliwości VETCNC.



